गैल्वेनाइज्ड स्टील: गैल्वेनाइज्ड कोटिंग्स में कारण और दोष
हॉट-डिप गैल्वेनाइजिंग प्रक्रिया के दौरान कई सामान्य प्रकार के दोष उत्पन्न होते हैं। यह लेख इन दोषों के कारणों और…

जिंक कोटिंग्स लगाने के लिए कई तकनीकें उपलब्ध हैं और प्रत्येक तकनीक कोटिंग की मोटाई और किसी विशेष वातावरण में उसकी अंतिम टिकाऊपन को निर्धारित करती है।
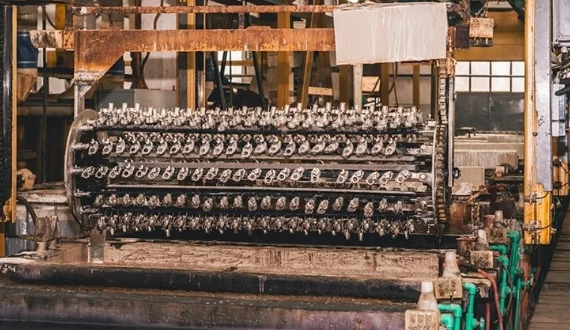
सबसे अधिक उपयोग में लाई जाने वाली जिंक कोटिंग्स के प्रकार हैं:
हर एप्लिकेशन प्रक्रिया का संक्षिप्त विवरण और उस प्रक्रिया से विकसित कोटिंग की विशेषताएं नीचे दी गई हैं।
जिंक इलेक्ट्रोप्लेटिंग में, जिन वस्तुओं पर कोटिंग करनी होती है, उन्हें जिंक आयन वाले घोल में डुबोया जाता है और विद्युत धारा प्रवाहित कर सतह पर समान रूप से कोटिंग की जाती है।
कोटिंग की विशेषताएँ: जिंक इलेक्ट्रोप्लेटेड कोटिंग्स चमकदार होती हैं और आमतौर पर पतली (लगभग 5-10 माइक्रोन) होती हैं, इसलिए इन्हें बाहरी उपयोग के लिए उपयुक्त नहीं माना जाता जहां अधिक टिकाऊपन की आवश्यकता हो। इन कोटिंग्स की मजबूती बढ़ाने के लिए विशेषकर फास्टनर एप्लिकेशन में हेवी क्रोमेट कोटिंग्स भी की जाती हैं। यह कोटिंग पूरी तरह से शुद्ध जिंक की बनी होती है, इसमें हॉट-डिप कोटिंग्स जैसी हार्ड अलॉय लेयर नहीं होती।
मैकेनिकल प्लेटिंग में, कोटिंग की जाने वाली वस्तुओं को जिंक पाउडर, विशेष रिड्यूसिंग एजेंट्स और ग्लास बीड्स के साथ टंबल किया जाता है जिससे जिंक के कण स्टील की सतह से बंध जाते हैं।
कोटिंग की विशेषताएँ: इस प्रक्रिया द्वारा फास्टनर और छोटे पुर्जों पर जिंक या अलॉय कोटिंग्स लगाई जाती हैं। जिंक कण आमतौर पर लैमेलर फॉर्म में होते हैं और टिकाऊपन हॉट-डिप कोटिंग्स के बराबर प्राप्त किया जा सकता है। यह मुख्यतः हार्डन किए गए TEK टाइप स्क्रूज एवं थ्रेडेड फास्टनर्स के लिए उपयुक्त है जिन्हें हॉट-डिप गैल्वनाइजिंग के लिए उपयुक्त नहीं माना जाता। इन कोटिंग्स की मोटाई आमतौर पर 15-20 माइक्रोन होती है।
शेरर्डाइजिंग में, जिंक पाउडर में रखे वस्तुओं को लगभग 400 डिग्री सेल्सियस तक गर्म किया जाता है जहां जिंक और स्टील के बीच डिफ्यूजन बॉन्डिंग होती है।
कोटिंग की विशेषताएँ: शेरर्डाइज्ड कोटिंग्स को डिफ्यूजन कोटिंग्स कहा जाता है जिनकी मोटाई 300 माइक्रोन से अधिक तक भी बदली जा सकती है और इसकी संरचना को जिंक पाउडर में अकार्बनिक यौगिक या अन्य धातुएं मिलाकर अनुकूलित किया जा सकता है। शेरर्डाइज्ड कोटिंग्स लगभग पूरी तरह आयरन-जिंक अलॉय फेज से बनी होती हैं। इस प्रक्रिया में समय अधिक लगता है जिससे यह महँगी पड़ती है और वर्तमान में इसका बहुत अधिक उपयोग नहीं होता।
सतत स्ट्रिप गैल्वनाइजिंग में, कॉइल स्टील को एक नियंत्रित रिड्यूसिंग वातावरण में उच्च गति (180 मीटर/मिनट) से पिघले हुए जिंक के स्नान से गुजारा जाता है।
कोटिंग की विशेषताएँ: जिंक कोटिंग की मोटाई निर्माण प्रक्रिया में ध्यानपूर्वक नियंत्रित की जाती है, जब शीट को गैल्वनाइजिंग स्नान से निकालते समय उस पर हवा फेंकी जाती है। कोटिंग की मोटाई ZI00 शीट पर औसतन 7 माइक्रोन से लेकर सबसे भारी Z600 शीट पर 42 माइक्रोन तक होती है। साथ ही, कोटिंग में एक बहुत पतली जिंक-आयरन अलॉय लेयर होती है, जिससे इसे प्रेसिंग और फॉर्मिंग के लिए लचीलापन मिलता है।
साफ की गई स्टील वायर को उच्च गति (180 मीटर/मिनट) से लीड/जिंक स्नान से गुजारा जाता है जिससे लगातार गैल्वनाइज्ड वायर तैयार होता है।
कोटिंग की विशेषताएँ: इसकी विशेषताएँ लगातार गैल्वनाइज्ड शीट के समान होती हैं। कोटिंग की मोटाई कोटिंग ग्रेड और वायर के व्यास के अनुसार बदलती है, जो सबसे पतले मानक गेज में 3 माइक्रोन से लेकर सबसे मोटे (8 मिमी) भारी गैल्वनाइज्ड ग्रेड में 43 माइक्रोन तक होती है।
गैल्वनाइज्ड ट्यूब और पाइप दो तकनीकों से बनाई जाती है। पहली, अर्ध-सतत प्रक्रिया है जिसमें ट्यूब के स्टॉक लम्बाई को साफ किया जाता है और लगातार 450 डिग्री सेल्सियस तापमान पर पिघले जिंक के स्नान से गुजारा जाता है। दूसरी तकनीक सतत है जिसमें स्ट्रिप को कॉइल से ट्यूब में तब्दील किया जाता है और फिर ट्यूब को 450 डिग्री सेल्सियस तापमान पर पिघले जिंक स्नान से गुजारा जाता है। दूसरी तकनीक केवल ट्यूब के बाहरी हिस्से को कोट करती है।
कोटिंग की विशेषताएँ: अर्ध-सतत प्रक्रिया से प्राप्त कोटिंग पारंपरिक गैल्वनाइज्ड कोटिंग होती है जिसकी मोटाई प्रायः 65 माइक्रोन होती है और इसमें मुख्य रूप से जिंक-आयरन अलॉय लेयर होती है क्योंकि फ्री जिंक लेयर प्रक्रिया के दौरान हवा से हटा दी जाती है। सतत ट्यूब गैल्वनाइजिंग प्रक्रिया द्वारा चमकदार कोटिंग तैयार होती है जिसमें जिंक बहुत कम होता है और अलॉय लेयर बहुत पतली होती है, जिससे उत्पाद को अच्छी फॉर्मिंग प्रॉपर्टीज मिलती हैं। कोटिंग की मोटाई आम तौर पर ट्यूब के बाहरी हिस्से पर 12–25 माइक्रोन होती है।
सामान्य या हॉट-डिप गैल्वनाइजिंग में, वस्तुओं को एसिड से साफ कर जिग्स या बैचेज में तैयार किया जाता है और फिर पिघले जिंक के स्नान में डुबोया जाता है।
कोटिंग की विशेषताएँ: सामान्य गैल्वनाइज्ड कोटिंग की मोटाई आमतौर पर 65 माइक्रोन से लेकर 300 माइक्रोन से अधिक हो सकती है, जो सामग्री की मोटाई, स्टील के विश्लेषण और स्नान में डुबोने के समय पर निर्भर करती है। अधिकतर जनरल गैल्वनाइज्ड उत्पादों पर कोटिंग की सामान्य मोटाई 80-100 माइक्रोन होती है।
जिंक मेटल स्प्रेइंग में, स्टील सतह को क्लास 3 स्तर तक साफ किया जाता है और फिर जिंक पाउडर या वायर को प्लाज्मा फ्लेम गन या ऑक्सी-एसीटिलीन से सतह पर स्प्रे किया जाता है।
कोटिंग की विशेषताएँ: जिंक मेटल स्प्रेइंग एक तुलनात्मक रूप से छिद्रदार कोटिंग बनाती है जिसे किसी भी वांछित मोटाई में लगाया जा सकता है, लेकिन सामान्यतः यह 75–200 माइक्रोन होती है।
इसका उपयोग वहां किया जाता है जहां वस्तु का आकार या आकार हॉट-डिप गैल्वनाइजिंग के लिए उपयुक्त नहीं होता। बड़े गैल्वनाइजिंग स्नान की उपलब्धता के कारण, जिंक मेटल स्प्रेइंग का व्यापक रूप से उपयोग नहीं होता, सिवाय इसके कि गैल्वनाइज्ड कोटिंग्स की मरम्मत के लिए।
