लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

शुरुआत डिज़ाइन लोड करने से नहीं, बल्कि ऑपरेटर की तैयारी से करें। मशीन चलाने से पहले आवश्यक प्रशिक्षण पूरा करें और मशीन की संचालन सीमाओं, आपातकालीन कार्रवाइयों तथा सुरक्षित पहुँच की शर्तों की पुष्टि करें। यह कार्यप्रवाह एक सामान्य मार्गदर्शिका है—यह न तो मशीन इस्तेमाल करने की अनुमति है और न ही पर्यवेक्षण में दिए जाने वाले प्रशिक्षण का विकल्प।
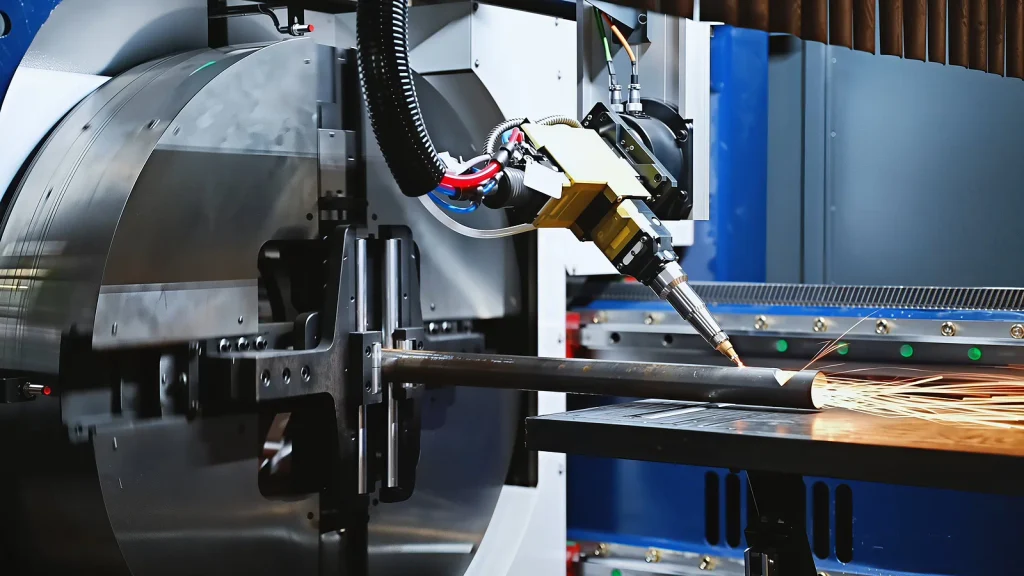
इस्तेमाल की जाने वाली मशीन की सटीक पहचान करें और पुष्टि करें कि वह नियोजित कटिंग प्रक्रिया के लिए अनुमोदित है। उसकी संचालन नियमावली और कार्यस्थल की मानक संचालन प्रक्रिया उपलब्ध रखें। दोनों का साथ में उपयोग करें: नियमावली मशीन-विशिष्ट आवश्यकताएँ निर्धारित करती है; कार्यस्थल की प्रक्रिया स्थानीय अनुमतियाँ, ज़िम्मेदारियाँ और आपातकालीन व्यवस्थाएँ तय करती है।
यदि आप किसी मशीन का मूल्यांकन कर रहे हैं और उसकी स्थापना या संचालन की विशिष्ट आवश्यकताओं पर स्पष्टीकरण चाहते हैं, तो संबंधित मॉडल और नियोजित कटिंग प्रक्रिया का विवरण देकर अपनी आवश्यकताओं पर चर्चा के लिए संपर्क करें।
स्वतंत्र रूप से मशीन का उपयोग करने से पहले प्रशिक्षण में खतरों, नियंत्रण उपायों, सुरक्षा जाँचों और आपातकालीन कार्रवाइयों को शामिल किया जाना चाहिए। आपको यह भी पता होना चाहिए कि कटिंग क्षेत्र में पहुँच की अनुमति कब है, जिसमें आवरण खोलने से पहले धुआँ निकलने के लिए आवश्यक प्रतीक्षा अवधि भी शामिल है। जाँच-सूची पूरी कर लेना इन नियंत्रण उपायों के उपयोग में दक्षता का प्रमाण नहीं है।
किसी दूसरे मॉडल की सेटिंग्स, पहुँच संबंधी नियम या आपातकालीन कदम इस मशीन पर लागू न करें। यदि निर्देश उपलब्ध नहीं हैं, अस्पष्ट हैं या परस्पर विरोधी हैं, तो रुकें और आगे बढ़ने से पहले ज़िम्मेदार पर्यवेक्षक या तकनीशियन से समस्या का समाधान कराएँ।
सेटअप से पहले पहचानें कि मशीन के लिए कौन-सी सुरक्षा प्रणालियाँ आवश्यक हैं और अनुमोदित प्रक्रिया में प्रत्येक प्रणाली के तैयार होने की पुष्टि कैसे की जाती है। ये संचालन की पूर्वशर्तें हैं, वैकल्पिक सहायक उपकरण नहीं।
आपातकालीन स्टॉप का स्थान जानें और पुष्टि करें कि आप किसी खतरनाक क्षेत्र में प्रवेश किए बिना उस तक पहुँच सकते हैं। ठीक से जान लें कि यह क्या-क्या रोकता है: लेज़र उत्सर्जन रुकने से मशीन की पूरी विद्युत आपूर्ति कटना आवश्यक नहीं है। आपातकालीन स्टॉप को सुरक्षात्मक आवरण खोलने या रखरखाव करने की अनुमति न मानें।
मुख्य विद्युत आपूर्ति को अलग करने वाले साधन, धुएँ की निकासी के नियंत्रण, गैस बंद करने वाले साधन, निर्धारित अग्निशमन उपकरण, अलार्म, निकास और आपातकालीन संपर्क के तरीके की पहचान करें। जानें कि आपको किन नियंत्रणों को संचालित करने का अधिकार है और बाहर निकलने का मार्ग खुला रखें।
शुरू करने से पहले इन स्थितियों में की जाने वाली कार्रवाइयों की समीक्षा करें:
आपातकालीन स्टॉप, आग, धुएँ की निकासी प्रणाली की विफलता, शीतलन अलार्म या यांत्रिक खराबी के बाद तब तक दोबारा शुरू न करें, जब तक कारण की पहचान न हो जाए और अधिकृत व्यक्ति मशीन का निरीक्षण करके उसे फिर से उपयोग करने की अनुमति न दे दे। केवल अलार्म हट जाने से यह साबित नहीं होता कि उपकरण सुरक्षित है।
इन पूर्वापेक्षाओं के पूरा होने के बाद, काम से जुड़ा पहला निर्णय यह है कि प्रस्तावित सामग्री इस मशीन और प्रक्रिया के लिए स्वीकृत है या नहीं।
कटिंग का काम तैयार करने से पहले सामग्री को मंज़ूरी दें: सही ड्रॉइंग भी अनुपयुक्त सामग्री को काटने के लिए सुरक्षित नहीं बना सकती। फ़ाइल तब तक चलाने के लिए तैयार नहीं है, जब तक सामग्री की पूरी संरचना और प्रस्तावित प्रक्रियाएँ, दोनों उस मशीन के लिए स्वीकृत न हों।
निर्माता के दस्तावेज़ों, आपूर्तिकर्ता की जानकारी या सुरक्षा डेटा शीट (SDS) की मदद से उत्पाद की सटीक पहचान करें। केवल मुख्य सामग्री की नहीं, बल्कि पूरे वर्कपीस की जाँच करें:
इन विवरणों का मशीन के मैनुअल और कार्यस्थल की स्वीकृत सामग्री सूची से मिलान करें। बिना किसी अतिरिक्त परत वाली शीट की मंज़ूरी अपने-आप उसी शीट पर चिपकने वाली पिछली परत या सुरक्षात्मक फ़िल्म लगे होने पर लागू नहीं होती। SDS से संरचना और खतरों का पता लगाने में मदद मिल सकती है; लेकिन वह अपने-आप में उत्पाद को लेज़र से काटने की अनुमति नहीं है।
यदि दस्तावेज़ अधूरे हों, उत्पाद सूची में न हो या आवश्यकताएँ अस्पष्ट हों, तो काम रोककर किसी अधिकृत तकनीशियन या सुविधा प्रबंधक से समीक्षा कराएँ। जब तक अनिश्चितता दूर न हो जाए और मंज़ूरी की पुष्टि न हो जाए, आगे न बढ़ें। पेंट या गोंद लगी सामग्री को कार्यस्थल की सुखाने और क्योरिंग संबंधी आवश्यकताओं को भी पूरा करना चाहिए; उसे नम, गीली या अधूरी तरह क्योर हुई अवस्था में न काटें।
अज्ञात सामग्री को मशीन में न रखें। दिखावट, संरचना का विश्वसनीय प्रमाण नहीं है: कोई पारदर्शी शीट स्वीकृत ऐक्रिलिक जैसी दिख सकती है, जबकि वह ऐक्रिलिक न हो। पुनः उपयोग के लिए प्राप्त, बिना लेबल वाली या दूषित सामग्री का इस्तेमाल तब तक नहीं करना चाहिए, जब तक उसकी संरचना और स्थिति का सत्यापन करके उसे मंज़ूरी न दी जा सके। उसकी पहचान करने के लिए परीक्षण कट न लगाएँ।
PVC या PVC-आधारित उत्पादों को लेज़र से न काटें। उन्हें गर्म करने पर विषैली, संक्षारक गैसें निकल सकती हैं, जो लोगों के लिए खतरा पैदा करती हैं और मशीन के पुर्ज़ों को नुकसान पहुँचाती हैं। वेंटिलेशन होने से PVC का उपयोग स्वीकार्य नहीं हो जाता।
स्वीकृति के लिए केवल यह कहना भी पर्याप्त नहीं है कि सामग्री “PVC नहीं है”। प्रस्तावित कटाई की परिस्थितियों में अन्य प्लास्टिक पिघल सकते हैं, जल सकते हैं या अनुपयुक्त उत्सर्जन पैदा कर सकते हैं। उत्पाद के उपयोग की अनुमति है या नहीं, यह तय करने के लिए कथित तौर पर लेज़र-सुरक्षित प्लास्टिक की किसी सामान्य सूची के बजाय संबंधित मशीन और कार्यस्थल की विशिष्ट आवश्यकताओं का पालन करें।
सामग्री स्वीकृत हो जाने के बाद, मशीन के सॉफ़्टवेयर के अनुकूल फ़ाइल तैयार करें। केवल मूल ड्रॉइंग की नहीं, बल्कि आयात किए गए जॉब की भी जाँच करें:
जहाँ उपलब्ध हों, अधिक ज़ूम, पाथ सुधारने वाले टूल, दोहराव की पहचान और जॉब प्रीव्यू का उपयोग करें। दोहराए गए पाथ केवल ड्रॉइंग की खामी नहीं हैं: एक ही स्थान पर बार-बार कट लगाने से गर्मी बढ़ती है और झुलसने, पिघलने तथा आग लगने का जोखिम बढ़ सकता है।
लेज़र सॉफ़्टवेयर में प्रत्येक वस्तु के लिए सोच-समझकर क्रिया निर्धारित करें:
आवश्यकतानुसार सॉफ़्टवेयर की लेयरों, रंगों, रेखाओं की चौड़ाई या ऑपरेशन नियंत्रणों का उपयोग करें, फिर सत्यापित करें कि उन्हें वास्तव में कौन-से ऑपरेशन सौंपे गए हैं। किसी लेयर का नाम “score” होने से उथला निशान बनने की गारंटी नहीं होती; परिणाम मशीन की सेटिंग, फ़ोकस, सामग्री और उसकी मोटाई पर निर्भर करता है। जाँचें कि किसी ऑब्जेक्ट को गलती से सतह पर काम करने वाला ऑपरेशन और आर-पार काटने वाला ऑपरेशन, दोनों न सौंप दिए गए हों।
मशीन के लिए अनुशंसित ऑपरेशन क्रम का पालन करें। बाहरी रूपरेखा काटने से पहले अंदरूनी छेद और अन्य आकृतियाँ बनाने की योजना बनाएँ, ताकि उन्हें बनाते समय आसपास की शीट वर्कपीस को सहारा देती रहे। पहले बाहरी परिधि काटने से हिस्सा अलग हो सकता है या खिसक सकता है, जिससे संरेखण बिगड़ सकता है। ड्रॉइंग के क्रम पर निर्भर रहने के बजाय सॉफ़्टवेयर के प्रीव्यू में क्रम की पुष्टि करें।
कर्फ़ कट से हटने वाली सामग्री की चौड़ाई है। जब कट खींची गई रूपरेखा पर केंद्रित होता है, तो तैयार बाहरी हिस्सा ड्रॉइंग से छोटा हो सकता है, जबकि कोई खुला भाग बड़ा हो सकता है। यह अंतर स्लॉट, टैब, जोड़ और उन अन्य आकृतियों के लिए महत्वपूर्ण है जिनकी सही फिटिंग आवश्यक है।
कर्फ़ सामग्री, मोटाई, फ़ोकस और काटने की परिस्थितियों के अनुसार बदलता है। उपयोग की जाने वाली सामग्री और सेटअप के साथ किए गए अनुमोदित परीक्षण कट के मापों का उपयोग करें—सभी स्थितियों के लिए एक ही समायोजन मान का नहीं। यदि कर्फ़ अभी ज्ञात नहीं है, तो अनुमान लगाने के बजाय महत्वपूर्ण आयामों को परीक्षण कट के चरण के लिए चिह्नित करें।
डिज़ाइन या लेज़र सॉफ़्टवेयर की कर्फ़-क्षतिपूर्ति विधि से मापा गया सुधार लागू करें और जाँचें कि पथ के किस ओर का भाग सुरक्षित रखना है। पुष्टि करें कि क्षतिपूर्ति पहले ही कहीं और लागू नहीं की गई है; ड्रॉइंग में सुधार करने के बाद मशीन सॉफ़्टवेयर में वही सुधार दोबारा जोड़ने से परिणाम विकृत हो जाएगा।
अब अनुमोदित सामग्री, सत्यापित ऑपरेशन आवंटन और आयामी आवश्यकताएँ भौतिक सेटअप का आधार बनती हैं। मशीन की सेटिंग अनुपयुक्त सामग्री या गलत फ़ाइल को ठीक नहीं कर सकतीं।
अनुमोदित सामग्री और सत्यापित फ़ाइल के आधार पर भौतिक सेटअप तैयार करने के लिए मशीन की नियमावली और कार्यस्थल की संचालन प्रक्रिया का उपयोग करें। नीचे दिए गए जाँच-बिंदु बताते हैं कि क्या सत्यापित करना है; वे मशीन शुरू करने के निर्धारित क्रम का विकल्प नहीं हैं और न ही सर्विसिंग की अनुमति देते हैं। यदि कोई आवश्यक सुरक्षा या सहायक प्रणाली काम नहीं कर रही है, तो सेटअप रोक दें।
मशीन की बिजली चालू करने या होमिंग करने से पहले, प्रक्रिया के अनुसार सुरक्षित पहुँच की स्थिति में सुलभ बेड और कार्य क्षेत्र का निरीक्षण करें। होमिंग के दौरान मशीन की संदर्भ स्थिति निर्धारित करने के लिए हेड या बेड चलता है, इसलिए कोई अवरोध कटिंग शुरू होने से पहले ही टक्कर का कारण बन सकता है।
ऑपरेटरों के लिए अनुमत सफाई कार्यों के दायरे में:
किसी भी क्षति या ऐसी वस्तु की सूचना दें जिसे आप सुरक्षित रूप से नहीं हटा सकते। सर्विस पैनल न खोलें, अंदरूनी विद्युत या लेज़र घटकों का निरीक्षण न करें और मरम्मत का प्रयास न करें।
सुलभ गार्ड, दरवाज़ों और कवर में क्षति की जाँच करें और इंटरलॉक की केवल वही जाँचें करें जो ऑपरेटरों के लिए निर्धारित हैं। इंटरलॉक वे सुरक्षा नियंत्रण हैं जो पहुँच बिंदु खुले होने पर खतरनाक संचालन को प्रतिबंधित करते हैं। दरवाज़े के स्विच, कवर सेंसर या किसी अन्य इंटरलॉक को कभी बायपास न करें। गार्ड क्षतिग्रस्त होने या इंटरलॉक की जाँच विफल होने पर, उपयोग से पहले खराबी की सूचना देना और अधिकृत स्वीकृति प्राप्त करना आवश्यक है; कोई वैकल्पिक जुगाड़ अपनाना नहीं।
दस्तावेज़ में दिए गए स्टार्टअप क्रम का ठीक-ठीक पालन करें। मशीन की बिजली, निकास, शीतलन, संपीड़ित वायु और सहायक गैस चालू करने का क्रम स्थापना के अनुसार अलग-अलग होता है; किसी दूसरी मशीन का क्रम न अपनाएँ।
काम आगे बढ़ाने से पहले, ऑपरेटरों के लिए स्वीकृत जाँचों के माध्यम से आवश्यक प्रणालियों का सत्यापन करें:
कोई आवश्यक संकेत न मिलना, अलार्म सक्रिय होना या कोई सहायक प्रणाली उपलब्ध न होना—इनमें से हर स्थिति में काम रोकना आवश्यक है। अलार्म को बार-बार रीसेट करने या मशीन काम करती है या नहीं यह देखने के लिए कट लगाने के बजाय, खराबी से निपटने की प्रक्रिया का पालन करें।
प्रक्रिया में निर्दिष्ट लोडिंग चरण पर, अनुमोदित सामग्री को सही बेड या सहारे पर समतल और स्थिर रखें। सामग्री डगमगानी या खिसकनी नहीं चाहिए, और न ही ऊपर की ओर मुड़कर हेड के रास्ते में आनी चाहिए। यदि अनुमोदित पकड़ विधि से सामग्री को इन शर्तों के अनुरूप नहीं रखा जा सकता, तो रुकें और लोडिंग की समस्या दूर करें।
केवल अनुमत फिक्स्चर, पिन, चुंबक या अन्य पकड़ साधनों का उपयोग करें। इन्हें कटिंग क्षेत्र और गति की पूरी सीमा से दूर रखें—अर्थात काम के दौरान चलते हुए हेड, नोज़ल और बेड द्वारा घेरी जाने वाली पूरी जगह से, जिसमें कटों के बीच की आवाजाही भी शामिल है। कट की रेखा से बाहर लगा फिक्स्चर भी हेड के रास्ते में बाधा बन सकता है।
जब तक स्पष्ट अनुमति न हो, जुगाड़ के वज़न, टेप या क्लैंप न लगाएँ। इनसे टक्कर का खतरा पैदा हो सकता है या कटिंग चैंबर में अननुमोदित सामग्री पहुँच सकती है।
इनमें से प्रत्येक को अलग-अलग सेट करें; सही फोकस होने से यह सिद्ध नहीं होता कि हेड का अंतर सुरक्षित है या जॉब सही स्थान पर है।
गति का कमांड देने से पहले बाधाओं की जाँच करें। आवश्यक सुरक्षा उपायों के साथ मशीन के अनुमोदित प्रीव्यू, फ्रेमिंग या सीमा-जाँच फ़ंक्शन का उपयोग करें; यह न मानें कि ऐसे फ़ंक्शन में लेज़र बंद रहता है या एनक्लोज़र खुला होने पर उसका उपयोग सुरक्षित है।
शुरुआती सेटिंग्स मशीन-विशिष्ट अनुमोदित डेटाबेस या कार्यस्थल की प्रक्रिया से चुनें। सामग्री के विनिर्देश, मोटाई और निर्धारित कार्य—कटिंग, स्कोरिंग या एनग्रेविंग—का मिलान करें तथा आवश्यक लेंस, नोज़ल, फोकस की स्थिति, सहायक गैस और पल्स या आवृत्ति की सेटिंग्स की पुष्टि करें।
केवल पावर और गति के मान किसी ऐसे सेटिंग-संयोजन को परिभाषित नहीं करते जिसे दूसरी मशीन या परिस्थितियों में भी इस्तेमाल किया जा सके। अलग-अलग ऑप्टिक्स, सामग्री की मोटाई या प्रक्रिया की स्थितियाँ इस बात को बदलती हैं कि ऊर्जा वर्कपीस तक कैसे पहुँचती है और कट कैसे बनता है। इसलिए सामग्री का जाना-पहचाना नाम या किसी दूसरी मशीन पर सफल रही सेटिंग पर्याप्त सत्यापन नहीं है।
यदि यह संयोजन अनुमोदित डेटाबेस या प्रक्रिया में शामिल नहीं है, तो रुकें और कार्यस्थल की प्रक्रिया के अनुसार अधिकृत योग्यता-पुष्टि कराएँ। मनमाने ढंग से सेटिंग्स न बनाएँ और मशीन की अधिकतम पावर या गति को उपयुक्त शुरुआती मान न मानें।
सत्यापित सेटिंग्स एक शुरुआती आधार देती हैं; वे इस बात का प्रमाण नहीं हैं कि लोड किया गया जॉब सही ढंग से कटेगा। पूरा जॉब चलाने की अनुमति देने से पहले अंतिम प्री-कट चेकलिस्ट और निगरानी में किया जाने वाला आवश्यक टेस्ट कट पूरा करें।
पूरा जॉब तब तक शुरू न करें जब तक शुरू करने से पहले की जाँचें सफल न हों और समान विनिर्देश वाली सामग्री पर निरंतर निगरानी में किए गए टेस्ट कट से स्वीकार्य परिणाम न मिलें। चेकलिस्ट को आगे बढ़ने या रुकने का अंतिम निर्णय मानें: किसी स्थिति का अज्ञात होना रुकने का कारण है, कटिंग आज़माने की अनुमति नहीं।
वास्तव में लोड किए गए सेटअप की जाँच करें—केवल उस सेटअप की नहीं जिसे आप लोड करना चाहते थे:
आगे बढ़ने से पहले, जिस भी जाँच में आवश्यक शर्त पूरी न हो, उससे जुड़ी समस्या को अनुमोदित प्रक्रिया के अनुसार दूर करें। किसी ज्ञात सुरक्षा समस्या की पड़ताल के लिए परीक्षण कट का उपयोग न करें।
अनुमोदित प्रीव्यू, फ्रेमिंग या ड्राई-रन विधि चलाएँ और उस मोड के लिए आवश्यक सुरक्षा उपाय लागू रखें। यह न मानें कि फ्रेमिंग के दौरान लेज़र बंद रहता है या खुला एनक्लोज़र होने पर यह सुरक्षित है।
पुष्टि करें कि जॉब स्टॉक के निर्धारित क्षेत्र और मशीन की गति-सीमाओं के भीतर है तथा फिक्स्चर और उभरी हुई सामग्री से पर्याप्त दूरी बनी हुई है। प्रीव्यू की तुलना वास्तविक सेटअप से करें; केवल सॉफ़्टवेयर की रूपरेखा से यह सुनिश्चित नहीं हो सकता कि भौतिक रूप से पर्याप्त खाली जगह है। यदि आप मूल बिंदु, लेआउट या रखाव बदलते हैं, तो उससे प्रभावित जाँचें दोहराएँ।
यह चरण जाँचता है कि जॉब कहाँ चलेगा, न कि कट साफ़ होगा या नहीं। सफल प्रीव्यू न तो कट की गुणवत्ता साबित करता है और न ही अननुमोदित सामग्री को स्वीकार्य बनाता है।
कटिंग सक्षम करने से ठीक पहले पुष्टि करें कि:
किसी सुरक्षा उपाय को बायपास न करें और सहायक प्रणाली उपलब्ध न होने पर काम आगे न बढ़ाएँ। यदि निरंतर निगरानी बनाए रखना संभव नहीं है, तो काम शुरू न करें; यदि काम के दौरान निगरानी समाप्त करनी पड़े, तो निर्धारित विराम या रोकने की प्रक्रिया अपनाएँ।
समान स्क्रैप—या अनुमोदित स्टॉक के किसी उपयुक्त अपशिष्ट क्षेत्र—का उपयोग करें, जिसकी सामग्री की संरचना, मोटाई और प्रासंगिक सतह उपचार समान हों। उसे सुरक्षित रूप से स्थिर करें और फोकस तथा क्लीयरेंस की जाँच उसी तरह करें जैसे अंतिम वर्कपीस के लिए करते हैं। काफी अलग स्क्रैप पर मिला परिणाम उत्पादन सेटअप की वैधता की पुष्टि नहीं करता।
छोटा लेकिन प्रतिनिधि परीक्षण चुनें। जिस पुर्जे में फिट महत्वपूर्ण हो, उसके लिए केवल सीधा कट जाँचने के बजाय संबंधित स्लॉट, टैब या जुड़ने वाली विशेषता को परीक्षण में शामिल करें। उस मशीन और सामग्री के लिए अनुमोदित सेटिंग्स से शुरुआत करें; उनकी जगह सामान्य सेटिंग्स का उपयोग न करें।
पूरे परीक्षण की निगरानी करें। यदि भड़की हुई लपटें बनी रहें, तो काम रोकें और तुरंत कार्यस्थल की अग्नि-संबंधी प्रक्रिया का पालन करें। एनक्लोज़र और निकासी प्रणाली के संबंध में अपनी ओर से कदम उठाने के बजाय उसी प्रक्रिया का पालन करें।
निरीक्षण तभी करें जब मशीन तक सुरक्षित पहुँच की शर्तें पूरी हो जाएँ: कटिंग चक्र और गति रुक चुके हों, लेज़र आवश्यक सुरक्षित अवस्था में हो और धुएँ की निर्धारित निकासी पूरी हो चुकी हो। छूने या मापने से पहले आवश्यकतानुसार ठंडा होने दें।
काम की आवश्यकताओं और स्वीकृति के किसी अनुमोदित नमूने के आधार पर परिणाम का आकलन करें:
गुणवत्ता संबंधी समस्या होने पर, स्वीकृत सीमा के भीतर एक बार में केवल एक अधिकृत पैरामीटर बदलें और फिर से परीक्षण करें। मशीन या कार्यस्थल के लिए निर्धारित समस्या-निवारण क्रम का पालन करें; कई सेटिंग एक साथ बदलने से यह स्पष्ट नहीं रहता कि किस बदलाव ने परिणाम को प्रभावित किया। कट का रूप बेहतर करने के लिए आवश्यक धुआँ-निकासी कभी कम न करें और न ही किसी अन्य सुरक्षा नियंत्रण को निष्प्रभावी करें।
सुरक्षा संबंधी दोष दूर न होने, असामान्य रूप से जलने, या अधिकृत सीमाओं के भीतर परिणाम ठीक न कर पाने की स्थिति में काम रोक दें। सफल परीक्षण के बाद, स्वीकार की गई सेटिंग दर्ज करें। यदि अंतिम कार्य के लिए उपयोग की जाने वाली सामग्री पर स्थानांतरित करने से सेटअप बदलता है, तो स्थिति, फोकस, क्लीयरेंस और सीमाओं की दोबारा जाँच करें।
परीक्षण से काम शुरू करने योग्य स्थिति स्थापित होती है—यह पूरे कार्य के लिए गारंटी नहीं है। कटाई आगे बढ़ने के दौरान लगातार निगरानी आवश्यक रहती है।
पूरे कार्य के दौरान निगरानी का अर्थ केवल प्रगति जाँचना नहीं, बल्कि कटाई बीच में रोकने के लिए तैयार रहना है। यदि परिस्थितियाँ असुरक्षित हो जाएँ, तो पुर्जा पूरा करने की कोशिश करने के बजाय लागू प्रक्रिया के अनुसार काम रोक दें।
पूरी कटाई के दौरान मशीन के पास सतर्क रहें और सुनिश्चित करें कि आवश्यक नियंत्रण आपकी पहुँच में हों। स्वीकृत निरीक्षण खिड़की, कैमरे या अंतर्निर्मित निगरानी प्रणाली से देखें। निगरानी प्रणाली होने का अर्थ यह नहीं है कि मशीन को बिना किसी की देखरेख के चलाने की अनुमति है।
आवरण और सुरक्षा उपकरणों को संचालन के लिए निर्धारित स्थिति में रखें। चल रही कटाई को बेहतर देखने के लिए कभी इंटरलॉक को निष्प्रभावी न करें और न ही आवरण खोलें। यदि आप पर्याप्त रूप से देख नहीं पा रहे हैं, तो निर्धारित विराम या रोकने की प्रक्रिया अपनाएँ। यदि आपको वहाँ से जाना आवश्यक हो, तो पहले निगरानी सुरक्षित रूप से समाप्त करने की कार्यस्थल की शर्तें पूरी करें; केवल विराम बटन दबाने से वे शर्तें पूरी नहीं होतीं।
सामग्री और मशीन, दोनों में होने वाले बदलावों पर नज़र रखें:
इनमें से कोई भी स्थिति होने पर लागू रोकने की प्रक्रिया या आपातकालीन प्रक्रिया के अनुसार कार्रवाई करना आवश्यक है। काम पूरा होने में बचा समय आपकी प्रतिक्रिया तय न करे: कट लगभग पूरा हो जाना किसी चेतावनी संकेत के बावजूद काम जारी रखने का कारण नहीं है।
अधूरा कट या अस्वीकार्य किनारा गुणवत्ता की सामान्य समस्या केवल तभी हो सकता है जब आग या तत्काल खतरे का कोई संकेत मौजूद न हो। अपरिचित नियंत्रणों के साथ अपने तरीके आज़माने के बजाय मशीन के निर्धारित विराम या रोकने वाले नियंत्रण का उपयोग करें।
विराम देने से काम की स्थिति सुरक्षित रह सकती है, लेकिन इससे सुरक्षात्मक आवरण खोलने, अंदर हाथ डालने या कार्याधीन सामग्री को हिलाने की अनुमति नहीं मिलती। मशीन की सुरक्षित पहुँच और काम बहाल करने की प्रक्रिया का पालन करें। यदि आवश्यक हो, तो काम की स्थिति या सेटिंग्स दर्ज करें और केवल वही समायोजन करें जो आपके प्रशिक्षण और प्राधिकरण के दायरे में हों। समस्या को समझे बिना एक और कटिंग पास करने से कारण दूर हुए बिना उसी क्षेत्र पर अधिक गर्मी पड़ सकती है।
लगातार बनी रहने वाली या फैलती लपटों के लिए आग से निपटने की कार्रवाई आवश्यक है, न कि गुणवत्ता से जुड़ा सामान्य समायोजन। विराम देने या रोकने के बाद भी सामग्री का जलते रहना आग की आपात स्थिति है; यह देखने के लिए प्रतीक्षा न करें कि एक और कटिंग पास से समस्या हल होती है या नहीं।
यदि ऐसा करना सुरक्षित हो, तो आपातकालीन स्टॉप सक्रिय करें और कार्यस्थल की आपातकालीन योजना का पालन करें। दूसरों को सचेत करना, निकासी, अलार्म और आपातकालीन सेवाओं से संपर्क करना उसी योजना के अनुसार होना चाहिए। आग बुझाने का प्रयास केवल तभी करें जब आप प्रशिक्षित हों, आपके पास आवश्यक उपकरण हों, योजना इसकी अनुमति देती हो और आप सुरक्षित रूप से कार्रवाई कर सकें।
सुरक्षात्मक आवरण खोलने या धुआँ निकासी को चालू-बंद करने का कोई सार्वभौमिक क्रम नहीं है। ढक्कन खोलने, आग के पास जाने या धुआँ निकासी में बदलाव करने से खतरे की स्थिति प्रभावित हो सकती है। किसी एक कार्रवाई को हमेशा सही मानने के बजाय मशीन-विशिष्ट निर्देशों और आपातकालीन प्रशिक्षण का पालन करें।
लपटों का बुझ जाना या अलार्म का हट जाना यह साबित नहीं करता कि मशीन तैयार है। काम फिर शुरू करने से पहले कारण पहचानें और उसे दूर करें। यदि कारण अब भी स्पष्ट न हो, तो मशीन को सेवा से बाहर रखें और योग्य व्यक्ति की सहायता लें।
दोबारा चालू करने की सभी आवश्यक शर्तें पूरी करें: सुरक्षित परिस्थितियाँ सुनिश्चित करें, स्थल की प्रक्रियाओं के अनुसार क्षतिग्रस्त सामग्री का निपटारा करें, प्रभावित सेटअप जाँच या परीक्षण दोहराएँ, और अधिकृत व्यक्ति से आवश्यक निरीक्षण तथा संचालन की अनुमति प्राप्त करें। कंट्रोल रीसेट करना उस अनुमति का विकल्प नहीं है।
काम सामान्य रूप से पूरा हो या बीच में रुक जाए, गति रुक जाने से सुरक्षित पहुँच सुनिश्चित नहीं होती। आवश्यक धुएँ की निकासी, बची हुई गर्मी और मशीन की सुरक्षित अवस्था ही तय करती हैं कि आवरण कब खोला जा सकता है और कार्यवस्तु को कब संभाला जा सकता है।
कटाई पूरी हो जाने का अर्थ प्रक्रिया पूरी हो जाना नहीं है। सुरक्षित पहुँच सुनिश्चित करके, बिना बल लगाए कार्यवस्तु हटाकर, और मशीन को साफ, सुरक्षित रूप से बंद तथा अगले ऑपरेटर के लिए आवश्यक दस्तावेज़ीकरण के साथ छोड़कर काम पूरा करें।
मशीन की निर्देश पुस्तिका और स्थल की प्रक्रिया में धुएँ की निकासी के लिए निर्धारित अवधि तक आवरण बंद रखें और निष्कर्षण प्रणाली चालू रखें। इस अवधि में निकास या निस्पंदन प्रणाली शेष धुएँ और कणों को हटाती है; सभी स्थितियों के लिए कोई एक प्रतीक्षा अवधि नहीं है।
खोलने से पहले पुष्टि करें कि लेज़र उत्सर्जन रुक गया है, कैरिज आवश्यकतानुसार पार्क हो गया है या वापस लौट आया है, और निष्कर्षण प्रणाली सामान्य रूप से काम कर रही है। केवल समय बीत जाने से सुरक्षित पहुँच सुनिश्चित नहीं होती। यदि धुआँ, असामान्य गंध, लपटें या निष्कर्षण प्रणाली में खराबी बनी हुई है, तो सामान्य रूप से कार्यवस्तु निकालने के लिए आवरण न खोलें। केवल अधिक देर तक प्रतीक्षा करने के बजाय लागू खराबी या आपातकालीन प्रक्रिया का पालन करें।
मशीन के बेड में हाथ डालने से पहले दहकते किनारों, सुलगते मलबे और गर्मी से हुई दिखाई देने वाली क्षति की जाँच करें। यदि जलना जारी है, तो पुर्जे हटाने के बजाय पहले बताई गई आपातकालीन कार्रवाई करें। दिखाई देने वाले चेतावनी संकेत न होने पर भी कार्यवस्तु और कटे हुए छोटे टुकड़े गर्म हो सकते हैं। प्रक्रिया के अनुसार आवश्यक ठंडा होने का समय दें और स्वीकृत हैंडलिंग औज़ारों या सुरक्षा उपकरणों का उपयोग करें; नंगी उँगलियों से तापमान न जाँचें।
जाँचें कि कट पूरी मोटाई में लगा है या नहीं और कहीं टैब या ब्रिज—छोटे जोड़ जो पुर्जे को अभी भी आसपास की मूल सामग्री से जोड़े रखते हैं—तो नहीं बचे हैं। अलग हो चुके पुर्जों को धीरे से उठाएँ। जुड़े हुए पुर्जे को मोड़कर, मरोड़कर या उचकाकर अलग न करें: बल लगाने से बेड क्षतिग्रस्त हो सकता है, नाज़ुक हिस्से टूट सकते हैं या गर्म सामग्री अचानक छूट सकती है। यदि पुर्जा आसानी से नहीं निकलता, तो उसे सहारा देकर वहीं रहने दें और स्वतः एक और कटिंग पास चलाने के बजाय अधूरे कट के लिए अधिकृत प्रक्रिया का पालन करें।
निर्माता द्वारा निर्धारित बंद करने के क्रम का पालन करें; यह न मानें कि सबसे पहले मुख्य बिजली स्विच बंद करना है। लेज़र संचालन समाप्त होने के बाद भी शीतलन, जल परिसंचरण, संपीड़ित वायु या निष्कर्षण को निर्धारित अवधि तक या बताई गई शर्तें पूरी होने तक चालू रखना आवश्यक हो सकता है।
सहायक उपकरण बंद करने से पहले शीतलन प्रणाली की आवश्यक स्थिति, तापमान संबंधी शर्तों और धुआँ-निकासी प्रणाली को अतिरिक्त समय तक चालू रखने की आवश्यकता की जाँच करें। समय से पहले बंद करने से ऊष्मा हटाने की प्रक्रिया बाधित हो सकती है या धुआँ पूरी तरह नहीं निकल पाएगा। यदि इस चरण में कोई आवश्यक सहायक प्रणाली विफल हो जाए, तो सामान्य शटडाउन को पूरा मानने के बजाय खराबी संबंधी प्रक्रिया का पालन करें।
तैयार पुर्जा उठाकर निकालने की अनुमति का अर्थ यह नहीं है कि बेड के नीचे या स्क्रैप ट्रे के भीतर पहुँचने की भी अनुमति है। सफाई के प्रत्येक कार्य से पहले उसके लिए निर्धारित सुरक्षित अवस्था सुनिश्चित करें: लेज़र उत्सर्जन बंद हो, गति रुक गई हो, सुरक्षित पहुँच और सामग्री संभालने की शर्तें पूरी हों, और जहाँ आवश्यक हो वहाँ विद्युत या अन्य खतरनाक ऊर्जा को अलग कर दिया गया हो। सहायक प्रणालियों को केवल प्रक्रिया के निर्देशानुसार ही चालू रखें।
प्रसंस्कृत सामग्री और कटाई के बाद बचे ढीले टुकड़े हटाएँ, फिर अनुमोदित ब्रश, वैक्यूम या संग्रह विधि से बेड और ट्रे के उन हिस्सों को साफ करें जहाँ पहुँचने की आपको अनुमति है। बचा हुआ स्क्रैप बाद के किसी काम के दौरान ईंधन बन सकता है। गतिशील या ऊर्जायुक्त तंत्रों में हाथ न डालें, सुरक्षात्मक कवर न हटाएँ और नियमित सफाई के दायरे को बढ़ाकर रखरखाव का काम न करें। यदि मलबा आपकी अधिकृत पहुँच वाले क्षेत्र से बाहर है, तो आगे उपयोग करने से पहले उसे हटवाने के लिए सूचना दें।
ऑपरेटर की नियमित सफाई की अनुमति में लेंस या दर्पण साफ करना, संरेखण समायोजित करना, फ़िल्टर बदलना, शीतलक प्रणालियों की सर्विस करना या विद्युत घटकों तक पहुँचना शामिल नहीं है। इन कार्यों के लिए संबंधित काम में प्रशिक्षित और अधिकृत कर्मियों की आवश्यकता होती है: अनुपयुक्त सफाई विधि ऑप्टिकल घटकों को नुकसान पहुँचा सकती है, जबकि अंदर पहुँचने पर उन खतरों का सामना हो सकता है जिनसे आवरण सुरक्षा प्रदान करता है।
संदिग्ध संदूषण या क्षति की सूचना दें; जाँच के लिए संरक्षित हिस्सों को न खोलें। मशीन का निरीक्षण या सफाई करने के लिए इंटरलॉक या अन्य सुरक्षात्मक सुविधाओं को कभी निष्क्रिय न करें।
जॉब या फ़ाइल की पहचान, अनुमोदित सामग्री और उसकी मोटाई, इकाइयों सहित पुष्टि की गई पावर और गति की सेटिंग, पास की संख्या, संबंधित सेटअप तथा सहायक वायु या धुआँ-निकासी की स्थितियाँ और परिणाम दर्ज करें। सफल सेटिंग को विफल परीक्षणों से स्पष्ट रूप से अलग रखें, ताकि अगला ऑपरेटर किसी असफल प्रयास को प्रमाणित सेटअप न समझे।
कार्यभार सौंपने से पहले अधूरे कट, क्षतिग्रस्त पुर्जों, असामान्य धुएँ, अलार्म, बाल-बाल टली दुर्घटनाओं, आग लगने की घटनाओं और संदिग्ध सुरक्षा खराबियों की सूचना दें। सुरक्षा या धुआँ-निकासी संबंधी समस्या का संदेह होने पर कार्यस्थल की मशीन को सेवा से बाहर रखने की प्रक्रिया लागू करें, जिसमें लेबल लगाना और अधिकृत कर्मियों द्वारा आवश्यक ऊर्जा पृथक्करण शामिल है; केवल मौखिक चेतावनी पर्याप्त नहीं है।
दोष दर्ज होने पर आवश्यक शर्तों के अनुसार खराबी का निदान किया जाता है; मशीन अपने-आप दोबारा चालू नहीं की जाती। जिस मशीन का आकलन आवश्यक हो, वह जरूरी जाँच और उपयोग की अनुमति की प्रक्रिया पूरी होने तक सेवा से बाहर रहेगी।
इस संदर्भ का उपयोग तब करें जब कोई जॉब अप्रत्याशित रूप से रुक जाए या उसका परिणाम अस्वीकार्य हो—हर सामान्य शटडाउन के बाद इसे एक अतिरिक्त अनिवार्य चरण न मानें। समस्या की जाँच के दौरान जॉब को बंद रखें और भौतिक जाँच केवल मैनुअल में निर्धारित सुरक्षित अवस्था में तथा अपने प्राधिकरण की सीमा के भीतर करें। कट की गुणवत्ता में सुधार करने से पहले सुरक्षा संबंधी दोषों को प्राथमिकता दें।
पावर बदलने से पहले इन संभावित कारणों की जाँच करें:
किसी हिस्से का जुड़ा रह जाना अपने आप में यह प्रमाण नहीं है कि पावर बहुत कम थी। संभव है कि बीम पूरी मोटाई को भेद न पाई हो या पिघला हुआ पदार्थ कर्फ़—कट से बनी संकरी दरार—में रह गया हो और वहीं जम गया हो। सहायक प्रवाह कमजोर होने से दूसरी स्थिति उत्पन्न हो सकती है। यदि अनुमत जाँचों के बाद भी कारण स्पष्ट न हो, तो पावर बढ़ाने या बिना सोचे-समझे कट दोहराने के बजाय योग्य कर्मियों से आकलन कराएँ।
सामग्री की स्वीकृति की दोबारा पुष्टि करें, जिसमें उस पर मौजूद कोई कोटिंग या संदूषण भी शामिल हो। तैलीय सामग्री या ऐसी सामग्री के साथ काम जारी न रखें जिसकी संरचना अनिश्चित हो; सेटिंग बदलने से यह स्थापित नहीं किया जा सकता कि किसी अज्ञात सामग्री को प्रोसेस करना सुरक्षित है।
पावर, गति और पास की संख्या की तुलना उस सामग्री और मोटाई के लिए अनुमोदित सेटअप से करें। धीमी गति, अत्यधिक पावर या बार-बार पास करने से ऊष्मा एक जगह केंद्रित हो सकती है, लेकिन गलत फोकस और अपर्याप्त सहायक प्रवाह भी किनारों को नुकसान पहुँचा सकते हैं। अनुमोदित प्रक्रिया सीमाओं के भीतर परीक्षण के लिए संशोधित सेटिंग चुनने से पहले फोकस और निर्माता की सहायक वायु या गैस संबंधी आवश्यकताओं की पुष्टि करें।
त्रुटि के स्वरूप के आधार पर तय करें कि पहले किन चीज़ों की जाँच करनी है:
यदि फ़ाइल और सेटअप की जाँच से त्रुटि का कारण स्पष्ट न हो, तो काम रुका रहने दें और मूल्यांकन का अनुरोध करें। अपने प्राधिकरण के दायरे से बाहर जाकर गति-संबंधी हार्डवेयर या संरेखण में बदलाव न करें।
काम रोकें, अलार्म का सटीक विवरण या प्रदर्शित स्थिति दर्ज करें और मशीन-विशिष्ट समस्या-निवारण निर्देशों का पालन करें या प्रशिक्षित पर्यवेक्षक से परामर्श लें। केवल उन्हीं चीज़ों की जाँच करें जिनकी अनुमति मैनुअल ऑपरेटरों को देता है, जैसे कवर का बंद होना, आपातकालीन स्टॉप की स्थिति, शीतलक या सहायक प्रवाह के संकेत और सामग्री की स्थिति। अधिकृत रीसेट का प्रयास करने से पहले पता लगाएँ कि सुरक्षात्मक रोक क्यों लगी थी।
कभी भी अलार्म को बायपास न करें, इंटरलॉक—असुरक्षित परिस्थितियों में संचालन रोकने वाला सुरक्षा उपाय—को निष्क्रिय न करें, और यह देखने के लिए कि लेज़र चल रहा है या नहीं, सुरक्षात्मक कवर हटाकर मशीन न चलाएँ। आउटपुट न मिलना इस बात का प्रमाण नहीं है कि अंदर पहुँच बनाना सुरक्षित है।
भारी या जमा होते धुएँ, निकासी प्रणाली की विफलता, असामान्य आवाज़, रिसाव, क्षतिग्रस्त पुर्ज़ों या बार-बार सुरक्षात्मक ट्रिप होने पर कटिंग रोक दें। धुआँ सामग्री के जलने या धुएँ की अपर्याप्त निकासी का संकेत हो सकता है; निकासी प्रणाली की जाँच की जानी चाहिए, कटिंग सेटिंग बदलकर उसकी कमी की भरपाई नहीं करनी चाहिए।
लगातार बनी रहने वाली लपटों, तारों से निकलते धुएँ, इलेक्ट्रॉनिक पुर्ज़ों के जलने की गंध या अनियंत्रित गति की स्थिति में मशीन और कार्यस्थल की आपातकालीन प्रक्रिया का पालन करें। आपातकालीन स्टॉप, आग से निपटने के उपाय और विद्युत आपूर्ति को अलग करने की कार्रवाई केवल उस प्रक्रिया के निर्देशों के अनुसार करें। खतरे वाले क्षेत्र से बाहर रहें; जाँच करने के लिए संरक्षित पहुँच-द्वार न खोलें और न ही अंदर हाथ डालें।
मशीन को सेवा से बाहर रखने के लिए कार्यस्थल पर निर्धारित नियंत्रण लागू करें और लक्षणों की सूचना ज़िम्मेदार पर्यवेक्षक या योग्य सेवा कर्मियों को दें। निकासी प्रणाली को बहाल करना, सुरक्षा आवरणों की मरम्मत करना या विद्युत खराबियों की जाँच करना, परीक्षण और त्रुटि के आधार पर मशीन चलाने का अवसर नहीं है।
मशीन को दोबारा तभी चालू करें जब कारण की पहचान कर उसे ठीक कर दिया गया हो, आवश्यक जाँच पूरी हो गई हों और कोई भी आवश्यक अनुमति मिल गई हो। अलार्म हट जाने से यह सिद्ध नहीं होता कि उसका कारण दूर हो गया है।
उत्पादन फिर से शुरू करने से पहले, अनुमोदित परीक्षण सेटिंग का उपयोग करके उपयुक्त अनुमोदित सामग्री पर निरंतर निगरानी में एक नया परीक्षण करें। पूरी मोटाई में कटने, आयामों, किनारों की गुणवत्ता, प्रभावी निष्कर्षण और मशीन के सामान्य संचालन की पुष्टि करें। इसके बाद होने वाली कटिंग के दौरान भी उपस्थित रहें।
यदि सुरक्षा संबंधी कोई खराबी बनी रहती है या दोबारा होती है, तो काम रोकें और कार्यस्थल की मशीन को सेवा से बाहर करने की प्रक्रिया लागू करें। इसमें अधिकृत कर्मियों द्वारा आवश्यक लेबल लगाना और मशीन को ऊर्जा स्रोतों से अलग करना शामिल है। मशीन तब तक सेवा से बाहर रहेगी जब तक खराबी ठीक नहीं हो जाती और उसे फिर से उपयोग में लाने की आवश्यक शर्तें पूरी नहीं हो जातीं।
अपनी प्रक्रिया और कार्यस्थल की आवश्यकताओं के अनुसार इन मॉडलों की तकनीकी जानकारी देखें:
