प्रेस ब्रेक टनेज की गणना और मशीन क्षमता की जाँच
प्रेस ब्रेक टनेज का अर्थ बेंडिंग बल है, न कि मशीन का आकार या अधिकतम मोटाई प्रेस ब्रेक टनेज बेंडिंग…

प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल को मोड़कर ऐसे पुर्जे बनाता है जिनके कोण और आयाम इंजीनियरिंग ड्रॉइंग में दिए गए विनिर्देशों के अनुरूप हों। इस काम में तैयार सेटअप की जाँच करना, सामग्री को सही स्थिति में रखकर मोड़ना, परिणामों को मापना और पुर्जों को सुरक्षित ढंग से संभालना शामिल है। औजारों का चयन, मशीन का सेटअप और प्रोग्राम लिखना भी इस भूमिका का हिस्सा हो सकता है—लेकिन यह नियोक्ता, प्रशिक्षण और दिए गए अधिकार पर निर्भर करता है।
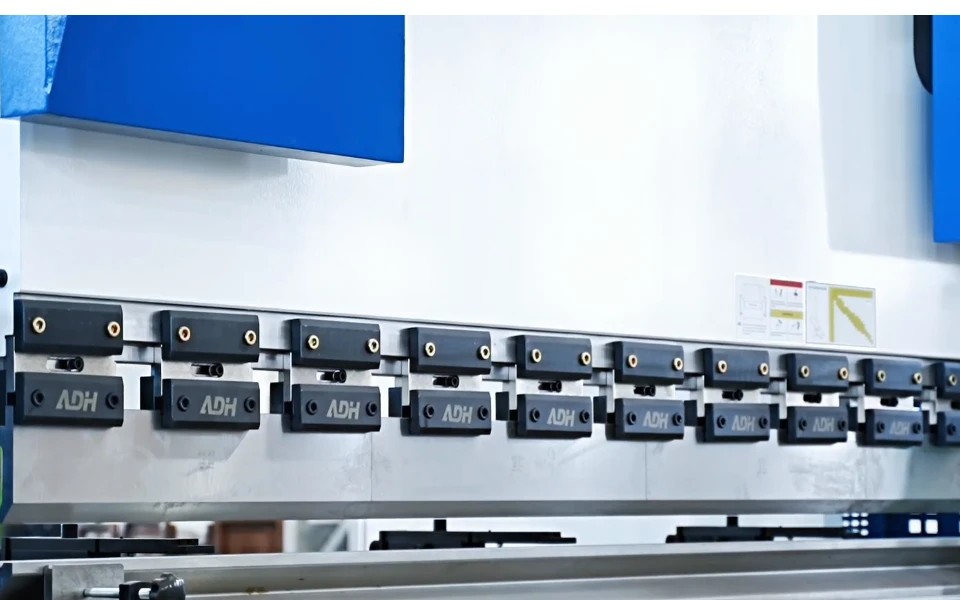
प्रेस ब्रेक दो औजारों के बीच धातु को मोड़ता है। सामान्य व्यवस्था में, पंच ऊपरी औजार होता है, जो नीचे की ओर आकर शीट पर दबाव डालता है। डाई निचला औजार होता है, जो शीट को सहारा देता है और उसे आकार देने के लिए एक खुला खाँचा प्रदान करता है, जो अक्सर V-आकार का होता है। जब पंच धातु को डाई के भीतर या उसके विरुद्ध दबाता है, तो शीट मुड़ती है।
औजार सामग्री, उसकी मोटाई और आवश्यक मोड़ के अनुकूल होने चाहिए। गलत औजारों से आयाम गलत हो सकते हैं, सतह को नुकसान पहुँच सकता है या असुरक्षित भार पड़ सकता है। इसलिए, यह जाँचना कि लगे हुए औजार स्वीकृत सेटअप के अनुरूप हैं, उन औजारों का चयन करने की योग्यता रखने से अलग है।
मोड़ने के दौरान वर्कपीस के हिलने पर ऑपरेटर को उसे सुरक्षित ढंग से नियंत्रित भी करना होता है। औजारों के बीच फँसने और कुचलने के खतरों के साथ-साथ, तेज किनारों तथा बड़ी या भारी शीटों को संभालने से भी खतरे पैदा होते हैं। सुरक्षित संचालन के लिए सुरक्षा गार्ड, सामग्री को उचित सहारा और हाथों को आकार देने वाले क्षेत्र से दूर रखना आवश्यक है।
मशीन का एक चक्र पूरा हो जाना यह साबित नहीं करता कि पुर्जा सही बना है। परिणाम सामग्री के व्यवहार, इस्तेमाल किए गए औजारों और शीट को कितनी सटीकता से सही स्थिति में रखा गया है, इस पर निर्भर करता है।
उदाहरण के लिए, मोड़ने वाला बल हटने के बाद धातु कुछ हद तक अपनी पिछली अवस्था में लौटने की प्रवृत्ति रखती है। इसे स्प्रिंगबैक कहते हैं, और इसके कारण तैयार पुर्जे का कोण भार के तहत बने कोण से अलग हो सकता है। ऑपरेटर को बल हटने के बाद पुर्जे को मापना चाहिए, न कि यह मान लेना चाहिए कि मशीन की सेटिंग से ड्रॉइंग की आवश्यकताएँ पूरी होने की गारंटी मिलती है।
ऑपरेटर मोड़ के कोणों और आयामों की जाँच ड्रॉइंग में दी गई टॉलरेंस, यानी स्वीकार्य भिन्नता की सीमा, के अनुसार करते हैं। शुरुआती और नियमित निरीक्षण यह रोकने में मदद करते हैं कि गलत सेटअप या प्रक्रिया में बदलाव के कारण दोषपूर्ण पुर्जों का पूरा बैच बन जाए।
जब माप गलत मिले, तो विवेकपूर्ण निर्णय लेना महत्त्वपूर्ण होता है: इसका कारण शीट की स्थिति, सामग्री में भिन्नता, औजार या प्रोग्राम की कोई सेटिंग हो सकती है। ऑपरेटर अपने अधिकार-क्षेत्र में सुधार करता है या काम रोककर सहायता माँगता है—वह केवल मशीन का चक्र दोहराता नहीं रहता।
ये भूमिकाएँ जिम्मेदारी के अलग-अलग स्तर दर्शाती हैं, हालाँकि एक व्यक्ति कई भूमिकाएँ निभा सकता है:
पदनाम मानकीकृत नहीं हैं। एक कार्यस्थल पर “प्रेस ब्रेक ऑपरेटर” पहले से तैयार जॉब चला सकता है, जबकि दूसरे पर वह सेटअप और प्रोग्रामिंग भी संभाल सकता है। ड्रॉइंग से लेकर जाँचे हुए बैच तक काम के आगे बढ़ने के दौरान, जिम्मेदारियों की ये सीमाएँ तय करती हैं कि ऑपरेटर क्या जाँचता है, क्या बदलता है और किन मामलों को किसी अन्य व्यक्ति के पास भेजता है।
ड्रॉइंग तय करती है कि स्वीकार्य पुर्जा कैसा होना चाहिए; कार्य निर्देश बताते हैं कि काम कैसे किया जाना है और उसकी जाँच कैसे होनी है। ऑपरेटर पूरे बैच के दौरान दोनों का उपयोग करता है, न कि मोड़ने का सारा काम पूरा होने तक जाँच को टालता है।
मोड़ने से पहले, ऑपरेटर ड्रॉइंग और काम से जुड़े दस्तावेज़ों का मिलान उपलब्ध कराई गई सामग्री से करता है। वह सामग्री के प्रकार, मोटाई, आवश्यक मात्रा, मोड़ के कोणों और त्रिज्याओं, तैयार पुर्जे के आयामों, सहनसीमाओं तथा सतह की फिनिश संबंधी आवश्यकताओं जैसी विशेष टिप्पणियों की पुष्टि करता है।
यदि इन आवश्यकताओं के आधार पर प्रेस ब्रेक के चयन या उसके उपयोग पर परामर्श चाहिए, तो सामग्री, मोटाई, बैच की मात्रा और ड्रॉइंग में दिए गए कोणों व सहनसीमाओं के विवरण के साथ अपनी ज़रूरतों पर चर्चा के लिए संपर्क करें।
ये जाँचें शुरुआती स्थितियों और स्वीकृति मानदंडों, दोनों को स्थापित करती हैं। उदाहरण के लिए, मोटाई में अंतर होने से अनुमोदित टूलिंग और सेटिंग के साथ शीट का व्यवहार बदल सकता है। परस्पर विरोधी निर्देशों या ऐसी सामग्री जिसकी पहचान स्पष्ट न हो, के बारे में उत्पादन से पहले स्पष्टीकरण लेना आवश्यक है—यह मान लेना पर्याप्त नहीं कि लोड किया गया प्रोग्राम अवश्य सही होगा।
अधिकृत सेटअप कर्मी टूलिंग का चयन करके उसे स्थापित करता है और सेटिंग तय करता है; वहीं उत्पादन ऑपरेटर पहले से अनुमोदित सेटअप का सत्यापन कर सकता है। जाँच में यह देखना शामिल है कि पंच और डाई काम के अनुरूप हैं, आवश्यक बेंडिंग बल मशीन और टूलिंग की निर्धारित क्षमता के भीतर है, और प्रोग्राम या मैनुअल नियंत्रण सेटअप निर्देशों से मेल खाते हैं। नई मशीन चुनते समय भी यही मानदंड उपयोगी हैं: एनसी प्रेस ब्रेक जैसे विकल्प का मूल्यांकन करते हुए उसकी क्षमता और नियंत्रणों को अपने पुर्जों तथा सेटअप की आवश्यकताओं से मिलाएँ।
मशीन के विकल्पों और तकनीकी विवरणों की जानकारी के लिए उत्पाद ब्रोशर डाउनलोड करें। सेटअप का सत्यापन करते समय अनुमोदित सेटअप निर्देशों और मशीन व टूलिंग की निर्धारित क्षमता संबंधी दस्तावेज़ों को ही आधार बनाएँ।
बेंड का क्रम महत्वपूर्ण है, क्योंकि हर बेंड पुर्जे का आकार बदलता है। किसी हिस्से को समय से पहले मोड़ देने पर वह बाद के बेंड में बाधा डाल सकता है या टूलिंग से टकरा सकता है। ऑपरेटर केवल सुविधा देखकर क्रम चुनने के बजाय अनुमोदित क्रम का पालन करता है।
बैकगेज स्थिति निर्धारित करने वाला एक संदर्भ है, जो टूलों के सापेक्ष शीट की स्थिति तय करता है। ऑपरेटर को पता होना चाहिए कि हर बेंड के लिए कौन-सा किनारा या सतह उससे सटनी चाहिए। गलत संदर्भ का उपयोग करने से हर बेंड गलत स्थान पर बन सकता है, भले ही मशीन सटीक दोहराव कर रही हो। उस संदर्भ, टूलिंग या प्रोग्राम को बदलने के लिए उपयुक्त प्रशिक्षण और प्राधिकरण आवश्यक है।
बैच का उत्पादन शुरू करने से पहले ऑपरेटर एक परीक्षण पुर्जा बनाता है और उसकी आवश्यक विशेषताओं को मापता है। ड्रॉइंग के अनुसार इनमें बेंड के कोण, मुड़े हुए हिस्सों की लंबाई, कुल आयाम और बेंड के सापेक्ष छिद्रों की स्थिति शामिल हो सकती है। कैलिपर और एंगल गेज जैसे उपकरणों से लिए गए मापों की तुलना निर्दिष्ट सहन-सीमाओं से की जाती है; दृश्य जाँच से खरोंच या दरार जैसी क्षति का पता चलता है।
माप बेंडिंग बल हटाए जाने के बाद पुर्जे की स्थिति के अनुरूप होने चाहिए। स्प्रिंगबैक, यानी मोड़ने के बाद धातु की थोड़ा वापस लौटने की प्रवृत्ति, बल हटने पर बने कोण को बदल सकता है। कोण सहन-सीमा से बाहर होने पर अधिकृत सुधार करना या जिम्मेदार सेटअप कर्मी से सहायता लेना आवश्यक है—किसी निश्चित समायोजन को सही मान लेना नहीं। उपयुक्त सुधार सामग्री, टूलिंग, ज्यामिति और मशीन की स्थितियों पर निर्भर करता है, और सुधारे गए परीक्षण पुर्जे की दोबारा जाँच की जानी चाहिए।
जहाँ पहले पुर्जे का अनुमोदन आवश्यक हो, वहाँ निर्धारित व्यक्ति की स्वीकृति मिलने और आवश्यक रिकॉर्ड तैयार होने तक उत्पादन शुरू नहीं किया जाता। केवल देखने में सही लगने वाला पुर्जा, माप के आधार पर दिए गए और दर्ज किए गए अनुमोदन का विकल्प नहीं है।
उत्पादन के दौरान ऑपरेटर अनुमोदित अभिविन्यास और बेंड क्रम बनाए रखता है, हर पुर्जे को सही संदर्भ से सटाकर रखता है और निर्धारित हैंडलिंग विधि से उसे सहारा देता है। मोड़ने के दौरान शीट हिलती हैं; बड़े या भारी वर्कपीस के लिए सहायता या अनुमोदित उठाने वाले उपकरणों की आवश्यकता हो सकती है। सुरक्षित स्थिति और सहारा चोट, पुर्जों के गिरने, सतह को नुकसान और स्थिति निर्धारण में असंगति को रोकने में मदद करते हैं।
कार्य निर्देशों या गुणवत्ता प्रक्रिया में निर्धारित अंतराल पर निरीक्षण जारी रहता है। पहले पुर्जे का सफल होना यह साबित करता है कि उस समय सेटअप से स्वीकार्य परिणाम मिला था—यह नहीं कि बाद का हर पुर्जा एक जैसा होगा। सामग्री के व्यवहार, स्थिति निर्धारण या उपकरण की दशा में बदलाव बाद के बेंड को प्रभावित कर सकते हैं।
ऑपरेटर मापों की तुलना निर्धारित सीमाओं से करता है और उभरते रुझानों पर नज़र रखता है। कोण में बार-बार होने वाले बदलाव और किसी एक पुर्जे में आयाम की त्रुटि, जाँच के लिए अलग-अलग समस्याएँ हैं; इनमें से कोई भी सेटिंग का अनुमान लगाने का आधार नहीं है। समायोजन ऑपरेटर के अधिकार-क्षेत्र के भीतर ही किए जाते हैं, और जिन विचलनों का कारण स्पष्ट न हो, उनके लिए काम रोककर सहायता लेना आवश्यक है। यहीं मापन कौशल प्रक्रिया संबंधी निर्णय क्षमता में बदलता है।
सहन-सीमा से बाहर के पुर्जों, क्षतिग्रस्त पुर्जों और अनिश्चित स्थिति वाले पुर्जों की पहचान करके उन्हें मिलते ही अलग करना अनिवार्य है—उन्हें काम पूरा होने तक बैच में मिला हुआ नहीं छोड़ना चाहिए। कार्य हस्तांतरण के समय स्वीकृत पुर्जों पर भी कार्यशाला के नियमों के अनुसार पहचान होनी चाहिए, ताकि अगली प्रक्रिया में उन्हें रोके गए या अस्वीकृत पुर्जों से अलग पहचाना जा सके।
ऑपरेटर उत्पादन और निरीक्षण के रिकॉर्ड पूरे करता है, जिनमें मात्रा, मापन के परिणाम और अस्वीकृत या दोबारा काम किए गए पुर्जों की स्थिति शामिल होती है। सामग्री, टूलिंग, नियंत्रण और उपकरण से जुड़ी समस्याओं की सूचना जिम्मेदार पर्यवेक्षक या गुणवत्ता कर्मचारियों को दी जाती है, ताकि वे बिना बताए अगली शिफ्ट को न सौंप दी जाएँ।
अंत में, ऑपरेटर औजार और गेज वापस रखता है, कार्यशाला की प्रक्रियाओं के अनुसार स्क्रैप हटाता है और मशीन तथा कार्यक्षेत्र को अपेक्षित सुरक्षित स्थिति में छोड़ता है। कार्य हस्तांतरण में यह स्पष्ट होना चाहिए कि क्या स्वीकृत है, क्या अभी रोका गया है और काम दोबारा शुरू होने से पहले किन बातों पर ध्यान देने की जरूरत है।
ऑपरेटर को केवल यह समझना जरूरी नहीं है कि कौन-से नियंत्रण इस्तेमाल करने हैं, बल्कि यह भी कि कोई माप पुर्जे के बारे में क्या बताता है। तकनीकी ड्रॉइंग पढ़ने की समझ, कार्यशाला में उपयोग होने वाला गणित और बेंडिंग के दौरान सामग्री के व्यवहार का ज्ञान, स्थिति-निर्धारण की त्रुटि को कोण की समस्या से अलग पहचानने में मदद करते हैं—और यह समझने में भी कि कहाँ सामान्य सुधार पर्याप्त है और कहाँ विशेषज्ञ की मदद जरूरी है।
ड्रॉइंग में आवश्यक आयाम और उन्हें मापने के स्थान, दोनों बताए जाते हैं। अंदरूनी आयाम को बाहरी आयाम की जगह इस्तेमाल नहीं किया जा सकता: इन सतहों के बीच शीट की मोटाई होती है। ऑपरेटरों को यह भी पहचानना चाहिए कि कोई माप फ्लैंज—यानी मोड़ से आगे निकले हिस्से—का है या पूरे आकार दिए गए पुर्जे का।
कार्यशाला का गणित इन आवश्यकताओं को स्वीकृति सीमाओं में बदलता है। 50.0 ± 0.2 mm के एक काल्पनिक आयाम के लिए अनुमत सीमा 49.8 से 50.2 mm है। किसी माप की इस सीमा से तुलना करने के लिए एकसमान इकाइयों और सही मापन बिंदुओं का उपयोग जरूरी है। केवल मुख्य आयाम पढ़ने और उसकी सहन-सीमा पर ध्यान न देने से कम आकार वाला पुर्जा स्वीकार किया जा सकता है या स्वीकार्य पुर्जा अस्वीकृत हो सकता है।
अलग-अलग औजार अलग-अलग बातों की जाँच करते हैं। कैलिपर उन लंबाइयों और मोटाइयों को मापते हैं जहाँ तक उनकी पहुँच हो; कोण गेज सतहों के बीच का कोण जाँचते हैं। मोड़ का कोण सही होने से यह साबित नहीं होता कि फ्लैंज की लंबाई भी सही है, इसलिए एक माप दूसरे की जगह नहीं ले सकता।
डिस्प्ले पर माप पढ़ने जितनी ही अहमियत मापन की तकनीक की भी है। बर्र पर टिके कैलिपर के जबड़े या सतह पर असमान ढंग से लगा कोण गेज भ्रामक परिणाम दे सकते हैं। ऑपरेटरों को निर्दिष्ट निरीक्षण विधि का पालन करना, मापन औजारों की स्थिति जाँचना और स्वीकृति सीमा के करीब के किसी परिणाम को विश्वसनीय ढंग से न माप पाने पर मार्गदर्शन लेना जरूरी है।
माप दोषों को समझने में भी मदद करते हैं। गलत कोण फ्लैंज के मुक्त किनारे की स्थिति बदल सकता है और पुर्जे के समग्र आकार को प्रभावित कर सकता है, भले ही मोड़ का स्थान सही हो। कोण और आकार, दोनों की जाँच करने से कोण संबंधी समस्या हल करने के लिए स्थिति-निर्धारण की सेटिंग बदलने से बचा जा सकता है।
मोटाई और सामग्री की मजबूती, शीट को मोड़ने के लिए आवश्यक बल और टूलों के प्रति उसकी प्रतिक्रिया को प्रभावित करती हैं। पंच और डाई यह नियंत्रित करते हैं कि बल और सहारा कहाँ लगते हैं; उनकी ज्यामिति मोड़ की त्रिज्या और क्लीयरेंस को भी प्रभावित करती है। इसलिए सामग्री या टूलिंग में असंगति होने पर परिणाम बदल सकता है, भले ही ऑपरेटर मशीन की वही सेटिंग्स इस्तेमाल करे।
स्प्रिंगबैक की क्षतिपूर्ति सामग्री और टूलिंग के उस विशिष्ट संयोजन पर निर्भर करती है, केवल वांछित कोण पर नहीं। किसी एक काम में सफल रहा सुधार दूसरे काम के लिए अनुपयुक्त हो सकता है। ऑपरेटरों को इतनी समझ होनी चाहिए कि वे असंगति पहचान सकें और अपने अवलोकन समझा सकें; स्वतंत्र रूप से टूल चुनना और बेंडिंग लोड की गणना करना उन कर्मचारियों का काम है जो इन निर्णयों के लिए प्रशिक्षित और अधिकृत हैं।
कंप्यूटर न्यूमेरिकल कंट्रोल, या CNC, मशीन की प्रोग्राम की गई गतिविधियों को निर्देशित करता है। उत्पादन ऑपरेटर के लिए CNC की जानकारी का अर्थ स्वीकृत प्रोग्राम की पहचान करना, स्क्रीन पर दिखाए गए मोड़ने के चरणों को समझना और अनुमत सुधार फ़ील्डों का उपयोग करना हो सकता है—न कि शुरू से प्रोग्राम तैयार करना।
CNC प्रोग्राम मशीन की गतिविधियों को दोहरा सकता है, लेकिन माप से यह पुष्टि होनी चाहिए कि वास्तविक सामग्री से बना पार्ट निर्धारित सहन-सीमा के भीतर है। उदाहरण के लिए, सामग्री के बारे में गलत जानकारी दर्ज करने से गणना द्वारा अनुपयुक्त सेटिंग निकल सकती है। उस सेटिंग को लगातार दोहराने से वह सही नहीं हो जाती। स्वचालित कोण मापन और क्षतिपूर्ति मदद कर सकते हैं, लेकिन उनकी प्रभावशीलता फिर भी सही सेटअप और कैलिब्रेशन पर निर्भर करती है।
दोष की पहचान करने का अर्थ है उसके लक्षण को संभावित कारण से अलग समझना। फ्लैंज की लंबाई गलत होने पर निर्दिष्ट आयाम और पोज़िशनिंग की विधि की जाँच करनी चाहिए। कोण में त्रुटि होने पर बल हटाने के बाद के कोण और मोड़ने की संबंधित परिस्थितियों की जाँच करनी चाहिए। दरार, विकृति या अस्वीकार्य सतही क्षति होने पर जाँच आवश्यक है, न कि यह मान लेना कि कोण में सुधार ही समाधान है।
जब कारण समझ में आ गया हो और बदलाव स्वीकृत सीमाओं के भीतर हो, तब ऑपरेटर नियंत्रित समायोजन कर सकता है और फिर माप द्वारा उसके प्रभाव की पुष्टि कर सकता है। बिना स्पष्ट कारण के परिणामों में क्रमिक बदलाव, बार-बार होने वाले दोष, सामग्री में विसंगतियाँ या क्षतिग्रस्त टूलिंग होने पर उत्पादन रोकना और उपयुक्त सेटअप, गुणवत्ता या रखरखाव विशेषज्ञ को शामिल करना आवश्यक है।
यही विवेक सुरक्षा पर भी लागू होता है: पार्ट की अप्रत्याशित गति या मशीन का असामान्य व्यवहार होने पर कार्यशाला की प्रक्रियाओं के अनुसार काम रोकना आवश्यक है, भले ही पिछले पार्ट का माप सही रहा हो। सटीकता और सुरक्षित हैंडलिंग, दोनों आवश्यकताएँ एक साथ पूरी होनी चाहिए; ये परस्पर प्रतिस्पर्धी प्राथमिकताएँ नहीं हैं।
सुरक्षित ढंग से मोड़ने के लिए केवल उँगलियों को टूलिंग से दूर रखना पर्याप्त नहीं है। ऑपरेटर को यह भी योजना बनानी चाहिए कि शीट कैसे हिलेगी, उसे कैसे सहारा दिया जाएगा और क्या यह कार्य उसके प्रशिक्षण और प्राधिकरण के दायरे में आता है।
पंच और डाई से कुचलने का स्पष्ट खतरा होता है, लेकिन खतरनाक क्षेत्र केवल यही नहीं है। मोड़ने के दौरान ऊपर उठने वाला वर्कपीस, शीट और पंच को धारण करने वाली चलती स्लाइड के बीच हाथ फँसा सकता है—भले ही हाथ डाई क्षेत्र से बाहर हो। प्रशिक्षण में केवल मशीन का चक्र शुरू करना ही नहीं, बल्कि उस विशिष्ट मशीन के खतरे, नियंत्रण, सुरक्षा उपाय और आपातकालीन स्टॉप भी शामिल होने चाहिए।
मशीन और कार्य के लिए अनुमोदित सुरक्षा उपायों का उपयोग करें। हाथों और शरीर के अन्य अंगों को कार्य-बिंदु—वह क्षेत्र जहाँ टूलिंग धातु को आकार देती है—और फँसने के अन्य क्षेत्रों से दूर रखें। उपस्थिति-संवेदी उपकरण अपने संरक्षित क्षेत्र में किसी के प्रवेश करने पर स्ट्रोक को रोक सकता है या उसे शुरू होने से रोक सकता है, लेकिन यह हर खतरे से सुरक्षा नहीं देता और न ही अन्य आवश्यक सुरक्षा गार्डों का स्थान लेता है। सामग्री संभालने के अनुमोदित औजार उसे सही स्थिति में रखने में मदद कर सकते हैं; वे आवश्यक सुरक्षा उपायों का विकल्प नहीं हैं।
शीट को लोड करते, घुमाते और उतारते समय उसके किनारों से कट लग सकता है। कार्य के लिए निर्धारित सुरक्षात्मक उपकरणों का उपयोग करें, जैसे धारदार शीट संभालने के लिए कट-रोधी दस्ताने, आँखों की सुरक्षा के उपकरण और सुरक्षात्मक जूते। दस्ताने सामग्री संभालने से जुड़े कुछ खतरों से बचाते हैं; वे बंद होती टूलिंग के पास हाथ रखना सुरक्षित नहीं बनाते।
मोड़ने के पूरे क्रम में सहारा शीट के आकार, वजन, आकृति और गति के अनुरूप होना चाहिए। चौड़ी शीट को सपाट अवस्था में संभालना संभव हो सकता है, लेकिन मुड़ते समय वह ऊपर उठ सकती है या झूलकर ऑपरेटर के स्थान में आ सकती है। अपर्याप्त सहारे के कारण वह खिसक सकती है, ऑपरेटर के शरीर पर खिंचाव पड़ सकता है या मोड़ का संरेखण बिगड़ सकता है।
आवश्यकता होने पर अनुमोदित सहारों, गाड़ियों, उठाने वाले उपकरणों या दूसरे प्रशिक्षित कर्मी की सहायता लें। मिलकर सामग्री संभालने के किसी भी कार्य में सामग्री की गति और मशीन के संचालन के समन्वय के लिए सहमत तरीका होना चाहिए। पुर्जे के गति-पथ को खाली रखें और अपर्याप्त सहारे की भरपाई शारीरिक बल से करने के बजाय पैरों की स्थिति स्थिर रखें।
कार्यशाला की प्रक्रियाओं के अनुसार काम रोकें और क्षतिग्रस्त या अप्रभावी सुरक्षा उपायों, खराब नियंत्रणों, मशीन के अप्रत्याशित व्यवहार, अस्थिर सामग्री या फर्श की असुरक्षित स्थितियों की सूचना दें। तात्कालिक जुगाड़ न करें। काम तभी दोबारा शुरू करें जब असुरक्षित स्थिति ठीक कर दी गई हो और कार्यस्थल की प्रक्रियाओं के अनुसार संचालन की अनुमति मिल गई हो।
उत्पादन का लक्ष्य कभी भी किसी सुरक्षा उपाय को निष्क्रिय करने, पर्याप्त सहारे के बिना पुर्जा संभालने या अपने प्राधिकरण से बाहर जाकर सेटअप या सर्विसिंग करने को उचित नहीं ठहराता। यदि कोई सुरक्षा उपाय किसी काम को चलने से रोकता है, तो जिम्मेदार कर्मियों द्वारा उसकी समीक्षा आवश्यक है—यह उसे निष्प्रभावी करने की अनुमति नहीं है।
नियमित जाँचें नियोक्ता और मशीन के निर्देशों के अनुसार की जाती हैं। इनमें गार्डों और नियंत्रणों की निर्धारित जाँचें, कार्य-क्षेत्र का अवरोधमुक्त होना तथा टूलिंग या सामग्री की स्थिति की जाँच शामिल हो सकती है। जाँच-सूची मशीन और कार्यस्थल के अनुसार अलग होती है; किसी स्थिति की जाँच की जिम्मेदारी होने से ऑपरेटर को उसे ठीक करने का प्राधिकरण अपने-आप नहीं मिल जाता।
मरम्मत, जाम हटाने, डाई का संरेखण करने और अन्य सेटअप या सर्विसिंग कार्यों के लिए उपयुक्त प्रशिक्षण और प्राधिकरण आवश्यक हैं। जब सर्विसिंग के दौरान कर्मियों को खतरनाक ऊर्जा के संपर्क में आने का जोखिम हो, तो अधिकृत कर्मियों को ऊर्जा स्रोतों को अलग करने, संचित ऊर्जा को नियंत्रित करने और ऊर्जा के अलगाव की पुष्टि करने के लिए लागू लॉकआउट/टैगआउट प्रक्रिया का पालन करना चाहिए। आपातकालीन स्टॉप, लॉकआउट का विकल्प नहीं है: मशीन की गति रुक जाने से यह साबित नहीं होता कि खतरनाक ऊर्जा को अलग कर दिया गया है।
यदि किसी खराबी को दूर करने के लिए खतरे वाले क्षेत्र में हाथ डालना या गार्ड हटाना पड़े, तो काम रोकें और अधिकृत कर्मियों को शामिल करें। कोई पद स्वीकार करने से पहले पूछें कि ऑपरेटर कौन-सी जाँच और सेटअप संबंधी कार्य करते हैं, उन कार्यों के लिए उन्हें कौन-सा प्रशिक्षण योग्य बनाता है, और बड़े या संभालने में कठिन पुर्जों के लिए क्या सहायता उपलब्ध है।
प्रेस ब्रेक के काम में शारीरिक गतिविधि के साथ सावधानीपूर्वक माप लेना और बारीकियों पर ध्यान देना शामिल है। कोई पद आपके अनुकूल है या नहीं, यह केवल उसके नाम पर नहीं, बल्कि उत्पादन में शामिल कामों की विविधता, पुर्जों को संभालने की माँगों और प्रशिक्षण पर निर्भर करता है।
शिफ्ट का अधिकांश समय खड़े रहकर या चलते हुए, धातु को बार-बार मशीन में रखने, घुमाने और निकालने में बीत सकता है। इसमें लगने वाला श्रम पुर्जों के आकार और वजन, उन्हें संभालने की आवृत्ति तथा उपलब्ध सहारों या उठाने वाले उपकरणों पर निर्भर करता है। किसी एक नौकरी के विज्ञापन में दी गई वजन उठाने की आवश्यकता पूरे उद्योग का मानक नहीं होती।
कार्यशाला का शोर और तापमान हर संयंत्र में अलग हो सकता है; कंपन, धुएँ या हवा में मौजूद कणों के संपर्क की स्थिति भी अलग हो सकती है। काम के समय भी भिन्न होते हैं: किसी पद में दिन, शाम या सप्ताहांत में काम करना पड़ सकता है, और माँग बढ़ने पर ओवरटाइम भी करना पड़ सकता है। नियमित दिन की शिफ्ट मान लेने के बजाय वास्तविक शिफ्ट, विश्राम के समय और उत्पादन संबंधी अपेक्षाओं के बारे में पूछें।
बैच उत्पादन का अर्थ है एक ही सत्यापित सेटअप और मोड़ने के क्रम का उपयोग करके कई पुर्जे बनाना। इस काम में पुर्जों को एकसमान स्थिति में रखने, नियमित निरीक्षण करने और सामग्री का व्यवस्थित प्रवाह बनाए रखने पर जोर होता है। यह उन लोगों के अनुकूल हो सकता है जिन्हें एक पूर्वानुमेय प्रक्रिया पसंद है, लेकिन दोहराव के बावजूद बदलते मापों या मशीन के व्यवहार पर ध्यान देना आवश्यक रहता है।
कस्टम या कम मात्रा वाले काम में ड्रॉइंग की समीक्षा, टूलिंग में बदलाव, परीक्षण के लिए मोड़ना और आयामों की जाँच अधिक बार करनी पड़ती है। इसमें अधिक विविधता और सेटअप संबंधी समस्याएँ सुलझाने के अवसर मिलते हैं। ये कार्य ऑपरेटर या किसी अलग सेटअप विशेषज्ञ की जिम्मेदारी हो सकते हैं; काम बार-बार बदलने का यह अर्थ नहीं कि किसी शुरुआती व्यक्ति को इन्हें स्वतंत्र रूप से करने की अनुमति होगी।
इस क्षेत्र में प्रवेश के संभावित रास्तों में नियोक्ता द्वारा निगरानी में दिया जाने वाला प्रशिक्षण, व्यावसायिक या तकनीकी पाठ्यक्रम और अप्रेंटिसशिप शामिल हैं। हर प्रेस ब्रेक की नौकरी के लिए कोई एक प्रमाणपत्र या योग्यता लागू नहीं होती। कुछ नियोक्ता हाई स्कूल डिप्लोमा या समकक्ष योग्यता और पूर्व अनुभव माँगते हैं; अन्य संबंधित मशीनों का अनुभव या प्रशिक्षण स्वीकार कर सकते हैं। जिम्मेदारियाँ ध्यान से पढ़ें: “ऑपरेटर” की रिक्ति में केवल बुनियादी संचालन के बजाय सेटअप की जिम्मेदारियाँ भी शामिल हो सकती हैं।
शुरुआती व्यक्ति के लिए प्रशिक्षण में निर्देशों को निगरानी में किए जाने वाले अभ्यास से जोड़ा जाना चाहिए: तकनीकी ड्रॉइंग पढ़ना, सामग्री की पहचान करना, मशीन के नियंत्रणों को समझना, पुर्जों को सुरक्षित ढंग से संभालना और उत्पादन आगे बढ़ाने से पहले पहले पुर्जे का माप लेना। प्रशिक्षण में यह भी बताया जाना चाहिए कि कब काम रोककर मदद माँगनी है। केवल कोई कोर्स पूरा कर लेने से किसी विशेष नियोक्ता की मशीन का सेटअप करने या उसे प्रोग्राम करने की अनुमति नहीं मिल जाती।
व्यापक जिम्मेदारियों में स्वतंत्र रूप से सेटअप करना, CNC प्रोग्रामिंग—यानी मशीन की गतिविधियों को नियंत्रित करने वाले निर्देश लिखना या संपादित करना—गुणवत्ता निरीक्षण, समस्याओं का निदान और समाधान करना या अन्य ऑपरेटरों को प्रशिक्षण देना शामिल हो सकता है। प्रगति केवल काम में बिताए समय पर नहीं, बल्कि काम में प्रदर्शित सटीकता, सुरक्षित कार्य-आदतों, टूलिंग के ज्ञान और नियोक्ता के यहाँ उपलब्ध भूमिकाओं पर निर्भर करती है। ये करियर की संभावित दिशाएँ हैं, पदोन्नति का कोई तय क्रम नहीं।
साक्षात्कार में यह स्पष्ट करें कि काम शुरू करते समय आपको क्या करना होगा और बाद में आप क्या सीख सकते हैं:
इन उत्तरों की तुलना अपने मौजूदा कौशल और शारीरिक क्षमताओं से करें। भूमिका स्वीकार करने से पहले, अपने अनुभव से परे किसी भी जिम्मेदारी के बारे में स्पष्ट जानकारी लें—साथ ही उस प्रशिक्षण और सहायता के बारे में भी, जो आपको उसे निभाने के लिए तैयार करेगी।
