क्या लेज़र कट सामग्री लचीली हो सकती है? लचीले धातुओं पर एक मार्गदर्शिका
हमसे अक्सर यह सवाल पूछा जाता है: क्या लेज़र कट की गई सामग्री लचीली हो सकती है? सीधा उत्तर है…

हाँ, लेज़र कटिंग मशीनें धातु काट सकती हैं—लेकिन तभी, जब लेज़र स्रोत और मशीन इस काम के लिए डिज़ाइन किए गए हों। “लेज़र कटर” के रूप में विज्ञापित मशीन लकड़ी या प्लास्टिक काट सकती है, लेकिन धातु पर केवल निशान बना सकती है। केवल अधिक वॉट क्षमता का विज्ञापन धातु काटने की क्षमता साबित नहीं करता: तरंगदैर्ध्य, बीम डिलीवरी, सहायक गैस और गति नियंत्रण भी मायने रखते हैं।
खरीदार के लिए उपयोगी सवाल यह है कि क्या वह विशिष्ट मशीन स्वीकार्य गति और कटे किनारों की गुणवत्ता के साथ आपकी धातु को उसकी पूरी मोटाई में आर-पार काट सकती है—न कि केवल यह कि उसके विवरण में धातु का उल्लेख है या नहीं।
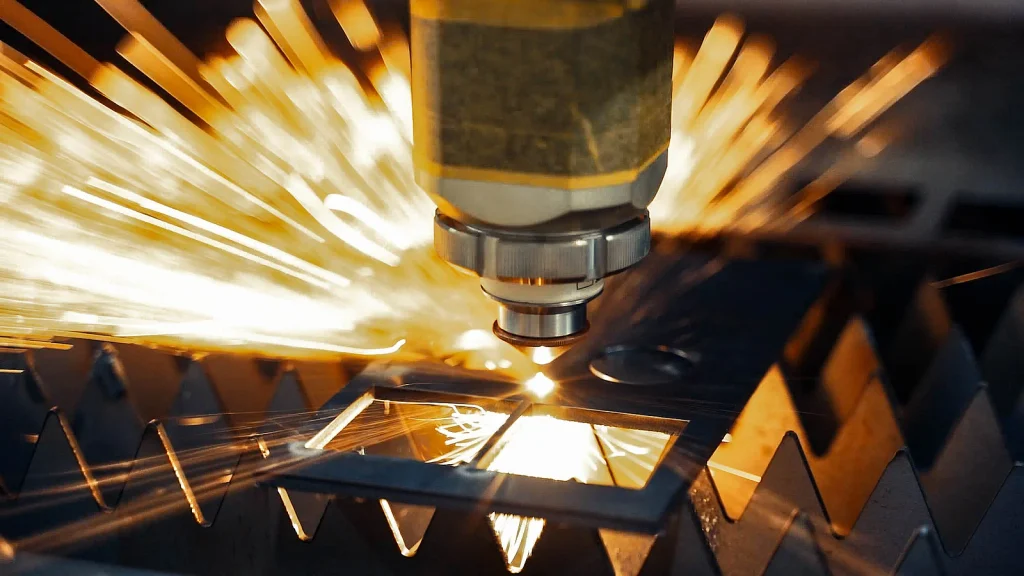
आर-पार कटिंग में धातु की पूरी मोटाई से सामग्री हटाई जाती है, जिससे एक संकरा कट बनता है जिसे कर्फ़ कहते हैं। लेज़र ऊष्मा देता है, जबकि सहायक गैस आमतौर पर कट से पिघली हुई सामग्री बाहर निकालने में मदद करती है। इस प्रक्रिया को पूरी गहराई तक काम करना चाहिए, न कि केवल दिखाई देने वाली सतह को प्रभावित करना चाहिए।
लेज़र से किए जाने वाले अन्य कार्य अलग-अलग क्षमताएँ दर्शाते हैं:
इसलिए धातु की प्लेट पर स्पष्ट बना लोगो आर-पार काटने की क्षमता के बारे में बहुत कम बताता है। उत्कीर्ण डिज़ाइनों की तस्वीरों पर भरोसा करने के बजाय, ऐसा कटिंग नमूना देखें जिसमें कटा हुआ हिस्सा आसपास की शीट से अलग हो चुका हो।
बिना कोटिंग वाली धातु काटने के लिए आम तौर पर विशेष रूप से इसी काम के लिए बने फाइबर शीट-मेटल कटर से शुरुआत की जाती है। धातुएँ सामान्यतः इनकी तरंगदैर्ध्य को CO2 लेज़र के प्रकाश की तुलना में अधिक प्रभावी ढंग से अवशोषित करती हैं। इन मशीनों में उपयुक्त लेज़र स्रोत के साथ कटिंग हेड, नियंत्रित गति, सहायक गैस की आपूर्ति और कटाई के लिए तैयार की गई वर्कपीस-सपोर्ट प्रणाली होती है। किसी विशिष्ट विकल्प का मूल्यांकन करने के लिए सिंगल-टेबल फाइबर लेज़र कटिंग मशीन देखें और अपनी धातु, उसकी मोटाई तथा वांछित फिनिश के अनुसार उसके विनिर्देशों और कटिंग नमूनों की जाँच करें।
लेकिन “फाइबर” लेज़र तकनीक की पहचान है, कटाई की क्षमता की गारंटी नहीं। छोटी फाइबर मार्किंग मशीनें अक्सर सतह पर बारीक विवरण बनाने के लिए दर्पणों से बीम की दिशा नियंत्रित करती हैं। उनकी शक्ति, बीम पहुँचाने की व्यवस्था और सहायक उपकरण शीट-मेटल कटर के समकक्ष नहीं होते।
कुछ कॉम्पैक्ट फाइबर प्रणालियाँ सीमित परिस्थितियों में बहुत पतली धातु काट सकती हैं। यह सीमित क्षमता मोटी शीट या बार-बार किए जाने वाले उत्पादन कार्य में उपयोगी प्रदर्शन का प्रमाण नहीं है। सभी फाइबर मशीनों को एक-दूसरे के स्थान पर इस्तेमाल करने योग्य मानने के बजाय, उस विशिष्ट मशीन की प्रदर्शित सीमाओं की जाँच करें।
धातु की कटाई के लिए बनाई गई औद्योगिक CO2 प्रणालियाँ उपयुक्त शक्ति, विशेष कटिंग हेड तथा आवश्यक गैस और नियंत्रण प्रणालियों का उपयोग करके धातु काट सकती हैं। वे सामान्य डेस्कटॉप CO2 एनग्रेवर से अलग श्रेणी की मशीनें हैं।
अधिकांश डेस्कटॉप CO2 और शौकिया उपयोग की डायोड मशीनें बिना कोटिंग वाली धातु को पूरी मोटाई में काटने के लिए व्यावहारिक विकल्प नहीं हैं। वे उपचारित सतहों पर निशान बना सकती हैं या कोटिंग हटा सकती हैं, लेकिन इन परिणामों से यह साबित नहीं होता कि वे शीट से धातु का कोई हिस्सा काटकर अलग कर सकती हैं।
जब मशीन की कोई श्रेणी उपयुक्त लगे, तो आपके वास्तविक मिश्रधातु और मोटाई के लिए पूरी मोटाई में काटा गया नमूना और कटाई की परिस्थितियों का विवरण माँगें। गति, किनारे की गुणवत्ता, सहायक गैस तथा आवश्यक सुरक्षात्मक आवरण और धुएँ की निकासी की व्यवस्थाओं की पुष्टि करें। तकनीक का नाम विकल्पों को सीमित करता है; प्रदर्शित क्षमता तय करती है कि मशीन काम के लिए उपयुक्त है या नहीं।
काम की विशिष्टताओं से शुरुआत करें: धातु का ग्रेड या मिश्रधातु, मोटाई की सीमा, आवश्यक आयामी सटीकता और कटे हुए किनारे पर बाद में किया जाने वाला काम—पेंटिंग, वेल्डिंग, पॉलिशिंग या कोई अतिरिक्त फिनिशिंग नहीं। शुरुआती मॉडल तुलना के लिए उत्पाद ब्रोशर डाउनलोड करें, फिर अपनी ज़रूरतों के अनुसार चुने गए कॉन्फ़िगरेशन का कटिंग चार्ट अलग से माँगें। चुनाव मशीन के सटीक कॉन्फ़िगरेशन के कटिंग चार्ट के आधार पर करें, न कि प्रचारित वॉट क्षमता या प्रदर्शन में काटी गई सबसे मोटी सामग्री के आधार पर। उस चार्ट में आपकी सामग्री के लिए ऐसी परिस्थितियाँ दी होनी चाहिए जिन्हें आपकी कार्यशाला में दोहराया जा सके।
माइल्ड स्टील और स्टेनलेस स्टील लेज़र कटाई में आम तौर पर इस्तेमाल होने वाली सामग्रियाँ हैं, लेकिन इनके लिए प्रक्रिया के लक्ष्य अलग होने चाहिए।
माइल्ड स्टील की कटाई में ऑक्सीजन सहायक गैस गर्म धातु से प्रतिक्रिया करके कटाई के लिए अतिरिक्त ऊर्जा देती है, जिससे गति बढ़ सकती है। इससे आम तौर पर किनारे पर ऑक्साइड की गहरी रंगत भी रह जाती है। यदि हिस्से पर पेंटिंग या वेल्डिंग की जानी है, तो बताए गए कटाई प्रदर्शन को स्वीकार करने से पहले तय करें कि उस ऑक्साइड को हटाना आवश्यक है या नहीं। नाइट्रोजन ऑक्सीकरण को सीमित करती है और किनारे की सफाई का काम कम कर सकती है, लेकिन चमकदार किनारे का अर्थ अपने-आप यह नहीं होता कि हिस्सा कोटिंग के लिए तैयार है।
स्टेनलेस स्टील के लिए, जब साफ कट किनारा, सीमित रंग परिवर्तन और संक्षारण प्रतिरोध महत्त्वपूर्ण हों, तब आम तौर पर नाइट्रोजन का उपयोग किया जाता है। कुछ सेटअप में ऑक्सीजन काम कर सकती है, लेकिन उससे बनने वाली ऑक्साइड परत और ऊष्मीय प्रभाव परिणाम को अपेक्षित फिनिश के लिए अनुपयुक्त बना सकते हैं। ग्रेड, सतह उपचार और मोटाई की जाँच करें: केवल “स्टेनलेस” लिखा हुआ चार्ट महत्त्वपूर्ण परिस्थितियों को स्पष्ट नहीं करता।
इन सामग्रियों के लिए स्पष्ट समर्थन आवश्यक है; मशीन की स्टील काटने की क्षमता के आधार पर ऐसा मान लेना पर्याप्त नहीं है। उनकी परावर्तकता और तेज ऊष्मा चालन के कारण प्रारंभिक छेद बनाना और स्थिर कटिंग करना अधिक चुनौतीपूर्ण होता है। परावर्तित लेज़र ऊर्जा के लिए भी उपयुक्त सुरक्षा और निगरानी की आवश्यकता होती है।
आपूर्तिकर्ता से इन बातों की पुष्टि करने को कहें:
स्टील का कोई सामान्य चार्ट इन प्रश्नों का उत्तर नहीं दे सकता। न ही नाइट्रोजन का चयन अनुपयुक्त ऑप्टिक्स, परावर्तित ऊर्जा से अपर्याप्त सुरक्षा या अविश्वसनीय प्रारंभिक छेद-निर्माण की भरपाई कर सकता है। यदि आपूर्तिकर्ता समर्थन की पुष्टि नहीं कर सकता, तो उस सामग्री को मशीन की उपयोग योग्य क्षमता में शामिल न करें।
जिस मशीन, लेज़र स्रोत और कटिंग हेड का मूल्य-प्रस्ताव दिया जा रहा है, उनके लिए निर्माता का कटिंग चार्ट माँगें। उपयोगी चार्ट—या उसके साथ दिया गया परीक्षण रिकॉर्ड—इन बातों को स्पष्ट करे:
| सत्यापित की जाने वाली जानकारी | इससे क्या पता चलता है |
|---|---|
| सामग्री का ग्रेड या मिश्रधातु और मोटाई | क्या परिणाम आपकी सामग्री पर लागू होता है |
| लेज़र का ऑप्टिकल आउटपुट और कटिंग गति | परिणाम प्राप्त करने के लिए उपयोग की गई शक्ति और गति |
| सहायक गैस और दबाव | उसी परिणाम को दोहराने के लिए आवश्यक गैस आपूर्ति |
| नोज़ल का आकार और फोकस की स्थिति | घोषित क्षमता के लिए इस्तेमाल किया गया कटिंग हेड सेटअप |
| किनारे और आयामों की गुणवत्ता | क्या कट आपकी आवश्यकताओं को पूरा करता है |
| अधिकतम क्षमता, उत्पादन के लिए अनुशंसित मान या परीक्षण परिणाम | आप किस प्रकार की क्षमता का दावा पढ़ रहे हैं |
गुणवत्ता के विवरण में ड्रॉस, यानी कटे किनारे से चिपकी हुई दोबारा ठोस बनी धातु, और किनारे का टेपर, यानी कट की सतह का शीट के समकोण पर रहने के बजाय ढलान वाला होना, शामिल हो सकते हैं। गुणवत्ता मानक के बिना दिया गया मोटाई का आँकड़ा यह बहुत कम बताता है कि पुर्जे की कितनी सफाई करनी पड़ेगी।
यह भी पूछें कि विज्ञापन में बताई गई शक्ति किसका माप है। विद्युत इनपुट स्रोत या पूरी मशीन द्वारा खपत की जाने वाली बिजली है; ऑप्टिकल आउटपुट लेज़र प्रकाश की शक्ति है। केवल बिजली के कनेक्शन से होने वाली खपत या मशीन की कुल शक्ति के बजाय, स्रोत का निर्धारित निरंतर ऑप्टिकल आउटपुट पूछें।
ऑप्टिकल आउटपुट भी काटी जा सकने वाली मोटाई का सार्वभौमिक माप नहीं है। वर्कपीस तक पहुँचने वाली शक्ति, बीम का फोकस, गैस की आपूर्ति और गति नियंत्रण—ये सभी परिणाम को प्रभावित करते हैं। वाट को सीधे मिलीमीटर में कटाई क्षमता में बदलने के बजाय, बताई गई परिस्थितियों में विशिष्ट सामग्री पर प्रदर्शन के आधार पर मशीनों की तुलना करें।
अधिकतम अलगाव मोटाई का अर्थ है कि मशीन सामग्री को आर-पार काटकर अलग कर सकती है। इससे स्वीकार्य कटाई गति, भरोसेमंद छेद-भेदन, आयामी सटीकता या साफ और समकोणीय किनारा सुनिश्चित नहीं होता।
दोहराने योग्य उत्पादन क्षमता का अर्थ है कि मशीन उपयोगी गति से लगातार स्वीकार्य पुर्जे बना सकती है। मशीन की निर्धारित अधिकतम मोटाई के करीब, कटाई धीमी हो सकती है, किनारों पर बहुत अधिक जमी हुई धातु रह सकती है, कटे किनारे ढलवाँ हो सकते हैं या छेद-भेदन कठिन हो सकता है। इसलिए, केवल काटकर अलग करने का प्रदर्शन, किसी प्रतिनिधि पुर्जे पर बार-बार प्राप्त परिणामों की तुलना में कमजोर प्रमाण है।
इस आधार पर डबल टेबल फाइबर लेज़र कटिंग मशीन का मूल्यांकन करते समय अपने प्रतिनिधि पुर्जों के पूरे उत्पादन चक्र की जाँच करें। सामग्री चढ़ाने और उतारने सहित कुल समय तथा लगातार बने पुर्जों की गुणवत्ता से तय करें कि यह व्यवस्था आपकी उत्पादन जरूरतों के अनुकूल है या नहीं।
खरीदने से पहले, अपनी अपेक्षित सामग्री और मोटाई, कोटेशन तथा उसमें प्रस्तावित कॉन्फ़िगरेशन पर नमूना कटाई की उपलब्धता पर चर्चा के लिए संपर्क करें। नमूना कटाई की व्यवस्था होने पर, सहमत आवश्यकताओं के आधार पर परिणाम का मूल्यांकन करें:
यदि चार्ट में इन सवालों के जवाब नहीं हैं, तो अपने काम के लिए उस क्षमता को अप्रमाणित मानें। किसी भी स्वीकृत परिणाम के साथ सहायक गैस की परिस्थितियाँ भी दर्ज रखें: शीट को आर-पार काट पाने की क्षमता, किनारे की आवश्यक फिनिश की गारंटी नहीं देती, और गैस का चुनाव इस अंतर का एक हिस्सा है।
सहायक गैस का चयन केवल कटिंग की गति के आधार पर नहीं, बल्कि अगली प्रक्रिया के लिए आवश्यक किनारे की गुणवत्ता के अनुसार करें। धातु की कटिंग के दौरान गैस की धार पिघली हुई सामग्री को कट से बाहर निकालती है। गैस के रासायनिक गुण गर्म किनारे को भी प्रभावित करते हैं: ऑक्सीजन कटिंग की अभिक्रिया में योगदान देती है, नाइट्रोजन ऑक्सीकरण सीमित करती है, और संपीड़ित वायु इन दोनों के बीच का विकल्प देती है। इन अंतरों से काम—और उसकी लागत—लेज़र कटिंग से फिनिशिंग के चरण में स्थानांतरित हो सकते हैं।
ऑक्सीजन गर्म माइल्ड स्टील से अभिक्रिया करके अतिरिक्त ऊष्मा उत्पन्न करती है, जिससे कटिंग प्रक्रिया में मदद मिलती है। इसके बदले कट की सतह पर ऑक्साइड की परत बनती है। इसलिए कुशल कटिंग के बावजूद किनारे को वेल्डिंग या कोटिंग से पहले तैयार करना पड़ सकता है।
ऑक्सीजन का मूल्यांकन पूरी कार्यप्रक्रिया के आधार पर करें। यदि किनारे का ऑक्सीकृत रहना स्वीकार्य है, तो ऑक्साइड हटाने का काम बढ़ाए बिना उसकी कटिंग दक्षता उपयोगी हो सकती है। यदि कोटिंग का आसंजन, वेल्डिंग या दिखावट महत्वपूर्ण है, तो परीक्षण और लागत की तुलना में आवश्यक तैयारी को शामिल करें। पुर्जे पर पेंट करने भर से ऑक्साइड स्वतः स्वीकार्य नहीं हो जाता: कटे हुए किनारे पर प्रस्तावित सफाई और कोटिंग प्रक्रिया का परीक्षण करें।
नाइट्रोजन गर्म किनारे को ऑक्सीजन से बचाती है, जबकि गैस की धार पिघली हुई धातु को बाहर निकालती है। ऑक्सीजन कटिंग के विपरीत, इसमें ऑक्सीजन–धातु अभिक्रिया के माध्यम से ऊष्मा नहीं मिलती। चमकदार और कम ऑक्सीकरण वाले किनारों के लिए, विशेष रूप से स्टेनलेस स्टील और एल्युमिनियम पर, यह एक उपयोगी शुरुआती विकल्प है।
ऑक्साइड-मुक्त परिणाम केवल “नाइट्रोजन” चुनने से नहीं, बल्कि गैस की उपयुक्त शुद्धता और नियंत्रित कटिंग प्रक्रिया से मिलता है। गैस की अपर्याप्त या अस्थिर आपूर्ति से पिघली हुई सामग्री कट में रह सकती है और वहीं किनारे पर जम सकती है। जाँचें कि गैस आपूर्ति पूरे काम के दौरान आवश्यक दबाव और प्रवाह बनाए रख सकती है।
नाइट्रोजन की केवल खरीद कीमत नहीं, बल्कि उसकी आपूर्ति की कुल लागत की तुलना करें। इसमें खपत, सिलिंडर या बल्क आपूर्ति की व्यवस्था, अथवा जहाँ लागू हो, गैस उत्पादन उपकरण और बिजली की लागत शामिल करें। फिर फिनिशिंग के उस काम का हिसाब लगाएँ जिसकी आवश्यकता इससे समाप्त हो जाती है। अधिक महँगी गैस से तैयार पुर्जे की कुल लागत कम हो सकती है।
संपीड़ित वायु के उपयोग से अलग से नाइट्रोजन की खपत से बचा जा सकता है, लेकिन यह न तो निःशुल्क है और न ही नाइट्रोजन के समान है। इसमें मौजूद ऑक्सीजन ऑक्सीकरण और रंग बदलने का कारण बन सकती है; बर्र और चिपकी हुई पिघली धातु की मात्रा सामग्री, मोटाई और कटिंग की परिस्थितियों पर भी निर्भर करती है। वायु से कटिंग के लिए अनुमोदित मशीन में वायु आपूर्ति को स्वच्छता, शुष्कता, दबाव और निरंतर प्रवाह की आवश्यकताएँ पूरी करनी चाहिए। लागत की गणना में कंप्रेसर की बिजली खपत, निस्पंदन और वायु सुखाने की लागत शामिल करें।
वायु उन ब्रैकेट या प्रोटोटाइप के लिए उपयुक्त हो सकती है जिनसे बाद में बर्र हटाए जाएँगे और जिन पर कोटिंग की जाएगी। जहाँ विनिर्देशों में ऑक्साइड-मुक्त किनारा या एकसमान दिखावटी फिनिश आवश्यक हो, वहाँ यह अपेक्षाकृत कमजोर शुरुआती विकल्प है। इसे तभी स्वीकार करें जब आगे की वास्तविक प्रक्रिया सफल हो जाए।
“अच्छे कट” की परिभाषा को एक संक्षिप्त स्वीकृति-मानदंड पत्रक में बदलें। शीट को आर-पार काट देना पर्याप्त नहीं है, यदि बने हुए पुर्जे को आवश्यकता के अनुसार असेंबल, वेल्ड, कोट या संभाला नहीं जा सकता।
उस स्वीकृति परीक्षण की शुरुआत मशीन आपूर्तिकर्ता की सत्यापित सेटिंग्स से करें। केवल गैस का दबाव परिणाम तय नहीं कर सकता: नोज़ल की स्थिति और संरेखण, नोज़ल से शीट की दूरी, फ़ोकस, शक्ति, गति और छेदन की सेटिंग्स भी पिघली धातु के निष्कासन और ऊष्मा के प्रवाह को प्रभावित करती हैं। दबाव बढ़ाना खराब कटे किनारे का हर स्थिति में कारगर समाधान नहीं है।
इन जाँचों में सफल होने वाली प्रक्रिया यह भी तय करती है कि कार्यस्थल में किन व्यवस्थाओं की आवश्यकता होगी: गैस का भंडारण या उत्पादन, उपयुक्त रेटिंग वाले गैस आपूर्ति उपकरण, जहाँ आवश्यक हो वहाँ वायु उपचार, और उपयुक्त धुआँ निष्कर्षण तथा वेंटिलेशन।
आपकी धातु काट सकने वाली मशीन खरीदना तभी व्यावहारिक है, जब आपके कार्यस्थल में उसका सुरक्षित उपयोग संभव हो। ऑर्डर देने से पहले पुष्टि करें कि स्थापना में खतरनाक लेज़र विकिरण को सीमित रखने, धुएँ को पकड़कर निकालने, आग और गैस के खतरों को नियंत्रित करने तथा आवश्यक बिजली और शीतलन की आपूर्ति की व्यवस्था हो सकती है। ये खरीद की शर्तें हैं, वैकल्पिक सहायक उपकरण नहीं।
निर्माता द्वारा निर्दिष्ट सुरक्षा आवरण और निरीक्षण खिड़कियों का उपयोग करें, जिन्हें मशीन के लेज़र तरंगदैर्घ्य और शक्ति के लिए डिज़ाइन किया गया हो। CO2 लेज़र के लिए उपयुक्त सुरक्षा अपने-आप फ़ाइबर लेज़र के लिए उपयुक्त नहीं हो जाती: एक तरंगदैर्घ्य को रोकने वाली सामग्री दूसरे को पार होने दे सकती है। सामान्य पर्दे और कामचलाऊ ढकाव किसी अनुमोदित सुरक्षा आवरण का विकल्प नहीं हैं।
इंटरलॉक ऐसे सुरक्षा उपकरण हैं जो सुरक्षा-नियंत्रित दरवाज़ा या पैनल खुलने पर खतरनाक लेज़र उत्सर्जन को रोकते हैं। स्थापना करने वाले से इनके संचालन और आपातकालीन शटडाउन कार्यों की पुष्टि करवाएँ, फिर निर्माता की निरीक्षण और परीक्षण प्रक्रियाओं का पालन करें। बड़े आकार की सामग्री को समायोजित करने या कटाई देखने के लिए कभी भी इंटरलॉक को निष्क्रिय न करें।
उपयुक्त सुरक्षा रेटिंग वाले लेज़र-सुरक्षा चश्मे अनुमोदित कार्यों के दौरान अतिरिक्त सुरक्षा दे सकते हैं, लेकिन वे सुरक्षात्मक आवरण, ठीक से काम करने वाले इंटरलॉक या नियंत्रित प्रवेश का विकल्प नहीं हैं। केवल चश्मे का उपयोग करने से अन्य लोग जोखिम में रहते हैं और धुएँ या आग को नियंत्रित करने में कोई मदद नहीं मिलती।
आधार धातु और उसकी सतह की स्थिति, दोनों की पहचान करें। गैल्वनाइजिंग जस्ते की परत होती है; पेंट, प्लेटिंग, तेल और अन्य सतही उपचार भी ऐसे संदूषक उत्पन्न कर सकते हैं जो नीचे की धातु से उत्पन्न होने वाले संदूषकों से अलग हों। इसलिए किसी शीट को केवल “स्टील” कहना, उसे काटने से जुड़े खतरों का आकलन करने के लिए पर्याप्त नहीं है।
आपूर्तिकर्ता से सामग्री और उसकी परतों की जानकारी लें, उपलब्ध सुरक्षा डेटा देखें और मशीन की निषिद्ध सामग्रियों की सूची जाँचें। सफाई, परत हटाने या सामग्री को अस्वीकार करने के लिए अनुमोदित प्रक्रिया का पालन करें। जिस सामग्री से आप परिचित नहीं हैं या जिसकी परतों की पहचान नहीं हुई है, उसे तब तक न काटें जब तक सक्षम सुरक्षा समीक्षा से उपयुक्त नियंत्रण उपाय तय न हो जाएँ। परत हटाने की प्रक्रिया स्वयं हानिकारक पदार्थों के संपर्क का जोखिम पैदा कर सकती है, इसलिए परत उतारना या घिसाई करना अपने-आप में सुरक्षित विकल्प नहीं है।
कटाई से उठने वाले उत्सर्जन में धुआँ, वाष्प और महीन कण हो सकते हैं। निष्कर्षण प्रणाली को कटाई क्षेत्र में या उसके पास ही उत्सर्जन पकड़ना चाहिए और सामग्री तथा स्थापना की आवश्यकताओं के अनुसार उसे छानना या बाहर निकालना चाहिए। कमरे का सामान्य वेंटिलेशन—या गैराज का खुला दरवाज़ा—पर्याप्त नियंत्रण सुनिश्चित नहीं करता। पुष्टि करें कि निष्कर्षण प्रणाली वास्तव में उत्पन्न होने वाले संदूषकों के लिए उपयुक्त है, न कि उसका केवल धुआँ निकालने वाले उपकरण के रूप में विज्ञापन किया गया है।
मशीन खरीदने का निर्णय लेने से पहले स्थापना की सभी आवश्यकताएँ पूछ लें। आपूर्तिकर्ता और योग्य इंस्टॉलरों के साथ इन व्यावहारिक सीमाओं की जाँच करें:
पहली बार उपयोग करने से पहले, निर्माता की प्रक्रियाओं के अनुसार स्थापित प्रणाली के सुरक्षा कार्यों और सहायक प्रणालियों की जाँच करवाएँ। यदि आवश्यक नियंत्रण उपायों से जुड़ी समस्याएँ अनसुलझी हैं, तो कार्यस्थल कटाई के लिए तैयार नहीं है।
खरीद के विकल्पों की तुलना में इन आवश्यकताओं को स्थापना सहित कुल लागत के रूप में शामिल करें, जिसमें निष्कर्षण, गैस आपूर्ति, विद्युत कार्य, शीतलन और स्थापना की जाँच शामिल हों। इस कुल लागत की तुलना प्रतिनिधि नमूनों की कटाई के परिणामों और प्रति स्वीकार्य पुर्जे की अपेक्षित लागत से करें। यदि कार्यस्थल आवश्यक नियंत्रण उपायों को लागू करने में सक्षम नहीं है, तो कटाई की कोई दूसरी विधि—या बाहर से कटाई करवाना—व्यवहार्य विकल्प है।
मूल्य-प्रस्ताव माँगने से पहले अपनी आवश्यकताओं को एक लिखित स्वीकृति परीक्षण में बदलें। खरीद तभी करें, जब प्रस्तावित मशीन पर प्रतिनिधि नमूनों की कटाई से साबित हो कि वह आवश्यक गुणवत्ता, उत्पादन दर और कुल लागत पर आपके पुर्जे बना सकती है।
काम का एक विनिर्देश तैयार करें और उसे हर आपूर्तिकर्ता को भेजें, ताकि उनके प्रस्ताव एक ही काम की आवश्यकताओं पर आधारित हों:
आपूर्तिकर्ताओं से पुष्टि करवाएँ कि उनके मूल्य-प्रस्ताव में दिया गया कॉन्फ़िगरेशन किन आवश्यकताओं को पूरा करता है। नियमित उत्पादन क्षमता को कभी-कभार अधिकतम मोटाई काटने की क्षमता से अलग रखें; केवल सबसे मोटी सामग्री को आर-पार काट लेना किफ़ायती उत्पादन का प्रमाण नहीं है।
अपने काम का प्रतिनिधित्व करने वाला एक ड्रॉइंग दें और जहाँ व्यावहारिक हो, अपनी सामग्री भी उपलब्ध कराएँ। एक सामान्य उत्पादन पुर्जे के साथ उन सबसे चुनौतीपूर्ण विशेषताओं वाले नमूने भी माँगें जिन्हें आप बनाने की अपेक्षा रखते हैं—न कि ऐसी प्रदर्शन आकृति जिसे आसानी से कटने के कारण चुना गया हो।
स्वीकृति के लिए जाँच का यह क्रम अपनाएँ:
सामग्री के भीतर पियर्सिंग की माँग करें, केवल किनारे से कटिंग शुरू करने का प्रदर्शन नहीं। पियर्सिंग से सामग्री में आर-पार शुरुआती छेद बनता है; मौजूदा किनारे से कटिंग शुरू करने पर यह काम नहीं करना पड़ता। आपके पुर्जों में वास्तव में जितने स्थानों पर कटिंग शुरू करनी होती है, उनकी संख्या और स्थिति के अनुसार परीक्षण करें, विशेष रूप से अधिकतम मोटाई में। पियर्सिंग का समय, शुरू करने के विफल प्रयास, प्रवेश-बिंदु पर क्षति और पहले से ड्रिलिंग या अतिरिक्त लीड-इन स्थान की कोई भी आवश्यकता दर्ज करें।
नमूनों को उनके माप के परिणामों और संचालन सेटिंग्स के साथ रखें: पावर, फ़ोकस, गति, नोज़ल, गैस का प्रकार और दबाव तथा पियर्सिंग की विधि। ये रिकॉर्ड वादा किए गए परिणाम को उसे दोहराने के लिए आवश्यक उपकरण और परिस्थितियों से जोड़ते हैं।
केवल मशीन की कीमत नहीं, बल्कि मदवार स्थापना सहित लागत का मूल्य-प्रस्ताव माँगें। इसमें डिलीवरी और मशीन को उठाकर निर्धारित स्थान पर रखने, विद्युत कार्य, गैस आपूर्ति उपकरण, धुएँ और धूल की निकासी, शीतलन, आवश्यक सुरक्षा प्रणालियों, कमीशनिंग और प्रशिक्षण को शामिल करें। पुष्टि करें कि क्या-क्या शामिल है और आपकी कार्यशाला को क्या उपलब्ध कराना होगा।
फिर गणना करें:
प्रति उपयोग योग्य पुर्जे की लागत = (काम की परिचालन लागत + आवंटित स्वामित्व और ऊपरी खर्च) ÷ निरीक्षण में पास होने वाले पुर्जों की संख्या
नमूना कार्य की प्रक्रिया में मापे गए आँकड़ों से अंश की गणना करें:
स्थानीय कीमतों, मापी गई खपत और यथार्थपरक उत्पादक कार्य-घंटों का उपयोग करें। यदि खरीद मूल्य पहले से ही मूल्यह्रास के रूप में शामिल है, तो उसे काम के खर्च में दोबारा न जोड़ें। जाँचें कि यदि ऑर्डर पूर्वानुमान से कम हों या फिनिशिंग में प्रदर्शन के दौरान दिखाए गए समय से अधिक समय लगे, तो परिणाम कैसे बदलता है।
हर भी उतना ही महत्त्वपूर्ण है: निरीक्षण में असफल होने वाले पुर्जों पर भी सामग्री, मशीन का समय, गैस और श्रम खर्च होता है। कुल काटे गए पुर्जों की संख्या से भाग देने पर यह नुकसान छिप जाएगा।
विकल्पों की तुलना समान ड्रॉइंग और स्वीकृति संबंधी आवश्यकताओं के आधार पर करें—केवल लेज़र की कटाई की गति के आधार पर नहीं।
स्वीकृत ड्रॉइंग, नमूनों के परिणामों और प्रदर्शन में प्रमाणित चक्र समय से जुड़ी खरीद-स्वीकृति की लिखित शर्तें मांगें। यदि मशीन स्थापना और संचालन के लिए आपके बजट के भीतर उन शर्तों को पूरा नहीं कर सकती, तो ऐसी क्षमता खरीदने के बजाय, जो अभी प्रमाणित नहीं हुई है, उसी काम के लिए किसी अन्य प्रक्रिया या आपूर्तिकर्ता से कीमत का प्रस्ताव लें।
