लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

इस लेख हम लेज़र और वॉटरजेट से कटे आपके हिस्सों को जोड़ने के कई आम तरीकों पर चर्चा करेंगे। चाहे वह नट-बोल्ट जैसा आम तरीका हो या हमारे हार्डवेयर इंसर्शन सर्विस का इंटीग्रेटेड फास्टनर जैसा कोई विशेष समाधान, हम हर तरीके के मुख्य बिंदुओं की समीक्षा करेंगे और यह भी बताएंगे कि कब कौन सा तरीका उपयुक्त है और कब नहीं। तो चलिए शुरू करते हैं!
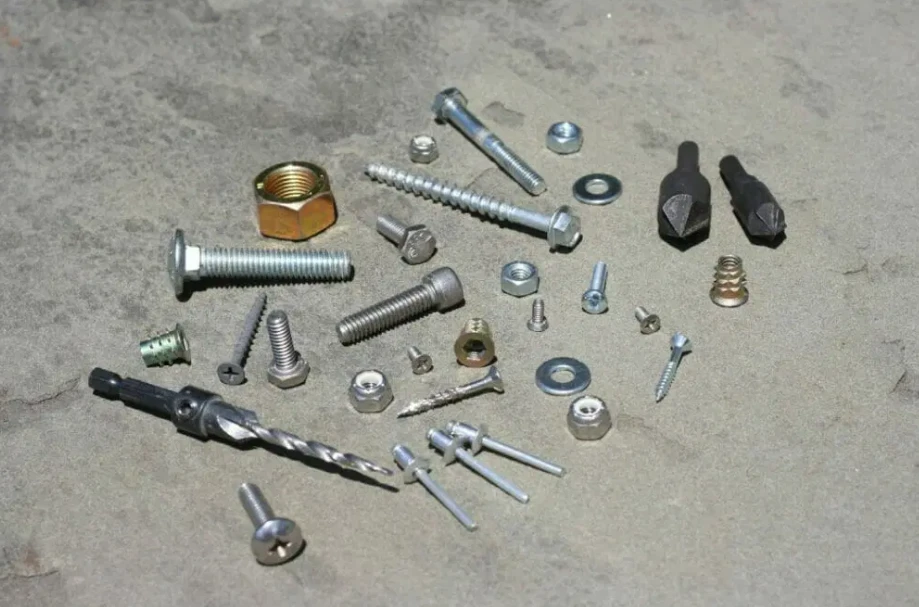
जब ज्यादातर लोग “फास्टनर” शब्द सुनते हैं, तो उनके मन में सबसे पहले नट और बोल्ट ही आते हैं। सबसे पहले, आपको दो लेज़र कट किए हुए टुकड़े चाहिए, जिनमें लगभग एक जैसे छेद हों। फिर, एक बोल्ट या स्क्रू लें; इसके एक सिरे पर हेड होता है। विपरीत ओर पर थ्रेड्स होते हैं, जिनमें नट लगाया जाता है, अगर हम बोल्ट या मशीन स्क्रू की बात कर रहे हैं। फर्क क्या है? अगर फीमेल थ्रेड्स सीधे टुकड़े में ही कटे या बने हों, तो मेल पार्ट को स्क्रू कहा जाता है।
नट और बोल्ट्स कई तरह के मटेरियल और साइज में उपलब्ध हैं, इन्हें आसानी से असेंबल और डिसअसेंबल किया जा सकता है बिना किसी हिस्से को नुकसान पहुँचाए, और इन्हें सही टॉर्क से कसना भी आसान है जिससे नाजुक टुकड़ों को नुकसान नहीं होता।
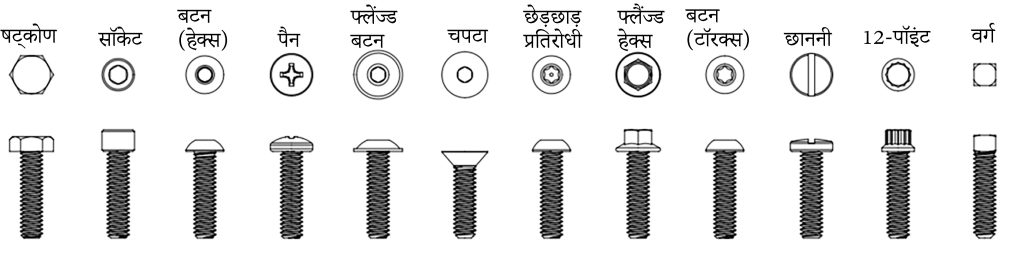
आइए जल्दी से मशीन बोल्ट्स और स्क्रू के कुछ अलग-अलग प्रकार देख लें:
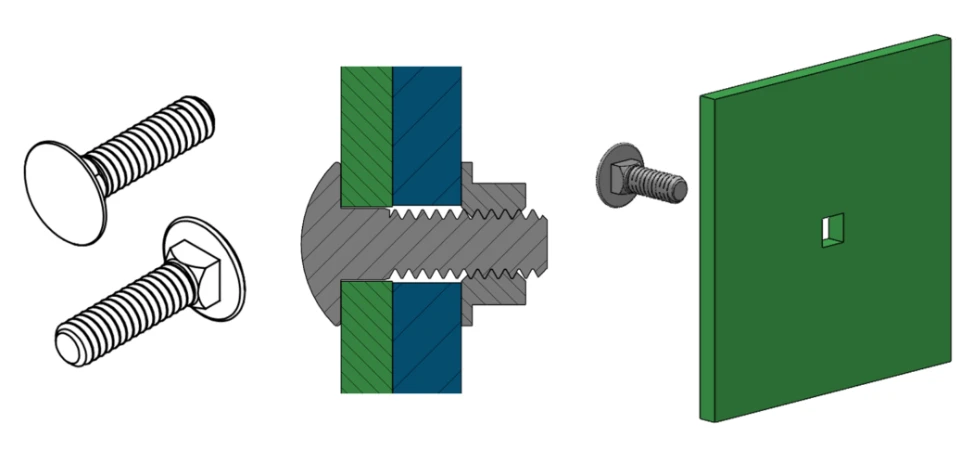
एक कैरिज बोल्ट में एक विशेष हेड होता है, जिसमें हेड के नीचे स्क्वायर शेप होती है जो नट कसने के दौरान घूमने से रोकती है। अगर आप अपने टुकड़े में सही आकार का स्क्वायर छेद बनाते हैं, तो कैरिज बोल्ट का इस्तेमाल कर सकते हैं और आपको एक चिकनी फिनिश मिलती है।
हालांकि, बोल्ट का हेड किस टूल से कसा जाएगा, यह हेड के प्रकार पर निर्भर करता है, मगर बोल्ट का बॉडी भी आपकी एप्लिकेशन के लिए उतना ही महत्वपूर्ण हो सकता है।
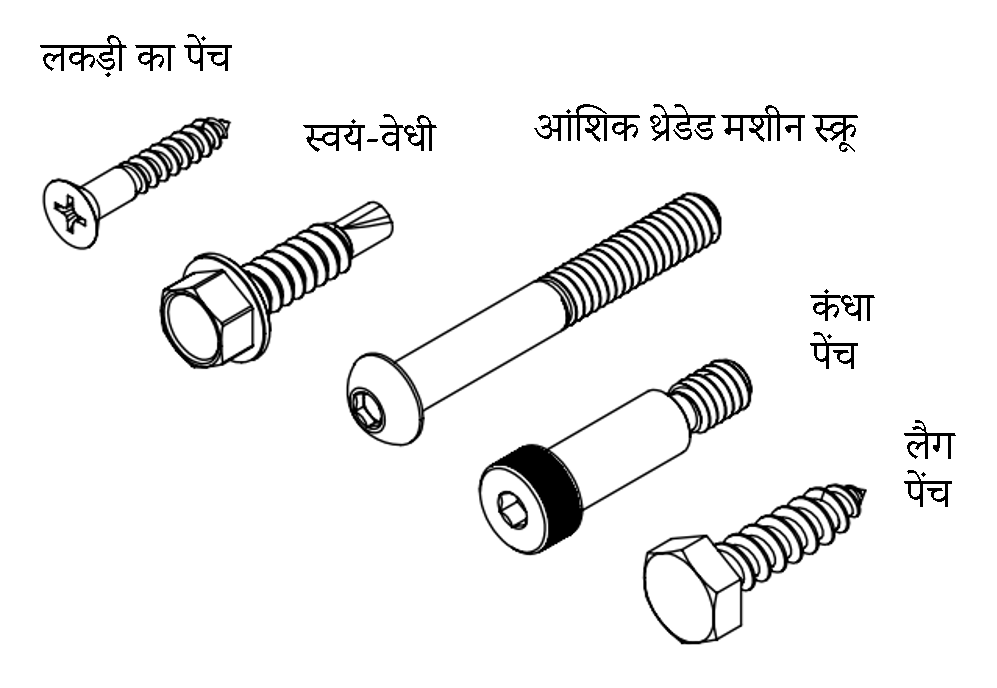
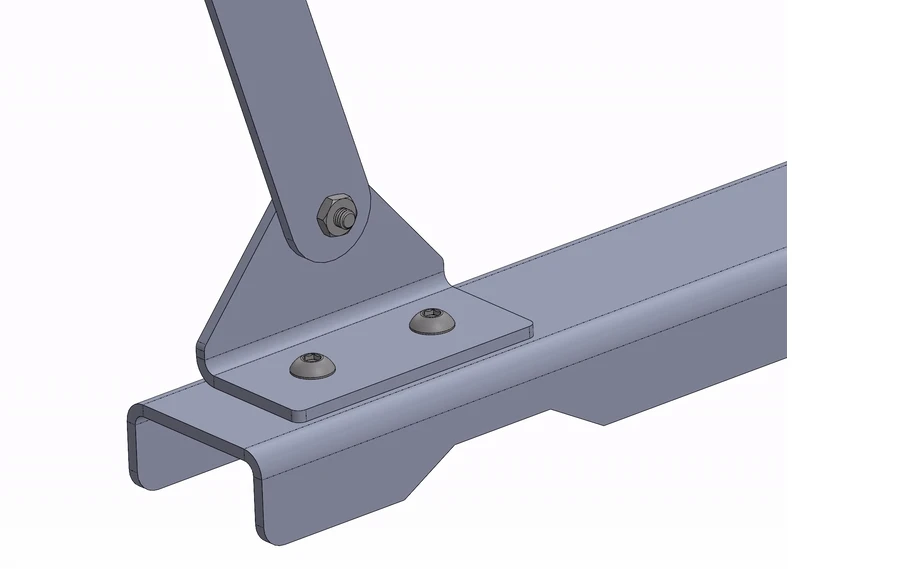
कुछ बोल्ट्स पूरी तरह थ्रेडेड होते हैं, कुछ आंशिक रूप से। शोल्डर बोल्ट में थ्रेड के बेस के पास एक बिना थ्रेड वाला हिस्सा होता है। इससे नट सीधे टुकड़े के बजाय शोल्डर के खिलाफ कसता है, जो कि घूमने वाले टुकड़ों जैसे व्हील्स या जॉइंट्स के लिए आदर्श है, क्योंकि टुकड़े आपस में फंसते नहीं हैं लेकिन नट/बोल्ट का संयोजन मजबूत बना रहता है।
कुछ स्क्रू, जैसे वुड या प्लास्टर के लिए, इंस्टॉलेशन के दौरान खुद ही थ्रेड कट करते हैं, जबकि शीट मेटल स्क्रू में ड्रिलिंग टिप होती है जिससे प्री-ड्रिलिंग की जरूरत नहीं होती।
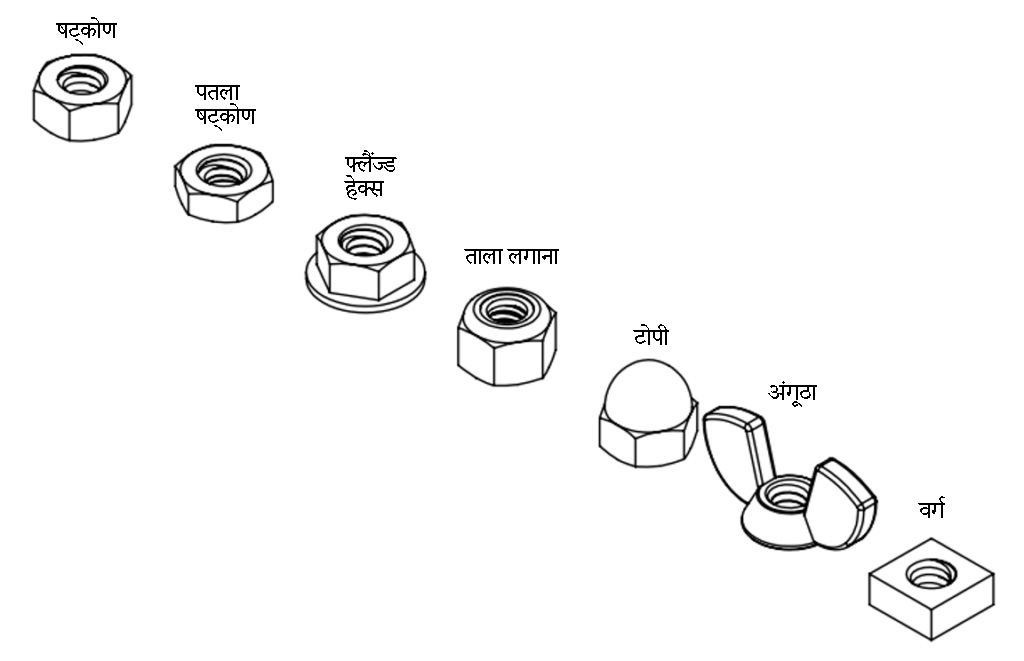
आपके असेंबली के हर बोल्ट के लिए एक नट चाहिए, और कई विकल्प उपलब्ध हैं, लेकिन मूल रूप से ये इस पर निर्भर करता है कि आपको सिक्योरिटी नट चाहिए या आसानी से खोलने वाला। अगर आपकी असेंबली वाइब्रेशन (जैसे वाहन में) सहन करेगी, तो आपको सेल्फ-लॉकिंग नट, लॉक वॉशर या थ्रेड लॉकिंग कंपाउंड का इस्तेमाल करना चाहिए ताकि सब कुछ सुरक्षित रहे।
हमारे द्वारा ऑफर किए गए लगभग सभी मटेरियल्स में बोल्ट्स का इस्तेमाल किया जा सकता है। अगर आप कॉर्क जैसे नाजुक मटेरियल का इस्तेमाल कर रहे हैं, तो उसे अन्य मजबूत मटेरियल्स के बीच गैस्केट की तरह इस्तेमाल करें।
पेंटेड, एनोडाइज्ड, गैल्वनाइज्ड या पाउडर-कोटेड सरफेस पर बोल्ट्स का इस्तेमाल करते समय, हेड या नट के नीचे वॉशर लगाने की सलाह दी जाती है ताकि फिनिश को नुकसान से बचाया जा सके।
जरूरी टूल्स बहुत सिंपल हैं; शायद एक या दो स्पैनर या एक स्क्रूड्राइवर। बोल्ट से जोड़ने के लिए टुकड़ों की प्रिपरेशन केवल सही आकार के लेज़र कट छेद तक सीमित हो सकती है।
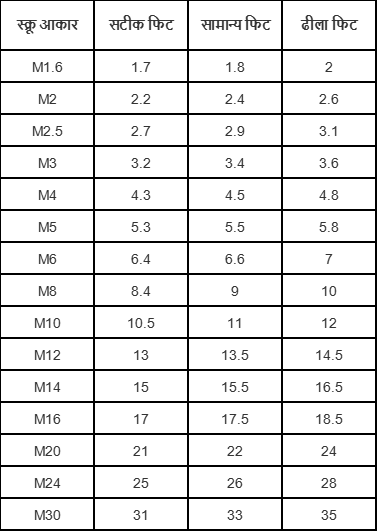
अगर आप मोटे मटेरियल में छोटे बोल्ट/स्क्रू का इस्तेमाल करने की योजना बना रहे हैं, तो लेज़र और वॉटरजेट कटिंग की टॉलरेंस पर ध्यान दें। हो सकता है आपको बोल्ट के लिए थोड़ा बड़ा छेद रखना पड़े ताकि फास्टनर फिट हो सके।
ASME 18.2.8 के अनुसार क्लीयरेंस होल टेबल (इंच)
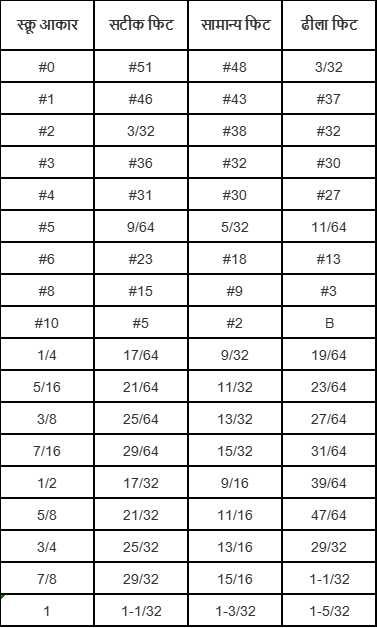
ASME 18.2.8 के अनुसार क्लीयरेंस होल टेबल (मेट्रिक) mm
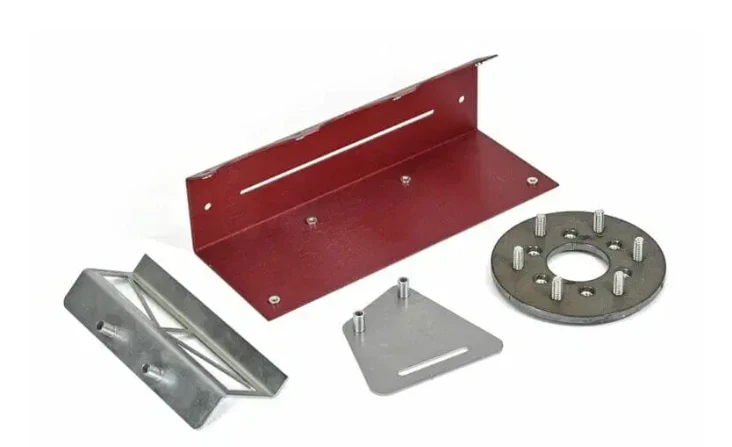
थ्रेडेड इंसर्शन और प्रेस-फिट हार्डवेयर, जैसे कि हमारे हार्डवेयर इंसर्शन सर्विस में उपलब्ध हैं, किसी टूल या प्रेस से स्थायी रूप से मटेरियल में लगाए जाते हैं। प्रेस-फिट हार्डवेयर का इस्तेमाल बहुत पतली मेटल शीट्स में किया जाता है, जहाँ थ्रेडिंग संभव नहीं, जबकि थ्रेडेड इंसर्शन से खराब हुए थ्रेडेड होल्स की मरम्मत हो सकती है। थ्रेडेड होल्स के बारे में अधिक जानकारी के लिए, इस लेख को देखें।
इन इंसर्शन का एक बड़ा फायदा यह है कि ये मूल मटेरियल से अक्सर ज्यादा टिकाऊ होते हैं। हालांकि अल्युमिनियम या लकड़ी में थ्रेडिंग की जा सकती है, लेकिन वे बार-बार बोल्ट/स्क्रू लगाने-खोलने के लिए पर्याप्त टिकाऊ नहीं रहते।
इंसर्टेड हार्डवेयर कई स्टाइल में आता है, जैसे कि मेटल के लिए PEM स्टड्स, नट्स और स्टैंडऑफ्स, या लकड़ी/प्लास्टिक के लिए, जिन्हें बेस मटेरियल में केवल पायलट होल चाहिए और इंस्टॉलेशन के दौरान खुद ही थ्रेड बना लेते हैं।
थ्रेडेड इंसर्शन लकड़ी और प्लास्टिक जैसे सॉफ्ट मटेरियल्स में सबसे आम हैं, जबकि स्टील और अल्युमिनियम के लिए प्रेस-फिट हार्डवेयर ज्यादा प्रचलित है।
कुछ थ्रेडेड इंसर्शन केवल ड्रिल और स्क्रूड्राइवर या एलन की से लगाए जा सकते हैं। स्टील और अल्युमिनियम के लिए बनी इंसर्शन के लिए आमतौर पर स्पेशल टूल्स की जरूरत होती है।
थ्रेडेड इंसर्शन और प्रेस-फिट हार्डवेयर खास मटेरियल के लिए बनाए जाते हैं, इसलिए खरीदते समय सही चयन करें। साथ ही, उस छेद का आकार भी ध्यान में रखें जिसमें इंसर्शन लगनी है, ताकि मटेरियल को नुकसान न पहुंचे या फास्टनर ढीला न रहे।
जैसे कि थ्रेडिंग करते समय होता है, इंसर्शन को सतह पर पर्पेंडिकुलर इंस्टॉल करना चाहिए। अगर इंसर्शन तिरछी लगाई गई, तो स्क्रू लगेगा जरूर लेकिन सीधा नहीं रहेगा। हमारी हार्डवेयर इंसर्शन सर्विस में छेद का सही आकार और इंस्टॉलेशन शामिल है: बस फास्टनर चुनें, ज़रूरत हो तो हम छेद का साइज़ एडजस्ट कर देंगे। प्रोजेक्ट के लिए सही हार्डवेयर चुनने और ऑर्डर करने पर ज्यादा जानकारी के लिए यह लेख देखें।
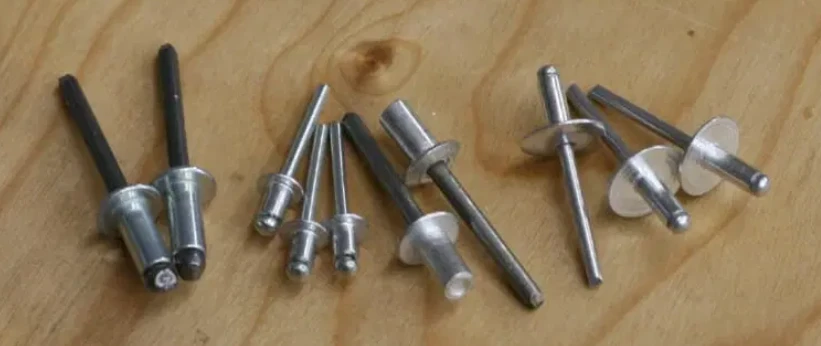
रिवेट्स भी टुकड़ों को जोड़ने का एक आम तरीका है, खासकर पतले मटेरियल्स के लिए। जब इन्हें दोनों टुकड़ों के छेद में डाला जाता है, तो रिवेट का शरीर हेड की तरफ दबने पर फैलता है और दोनों पार्ट्स को एक साथ कस देता है।
रिवेट्स की सबसे बड़ी विशेषता है इनकी कम कीमत, और हालांकि एक रिवेट बोल्ट जितना मजबूत नहीं होता, कई रिवेट्स को बहुत जल्दी लगाया जा सकता है। हल्के और वाइब्रेशन-रेसिस्टेंट होने के कारण, रिवेट्स का एयरोस्पेस इंडस्ट्री में खासा इस्तेमाल होता है, और कम लागत के चलते DIY प्रोजेक्ट्स के लिए भी ये शानदार विकल्प हैं।
रिवेट्स कई मटेरियल्स में आते हैं, जैसे स्टील, अल्युमिनियम, स्टेनलेस स्टील और प्लास्टिक। तरह-तरह के रिवेट्स होते हैं, यहाँ पर हम POP रिवेट्स (ब्लाइंड रिवेट्स) और सॉलिड रिवेट्स की बात करेंगे।
POP रिवेट्स एक खास टूल से लगाए जाते हैं, जिसमें रिवेट का सेंट्रल स्टेम हेड से खींचा जाता है। जैसे ही खींचते हैं, रिवेट का निचला भाग मटेरियल के खिलाफ फैलता है। फैलने के बाद स्टेम टूट जाता है और केवल हेड बचता है। स्टेम टूटने की “पॉप” आवाज से ही इसका नाम पड़ा है।
सॉलिड रिवेट्स हजारों सालों से इस्तेमाल हो रहे हैं। ये बस एक ठोस मटेरियल की छड़ होती है, जिसके एक तरफ हेड होता है। इन्हें दोनों टुकड़ों में डालकर, स्टेम की बेस को हथौड़े से पीटकर फैलाया जाता है, जिससे टुकड़े हेड के साथ कसकर जुड़ जाते हैं।
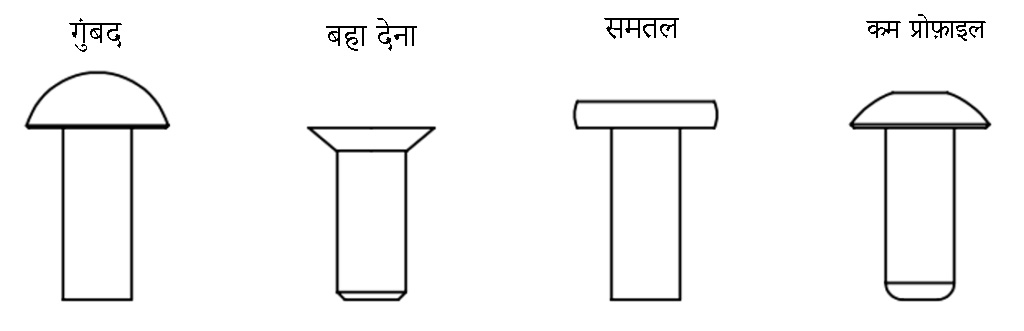
बोल्ट्स की तरह, रिवेट्स भी अलग-अलग हेड शेप में मिलते हैं। आप अपने प्रोजेक्ट की जरूरत के हिसाब से हेड चुन सकते हैं।
हमारे द्वारा ऑफर किए गए लगभग सभी मटेरियल्स पर रिवेट्स का इस्तेमाल किया जा सकता है, सिवाय कॉर्क के। रिवेट्स अलग-अलग मटेरियल्स को भी जोड़ सकते हैं, जैसे कार्बन फाइबर को अल्युमिनियम से। लकड़ी में रिवेट्स का इस्तेमाल कम होता है क्योंकि सतह आसानी से डैमेज हो जाती है, मगर आप केवल मेटल टुकड़ों तक सीमित नहीं हैं, जैसा वेल्डिंग में होता है।
रिवेट्स से टुकड़े जोड़ने के लिए कोई विशेष कौशल जरूरी नहीं है। POP रिवेट्स के लिए एक स्पेशल टूल की जरूरत होती है, जिसे रिवेट गन कहते हैं। साधारण हैंड टूल 800-900 रुपए में मिल सकते हैं, जबकि पावर टूल्स महंगे हो सकते हैं। अगर सैकड़ों रिवेट्स लगाने हैं, तो बेहतर टूल में निवेश करें।
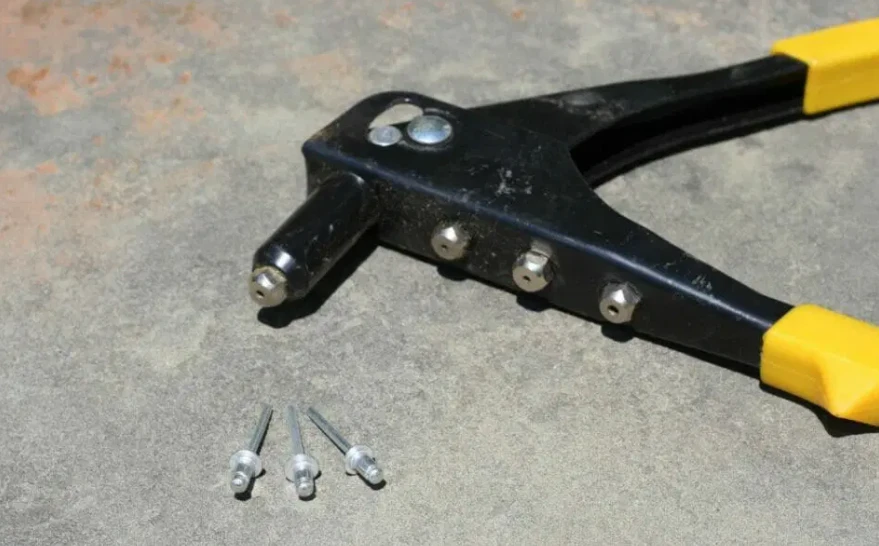
सॉलिड रिवेट्स को ठीक से लगाने के लिए थोड़ी प्रैक्टिस चाहिए, लेकिन दो हथौड़ों से भी काम चल सकता है। पावर टूल मददगार होते हैं, पर अनिवार्य नहीं हैं।
टुकड़ों की प्रिपरेशन में सिर्फ सही साइज का छेद चाहिए। चूंकि रिवेट्स के लिए बोल्ट्स के मुकाबले ज्यादा टाइट छेद चाहिए, इसलिए छेदों का सही अलाइनमेंट जरूरी है। अक्सर दोनों टुकड़ों को क्लैंप करके एक साथ छेद किया जाता है। रिवेट्स और उनके विकल्पों की विस्तृत तुलना के लिए यह लेख देखें।
जैसा बताया गया, रिवेट्स के लिए टाइट छेद जरूरी है। हमारे फाइबर लेज़र की इंडस्ट्री लीडिंग टॉलरेंस के चलते, आपके लेज़र कट टुकड़े हमेशा डिज़ाइन के अनुसार फिट होंगे। साथ ही, रिवेट्स की एक निर्धारित रेंज होती है कि वे कितनी मोटाई तक के टुकड़े जोड़ सकते हैं। अपने प्रोजेक्ट के लिए रिवेट्स खरीदते समय सही डायामीटर और लंबाई चुनें।
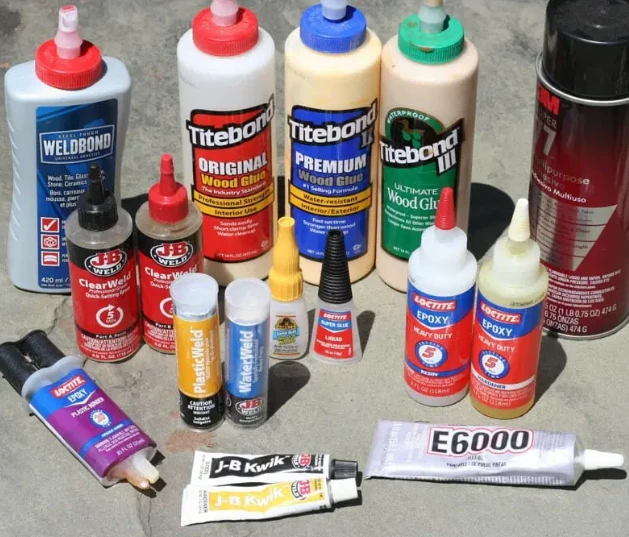
एडहेसिव्स ऐसे केमिकल कंपाउंड्स हैं जिनसे दो टुकड़े अस्थायी या स्थायी रूप से जोड़े जा सकते हैं। पतले मटेरियल्स को जोड़ने के लिए एडहेसिव्स बेहतरीन विकल्प हो सकते हैं, जहाँ कन्वेंशनल फास्टनर काम न आएं।
एडहेसिव्स का एक फायदा यह है कि ये पतले या नाजुक टुकड़ों को जोड़ सकते हैं। इन्हें अस्थायी रूप से भी इस्तेमाल किया जा सकता है, जैसे कि ड्रिलिंग या कटिंग के दौरान दो पार्ट्स को एक साथ पकड़ना। कुछ एडहेसिव्स, जैसे सिलिकॉन, एक साथ कई काम कर सकते हैं—प्रोटेक्शन, बॉन्डिंग और फ्लेक्सिबिलिटी।
एडहेसिव का चयन लगभग हमेशा उस मटेरियल पर निर्भर करता है जिसे जोड़ना है: जैसे वुड ग्लू दो प्लाईवुड के टुकड़ों को लकड़ी से भी ज्यादा मजबूती से जोड़ सकता है, लेकिन वही ग्लू एल्यूमिनियम पर बेकार है।
लगभग हर चीज को जोड़ने के लिए एडहेसिव्स मौजूद हैं: सुपरग्लू और एपॉक्सी रेजिन्स इसी श्रेणी में आते हैं। अगर आपका लक्ष्य मेटल जोड़ना है, तो JB Weld जैसे मेटल एपॉक्सी का इस्तेमाल करें; इनमें खास कंपोनेंट्स होते हैं जो सतह को एच करते हैं और मेटल को इतना मजबूत जोड़ते हैं कि ऑटोमोटिव इंडस्ट्री तक में इस्तेमाल हो सकते हैं।
कॉन्टैक्ट सीमेंट, अपने एप्लिकेशन और प्री-क्योरिंग प्रोसेस के कारण, कई मटेरियल्स में बढ़िया काम करता है और नाजुक मटेरियल्स जैसे हमारे कॉर्क को सब्सट्रेट से जोड़ने में खासा असरदार है।
डबल-साइडेड टेप। जी हां, टेप। यहां हम मास्किंग टेप या डक्ट टेप की बात नहीं कर रहे, बल्कि मजबूत टेप की, जो दोनों तरफ ऐक्रेलिक एडहेसिव लिए होती है। डबल-साइडेड टेप लगभग सभी मटेरियल्स को आपस में जोड़ सकती है। कुछ टेप, जैसे हाई-क्वालिटी पॉलीयूरीथेन एडहेसिव वाली, हल्के स्ट्रक्चरल टुकड़ों को स्थायी रूप से जोड़ने के लिए काफी मजबूत होती हैं। ये डेकोरेटिव या नाजुक टुकड़ों के लिए भी उपयुक्त हैं। असल में, कई कारों के लोगो और ट्रिम्स भी डबल-साइडेड टेप से ही फिक्स किए जाते हैं।
अंत में, हमारे कई मटेरियल्स के लिए खास एडहेसिव्स भी उपलब्ध हैं। उदाहरण के लिए, ऐक्रेलिक को ऐक्रेलिक सीमेंट से वेल्ड किया जा सकता है। डेलरिन और UHMW पर आम एडहेसिव्स असर नहीं करते, लेकिन इनके लिए भी खास उत्पाद मौजूद हैं।
ऊपर कई मटेरियल्स पर चर्चा हो चुकी है। एडहेसिव्स के साथ, विकल्पों की इतनी विविधता है कि जोड़ने वाले मटेरियल्स ही एडहेसिव चुनने का सबसे बड़ा आधार बनते हैं। अगर आपको अलग-अलग मटेरियल्स जोड़ने हैं, तो एडहेसिव्स एक शानदार विकल्प हो सकते हैं। निर्माता के निर्देशों का पालन करें और अपेक्षित परिणाम पाएं। अच्छी बात यह है कि शायद ही कोई मटेरियल हो, जिसे जोड़ने के लिए कोई न कोई एडहेसिव न हो।
एडहेसिव्स के लिए कोई विशेष कौशल जरूरी नहीं, बस सही मात्रा लगाना और जरूरत पड़ने पर सतह पर समान रूप से फैलाना आना चाहिए। कुछ एडहेसिव्स के लिए अतिरिक्त उपकरण चाहिए हो सकते हैं। जैसे सायनोएक्रिलेट या वुड ग्लू के लिए कोई खास टूल नहीं चाहिए, लेकिन कॉन्टैक्ट सीमेंट के लिए एक रोलर काम में लिया जा सकता है। कुछ एपॉक्सी बिना खास टूल के भी मिक्स की जा सकती है, जबकि कुछ के लिए सटीक अनुपात और मिक्सिंग गन या वेटिंग स्केल चाहिए।
एडहेसिव्स के लिए टुकड़ों की प्रिपरेशन प्रोडक्ट पर निर्भर करती है। ज्यादातर एडहेसिव्स के लिए क्लीन सरफेस जरूरी है। कुछ के लिए सतह को सैंड करना पड़ता है ताकि मेकेनिकल बॉन्डिंग बेहतर हो। आमतौर पर, जितना ज्यादा सतह का संपर्क क्षेत्र होगा, उतनी मजबूत बॉन्डिंग होगी, इसलिए टुकड़ों की शेप accordingly प्लान करें।
बोल्ट्स या रिवेट्स के उलट, एडहेसिव्स के बाद सफाई की जरूरत हो सकती है। वुड ग्लू पानी से साफ हो जाता है, लेकिन मजबूत एडहेसिव्स के लिए सॉल्वेंट्स जैसे थिनर या एसीटोन चाहिए हो सकते हैं। CA ग्लू सबसे मजबूत नहीं है, लेकिन स्किन से ज्यादा मजबूत है—अगर उंगलियाँ चिपक जाएँ, तो डीबॉन्डर रखना अच्छा रहेगा (यह मजाक नहीं है!)।
एक और खास टूल जिसके बारे में बोल्ट या रिवेट्स में नहीं कहा गया—पर्सनल प्रोटेक्शन इक्विपमेंट। एडहेसिव्स केमिकल्स होते हैं, इसलिए आंख, हाथ, कपड़े और फेफड़ों की सुरक्षा करें।
एडहेसिव्स कई वैराइटी में आते हैं। इस्तेमाल से पहले प्रोडक्ट के निर्देश अच्छी तरह पढ़ें। एडहेसिव्स अन्य जोड़ने के तरीकों की अपेक्षा पर्यावरणीय कारकों जैसे नमी या तापमान के प्रति संवेदनशील होते हैं। जैसा पहले भी कहा, एडहेसिव्स केमिकल्स हैं, इन्हें सही तरीके से इस्तेमाल करें और सावधानी बरतें।
कुल मिलाकर, एडहेसिव्स “एक मौका” वाला तरीका है। एक बार लगा दिया, तो फिर बदलना मुश्किल है। लगाने से पहले सारी तैयारी कर लें।
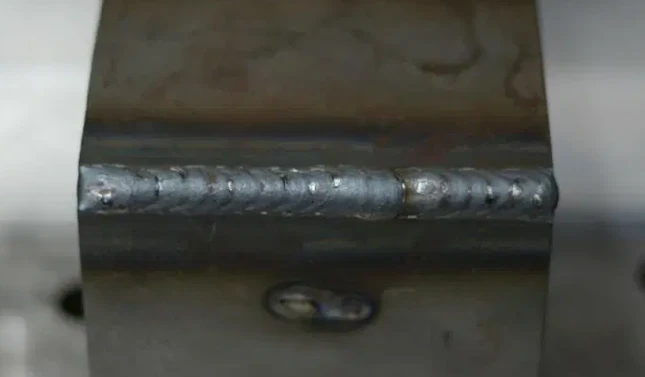
इन तीनों मेटल जोड़ने के तरीकों का मुख्य अंतर तापमान है: सॉफ्ट और हार्ड सॉल्डरिंग में बेस मटेरियल से कम तापमान पर मेल्ट होने वाला फिलर मेटल पिघलाया जाता है, और कैपिलरी एक्शन से जॉइंट में पहुँचाया जाता है, जिससे मजबूत बॉन्ड बनता है। वेल्डिंग में, फिलर के साथ-साथ दोनों बेस मेटल भी पिघलते हैं, जिससे उनकी मजबूती बराबर या ज्यादा हो जाती है।
सॉल्डरिंग, ब्रेजिंग या वेल्डिंग का सबसे बड़ा फायदा है कि ये बेहद मजबूत और स्थायी जोड़ बनाते हैं। अक्सर, वेल्डेड जॉइंट को घिसकर सतह से एकसार किया जा सकता है, जिससे सीवन अदृश्य हो जाती है। अगर जोड़ को ऊँचे तापमान सहना है, तो इनसे बेहतर कोई तरीका नहीं।
इन प्रक्रियाओं में सबसे आम मटेरियल्स मेटल्स हैं, हालांकि कुछ प्लास्टिक भी वेल्ड हो सकते हैं। सिल्वर ब्रेजिंग ब्रास और कॉपर के टुकड़ों को जोड़ने के लिए बेहतरीन है। चूंकि सॉफ्ट और हार्ड सॉल्डरिंग बेस मटेरियल को नहीं पिघलाती, इसलिए अलग-अलग मेटल्स को जोड़ना आसान है: अल्युमिनियम को ब्रास से, स्टील को कॉपर से आदि।
लगभग सभी मेटल्स जोड़ सकते हैं, मगर जरूरी नहीं कि सबको जोड़ना चाहिए। जैसे, हीट ट्रीटेड मटेरियल्स को वेल्ड किया जा सकता है, लेकिन वेल्डिंग से उनका हीट ट्रीटमेंट खराब हो सकता है। AR400/AR500 वेल्ड किए जा सकते हैं, लेकिन बेस्ट रिजल्ट के लिए खास सावधानियां जरूरी हैं। हाई-एलॉय मेटल्स जैसे 4130 क्रोमॉली भी वेल्ड किए जा सकते हैं, मगर सही फिलर और वेल्डिंग प्रोसेस का चयन जरूरी है। कुछ मटेरियल्स में गलत वेल्डिंग से ठंडा होने पर जोड़ में क्रैक या फेल्योर हो सकता है।
यहाँ बताए गए सभी तरीकों में सॉल्डरिंग, ब्रेजिंग और वेल्डिंग के लिए सबसे ज्यादा कौशल और उपकरण चाहिए। सॉफ्ट सॉल्डरिंग सिल्वर या अन्य फिलर से और प्रोपेन टॉर्च से की जा सकती है।
ब्रेजिंग भी इसी तरह ऑक्सी-एसीटिलीन टॉर्च और फिलर मेटल से की जाती है। TIG ब्रेजिंग, जिसमें सामान्य वेल्डिंग रॉड के बजाय ब्रॉन्ज रॉड का इस्तेमाल होता है, अलग-अलग मेटल्स जोड़ने के लिए बढ़िया है।
वेल्डिंग के लिए ज्यादा उपकरण चाहिए। इसे ऑक्सी-एसीटिलीन किट, इलेक्ट्रोड वेल्डर, MIG या TIG वेल्डर से किया जा सकता है। इन तरीकों पर और विस्तार से जानने के लिए यह लेख देखें।
ये तरीके स्थायी हैं, इसलिए कुछ सुझाव ध्यान दें:
अब जब हमने लेज़र कट टुकड़ों को जोड़ने के कई विकल्प देख लिए हैं, तो चलिए कुछ कॉम्बिनेशन उदाहरण भी जान लेते हैं।
मान लीजिए आप अपने टुकड़ों को बोल्ट से जोड़ना चाहते हैं, लेकिन पीछे से नट पकड़ने की जगह नहीं है। अगर बेस मटेरियल में डायरेक्ट थ्रेडिंग नहीं कर सकते, तो एक तरीका है—पीछे नट वेल्ड कर दें। नट स्थायी रूप से फिक्स हो जाएगा और आप बोल्ट आसानी से कस सकते हैं। अगर वेल्डिंग सही की गई, तो वेल्डिंग नट जितनी ही मजबूत होगी। ध्यान दें कि नट पर ज्यादा हीट न लगाएं, वरना थ्रेड डिफॉर्म हो सकते हैं और बोल्ट लगाना या निकालना मुश्किल हो सकता है।
इसी तरह, एडहेसिव का उपयोग करके थ्रेडेड फास्टनर को नॉन-मेटल या मेटल टुकड़ों पर चिपकाया जा सकता है (अगर आप वेल्डिंग से बचना चाहें)। किसी प्लास्टिक या लकड़ी के टुकड़े में नट को छेद में चिपकाया जा सकता है। थ्रेडेड स्टड या बोल्ट को थ्रेडेड होल में एडहेसिव के साथ इंस्टॉल किया जा सकता है, जिससे वह स्थायी हो जाए या इस्तेमाल के दौरान ढीला न हो। हालांकि कुछ एडहेसिव्स थ्रेड को घुमाने के लिए काफी मजबूती देते हैं, फिर भी टॉर्क लगाने में सावधानी बरतें।
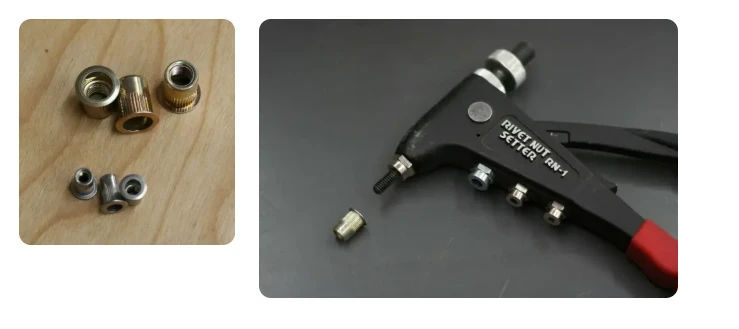
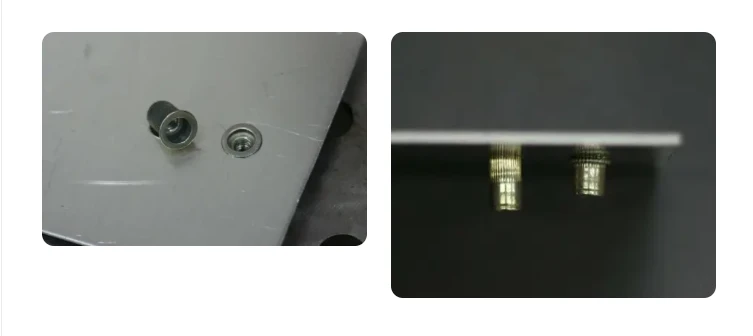
आखिरी उदाहरण है—थ्रेडेड इंसर्शन और रिवेट का कॉम्बिनेशन, जिसे रिवेट नट या रिवेट स्टड कहते हैं। ये POP रिवेट्स की तरह काम करते हैं: रिवेट का पिछला हिस्सा छेद के पार फैलकर मटेरियल को पकड़ता है। फर्क यह है कि रिवेट हेड के अलावा इसमें थ्रेडेड होल या स्टड होता है, जिसमें मशीन स्क्रू या नट लगाया जा सकता है। ये तब काम आते हैं जब मटेरियल थ्रेडिंग के लिए बहुत पतला हो या पीछे से नट लगाने की जगह न हो। चूंकि इनकी हेड सतह से थोड़ी ऊपर रहती है, इसलिए इसे ध्यान में रखें।