धातु कोटिंग: अपने प्रोजेक्ट्स को स्टाइलिश बनाने के लिए अंतिम गाइड
धातु कोटिंग वह प्रक्रिया है जिसमें किसी सतह पर धातु की एक परत चढ़ाई जाती है ताकि उसे जंग और…

सही प्रेस ब्रेक डाइस और पंच का चयन आपके मेटलवर्किंग प्रोजेक्ट को सफल या असफल बना सकता है। चाहे आप एक अनुभवी पेशेवर हों या मध्यवर्ती जानकारी वाले व्यक्ति, प्रेस ब्रेक टूलिंग की जटिलताओं को समझना सटीकता और कार्यक्षमता प्राप्त करने के लिए आवश्यक है। यह लेख आपको विभिन्न प्रकार के पंच और डाइस, उनके विशिष्ट अनुप्रयोगों और आपके सामग्री और मोड़ आवश्यकताओं के साथ उन्हें कैसे मिलाएं, के बारे में बताएगा। मानक और तीव्र कोण पंच से लेकर वी-आकार और यू-आकार डाइस तक, आप सीखेंगे कि प्रत्येक प्रकार का उपयोग कब करना है और सामग्री की मोटाई का चयन पर कैसे प्रभाव पड़ता है। प्रेस ब्रेक टूलिंग की दुनिया में गहराई से जाने और अपनी मोड़ ऑपरेशनों को बढ़ाने के लिए तैयार हैं? चलिए शुरू करते हैं!
प्रेस ब्रेक टूलिंग मेटलवर्किंग उद्योग में आवश्यक है, जो शीट मेटल के सटीक मोड़ और आकार देने की अनुमति देता है। मुख्य उपकरण पंच और डाइस होते हैं, जो वांछित मोड़ को प्राप्त करने के लिए एक साथ काम करते हैं।
प्रेस ब्रेक एक मशीन है जिसे शीट मेटल को मोड़ने के लिए डिज़ाइन किया गया है। इसमें एक ऊपरी रैम होता है जो ऊर्ध्वाधर रूप से चलता है और एक स्थिर निचला बिस्तर होता है। रैम, जिसमें एक पंच लगा होता है, शीट मेटल में दबाता है, इसे बिस्तर पर स्थित डाई में मजबूर करता है। पंच और डाई के बीच यह अंतःक्रिया सटीक मोड़ बनाने के लिए मौलिक है।
पंच, प्रेस ब्रेक के रैम पर लगाया जाता है, शीट मेटल पर बल लगाता है, इसे डाई में धकेलता है ताकि मोड़ बनाया जा सके। पंच विभिन्न प्रोफाइल और कोणों में आते हैं, जो विभिन्न मोड़ आवश्यकताओं के लिए अनुकूलित होते हैं। पंच का चयन आवश्यक मोड़ पर निर्भर करता है, चाहे वह एक तेज कोण हो, एक बड़ा त्रिज्या हो, या एक जटिल आकार हो।
डाई वह निचला उपकरण है जो मोड़ प्रक्रिया के दौरान शीट मेटल को समर्थन देता है। प्रेस ब्रेक के बिस्तर पर लगाया गया, डाई वह रूप प्रदान करता है जिसके खिलाफ पंच मेटल को दबाता है। डाई को पंच के प्रोफाइल के साथ मेल खाने के लिए डिज़ाइन किया गया है, जो सटीक मोड़ सुनिश्चित करता है और मोड़ त्रिज्या को नियंत्रित करता है। विभिन्न अनुप्रयोगों के लिए विभिन्न डाइस का उपयोग किया जाता है, बुनियादी वी-आकार के मोड़ से लेकर जटिल यू-आकार के रूप तक।
सटीक मोड़ प्राप्त करने के लिए पंच और डाई को एक साथ काम करना चाहिए: पंच बल लगाता है, और डाई मेटल को समर्थन और आकार देता है। यह समन्वय मेटल फॉर्मिंग ऑपरेशनों में पुनरावृत्ति और सटीकता सुनिश्चित करता है। कुशल और उच्च-गुणवत्ता वाले उत्पादन के लिए उचित पंच और डाई संयोजन का चयन आवश्यक है।
सफल प्रेस ब्रेक ऑपरेशनों के लिए सही टूलिंग का चयन महत्वपूर्ण है। सही पंच और डाई न केवल मोड़ों की गुणवत्ता और सटीकता को प्रभावित करते हैं, बल्कि टूलिंग और प्रेस ब्रेक की समग्र दक्षता और दीर्घायु को भी प्रभावित करते हैं। गलत टूलिंग से खराब गुणवत्ता वाले मोड़, बढ़ा हुआ डाउनटाइम और मशीन को संभावित नुकसान हो सकता है।
प्रेस ब्रेक टूलिंग का चयन करते समय, कई कारकों पर विचार करना चाहिए:
इन कारकों और पंच और डाई के बीच के अंतःक्रिया को समझना प्रेस ब्रेक ऑपरेशनों को अनुकूलित करने और उच्च गुणवत्ता वाले मेटल मोड़ प्राप्त करने के लिए आवश्यक है।
प्रेस ब्रेक पंच शीट मेटल के मोड़ के लिए महत्वपूर्ण उपकरण हैं, जो सटीक मोड़ प्राप्त करने के लिए विशिष्ट अनुप्रयोगों के लिए डिज़ाइन किए गए हैं। उपलब्ध पंच प्रकारों और उनके उपयोगों को समझना मेटलवर्किंग प्रोजेक्ट्स की दक्षता और गुणवत्ता को काफी हद तक बढ़ा सकता है।
एक मानक पंच प्रेस ब्रेक ऑपरेशनों में सबसे बहुमुखी और आम तौर पर उपयोग किया जाने वाला प्रकार है। यह सामान्य प्रयोजन मोड़ कार्यों के लिए डिज़ाइन किया गया है और विभिन्न सामग्रियों और मोटाई को संभाल सकता है, जिससे यह 90-डिग्री मोड़ और अन्य सरल कोण बनाने के लिए उपयुक्त है। मानक पंच उनकी अनुकूलता और उपयोग में आसानी के कारण अधिकांश मेटल फैब्रिकेशन शॉप्स में एक प्रमुखता रखते हैं।
तीव्र कोण पंच बहुत तंग कोण, आमतौर पर 30 डिग्री के आसपास, लेकिन 60 डिग्री तक के कोणों को मोड़ने के लिए डिज़ाइन किए गए विशेष उपकरण हैं। इन पंचों में एक तेज नाक होती है, जो उन्हें मोटी सामग्री में सटीक, तीव्र मोड़ बनाने की अनुमति देती है बिना नुकसान के। तीव्र कोण पंच उन अनुप्रयोगों के लिए आदर्श होते हैं जहां तीव्र, साफ मोड़ की आवश्यकता होती है, जैसे कि जटिल मेटल घटकों और विस्तृत फैब्रिकेशन कार्य में।
सवान नेक पंच, जिन्हें गूज़नेक पंच के रूप में भी जाना जाता है, गहरे चैनल और यू-प्रोफाइल बनाने के लिए उपयोग किए जाते हैं। विशिष्ट सवान नेक आकार इन पंचों को बड़े फ्लैंगेस को उस स्थान में वापस मोड़ने की अनुमति देता है जहां एक मानक पंच अपर्याप्त हो सकता है। यह डिज़ाइन मोड़ प्रक्रिया के दौरान कार्यपीस के साथ हस्तक्षेप को रोकता है, जिससे सवान नेक पंच जटिल आकार और प्रोफाइल बनाने के लिए एकदम सही होते हैं जिन्हें रिटर्न फ्लैंगेस के लिए क्लियरेंस की आवश्यकता होती है।
सही पंच का चयन वांछित मोड़ कोण, सामग्री की मोटाई और आकार की जटिलता पर निर्भर करता है। सामान्य 90-डिग्री मोड़ के लिए एक मानक पंच का उपयोग करें, मोटी सामग्री में तंग, सटीक मोड़ के लिए एक तीव्र कोण पंच का उपयोग करें, और गहरे चैनल और रिटर्न फ्लैंगेस के साथ जटिल प्रोफाइल के लिए एक सवान नेक पंच का उपयोग करें। उपयुक्त पंच प्रकार का चयन यह सुनिश्चित करता है कि प्रेस ब्रेक संचालन सुचारू रूप से चलता है, उच्च गुणवत्ता वाले मोड़ का उत्पादन करता है और सामग्री की क्षति के जोखिम को कम करता है। प्रत्येक पंच प्रकार के विशिष्ट अनुप्रयोगों और लाभों को समझना मेटल मोड़ परियोजनाओं की दक्षता और सटीकता को काफी हद तक सुधार सकता है।
प्रेस ब्रेक डाइस मेटल मोड़ संचालन में महत्वपूर्ण उपकरण हैं, जो शीट मेटल को वांछित प्रोफाइल में आकार देते हैं। विभिन्न प्रकार के डाइस का उपयोग मोड़ आवश्यकताओं और सामग्री गुणों के आधार पर किया जाता है। विभिन्न प्रकार के प्रेस ब्रेक डाइस और उनके विशिष्ट अनुप्रयोगों को समझना कुशल और सटीक मेटलवर्किंग के लिए आवश्यक है।
वी-आकार के डाइस, जिन्हें आमतौर पर वी-डाइस कहा जाता है, प्रेस ब्रेक संचालन में सबसे व्यापक रूप से उपयोग किए जाने वाले प्रकार होते हैं। इन डाइस में एक वी-आकार का खांचा होता है जो शीट मेटल को विभिन्न कोणों में मोड़ने में सक्षम बनाता है।
यू-आकार के डाइस, या यू-डाइस, की निचले हिस्से में गोल कोने वाले खांचा होता है, जो वी-डाइस की तुलना में एक अलग मोड़ प्रोफाइल प्रदान करता है। यू-डाइस चिकनी, गोल किनारों के साथ मोड़ बनाते हैं।
ज़ेड-आकार के डाइस, जिन्हें ऑफसेट डाइस के रूप में भी जाना जाता है, एक साथ विपरीत दिशाओं में दो मोड़ बनाने के लिए डिज़ाइन किए गए हैं। ये डाइस विशिष्ट अनुप्रयोगों के लिए उपयोगी होते हैं जहां समानांतर मोड़ की आवश्यकता होती है जो एक-दूसरे के साथ हस्तक्षेप न करें।
मानक वी, यू, और ज़ेड-डाइस के अलावा, विशिष्ट मोड़ आवश्यकताओं के लिए डिज़ाइन किए गए कई विशिष्ट डाइस होते हैं।
मल्टीपल बेंड डाइस एक ऑपरेशन में कई मोड़ करते हैं, जिससे वे जटिल प्रोफाइल के लिए कुशल हो जाते हैं।
रेडियस डाइस एक विशिष्ट त्रिज्या के साथ डिज़ाइन किए गए होते हैं ताकि घुमावदार मोड़ बनाए जा सकें, जो सामग्री में चिकनी संक्रमण प्रदान करते हैं।
रिब बनाने वाले डाई विशेष उपकरण होते हैं जो शीट मेटल में चैनल या रिब्ड संरचनाएं बनाने के लिए उपयोग किए जाते हैं।
सही डाई का चयन करते समय सामग्री का प्रकार, मोटाई, और वांछित मोड़ कोण और त्रिज्या को ध्यान में रखना होता है। प्रोफाइल की जटिलता भी एक महत्वपूर्ण कारक है; कई मोड़ों वाली जटिल आकृतियों के लिए विशेष डाई जैसे कि मल्टीपल बेंड डाई या रिब-फॉर्मिंग डाई की आवश्यकता हो सकती है।
प्रेस ब्रेक डाई के प्रकार और उनके अनुप्रयोगों को समझकर, ऑपरेटर सटीक और कुशल मोड़ संचालन सुनिश्चित कर सकते हैं, जिससे उच्च गुणवत्ता वाली धातु घटक प्राप्त होते हैं।
प्रेस ब्रेक विभिन्न उद्योगों में महत्वपूर्ण भूमिका निभाते हैं क्योंकि वे शीट मेटल को सटीक कोणों और आकारों में मोड़ सकते हैं। इनके अनुप्रयोग विविध होते हैं और प्रत्येक क्षेत्र की विशिष्ट आवश्यकताओं के अनुसार अनुकूलित होते हैं।
ऑटोमोटिव उद्योग में, प्रेस ब्रेक का उपयोग विभिन्न वाहन घटकों को बनाने के लिए किया जाता है, छोटे माउंटिंग ब्रैकेट से लेकर बड़े फ्रेम पैनल और एग्जॉस्ट सिस्टम तक। उच्च उत्पादन गति और सटीकता आवश्यक मानकों को पूरा करने के लिए महत्वपूर्ण हैं।
प्रेस ब्रेक निर्माण क्षेत्र में उत्पादन लाइनों, मशीन एनक्लोजर, और सुरक्षात्मक हाउसिंग के लिए घटकों को बनाने में महत्वपूर्ण योगदान देते हैं। ये मशीनें अनुकूलन को सक्षम करती हैं और निर्माण उपकरण में संरचनात्मक अखंडता सुनिश्चित करती हैं।
समुद्री उद्योग में अक्सर बड़े पैमाने के हिस्सों जैसे कि जहाज के हल और डेक पैनलों को मोड़ने के लिए टंडेम या मल्टीपल प्रेस ब्रेक का उपयोग किया जाता है।
विमान घटक, जिनमें विंग पैनल और फ्यूज़लाज पार्ट्स शामिल हैं, को अत्यधिक सटीक मोड़ की आवश्यकता होती है। प्रेस ब्रेक जटिल एरोडायनामिक आकार प्राप्त करने में मदद करते हैं जो कठोर एयरोस्पेस मानकों का पालन करते हैं।
निर्माण में, संरचनात्मक तत्व जैसे बीम, कॉलम और ब्रैकेट प्रेस ब्रेक का उपयोग करके बनाए जाते हैं। इन घटकों को ताकत और डिज़ाइन लचीलापन सुनिश्चित करने के लिए सटीक विनिर्देशों को पूरा करना चाहिए।
प्रेस ब्रेक इलेक्ट्रॉनिक उपकरणों और घरेलू उपकरणों के लिए धातु के केसिंग और एनक्लोजर को आकार देने में महत्वपूर्ण भूमिका निभाते हैं, जो कार्यात्मक विश्वसनीयता और सौंदर्य अपील दोनों प्रदान करते हैं।
प्रेस ब्रेक का उपयोग स्टोरेज टैंक, वेंटिलेशन सिस्टम, पाइप और माउंटिंग ब्रैकेट बनाने के लिए किया जाता है, जो बुनियादी ढांचे और रासायनिक हैंडलिंग के लिए महत्वपूर्ण हैं।
उपयुक्त टूलिंग—डाई और पंच—का चयन सफल बेंडिंग संचालन के लिए मौलिक है। चयन विभिन्न कारकों पर निर्भर करता है जिनमें सामग्री का प्रकार, मोटाई, बेंड रेडियस, कोण की सटीकता, और भाग के डिज़ाइन की जटिलता शामिल हैं।
V-डाई:
V-डाई सामान्य प्रयोजन बेंडिंग के लिए सबसे आम डाई प्रकार हैं। V ओपनिंग की चौड़ाई बेंड रेडियस और कोण की सटीकता को प्रभावित करती है। छोटी V ओपनिंग तंग बेंड बनाती हैं लेकिन अधिक टॉनेज की आवश्यकता होती है।
गूज़नेक डाई:
फ्लैंज को बेंड करने के लिए डिज़ाइन की गई गूज़नेक डाई पंच से बिना हस्तक्षेप के, बॉक्स या चैनल आकार के लिए आदर्श हैं। ये जटिल बेंड के लिए क्लियरेंस प्रदान करती हैं।
रेडियस डाई:
रेडियस डाई का उपयोग तब किया जाता है जब एक विशिष्ट बेंड रेडियस की आवश्यकता होती है, अक्सर शीट मेटल भागों में जिन्हें तनाव एकाग्रता को कम करने के लिए चिकने बेंड की आवश्यकता होती है।
विशेष डाई:
कस्टम डाई जटिल भागों को बनाने के लिए डिज़ाइन की जाती हैं, जैसे कि हेमिंग, सीमिंग, या ऑफसेट बेंड।
मानक पंच:
मानक पंच आमतौर पर डाई प्रोफाइल से मेल खाते हैं और विभिन्न आकारों में आते हैं, जिनमें शार्प, रेडियस, या गूज़नेक पंच शामिल हैं।
एक्यूट एंगल पंच:
90° से कम कोणों के लिए, एक्यूट एंगल पंच सटीक एक्यूट बेंड बनाते हैं।
ऑफसेट पंच:
ऑफसेट पंच का उपयोग सामग्री में ऑफसेट बेंड या स्टेप बनाने के लिए किया जाता है।
कस्टम पंच:
कस्टम पंच अद्वितीय बेंड आवश्यकताओं या जटिल भाग ज्यामिति के लिए डिज़ाइन किए जाते हैं।
सामग्री की मोटाई और प्रकार:
मोटे और कठोर सामग्री को क्षति से बचाने और उचित बेंड सुनिश्चित करने के लिए बड़े डाई ओपनिंग और मजबूत पंच की आवश्यकता होती है।
बेंड कोण और रेडियस:
टूलिंग को आवश्यक कोण और रेडियस को समायोजित करना चाहिए बिना दरारें या विकृति उत्पन्न किए।
भाग की जटिलता:
जटिल बेंड या एक भाग में कई बेंड के लिए विशेष पंच और डाई सेट की आवश्यकता हो सकती है, जैसे गूज़नेक या रेडियस टूलिंग।
उत्पादन मात्रा और गति:
उच्च-मात्रा उत्पादन टूलिंग से लाभ होता है जो स्थायित्व और त्वरित परिवर्तन के लिए डिज़ाइन किए गए होते हैं।
प्रेस ब्रेक क्षमता:
प्रेस ब्रेक की टॉनेज और आकार टूलिंग विकल्पों को सीमित करते हैं, विशेष रूप से बड़े या मोटे सामग्री के लिए।
प्रेस ब्रेक ऑपरेशंस में डाई ओपनिंग की चौड़ाई महत्वपूर्ण होती है, जो उस स्थान को निर्धारित करती है जहां शीट मेटल को पंच द्वारा दबाया जाता है। सामग्री की मोटाई के आधार पर डाई ओपनिंग साइज की गणना करने के लिए कई दिशानिर्देशों का पालन किया जा सकता है। एक सामान्य विधि “रूल ऑफ 8” है, जो लगभग 60,000 PSI की तन्यता ताकत वाली सामग्री के लिए V-डाई ओपनिंग का उपयोग करने का सुझाव देती है, जैसे कि कोल्ड-रोल्ड स्टील। आमतौर पर, V-डाई ओपनिंग सामग्री की मोटाई के 6 से 12 गुना होती है, जो विशिष्ट सामग्री गुणों और मोड़ आवश्यकताओं के आधार पर समायोजन की अनुमति देती है।
½ इंच से अधिक मोटी सामग्री के लिए, बड़े मोड़ों को संभालने के लिए डाई ओपनिंग साइज को बढ़ाएं। यह समायोजन उचित बल वितरण सुनिश्चित करता है और प्रेस ब्रेक को ओवरलोड होने से रोकता है। विभिन्न सामग्री की तन्यता ताकत और मोड़ विशेषताओं में भिन्नताओं के कारण विभिन्न डाई ओपनिंग साइज की आवश्यकता होती है। उदाहरण के लिए, स्टेनलेस स्टील, जिसकी तन्यता ताकत अधिक होती है, को माइल्ड स्टील की तुलना में बड़ी डाई ओपनिंग की आवश्यकता होती है। दूसरी ओर, एल्यूमीनियम, जो नरम होता है, को बिना सामग्री विकृति के सटीक मोड़ प्राप्त करने के लिए छोटी डाई ओपनिंग की आवश्यकता हो सकती है।
कुशल प्रेस ब्रेक ऑपरेशंस के लिए आवश्यक टोनज की सही गणना आवश्यक है। आवश्यक टोनज का अनुमान लगाने के लिए इस सूत्र का उपयोग करें: सामग्री की मोटाई के वर्ग को 650 से गुणा करें, फिर मोड़ की लंबाई से और डाई ओपनिंग चौड़ाई से विभाजित करें। एक अन्य उपयोगी सूत्र सामग्री गुणों में भिन्नताओं को ध्यान में रखते हुए सामग्री कारक को शामिल करता है: प्रति फुट टोनज बराबर होता है 575 सामग्री की मोटाई के वर्ग से गुणा करके, डाई ओपनिंग से विभाजित करके, और फिर सामग्री कारक से गुणा करके।
उपयुक्त डाई का चयन करने में कई कारकों को ध्यान में रखना शामिल होता है। सुनिश्चित करें कि डाई ओपनिंग सामग्री की मोटाई से मेल खाती है ताकि प्रेस ब्रेक के ओवरलोड होने से बचा जा सके और सटीक मोड़ प्राप्त किया जा सके। आवश्यक फ्लैन्ज की न्यूनतम लंबाई सीधे V-डाई ओपनिंग से संबंधित होती है, बड़े ओपनिंग के साथ सटीक मोड़ के लिए लंबी फ्लैन्ज की आवश्यकता होती है। सुनिश्चित करें कि आवश्यक टोनज प्रेस ब्रेक की क्षमता से अधिक न हो ताकि मशीन को नुकसान न पहुंचे और संचालन की दीर्घायु सुनिश्चित हो सके।
इन कारकों का सावधानीपूर्वक मूल्यांकन करके, ऑपरेटर सही प्रेस ब्रेक डाई और पंच का चयन कर सकते हैं, जिससे कुशल और उच्च गुणवत्ता वाला उत्पादन सुनिश्चित होता है।
सटीकता, सुरक्षा, और दक्षता सुनिश्चित करने के लिए अपने सामग्री और मोड़ आवश्यकताओं के लिए सही पंच और डाई का मिलान करने में कई महत्वपूर्ण कारक शामिल होते हैं।
पंच और डाई का चयन करते समय, सामग्री की मोटाई एक महत्वपूर्ण कारक होती है। “रूल ऑफ 8” V-डाई ओपनिंग का चयन करने के लिए एक सामान्य दिशानिर्देश है, जहां डाई ओपनिंग सामग्री की मोटाई के लगभग आठ गुना होनी चाहिए। यह नियम मोड़ बल को सही तरीके से वितरित करने में मदद करता है और सामग्री के टूटने को रोकता है।
उदाहरण के लिए:
वांछित मोड़ का कोण पंच और डाई के चयन को प्रभावित करता है। विभिन्न पंच विशिष्ट मोड़ कोणों को कुशलतापूर्वक संभालने के लिए डिज़ाइन किए गए हैं।
सही मोड़ रेडियस और फ्लैन्ज साइज प्राप्त करने के लिए डाई ओपनिंग की चौड़ाई महत्वपूर्ण होती है। बड़ी डाई ओपनिंग बड़ी मोड़ रेडियस का परिणाम देती है, जो उच्च तन्यता ताकत वाली सामग्री के लिए आवश्यक होती है। इसके विपरीत, छोटी डाई ओपनिंग तंग मोड़ रेडियस बनाती है लेकिन अधिक बल की आवश्यकता होती है।
डाई ओपनिंग चौड़ाई का चयन करते समय निम्नलिखित पर विचार करें:
अपने सामग्री और मोड़ आवश्यकताओं के लिए उपयुक्त पंच और डाई का मिलान करने के लिए इन चरणों का पालन करें: सामग्री प्रकार और मोटाई की पहचान करें, क्योंकि यह जानकारी सही टूलिंग का चयन करने और सही बल वितरण सुनिश्चित करने के लिए आवश्यक है।
सामग्री प्रकार और मोटाई की पहचान करें। यह जानकारी सही टूलिंग का चयन करने और सही बल वितरण सुनिश्चित करने के लिए आवश्यक है।
“रूल ऑफ 8” का उपयोग करके प्रारंभिक डाई ओपनिंग साइज की गणना करें। सामग्री गुणों के आधार पर डाई ओपनिंग समायोजित करें:
मोड़ कोण और आकार के आधार पर पंच का चयन करें:
सुनिश्चित करें कि पंच और डाई संयोजन प्रेस ब्रेक की टोनज क्षमता को पार नहीं करता है। आवश्यक टोनज की गणना करने के लिए सूत्र का उपयोग करें:
टन भार = 650 × (सामग्री की मोटाई)^2 × मोड़ने की लंबाई / डाई खोलने की चौड़ाई
मटेरियल गुणों के आधार पर टोनज गणना को समायोजित करें और सुनिश्चित करें कि यह प्रेस ब्रेक की क्षमता को पार न करे।
सुनिश्चित करें कि पंच और डाई एक-दूसरे और प्रेस ब्रेक के साथ संगत हैं। सटीक मोड़ प्राप्त करने के लिए उन्हें सुरक्षित रूप से फिट करें और सही तरीके से संरेखित करें।
सटीकता और किसी भी संभावित समस्याओं जैसे कि क्रैकिंग या मिसएलाइन्मेंट की जांच करने के लिए समान सामग्री के एक नमूने पर टेस्ट बेंड करें। टेस्ट परिणामों के आधार पर टूलिंग को समायोजित करें।
इन चरणों का पालन करके और सामग्री की मोटाई, मोड़ का कोण, डाई ओपनिंग चौड़ाई, और टोनज आवश्यकताओं को ध्यान में रखते हुए, आप अपने विशिष्ट प्रेस ब्रेक प्रोजेक्ट के लिए सही पंच और डाई का मिलान प्रभावी रूप से कर सकते हैं। यह दृष्टिकोण सटीक, सुरक्षित और कुशल मोड़ संचालन सुनिश्चित करता है।
प्रेस ब्रेक संचालन में सटीक और सुरक्षित मोड़ों को प्राप्त करने के लिए एक रणनीतिक दृष्टिकोण की आवश्यकता होती है। यहां अनुकूल परिणाम सुनिश्चित करने के लिए महत्वपूर्ण सुझाव दिए गए हैं:
विभिन्न सामग्रियों की विशेषताओं को समझना महत्वपूर्ण है, क्योंकि उनकी कठोरता और लचीलेपन, जैसे स्टेनलेस स्टील, एल्यूमीनियम, और माइल्ड स्टील, मोड़ प्रक्रिया को काफी प्रभावित करते हैं।
वी-डाई खोलना, जो आमतौर पर सामग्री की मोटाई का 6 से 12 गुना होता है (8 एक सामान्य मार्गदर्शक है), मोड़ त्रिज्या और कोण सटीकता को काफी प्रभावित करता है।
अपनी मोड़ आवश्यकताओं के लिए सबसे उपयुक्त पंच का चयन करते समय नाक त्रिज्या और पंच के प्रकार पर विचार करें।
टन भार की सटीक गणना आवश्यक है ताकि प्रेस ब्रेक और टूलिंग को ओवरलोडिंग से बचाया जा सके, जिससे नुकसान या दुर्घटनाएं हो सकती हैं।
सामग्री को डाई में गिरने से रोकने के लिए न्यूनतम फ्लैंज लंबाई के लिए डाई खोलने का उचित आकार सुनिश्चित करें।
क्रोमियम मोलिब्डेनम स्टील (क्रोमोली) जैसी टिकाऊ सामग्रियों का चयन करने से दीर्घायु और पहनने के प्रतिरोध की गारंटी मिलती है।
इन दिशानिर्देशों का पालन करके, ऑपरेटर सटीक और सुरक्षित मोड़ों को प्राप्त कर सकते हैं, प्रेस ब्रेक संचालन को अनुकूलित कर सकते हैं और उच्च गुणवत्ता के परिणाम सुनिश्चित कर सकते हैं।
विभिन्न सामग्रियां अपनी अद्वितीय गुणों जैसे तन्यता ताकत और लचीलेपन के कारण अलग-अलग तरीकों से मोड़ती हैं। मोटी सामग्रियों को उपकरण को अत्यधिक बल और संभावित क्षति से बचाने के लिए व्यापक खुलने वाली डाई की आवश्यकता होती है, जबकि पतली सामग्रियों को सटीकता के लिए अधिक सटीक डाई की आवश्यकता होती है। डाई खोलने का आकार आदर्श रूप से सामग्री की मोटाई का आठ गुना होना चाहिए और कभी भी छह गुना से कम नहीं होना चाहिए, क्योंकि इस नियम को नजरअंदाज करने से गलत मोड़ या सामग्री में दरार जैसी खराब मोड़ के परिणाम हो सकते हैं।
मोड़ के कोण की गलत गणना अक्सर खराब मोड़ों का परिणाम होती है। प्रत्येक मोड़ विधि—एयर बेंडिंग, बॉटम बेंडिंग, और कॉइनिंग—में अद्वितीय कोण आवश्यकताएं होती हैं जिन्हें वांछित सटीकता और स्थिरता प्राप्त करने के लिए सही ढंग से गणना की जानी चाहिए। गलत बल की गणना से उपकरणों को नुकसान हो सकता है या प्रेस ब्रेक को ओवरलोड किया जा सकता है, जिससे सुरक्षा और मशीन की अखंडता से समझौता हो सकता है। यह सुनिश्चित करना आवश्यक है कि गणना किया गया बल प्रेस ब्रेक की क्षमता के भीतर हो।
प्रेस ब्रेक की टन भार क्षमता से अधिक उपकरणों का उपयोग करने से उपकरण टूट सकता है या मशीन को नुकसान हो सकता है। यह सत्यापित करना महत्वपूर्ण है कि विशिष्ट मोड़ संचालन के लिए आवश्यक अधिकतम टन भार को उपकरण सहन कर सकता है, ताकि उपकरणों की दीर्घायु और प्रदर्शन बनाए रखा जा सके।
नौकरी के लिए गलत उपकरण प्रोफ़ाइल का चयन करने से उपकरण विकृति या विफलता हो सकती है। उदाहरण के लिए, वी-डाई विभिन्न कोणों के लिए बहुमुखी हैं, लेकिन गलत प्रोफ़ाइल का चयन ऑपरेशन की गुणवत्ता और सटीकता से समझौता कर सकता है। उपकरणों को उनकी भार सीमा के भीतर उपयोग करना और नियमित रूप से उनकी निगरानी करना महंगे नुकसान और डाउनटाइम को रोकने के लिए महत्वपूर्ण है।
उपकरण शैली को प्रेस ब्रेक मशीन के साथ मिलाना दक्षता के लिए आवश्यक है। यूरोपीय प्रिसिजन स्टाइल और विला ट्रम्पफ स्टाइल जैसे विभिन्न शैलियाँ विभिन्न लाभ प्रदान करती हैं जिनमें सटीकता और दक्षता शामिल है। मशीन की विशिष्टताओं के साथ संगतता सुनिश्चित करना इष्टतम प्रदर्शन के लिए आवश्यक है। इसके अतिरिक्त, ऑटो-क्लैम्पिंग जैसी सुविधाओं का उपयोग टूल परिवर्तनों को सुव्यवस्थित कर सकता है, परिचालन दक्षता को बढ़ा सकता है और डाउनटाइम को कम कर सकता है।
सुनिश्चित करना कि उपकरण प्रेस ब्रेक मशीन के साथ संगत हैं, स्थापना के मुद्दों से बचने के लिए महत्वपूर्ण है। निर्बाध एकीकरण सुनिश्चित करने और परिचालन व्यवधानों को रोकने के लिए आवश्यक एडेप्टर या संशोधनों की जाँच करें। गलत उपकरण चयन से उपकरण विस्फोट या दरार जैसी सुरक्षा खतरों का कारण बन सकता है, जिससे सुरक्षित कार्य वातावरण सुनिश्चित करने के लिए सही उपकरण का चयन करना आवश्यक हो जाता है। दुर्घटनाओं को रोकने के लिए नियमित निरीक्षण और सुरक्षा प्रोटोकॉल का पालन करना महत्वपूर्ण है।
अक्सर उपकरण बदलने से उपकरण का जीवन कम हो सकता है, पहनने और आंसू के कारण। उचित रखरखाव और उपकरण चयन उपकरण के जीवन को बढ़ा सकते हैं, लगातार प्रदर्शन सुनिश्चित कर सकते हैं और प्रतिस्थापन लागत को कम कर सकते हैं। उपकरण की दीर्घायु को अधिकतम करने के लिए नियमित रखरखाव दिनचर्या को लागू करना महत्वपूर्ण है। इसके अतिरिक्त, उच्च गुणवत्ता वाले पंचों और डाई की विविधता होने से विभिन्न मोड़ आवश्यकताओं के अनुकूलता और लचीलापन बढ़ सकता है, उत्पादकता को बढ़ावा मिल सकता है और परियोजना के दायरे का विस्तार हो सकता है।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
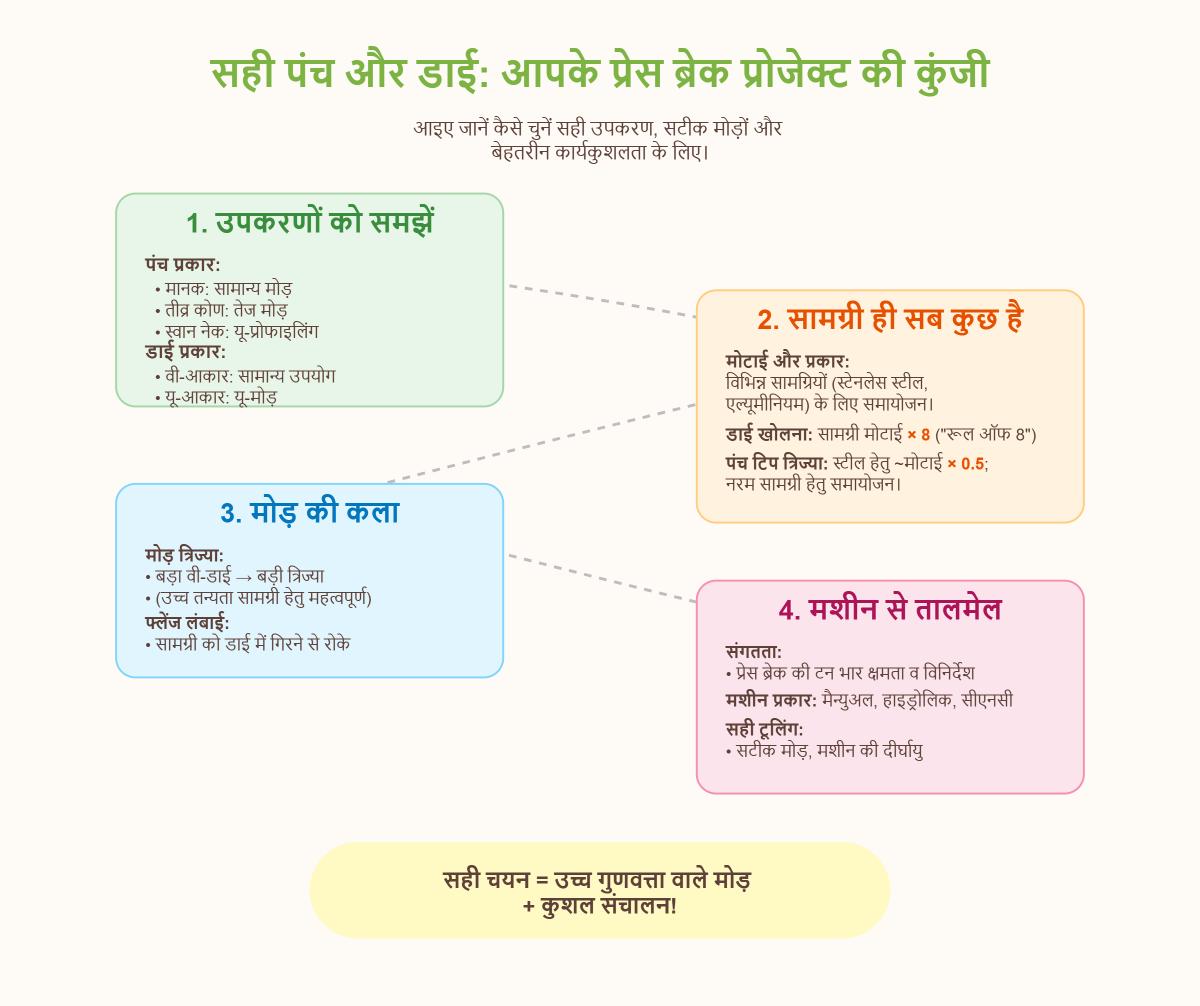
अपने प्रेस ब्रेक प्रोजेक्ट के लिए सही पंच और डाई चुनने में सटीक मोड़ और कुशल संचालन सुनिश्चित करने के लिए कई महत्वपूर्ण कारकों को ध्यान में रखना शामिल है। पहले, उपलब्ध पंचों और डाई के प्रकारों को समझें। पंचों के लिए, आपके पास सामान्य मोड़ के लिए मानक पंच, तेज मोड़ों के लिए तीव्र कोण पंच, और यू-प्रोफाइलिंग के लिए स्वान नेक पंच जैसे विकल्प होते हैं। डाई के लिए, सामान्य उपयोग के लिए वी-आकार की डाई और यू-मोड़ बनाने के लिए यू-आकार की डाई आम प्रकार हैं।
सामग्री की मोटाई और प्रकार महत्वपूर्ण विचार हैं। डाई खोलना आमतौर पर सामग्री की मोटाई का लगभग आठ गुना होना चाहिए (“रूल ऑफ 8”), और विभिन्न सामग्रियों जैसे स्टेनलेस स्टील या एल्यूमीनियम के लिए समायोजन आवश्यक हो सकते हैं। पंच टिप त्रिज्या आमतौर पर माइल्ड स्टील और स्टेनलेस स्टील के लिए सामग्री की मोटाई का लगभग आधा होना चाहिए, नरम सामग्रियों जैसे एल्यूमीनियम के लिए समायोजन के साथ।
इसके अलावा, मोड़ त्रिज्या और फ्लेंज लंबाई पर विचार करें। बड़े वी-डाई खोलने से बड़ी मोड़ त्रिज्याएं बनती हैं, जो उच्च तन्यता ताकत वाली सामग्रियों के लिए महत्वपूर्ण होती हैं। सुनिश्चित करें कि सामग्री को मोड़ के दौरान डाई में गिरने से रोकने के लिए फ्लेंज लंबाई पर्याप्त है।
अपने प्रेस ब्रेक की टन भार क्षमता और विशिष्टताओं के साथ संगतता आवश्यक है। चाहे आप मैन्युअल, हाइड्रोलिक, या सीएनसी प्रेस ब्रेक का उपयोग करें, सही टूलिंग संयोजन सटीक मोड़ प्राप्त करने और मशीन की दीर्घायु बनाए रखने के लिए महत्वपूर्ण है। इन कारकों का सावधानीपूर्वक मूल्यांकन करके, आप अपने प्रोजेक्ट के लिए सही पंच और डाई का चयन कर सकते हैं, उच्च गुणवत्ता वाले मोड़ और कुशल संचालन सुनिश्चित कर सकते हैं।
प्रेस ब्रेक संचालन में कई प्रकार के पंच होते हैं, जिनमें से प्रत्येक विशिष्ट अनुप्रयोगों के लिए उपयुक्त होते हैं:
सही पंच का चयन आपके प्रोजेक्ट की विशिष्ट आवश्यकताओं, जिसमें आवश्यक मोड़ प्रकार और सामग्री की विशेषताएँ शामिल हैं, पर निर्भर करता है। मानक पंच सामान्य उपयोग के लिए बहुमुखी हैं, तीव्र कोण पंच तीव्र मोड़ों के लिए आदर्श हैं, और स्वान नेक पंच जटिल आकार और तंग जगहों के लिए सबसे अच्छे हैं।
सामग्री की मोटाई प्रेस ब्रेक डाई के चयन में महत्वपूर्ण भूमिका निभाती है। उचित मोड़ को सुनिश्चित करने के लिए डाई खोलने की चौड़ाई आमतौर पर सामग्री की मोटाई का लगभग आठ गुना होनी चाहिए। पतली सामग्रियों के लिए, जैसे कि 0.5 मिमी से 3 मिमी के बीच, कम कठोरता वाले स्टील या पॉलिमर्स जैसी नरम सामग्रियों से बनी डाई उपयुक्त होती हैं क्योंकि उन्हें कम मोड़ बल की आवश्यकता होती है। इसके विपरीत, मोटी सामग्रियों, जो आमतौर पर 10 मिमी से अधिक होती हैं, को अधिक मजबूत डाई की आवश्यकता होती है जो क्रोमियम मोलिब्डेनम स्टील या उच्च-कार्बन मध्यम क्रोमियम टूल स्टील जैसी कठोर सामग्रियों से बनाई जाती हैं ताकि बढ़ी हुई मोड़ बलों को सहन किया जा सके। सटीकता की आवश्यकताएं भी डाई चयन को प्रभावित करती हैं; उच्च सटीकता की मांग करने वाले उद्योगों, जैसे एयरोस्पेस या ऑटोमोटिव, उच्च गति स्टील या टंगस्टन कार्बाइड से बनी डाई से लाभान्वित होते हैं। समग्र रूप से, सामग्री की मोटाई डाई खोलने की चौ
सामग्री की मोटाई के सापेक्ष आदर्श डाय उद्घाटन आकार को आमतौर पर “रूल ऑफ 8” का उपयोग करके निर्धारित किया जाता है। यह मार्गदर्शिका सुझाव देती है कि वी-डाय का उद्घाटन सामग्री की मोटाई का लगभग आठ गुना होना चाहिए। उदाहरण के लिए, यदि सामग्री की मोटाई 0.125 इंच है, तो आदर्श डाय उद्घाटन 1 इंच होगा (0.125 × 8 = 1 इंच)। यह अनुपात मोड़ संचालन में इष्टतम कोणीय प्रदर्शन प्राप्त करने में मदद करता है।
हालांकि, रूल ऑफ 8 एक सामान्य मार्गदर्शिका है, और विशिष्ट परियोजना आवश्यकताओं, सामग्री गुणों और प्रेस ब्रेक क्षमताओं के आधार पर समायोजन आवश्यक हो सकते हैं। सामग्री की उपज शक्ति, नमनीयता, टन भार आवश्यकताएं, और स्प्रिंगबैक जैसे कारकों पर विचार किया जाना चाहिए ताकि चुना गया डाय उद्घाटन प्रेस या टूलिंग को अधिभारित न करे। व्यवहार में, यदि एक सटीक मिलान उपलब्ध नहीं है तो निकटतम उपलब्ध डाय आकार का चयन अक्सर किया जाता है।
विभिन्न डाय प्रेस ब्रेक के साथ प्राप्त किए जा सकने वाले मोड़ कोण, त्रिज्या, और आकार को निर्धारित करके विभिन्न प्रकार के मोड़ को प्रभावित करते हैं। वी-आकार के डाय सबसे बहुमुखी और सामान्यतः उपयोग किए जाते हैं, जो पंच की गहराई को समायोजित करके एयर बेंडिंग के माध्यम से एक विस्तृत श्रृंखला के मोड़ कोणों की अनुमति देते हैं। यह लचीलापन उन्हें विभिन्न सामान्य मोड़ अनुप्रयोगों के लिए उपयुक्त बनाता है।
यू-आकार के डाई विशेष रूप से लगातार यू प्रोफाइल या बॉक्स जैसी आकृतियों को बनाने के लिए बने होते हैं, जिससे मोड़ के रेडियस और रूप पर अधिक नियंत्रण मिलता है, जिसे वी-डाई आसानी से नहीं बना सकते। चार-तरफा डाई एक उपकरण में कई डाई खोलने प्रदान करके बहुमुखी प्रतिभा बढ़ाते हैं, जिससे विभिन्न मोड़ रेडियस और कोणों को बिना डाई बदले प्राप्त किया जा सकता है। बॉक्स बनाने वाले डाई जटिल त्रि-आयामी बॉक्स प्रोफाइल के उत्पादन को क्रमिक मोड़ द्वारा सक्षम बनाते हैं, जो जटिल आकृतियों की आवश्यकता वाले भागों के लिए आदर्श हैं। प्रभाव-रहित डाई सतह के निशान रोकते हैं, जिससे दृश्य या सजावटी भागों के लिए एक साफ फिनिश सुनिश्चित होता है।
सही डाई का चयन करते समय सामग्री की मोटाई, इच्छित मोड़ रेडियस, कोण और परियोजना की विशिष्ट आकार आवश्यकताओं पर विचार करना आवश्यक है। यह चयन सटीक, कुशल और उच्च गुणवत्ता वाले मोड़ प्राप्त करने के लिए महत्वपूर्ण है।
प्रेस ब्रेक टूलिंग का चयन करते समय, कुशल संचालन और उच्च गुणवत्ता वाले मोड़ सुनिश्चित करने के लिए कई सामान्य गलतियों से बचना महत्वपूर्ण है। सबसे पहले, गलत टूलिंग चयन एक महत्वपूर्ण मुद्दा है; गलत पंच और डाई संयोजन का उपयोग करने से दरारें या गलत मोड़ जैसी दोष उत्पन्न हो सकते हैं। सुनिश्चित करें कि टूलिंग प्रेस ब्रेक मॉडल और मोड़ी जा रही सामग्री दोनों के साथ संगत हो। दूसरा, सामग्री गुणों पर अपर्याप्त विचार से नुकसान हो सकता है, विशेष रूप से पतली सामग्री के साथ। उच्च-सटीकता टूलिंग ऐसे जोखिमों को कम करने के लिए आवश्यक है। तीसरा, अपर्याप्त उपकरण रखरखाव उपकरणों के जीवनकाल को कम कर सकता है, इसलिए नियमित सफाई और उचित भंडारण आवश्यक है। चौथा, मशीन विनिर्देशों की अनदेखी करने से गलत संरेखण और अत्यधिक उपकरण पहनने का परिणाम हो सकता है। हमेशा सत्यापित करें कि टूलिंग मशीन के विनिर्देशों से मेल खाती है। अंत में, गलत मोड़ तकनीक, जैसे एयर बेंडिंग के बजाय बॉटमिंग का उपयोग करना, मशीन पर तनाव डाल सकता है और खराब गुणवत्ता वाले मोड़ उत्पन्न कर सकता है। नौकरी की आवश्यकताओं के साथ मोड़ तकनीक का मिलान और उचित संरेखण सुनिश्चित करना इन मुद्दों को रोक सकता है। इन गलतियों से बचकर, आप अपने प्रेस ब्रेक संचालन को अनुकूलित कर सकते हैं और अपने उपकरणों और मशीनरी के जीवनकाल को बढ़ा सकते हैं।
