प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

यहाँ हम मेटल एलॉय पर इलेक्ट्रो-स्पार्क डिपोजिशन के उपयोग की चर्चा कर रहे हैं, जिसका उद्देश्य इंजेक्शन मोल्डिंग टूलिंग और कास्टिंग मोल्ड्स में दोषों की मरम्मत करना है।
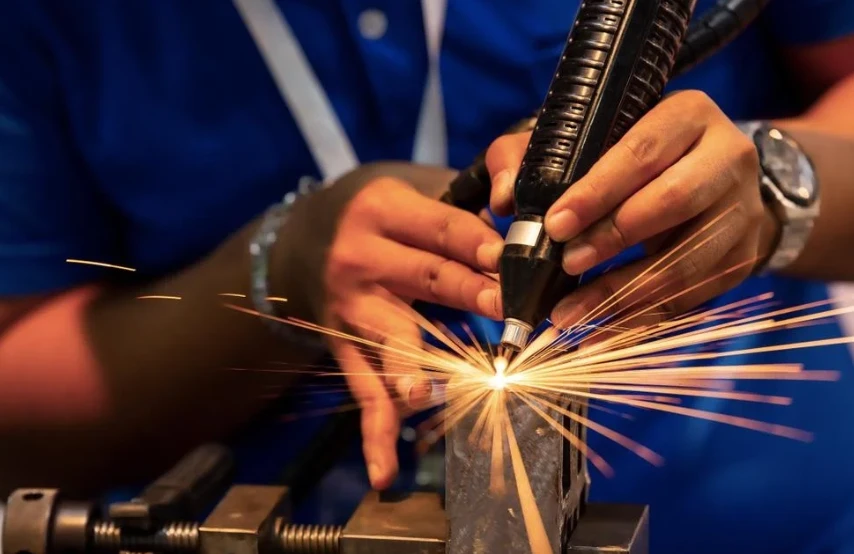
इलेक्ट्रो-स्पार्क डिपोजिशन (ESD) का उपयोग उच्च मूल्य के, छोटे आकार के घिसे हुए पुर्जों की सटीक मरम्मत के लिए पल्स माइक्रो-वेल्डिंग के माध्यम से किया जाता है। इलेक्ट्रो-स्पार्क डिपोजिशन को पल्सड इलेक्ट्रोड सरफेसिंग, पल्सड फ्यूजन सरफेसिंग, इलेक्ट्रो-स्पार्क अलॉयिंग, इलेक्ट्रो-स्पार्क टफनिंग, और स्पार्क हार्डनिंग के नाम से भी जाना जाता है। उद्योग में इसका उपयोग इंजेक्शन मोल्डिंग टूलिंग और कास्टिंग मोल्ड्स में दोषों की मरम्मत के लिए किया जाता है।
ESD सिस्टम में कैपेसिटर-आधारित पावर स्रोत होता है, जो घूमती हुई तार के उपभोज्य इलेक्ट्रोड के माध्यम से पल्स उत्पन्न करता है। ये पल्स बहुत कम समय के लिए उच्च करंट प्रदान करते हैं। उपभोज्य इलेक्ट्रोड (एनोड) का पदार्थ कार्यपीस (कैथोड) पर विद्युत स्पार्क के जरिए जम जाता है।
जब कैपेसिटर की ऊर्जा रिलीज होती है, तो डायरेक्ट करंट के कारण इलेक्ट्रोड की नोक और मेटल एलॉय कार्यपीस के बीच उच्च तापमान का प्लाज्मा आर्क बनता है, जिसका तापमान 8000 से 25000°C तक होता है। प्लाज्मा आर्क एनोड को आयनित करता है, और यह पिघला हुआ पदार्थ तेजी से कार्यपीस पर स्थानांतरित हो जाता है।
यह आयनित एनोड छोटे-छोटे पल्स के माध्यम से सब्सट्रेट पर डिपोजिट होता है। उच्च तापमान आर्क में एनोड के कण, थर्मल फ्लक्स (हीट जेट), और प्लाज्मा (गैसों के अपघटन और नाइट्रोजन, ऑक्सीजन, कार्बन के सक्रिय परमाणुओं से बना) होते हैं। गर्मी का मुख्य भाग हीट जेट और प्लाज्मा द्वारा ले जाया जाता है।
चूंकि पल्स छोटे होते हैं, इसलिए हीट जेट और अन्य गैसों के माध्यम से तापांतरण न्यूनतम होता है, और केवल थोड़े से एनोड माइक्रोपार्टिकल्स के जरिए सब्सट्रेट में गर्मी ट्रांसफर होती है। इस वजह से, पल्स सब्सट्रेट में बहुत कम हीट इनपुट पहुंचाते हैं, जिससे उसकी माइक्रोस्ट्रक्चर में कोई बदलाव नहीं होता। यह विधि उन एलॉय की मरम्मत के लिए फ्यूजन वेल्डिंग की तुलना में ज्यादा लाभकारी है, जिनमें हीट अफेक्टेड ज़ोन की गुणवत्ता खराब होती है (जैसे कम टफनेस, अधिक हार्डनेस, लिक्वेशन क्रैकिंग)।
इसके अतिरिक्त, यह प्रक्रिया सब्सट्रेट और कोटिंग के बीच मजबूत धात्विक बंधन बनाती है। इलेक्ट्रोड मेल्ट और बेस मटेरियल के बीच माइक्रो-अलॉयिंग के कारण प्लाज्मा का निर्माण होता है, जिसमें एयर डीकंपोजिशन, कार्बोनेट्स, कार्बाइड्स, और नाइट्राइड्स शामिल होते हैं।
डिपोजिशन की गुणवत्ता कुछ विशिष्ट डिस्चार्ज पैरामीटर जैसे पल्स टाइम, करंट, और वोल्टेज पर निर्भर करती है, जो डिवाइस-इलेक्ट्रोड आधारित मटेरियल की रासायनिक और भौतिक गुणों पर आधारित होती है। इसलिए, ये पैरामीटर इलेक्ट्रोड डिपोजिशन प्रकार, तापमान निर्भरता, फ्लोएबिलिटी, विद्युत प्रतिरोध, घनत्व, डिफ्यूजिविटी, एनोड तत्वों की रासायनिक सक्रियता, थर्मल कंडक्टिविटी, और मेल्टिंग टेम्परेचर पर निर्भर करते हैं।
मेटल एलॉय पर ESD के कई लाभ हैं। उदाहरण के लिए, कार्यपीस की सतह की कोई विशेष तैयारी की आवश्यकता नहीं होती। तेज ठंडा होने की वजह से डिपोजिटेड लेयर में अमोर्फस विशेषताएँ आ जाती हैं, जिससे बाद में फिनिशिंग की जरूरत नहीं पड़ती। ESD को जटिल आकार के हिस्सों की सतह पर आसानी से लागू किया जा सकता है, जिससे केवल निर्दिष्ट स्थानों पर डिपोजिशन संभव है। दोनों, मेटल एलॉय और शुद्ध धातुएँ, इलेक्ट्रोड के रूप में इस्तेमाल की जा सकती हैं। ESD द्वारा हार्ड फ्यूजिबल कंपाउंड्स और मेटालिक सेरामिक्स का भी डिपोजिशन किया जा सकता है।
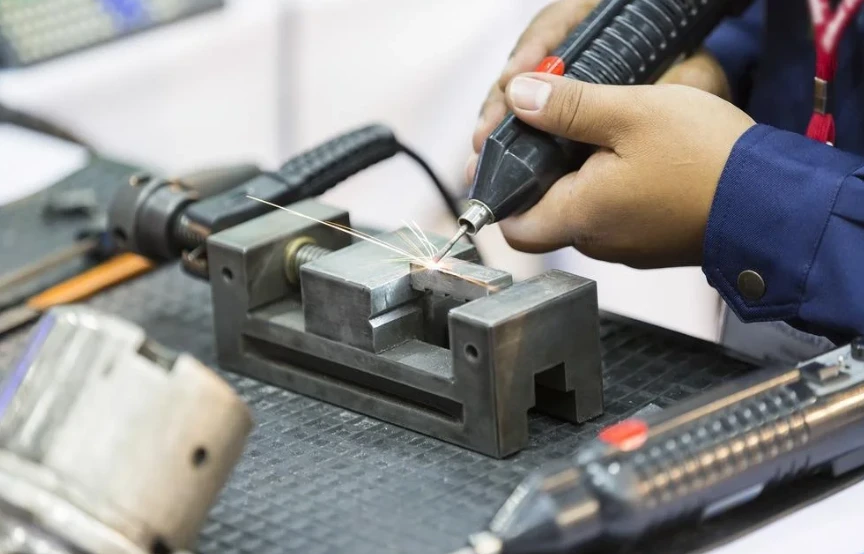
एक अन्य प्रमुख लाभ यह है कि डिपोजिशन प्रक्रिया के दौरान सैंपल में कोई गरमी नहीं पहुंचती। साथ ही, ESD प्रदूषण मुक्त प्रक्रिया है क्योंकि इसमें कोटिंग के लिए जहरीले गैरधात्विक पदार्थों जैसे सायनाइड का उपयोग नहीं होता। इसके अलावा, उपकरण बहुत सरल होते हैं, और ESD की लागत मुख्यतः ऐडिटिव मटेरियल की गुणवत्ता पर निर्भर करती है।
ESD प्रक्रिया का एक अन्य फायदा यह है कि पीस में हीट डेंसिटी बहुत कम होती है, जिससे बेसिक मटेरियल के गुण और उसकी रासायनिक संरचना सुरक्षित रहती है। ESD द्वारा बनाई गई पतली परतें दो सब लेयर में विभाजित होती हैं। भीतरी डिफ्यूज्ड लेयर में बेसिक और ऐडेड मटेरियल, दोनों की सम्मिलित विशेषताएँ होती हैं, जबकि सतह या बाहरी लेयर की संरचना काफी बदल जाती है। ESD से छोटी सतहों की घिसावट और क्षरण प्रतिरोधिता भी बढ़ जाती है।
ESD उथले और छोटे दोषों की मरम्मत के लिए आदर्श है, लेकिन प्रक्रिया की धीमी गति और अधिकतम 2 मिमी कोटिंग की वजह से यह बड़े दोषों के लिए उपयुक्त नहीं है।
कभी-कभी सब्सट्रेट की ज्योमेट्री भी कोटिंग को सीमित करती है। ESD के लिए इलेक्ट्रोड और सतह के बीच संपर्क आवश्यक है, लेकिन कुछ सतह ज्योमेट्री में ऐसा संपर्क संभव नहीं होता, जिससे कोटिंग केवल पास के हिस्सों में ही हो पाती है।
डिपोजिटेड लेयर की विशेषताएँ प्रोसेस पैरामीटर जैसे इलेक्ट्रोड टिप पर दबाव, सब्सट्रेट के हर हिस्से पर पास की संख्या, तापमान, फ्रीक्वेंसी, स्पार्क की अवधि, स्पार्क ऊर्जा आदि द्वारा नियंत्रित होती हैं। इलेक्ट्रोड के व्यास से छोटी अवधि की सतह तरंगता के कारण कोटिंग केवल ऊँचाई वाली जगहों पर ही बनती है। कुछ डिपोजिशन पैरामीटर की वजह से शुरुआती कोटिंग अपर्याप्त हो सकती है, जिससे कुछ हिस्से अनकवर्ड रह जाते हैं। जैसे-जैसे आर्क सबसे नजदीकी सतह की ओर जाता है, केवल ऊँचाई वाले पॉइंट्स पर ही परत बनती जाती है। इस समस्या का समाधान उपयुक्त प्रोसेस पैरामीटर चुनकर आदर्श कार्य पद्धति अपनाना है।
हाल ही में, ESD को अन्य विधियों के साथ एक साथ उपयोग करने पर काफी शोध हुए हैं, जिससे विशिष्ट एलॉय बनाए जा सकें। उदाहरण के लिए, 2021 में रोमानिया की यूनिवर्सिटी पोलितेनिका ऑफ बुखारेस्ट के शोधकर्ताओं ने एक नवीन उच्च-क्षरण प्रतिरोधी कोटिंग विकसित करने पर अध्ययन प्रकाशित किया।
इस शोध में जिरकोनियम, टाइटेनियम, टैंटलम, नायोबियम और हैफ्नियम के पाउडर को मैकेनिकल अलॉयिंग और स्पार्क प्लाज्मा सिन्टरिंग द्वारा उच्च एंट्रॉपी अलॉय बनाया गया। इसके बाद इस मिश्रधातु की पतली परत को ESD द्वारा स्टेनलेस स्टील के नमूने पर कोट किया गया। इस कोटिंग की कठोरता सब्सट्रेट से अधिक थी, और जब इसे क्षरण प्रतिरोध के लिए परखा गया तो इसकी क्षरण दर मात्र 0.00024 मिमी/वर्ष पाई गई।
