प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

प्रेस ब्रेक टनेज बेंडिंग बल को दर्शाता है, न कि मशीन के भौतिक आकार या सभी सामग्रियों पर लागू होने वाली किसी अधिकतम मोटाई को। यह तय करने के लिए कि मशीन आपका बेंड बना सकती है या नहीं, मशीन द्वारा दिए जा सकने वाले बल और आपके काम के लिए आवश्यक बल के बीच अंतर समझें—फिर टूलिंग और सेटअप की सीमाएँ जाँचें।
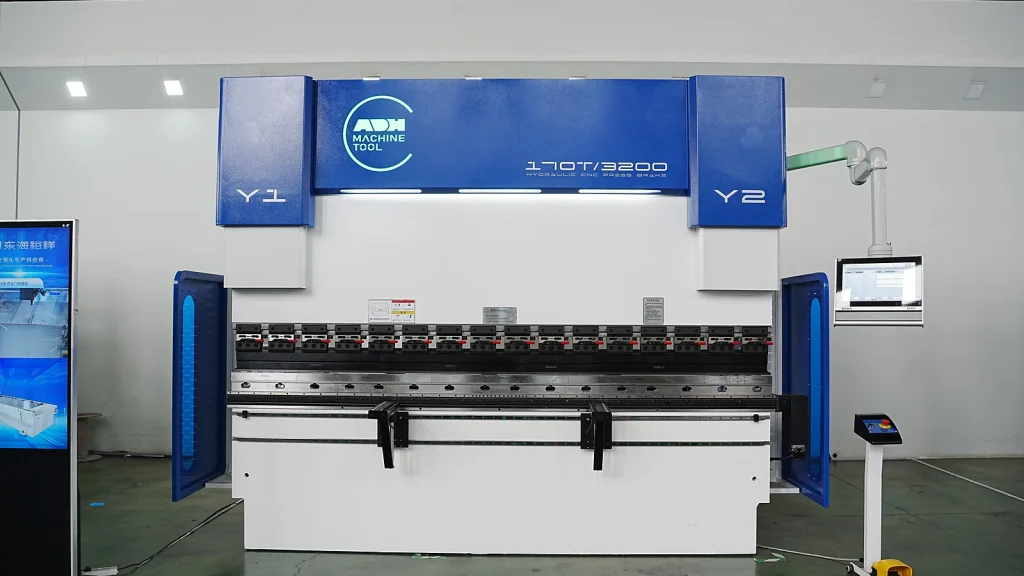
रेटेड टनेज निर्माता द्वारा निर्दिष्ट परिस्थितियों में मशीन का अधिकतम कुल बेंडिंग बल है। यह उपलब्ध क्षमता है, हर वर्कपीस पर लगाया जाने वाला बल नहीं।
आवश्यक टनेज किसी विशेष बेंड को बनाने के लिए जरूरी बल है। यह काम से संबंधित पाँच विशिष्ट कारकों पर निर्भर करता है:
आवश्यक बल का अनुमान मशीन की रेटेड क्षमता से कम होना केवल क्षमता की शुरुआती जाँच है। कम लंबाई पर केंद्रित अधिक बल, या मशीन पर भार लगाने की अनुमत स्थिति से हटकर लगाया गया बल, सेटअप की सीमाओं को पार कर सकता है, भले ही कुल बल रेटेड क्षमता से कम रहे। मशीन की निर्देश-पुस्तिका और स्थापित टूलिंग की भार सीमाओं के अनुसार भी उस कार्य की अनुमति होनी चाहिए। इसलिए अपने बेंडिंग कार्य के लिए सीएनसी प्रेस ब्रेक के विकल्प देखते समय केवल कुल टनेज नहीं, बल्कि बेंड की लंबाई, भार की अनुमत स्थिति और टूलिंग की भार सीमाओं से उनकी उपयुक्तता भी जाँचें।
मोटाई अकेले क्षमता निर्धारित नहीं कर सकती। एयर बेंडिंग में, सामग्री, मोटाई, डाई ओपनिंग और बेंड की ज्यामिति समान रखते हुए, बेंड की लंबाई आधी करने से आवश्यक कुल बल लगभग आधा हो जाता है। इसलिए किसी मशीन में उसी सामग्री पर छोटा बेंड बनाने के लिए पर्याप्त बल हो सकता है, लेकिन लंबा बेंड बनाने के लिए नहीं।
चौड़ी डाई ओपनिंग से आम तौर पर एयर-बेंडिंग बल कम होता है, लेकिन इससे अंदरूनी रेडियस भी बढ़ने की प्रवृत्ति होती है। इससे क्षमता बिना किसी कीमत के नहीं बढ़ती: बनने वाला बेंड फिर भी ड्रॉइंग की आवश्यकताओं को पूरा करना चाहिए।
इसी तरह, बल की रेटिंग से मशीन की बेड लंबाई या उपयोग योग्य टूलिंग की लंबाई का पता नहीं चलता। वर्कपीस को मशीन में फिट भी होना चाहिए और लागू बल सीमाओं के भीतर भी रहना चाहिए।
ये रूपांतरण गोल किए गए हैं: एक मीट्रिक टन-बल लगभग 9.81 किलो न्यूटन (kN) होता है, जबकि एक अमेरिकी शॉर्ट टन-बल लगभग 8.90 kN होता है। यहाँ “टन” और “टनने” बल को दर्शाते हैं, वर्कपीस के द्रव्यमान को नहीं।
काल्पनिक 100 मीट्रिक टन-बल रेटिंग की क्षमता लगभग 981 kN होती है। 100 अमेरिकी शॉर्ट टन-बल की रेटिंग लगभग 890 kN होती है। संख्या 100 समान होने के बावजूद, ये अलग-अलग क्षमताएँ हैं।
बल के अनुमान की मशीन रेटिंग से तुलना करने से पहले, इकाई पद्धति की पुष्टि करें और दोनों को एक ही इकाई में बदलें। फिर काम के लिए वास्तव में आवश्यक बल का अनुमान लगाने हेतु बेंड के पाँच इनपुट जुटाएँ—सामग्री की मजबूती, मोटाई, बेंड की लंबाई, डाई ओपनिंग और बनाने की विधि। लंबी बेंडिंग लंबाइयों के लिए, टैंडम प्रेस ब्रेक क्षमता-मिलान में विचार करने योग्य मशीन विकल्प है।
एयर-बेंडिंग के अनुमान में, अन्य इनपुट समान रहने पर मोटाई का प्रभाव लगभग वर्ग के अनुपात में, तनन शक्ति और बेंड की लंबाई का प्रभाव लगभग रैखिक अनुपात में, और V-डाई ओपनिंग का प्रभाव लगभग व्युत्क्रमानुपाती होता है। बनाने की विधि तय करती है कि ये संबंध लागू भी होते हैं या नहीं।
ये संबंध बताते हैं कि सामग्री या टूलिंग में बदलाव से बल की माँग क्यों बदल सकती है, भले ही पुर्जे के समग्र आयाम समान रहें।
मोटी शीट दो परस्पर जुड़े कारणों से मोड़ने का अधिक प्रतिरोध करती है: अधिक सामग्री को विकृत करना पड़ता है, और वह सामग्री शीट के मध्य तल से अधिक दूर तक फैली होती है, जिससे मोड़ने के प्रति उसका प्रतिरोध बढ़ जाता है। ये दोनों प्रभाव मिलकर सामान्य एयर-बेंडिंग अनुमानों में मोटाई के वर्ग वाला पद उत्पन्न करते हैं।
शीट की मोटाई में 2 mm से 4 mm तक के एक काल्पनिक बदलाव के लिए, मोटाई का योगदान इस प्रकार बदलता है:
इसलिए आवश्यक बल लगभग चार गुना बढ़ता है—दो गुना नहीं—बशर्ते सामग्री की मजबूती, मोड़ की लंबाई, V-आकार के खुलाव और एयर-बेंडिंग की स्थितियों में कोई बदलाव न हो। यह संबंध अनुमानित है, क्योंकि कुछ अनुमानों में डाई के खुलाव के सापेक्ष मोटाई के लिए एक संशोधन भी शामिल होता है।
यह तुलना यह स्थापित नहीं करती कि मूल डाई अधिक मोटी शीट के लिए उपयुक्त है। यदि आप डाई का खुलाव भी बदलते हैं, तो नई गणना में दोनों बदलावों को शामिल करना होगा।
तन्य सामर्थ्य उस तनाव को दर्शाता है जिसे कोई सामग्री तनन के अंतर्गत विफल होने से पहले सह सकती है। एयर-बेंडिंग अनुमानों में इसे विकृति के प्रतिरोध के एक व्यावहारिक संकेतक के रूप में उपयोग किया जाता है; इसका अर्थ यह दावा करना नहीं है कि मोड़ने के दौरान शीट पर ठीक उसी तरह भार लगता है जैसे तन्य परीक्षण में।
इन अनुमानों में, बल तन्य सामर्थ्य के लगभग समानुपात में बढ़ता है। उदाहरण के लिए, 600 और 400 N/mm² की निर्दिष्ट तन्य सामर्थ्य वाली काल्पनिक सामग्रियों की सामर्थ्य का अनुपात (600/400=1.5) है। मोटाई, मोड़ की लंबाई, डाई का खुलाव और आकार देने की स्थितियाँ अपरिवर्तित रहने पर, अधिक मजबूत सामग्री के लिए अनुमानित बल लगभग 1.5 गुना होता है।
सामग्री के प्रमाणपत्र या लागू विनिर्देश में दिए गए ग्रेड और अवस्था का उपयोग करें। “स्टील” या “एल्युमिनियम” जैसे लेबल में मिश्रधातु, टेम्पर और प्रसंस्करण के वे अंतर शामिल नहीं होते जो मजबूती को प्रभावित करते हैं। यदि उपलब्ध विनिर्देश में मापे गए मान के बजाय एक परास दिया गया है, तो परिणाम को सटीक बताने के बजाय उस अनिश्चितता को स्पष्ट बनाए रखें।
बेंड की लंबाई उस बेंड लाइन की लंबाई है जिस पर एक स्ट्रोक के दौरान भार लगता है। यदि सामग्री के अन्य गुण समान हों, तो बेंड की लंबाई बढ़ने पर झुकने का प्रतिरोध बढ़ता है, इसलिए कुल बल लगभग भार लगने वाली लंबाई के सीधे अनुपात में बढ़ता है।
माप बेंड लाइन के साथ लें—उससे बाहर की ओर निकले फ्लैंज के साथ नहीं। ब्लैंक के कुल आयाम और टूल की अप्रयुक्त लंबाई इस इनपुट में शामिल नहीं होने चाहिए।
अलग-अलग स्ट्रोक में बनाए जाने वाले अलग-अलग बेंड के लिए, तैयार पुर्जे के सभी किनारों की लंबाई जोड़ने के बजाय प्रत्येक स्ट्रोक का अलग अनुमान लगाएँ। यदि कई खंड एक साथ बनाए जाते हैं, तो उनकी बल की आवश्यकताएँ जुड़ जाती हैं, लेकिन उनकी संयुक्त लंबाई के आधार पर एक ही अनुमान लगाना तभी उचित है जब उनकी सामग्री और फॉर्मिंग की स्थितियाँ समान हों। फिर भी, भार लगने के स्थानों के लिए सेटअप की अलग जाँच आवश्यक है।
V-ओपनिंग निचली डाई के खुले हिस्से की चौड़ाई है। एयर बेंडिंग के दौरान शीट डाई के शोल्डरों पर टिकी रहती है, जबकि पंच उनके बीच दबाव डालता है। इन सहारों के बीच की दूरी बढ़ाने से बेंडिंग का लीवर आर्म बढ़ता है, इसलिए आवश्यक बेंडिंग मोमेंट उत्पन्न करने के लिए कम पंच बल चाहिए। इसी कारण मूल अनुमान में V-ओपनिंग को हर में रखा जाता है।
अधिक चौड़ी ओपनिंग केवल टनेज घटाने का तरीका नहीं है। एयर बेंडिंग में अंदरूनी त्रिज्या पंच की नोक का हूबहू आकार लेने के बजाय आंशिक रूप से सामग्री और सहारों के बीच की दूरी से बनती है। इसलिए अधिक चौड़ी V-ओपनिंग सामान्यतः बड़ी अंदरूनी त्रिज्या बनाती है। इसके लिए फ्लैंज की लंबाई भी पर्याप्त होनी चाहिए, ताकि शीट शोल्डरों पर ठीक से टिकी रहे।
ऐसी ओपनिंग चुनें जो ड्रॉइंग में दी गई त्रिज्या और फ्लैंज की आवश्यकताओं को पूरा करे, फिर उसके लिए आवश्यक बल की गणना करें। कम बल वाला विकल्प अनुपयुक्त है यदि वह आवश्यक ज्यामिति बना नहीं सकता या उसे सहारा नहीं दे सकता।
एयर बेंडिंग में शीट पंच की नोक और डाई के दोनों शोल्डरों के संपर्क में रहती है, लेकिन डाई की सतहों पर पूरी तरह नहीं बैठती। पंच के भीतर जाने की गहराई बेंड के कोण को नियंत्रित करती है, और सहारों के बीच की दूरी ऊपर बताए गए संबंधों का आधार बनती है।
बॉटमिंग में शीट को डाई की ज्यामिति में अधिक पूरी तरह दबाया जाता है। अतिरिक्त संपर्क और गति पर लगने वाला प्रतिबंध बल की आवश्यकता को बदल देते हैं। कॉइनिंग में बेंड वाले स्थान पर सामग्री को प्लास्टिक रूप से संपीडित करने के लिए पर्याप्त दबाव लगाया जाता है, जिसके लिए फिर एक अलग भार-अनुमान आवश्यक होता है।
इन विधियों पर एयर-बेंडिंग का सूत्र लागू न करें और न ही उसके परिणाम को बिना स्पष्ट आधार वाले किसी सार्वभौमिक गुणक से गुणा करें। संबंधित सामग्री और ज्यामिति के लिए उस विधि से जुड़े मशीन या टूलिंग डेटा का उपयोग करें।
फॉर्मिंग विधि तय होने के बाद अगला चरण इकाइयों को स्पष्ट रखते हुए गणना करना है: तन्य सामर्थ्य, मोटाई, बनाई जाने वाली बेंड की लंबाई और V-ओपनिंग को किसी संगत सूत्र में दर्ज करें तथा उस सूत्र की टूलिंग और ज्यामिति संबंधी मान्यताओं को ध्यान में रखें। परिणाम आवश्यक बल का अनुमान है, न कि मशीन की सत्यापित सुरक्षित सेटिंग।
एयर-बेंडिंग बल का अनुमान नीचे दिए गए सूत्र या निर्माता की ऐसी सारणी से लगाएँ जिसकी मान्यताएँ आपके बेंड से मेल खाती हों। दोनों विधियाँ आवश्यक बल का अनुमान देती हैं, उस भार पर मशीन चलाने की अनुमति नहीं। इनकी उपयोगिता इस बात पर निर्भर करती है कि सामग्री, टूलिंग, आकार देने की विधि और इकाइयाँ प्रस्तावित सेटअप से मेल खाती हैं या नहीं। अनुमानित बल को मशीन की क्षमता से मिलाने के लिए NC प्रेस ब्रेक विकल्प देखें।
गणना से पहले चुने गए बेंड के सभी इनपुट एक ही सुसंगत इकाई प्रणाली में रखें:
| इनपुट | प्रतीक | आवश्यक इकाई | क्या दर्ज करें |
|---|---|---|---|
| सामग्री का तन्य सामर्थ्य | (R_m) | MPa | सामग्री के प्रमाणपत्र या विनिर्देश से उसके ग्रेड और अवस्था के अनुरूप मान |
| शीट की मोटाई | (t) | mm | आकार दी जा रही सामग्री की मोटाई |
| बेंड की लंबाई | (L) | mm | इस स्ट्रोक में शामिल लंबाई |
| V-डाई की ओपनिंग | (V) | mm | चुनी गई, ज्यामितीय रूप से उपयुक्त डाई की ओपनिंग |
एक MPa एक N/mm² के बराबर होता है, इसलिए N/mm² में दिए गए तन्य सामर्थ्य के मान में किसी संख्यात्मक रूपांतरण की आवश्यकता नहीं होती। मीटर या इंच में दी गई लंबाइयों को दर्ज करने से पहले मिलीमीटर में बदलें।
यदि तन्य सामर्थ्य या मोटाई अनिश्चित है, तो अनुमान में भी उस अनिश्चितता को बनाए रखें। कैलकुलेटर का सटीक परिणाम किसी माने हुए इनपुट को सटीक नहीं बना देता।
पारंपरिक एयर-बेंडिंग के लिए उपयोग करें:
यहाँ, 1.42 गणना में प्रयुक्त एक अनुमानित गुणांक है, न कि कोई सार्वभौमिक स्थिरांक। इसकी प्रयोज्यता बेंडिंग की परिस्थितियों पर निर्भर करती है।
मोटाई का वर्ग करें, उसे तन्य शक्ति, बेंड की लंबाई और 1.42 से गुणा करें, फिर V-ओपनिंग और 1,000 से भाग दें। इकाइयों की जाँच से अंतिम भाग देने का कारण स्पष्ट होता है:
1,000 से भाग देने पर न्यूटन का किलोन्यूटन में रूपांतरण होता है। चूँकि सूत्र में बेंड की लंबाई पहले से शामिल है, इसलिए इसका परिणाम उस स्ट्रोक के लिए कुल बल है, न कि प्रति मीटर बल। इसे लंबाई से दोबारा गुणा न करें।
चार्ट में कोई प्रविष्टि चुनने से पहले, उसकी टिप्पणियाँ पढ़ें और पुष्टि करें:
प्रति इकाई लंबाई बल देने वाले चार्ट के लिए:
यहाँ (q) चार्ट में दिया गया प्रति इकाई लंबाई बल का मान है। लंबाई की इकाइयाँ एक जैसी रखें: kN/m को मीटर से गुणा करने पर kN मिलता है; kN/mm को मिलीमीटर से गुणा करने पर भी kN मिलता है। यदि चार्ट में आपकी बेंड लंबाई के लिए कुल बल पहले से दिया गया है, तो लंबाई से दोबारा गुणा करने की आवश्यकता नहीं है।
अपनी सामग्री और सेटअप के लिए सूत्र या चार्ट की उपयुक्तता की पुष्टि करने हेतु मशीन या टूलिंग आपूर्तिकर्ता के मार्गदर्शन का उपयोग करें। यदि दोनों विधियों के परिणाम अलग हों, तो उनका औसत निकालने के बजाय उनमें प्रयुक्त सामर्थ्य मानों, टूलिंग संबंधी मान्यताओं, बेंड कोणों और इकाइयों की तुलना करें।
बॉटमिंग या कॉइनिंग के लिए इस सूत्र का उपयोग न करें। इन विधियों में अतिरिक्त संपर्क और सामग्री के संपीड़न से आवश्यक बल बदल जाता है; इनके लिए विधि-विशिष्ट डेटा चाहिए, न कि कोई ऐसा गुणक जिसका आधार स्पष्ट न हो।
अनुमान की उपयुक्तता की पुष्टि होने के बाद, उसकी तुलना निर्धारित लोडिंग स्थितियों में मशीन के अनुमत बल और स्थापित टूलिंग की रेटिंग से करें। कुल बल और प्रति इकाई लंबाई बल की किसी भी सीमा के साथ-साथ भार की स्थिति और भार वहन करने वाली टूल की लंबाई पर लागू प्रतिबंधों की भी जाँच करें। मशीन की घोषित टनेज से कम परिणाम भी टूलिंग या सेटअप की किसी सीमा से अधिक हो सकता है।
नीचे दिए गए काल्पनिक एयर बेंड के लिए अनुमानित आवश्यक बल 479 kN है—लगभग 49 मीट्रिक टन-बल या 54 अमेरिकी शॉर्ट टन-बल। इस गणना से टूलिंग पर 240 kN प्रति मीटर का नाममात्र भार भी प्राप्त होता है। ये दो अलग-अलग राशियाँ हैं, जिन्हें मशीन और टूलिंग की जाँच में ध्यान में रखना है।
मान लें कि मानक V-डाई के साथ पारंपरिक एयर बेंडिंग की जा रही है और इनपुट निम्नलिखित हैं:
| इनपुट | प्रतीक | मान लिया गया मान |
|---|---|---|
| सामग्री का तन्य सामर्थ्य | (R_m) | 450 MPa |
| शीट की मोटाई | (t) | 3 mm |
| एक स्ट्रोक में बेंड की जाने वाली लंबाई | (L) | 2,000 mm |
| V-डाई का खुलाव | (V) | 24 mm |
450 MPa का मान इस उदाहरण के लिए एक धारणा है, माइल्ड स्टील का सार्वभौमिक गुण नहीं। वास्तविक काम के लिए सामग्री के निर्दिष्ट तन्य सामर्थ्य का उपयोग करें और पुष्टि करें कि टूलिंग तथा बेंड की ज्यामिति सूत्र की धारणाओं के अनुरूप हैं।
एयर-बेंडिंग के अनुमान सूत्र में इनपुट के मान रखें:
इसलिए, इस मोड़ के लिए अनुमानित कुल बल के रूप में लगभग 479 kN का उपयोग करें। मोटाई का पद (32=9mm2) है; अंत में 1,000 से भाग देने पर न्यूटन का किलोन्यूटन में रूपांतरण होता है। मोड़ की लंबाई पहले से शामिल है, इसलिए लंबाई से दोबारा गुणा करने की आवश्यकता नहीं है।
पूर्णांकित किए बिना प्राप्त परिणाम का उपयोग करने पर:
पूर्णांकित करने पर ये 49 मीट्रिक टन-बल और 54 अमेरिकी शॉर्ट टन-बल हैं। ये एक ही बल को दर्शाते हैं, न कि क्षमता की अलग-अलग आवश्यकताओं को। अनुमान की तुलना “tons” अंकित नेमप्लेट से करते समय पहले सुनिश्चित करें कि निर्माता का आशय किस इकाई से है।
मोड़ने में संलग्न लंबाई को मीटर में बदलें, फिर कुल बल को उस लंबाई से भाग दें:
यह नाममात्र रेखीय भार है: संलग्न लंबाई की प्रति इकाई पर लगने वाला औसत बल। कुल बल को 2 मीटर की मोड़ लंबाई से भाग दें, न कि मशीन के पूरे बेड की लंबाई या टूलिंग की अप्रयुक्त लंबाई से। यह औसत न तो अधिकतम स्थानीय भार निर्धारित करता है, न ही यह सिद्ध करता है कि टूलिंग का हर घटक उस भार को सह सकता है।
सामग्री की मजबूती, मोटाई और आकार देने की विधि को अपरिवर्तित रखते हुए, एक बार में केवल एक इनपुट बदलें:
| काल्पनिक सेटअप | अनुमानित कुल बल | नाममात्र रेखीय भार |
|---|---|---|
| मूल: 2 m मोड़ लंबाई, 24 mm ओपनिंग | 479.25 kN | 239.625 kN/m |
| दोगुनी लंबाई: 4 m मोड़ लंबाई, 24 mm ओपनिंग | 958.5 kN | 239.625 kN/m |
| संकरा डाई: 2 m मोड़ लंबाई, 18 mm ओपनिंग | 639 kN | 319.5 kN/m |
लंबाई दोगुनी करने पर कुल बल दोगुना हो जाता है, लेकिन यह बल दोगुनी लंबाई पर कार्य करता है, इसलिए नाममात्र रेखीय भार अपरिवर्तित रहता है।
डाई का खुलाव घटाने पर अनुमान (24/18=4/3) गुना हो जाता है। इसलिए कुल बल और नाममात्र रेखीय भार, दोनों में एक-तिहाई की वृद्धि होती है। यह बल की तुलना है, 18 mm डाई चुनने की सिफारिश नहीं: संकरा खुलाव आवश्यक त्रिज्या, फ्लैंज की ज्यामिति और टूलिंग की सीमाओं के अनुरूप भी होना चाहिए।
लगभग 49 मीट्रिक टन-बल की रेटिंग वाली मशीन इस बेंड के लिए अपने-आप उपयुक्त नहीं हो जाती। भार की निर्धारित स्थिति और वितरण के तहत उसका अनुमत बल उसकी घोषित रेटिंग से अलग हो सकता है, और पंच, डाई या होल्डर की सीमाएँ इससे कम हो सकती हैं।
चयन जाँच-सूची में 479 kN कुल बल और 240 kN/m नाममात्र रेखीय भार दर्ज करें। इन्हें निर्माता द्वारा निर्धारित मशीन और टूलिंग की लागू सीमाओं से मिलाएँ, फिर उपयोग योग्य बेंड लंबाई, स्ट्रोक, डेलाइट, थ्रोट की गहराई और टूलिंग की ज्यामिति की पुष्टि करें। ये गणनाएँ मूल्यांकन के लिए एक आवश्यकता निर्धारित करती हैं—मशीन की स्वीकृत सेटिंग या सत्यापित सुरक्षित सेटअप नहीं।
किसी सेटअप को तभी स्वीकार करें जब उसका आवश्यक बल, भार वितरण, टूलिंग पर लगने वाले भार और पार्ट की ज्यामिति सभी लागू सीमाओं का पालन करें। बल के अनुमान के आधार पर चयन का निर्णय लेने के लिए निम्नलिखित जाँचें करें। यदि कोई आवश्यक रेटिंग या भार-संबंधी प्रतिबंध अज्ञात है, तो बेंडिंग से पहले उसे स्पष्ट करें; नेमप्लेट क्षमता का अप्रयुक्त हिस्सा उस जानकारी की कमी को पूरा नहीं करता।
अधिक माँग वाले प्रत्येक उत्पादन कार्य के लिए सामग्री का ग्रेड और तन्य सामर्थ्य की सीमा, मोटाई की ऊपरी सहनसीमा, एक स्ट्रोक में बनाई जाने वाली सबसे लंबी बेंड लंबाई, चुना गया V-खुलाव और फॉर्मिंग विधि दर्ज करें। केवल नाममात्र मानों के बजाय उस कार्य के लिए उच्चतम विश्वसनीय सामर्थ्य और मोटाई का उपयोग करें। निर्धारित विधि के लिए मान्य गणना या निर्माता के चार्ट का उपयोग करें; एयर-बेंडिंग का अनुमान बॉटमिंग या कॉइनिंग की आवश्यकताएँ निर्धारित नहीं करता।
केवल सबसे अधिक कुल बल वाले कार्य को न चुनें। छोटे बेंड, संकरे डाई खुलाव और केंद्र से हटकर किए जाने वाले कार्यों का भी मूल्यांकन करें: भले ही लंबे बेंड के लिए अधिक कुल बल की आवश्यकता हो, ये स्थानीय भार या टूलिंग के चयन के लिए निर्णायक हो सकते हैं।
अनुमानित बल की तुलना निर्धारित संचालन के लिए मशीन निर्माता द्वारा अनुमत कार्य-भार से करें, जिसमें कोई निर्दिष्ट परिचालन गुंजाइश या क्षमता में कटौती भी शामिल हो। पहले बल की इकाइयों की पुष्टि करें: मीट्रिक टन-बल और अमेरिकी शॉर्ट टन-बल को एक-दूसरे के स्थान पर इस्तेमाल नहीं किया जा सकता।
प्रेस ब्रेक सेटअप को स्वीकृत मानने के लिए कोई सार्वभौमिक 20% अतिरिक्त गुंजाइश नहीं है। अनुमान में मनमाना प्रतिशत जोड़ने या नेमप्लेट पर दी गई रेटिंग को निरंतर उत्पादन की सीमा मानने के बजाय निर्माता की बताई शर्तों का पालन करें। यदि दस्तावेज़ों में लागू कार्य-सीमा स्पष्ट नहीं है, तो निर्माता से स्पष्टीकरण प्राप्त करें।
निर्धारित करें कि बेंड बेड पर कहाँ स्थित होगा और कितनी लंबाई भार वहन करेगी। निम्नलिखित के लिए मशीन के दस्तावेज़ जाँचें:
मशीन की कुल टन भार क्षमता को बेड की लंबाई से भाग देकर कम लंबाई वाले बेंड की क्षमता की गणना न करें। यह औसत नहीं बताता कि रैम, बेड और फ्रेम संकेंद्रित या असममित भार कैसे वहन करते हैं। सेटअप को अपनी वास्तविक स्थिति और भार वहन करने वाली लंबाई से संबंधित प्रतिबंधों का पालन करना चाहिए; केवल कुल रेटेड बल से नीचे रहना पर्याप्त नहीं है।
आवश्यक रेखीय भार—अर्थात बल को बेंड की भार वहन करने वाली लंबाई से भाग देने पर प्राप्त मान—की तुलना पंच, डाई, होल्डर, अडैप्टर और अन्य भार वहन करने वाले घटकों की लागू रेटिंग से करें। आवश्यक भार और रेटिंग को एक जैसी इकाइयों, जैसे kN/m, में व्यक्त करें और पुष्टि करें कि प्रत्येक रेटिंग स्थापित टूल की प्रोफ़ाइल, खंड की लंबाई, सहारे और क्लैंपिंग व्यवस्था पर लागू होती है। जहाँ घटकों की रेटिंग की सीधे तुलना की जा सकती है, वहाँ सबसे कम रेटिंग लागू सीमा तय करती है।
नाममात्र रेखीय भार एक औसत है, स्थानीय भार के स्वीकार्य होने का प्रमाण नहीं। गणना किए गए बल को टूलिंग की अप्रयुक्त लंबाई पर वितरित न करें और न ही यह मानें कि स्वीकार्य औसत होने से छोटे खंडों, संकेंद्रित संपर्क या असमान सहारे संबंधी प्रतिबंध निष्प्रभावी हो जाते हैं। प्रत्येक घटक की कुल बल और स्थानीय भार संबंधी विशिष्ट सीमाएँ अलग से जाँचें।
चुने गए ओपनिंग की जाँच आवश्यक अंदरूनी त्रिज्या और सामग्री, मोटाई, मोड़ कोण तथा फॉर्मिंग विधि के लिए टूलिंग आपूर्तिकर्ता के न्यूनतम फ्लैंज संबंधी दिशानिर्देशों के अनुसार करें। फॉर्मिंग के दौरान फ्लैंज को डाई के शोल्डरों पर पर्याप्त सहारा मिलते रहना चाहिए।
अधिक चौड़ा ओपनिंग आवश्यक बल को कम कर सकता है, लेकिन इससे अनुपयुक्त त्रिज्या बन सकती है या छोटे फ्लैंज को पर्याप्त सहारा नहीं मिल सकता। अधिक संकरा ओपनिंग आवश्यक बल को बढ़ाता है और इससे टूलिंग की सीमाएँ पार हो सकती हैं। यदि ज्यामिति के कारण अलग ओपनिंग आवश्यक हो, तो बल के अनुमान को अद्यतन करें और उससे प्रभावित क्षमता जाँचें दोहराएँ।
पुष्टि करें कि पूरे बेंडिंग क्रम के दौरान संपूर्ण पार्ट को सही स्थिति में रखा, आकार दिया और निकाला जा सकता है—केवल इतना पर्याप्त नहीं है कि उसकी मोड़ रेखा मशीन की विज्ञापित लंबाई में समा जाती हो।
यदि पार्ट को आवश्यक स्थितियों से होकर नहीं ले जाया जा सकता, तो पर्याप्त बल क्षमता वाली मशीन भी अनुपयुक्त है।
मोड़ने से पहले, किसी प्रशिक्षित ऑपरेटर से मशीन और टूलिंग निर्माताओं के निर्देशों के अनुसार गणनाओं, लोडिंग की स्थिति, मशीन की सीमाओं, टूलिंग की रेटिंग और पुर्ज़े के क्लियरेंस का सत्यापन करवाएँ। ऑपरेटर को टूल की स्थिति का निरीक्षण भी करना चाहिए और संरेखण तथा क्लैम्पिंग की पुष्टि करनी चाहिए।
क्षमता और सेटअप की जाँच पूरी होने के बाद, कोण, त्रिज्या और आयामी परिणामों का आकलन करने के लिए परीक्षण मोड़ किया जा सकता है। सफल फॉर्मिंग से यह साबित नहीं होता कि मशीन या टूलिंग अपनी सीमाओं के भीतर रही। केवल सत्यापित सेटअप के साथ आगे बढ़ें; अन्यथा, टूलिंग, लोडिंग व्यवस्था, फॉर्मिंग विधि या मशीन का चयन संशोधित करें और प्रभावित आवश्यकताओं की दोबारा जाँच करें।
