एयर बेंडिंग, बॉटमिंग, और कोइनिंग के सिद्धांत प्रेस ब्रेक पर
कल्पना कीजिए कि आप एक सपाट धातु की शीट को प्रेस ब्रेक की मदद से एक सटीक कोणीय घटक में…

अपने प्रेस ब्रेक के लिए सही टनाज निर्धारित करना एक जटिल कार्य हो सकता है, लेकिन यह धातु मोड़ने के संचालन में सटीकता और दक्षता प्राप्त करने के लिए महत्वपूर्ण है। उपयुक्त बल की गणना करने के लिए कई प्रमुख कारकों को समझना आवश्यक है, जैसे कि सामग्री की मोटाई, मोड़ की लंबाई, और डाई-ओपनिंग चौड़ाई। इन प्रत्येक तत्वों की महत्वपूर्ण भूमिका होती है यह सुनिश्चित करने में कि आपका प्रेस ब्रेक सही तरीके से काम कर रहा है, मशीन और वर्कपीस को नुकसान से बचाने के लिए।
इस लेख में, हम प्रक्रिया को चरण-दर-चरण तोड़ेंगे, आपको टनाज गणना के आवश्यक पहलुओं के माध्यम से मार्गदर्शन करेंगे। हम आवश्यक डेटा एकत्र करने, गणना सूत्रों को लागू करने, और व्यावहारिक उदाहरणों के साथ अपने परिणामों को सत्यापित करने का तरीका खोजेंगे। अंत तक, आपके पास यह समझने की व्यापक समझ होगी कि अपने प्रेस ब्रेक के लिए सही टनाज कैसे निर्धारित करें, अपनी सेटअप को अनुकूलित करें, और आम गलतियों से बचें।
प्रेस ब्रेक टनाज की दुनिया में गोता लगाने और सटीक बल गणना की कला में महारत हासिल करने के लिए तैयार हैं? चलिए शुरू करते हैं!
प्रेस ब्रेक टनाज उस बल की मात्रा को संदर्भित करता है जो एक प्रेस ब्रेक मशीन शीट मेटल को मोड़ने के लिए उपयोग करती है, जिसे टन या किलो न्यूटन (kN) में मापा जाता है।
सटीक टनाज गणना कई कारणों से महत्वपूर्ण है। यह सामग्री के ओवर-बेंडिंग, क्रैकिंग, या अन्य क्षति को रोकता है, टूलिंग पर पहनने और आंसू को कम करता है, इसके जीवन को बढ़ाता है, मशीन की क्षमता के भीतर काम करके सुरक्षा सुनिश्चित करता है, और सटीक बेंड्स का परिणाम होता है, अंतिम उत्पाद में स्थिरता और गुणवत्ता बनाए रखता है।
प्रेस ब्रेक बहुमुखी मशीनें हैं जो पंच और डाई के बीच वर्कपीस को क्लैंप करके शीट मेटल को मोड़ने के लिए उपयोग की जाती हैं, इच्छित बेंड बनाने के लिए बल लागू करती हैं। पंच वह ऊपरी उपकरण होता है जो मोड़ने के बल को लागू करता है, जबकि डाई वह निचला उपकरण होता है जो सामग्री का समर्थन करता है और बेंड कोण को परिभाषित करता है। बैकगेज यह सुनिश्चित करता है कि प्रत्येक बेंड के लिए वर्कपीस सही ढंग से संरेखित हो, और नियंत्रण प्रणाली मशीन के संचालन का प्रबंधन करती है, जिसमें टनाज सेटिंग्स और बेंड अनुक्रम शामिल हैं।
एयर बेंडिंग में कम बल का उपयोग होता है क्योंकि पंच डाई के नीचे को नहीं छूता है, जिससे लचीले बेंड कोणों की अनुमति मिलती है। बॉटमिंग में उच्च टनाज की आवश्यकता होती है क्योंकि पंच सामग्री को डाई में दबाता है, जिससे अधिक सटीक बेंड्स बनते हैं। कॉइनिंग में अधिकतम बल का उपयोग होता है, पंच पूरी तरह से सामग्री में प्रवेश करता है ताकि अत्यधिक सटीक बेंड्स बनाए जा सकें।
सामग्री की मोटाई प्रेस ब्रेक संचालन में एक प्रमुख कारक है, जिसे मिलीमीटर या इंच में मापा जाता है। यह विशेषता सीधे उस बल को प्रभावित करती है जो सामग्री को मोड़ने के लिए आवश्यक है।
मटीरियल की मोटाई में वृद्धि के साथ बल की आवश्यकता भी तेजी से बढ़ती है। मोटाई को दोगुना करने पर चार गुना बल की आवश्यकता होती है। इस तेजी से बढ़ने के कारण सावधानीपूर्वक गणना की आवश्यकता होती है यह सुनिश्चित करने के लिए कि प्रेस ब्रेक इस बल को बिना मशीन या सामग्री को नुकसान पहुंचाए संभाल सकता है।
मोड़ने की लंबाई शीट मेटल की लंबाई को संदर्भित करती है जिसे मोड़ा जा रहा है। यह आयाम महत्वपूर्ण है क्योंकि यह निर्धारित करता है कि किसी भी समय कितना मटीरियल मोड़ने के बल के अधीन होता है।
मोड़ने की लंबाई सीधे आवश्यक कुल टनाज को प्रभावित करती है। लंबी मोड़ने की लंबाई का मतलब है कि एक साथ अधिक सामग्री मोड़ी जा रही है, जिसके लिए अधिक बल की आवश्यकता होती है। इसलिए, मोड़ की लंबाई को सटीक रूप से मापना आवश्यक है ताकि आवश्यक टनाज की गणना की जा सके।
डाई-ओपनिंग चौड़ाई, या “वी,” डाई में वी-आकार के उद्घाटन की चौड़ाई है जहां पंच सामग्री को दबाता है। यह चौड़ाई प्रेस ब्रेक संचालन में एक महत्वपूर्ण पैरामीटर है।
डाई-ओपनिंग चौड़ाई विपरीत रूप से आवश्यक टनाज को प्रभावित करती है। एक छोटी डाई-ओपनिंग चौड़ाई बल को एक छोटे क्षेत्र पर केंद्रित करती है, जिससे बेंड प्राप्त करने के लिए आवश्यक टनाज बढ़ता है। इसके विपरीत, एक चौड़ी डाई-ओपनिंग बल को कम करती है लेकिन बेंड की सटीकता और कोण को प्रभावित कर सकती है। बल आवश्यकताओं और बेंड सटीकता को संतुलित करने के लिए उपयुक्त डाई-ओपनिंग चौड़ाई का चयन महत्वपूर्ण है।
विभिन्न सामग्रियों में विभिन्न तन्यता ताकत और निंदनीयता होती है, जो आवश्यक मोड़ने वाले बल को प्रभावित करती है। उदाहरण के लिए, स्टेनलेस स्टील आमतौर पर माइल्ड स्टील के लिए आवश्यक टनाज का लगभग 1.5 गुना मांगता है, जबकि एल्यूमीनियम या कांस्य जैसी नरम धातुओं के लिए लगभग आधे टनाज की आवश्यकता होती है।
तन्यता ताकत एक सामग्री के अलग होने के प्रतिरोध को मापती है। उच्च तन्यता ताकत वाली सामग्रियों को मोड़ने के लिए अधिक बल की आवश्यकता होती है। तन्यता ताकत को टनाज गणना सूत्रों में शामिल किया जाता है ताकि यह सुनिश्चित हो सके कि सही मात्रा में बल लागू किया गया है।
जिस कोण पर सामग्री को मोड़ा जाता है वह भी आवश्यक टनाज को प्रभावित करता है। तेज कोण, जो सामग्री के अधिक महत्वपूर्ण विकृति शामिल करते हैं, आमतौर पर कम कोण की तुलना में अधिक बल की आवश्यकता होती है। यह समझना कि विभिन्न कोण टनाज को कैसे प्रभावित करते हैं, उपयुक्त प्रेस ब्रेक सेटिंग्स और टूलिंग का चयन करने में मदद करता है।
एयर बेंडिंग में कम बल का उपयोग होता है क्योंकि पंच पूरी तरह से डाई में नहीं बैठता है। यह तरीका अधिक लचीला है लेकिन सुसंगत परिणाम प्राप्त करने के लिए प्रेस ब्रेक का सटीक नियंत्रण आवश्यक है।
बॉटम बेंडिंग में एयर बेंडिंग की तुलना में 3 से 5 गुना अधिक टनाज की आवश्यकता होती है। पंच सामग्री को डाई में दबाता है, जिससे अधिक सटीक बेंड्स बनते हैं। यह तरीका कम लचीला है लेकिन अधिक सटीकता प्रदान करता है।
कॉइनिंग सबसे अधिक बल-गहन मोड़ने का तरीका है, जिसमें एयर बेंडिंग के 10 गुना तक टनाज की आवश्यकता होती है। पंच सामग्री में पूरी तरह से प्रवेश करता है, अत्यधिक सटीक बेंड्स का उत्पादन करता है लेकिन टनाज की मांग को काफी बढ़ा देता है।
टूलिंग की स्थिति और शैली मोड़ने के लिए आवश्यक बल को प्रभावित कर सकती है। खराब या अनुचित रूप से रखरखाव किए गए उपकरण गलत बेंड्स और बढ़ी हुई टनाज आवश्यकताओं का कारण बन सकते हैं।
एक साथ कई बेंड्स करने से कुल आवश्यक बल बढ़ जाता है। प्रत्येक बेंड कुल टनाज में जोड़ता है, जिससे अतिरिक्त बल को समायोजित करने के लिए प्रेस ब्रेक सेटिंग्स में समायोजन की आवश्यकता होती है।
टूलिंग की ज्योमेट्री, जिसमें पंच रेडियस और डाई आकार शामिल है, मोड़ने वाले बल को प्रभावित कर सकता है। विभिन्न आकार और आकार बल को अलग-अलग तरीके से वितरित करते हैं, जिससे सफल बेंड के लिए आवश्यक टनाज प्रभावित होता है।
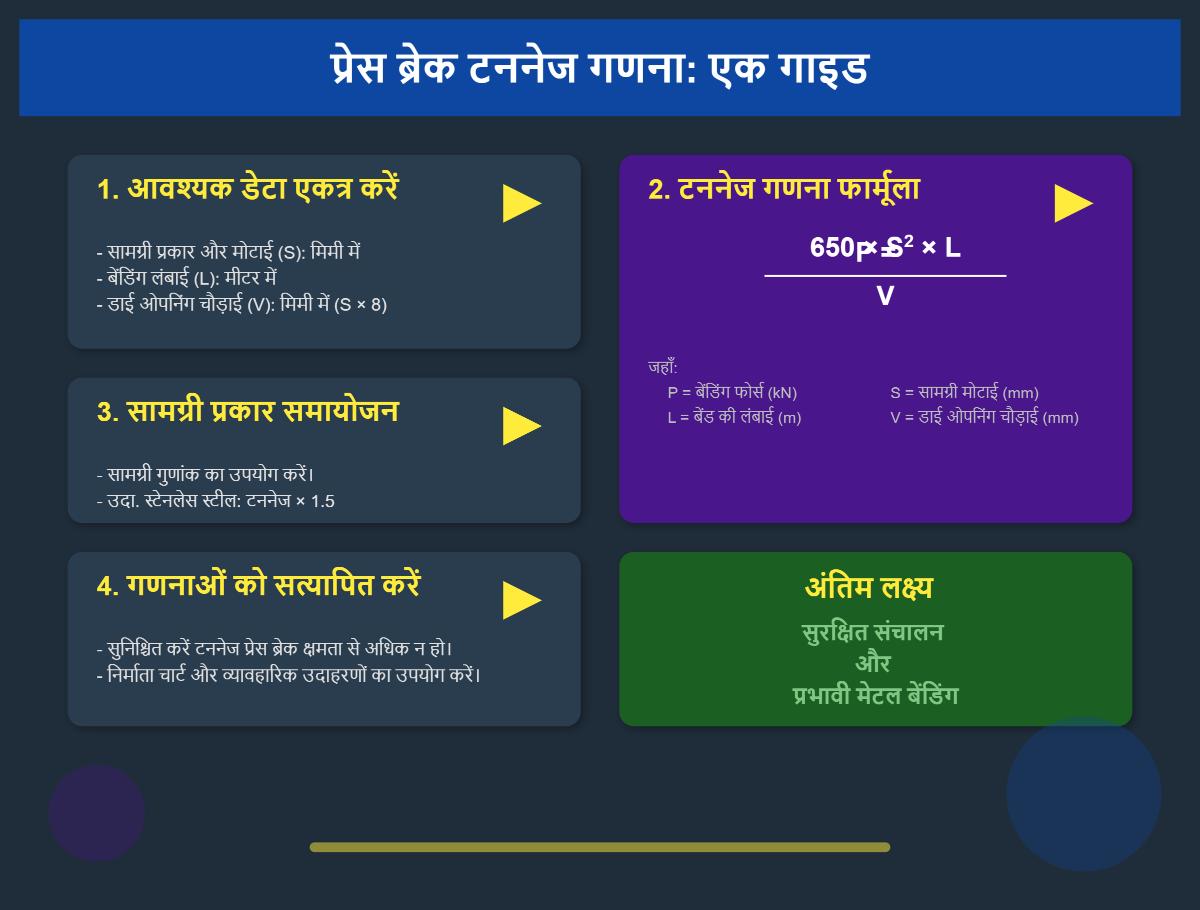
प्रेस ब्रेक टनाज की सटीक गणना के लिए, सामग्री और मोड़ने की प्रक्रिया के बारे में विशिष्ट डेटा एकत्र करना आवश्यक है। इसमें सामग्री के प्रकार की पहचान करना, इसकी मोटाई मापना, और मोड़ने की लंबाई निर्धारित करना शामिल है। सामग्री का प्रकार और मोटाई दोनों आवश्यक टनाज को प्रभावित करते हैं, जिसमें सामग्री की ताकत और मोटाई प्रमुख भूमिकाएं निभा रही हैं।
डाई-ओपनिंग चौड़ाई (वी) को मापें, जो आमतौर पर सामग्री की मोटाई का 8 से 12 गुना होती है। डाई-ओपनिंग चौड़ाई विपरीत रूप से आवश्यक टनाज को प्रभावित करती है, संकीर्ण उद्घाटन उच्च बल की आवश्यकता होती है।
एक बार आपके पास आवश्यक डेटा हो, तो प्रेस ब्रेक टनाज की गणना करने के लिए उपयुक्त सूत्र लागू करें।
इम्पीरियल इकाइयों में प्रेस ब्रेक टनाज की गणना के लिए इस सूत्र का उपयोग करें:
मेट्रिक गणना के लिए, इसका उपयोग करें:
जहां:
गणना किए गए टनाज को उपयुक्त सामग्री कारक से गुणा करके समायोजित करें। सामान्य सामग्री कारकों में शामिल हैं:
टन भार गणना में सामान्य गलतियाँ:
सटीक गणनाओं के लिए सुझाव:
इन चरणों को पालन करके और सही सूत्रों का उपयोग करके, आप सटीक और प्रभावी प्रेस ब्रेक संचालन सुनिश्चित कर सकते हैं, जिससे आपके धातु झुकाव प्रक्रियाओं का अनुकूलन हो सके।
टन भार की गणना को प्रभावी ढंग से लागू करने के लिए, अपने प्रेस ब्रेक को सही तरीके से सेटअप करना शुरू करें। इस प्रक्रिया में मशीन तैयार करना, सही उपकरण सुनिश्चित करना और आपके बेंडिंग ऑपरेशन के लिए सही पैरामीटर सेट करना शामिल है।
इन व्यावहारिक कदमों का पालन करके और सामान्य समस्याओं का समाधान करके, आप अपने प्रेस ब्रेक संचालन में टन भार गणनाओं को प्रभावी ढंग से लागू कर सकते हैं, जिससे धातु बेंडिंग कार्यों में सटीकता और दक्षता सुनिश्चित हो सके।
टोनज वह बल है जो एक प्रेस ब्रेक लगा सकता है, जिसे टन में मापा जाता है। सटीक मोड़ों को प्राप्त करने, उपकरण की दीर्घायु बनाए रखने और ऑपरेटर की सुरक्षा सुनिश्चित करने के लिए टोनज का अनुकूलन महत्वपूर्ण है। गलत टोनज का उपयोग करने से उपकरण को नुकसान हो सकता है, जैसे रैम का विकृत होना या उपकरणों का टूटना, और उत्पाद की गुणवत्ता और सुरक्षा में भी समझौता हो सकता है।
प्रेस ब्रेक संचालन के लिए आवश्यक टोनज को कई कारक प्रभावित करते हैं:
सामग्री की तन्यता शक्ति टोनज आवश्यकताओं को बहुत प्रभावित करती है। उच्च तन्यता शक्ति वाली सामग्री को मोड़ने के लिए अधिक बल की आवश्यकता होती है। आमतौर पर, टोनज गणनाओं को सामग्री की तन्यता शक्ति के आधार पर हल्की स्टील (60,000 पीएसआई) की तुलना में समायोजित किया जाता है।
मोटी और लंबी सामग्रियों को अधिक टोनज की आवश्यकता होती है। उदाहरण के लिए, 3 मिमी मोटी, 1000 मिमी लंबी हल्की स्टील की शीट को 24 मिमी डाई ओपनिंग के साथ मोड़ने के लिए लगभग 24,375 kN बल की आवश्यकता होती है। टोनज का अनुमान लगाने का सूत्र है:
संकीर्ण डाई ओपनिंग बल को केंद्रित करके टोनज बढ़ाती है, जबकि चौड़ी डाई ओपनिंग बल को फैलाकर टोनज को कम करती है। हालांकि, चौड़ी डाई भी मोड़ त्रिज्या और फ्लैंज लंबाई को बढ़ाती हैं।
विशेषीकृत उपकरण, जैसे ऑफसेट बेंडिंग या हेम टूल्स, आवश्यक टोनज को नाटकीय रूप से बढ़ा सकते हैं—कभी-कभी मानक वी-डाई की तुलना में चार या पांच गुना अधिक बल की आवश्यकता होती है।
सामग्री और वांछित मोड़ के अनुसार उपयुक्त डाई और पंचों का चयन करना कुशल टोनज उपयोग के लिए आवश्यक है। उचित उपकरण संरेखण और रखरखाव भी टोनज को अनुकूलित करने में महत्वपूर्ण भूमिका निभाते हैं।
उपकरण परिवर्तनों को कम करने और मशीन उपयोगिता को अधिकतम करने के लिए नौकरियों को व्यवस्थित करना उत्पादन को सुव्यवस्थित कर सकता है। उपकरण और डाई को लेबल करना त्रुटियों को कम करने और दक्षता बढ़ाने में मदद करता है।
मोड़ कैलकुलेटर का उपयोग करना और निर्माता के विनिर्देशों का पालन करना ओवरलोडिंग को रोक सकता है। वास्तविक समय की निगरानी और फीडबैक सिस्टम जटिल मोड़ों के दौरान इष्टतम टोनज बनाए रखने में मदद करते हैं।
प्रेस ब्रेक को उसकी निर्दिष्ट क्षमता के भीतर संचालित करना क्षति से बचने और सटीकता बनाए रखने के लिए महत्वपूर्ण है। नियमित रखरखाव और ऑपरेटर प्रशिक्षण समस्याओं को रोकने और सुरक्षा सुनिश्चित करने में मदद करते हैं।
3 मिमी मोटी, 1000 मिमी लंबी हल्की स्टील की शीट के लिए, 24 मिमी डाई ओपनिंग के साथ:
यदि सामग्री की तन्यता शक्ति हल्की स्टील से भिन्न होती है, तो सामग्री की तन्यता को 60,000 पीएसआई से विभाजित करके और मानक टोनज से अनुपात को गुणा करके समायोजित करें।
विशेषीकृत उपकरणों के लिए मानक टोनज को उपयुक्त कारक (जैसे, हेम टूल्स के लिए 4x, ऑफसेट बेंडिंग टूल्स के लिए 5x) से गुणा करके ध्यान में रखें।
| कारक | टोनज पर प्रभाव | ऑप्टिमाइज़ेशन रणनीति |
|---|---|---|
| सामग्री की मोटाई | मोटाई के साथ बढ़ती है | उपयुक्त डाई का चयन करें |
| मोड़ की लंबाई | लंबाई के साथ बढ़ती है | संभव हो तो लंबे मोड़ों को खंडित करें |
| डाई ओपनिंग की चौड़ाई | चौड़ी ओपनिंग के साथ घटती है | टोनज और मोड़ त्रिज्या के बीच संतुलन बनाए रखें |
| उपकरण का प्रकार | भिन्न होता है (मानक बनाम विशेषीकृत) | विशेष उपकरणों का उपयोग केवल आवश्यकता के अनुसार करें |
| सामग्री की ताकत | उच्च ताकत के साथ बढ़ती है | सामग्री के विनिर्देशों के अनुसार टोनज समायोजित करें |
प्रेस ब्रेक के लिए उन्नत टोनज ऑप्टिमाइज़ेशन में सामग्री के गुणों, उपकरणों और मशीन की क्षमताओं को समझना शामिल है। सटीक गणना विधियों को लागू करके, उपयुक्त उपकरणों का चयन करके और उपकरणों का रखरखाव करके, निर्माता उच्च गुणवत्ता वाले मोड़ प्राप्त कर सकते हैं, डाउनटाइम को कम कर सकते हैं और सुरक्षित, कुशल संचालन सुनिश्चित कर सकते हैं।
प्रेस ब्रेक टोनज को अनुकूलित करने के लिए, टोनज आवश्यकताओं को प्रभावित करने वाले महत्वपूर्ण कारकों को समझना आवश्यक है।
मोड़ के लिए आवश्यक टोनज निर्धारित करने में सामग्री की मोटाई और प्रकार महत्वपूर्ण कारक हैं। मोटी सामग्री और उच्च-शक्ति वाले मिश्र धातुओं को वांछित मोड़ हासिल करने के लिए अधिक बल की आवश्यकता होती है। उदाहरण के लिए, स्टेनलेस स्टील को मोड़ने के लिए उसकी उच्च तन्यता शक्ति के कारण हल्की स्टील के लिए आवश्यक टोनज का लगभग 1.5 गुना टोनज की आवश्यकता होती है।
मोड़ की लंबाई कुल बल को काफी प्रभावित करती है क्योंकि लंबे मोड़ों में अधिक सामग्री शामिल होती है, जिससे समान मोड़ सुनिश्चित करने के लिए अधिक टोनज की आवश्यकता होती है। सटीक टोनज गणनाओं के लिए मोड़ की लंबाई का सटीक माप महत्वपूर्ण है।
हाइड्रोलिक, मैकेनिकल और इलेक्ट्रिक प्रेस ब्रेक की अलग-अलग क्षमताएं और दक्षता स्तर होते हैं। हाइड्रोलिक प्रेस मोटी सामग्री के लिए सुसंगत शक्ति प्रदान करते हैं, जबकि मैकेनिकल प्रेस पतली चादरों के लिए अधिक कुशल हो सकते हैं। उपकरणों का प्रकार और स्थिति भी आवश्यक टोनज को प्रभावित करती है। उचित रखरखाव और उपकरणों का संरेखण कुशल बल अनुप्रयोग सुनिश्चित करते हैं।
पारंपरिक टोनज गणना सूत्र अभी भी उपयोग में हैं, लेकिन आधुनिक सॉफ़्टवेयर टूल्स सामग्री ग्रेड, उपकरण ज्यामिति और मोड़ कोण जैसे अतिरिक्त चर को एकीकृत करके अधिक सटीक परिणाम प्रदान करते हैं। किसी भी विधि की सटीकता इनपुट डेटा की गुणवत्ता पर निर्भर करती है।
यहां मीट्रिक इकाइयों में टोनज की गणना के लिए एक पारंपरिक सूत्र है:
जहां:
विशेषज्ञ जटिल या उच्च-टोनज अनुप्रयोगों के लिए टोनज गणनाओं को मान्य करने के लिए प्रेस ब्रेक विशेषज्ञों या आपूर्तिकर्ताओं से परामर्श करने की सलाह देते हैं। इससे यह सुनिश्चित होता है कि सभी चर पर विचार किया गया है और प्रेस ब्रेक सुरक्षित और कुशल मापदंडों के भीतर संचालित होता है।
प्रेस ब्रेक का नियमित रूप से कैलिब्रेशन करना सटीक टोनज अनुप्रयोग को बनाए रखने के लिए महत्वपूर्ण है। इसमें लीक की जांच करना, उचित स्नेहन सुनिश्चित करना और मशीन की संरचनात्मक अखंडता की पुष्टि करना शामिल है। उचित रखरखाव दिनचर्या परिचालन अक्षमताओं को रोकने और उपकरणों के जीवनकाल को बढ़ाने में मदद करती है।
गलत टोनज का उपयोग करने से विभिन्न समस्याएं हो सकती हैं:
सही टोनज चयन ऊर्जा दक्षता में योगदान देता है और सामग्री अपशिष्ट को कम करता है, जिससे सतत निर्माण प्रथाओं का समर्थन होता है। टोनज को अनुकूलित करके, निर्माता अपने पर्यावरणीय पदचिह्न को कम कर सकते हैं और समग्र परिचालन दक्षता में सुधार कर सकते हैं।
उन्नत प्रेस ब्रेक अब परिष्कृत नियंत्रण प्रणालियों की सुविधा प्रदान करते हैं जो वास्तविक समय में टोनज को अनुकूलित करते हैं। ये प्रणाली त्रुटियों को कम करती हैं, उत्पादकता बढ़ाती हैं
बड़े पैमाने पर निर्माण में, उच्च-टन प्रेस ब्रेक को आवश्यक बलों को संभालने के लिए कठोर रूप से परीक्षण किया जाता है। स्वचालन और सटीक नियंत्रण का एकीकरण तेजी से सामान्य हो रहा है, यह सुनिश्चित करते हुए कि ये शक्तिशाली मशीनें कुशलतापूर्वक और सुरक्षित रूप से संचालित होती हैं।
इंटरएक्टिव टननेज कैलकुलेटर्स मेटल फैब्रिकेटर्स के लिए कई फायदे प्रदान करते हैं, जिससे प्रेस ब्रेक ऑपरेशनों की दक्षता और सटीकता बढ़ती है। ये उपकरण उपयोगकर्ताओं को विभिन्न बेंडिंग कार्यों के लिए आवश्यक बल का त्वरित निर्धारण करने की अनुमति देते हैं, जिससे त्रुटियों का जोखिम कम होता है और मशीन का उपयोग अनुकूलित होता है।
विशिष्ट मापदंडों जैसे सामग्री प्रकार, मोटाई, बेंड लंबाई, और डाई ओपनिंग चौड़ाई दर्ज करके, उपयोगकर्ता अपनी विशेष आवश्यकताओं के लिए सटीक टननेज गणनाएं प्राप्त कर सकते हैं। यह सटीकता लगातार और उच्च गुणवत्ता वाले बेंड सुनिश्चित करती है।
इंटरएक्टिव कैलकुलेटर्स गणना प्रक्रिया को स्वचालित करके समय बचाते हैं। आवश्यक टननेज को मैन्युअल रूप से गणना करने के बजाय, फैब्रिकेटर्स आवश्यक डेटा दर्ज कर सकते हैं और त्वरित परिणाम प्राप्त कर सकते हैं, जिससे योजना प्रक्रिया को सरल बनाया जा सकता है।
सटीक टननेज गणनाएं सुनिश्चित करती हैं कि प्रेस ब्रेक अपनी क्षमता सीमा के भीतर सुरक्षित रूप से संचालित होता है। इससे मशीन को नुकसान, सामग्री की बर्बादी और संभावित चोटों का जोखिम कम होता है, जिससे एक सुरक्षित कार्य वातावरण को बढ़ावा मिलता है।
इंटरएक्टिव टननेज कैलकुलेटर्स कई विशेषताओं के साथ आते हैं जो उन्हें मेटल फैब्रिकेशन के लिए अनमोल उपकरण बनाते हैं।
उपयोगकर्ताओं को आमतौर पर निम्नलिखित जानकारी प्रदान करनी होती है:
कैलकुलेटर्स फिर विभिन्न आउटपुट मेट्रिक्स प्रदान करते हैं, जिनमें शामिल हैं:
गणना के लिए आवश्यक डेटा एकत्र करें:
प्रेस ब्रेक टननेज गणनाओं के लिए डिज़ाइन किए गए एक विश्वसनीय ऑनलाइन कैलकुलेटर या मोबाइल ऐप का चयन करें। कुछ कैलकुलेटर्स प्रेस ब्रेक मशीन मैनुअल या सॉफ़्टवेयर में एकीकृत होते हैं।
संग्रहित डेटा को कैलकुलेटर में दर्ज करें। विश्वसनीय परिणाम प्राप्त करने के लिए सभी माप सटीक हों इस बात का ध्यान रखें।
गणना किए गए टननेज और संबंधित मापदंडों की जांच करें। सुनिश्चित करें कि अनुमानित बल प्रेस ब्रेक की क्षमता के अनुरूप हो।
सुनिश्चित करें कि आपका प्रेस ब्रेक गणना किए गए टननेज को संभाल सकता है। सामग्री गुणों में किसी भी परिवर्तशीलता को ध्यान में रखते हुए आवश्यक बल से थोड़ी अधिक क्षमता वाली मशीन का चयन करें।
प्रेस ब्रेक टननेज गणनाओं के लिए कई ऑनलाइन उपकरण और संसाधन उपलब्ध हैं, जिनमें शामिल हैं:
हमेशा कैलकुलेटर में दर्ज किए गए डेटा की सटीकता की पुष्टि करें। गलत इनपुट्स से त्रुटिपूर्ण परिणाम हो सकते हैं, जिससे सामग्री क्षति या मशीन ओवरलोडिंग हो सकती है।
गणना किए गए टननेज से थोड़ा अधिक क्षमता वाला प्रेस ब्रेक चुनें। यह सुरक्षा मार्जिन किसी भी सामग्री असंगतियों को समायोजित करता है और सुरक्षित संचालन सुनिश्चित करता है।
गैर-मानक सामग्रियों, मोटाई या बेंड एंगल्स के लिए, सटीक गणनाओं और सुरक्षित संचालन को सुनिश्चित करने के लिए तकनीकी विशेषज्ञ या मशीन निर्माता से परामर्श करना उचित है।
इंटरएक्टिव टननेज कैलकुलेटर्स आवश्यक उपकरण हैं जो मेटल फैब्रिकेटर्स को सटीक और कुशल प्रेस ब्रेक ऑपरेशनों को प्राप्त करने में मदद करते हैं। इन कैलकुलेटर्स का लाभ उठाकर, उपयोगकर्ता मशीन चयन को अनुकूलित कर सकते हैं, सुरक्षा बढ़ा सकते हैं और उच्च गुणवत्ता वाले बेंडिंग परिणाम सुनिश्चित कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
अपने प्रेस ब्रेक के लिए सही टननेज की गणना करने के लिए, आपको कई प्रमुख कारकों पर विचार करना होगा, जिनमें सामग्री मोटाई, बेंडिंग लंबाई और डाई ओपनिंग चौड़ाई शामिल हैं। यहाँ एक स्टेप-बाय-स्टेप गाइड है:
इन चरणों का पालन करके, आप अपने प्रेस ब्रेक के लिए आवश्यक टननेज को सटीक रूप से निर्धारित कर सकते हैं, जिससे सुरक्षित संचालन और प्रभावी मेटल बेंडिंग सुनिश्चित हो सके।
प्रेस ब्रेक टननेज कई प्रमुख कारकों से प्रभावित होता है। मुख्य कारक सामग्री की मोटाई है, क्योंकि शीट को बेंड करने के लिए आवश्यक बल मोटाई के वर्ग के लगभग समानुपाती होता है। मोटी सामग्री अधिक प्रतिरोध करती है, इसलिए काफी अधिक बल की आवश्यकता होती है। बेंड की लंबाई भी सीधे टननेज को प्रभावित करती है; लंबी बेंड लाइन का मतलब है कि पूरे लंबाई पर दबाव डालने के लिए बड़े बल की आवश्यकता है।
एक और महत्वपूर्ण कारक डाई ओपनिंग चौड़ाई है। संकीर्ण डाई ओपनिंग छोटे क्षेत्र पर बल को केंद्रित करती है, जिससे आवश्यक टननेज बढ़ जाता है, जबकि चौड़ी डाई ओपनिंग बल को बड़े क्षेत्र में वितरित करती है, जिससे आवश्यक टननेज कम हो जाता है। सामग्री प्रकार और उसकी तन्यता ताकत भी महत्वपूर्ण भूमिका निभाती है। उच्च तन्यता ताकत वाली सामग्री, जैसे स्टेनलेस स्टील, की तुलना में नरम सामग्री जैसे एल्यूमिनियम के लिए अधिक बल की आवश्यकता होती है।
अंत में, बेंड एंगल और विधि (जैसे, एयर बेंडिंग, बॉटमिंग, कॉइनिंग) आवश्यक टननेज को प्रभावित करते हैं। कॉइनिंग को एयर बेंडिंग की तुलना में अधिक बल की आवश्यकता होती है क्योंकि इसमें संपूर्ण विकृति शामिल होती है। इन कारकों को समझना सही प्रेस ब्रेक क्षमता का चयन करने और कुशल और सटीक मेटल बेंडिंग संचालन सुनिश्चित करने के लिए आवश्यक है।
प्रेस ब्रेक के लिए टननेज गणना में सामान्य गलतियाँ मेटल बेंडिंग ऑपरेशनों की गुणवत्ता और सुरक्षा को काफी प्रभावित कर सकती हैं। एक सामान्य त्रुटि सामग्री गुणों जैसे मोटाई और तन्यता ताकत को ध्यान में नहीं रखना है। विभिन्न सामग्रियों जैसे माइल्ड स्टील और स्टेनलेस स्टील को उनकी भिन्न तन्यता ताकतों के कारण विभिन्न बलों की आवश्यकता होती है। एक और आम गलती टूलिंग की लोड सीमाओं की अनदेखी करना है, जो ओवरलोड होने पर टूट या विकृत हो सकती है।
विधि-विशिष्ट कारकों को नजरअंदाज करना भी एक प्रचलित मुद्दा है। प्रत्येक बेंडिंग विधि—एयर बेंडिंग, बॉटम बेंडिंग, और कॉइनिंग—को विभिन्न बल स्तरों की आवश्यकता होती है, और इन
अन्य गलतियों में टन भार आवश्यकताओं पर मोड़ की लंबाई और कोण के प्रभाव को नजरअंदाज करना, उपयोग किए जा रहे प्रेस ब्रेक के प्रकार पर विचार न करना, और कई-मोड़ संचालन के लिए गणनाओं को समायोजित करने में विफल होना शामिल है। अंत में, गलत गणना सूत्रों का उपयोग करना, जैसे गलत सामग्री कारक का उपयोग करना या विधि-विशिष्ट कारकों की उपेक्षा करना, महत्वपूर्ण त्रुटियों का कारण बन सकता है। इन सामान्य गलतियों से बचकर, आप सटीक टन भार गणनाएँ, बेहतर उत्पाद गुणवत्ता और सुरक्षित संचालन सुनिश्चित कर सकते हैं।
हर बार अपने प्रेस ब्रेक के लिए सटीक टन भार गणनाएँ सुनिश्चित करने के लिए, एक व्यवस्थित दृष्टिकोण का पालन करें जो सटीक डेटा संग्रहण और विश्वसनीय गणना उपकरणों के उपयोग को शामिल करता है। प्रारंभ करें सटीक इनपुट मानों को एकत्रित करके: सामग्री का प्रकार और मोटाई, मोड़ की लंबाई और डाई-ओपनिंग चौड़ाई। अपने गणनाओं को क्रॉस-चेक करने के लिए नवीनतम सूत्र या प्रतिष्ठित ऑनलाइन कैलकुलेटर, जैसे कि Cincinnati Incorporated या Bystronic के, का उपयोग करें।
अपने आधार गणनाओं को समायोजित करने के लिए उपयुक्त सामग्री और विधि कारकों को लागू करें। उदाहरण के लिए, स्टेनलेस स्टील के लिए 1.5 का गुणक उपयोग करें। त्रुटियों से बचने के लिए सुनिश्चित करें कि डाई चयन सामग्री की मोटाई और प्रकार से मेल खाता है। गणनाओं के साथ आगे बढ़ने से पहले सभी इनपुट मानों की सटीकता को दोबारा जांचें।
इसके अतिरिक्त, ओवरलोड और संभावित क्षति को रोकने के लिए मशीन की रेटेड क्षमता पर विचार करें। इन सर्वोत्तम प्रथाओं का पालन करके और नवीनतम उपकरणों का उपयोग करके, आप लगातार सटीक और विश्वसनीय टन भार गणनाएँ प्राप्त कर सकते हैं।
प्रेस ब्रेक टन भार गणना में मदद करने के लिए कई उपकरण और संसाधन हैं। विशेष रूप से, प्रतिष्ठित निर्माताओं द्वारा प्रदान किए गए ऑनलाइन कैलकुलेटर आवश्यक बल का अनुमान लगाने का सुविधाजनक तरीका प्रदान करते हैं। उदाहरण के लिए, Cincinnati Incorporated Load Calculator उपयोगकर्ताओं को सामग्री प्रकार, मोटाई, और वी डाई ओपनिंग इनपुट करने की अनुमति देता है ताकि एयर बेंडिंग ऑपरेशनों के लिए आवश्यक टन भार का अनुमान लगाया जा सके। इसी तरह, Accurpress Tonnage Calculator विभिन्न सामग्रियों का समर्थन करता है, जिसमें अलग-अलग प्रकार का एल्युमिनियम और स्टेनलेस स्टील शामिल हैं, जिससे सटीक टन भार अनुमान में सहायता मिलती है।
एक और उपयोगी उपकरण Westway Machinery Press Brake Calculator है, जिसे एयर बेंडिंग के लिए अनुमानित टन भार आवश्यकताओं प्रदान करने के लिए डिज़ाइन किया गया है, हालांकि इसे एक मार्गदर्शक के रूप में उपयोग किया जाना चाहिए न कि एक निश्चित उपाय के रूप में। अधिक गणितीय दृष्टिकोण के लिए, The Fabricator एक विस्तृत गणना विधि प्रदान करता है जिसमें सामग्री मोटाई और डाई ओपनिंग को ध्यान में रखते हुए एक विशिष्ट सूत्र शामिल है।
इसके अतिरिक्त, Pacific Press विभिन्न कैलकुलेटरों की एक श्रृंखला प्रदान करता है, जिसमें एक प्रेस ब्रेक बेंडिंग फोर्स कैलकुलेटर शामिल है, जो सामग्री प्रकार, मोटाई, डाई और पंच पैरामीटर, और बेंडिंग लंबाई को ध्यान में रखता है।
इन उपकरणों का उपयोग विशेषज्ञों से परामर्श करने और कई संसाधनों के परिणामों को मिलाकर सटीक और विश्वसनीय प्रेस ब्रेक टन भार गणना सुनिश्चित कर सकता है।
प्रेस ब्रेक ऑपरेशनों में टनज अनुकूलन के लिए उन्नत तकनीकें दक्षता, सटीकता और मशीन की दीर्घायु को बढ़ाने पर केंद्रित होती हैं। एक प्रमुख तकनीक सटीक अंशांकन और निगरानी है, जिसमें प्रेस ब्रेक को नियमित रूप से लोड सेल या टनज मॉनिटर का उपयोग करके अंशांकित किया जाता है ताकि लागू बल गणना की आवश्यकताओं से मेल खाता हो, जिससे अधिक लोडिंग या कम लोडिंग को रोका जा सके। एक और महत्वपूर्ण विधि टूलिंग अनुकूलन और रखरखाव है, जिसमें उपयुक्त टूलिंग का चयन, विभिन्न मोटाइयों और बेंडिंग कोणों को समायोजित करने के लिए समायोज्य टूलिंग का उपयोग, और पहनने और क्षति को रोकने के लिए नियमित निरीक्षण शामिल हैं।
उन्नत बेंडिंग विधियाँ, जैसे कि स्टेज्ड बेंडिंग, जटिल भागों को एक सेटअप में पूरा करने की अनुमति देती हैं, जिससे सामग्री हैंडलिंग कम हो जाती है और टनज त्रुटियों को कम किया जा सकता है। इसके अतिरिक्त, उभरती प्रौद्योगिकियों जैसे AI-सहायता प्राप्त प्रोग्रामिंग और IoT-सक्षम भविष्यवाणी रखरखाव को एकीकृत करके बेंड अनुक्रम को अनुकूलित किया जा सकता है, टूलिंग कॉन्फ़िगरेशन का सुझाव दिया जा सकता है, और हाइड्रोलिक सिस्टम की निगरानी की जा सकती है ताकि पूर्वानुमानिक रखरखाव सुनिश्चित हो सके, जिससे लगातार टनज अनुप्रयोग सुनिश्चित किया जा सके।
