प्रेस ब्रेक बेंडिंग विधियाँ और सटीकता: ऐसी प्रक्रिया चुनें जो आपके पार्ट की टॉलरेंस पूरी करे
बेंडिंग विधि चुनने से पहले तैयार पार्ट की टॉलरेंस निर्धारित करें ड्रॉइंग में दी गई तैयार पार्ट की आवश्यकताओं के…

कल्पना कीजिए कि आप एक सपाट धातु की शीट को प्रेस ब्रेक की मदद से एक सटीक कोणीय घटक में परिवर्तित कर रहे हैं। लेकिन सर्वोत्तम परिणाम सुनिश्चित करने के लिए आप किस बेंडिंग तकनीक को चुनेंगे? एयर बेंडिंग, बॉटमिंग, और कोइनिंग, प्रत्येक के अपने अद्वितीय लाभ और चुनौतियाँ हैं। इन विधियों के बीच मुख्य अंतरों को समझना आवश्यक है ताकि वांछित बेंड कोण और गुणवत्ता प्राप्त की जा सके। यह लेख इन तकनीकों के पीछे के सिद्धांतों और प्रक्रियाओं पर गहराई से नज़र डालता है, यह जांचते हुए कि टनज आवश्यकताएँ, टूलिंग संपर्क, और मशीन प्रकार आपके निर्णय को कैसे प्रभावित करते हैं। स्प्रिंगबैक की सूक्ष्म बारीकियों से लेकर पंच गहराई और डाई चौड़ाई के प्रभाव तक, हम आपको आपके विशिष्ट अनुप्रयोग के लिए सही विधि चुनने के लिए मार्गदर्शन करेंगे। क्या आप धातु बेंडिंग की कला में महारत हासिल करने के लिए तैयार हैं? आइए जानें और देखें कि एयर बेंडिंग, बॉटमिंग, और कोइनिंग किन सूक्ष्मताओं से अलग हैं।
एयर बेंडिंग प्रेस ब्रेक संचालन में एक लोकप्रिय तकनीक है क्योंकि यह लचीलापन और दक्षता प्रदान करती है। इस विधि में पंच शीट मेटल को डाई में दबाता है बिना सामग्री के नीचे तक छूने के, जिससे एक ही सेट टूल्स का उपयोग करके बेंड कोण में समायोजन की अनुमति मिलती है।
बॉटमिंग उच्च सटीकता सुनिश्चित करता है द्वारा सामग्री को पूरी तरह से डाई में दबाकर, जो न्यूनतम स्प्रिंगबैक के साथ सुसंगत बेंड कोण प्रदान करता है।
कोइनिंग में डाई में शीट मेटल को दबाने के लिए उच्च बल का उपयोग किया जाता है, जिससे प्लास्टिक विकृति होती है। यह विधि न्यूनतम स्प्रिंगबैक के साथ सटीक बेंड प्रदान करती है, जिससे यह विस्तृत और जटिल आकृतियों के लिए आदर्श है।
सफल बेंडिंग के लिए प्रेस ब्रेक को सही ढंग से सेट करना महत्वपूर्ण है। ऑपरेटरों को सामग्री के प्रकार, मोटाई और वांछित बेंड त्रिज्या के आधार पर सही पंच और डाई संयोजन चुनना चाहिए। सटीक परिणामों के लिए बेंडिंग कोण, स्ट्रोक लंबाई और लागू बल में समायोजन आवश्यक हैं। मशीन के नियंत्रण प्रणाली का अंशांकन भी महत्वपूर्ण है, विशेष रूप से सीएनसी-सुसज्जित प्रेस ब्रेक के लिए, बेंड में सटीकता और पुनरावृत्ति सुनिश्चित करने के लिए।
एयर बेंडिंग में एक पंच का उपयोग करके शीट मेटल को एक डाई में दबाना शामिल है, बिना धातु को पूरी तरह से डाई के आकार को लेने के। धातु केवल डाई के किनारों पर समर्थित होती है, जिससे शीट और डाई के नीचे के बीच एक अंतर होता है। बेंड कोण को पंच द्वारा डाई खोलने में नीचे उतरने की गहराई द्वारा नियंत्रित किया जाता है। इस विधि में अन्य तकनीकों की तुलना में कम बल की आवश्यकता होती है क्योंकि धातु टूलिंग को पूरी तरह से संपर्क नहीं करती, जिससे बेंड कोणों और टूल उपयोग में लचीलापन मिलता है।
बॉटमिंग में शीट मेटल को डाई में तब तक धकेलना शामिल है जब तक कि यह पूरी तरह से डाई के आकार में न आ जाए। पंच स्ट्रोक को नियंत्रित किया जाता है ताकि शीट पूरी तरह से डाई सतह पर नीचे आ जाए। इस विधि में एयर बेंडिंग की तुलना में अधिक बल की आवश्यकता होती है लेकिन कोइनिंग से कम। बॉटमिंग स्प्रिंगबैक को कम करता है धातु को प्लास्टिक विकृति द्वारा डाई के खिलाफ दबाकर।
कोइनिंग एक उच्च-बल विधि है जहाँ पंच शीट मेटल को इतनी शक्ति से दबाता है कि इसे पूरी तरह से आकार और डाई में संपीड़ित कर देता है। धातु को पंच और डाई के सटीक आकार में मुद्रांकित या कोइन्ड किया जाता है। यह विधि स्प्रिंगबैक को लगभग समाप्त कर देती है, अत्यधिक सटीक और पुनरावृत्त बेंड प्रदान करती है, लेकिन एयर बेंडिंग या बॉटमिंग की तुलना में काफी अधिक बल की आवश्यकता होती है।
| विधि | पंच-टू-मेटल संपर्क | मेटल-टू-डाई संपर्क | संपर्क क्षेत्र | आवश्यक बल | बेंड सटीकता | टूलिंग पहनाव |
|---|---|---|---|---|---|---|
| एयर बेंडिंग | आंशिक संपर्क, पंच धातु को दबाता है | धातु केवल डाई के किनारों को संपर्क करता है | छोटा | कम | मध्यम | कम |
| बॉटमिंग | पूर्ण पंच-टू-धातु संपर्क | धातु पूरी तरह से डाई के नीचे संपर्क करता है | मध्यम | मध्यम | उच्च | मध्यम |
| कोइनिंग | पूर्ण पंच-टू-धातु संपर्क | धातु पूरी तरह से डाई में दबाया गया | बड़ा (धातु संपीड़ित) | उच्च | बहुत उच्च | उच्च |
बेंड करने से पहले, शीट मेटल को आकार में काटा और डिबर्ड किया जाना चाहिए। यह टूलिंग क्षति से बचाने और सटीक बेंड सुनिश्चित करने में मदद करता है। पंच और डाई की पसंद सामग्री के प्रकार, मोटाई, और वांछित बेंड त्रिज्या पर निर्भर करती है। एयर बेंडिंग अधिक आम टूलिंग का उपयोग करता है, जबकि बॉटमिंग और कोइनिंग बेंड त्रिज्या के लिए विशिष्ट टूलिंग की आवश्यकता होती है। प्रेस ब्रेक पैरामीटर जैसे स्ट्रोक लंबाई, बेंडिंग कोण, और बेंडिंग बल को चयनित बेंडिंग विधि के अनुसार समायोजित करना चाहिए। बैक गेज की सटीक स्थिति सुनिश्चित करती है कि बेंड लंबाई सही हो, चाहे बेंडिंग विधि कोई भी हो।
एयर बेंडिंग में शीट मेटल को आंशिक रूप से डाई में दबाया जाता है, इसलिए यह डाई के आकार से पूरी तरह मेल नहीं खाता। यह विधि तीन झुकने की तकनीकों में से सबसे कम टनाज की मांग करती है। पंच डाई पर पूरी तरह नीचे नहीं आता है, जिसका मतलब है कि लागू बल केवल धातु को आंशिक रूप से प्लास्टिकली विकृत करने के लिए पर्याप्त है।
बॉटमिंग में सामग्री को पूरी तरह से डाई में दबाया जाता है, जिससे यह डाई के निचले हिस्से तक पहुंचता है। इस तकनीक में एयर बेंडिंग की तुलना में अधिक टनाज की आवश्यकता होती है, क्योंकि धातु ठीक डाई के आकार में समरूप होती है, जिसके परिणामस्वरूप अधिक सुसंगत झुकाव कोण और कड़े सहनशीलता प्राप्त होती है, लेकिन यह उपकरण के पहनने और मशीन के लोड को भी बढ़ाता है।
कोइनिंग में अत्यधिक उच्च टनाज का उपयोग करके धातु को पूरी तरह से प्लास्टिकली विकृत किया जाता है, इसे बहुत बल के साथ डाई में दबाया जाता है। यह विधि तीन तकनीकों में सबसे अधिक बल की मांग करती है।
मजबूत सामग्री जैसे स्टेनलेस स्टील या क्रोम-मोलीब्डेनम स्टील को हल्के स्टील की तुलना में 1.5 से 2 गुना अधिक बल की आवश्यकता होती है, जबकि नरम धातुओं जैसे एल्यूमिनियम को कम बल की आवश्यकता होती है।
लंबी झुकने की लंबाई कुल टनाज आवश्यकताओं को आनुपातिक रूप से बढ़ाती है क्योंकि बल एक बड़े क्षेत्र पर वितरित होता है। उदाहरण के लिए, शीट की लंबाई को दोगुना करने से लगभग टनाज की आवश्यकता दोगुनी हो जाती है।
एक चौड़ी डाई खोलने से टनाज कम हो जाता है लेकिन झुकाव रेडियस बढ़ जाता है, जो कि तंग झुकाव के लिए वांछनीय नहीं हो सकता। इसके विपरीत, एक संकीर्ण खोलने से टनाज और उपकरण तनाव बढ़ जाता है लेकिन तेज झुकाव की अनुमति देता है।
तेज झुकाव कोण को अधिक टनाज की आवश्यकता होती है, विशेष रूप से बॉटमिंग और कोइनिंग में, क्योंकि सामग्री अधिक विकृति से गुजरती है। एयर बेंडिंग को कम बल की आवश्यकता होती है लेकिन वसंत प्रत्यावर्तन प्रभावों की क्षतिपूर्ति के लिए टनाज समायोजन की मांग करता है।
| झुकाव विधि | प्रमुख टनाज आवश्यकता | झुकाव गुणवत्ता विशेषताएँ | उपकरण और मशीन पर प्रभाव |
|---|---|---|---|
| एयर बेंडिंग | कम | कम बल, उच्च वसंत प्रत्यावर्तन, लचीला कोण नियंत्रण | कम उपकरण पहनना, न्यूनतम मशीन लोड |
| बॉटमिंग | मध्यम | सटीक कोण, कम वसंत प्रत्यावर्तन, सुसंगत झुकाव | बढ़ा हुआ उपकरण पहनना, उच्च मशीन लोड |
| कोइनिंग | उच्च | सटीक, न्यूनतम वसंत प्रत्यावर्तन, तेज झुकाव | अधिकतम उपकरण और मशीन तनाव |
टनाज, झुकाव विधि, और सामग्री मापदंडों के बीच परस्पर क्रिया को समझना फेब्रिकेटर्स को प्रेस ब्रेक संचालन को अनुकूलित करने की अनुमति देता है ताकि उपकरण की दीर्घायु और लागत प्रभावशीलता बनाए रखते हुए उत्कृष्ट झुकाव गुणवत्ता प्राप्त की जा सके। एयर बेंडिंग, बॉटमिंग, और कोइनिंग सिद्धांतों को प्रभावी रूप से लागू करने के लिए सटीक टनाज गणना और समायोजन आवश्यक हैं।
एयर बेंडिंग में पंच का उपयोग करके शीट मेटल को वी-आकार की डाई में दबाया जाता है बिना डाई के आकार के पूरी तरह से मेल किए।
एयर बेंडिंग में झुकाव कोण पंच स्ट्रोक द्वारा परोक्ष रूप से नियंत्रित होता है, जिसका अर्थ है कि कार्यक्षेत्र पूरी तरह से नियंत्रित नहीं होता है और कोण पंच की यात्रा दूरी पर निर्भर होता है, जिसमें ऑपरेटरों को वसंत प्रत्यावर्तन की क्षतिपूर्ति के लिए सामग्री को लक्ष्य कोण से परे झुकाना पड़ता है। यह क्षतिपूर्ति अक्सर अनुभव और परीक्षण और त्रुटि से होती है।
एयर बेंडिंग में वसंत प्रत्यावर्तन सबसे अधिक होता है क्योंकि सामग्री की लोचीय पुनर्प्राप्ति होती है। चूंकि कार्यक्षेत्र केवल आंशिक रूप से नियंत्रित होता है, इसलिए वसंत प्रत्यावर्तन महत्वपूर्ण होता है। वसंत प्रत्यावर्तन की मात्रा सामग्री के गुण जैसे मोटाई, तन्यता शक्ति, उपकरण, और झुकाव रेडियस पर निर्भर होती है। वसंत प्रत्यावर्तन का मुकाबला करने के लिए ओवरबेंडिंग आवश्यक है, जिसे सटीक रूप से पूर्वानुमानित करना चुनौतीपूर्ण हो सकता है बिना उन्नत सिमुलेशन टूल्स के। एयर बेंडिंग में आमतौर पर अंतिम झुकाव कोण में सबसे अधिक परिवर्तनशीलता होती है क्योंकि इस लोचीय पुनर्प्राप्ति और झुकाव कोण पर कम कठोर नियंत्रण के कारण।
बॉटमिंग में नियंत्रित बल पर शीट मेटल को डाई में मजबूर करके इसे पूरी तरह से डाई के निचले हिस्से के साथ दबाया जाता है। यह तकनीक एयर बेंडिंग की तुलना में झुकाव रेडियस और कोण को अधिक सटीक रूप से सीमित करती है।
कार्यक्षेत्र डाई के आकार के साथ नियंत्रित होता है, जिससे अधिक सुसंगत और पुनरावृत्त झुकाव कोण प्राप्त होते हैं। अंतिम कोण अधिक सटीक रूप से नियंत्रित होता है क्योंकि सामग्री को डाई के अनुरूप मजबूर किया जाता है, जिससे केवल पंच गहराई पर निर्भरता कम हो जाती है।
बॉटमिंग में वसंत प्रत्यावर्तन कम होता है क्योंकि कार्यक्षेत्र को डाई के आकार के अनुरूप मजबूर किया जाता है, जिससे एयर बेंडिंग की तुलना में कम लोचीय पुनर्प्राप्ति होती है। कुछ वसंत प्रत्यावर्तन अभी भी होता है क्योंकि भार हटाने के बाद लोचीय पुनर्प्राप्ति होती है, लेकिन यह एयर बेंडिंग की तुलना में कम होता है। बॉटमिंग को कम ओवरबेंडिंग की आवश्यकता होती है, जिससे बेहतर नियंत्रण और कोण में कम परिवर्तनशीलता होती है। वसंत प्रत्यावर्तन में कमी प्लास्टिकली विकृति को बढ़ाने और झुकाव के तटस्थ अक्ष में लोचीय विकृति पर कम निर्भरता के कारण होती है।
कोइनिंग में हाई फोर्स का उपयोग करके शीट मेटल को डाई में दबाया जाता है, जिससे सामग्री को पूरी तरह से डाई के आकार में प्लास्टिकली विकृत किया जाता है, जिसमें सतह संपीड़न भी शामिल है।
कोइनिंग झुकाव कोण नियंत्रण में उच्चतम सटीकता प्रदान करता है क्योंकि सामग्री को पूरी तरह से उच्च दबाव का उपयोग करके डाई के आकार में मजबूर किया जाता है। झुकाव कोण मूल रूप से डाई ज्यामिति द्वारा सेट होता है, जिससे न्यूनतम परिवर्तनशीलता होती है।
वसंत प्रत्यावर्तन को लगभग शून्य तक कम कर दिया जाता है क्योंकि सामग्री पूरी तरह से प्लास्टिकली विकृत होती है, जिसमें सतह की परतें भी शामिल हैं, जो लोचीय पुनर्प्राप्ति को काफी कम कर देती हैं। उच्च बल आंतरिक तनाव पैदा करता है जो वसंत प्रत्यावर्तन का मुकाबला करता है, जिससे अंतिम कोण बहुत स्थिर हो जाता है। कोइनिंग को सबसे अधिक टनाज और उपकरण पहनने की आवश्यकता होती है लेकिन यह सबसे सटीक और सुसंगत झुकाव कोण सुनिश्चित करता है।
| विधि | झुकाव कोण नियंत्रण | वसंत प्रत्यावर्तन मात्रा | ओवरबेंडिंग की आवश्यकता | प्रमुख अनुप्रयोग विचार |
|---|---|---|---|---|
| एयर बेंडिंग | पंच स्ट्रोक कोण नियंत्रित करता है, महत्वपूर्ण वसंत प्रत्यावर्तन | सबसे अधिक, महत्वपूर्ण लोचीय पुनर्प्राप्ति | उच्च | लचीला, कम उपकरण पहनना |
| बॉटमिंग | अधिक प्रत्यक्ष, डाई द्वारा नियंत्रित | मध्यम, एयर बेंडिंग से कम | मध्यम | सटीकता और उपकरण लागत का संतुलन |
| सिक्का बनाना | सबसे सीधा, पूरी तरह से डाई के अनुरूप | न्यूनतम, लगभग शून्य | न्यूनतम | उच्च टन भार, उच्च सटीकता, उच्च उपकरण घिसावट |
स्प्रिंगबैक एक लोचदार पुनर्प्राप्ति घटना है जो झुकाव भार हटाने के बाद होती है। इसका परिमाण सामग्री गुण (लोच मापांक, यील्ड स्ट्रेंथ, मोटाई), झुकाव विधि और टूलिंग के प्रकार, और बेंड रेडियस और कोण पर निर्भर करता है।
एयर बेंडिंग में सबसे अधिक स्प्रिंगबैक होता है क्योंकि इसमें सामग्री का कम प्रतिबंध होता है। बॉटमिंग स्प्रिंगबैक को कम करता है क्योंकि यह वर्कपीस को डाई में मजबूती से धकेलता है, जिससे प्लास्टिक विकृति बढ़ती है। कॉइनिंग लगभग स्प्रिंगबैक को समाप्त कर देता है क्योंकि यह उच्च दबाव में सामग्री की सतह को पूरी तरह प्लास्टिकली विकृत करता है।
स्प्रिंगबैक को प्रभावी ढंग से प्रबंधित करने के लिए, ऑपरेटर अक्सर एयर बेंडिंग और बॉटमिंग में ओवरबेंडिंग का सहारा लेते हैं, जबकि कॉइनिंग में न्यूनतम क्षतिपूर्ति की आवश्यकता होती है। फिनाइट एलिमेंट एनालिसिस (FEA) और इन-प्रोसेस स्प्रिंगबैक करेक्शन सिस्टम्स (IPSCS) जैसी उन्नत तकनीकों का उपयोग तेजी से सभी विधियों में स्प्रिंगबैक की भविष्यवाणी और क्षतिपूर्ति के लिए किया जाता है, जिससे बेंड कोण की सटीकता और पुनरावृत्तिता में सुधार होता है।
प्रेस ब्रेक संचालन के लिए सही बेंडिंग तकनीक का चयन करने में आवेदन आवश्यकताओं, सामग्री गुणों और प्रेस ब्रेक मशीन के प्रकार पर विचार करना शामिल है। प्रत्येक तकनीक- एयर बेंडिंग, बॉटमिंग, और कॉइनिंग- के विशिष्ट लक्षण होते हैं जो विशिष्ट परिदृश्यों के लिए उपयुक्त होते हैं।
सामग्री का प्रकार, मोटाई, और अनाज दिशा बेंडिंग प्रक्रिया को महत्वपूर्ण रूप से प्रभावित करती है:
उत्पादन मात्रा और बेंड कोणों के लिए लचीलापन महत्वपूर्ण विचार हैं:
प्रेस ब्रेक मशीन का प्रकार भी बेंडिंग तकनीक का चयन करने में भूमिका निभाता है:
न्यूमैटिक प्रेस ब्रेक धातु शीट को मोड़ने के लिए संपीड़ित हवा का उपयोग करते हैं, जिससे वे हाइड्रोलिक और इलेक्ट्रिक प्रेस ब्रेक की तुलना में हल्के अनुप्रयोगों के लिए उपयुक्त होते हैं।
न्यूमैटिक प्रेस ब्रेक लागत प्रभावी होते हैं और तेज साइकलिंग समय प्रदान करते हैं, जो हल्के-ड्यूटी अनुप्रयोगों के लिए उत्पादकता को बढ़ा सकते हैं। इसके अतिरिक्त, उनका संचालन और रखरखाव अपेक्षाकृत सरल होता है, जिससे डाउनटाइम और परिचालन जटिलता कम हो जाती है।
न्यूमैटिक प्रेस ब्रेक का मुख्य नुकसान उनका कम बल उत्पन्न करने की क्षमता है, जो पतली और कम मजबूत सामग्री तक सीमित होती है। वे हाइड्रोलिक या इलेक्ट्रिक सिस्टम की तरह सटीकता प्राप्त नहीं कर सकते, जिससे वे तंग सहनशीलता की आवश्यकता वाले अनुप्रयोगों के लिए कम उपयुक्त होते हैं।
हाइड्रोलिक प्रेस ब्रेक धातुकर्म में सबसे सामान्य प्रकार के प्रेस ब्रेक होते हैं क्योंकि वे बहुमुखी और शक्तिशाली होते हैं। ये हाइड्रोलिक तरल का उपयोग बल उत्पन्न करने के लिए करते हैं, जिसे सटीक रूप से नियंत्रित किया जा सकता है, जिससे ये विभिन्न बेंडिंग अनुप्रयोगों के लिए आदर्श होते हैं।
हाइड्रोलिक प्रेस ब्रेक महत्वपूर्ण बल उत्पन्न कर सकते हैं, जिससे वे मोटी और कठिन सामग्रियों को उच्च सटीकता और पुनरावृत्ति के साथ संभाल सकते हैं। ये मशीनें बेंडिंग बल और गति पर उत्कृष्ट नियंत्रण प्रदान करती हैं, जिसके परिणामस्वरूप उच्च सटीकता और पुनरावृत्ति प्राप्त होती है। वे एयर बेंडिंग, बॉटमिंग और कॉइनिंग सहित विभिन्न बेंडिंग तकनीकों के लिए उपयुक्त हैं, उनकी समायोज्य बल क्षमताओं के कारण।
न्यूमैटिक सिस्टम की तुलना में हाइड्रोलिक प्रेस ब्रेक आमतौर पर खरीदने और बनाए रखने के लिए अधिक महंगे होते हैं। हाइड्रोलिक घटकों की नियमित रखरखाव, जैसे तरल परिवर्तन और सील प्रतिस्थापन, इष्टतम प्रदर्शन सुनिश्चित करने के लिए आवश्यक होते हैं।
इलेक्ट्रिक प्रेस ब्रेक, जिन्हें सर्वो-इलेक्ट्रिक प्रेस ब्रेक भी कहा जाता है, बेंडिंग प्रक्रिया को चलाने के लिए इलेक्ट्रिक मोटर्स का उपयोग करते हैं और उनकी ऊर्जा दक्षता और सटीकता के कारण तेजी से लोकप्रिय हो रहे हैं।
इलेक्ट्रिक प्रेस ब्रेक हाइड्रोलिक सिस्टम की तुलना में कम ऊर्जा का उपयोग करते हैं, जिससे परिचालन लागत कम होती है और पर्यावरणीय प्रभाव कम होता है। ये मशीनें बेंडिंग प्रक्रिया पर असाधारण नियंत्रण प्रदान करती हैं, सटीक पोजिशनिंग और निरंतर बल अनुप्रयोग के साथ। वे हाइड्रोलिक सिस्टम की तुलना में अधिक शांत रूप से काम करती हैं, जिससे कार्य वातावरण में सुधार होता है।
इलेक्ट्रिक प्रेस ब्रेक के लिए प्रारंभिक निवेश अधिक हो सकता है, हालाँकि यह आमतौर पर लंबी अवधि में कम परिचालन लागत द्वारा ऑफसेट हो जाता है। जबकि वे अत्यधिक कुशल होते हैं, इलेक्ट्रिक प्रेस ब्रेक में हाइड्रोलिक सिस्टम की तुलना में बल क्षमता में सीमाएँ हो सकती हैं, जिससे वे अत्यधिक भारी-ड्यूटी अनुप्रयोगों के लिए कम उपयुक्त होते हैं।
| विशेषता | न्यूमैटिक प्रेस ब्रेक | हाइड्रोलिक प्रेस ब्रेक | इलेक्ट्रिक प्रेस ब्रेक |
|---|---|---|---|
| बल क्षमता | कम | उच्च | मध्यम से उच्च |
| सटीकता | मध्यम | उच्च | बहुत उच्च |
| ऊर्जा दक्षता | मध्यम | कम | उच्च |
| लागत | कम | उच्च | उच्च (प्रारंभिक), कम (परिचालन) |
| रखरखाव | कम | उच्च | कम |
| अनुप्रयोग | हल्के-ड्यूटी, छोटे बैच | बहुमुखी, भारी-ड्यूटी | सटीक, ऊर्जा-दक्ष |
न्यूमैटिक, हाइड्रोलिक, और इलेक्ट्रिक प्रेस ब्रेक की भूमिका और क्षमताओं को समझना विशिष्ट बेंडिंग अनुप्रयोगों के लिए सही मशीन का चयन करने के लिए आवश्यक है। प्रत्येक प्रकार अद्वितीय लाभ और सीमाएँ प्रदान करता है, जिससे वे विभिन्न उत्पादन आवश्यकताओं और परिचालन वातावरण के लिए उपयुक्त होते हैं।
पंच गहराई प्रेस ब्रेक ऑपरेशनों में महत्वपूर्ण होती है क्योंकि यह नियंत्रित करती है कि सामग्री को कितनी गहराई तक डाई में दबाया जाता है। सही पंच गहराई सुनिश्चित करती है कि वांछित मोड़ कोण न्यूनतम तनाव और सामग्री और उपकरण को संभावित क्षति के साथ प्राप्त किया जाए।
पंच की गहराई का डाई में उतरना सीधे मोड़ कोण को प्रभावित करता है। एयर बेंडिंग में, पंच गहराई को समायोजित करने से एक ही उपकरण का उपयोग करके विभिन्न मोड़ कोणों का लचीला नियंत्रण मिलता है। हालांकि, सटीक नियंत्रण आवश्यक है ताकि स्प्रिंगबैक के लिए हिसाब किया जा सके और सटीकता सुनिश्चित हो सके।
बॉटम बेंडिंग और कॉइनिंग में, पंच गहराई को सेट करना आवश्यक होता है ताकि सामग्री पूरी तरह से डाई के आकार में ढल जाए। बॉटम बेंडिंग में, पंच गहराई इतनी होनी चाहिए कि सामग्री को डाई में दबाया जाए बिना अत्यधिक पहनने या क्षति के। कॉइनिंग में पंच गहराई का सटीक नियंत्रण आवश्यक होता है, क्योंकि इसमें सामग्री में पंच आकार को छापने के लिए उच्च बल की आवश्यकता होती है, जिससे अत्यधिक दबाने और सामग्री या उपकरण को नुकसान पहुंचाने से बचने के लिए सावधानीपूर्वक समायोजन की आवश्यकता होती है।
पंच गहराई को अनुकूलित करने के लिए:
डाई चौड़ाई मोड़ कोण और रेडियस निर्धारित करती है, जो यह प्रभावित करती है कि सामग्री बिना टूटे या विकृत हुए कितनी अच्छी तरह मुड़ती है। डाई की चौड़ाई मोड़ रेडियस निर्धारित करने में महत्वपूर्ण होती है। बड़ी डाई चौड़ाई एक बड़े मोड़ रेडियस का परिणाम देती है, जो उच्च तन्यता शक्ति वाली सामग्री जैसे स्टेनलेस स्टील के लिए आवश्यक होती है। इसके विपरीत, संकीर्ण डाई चौड़ाई एक तंग मोड़ रेडियस बनाती है, जो विशिष्ट डिजाइन आवश्यकताओं के लिए आवश्यक हो सकती है लेकिन इसके लिए उच्च बल और सटीकता की आवश्यकता होती है।
एयर बेंडिंग में, डाई चौड़ाई प्राप्त होने वाले मोड़ कोणों की लचीलेपन और सीमा को प्रभावित करती है। एक सामान्य नियम यह अनुशंसा करता है कि डाई चौड़ाई सामग्री की मोटाई के आठ गुना हो ताकि बल को समान रूप से वितरित किया जा सके और टूटने का जोखिम कम हो।
बॉटम बेंडिंग में, सही डाई चौड़ाई का चयन सुसंगत मोड़ के लिए आवश्यक होता है जिससे स्प्रिंगबैक कम हो। एक संकीर्ण डाई चौड़ाई अत्यधिक बल और संभावित टूटने का परिणाम दे सकती है, जबकि बहुत चौड़ी डाई चौड़ाई अपर्याप्त विकृति और गलत मोड़ों का कारण बन सकती है।
कॉइनिंग में, डाई चौड़ाई को पंच से पूरी तरह से मेल खाना चाहिए ताकि सामग्री पूरी तरह से डाई आकार में ढल जाए। किसी भी असमानता से अधूरे मोड़, अत्यधिक पहनने और उपकरण को संभावित क्षति हो सकती है।
डाई चौड़ाई को अनुकूलित करने के लिए:
पंच टिप रेडियस का डाई के प्राकृतिक अंदरूनी रेडियस से मेल सुनिश्चित करना सुसंगत कोण और न्यूनतम पहनने के लिए महत्वपूर्ण है। पंच टिप रेडियस कम से कम सामग्री की मोटाई का 63% होना चाहिए ताकि अत्यधिक तनाव और उपकरण पहनने से बचा जा सके।
विभिन्न सामग्रियों को अनुकूल मोड़ प्राप्त करने के लिए विभिन्न डाई चौड़ाई की आवश्यकता होती है। मोटी या अधिक नाजुक सामग्री को टूटने से रोकने और उचित बल वितरण सुनिश्चित करने के लिए समायोजन की आवश्यकता हो सकती है।
पंच गहराई और डाई चौड़ाई को ध्यान से विचार करके, ऑपरेटर सटीक, सुसंगत मोड़ प्राप्त कर सकते हैं जिसमें उपकरण और सामग्री पर न्यूनतम पहन होती है। उच्च गुणवत्ता वाले प्रेस ब्रेक संचालन के लिए उचित सेटअप और अनुकूलन आवश्यक हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
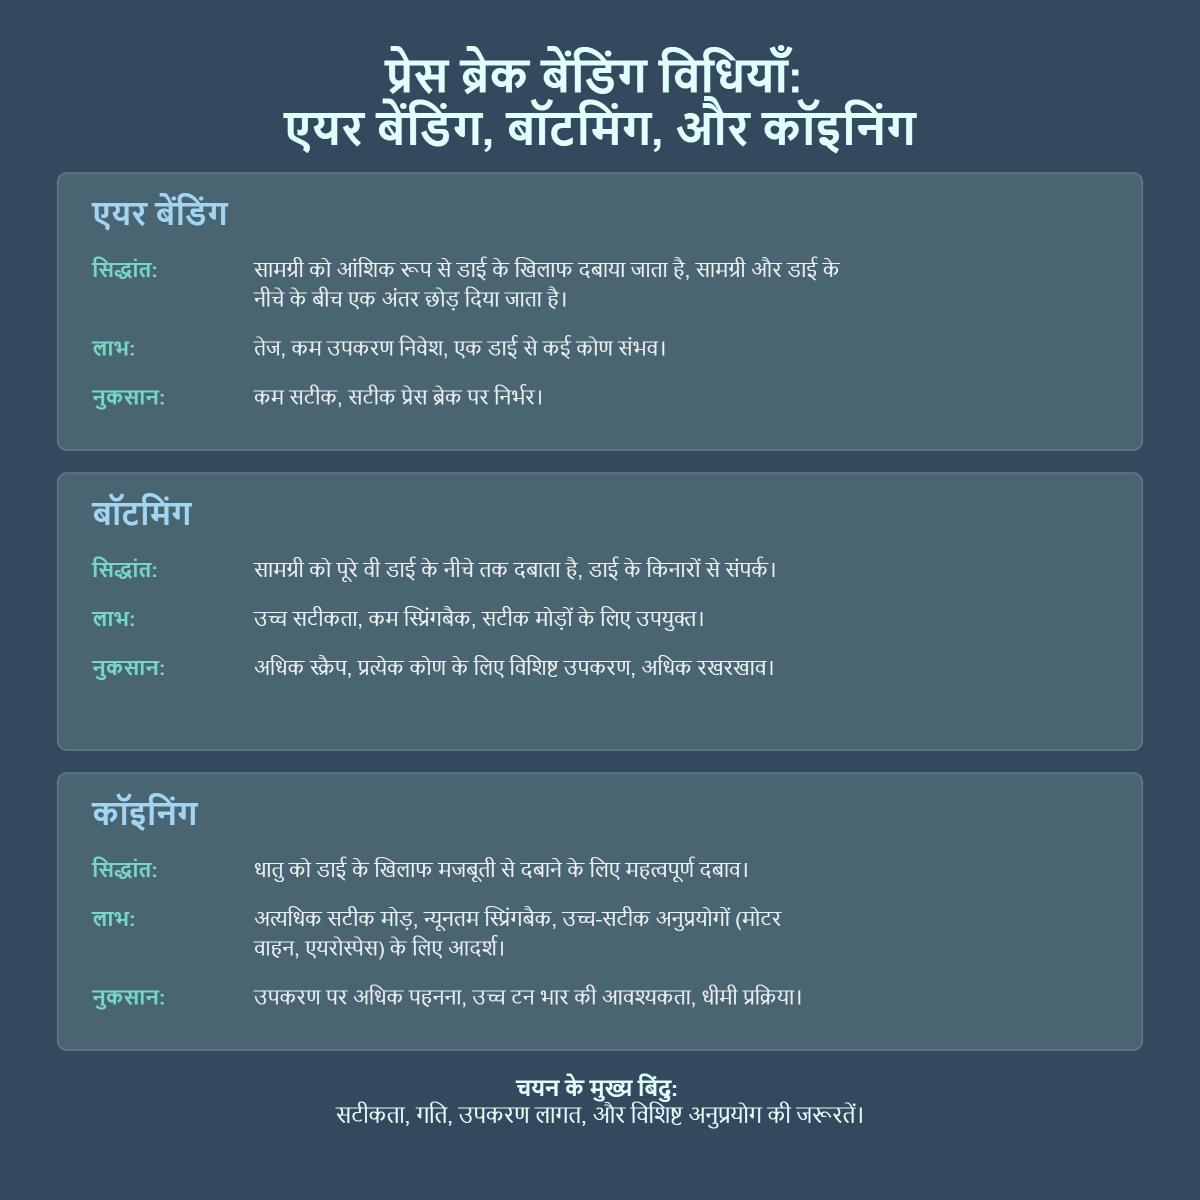
एयर बेंडिंग, बॉटमिंग, और कॉइनिंग के बीच प्रेस ब्रेक पर मुख्य अंतर उनके सिद्धांतों, सटीकता, उपकरण आवश्यकताओं और अनुप्रयोगों में निहित हैं।
एयर बेंडिंग में सामग्री को आंशिक रूप से डाई के खिलाफ दबाया जाता है, सामग्री और डाई के नीचे के बीच एक अंतर छोड़ दिया जाता है। यह तेज होता है और कम उपकरण निवेश की आवश्यकता होती है, क्योंकि एक ही डाई कई कोणों को समायोजित कर सकती है। हालांकि, यह कम सटीक होता है और इष्टतम परिणाम प्राप्त करने के लिए सटीक प्रेस ब्रेक पर निर्भर करता है।
बॉटमिंग (या बॉटम बेंडिंग) सामग्री को पूरे वी डाई के नीचे तक दबाता है, मोड़ के दौरान डाई के किनारों के साथ संपर्क सुनिश्चित करता है। यह विधि उच्च सटीकता और कम स्प्रिंगबैक प्रदान करती है, जिससे यह सटीक मोड़ों के लिए उपयुक्त होती है। हालांकि, यह अधिक स्क्रैप उत्पन्न करती है और प्रत्येक कोण के लिए विशिष्ट उपकरण की आवश्यकता होती है, जिससे रखरखाव की जरूरतें बढ़ जाती हैं।
कॉइनिंग धातु को डाई के खिलाफ मजबूती से दबाने के लिए महत्वपूर्ण दबाव लागू करती है, न्यूनतम स्प्रिंगबैक के साथ अत्यधिक सटीक मोड़ प्राप्त करती है। यह तकनीक मोटर वाहन और एयरोस्पेस जैसे उच्च-सटीक अनुप्रयोगों के लिए आदर्श है लेकिन उपकरण पर अधिक पहनने का कारण बनती है और उच्च टन भार की आवश्यकता के कारण धीमी होती है।
प्रत्येक विधि को आवश्यक सटीकता, गति, उपकरण निवेश और विशिष्ट अनुप्रयोग आवश्यकताओं के आधार पर चुना जाता है।
टन भार प्रेस ब्रेक पर मोड़ तकनीक के चयन को महत्वपूर्ण रूप से प्रभावित करता है, क्योंकि यह सामग्री को आकार देने के लिए आवश्यक बल निर्धारित करता है। एयर बेंडिंग, बॉटमिंग, और कॉइनिंग की अलग-अलग टन भार आवश्यकताएं होती हैं क्योंकि उनके विभिन्न निर्माण प्रक्रियाएं होती हैं।
एयर बेंडिंग सबसे कम टन भार की मांग करती है, जिसमें 1.0 का कारक होता है, क्योंकि सामग्री को पूरी तरह से डाई में दबाया नहीं जाता है। यह विधि कम बल पर निर्भर करती है, जिससे सामग्री गुणों के आधार पर लचीलापन और समायोजन की अनुमति मिलती है।
बॉटमिंग अधिक टन भार की आवश्यकता होती है, आमतौर पर 5.0 का कारक होता है, क्योंकि सामग्री को डाई में गहराई तक दबाया जाता है, जो उसकी मोटाई के 20% के भीतर बनती है। यह विधि अधिक सटीक मोड़ प्रदान करती है लेकिन बढ़े हुए बल की आवश्यकता होती है।
कॉइनिंग सबसे अधिक टन भार की मांग करती है, जिसमें 10.0 या उससे अधिक का कारक होता है। यह सामग्री को पूरी तरह से डाई में बनाती है, न्यूनतम स्प्रिंगबैक के साथ सटीक मोड़ बनाती है, इसलिए महत्वपूर्ण बल की आवश्यकता होती है।
तकनीक का चयन सामग्री गुणों, डाई चौड़ाई, और मोड़ कोण पर निर्भर करता है, जिसमें मोटी या कठोर सामग्री और तेज कोणों के लिए उच्च टन भार आवश्यक होता है।
एयर बेंडिंग में, मोड़ कोण पंच स्ट्रोक की डाई में गहराई से निर्धारित होता है। इस विधि की लचीलापन प्रारंभिक मोड़ के बाद भी मोड़ कोण को समायोजित करने की अनुमति देती है, जिससे विभिन्न सामग्रियों और मोटाई के लिए बहुमुखी बनती है। हालांकि, इसमें स्प्रिंगबैक के लिए क्षतिपूर्ति करने की आवश्यकता होती है, जहां धातु मोड़ के बाद थोड़ी अपनी मूल आकृति की ओर वापस लौटती है।
इसके विपरीत, कॉइनिंग उच्च टन भार का उपयोग करके शीट मेटल को उपकरण के सटीक कोण पर दबाकर मोड़ कोण निर्धारित करती है। यह विधि सुनिश्चित करती है कि मोड़ उपकरण कोण के बिल्कुल अनुरूप हो, उच्च सटीकता और न्यूनतम स्प्रिंगबैक प्रदान करती है। कॉइनिंग को अधिक बल और सटीक उपकरण की आवश्यकता होती है, लेकिन यह सटीक और लगातार मोड़ कोण प्रदान करती है।
इस प्रकार, जबकि एयर बेंडिंग लचीलापन और कम बल आवश्यकताओं की पेशकश करती है, कॉइनिंग उच्च बल और उपकरण सटीकता के साथ सटीक कोण नियंत्रण प्रदान करती है। इन विधियों के बीच चयन वांछित सटीकता, सामग्री गुणों, और उपलब्ध प्रेस ब्रेक उपकरण पर निर्भर करता है।
एयर बेंडिंग को कॉइनिंग और बॉटमिंग पर प्राथमिकता दी जाती है मुख्य रूप से इसकी लचीलापन, कम उपकरण लागत, और तेज उत्पादन सेटअप के कारण। बॉटमिंग और कॉइनिंग के विपरीत, जो प्रत्येक मोड़ कोण के लिए विशिष्ट डाई की आवश्यकता होती है, एयर बेंडिंग एक ही पंच और वी-डाई का उपयोग करती है जो स्ट्रोक गहराई को समायोजित करके विभिन्न कोणों को समायोजित कर सकती है। यह छोटे बैच या प्रोटोटाइप उत्पादन के लिए आदर्श बनाता है जहां उपकरण निवेश और बदलाव समय को कम करना महत्वपूर्ण होता है।
इसके अतिरिक्त, एयर बेंडिंग को कम बनाने वाले बल की आवश्यकता होती है, जो प्रेस ब्रेक और उपकरण पर कम पहनने का परिणाम देती है, जिससे रखरखाव की जरूरतें कम होती हैं। हालांकि एयर बेंडिंग मध्यम सटीकता के साथ कुछ स्प्रिंगबैक प्रदान करती है, यह उन अनुप्रयोगों के लिए पर्याप्त होती है जहां ±45 मिनट के आर्क टॉलरेंस स्वीकार्य होते हैं। यह विशेष रूप से पतली या नरम सामग्री के लिए उपयुक्त होती है, जहां कॉइनिंग के लिए आवश्यक उच्च बल नुकसान का कारण बन सकता है।
प्नूमैटिक प्रेस ब्रेक, जो मोड़ डाई को स्थानांतरित करने के लिए वायु दबाव का उपयोग करते हैं, धातु निर्माण प्रक्रियाओं में कई फायदे और नुकसान प्रदान करते हैं।
फायदे:
नुकसान:
इन लाभों और नुकसान को समझने से विशिष्ट बेंडिंग आवश्यकताओं और परिचालन स्थितियों के लिए उपयुक्त प्रेस ब्रेक का चयन करने में मदद मिलती है।
इलेक्ट्रिक प्रेस ब्रेक इलेक्ट्रिक सर्वो मोटर्स का उपयोग करते हैं, जो बेंडिंग प्रक्रिया पर अत्यधिक सटीक नियंत्रण प्रदान करते हैं, जिससे वे सटीक कोणों और विस्तृत बेंड्स की आवश्यकता वाले कार्यों के लिए उपयुक्त होते हैं। हाइड्रोलिक प्रेस ब्रेक की तुलना में, इलेक्ट्रिक प्रेस ब्रेक अधिक ऊर्जा-कुशल होते हैं, केवल बेंडिंग चक्र के दौरान शक्ति का उपभोग करते हैं, और वे आमतौर पर 90% से अधिक ऊर्जा दक्षता प्राप्त करते हैं। यह उन्हें छोटे पैमाने के उत्पादन, उच्च-मिश्रण, या छोटे रन नौकरियों के लिए आदर्श बनाता है जहां सटीकता और त्वरित चक्र समय आवश्यक हैं।
इसके विपरीत, हाइड्रोलिक प्रेस ब्रेक बल लगाने के लिए हाइड्रोलिक तरल का उपयोग करते हैं, जो उच्च टनेज क्षमताएं प्रदान करता है लेकिन तेल के तापमान और दबाव जैसे हाइड्रोलिक प्रणाली मापदंडों में उतार-चढ़ाव के कारण कम ऊर्जा दक्षता और सटीकता का परिणाम होता है। वे मोटे या उच्च शक्ति वाले सामग्रियों को बेंड करने के लिए बेहतर होते हैं।
वायवीय प्रेस ब्रेक, हालांकि कम सामान्य होते हैं, संपीड़ित हवा की तेज गति के कारण गति लाभ प्रदान करते हैं। हालांकि, वे भारी-शुल्क अनुप्रयोगों के लिए हाइड्रोलिक प्रणालियों की मजबूती की कमी रखते हैं और आमतौर पर इलेक्ट्रिक विकल्पों की तुलना में कम सटीक होते हैं।
