फेरस और नॉन-फेरस धातुओं के उदाहरण
फेरस और नॉन-फेरस धातुओं में क्या अंतर है? फेरस धातुएँ (लैटिन शब्द फेरम से, जिसका अर्थ है लोहा) लोहे पर…

धातु ढलाई एक निर्माण प्रक्रिया है जिसमें धातुओं को पिघलाकर उन्हें साँचों में डाला जाता है ताकि विशिष्ट आकार बनाए जा सकें। इसका मुख्य उपयोग विनिर्माण उद्योग में विभिन्न पुर्जों के उत्पादन के लिए किया जाता है, लेकिन यह ललित कलाओं, जैसे मूर्तिकला और आभूषण निर्माण में भी प्रयुक्त होती है। 2020 में, लौह और इस्पात धातु ढलाई का बाजार 145.97 अरब डॉलर आंका गया था। अनुमान है कि यह बाजार 2021 से 2027 के बीच 5.4% की वार्षिक संयुक्त वृद्धि दर से बढ़ेगा।
धातु ढलाई की प्रक्रिया 7000 वर्षों से भी अधिक पुरानी है। सदियों से, ढलाई की प्रक्रिया में निरंतर विकास और सुधार हुआ है। आज, यह प्रक्रिया बेहद जटिल आकारों के बार-बार उत्पादन को संभव बनाती है, जिनमें से कुछ को अन्य तरीकों से बनाना असंभव होता।
आज के समय में, धातु ढलाई सेवाओं का इतना व्यापक रूप से उपयोग होता है कि किसी भी परिवेश में ढलाई उत्पादों से बचना लगभग असंभव है। ढलाई से बने धातु उत्पादों के कुछ उदाहरण हैं: इंजन ब्लॉक, हाइड्रेंट, मोटरें, औज़ार, ट्रैफिक सिग्नल, मैनहोल, पाइप, वाल्व और विभिन्न फिटिंग्स।
इस लेख में, हम धातु ढलाई की प्रक्रिया को विस्तार से समझेंगे, इसके प्रकारों को जानेंगे और यह कैसे कार्य करती है, इसे देखेंगे।
मुख्य बिंदु
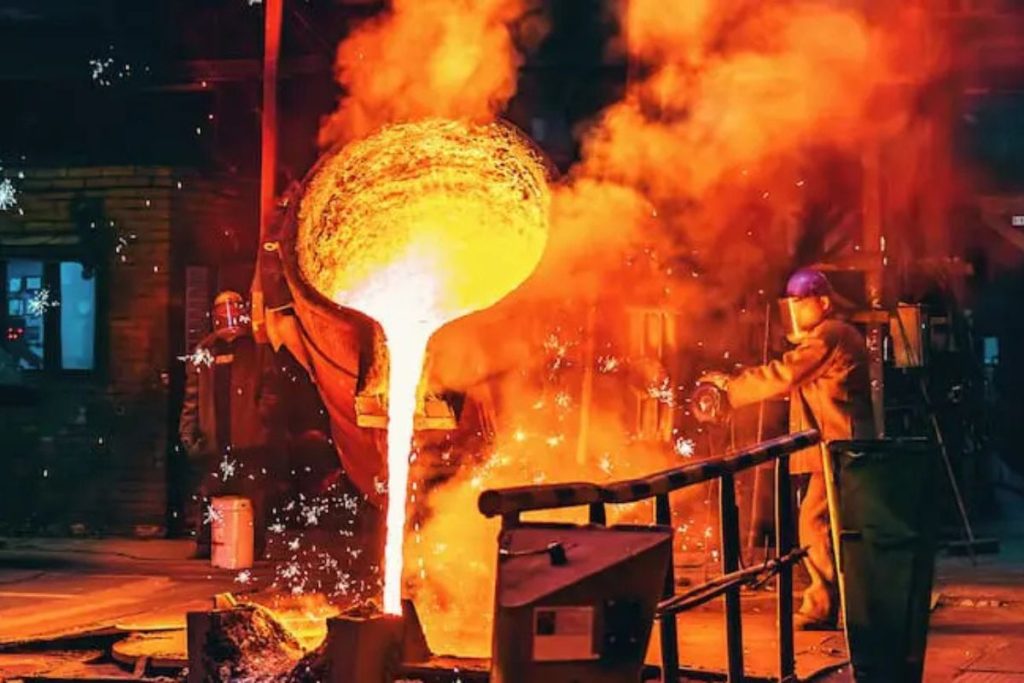
ढलाई की प्रक्रिया के माध्यम से इच्छित आकार के धातु पुर्जे बनाए जाते हैं, जिसमें धातु को उसके गलनांक से ऊपर गर्म कर पिघलाया जाता है और फिर उस तरल धातु को साँचों में डाला जाता है। पिघली धातु साँचे की खाली जगहों में भरकर उसका आकार ले लेती है। ठंडा होने और ठोस बनने के बाद धातु को साँचे से निकाला जाता है और आगे की प्रसंस्करण के लिए भेजा जाता है। पोस्ट-प्रोसेसिंग के दौरान सतह का फिनिश और रूप-सज्जा सुधारी जाती है और आवश्यक सुरक्षात्मक कोटिंग्स लगाए जाते हैं।
धातु ढलाई केवल निर्माता की कल्पना की सीमा तक सीमित है। इसमें अत्यंत जटिल आकृतियाँ भी बनाई जा सकती हैं।
जटिल ज्यामिति के लिए ढलाई को प्राथमिकता दी जाती है क्योंकि यह अधिक किफायती और सरल प्रक्रिया है, जैसे कि CNC मशीनिंग की तुलना में। हालांकि, सरल आकृतियों के लिए भी यह प्रक्रिया तेज उत्पादन और उच्च उत्पादन क्षमता के कारण व्यापक रूप से इस्तेमाल होती है।
आधुनिक ढलाई विधियों से लगभग अंतिम आकार के पुर्जे बनाए जा सकते हैं, जिससे डिबरिंग और अन्य पोस्ट-प्रोसेसिंग कार्यों की आवश्यकता काफी कम हो जाती है।
धातु ढलाई की प्रक्रिया की लोकप्रियता का मुख्य कारण इसकी सहजता थी। तैयार उत्पाद प्राप्त करने के लिए न तो आधुनिक मशीनरी की जरूरत थी और न ही जटिल प्रक्रियाओं की।
इसलिए, प्राचीन सेनाएं भी हथियारों और औज़ारों के निर्माण के लिए इसका लाभ उठा पाईं। हालांकि, समय के साथ ढलाई में हुए विकास ने सर्वोत्तम गुणवत्ता सुनिश्चित करने के लिए प्रक्रिया में कुछ नए चरण जोड़ दिए हैं। वर्तमान में उद्योग में प्रयुक्त सामान्य धातु ढलाई प्रक्रिया को देखते हैं।
साँचे का निर्माण निस्संदेह धातु ढलाई की प्रक्रिया का सबसे महत्वपूर्ण चरण है। साँचे की गुणवत्ता सीधे अंतिम उत्पाद की गुणवत्ता को प्रभावित करती है। साँचा बनाने की विधि धातु के प्रकार, पुर्जे की ज्यामिति, उत्पादन क्षमता और वांछित फिनिश पर निर्भर करती है। इन विनिर्देशों के आधार पर सही सामग्री और विधि तय की जाती है।
साँचा इच्छित वस्तु की नकारात्मक छवि के रूप में तैयार किया जाता है। यह ऐसे पदार्थ से बनता है, जो न केवल पिघली धातु के उच्च तापमान को सह सके, बल्कि ठंडा होने के बाद धातु से आसानी से अलग भी हो जाए। साँचे के लिए रेत, प्लास्टर, अपवर्तक घोल और तरल सिरेमिक जैसी सामग्रियाँ प्रयुक्त होती हैं। कुछ साँचे केवल एक बार उपयोग योग्य होते हैं, जबकि कुछ को पुनः इस्तेमाल किया जा सकता है।
ढलाई के लिए धातु को उसके गलनांक से ऊपर गर्म किया जाता है ताकि वह आसानी से बहने वाली तरल अवस्था में आ जाए। इस तरल में अशुद्धियाँ और स्लैग न्यूनतम होनी चाहिए। स्लैग को ढलाई में जाने से रोकने के लिए साँचे में विशेष प्रबंध किए जा सकते हैं। पिघली धातु को साँचे के ऊपर स्थित एक ढलाई कप में डाला जाता है। यह तरल धातु फिर राइजर (ऊर्ध्वाधर चैनल) से होकर धातु को साँचे की गुहा में पहुंचाता है।
कम चिपचिपाहट वाली धातुएं आसानी से साँचे में बह जाती हैं और सूक्ष्म पैटर्न बनाती हैं। उच्च चिपचिपाहट वाली धातुएं बिना उथल-पुथल के बहती हैं, जिससे छिद्रता जैसी खामियां कम होती हैं। ठोस होने की गति और प्रेरक शक्ति भी धातु की चिपचिपाहट पर निर्भर करती है।
एक बार उपयोग होने वाले साँचे के मामले में, ढलाई पुर्जे को निकालने के लिए साँचा तोड़ दिया जाता है।
स्थायी साँचे की ढलाई में, पुर्जे को निकालने के लिए साँचे में विभिन्न तंत्र होते हैं और साँचा अगले बैचों के लिए पुनः इस्तेमाल किया जा सकता है।
साँचे से निकला पुर्जा तुरंत उपयोग योग्य नहीं होता। जब पिघली धातु साँचे में डाली जाती है, तो राइजर, चैनल, वेंट आदि में भी धातु ठोस हो जाती है। इन सबको काटना होता है। कभी-कभी सतह पर फिनिशिंग की भी आवश्यकता होती है।
पुर्जे को सफाई और कोटिंग के लिए भेजा जाता है, यदि एप्लिकेशन की आवश्यकता हो।
ढलाई के माध्यम से एल्यूमीनियम, जिंक, स्टील और लोहे जैसी विभिन्न धातुओं के पुर्जे बनाए जा सकते हैं। प्रत्येक धातु की अपनी विशेषताएं होती हैं, जिसके अनुसार सर्वोत्तम उत्पाद पाने के लिए ढलाई तकनीक में बदलाव किए जाते हैं।
ढलाई तकनीक का चयन मिश्रधातु की संरचना, पुर्जे की ज्यामिति, लागत, अपेक्षित गुणवत्ता, उत्पादन आकार और प्रदर्शन मापदंडों पर निर्भर करता है।
ढलाई प्रक्रियाओं को दो तरह से वर्गीकृत किया जा सकता है: साँचे की उपयोगिता के आधार पर (डिस्पोजेबल और नॉन-डिस्पोजेबल साँचे) और मिश्रधातु डालने के तरीके के आधार पर (गुरुत्वाकर्षण, दबाव या निर्वात से ढलाई)। इस लेख में, हम प्रक्रियाओं को डिस्पोजेबल और नॉन-डिस्पोजेबल साँचों के अनुसार वर्गीकृत करेंगे।
डिस्पोजेबल साँचे की प्रक्रियाओं में ऐसे साँचे उपयोग होते हैं, जो केवल एक बार इस्तेमाल किए जा सकते हैं। ये साँचे रेत ढलाई, शेल मोल्डिंग, इन्वेस्टमेंट कास्टिंग आदि में प्रयुक्त होते हैं। हालांकि, कुछ मामलों में इन साँचों को दोबारा इस्तेमाल के लिए पुनः तैयार किया जा सकता है।
आइए कुछ प्रमुख गैर-पुनः उपयोगी साँचे वाली प्रक्रियाओं को विस्तार से देखें:
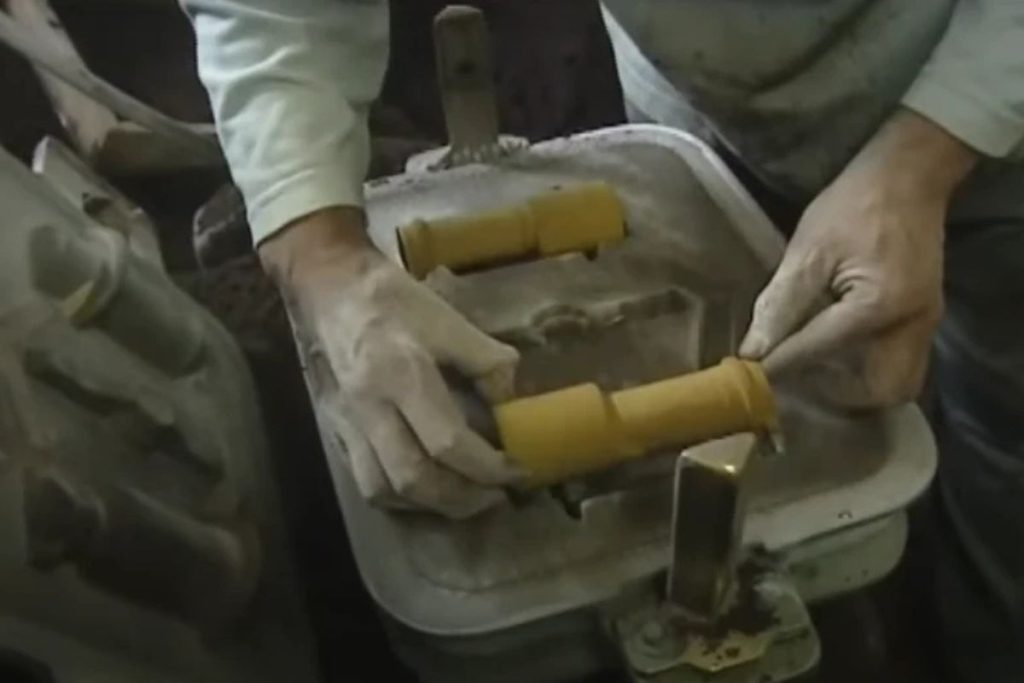
रेत ढलाई में साँचा बनाने के लिए रेत का इस्तेमाल होता है। रेत सस्ती, आसानी से उपलब्ध, रूप बदलने योग्य और ऊँचे तापमान को अन्य सामग्रियों की तुलना में अधिक सहन कर सकती है। गीली (ग्रीन) रेत और सूखी रेत इस प्रक्रिया के लिए सर्वश्रेष्ठ हैं।
रेत के साँचे में वांछित वस्तु की नकारात्मक आकृति बनाई जाती है और फिर उसमें पिघली धातु डाली जाती है। जैसे ही धातु ठोस होती है, रेत हटाकर पुर्जा निकाला जाता है।
रेत ढलाई सबसे पुरानी ढलाई विधियों में से एक है और आज भी अपनी सरलता, बहुपरता और कम कीमत के कारण बहुत लोकप्रिय है।
रेत ढलाई से कुछ सेंटीमीटर से लेकर दर्जनों मीटर तक के उत्पाद बनाए जा सकते हैं। उत्पादों का वजन 75 ग्राम से लेकर कई टन तक हो सकता है।
हालांकि, रेत ढलाई से सबसे बेहतरीन सतह फिनिश नहीं मिलती, इसलिए यह बड़े उत्पादों के लिए अधिक उपयुक्त है, जिन्हें बाद में चिकनी सतह के लिए परिष्कृत किया जा सकता है।
प्लास्टर मोल्डिंग रेत ढलाई का ही एक प्रकार है, जिसमें साँचा बनाने के लिए रेत की जगह प्लास्टर का इस्तेमाल होता है।
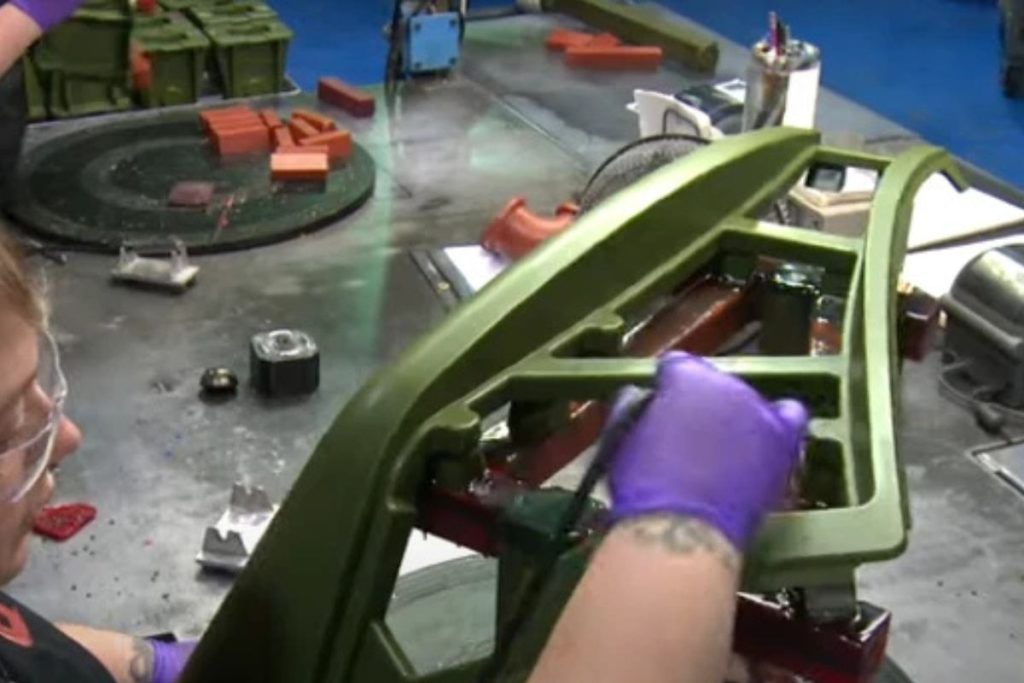
शेल मोल्डिंग भी रेत ढलाई का ही एक रूप है, लेकिन इसमें ढीली रेत की बजाय पिघली धातु को एक पतली, कठोर रेत की खोल (शेल) में डाला जाता है।
इस खोल को बनाने के लिए सबसे पहले एक मॉडल तैयार किया जाता है, जो वांछित पुर्जे के आकार का होता है। मॉडल को गर्म करके रेजिन-मिश्रित रेत में डुबोया जाता है। रेजिन से रेत सख्त हो जाती है और मॉडल के आकार की खोल बनती है। इसे ओवन में और भी कठोर किया जाता है। तैयार शेल को सहायक सामग्री में रखकर उसमें पिघली धातु डाली जाती है। ठोस होने के बाद पुर्जा निकाला जाता है।
शेल मोल्डिंग के फायदे हैं – श्रम की कम जरूरत (यदि स्वचालित हो), उच्च उत्पादन क्षमता और बेहतर आयामी सटीकता।
हालांकि, शेल मोल्डिंग रेत ढलाई की तुलना में महँगी है क्योंकि इसमें रेजिन का इस्तेमाल होता है। इसमें सामग्री की ताकत कम हो सकती है और छिद्रता की समस्या आ सकती है। यदि प्रक्रिया स्वचालित नहीं हो, तो श्रम लागत भी अधिक हो सकती है।
निवेश ढलाई प्रक्रिया
निवेश ढलाई, जिसे प्रेसिजन कास्टिंग भी कहते हैं, में मोम का उपयोग करके बार-बार एकसमान और सटीक आकार के पुर्जे बनाए जाते हैं।
इस प्रक्रिया की शुरुआत धातु की मोल्ड से मोम के पैटर्न बनाने से होती है। कई मोम पैटर्न को राइजर, चैनल और मुख्य ढलाई के साथ जोड़ा जाता है। इससे एक साथ कई पुर्जे ढालना संभव होता है।
इस मोम असेंबली को अपवर्तक घोल में डुबोया जाता है, जिससे उसकी आकृति की खोल बनती है।
फिर पैटर्न को खोल के साथ गर्म किया जाता है, जिससे मोम पिघलकर बाहर निकल जाता है और उसे पुनः इस्तेमाल किया जा सकता है।
अब यह खोल ढलाई के लिए साँचे का काम करती है, जिसमें पिघली धातु डाली जाती है और ठोस होने पर वांछित पुर्जा बनता है।
निवेश ढलाई अत्यंत सटीकता वाली प्रक्रिया है। इसका उपयोग उन पुर्जों के लिए किया जाता है जिनमें जटिलता और उच्च सटीकता जरूरी होती है, जैसे टर्बोचार्जर के रोटर। इसका सतह फिनिश भी बहुत अच्छा होता है।
लेकिन, यह प्रक्रिया रेत और शेल मोल्डिंग की तुलना में अधिक महँगी है। इसमें कुछ सीमाएँ भी हैं, जैसे छेद का आकार और गहराई, और कोर की आवश्यकता होने पर यह कठिन हो जाती है।
इन ढलाई विधियों में स्थायी साँचे उपयोग होते हैं, जिन्हें कई बार इस्तेमाल किया जा सकता है। हर बार ढलाई के लिए नया साँचा तैयार करने की आवश्यकता नहीं होती। यह उन पुर्जों के लिए लाभकारी है, जिनमें उच्च सतह फिनिश, सटीकता और जटिल आकृति की जरूरत होती है।
इन प्रक्रियाओं को नॉन-डिस्पोजेबल के रूप में वर्गीकृत किया जा सकता है:
डाई कास्टिंग में धातु के साँचे का इस्तेमाल करके अन्य धातुओं की ढलाई की जाती है। ये साँचे सामान्यतः एल्यूमीनियम, ताँबा, जिंक जैसी गैर-लौह धातुओं की मिश्रधातुओं से बनते हैं, हालांकि लौह धातुओं के साँचे भी इस्तेमाल होते हैं।
धातु साँचे बनाना महँगा होता है, लेकिन इनकी आयु बहुत लंबी होती है। इसलिए डाई कास्टिंग बड़े पैमाने के उत्पादन के लिए उपयुक्त है।
अन्य ढलाई प्रक्रियाओं की तुलना में डाई कास्टिंग छोटे और मध्यम आकार के, उच्च सतह गुणवत्ता वाले पुर्जों के लिए अधिक उपयुक्त है।
डाई कास्टिंग मुख्यतः दो प्रकार की होती है: ग्रैविटी डाई कास्टिंग और प्रेशर डाई कास्टिंग। ग्रैविटी डाई कास्टिंग में पिघली धातु को गुरुत्वाकर्षण के सहारे साँचे में भरा जाता है। साँचे के चैनल और कैविटीज़ ऐसे बनाए जाते हैं कि धातु अपने आप उनमें भर जाए।
प्रेशर डाई कास्टिंग में पिघली धातु को उच्च दबाव पर साँचे में इंजेक्ट किया जाता है। यह साँचे की डिजाइनिंग में अधिक लचीलापन देता है, लेकिन लागत और कौशल की आवश्यकता भी अधिक है।
जटिल ज्यामिति के लिए प्रेशर डाई कास्टिंग उपयुक्त है, जबकि सरल डिजाइनों के लिए ग्रैविटी डाई कास्टिंग बेहतर है।
सेंट्रीफ्यूगल कास्टिंग केंद्रीय बल का उपयोग करके गोलाकार ढलाई उत्पादों के निर्माण में प्रयुक्त होती है। इसका उपयोग सामान्यतः मानक उत्पाद जैसे पाइप बनाने के लिए किया जाता है, न कि तैयार उत्पादों के लिए।
गुरुत्वाकर्षण और दबाव का लाभ उठाकर, यह प्रक्रिया उच्च सटीकता और यथार्थता वाले डिजाइन बनाती है।
पिघली धातु को केंद्र से डाला जाता है और साँचे के घूमने से धातु किनारों की ओर चली जाती है, जिससे वृत्ताकार आकृति बनती है। विभिन्न सामग्रियों की परतें डालकर बहु-स्तरीय पाइप बनाए जा सकते हैं। उदाहरण के लिए, सेंट्रीफ्यूगल कास्टिंग से सीमेंट कोटिंग वाली डक्टाइल आयरन पाइप बनाई जा सकती है, जिससे जंग और बाद में होने वाली ट्यूबरकुलेशन से बचाव होता है।
केंद्रीय बल से गाढ़ी तरल धातु को अत्यंत सूक्ष्म कैविटीज़ में भी भेजा जा सकता है। इस विधि से जटिल आकृतियाँ और डिजाइनों का निर्माण संभव है। इसलिए, यह आभूषण निर्माण में भी आम है।
सेंट्रीफ्यूगल कास्टिंग मशीनें क्षैतिज और ऊर्ध्वाधर दोनों प्रकार की होती हैं। क्षैतिज मशीनें लंबे उत्पादों, जैसे पाइप के लिए उपयुक्त हैं, जबकि ऊर्ध्वाधर मशीनें छोटे उत्पादों, जैसे बीयरिंग्स के लिए उपयुक्त हैं।
सेंट्रीफ्यूगल कास्टिंग के फायदे हैं – कोर की आवश्यकता नहीं, बेहतरीन अनाज संरचना और लंबाई, दीवार की मोटाई, व्यास जैसी आयामों की कोई सीमा नहीं।
यह प्रक्रिया पतली दीवार वाले सिलेंडरों जैसी विशिष्ट आवश्यकताओं के लिए सबसे उपयुक्त है। हालांकि, इसमें सीमाएँ भी हैं, जैसे आकार का प्रतिबंध, छोटे व्यास के लिए अनुपयुक्तता और कुछ मिश्रधातुओं के साथ सीमित अनुकूलता। अशुद्धियाँ केंद्र में एकत्र होती हैं, जिन्हें सामान्यतः मशीनिंग से हटा दिया जाता है।
सतत ढलाई, जिसे कंटीन्युअस कास्टिंग भी कहते हैं, में लगातार एक ही क्रॉस-सेक्शन वाले उत्पादों का उत्पादन होता है।
भट्टे से निकली पिघली धातु को एक टोंटी में डाला जाता है, जहाँ से उसे वांछित आकार के जल-शीतित साँचे में स्थानांतरित किया जाता है। ठंडा करने से धातु तेजी से ठोस होती है।
जैसे-जैसे धातु ठोस होती है, उसे रोलर्स की सहायता से साँचे से बाहर निकाला जाता है, जहाँ वह और अधिक आकार लेती है। पूरी तरह ठोस होने के बाद, उसे मानक आकार में काटा जाता है।
सतत ढलाई से उच्च उत्पादन दर, अधिक सटीकता, कचरे में कमी और बेहतरीन अनाज संरचना मिलती है।
हालांकि, इस प्रक्रिया में प्रारंभिक निवेश अधिक होता है और अंतिम उत्पाद में आंतरिक दोष और खराब सतह गुणवत्ता हो सकती है।
धातु ढलाई धातु उत्पादों के विश्वसनीय उत्पादन के लिए एक कुशल और किफायती विधि है। इसमें विभिन्न प्रकार की प्रक्रियाएँ उपलब्ध हैं। हर प्रक्रिया के अपने लाभ और सीमाएँ हैं, जो इसे विशिष्ट अनुप्रयोगों के लिए उपयुक्त बनाती हैं।
उदाहरण के लिए, रेत ढलाई अद्वितीय जटिल पुर्जों के लिए उपयुक्त है, जबकि डाई कास्टिंग तेज उत्पादन दर पर जटिल उत्पादों के लिए अधिक उपयुक्त है।
ढलाई में प्रयुक्त साँचे डिस्पोजेबल और नॉन-डिस्पोजेबल होते हैं। डिस्पोजेबल साँचे प्रत्येक उपयोग के बाद नष्ट हो जाते हैं, जैसे रेत ढलाई में, जबकि नॉन-डिस्पोजेबल साँचे अधिक स्थायी होते हैं और कुछ दिनों से लेकर कई वर्षों तक चल सकते हैं।
धातु ढलाई की बहुपरता इसे ऑटोमोबाइल से लेकर एयरोस्पेस तक विभिन्न उद्योगों के लिए एक आवश्यक तकनीक बनाती है, जो जटिल पुर्जों का उच्च सटीकता और दोहरावदार उत्पादन सुनिश्चित करती है।
