फाइबर लेजर कटिंग मशीन के प्रमुख घटकों की व्याख्या
कल्पना कीजिए एक ऐसी मशीन जो धातु को सटीकता और गति के साथ काट सकती है, जिससे निर्माण प्रक्रियाओं में…

इलेक्ट्रिकल डिस्चार्ज मशीनिंग एक बिना संपर्क के निर्माण प्रक्रिया है जिसमें आकार को नियंत्रित विद्युत विसर्जनों के माध्यम से प्राप्त किया जाता है। जब पारंपरिक मशीनिंग विधियाँ अपनी सीमाओं तक पहुँच जाती हैं, तो इंजीनियर अक्सर EDM का सहारा लेते हैं।
औद्योगिक क्रांति की शुरुआत से ही हमारी निर्माण क्षमताएँ हमारे उत्पादों के डिज़ाइन को सीमित करती रही हैं। डिज़ाइन के दौरान या बाद में सबसे पहले यह जाँचा जाता है कि चयनित निर्माण प्रक्रिया वांछित विनिर्देशों के अनुरूप है या नहीं।
इलेक्ट्रिकल डिस्चार्ज मशीनिंग (EDM) इस स्थिति को बुनियादी रूप से बदल देती है। ढलाई, फॉर्मिंग या अन्य पारंपरिक मशीनिंग विधियों के विपरीत, EDM डिजिटल इनपुट्स के चलते अत्यंत उच्च स्तर की शुद्धता प्राप्त कर सकता है।
इस लेख में, हम EDM प्रक्रिया और इसके विभिन्न प्रकारों का विश्लेषण करेंगे। साथ ही, इसके लाभों और सीमाओं पर भी चर्चा करेंगे। पूरी जानकारी के लिए आगे पढ़ें और जानें कि कौन-सा EDM प्रक्रिया आपकी आवश्यकताओं के लिए सबसे उपयुक्त है।
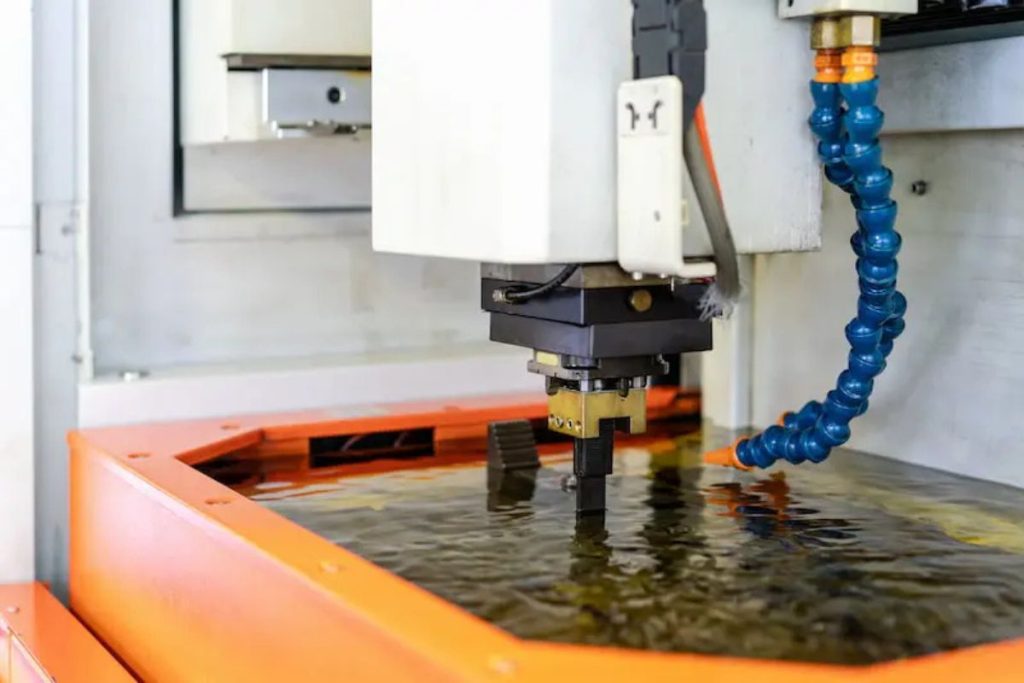
इलेक्ट्रिकल डिस्चार्ज मशीनिंग एक ऊष्मा-आधारित घटाऊ प्रक्रिया है। इसमें विद्युत विसर्जन को ऊष्मीय ऊर्जा में बदलकर वर्कपीस के अतिरिक्त सामग्री को पिघलाया या वाष्पीकृत किया जाता है।
इस प्रक्रिया में इस क्षरण को नियंत्रित किया जाता है ताकि कच्चे माल से इच्छित कट और आकार बनाए जा सकें। विद्युत विसर्जनों के उपयोग के कारण इसे स्पार्क मशीनिंग भी कहा जाता है।
चूँकि यह प्रक्रिया सामग्री के माध्यम से विद्युत प्रवाह पर आधारित है, इसलिए यह केवल उन सामग्रियों के साथ काम करती है जो अच्छे कंडक्टर हों। यह प्रक्रिया उच्च या निम्न कठोरता की सामग्रियों में भी अत्यधिक सटीकता से कटिंग देने में सक्षम है, बशर्ते उनकी विद्युत चालकता अच्छी हो।
इसका परिणाम यह है कि EDM का उपयोग इनकोनेल और टंगस्टन कार्बाइड जैसी उच्च कठोरता वाली सामग्रियों को काटने के लिए किया जा सकता है। जब इंजीनियरों को ऐसे जटिल कट करने होते हैं जो पारंपरिक विधियों से संभव नहीं, तो EDM का उपयोग किया जाता है। इसमें तीखे आंतरिक कोने और गहरी कैविटी जैसी विशेषताएँ सम्मिलित हैं, जो केवल EDM से ही संभव हैं।
इस प्रक्रिया में दो मुख्य भाग होते हैं: इलेक्ट्रोड और वर्कपीस/सामग्री। दोनों को पावर सोर्स के विपरीत सिरों से जोड़ा जाता है।
जब दोनों पास आते हैं, तो उच्च विभवांतर के कारण इलेक्ट्रोड से वर्कपीस तक एक अत्यंत गर्म स्पार्क उछलता है। इससे स्पार्क गैप में 8,000 से 12,000 डिग्री सेल्सियस तक तापमान उत्पन्न होता है, जो सामग्री को पिघला देता है और क्षरण करता है।
इतने ऊँचे तापमान के कारण इंसुलेटिंग या डाइलेक्ट्रिक फ्लुइड का उपयोग अनिवार्य है। पूरे प्रक्रिया के दौरान इलेक्ट्रोड और वर्कपीस दोनों डाइलेक्ट्रिक फ्लुइड में डूबे रहते हैं।
डाइलेक्ट्रिक फ्लुइड स्पार्क को नियंत्रित करता है, शीतक का कार्य करता है और क्षरित सूक्ष्म कणों को निकालता है।
ये क्षरित कण 2 माइक्रोन या उससे भी कम आकार के हो सकते हैं। तुलना के लिए, मानव बाल लगभग 70 माइक्रोन मोटा होता है (+/- 20 माइक्रोन)। ये कण इतने महीन होते हैं कि धूल या धुएँ के कणों के बराबर होते हैं। इस तरह, EDM के माध्यम से अत्यधिक सटीकता प्राप्त की जा सकती है।
यह ध्यान देने योग्य है कि पूरी प्रक्रिया पूर्णतः स्वचालित और CNC द्वारा नियंत्रित होती है। इसमें मानव हस्तक्षेप नहीं होता। यहाँ तक कि किसी पार्ट के लिए प्रक्रिया CAD 3D सॉफ़्टवेयर से बने मॉडल से स्वतः तैयार की जा सकती है।
इलेक्ट्रोड के आकार और प्रक्रिया की सेटिंग के अनुसार, कच्चे माल से कई प्रकार की आकृतियाँ और सटीकताएँ प्राप्त की जा सकती हैं। इसी आधार पर, EDM प्रक्रियाएँ मुख्यतः तीन प्रकार की होती हैं:
पैठ EDM प्रक्रिया में एक डाई के रूप में नकारात्मक आकार का इलेक्ट्रोड उपयोग होता है। यह डाई डाइलेक्ट्रिक फ्लुइड की उपस्थिति में वर्कपीस में “डुबोया” जाता है, जिससे इलेक्ट्रोड और वर्कपीस के बीच विद्युत विसर्जनों के माध्यम से नकारात्मक छाप बनती है।
मान लीजिए आप किसी धातु को मिट्टी में दबाते हैं, तो मिट्टी में उसकी नकारात्मक छवि बनती है। पैठ EDM इसी सिद्धांत पर काम करता है।
जब EDM की बात होती है, तो सामान्यतः इसी प्रक्रिया को संदर्भित किया जाता है। यह पारंपरिक EDM विधि है, जिसे कैविटी EDM, वॉल्यूम EDM, इलेक्ट्रोड EDM या इमर्शन EDM भी कहते हैं।
कैविटी EDM में इलेक्ट्रोड का चयन उसकी विद्युत चालकता और क्षरण प्रतिरोध पर निर्भर करता है; दोनों जितने अधिक, उतना अच्छा। इसलिए, इलेक्ट्रोड प्रायः ग्रेफाइट या तांबे के बनाए जाते हैं, जिनमें ग्रेफाइट अधिक आसानी से मशीन होता है। हालाँकि, इलेक्ट्रोड की मशीनिंग लागत तभी औचित्यपूर्ण होती है जब उत्पादन मात्रा अधिक हो।
इस विधि से निर्माता जटिल आकृतियाँ (जैसे तीखे आंतरिक कोने) बना सकते हैं, जो पारंपरिक CNC मशीनिंग से संभव नहीं।
वायर EDM प्रक्रिया में डाई के स्थान पर बाल जितनी पतली तार इलेक्ट्रोड के तौर पर उपयोग होती है। तार सामग्री तक विद्युत चार्ज पहुँचाता है, जिससे निर्धारित स्थानों पर सूक्ष्म क्षरण होता है।
यह प्रक्रिया बैंड सॉ ब्लेड जैसी होती है। तार सामग्री के आर-पार दो आयामों में कटिंग करता है। तार का व्यास सामान्यतः 0.05 mm से 0.35 mm के बीच होता है।
तार तांबे या पीतल का होता है और इसे डायमंड गाइड्स के बीच तना रखा जाता है। चूँकि प्रक्रिया के दौरान तार भी घिसता है, इसलिए एक नए तार को रील से लगातार खींचा जाता है ताकि सटीकता बनी रहे।
हालाँकि, इस प्रक्रिया से तीखे आंतरिक कोने बनाना कठिन है, क्योंकि तार और सामग्री के बीच स्पार्क गैप के कारण आंतरिक कोनों में लगभग 0.15 mm का छोटा रेडियस बनता है, पूर्णतः समकोण नहीं।
आमतौर पर, वायर EDM कटिंग वर्कपीस के किसी एक किनारे से शुरू होती है, लेकिन इसे वर्कपीस के केंद्र से भी प्रारंभ किया जा सकता है।
ऐसी स्थिति में, छोटे छेद ड्रिल करने की EDM प्रक्रिया से पहले केंद्र में छेद बनाया जाता है। इसके बाद तार को छेद से गुजारकर कटिंग शुरू की जाती है।
इंजीनियर वायर EDM का उपयोग अत्यंत जटिल आकृतियों और बहुत सटीक टॉलरेंस के लिए करते हैं। आवश्यकता होने पर, वायर EDM मशीनें घड़ियों और अन्य सटीक अनुप्रयोगों के लिए मिनिएचर पार्ट्स भी बना सकती हैं।
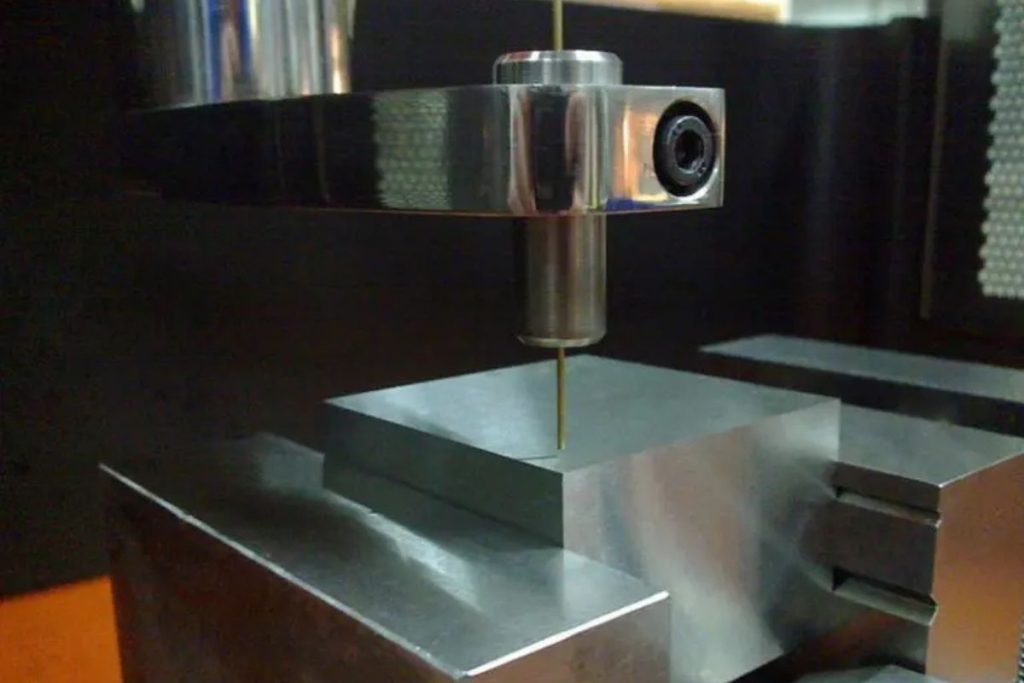
छिद्रण EDM एक विशेष प्रकार की EDM है, जिसमें ट्यूबुलर इलेक्ट्रोड का उपयोग करके उपयुक्त सामग्रियों में छोटे और गहरे छेद बनाए जाते हैं। इसका कार्य सिद्धांत अन्य EDM प्रक्रियाओं के समान है, बस डाइलेक्ट्रिक फ्लुइड इलेक्ट्रोड के माध्यम से मशीनिंग स्थल तक पहुँचाया जाता है।
डेबरींग निर्माण लागत का एक बड़ा हिस्सा है। छिद्रण EDM में कोई बर्स (rebaba) नहीं बनती, जो पारंपरिक विधियों की तुलना में बड़ा लाभ है।
छिद्रण EDM के बहुत विशिष्ट अनुप्रयोग हैं, विशेषकर जब उत्पाद में जटिल कैविटी की आवश्यकता हो। उदाहरण स्वरूप, यह उच्च तापमान टर्बाइन ब्लेड्स में जटिल कूलिंग चैनल्स के निर्माण में महत्वपूर्ण भूमिका निभाता है।
जब पारंपरिक विधियाँ कंडक्टिव सामग्रियों पर काम नहीं कर सकतीं, तब EDM सबसे बेहतर विकल्प है।
EDM मशीनें किसी भी कंडक्टिव सामग्री को काट सकती हैं, चाहे वह कठोर हो या नरम। चूँकि सभी धातुएँ किसी न किसी स्तर पर विद्युत का संचार करती हैं, इसलिए EDM से बड़ी संख्या में धातुओं को मशीन किया जा सकता है, जैसे तांबा, कांसा, टंगस्टन, स्टील (कार्बन, हाई-एलॉय, स्टेनलेस, हार्डनड), इनकोनेल, टाइटेनियम आदि।
उद्योगों की बात करें तो, EDM का उपयोग ऑटोमोबाइल से लेकर एयरोस्पेस तक कई क्षेत्रों में होता है। यह डेंटल पार्ट्स में आम है और प्रोस्थेटिक्स, इम्प्लांट्स व सर्जिकल टूल्स में भी इसकी महत्ता बढ़ती जा रही है।
EDM की सटीकता और जटिल डिज़ाइन बनाने की क्षमता इसे अन्य प्रक्रियाओं के लिए आवश्यक बनाती है, जैसे इंजेक्शन मोल्ड्स के लिए जटिल घटकों की निर्माण। मोल्ड मेकिंग में EDM विशेष रूप से फायदेमंद है, क्योंकि इससे आवश्यक सुसंगत और सटीक पैटर्न बनाए जा सकते हैं।
EDM की अनूठी विशेषताएँ इसे निम्नलिखित प्रकार के भागों और विशेषताओं के लिए आदर्श बनाती हैं:
इलेक्ट्रिकल डिस्चार्ज मशीनिंग पारंपरिक मशीनिंग विधियों की तुलना में कई लाभ प्रदान करता है। इनमें से कुछ लाभ केवल EDM के लिए विशिष्ट हैं, जबकि अन्य वॉटरजेट और लेज़र जैसी आधुनिक विधियों में भी मिलते हैं। मुख्य लाभ इस प्रकार हैं:
EDM आधुनिक निर्माण प्रक्रियाओं में सर्वाधिक सटीकता प्रदान करता है। एक सामान्य सेटअप में 0.025 mm तक की सटीकता संभव है, जबकि विशेष EDM मशीनें 0.005 mm तक जा सकती हैं।
किसी विशेष पार्ट के लिए सटीकता सामग्री की विशेषताओं, मशीनिंग समय और वांछित सतह फिनिश पर निर्भर करती है।
EDM से अत्यंत जटिल और विस्तृत आकृतियों का विकास एवं निर्माण संभव है, जो पारंपरिक विधियों से बहुत कठिन या असंभव होतीं।
EDM से की गई कटिंग में कोई दिशात्मकता नहीं होती और मशीनिंग मार्क्स नहीं बनते, बशर्ते मशीनिंग समय एक निश्चित स्तर से कम न हो।
बेहतरीन सतह फिनिश की वजह धीरे-धीरे सामग्री हटाने की दर है। हर पास में केवल सूक्ष्म कण हटते हैं, जिससे चिकनी सतह मिलती है जिसे अतिरिक्त प्रोसेसिंग की आवश्यकता नहीं पड़ती।
चूँकि अधिकांश धातुएँ अच्छे कंडक्टर होती हैं, EDM विभिन्न सामग्रियों के साथ काम कर सकता है।
EDM में कोई काटने वाली टूल शामिल नहीं होती। इसलिए वर्कपीस पर कोई यांत्रिक बल या दबाव नहीं पड़ता। अतः बहुत नरम सामग्री, जो सामान्यतः टूल के दबाव से क्षतिग्रस्त हो सकती है, उन्हें भी EDM से बिना जोखिम के मशीन किया जा सकता है।
कोई भी निर्माण प्रक्रिया पूरी तरह से दोषरहित नहीं होती; हमेशा कुछ समझौते होते हैं। EDM की हानियाँ इस प्रकार हैं:
EDM में इलेक्ट्रोड की आयु सीमित होती है, क्योंकि वह भी वर्कपीस की तरह क्षरित होता है। इससे जैसे-जैसे इलेक्ट्रोड घिसता है, तीखे आंतरिक कोने जैसी विशेषताओं का निर्माण कठिन हो जाता है।
गुणवत्ता सुनिश्चित करने के लिए इलेक्ट्रोड को नियमित रूप से बदलना आवश्यक है। इलेक्ट्रोड की लागत प्रक्रिया की जटिलता और बदलने की गति पर निर्भर करती है। हालाँकि, यदि उत्पादन मात्रा अधिक है, तो यह लागत काफी हद तक अनुकूल हो जाती है।
EDM एक ऊर्जा-सघन प्रक्रिया है। प्रभावी मशीनिंग के लिए उच्च और स्थिर करंट की आवश्यकता होती है। पावर सप्लाई और फीड को EDM एप्लिकेशन के अनुसार समायोजित करना पड़ता है।
उदाहरण के लिए, पैठ EDM में कम टूल वियर के कारण ट्रांजिस्टराइज्ड पावर सप्लाई का उपयोग होता है। वायर EDM में ट्रांजिस्टर-नियंत्रित कैपेसिटिव सिस्टम का प्रयोग होता है, जिससे तार के टूटने का खतरा कम होता है। छिद्रण EDM में सामान्यतः कैपेसिटिव सिस्टम प्रयोग होता है, जिससे उच्च सामग्री हटाने की दर और प्रक्रिया की स्थिरता मिलती है।
ऊर्जा खपत मशीन की बनावट और मशीनिंग पैरामीटर पर निर्भर करती है। आमतौर पर, AISI P20 स्टील की मशीनिंग करते समय ऊर्जा खपत 5 से 8 kW के बीच होती है।
यह प्रक्रिया कम विद्युत चालकता वाली सामग्रियों के लिए उपयुक्त नहीं है। प्लास्टिक, कंपोजिट या ग्लास जैसी सामान्य सामग्रियों की मशीनिंग EDM से नहीं की जा सकती।
हीट अफेक्टेड ज़ोन का निर्माण एक चिंता का विषय हो सकता है, हालांकि इसकी सीमा और माइक्रोस्ट्रक्चर पर प्रभाव अन्य वैकल्पिक मशीनिंग विधियों की तुलना में बहुत कम है।
अध्ययन बताते हैं कि HAZ की सीमा सामग्री के अनुसार बदलती है, लेकिन हर स्थिति में उपलब्ध ऊष्मा, उसकी प्रवाहिता और शीतलन क्रिया पर नियंत्रण रखकर इस प्रभाव को काफी घटाया जा सकता है।
हालाँकि EDM अत्यंत सटीक है, इसमें कुछ जोखिम भी जुड़े हैं, जिनके लिए सख्त सुरक्षा उपायों की आवश्यकता होती है। प्रक्रिया के दौरान उच्च वोल्टेज के उपयोग से करंट लगने का खतरा रहता है, यदि सुरक्षा प्रोटोकॉल का पालन न किया जाए। सुरक्षा निर्देशों की अनदेखी करने वाले कर्मचारियों को करंट लगने की घटनाएँ हो सकती हैं। साथ ही, डाइलेक्ट्रिक फ्लुइड्स (जैसे डिआयोनाइज्ड पानी या तेल) के कारण स्पार्क से उच्च तापमान पर आग लगने का जोखिम रहता है। उचित वेंटिलेशन भी आवश्यक है, क्योंकि इन फ्लुइड्स के विघटन के दौरान विषैले वाष्प निकल सकते हैं।
EDM के लिए पार्ट डिज़ाइन करते समय कई बातों का ध्यान रखना चाहिए। निम्नलिखित सुझावों से आप डिज़ाइन से समझौता किए बिना लागत कम कर सकते हैं।
