गैल्वेनाइज्ड कोटिंग्स – अनुप्रयोग और विशेषताएँ
जिंक कोटिंग्स लगाने के लिए कई तकनीकें उपलब्ध हैं और प्रत्येक तकनीक कोटिंग की मोटाई और किसी विशेष वातावरण में…

लेजर क्योरिंग पारंपरिक कन्वेक्शन ओवन की तुलना में अधिक सटीक और ऊर्जा की खपत में कुशल विकल्प प्रदान करता है, जिससे पाउडर कोटिंग प्रक्रियाओं में पर्यावरणीय प्रभाव कम होता है। अधिक जानकारी के लिए पूरा लेख पढ़ें।
डायोड लेजर के लिए नई एप्लिकेशन हमेशा मौलिक नवाचारों से उत्पन्न नहीं होतीं। अक्सर, वे उन तकनीकी अवधारणाओं को स्थानांतरित करके उत्पन्न होती हैं जो पूरी तरह से अलग अनुप्रयोगों के लिए विकसित की गई थीं। इसका ताजा उदाहरण पाउडर कोटिंग्स के लिए लेजर क्योरिंग है, जिसमें अल्ट्रा वाइड बीम तकनीक का उपयोग किया जाता है, जिसे मूल रूप से बैटरी इलेक्ट्रोड की ड्राइंग के लिए विकसित किया गया था और अब यह कन्वेक्शन ओवन में किए जाने वाले थर्मल ट्रीटमेंट्स के विकल्प के रूप में उभर रही है।
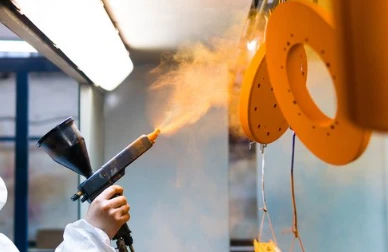
पाउडर कोटिंग्स दशकों से घटकों के कोटिंग के लिए एक आम तरीका रही है। इसका उपयोग आमतौर पर रंग लगाने और संक्षारण से सुरक्षा के लिए—और अक्सर दोनों उद्देश्यों के लिए—सपाट धातु घटकों जैसे शीट्स, पैनल्स, स्लैट्स या गैरेज के दरवाजों पर किया जाता है। इसकी रासायनिक और यांत्रिक प्रतिरोध क्षमता बहुत अधिक होती है, जो तरल पेंटिंग फिनिश की स्थिरता से कहीं बेहतर है। हालांकि यह प्रक्रिया तकनीकी रूप से परिपक्व और व्यापक रूप से स्थापित है, फिर भी इसमें कुछ प्रमुख क्षेत्रों में बढ़ती आर्थिक और पर्यावरणीय चुनौतियां सामने आ रही हैं। यही कारण है कि इस प्रक्रिया का अनुकूलन करने में उद्योग की गहरी रुचि है। जैसा कि अब स्पष्ट हो गया है, इस परिवर्तन में डायोड लेजर की महत्वपूर्ण भूमिका हो सकती है।
वर्तमान में, धातु घटकों का पाउडर कोटिंग प्रक्रिया इलेक्ट्रोडायनामिक और थर्मल ट्रीटमेंट प्रक्रियाओं के माध्यम से की जाती है। इलेक्ट्रोडायनामिक्स सबसे पहले घटक और पाउडर सामग्री के बीच एक प्रारंभिक संबंध बनाता है। पाउडर कणों को स्प्रे गन में छिड़काव से पहले इलेक्ट्रोस्टैटिक रूप से चार्ज किया जाता है—आमतौर पर गन के सिर पर एक इलेक्ट्रोड के माध्यम से (जिसे कोरोना एप्लिकेशन कहा जाता है)। घटक को पहले से ग्राउंड किया जाता है, जिससे चार्ज के अंतर के कारण पाउडर कण आकर्षित होते हैं। इसका परिणाम है एक पाउडर की परत जो कई घंटों तक ढीली लेकिन स्थिर रूप से चिपकी रहती है। इसके बाद थर्मल प्रक्रिया शुरू होती है: घटक और पाउडर की परत को लगभग 180°C पर एक साथ गर्म किया जाता है, जिससे पाउडर की आणविक संरचनाओं में क्रॉस-लिंकिंग होती है। पाउडर पिघलकर जेल जैसी अवस्था में आ जाता है जब तक कि पूरी सतह कवर नहीं हो जाती। फिर तापमान स्थिर रखा जाता है ताकि पूर्ण क्योरिंग हो सके और अंतिम कोटिंग बन सके।
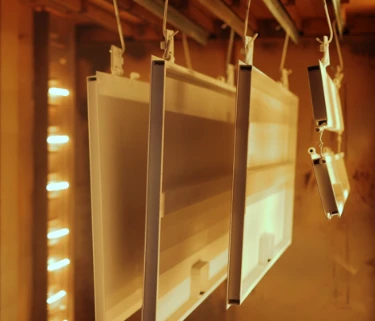
हाल ही में, थर्मल ट्रीटमेंट का यह अंतिम चरण पूरी प्रक्रिया की सबसे बड़ी कमजोरी के रूप में सामने आया है। पारंपरिक रूप से, यह एक गैस-चालित कन्वेक्शन ओवन में किया जाता है, जो बढ़ती गैस की कीमतों और जीवाश्म ईंधन की CO2 उत्सर्जन के कारण सवालों के घेरे में है। इसके अलावा, ओवन प्रक्रिया में उतनी ही ऊर्जा लगती है जितनी कोटिंग की बाकी सभी प्रक्रियाओं में मिलकर, जिससे समस्या और बढ़ जाती है। इसके अतिरिक्त, उत्पादन दर और ऊर्जा की खपत का अनुपात इतना प्रतिकूल है कि इसे आर्थिक दृष्टि से व्यवहार्य मानना मुश्किल हो जाता है, पर्यावरणीय चिंताओं की बात तो छोड़ ही दीजिए। यह आर्थिक और पर्यावरणीय घाटा कई कारणों से है: कन्वेक्शन ओवन में जेलिफिकेशन के लिए पूरे घटक को गर्म करना अनिवार्य है—खासकर मोटी धातु शीट्स के लिए—जिससे गर्म होने में काफी समय लगता है। परिणामस्वरूप, घटक ओवन में 40 मिनट तक रहते हैं, जिससे ऊर्जा संतुलन प्रभावित होता है। साथ ही, लंबे ओवन टाइम से उत्पादन दर घटती है, जिस पर ओवन के एयरफ्लो का भी असर पड़ता है। एयरफ्लो इलेक्ट्रोस्टैटिक रूप से चिपके कुछ कणों को उड़ा सकता है, जिससे पाउडर का फैलाव होता है, इसलिए घटकों को ओवन में लोड करते समय पर्याप्त दूरी बनाए रखना जरूरी है। अन्यथा, खासकर कलर कोटिंग्स में, विभिन्न रंगों के कणों के मिश्रण से गंभीर संदूषण का खतरा रहता है। लेकिन, यह उपाय भी दोषों से पूरी तरह नहीं बचा सकता: अगर तकनीकी खराबी के कारण ओवन प्रक्रिया अचानक रुक जाए, तो ओवन की थर्मल इनर्शिया के कारण कोटिंग का अत्यधिक गर्म होना और घटकों का बेकार हो जाना संभव है।
इन ओवन-आधारित प्रक्रिया की कमियों को देखते हुए, कई विशेषज्ञ इस बात से सहमत हैं कि पर्यावरण के अनुकूल और आर्थिक रूप से टिकाऊ पाउडर कोटिंग के लिए थर्मल ट्रीटमेंट के वैकल्पिक तरीकों की खोज जरूरी है। यह खासकर हीटिंग चरण पर लागू होता है, जो सबसे अधिक ऊर्जा लेता है और पाउडर फैलाव का सबसे बड़ा जोखिम पैदा करता है। इसी बिंदु पर ऐसी वैकल्पिक तकनीक की तत्काल जरूरत है, जो ऊर्जा खपत को अनुकूलित करे और अधिक सटीक थर्मल ट्रीटमेंट की सुविधा दे, जिससे कणों के उड़ने का जोखिम टल सके।
शुरुआत में उल्लेखित डायोड लेजर के जरिए क्योरिंग, यह वैकल्पिक समाधान पहले से उपलब्ध है। यह अपेक्षाकृत नई प्रक्रिया अल्ट्रा वाइड स्पॉट तकनीक का उपयोग करती है, जिसे लिथियम-आयन बैटरी इलेक्ट्रोड के रोल-टू-रोल ड्राइंग में अपनाया गया है। यह तकनीक 1.5 मीटर से भी अधिक चौड़ाई की बीम बनाने की अनुमति देती है, जिससे यह इलेक्ट्रोड ड्राइंग के अलावा अन्य बड़े सतह थर्मल ट्रीटमेंट्स के लिए भी आकर्षक बनती है। पाउडर कोटिंग्स के क्योरिंग में, यह बीम तकनीक हीटिंग और होल्डिंग दोनों चरणों में—या सिर्फ हीटिंग चरण में—लागू की जा सकती है। बाद वाले मामले में, लेजर क्योरिंग ओवन प्रक्रिया से पहले उपयोग होती है, जिसमें फ्यूजन और जेलिफिकेशन लेजर द्वारा होते हैं, जबकि होल्डिंग चरण पारंपरिक ओवन में जारी रहता है।
डायोड लेजर क्योरिंग की सबसे बड़ी खासियत है सटीक और निर्बाध ऊर्जा आपूर्ति: जहां ओवन प्रक्रिया में पूरे घटक को गर्म किया जाता है—और यह एयरफ्लो के जरिए होता है, जो उच्च उत्पादन दर के लिए अनुपयुक्त है—वहीं लेजर क्योरिंग तुलनात्मक रूप से ‘ठंडी’ प्रक्रिया है: अल्ट्रा वाइड स्पॉट बीम, जिसकी चौड़ाई बिल्कुल तय होती है, सिर्फ कोटिंग क्षेत्र को गर्म करती है, बिना कणों को उड़ाए। लेजर की पूरी शक्ति तुरंत उपलब्ध रहती है और प्रक्रिया के दौरान मिलीसेकंड्स में समायोजित की जा सकती है: एक क्लोज्ड-लूप नियंत्रण प्रणाली, जिसमें एक पायरोमीटर लगातार इलाज किए जा रहे क्षेत्र की सतह का तापमान मापता है और लेजर की शक्ति को उसी के अनुसार समायोजित करता है, लगातार प्रक्रिया नियंत्रण और सही ऊर्जा आपूर्ति सुनिश्चित करता है। हीटिंग चरण में, यह डिजाइन हीटिंग स्पीड को 90% तक बढ़ाने की अनुमति देता है, जिससे घटक का एक्सपोजर टाइम काफी कम हो जाता है। चूंकि बड़ी सतह का लेजर बीम पाउडर का फैलाव नहीं करता, इसलिए अधिक नियंत्रित थर्मल ट्रीटमेंट और इस तरह उत्पादन दर में उल्लेखनीय वृद्धि संभव है। अंत में, तापमान की निरंतर निगरानी कोटिंग के अधिक गर्म होने से बचाती है। यदि उत्पादन को पूरी तरह रोकना पड़े, तो लेजर को मिलीसेकंड्स में बंद किया जा सकता है और ऊर्जा आपूर्ति शून्य—सिर्फ प्रक्रिया से उत्पन्न होने वाली थर्मल रेडिएशन से उत्पन्न नगण्य अवशिष्ट ऊष्मा को छोड़कर—हो जाती है।
इस प्रकार लेजर क्योरिंग औद्योगिक उपयोगकर्ताओं को एक ऐसी प्रक्रिया विकल्प प्रदान करता है, जो खासकर हीटिंग चरण में सभी अहम समस्याओं को समाप्त करता है, और पारंपरिक ओवन प्रक्रियाओं की तुलना में आर्थिक और पर्यावरणीय दोनों दृष्टि से एक प्रभावशाली विकल्प बनकर उभरता है। साथ ही, केवल बिजली पर आधारित डायोड लेजर का उपयोग एक मौलिक लाभ देता है: 50% से अधिक दक्षता के साथ, यह सबसे अधिक ऊर्जा कुशल औद्योगिक लेजर है और जलवायु संरक्षण में योगदान करता है। संभावना है कि शुरू में हाइब्रिड प्रक्रियाएं प्रचलित रहेंगी, क्योंकि वे मौजूदा ओवन सिस्टम को चालू रखने की सुविधा देती हैं, जबकि नई तकनीक का लाभ भी मिलता है। खासतौर पर, लेजर क्योरिंग द्वारा उपलब्ध सटीक थर्मल ट्रीटमेंट ओवन प्रक्रिया को सीधे लाभ पहुंचाता है: जेलिफिकेशन चरण के बाद पाउडर फैलाव का जोखिम खत्म हो जाता है, जिससे हीटिंग चरण में प्राप्त अधिक फीड रेट ओवन के होल्डिंग फेज में भी लागू की जा सकती है। इस तरह, नई प्रक्रिया न केवल अपनी स्वयं की खूबियों को बेहतर बनाती है, बल्कि ओवन प्रक्रिया की दक्षता भी बढ़ाती है, जिससे लाभप्रदता और पर्यावरणीय प्रभाव दोनों में सुधार होता है।
