फाइबर लेजर की समझ: तंत्र, अनुप्रयोग, और लाभ
एक ऐसी दुनिया की कल्पना करें जहां प्रिसिजन और शक्ति मिलती हैं, और तकनीक उपकरणों को फिर से परिभाषित करने…

कल्पना कीजिए एक ऐसी दुनिया जहाँ निर्माण में सटीकता और गति का मेल हो, जहाँ जटिल डिज़ाइन प्रकाश की शक्ति से बिना किसी रुकावट के बनाए जाते हैं। यह फाइबर लेजर कटिंग तकनीक द्वारा प्रदान की गई वास्तविकता है। लेकिन वास्तव में क्या इन लेजरों की सामग्री को काटने की गति को प्रभावित करता है? जिस सामग्री को काटा जा रहा है उसकी विशेषताओं से लेकर इस्तेमाल किए जाने वाले सहायक गैस के प्रकार तक, कई कारक कटिंग की गति और दक्षता पर महत्वपूर्ण प्रभाव डाल सकते हैं। इस लेख में, हम फाइबर लेजर कटिंग की गति को नियंत्रित करने वाले प्रमुख मापदंडों पर गहराई से विचार करेंगे, जिसमें उन लोगों के लिए एक विस्तृत, डेटा-चालित अन्वेषण प्रस्तुत किया गया है जो पहले से बुनियादी जानकारी रखते हैं लेकिन अपनी प्रक्रियाओं को अनुकूलित करना चाहते हैं। तेज़, अधिक कुशल लेजर कटिंग के रहस्यों को जानने के लिए तैयार हैं? चलिए इसमें गहराई से उतरते हैं।
फाइबर लेजर कटिंग एक अत्याधुनिक तकनीक है जो अपनी सटीकता और दक्षता के लिए निर्माण और धातु कार्य में व्यापक रूप से उपयोग की जाती है। इस प्रक्रिया में उच्च-शक्ति वाले फाइबर लेजर का उपयोग करके एक केंद्रित प्रकाश किरण उत्पन्न की जाती है, जिसे सामग्री पर निर्देशित किया जाता है ताकि उसे पिघलाया, जलाया या वाष्पीकृत किया जा सके, जिससे एक साफ और सटीक कट बनता है।
फाइबर लेजर अपनी दक्षता, विश्वसनीयता और विभिन्न प्रकार की सामग्री और मोटाई को संभालने की क्षमता के लिए जाने जाते हैं। पारंपरिक CO2 लेजर के विपरीत, फाइबर लेजर दुर्लभ पृथ्वी तत्वों जैसे येटरबियम से डोप्ड ऑप्टिकल फाइबर का उपयोग करके लेजर बीम उत्पन्न करते हैं। इसका परिणाम उच्च बीम गुणवत्ता और अधिक शक्ति घनत्व में होता है, जो फाइबर लेजर को सटीक कटिंग अनुप्रयोगों के लिए आदर्श बनाता है।
फाइबर लेजर कटिंग आधुनिक निर्माण और धातु कार्य में एक कोने का पत्थर तकनीक बन गई है इसके कई लाभों के कारण:
फाइबर लेजर असाधारण सटीकता और शुद्धता प्रदान करते हैं, जो जटिल डिजाइनों और तंग सहनशीलता वाले अनुप्रयोगों के लिए महत्वपूर्ण है। केंद्रित बीम न्यूनतम गर्मी-प्रभावित क्षेत्रों की अनुमति देता है, सामग्री के विकृत होने के जोखिम को कम करता है और साफ किनारे सुनिश्चित करता है।
फाइबर लेजर कटिंग मशीनें विभिन्न सामग्रियों को संभाल सकती हैं, जिनमें स्टील, एल्युमिनियम, कॉपर, और पीतल जैसी धातुएं, साथ ही प्लास्टिक और कंपोजिट जैसी गैर-धातुएं शामिल हैं। यह बहुमुखी प्रतिभा उन्हें ऑटोमोटिव और एयरोस्पेस से लेकर इलेक्ट्रॉनिक्स और चिकित्सा उपकरणों तक के विविध औद्योगिक अनुप्रयोगों के लिए उपयुक्त बनाती है।
फाइबर लेजर की उच्च शक्ति घनत्व तेजी से कटिंग गति को सक्षम बनाता है, उत्पादकता बढ़ाता है और प्रसव समय को कम करता है। इसके अतिरिक्त, फाइबर लेजर CO2 लेजर की तुलना में कम रखरखाव की आवश्यकता होती है, जिसके परिणामस्वरूप कम परिचालन लागत और कम डाउनटाइम होता है।
फाइबर लेजर अपनी ऊर्जा दक्षता के लिए जाने जाते हैं, क्योंकि वे अन्य लेजर प्रकारों की तुलना में विद्युत ऊर्जा का उच्च प्रतिशत लेजर प्रकाश में परिवर्तित करते हैं। इसका परिणाम कम ऊर्जा खपत और परिचालन लागत में होता है, जिससे अधिक स्थायी निर्माण प्रथाओं में योगदान होता है।
फाइबर लेजर कटिंग के प्रदर्शन और गुणवत्ता को प्रभावित करने वाले कई प्रमुख मापदंड हैं:
फाइबर लेजर की शक्ति, किलोवाट (kW) में मापी जाती है, सीधे कटिंग गति और क्षमता को प्रभावित करती है। उच्च शक्ति वाले लेजर मोटी सामग्री को तेजी से काट सकते हैं, लेकिन इष्टतम शक्ति सामग्री की विशेषताओं और विशिष्ट कटिंग आवश्यकताओं से मेल खानी चाहिए।
विभिन्न सामग्री फाइबर लेजर कटिंग के लिए अलग-अलग प्रतिक्रिया देती हैं। उदाहरण के लिए, धातुओं को प्लास्टिक की तुलना में उच्च शक्ति सेटिंग्स की आवश्यकता होती है। सामग्री की मोटाई भी महत्वपूर्ण भूमिका निभाती है; मोटी सामग्री को साफ कट प्राप्त करने के लिए उच्च शक्ति की आवश्यकता होती है, जबकि पतली सामग्री को नुकसान से बचाने के लिए सटीक नियंत्रण की आवश्यकता होती है।
ऑक्सीजन, नाइट्रोजन, और हवा जैसी सहायक गैसें कटिंग दक्षता और गुणवत्ता में सुधार करती हैं, पिघली हुई सामग्री को हटाने और ऑक्सीकरण को रोकने में मदद करती हैं। सहायक गैस का चयन और उसका दबाव काटी जाने वाली सामग्री के आधार पर अनुकूलित किया जाना चाहिए।
लेजर बीम की फोकल पोजीशन इष्टतम कटिंग प्रदर्शन प्राप्त करने के लिए महत्वपूर्ण है। उचित संरेखण सुनिश्चित करता है कि लेजर की ऊर्जा सही बिंदु पर केंद्रित हो, जिससे कटिंग दक्षता अधिकतम हो और दोष कम से कम हों।
फाइबर लेजर कटिंग मशीन और उसकी ऑप्टिक्स का नियमित रखरखाव निरंतर प्रदर्शन के लिए आवश्यक है। साफ और अच्छी तरह से रखरखाव किया गया उपकरण परिचालन मुद्दों के जोखिम को कम करता है और उच्च गुणवत्ता वाले कट सुनिश्चित करता है।
फाइबर लेजर कटिंग तकनीक में हालिया प्रगति दक्षता, सटीकता, और अनुकूलता में सुधार पर केंद्रित रही है। वास्तविक समय की निगरानी प्रणालियों, स्वचालित मापदंड समायोजन, और उन्नत शीतलन तंत्र जैसी नवाचार निर्माता को कम मैन्युअल हस्तक्षेप के साथ बेहतर परिणाम प्राप्त करने में मदद कर रहे हैं।
इसके अतिरिक्त, उद्योग 4.0 सिद्धांतों का एकीकरण, जिसमें IoT कनेक्टिविटी और डेटा एनालिटिक्स शामिल हैं, अधिक बुद्धिमान और अनुकूली कटिंग प्रक्रियाओं को सक्षम कर रहा है। ये तकनीकें मशीन के प्रदर्शन, सामग्री के व्यवहार, और प्रक्रिया अनुकूलन में मूल्यवान अंतर्दृष्टि प्रदान करती हैं, जिससे फाइबर लेजर कटिंग सिस्टम की क्षमताओं को और बढ़ावा मिलता है।
जैसे ही निर्माण में सटीकता और दक्षता की मांग बढ़ती है, फाइबर लेजर कटिंग विभिन्न उद्योगों में उच्च गुणवत्ता के परिणाम प्राप्त करने के लिए एक महत्वपूर्ण उपकरण बना हुआ है।
लेजर पावर, किलोवाट (kW) में मापा जाता है, कटिंग गति और उस सामग्री की अधिकतम मोटाई का प्राथमिक निर्धारक है जिसे प्रभावी ढंग से प्रोसेस किया जा सकता है। उच्च लेजर पावर तेज कटिंग और मोटी सामग्री को काटने की क्षमता सक्षम करता है, लेकिन इसे सावधानीपूर्वक संतुलित करना चाहिए ताकि थर्मल क्षति को रोका जा सके। बहुत कम शक्ति से अधूरी कटिंग हो सकती है, जबकि बहुत अधिक शक्ति जलने और खुरदरे किनारों का कारण बन सकती है।
उचित कटिंग स्पीड, लेजर पावर और सामग्री गुणों के साथ मेल खाती है, गुणवत्ता और दक्षता दोनों सुनिश्चित करती है। उच्च गति उत्पादकता को बढ़ाती है लेकिन यदि सही तरीके से संतुलित नहीं की गई तो गुणवत्ता को कम कर सकती है। कम गति अत्यधिक गर्मी पैदा कर सकती है, जिससे जलने के निशान और खराब किनारे हो सकते हैं।
पल्स फ्रीक्वेंसी प्रति सेकंड कितनी बार लेजर पल्स करता है और ड्यूटी साइकिल वह प्रतिशत है जब लेजर चालू होता है। उच्च फ्रीक्वेंसी और ड्यूटी साइकिल पतली सामग्री और विस्तृत कट के लिए उपयुक्त हैं, जबकि थर्मल क्षति को रोकने के लिए मोटी सामग्री के लिए निम्न सेटिंग्स बेहतर होती हैं।
लेजर की फोकल पोजीशन एक सटीक, संकीर्ण कट के लिए महत्वपूर्ण है। उचित संरेखण लेजर की ऊर्जा को सही स्थान पर केंद्रित करता है, दक्षता सुनिश्चित करता है और गर्मी क्षति को कम करता है। गलत फोकल पोजीशन व्यापक कट, खुरदरे किनारे और कम गुणवत्ता का कारण बन सकती है।
ऑक्सीजन, नाइट्रोजन और हवा जैसी सहायक गैसें कट की गुणवत्ता में सुधार करती हैं और कटिंग हेड की सुरक्षा करती हैं। ऑक्सीजन मोटी सामग्री के लिए कटिंग को तेज करता है। नाइट्रोजन स्टेनलेस स्टील और एल्युमिनियम पर उच्च गुणवत्ता वाले कट के लिए आदर्श है, ऑक्सीकरण को रोकता है। सही वायु दबाव पिघली हुई सामग्री को हटाने में मदद करता है और कट को साफ रखता है।
काटी जा रही सामग्री का प्रकार और मोटाई उपयुक्त लेजर कटिंग मापदंडों का निर्धारण करने के लिए महत्वपूर्ण कारक हैं। विभिन्न सामग्रियों के लिए इष्टतम परिणाम प्राप्त करने के लिए विशिष्ट सेटिंग्स की आवश्यकता होती है। उदाहरण के लिए, स्टील और एल्युमिनियम जैसी धातुओं को प्लास्टिक की तुलना में उच्च शक्ति सेटिंग्स की आवश्यकता होती है। मोटी सामग्री को पूरी तरह से प्रवेश और साफ कट सुनिश्चित करने के लिए अधिक लेजर शक्ति और धीमी कटिंग गति की आवश्यकता होती है। गलत सेटिंग्स खराब किनारे की गुणवत्ता और अक्षम कटिंग का कारण बन सकती हैं।
सामग्री की सतह से कटिंग हेड की ऊँचाई लेजर बीम की ऊर्जा घनत्व और फोकसिंग क्षेत्र को प्रभावित करती है। सही ऊँचाई बनाए रखना कुशल ऊर्जा वितरण के लिए आवश्यक है और सामग्री पर गर्मी संचय को कम करने के लिए। गलत कटिंग हेड ऊँचाई से कटिंग दक्षता कम हो सकती है और कट की गुणवत्ता से समझौता हो सकता है।
सामग्री की मोटाई फाइबर लेजर कटिंग में महत्वपूर्ण भूमिका निभाती है। सामग्री की मोटाई सीधे कट की गति और गुणवत्ता को प्रभावित करती है। मोटी सामग्री को प्रवेश करने के लिए लेजर को अधिक ऊर्जा देने की आवश्यकता होती है, जिससे कटिंग की गति धीमी हो जाती है। उदाहरण के लिए, 3 मिमी माइल्ड स्टील को काटना 10 मिमी एल्युमिनियम को काटने की तुलना में बहुत तेज़ हो सकता है, भले ही वही लेजर पावर इस्तेमाल किया जा रहा हो। इसके अतिरिक्त, मोटी सामग्री को साफ कट बनाए रखने के लिए धीमी कटिंग गति की आवश्यकता होती है।
विभिन्न सामग्रियों के परावर्तकता, अवशोषण दर, और थर्मल चालकता में काफी अंतर होता है। एल्युमिनियम और कॉपर जैसी धातुएं अत्यधिक परावर्तक और चालक होती हैं, जिससे लेजर ऊर्जा का एक महत्वपूर्ण हिस्सा परावर्तित हो जाता है और गर्मी जल्दी से फैल जाती है, जो कटिंग दक्षता को कम करती है। इसके विपरीत, माइल्ड स्टील और स्टेनलेस स्टील जैसी सामग्री की परावर्तकता और थर्मल चालकता कम होती है, जिससे समान लेजर पावर पर उच्च कटिंग गति संभव होती है।
उच्च गलनांक वाली सामग्री के लिए आमतौर पर धीमी कटिंग गति की आवश्यकता होती है क्योंकि लेजर को सामग्री को पिघलाने और वाष्पीकृत करने के लिए अधिक ऊर्जा देनी होती है। उदाहरण के लिए, स्टेनलेस स्टील को काटना, जिसका गलनांक माइल्ड स्टील से अधिक होता है, आमतौर पर अधिक ऊर्जा की आवश्यकता होती है और इसलिए धीमी कटिंग गति की आवश्यकता होती है।
सामग्री की सतह की स्थिति और समग्र गुणवत्ता भी फाइबर लेजर कटिंग दक्षता और परिणामों के लिए महत्वपूर्ण हैं। एक चिकनी, साफ सतह सुनिश्चित करती है कि लेजर ऊर्जा का समतल अवशोषण हो, जिससे अधिक कुशल और उच्च गुणवत्ता वाले कट होते हैं, जबकि खुरदरी या ऑक्सीडाइज्ड सतहें असमान अवशोषण का कारण बन सकती हैं। सामग्री संरचना में भिन्नता या कोटिंग्स की उपस्थिति कटिंग गति और गुणवत्ता में असंगतता का कारण बन सकती है। समान संरचना वाली समरूप सामग्री पूर्वानुमानित और सुसंगत कटिंग प्रदर्शन प्रदान करती हैं, जबकि विषम सामग्री लेजर मापदंडों में बार-बार समायोजन की आवश्यकता कर सकती हैं।
सहायक गैस का चयन काटी जा रही सामग्री के प्रकार से निकटता से संबंधित है और कटिंग दक्षता और गुणवत्ता पर महत्वपूर्ण प्रभाव डालता है। ऑक्सीजन का आमतौर पर माइल्ड स्टील को काटने के लिए उपयोग किया जाता है क्योंकि यह उत्सर्जनशील ऑक्सीकरण प्रतिक्रियाओं को बढ़ावा देता है, जो प्रक्रिया में अतिरिक्त गर्मी जोड़कर कटिंग गति को बढ़ाता है। दूसरी ओर, नाइट्रोजन का अक्सर स्टेनलेस स्टील और एल्युमिनियम को काटने के लिए उपयोग किया जाता है ताकि ऑक्सीकरण को रोका जा सके और एक साफ, उच्च गुणवत्ता वाला कट प्राप्त किया जा सके। हालांकि, नाइट्रोजन कटिंग प्रक्रिया में अतिरिक्त गर्मी नहीं जोड़ता है, जिसके परिणामस्वरूप ऑक्सीजन की तुलना में थोड़ी धीमी कटिंग गति होती है। उच्च गैस दबाव पिघली हुई सामग्री को कुशलता से हटाने में मदद करता है, जबकि उच्च गैस शुद्धता संदूषण को रोकती है और सुसंगत कटिंग प्रदर्शन सुनिश्चित करती है।
इन भौतिक विचारों को समझना फाइबर लेजर कटिंग मापदंडों को अनुकूलित करने के लिए महत्वपूर्ण है, कटिंग गति, गुणवत्ता और परिचालन लागत को संतुलित करते हुए। सामग्री गुणों के आधार पर मापदंडों का चयन और समायोजन करके, ऑपरेटर इष्टतम कटिंग प्रदर्शन और दक्षता प्राप्त कर सकते हैं।
फाइबर लेजर कटिंग प्रक्रियाओं में सहायता गैस एक महत्वपूर्ण घटक है। यह कट्स की गुणवत्ता और गति को बढ़ाता है, पिघले हुए पदार्थ को हटाने और पुनः ठोस होने से रोकने में मदद करता है। सहायता गैसें कटिंग ऑप्टिक्स की सुरक्षा करती हैं और कटिंग प्रक्रिया के दौरान होने वाले रासायनिक प्रतिक्रियाओं को प्रभावित करती हैं।
सहायता गैस मुख्य रूप से कटिंग क्षेत्र से पिघले हुए पदार्थ को हटाने में मदद करती है। यह महत्वपूर्ण है क्योंकि यह पिघले हुए पदार्थ को पुनः ठोस होकर दोष उत्पन्न करने से रोकता है, जैसे कि स्लैग या ड्रोस बनना। एक साफ कटिंग क्षेत्र बनाए रखकर, सहायता गैस उच्च गति वाले कटिंग ऑपरेशनों के लिए चिकने और अधिक सटीक कट्स सुनिश्चित करती है।
कुछ सहायता गैसें, जैसे ऑक्सीजन, कटिंग प्रक्रिया को बेहतर बनाने के लिए रासायनिक प्रतिक्रियाओं में योगदान करती हैं। उदाहरण के लिए, ऑक्सीजन सामग्री के साथ अभिक्रिया करके अतिरिक्त गर्मी उत्पन्न करता है और कटिंग की दक्षता को बढ़ाता है। यह रासायनिक सहायता कार्बन स्टील जैसे सामग्रियों के लिए कटिंग गति को काफी बढ़ा सकती है।
कटने वाली सामग्री और वांछित कटिंग गुणवत्ता के आधार पर विभिन्न सहायता गैसों का उपयोग किया जाता है। प्रत्येक प्रकार की गैस की अपनी विशेषताएं होती हैं जो कटिंग प्रक्रिया को प्रभावित करती हैं।
संपीड़ित वायु एक सरल और किफायती सहायता गैस विकल्प है, जो हल्की सामग्रियों को काटने के लिए उपयुक्त है। यह पिघले हुए पदार्थ को हटाने में मदद करती है लेकिन मोटे पदार्थों या उच्च सटीकता की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श नहीं हो सकती।
नाइट्रोजन और आर्गन का सामान्यतः स्टेनलेस स्टील और एल्युमिनियम काटने के लिए उपयोग किया जाता है। ये निष्क्रिय गैसें ऑक्सीकरण को रोकती हैं, जिससे न्यूनतम विकृति के साथ उच्च गुणवत्ता वाले कट्स प्राप्त होते हैं। हालांकि, ये ऑक्सीजन जैसी प्रतिक्रियाशील गैसों की तरह कटिंग गति को नहीं बढ़ातीं।
ऑक्सीजन अत्यधिक प्रतिक्रियाशील है और सामान्यतः कार्बन स्टील काटने के लिए उपयोग किया जाता है। यह एक्सोथर्मिक प्रतिक्रियाओं के माध्यम से अतिरिक्त गर्मी प्रदान करके कटिंग गति को काफी बढ़ाता है, जिससे यह मोटे पदार्थों के लिए उपयुक्त बनता है।
सहायता गैस का चयन कटिंग गति, दक्षता, और गुणवत्ता को काफी प्रभावित करता है। सहायता गैस का सही चयन और अनुकूलन बेहतर कटिंग गति, बेहतर किनारे की गुणवत्ता, और कम परिचालन लागत का कारण बन सकता है।
सहायता गैस का प्रकार कटिंग गति को बहुत प्रभावित कर सकता है। ऑक्सीजन जैसी प्रतिक्रियाशील गैसें रासायनिक प्रतिक्रियाओं के माध्यम से अतिरिक्त गर्मी प्रदान करके कटिंग गति को बढ़ाती हैं, जबकि नाइट्रोजन और आर्गन जैसी निष्क्रिय गैसें साफ कट्स प्राप्त करने पर ध्यान केंद्रित करती हैं बिना गति में योगदान किए।
सहायता गैसें ऑक्सीकरण को रोककर और पिघले हुए पदार्थ को हटाकर उच्च गुणवत्ता वाले किनारों को प्राप्त करने में मदद करती हैं। उदाहरण के लिए, नाइट्रोजन उन अनुप्रयोगों के लिए पसंदीदा है जहां न्यूनतम ऑक्सीकरण महत्वपूर्ण है, जिससे साफ और चिकने किनारे मिलते हैं।
सहायता गैस की लागत और उसकी खपत दर कुल परिचालन लागत को प्रभावित करती है। जबकि संपीड़ित वायु सबसे किफायती है, ऑक्सीजन और नाइट्रोजन जैसी गैसें विशिष्ट सामग्रियों के लिए बेहतर कटिंग प्रदर्शन प्रदान कर सकती हैं, जिससे उनकी उच्च लागत को सही ठहराया जा सकता है।
सहायता गैसों का मिश्रण कटिंग प्रदर्शन को अनुकूलित कर सकता है। उदाहरण के लिए, नाइट्रोजन और ऑक्सीजन को मिलाकर बेहतर किनारे की गुणवत्ता और उन्नत फीड दर प्राप्त की जा सकती है, जिससे समग्र कटिंग दक्षता में सुधार होता है।
सामग्री का प्रकार और मोटाई सहायता गैस के चयन को निर्धारित करते हैं। मोटी सामग्रियों के लिए उच्च कटिंग गति बनाए रखने के लिए अधिक प्रतिक्रियाशील गैसों जैसे ऑक्सीजन की आवश्यकता होती है, जबकि पतली सामग्रियों को नाइट्रोजन या संपीड़ित वायु से कुशलता से काटा जा सकता है।
कटिंग के लिए आदर्श स्थिति सुनिश्चित करने के लिए लेजर पावर के साथ सहायता गैस का कैलिब्रेशन आवश्यक है। उच्च लेजर पावर्स को कटिंग गति और दक्षता बनाए रखने के लिए अधिक प्रतिक्रियाशील गैसों की आवश्यकता हो सकती है।
सहायता गैस के साथ कटिंग गति को कई कारक प्रभावित करते हैं:
फाइबर लेजर कटिंग पैरामीटर्स को ऑप्टिमाइज़ करने के लिए एक व्यवस्थित दृष्टिकोण की आवश्यकता होती है ताकि गति, गुणवत्ता और दक्षता के बीच सबसे अच्छा संतुलन प्राप्त किया जा सके। यहां प्रमुख पैरामीटर को एडजस्ट करने के लिए एक विस्तृत गाइड है:
कटिंग क्षमता और गुणवत्ता निर्धारित करने के लिए लेजर पावर महत्वपूर्ण है। लेजर पावर को ऑप्टिमाइज़ करने के लिए:
कटिंग स्पीड सीधे कट की गुणवत्ता और दक्षता को प्रभावित करती है। इष्टतम गति खोजने के लिए:
कटिंग प्रदर्शन में सहायक गैस का प्रकार और दबाव महत्वपूर्ण भूमिका निभाते हैं। इन चरणों का पालन करें:
लेजर बीम का सटीक फोकस कुशल ऊर्जा वितरण और उच्च गुणवत्ता वाले कट को सुनिश्चित करता है:
लेजर पावर और कटिंग स्पीड के बीच सही संतुलन प्राप्त करना इष्टतम परिणामों के लिए महत्वपूर्ण है। यहां कुछ सुझाव दिए गए हैं:
व्यावहारिक रणनीतियाँ फाइबर लेजर कटिंग के परिणामों में काफी सुधार कर सकती हैं:
इन पैरामीटर्स को सावधानीपूर्वक समायोजित और संतुलित करके, आप उच्च गति, सटीक कट के साथ न्यूनतम दोष और पोस्ट-प्रोसेसिंग के साथ फाइबर लेजर कटिंग प्रक्रियाओं को अनुकूलित कर सकते हैं।
फाइबर लेजर कटिंग में स्थिरता और लागत दक्षता प्राप्त करने के लिए कटिंग स्पीड को प्रभावित करने वाले कारकों की गहरी समझ आवश्यक है। ये कारक न केवल उत्पादकता को प्रभावित करते हैं बल्कि ऊर्जा खपत, सामग्री की बर्बादी और समग्र परिचालन लागतों पर भी असर डालते हैं।
लेजर पावर कटिंग स्पीड पर महत्वपूर्ण प्रभाव डालता है। उच्च लेजर पावर तेज कटिंग और मोटी सामग्रियों को प्रोसेस करने की क्षमता प्रदान करता है। उदाहरण के लिए, 1 किलोवाट फाइबर लेजर लगभग 5 मिमी मोटी स्टेनलेस स्टील को प्रभावी ढंग से काट सकता है, जबकि 3 किलोवाट लेजर 12 मिमी मोटाई तक की सामग्री को तेज गति से संभाल सकता है। विशिष्ट सामग्री की मोटाई और प्रकार के लिए उपयुक्त लेजर पावर का चयन करना आवश्यक है ताकि अंडरयूज या अत्यधिक ऊर्जा उपयोग से बचा जा सके, जो दोनों ही लागत बढ़ा सकते हैं।
सामग्री के अवशोषण दर और थर्मल कंडक्टिविटी में अंतर होता है, जो कटिंग दक्षता को प्रभावित करता है। स्टेनलेस स्टील, एल्युमिनियम, और माइल्ड स्टील जैसी धातुओं को गति और गुणवत्ता को अनुकूलित करने के लिए विभिन्न लेजर सेटिंग्स की आवश्यकता होती है। मोटी सामग्री स्वाभाविक रूप से अधिक ऊर्जा की आवश्यकता के कारण क्लीन कट प्राप्त करने के लिए धीमी कटिंग स्पीड की मांग करती है।
असिस्ट गैस का चयन और दबाव, आमतौर पर नाइट्रोजन या ऑक्सीजन, कटिंग स्पीड और किनारों की गुणवत्ता को महत्वपूर्ण रूप से प्रभावित करता है। ऑक्सीजन लौह धातुओं पर एक्सोथर्मिक प्रतिक्रियाओं को बढ़ावा देकर कटिंग स्पीड को बढ़ा सकता है लेकिन ऑक्सीकरण का कारण बन सकता है। इसके विपरीत, नाइट्रोजन क्लीनर कट प्रदान करता है लेकिन स्पीड को कम कर सकता है। गैस दबाव का अनुकूलन पिघली हुई सामग्री को प्रभावी ढंग से हटाने को सुनिश्चित करता है, जिससे स्लोडाउन को रोका जा सकता है।
सही फोकस लेजर ऊर्जा को सही गहराई पर निर्देशित करता है, दक्षता बढ़ाता है और हीट-एफेक्टेड क्षेत्रों को कम करता है। मिसएलाइन्मेंट व्यापक कट्स और खुरदरी किनारों को जन्म दे सकता है, गुणवत्ता बनाए रखने के लिए धीमी गति की आवश्यकता होती है।
पल्स फ्रीक्वेंसी और ड्यूटी साइकिल यह नियंत्रित करते हैं कि ऊर्जा सामग्री को कैसे वितरित होती है। उच्च फ्रीक्वेंसी पतली सामग्री और जटिल डिजाइनों के लिए उपयुक्त है, जो स्मूद कट्स प्रदान करती है। मोटी सामग्री को कम फ्रीक्वेंसी का लाभ मिलता है क्योंकि यह प्रति पल्स अधिक ऊर्जा प्रदान करती है। इन मापदंडों को समायोजित करने से कटिंग स्पीड सामग्री की विशेषताओं और वांछित गुणवत्ता के अनुरूप हो जाती है।
नियमित मेंटेनेंस स्थिरता को बढ़ाता है क्योंकि यह उपकरण के जीवनकाल को लंबा करता है और ऊर्जा की बर्बादी को कम करता है। साफ ऑप्टिक्स अधिकतम लेजर पावर डिलीवरी सुनिश्चित करते हैं। गंदी या क्षतिग्रस्त लेंस प्रभावी पावर को कम कर देते हैं, जिससे धीमी गति की आवश्यकता होती है। नियमित मेंटेनेंस स्थिरता को बढ़ाता है क्योंकि यह उपकरण के जीवनकाल को बढ़ाता है और ऊर्जा की बर्बादी को कम करता है।
तेज कटिंग स्पीड कुल प्रोसेसिंग समय और प्रति भाग ऊर्जा खपत को कम करती है। विशिष्ट सामग्री और मोटाई के लिए लेजर पावर और स्पीड का मिलान ऊर्जा की बर्बादी को कम करता है, जिससे निर्माण प्रक्रिया का कार्बन फुटप्रिंट घटता है।
ऑप्टिमल कटिंग स्पीड थर्मल डैमेज जैसे वार्पिंग या अत्यधिक मेल्टिंग को कम करती है, जिससे स्क्रैप और रीवर्क कम होता है। प्रभावी सामग्री का उपयोग सीधे स्थिरता में योगदान देता है क्योंकि यह कच्चे माल को बचाता है।
सही असिस्ट गैस का चयन और अनुकूलित मापदंड अनावश्यक गैस खपत को कम करते हैं, परिचालन लागत और पर्यावरणीय प्रभाव को घटाते हैं।
गुणवत्ता से समझौता किए बिना उच्च कटिंग स्पीड प्रति घंटे अधिक भागों का उत्पादन करती है। यह मशीन उपयोगिता में सुधार करता है और उपकरण लागतों को अधिक उत्पादन पर विभाजित करता है।
पावर और गैस का प्रभावी उपयोग यूटिलिटी लागत को कम करता है। अनुकूल मापदंडों को बनाए रखने से मशीन घटकों पर पहनाव कम होता है, मेंटेनेंस लागत और डाउनटाइम को घटाता है।
संगत किनारों की गुणवत्ता द्वितीयक फिनिशिंग कदमों की आवश्यकता को कम करती है, श्रम और सामग्री की बचत करती है, इस प्रकार कुल उत्पादन लागत को कम करती है।
लेजर पावर, सामग्री विचार, असिस्ट गैस, फोकल पोजीशन, और पल्स मापदंडों को सटीक रूप से नियंत्रित करके फाइबर लेजर कटिंग स्पीड को अनुकूलित करना स्थिरता और लागत दक्षता प्राप्त करने के लिए आवश्यक है। उचित मापदंड सेटिंग ऊर्जा दक्षता को अधिकतम करती है, बर्बादी को कम करती है, और उत्पादकता को बढ़ाती है, जिससे एक आर्थिक रूप से व्यवहार्य निर्माण प्रक्रिया प्राप्त होती है। निरंतर निगरानी और मेंटेनेंस सुनिश्चित करते हैं कि लेजर सिस्टम अपने जीवनकाल में उच्चतम प्रदर्शन पर चलता है, स्थिर उत्पादन की बढ़ती मांगों को पूरा करता है जबकि प्रतिस्पर्धी लागत और उच्च गुणवत्ता वाले उत्पादन को बनाए रखता है।
एक मध्यम आकार की निर्माण कंपनी, जो धातु निर्माण में विशेषज्ञता रखती है, ने अपने 3 किलोवाट फाइबर लेजर कटिंग मशीन से 6 किलोवाट फाइबर लेजर कटिंग मशीन में अपग्रेड किया। लेजर पावर को दोगुना करके, कंपनी ने कटिंग स्पीड में महत्वपूर्ण सुधार देखा। उदाहरण के लिए, 10 मिमी मोटी माइल्ड स्टील को काटने में, जिसे पहले लगभग 10 मिनट लगते थे, अब इसे 5 मिनट में काटा जा सकता है। इस पावर वृद्धि ने कंपनी को उत्पादकता बढ़ाने और लीड टाइम को कम करने की अनुमति दी, यह दर्शाते हुए कि उच्च आउटपुट पावर और तेज कटिंग स्पीड के बीच सीधा संबंध है।
6 मिमी एल्युमिनियम और 6 मिमी स्टेनलेस स्टील की कटिंग की तुलना करते हुए एक व्यावहारिक उदाहरण दिखाता है कि सामग्री गुण कटिंग स्पीड को कैसे प्रभावित करते हैं। एल्युमिनियम, अपनी उच्च थर्मल कंडक्टिविटी और कम घनत्व के कारण, 4 मीटर/मिनट की स्पीड पर 4 किलोवाट लेजर का उपयोग करके काटा गया। इसके विपरीत, स्टेनलेस स्टील, जिसकी उच्च घनत्व और कम थर्मल कंडक्टिविटी के कारण अधिक ऊर्जा की आवश्यकता होती है, को उसी लेजर पावर के साथ 2.5 मीटर/मिनट की धीमी स्पीड पर काटा गया। यह उदाहरण विशिष्ट सामग्री के आधार पर कटिंग मापदंडों को समायोजित करने की आवश्यकता को रेखांकित करता है ताकि अनुकूल परिणाम प्राप्त किए जा सकें।
एक लेजर कटिंग सेवा प्रदाता द्वारा किए गए एक अध्ययन ने 8 मिमी मोटी माइल्ड स्टील को ऑक्सीजन और नाइट्रोजन असिस्ट गैसों का उपयोग करके काटने की तुलना की। ऑक्सीजन का उपयोग करते हुए, कटिंग स्पीड 3 मीटर/मिनट तक पहुंच गई क्योंकि एक्सोथर्मिक प्रतिक्रिया ने कटिंग प्रक्रिया में अतिरिक्त गर्मी जोड़ी। इसके विपरीत, नाइट्रोजन, एक निष्क्रिय गैस होने के कारण, 2 मीटर/मिनट की धीमी कटिंग स्पीड प्रदान करता है लेकिन कोई ऑक्सीकरण नहीं होने के कारण क्लीनर किनारों का उत्पादन करता है। यह केस स्टडी असिस्ट गैस के चयन के आधार पर कटिंग स्पीड और किनारों की गुणवत्ता के बीच के समझौते को दर्शाती है।
एक ऑटोमोटिव पार्ट्स निर्माता ने अपने फाइबर लेजर कटिंग मशीन के लिए एक उन्नत चिलर सिस्टम लागू किया ताकि लंबे समय तक उपयोग के दौरान ओवरहीटिंग को रोका जा सके। उन्नत कूलिंग समाधान ने लेजर को इष्टतम संचालन तापमान पर बनाए रखा, पावर लॉस को रोका और निरंतर कटिंग स्पीड सुनिश्चित की। परिणामस्वरूप, कंपनी ने ओवरहीटिंग के कारण होने वाले डाउनटाइम को कम करके और विस्तारित शिफ्ट्स के दौरान उच्च कटिंग स्पीड बनाए रखते हुए उत्पादकता में 20% की वृद्धि हासिल की।
एक प्रिसिशन इंजीनियरिंग फर्म ने पाया कि नियमित मेंटेनेंस, जिसमें ऑप्टिक्स की सफाई और एलाइनमेंट जांच शामिल थी, ने लंबे समय तक इष्टतम कटिंग स्पीड और गुणवत्ता बनाए रखने में मदद की। ऑप्टिक्स की नियमित सफाई, एलाइनमेंट जांच और समय पर खराब घटकों के प्रतिस्थापन सहित एक सख्त मेंटेनेंस शेड्यूल लागू करके, फर्म ने अनियोजित डाउनटाइम को कम किया और सुनिश्चित किया कि मशीन उच्च दक्षता पर चलती है, यह दर्शाता है कि उच्च कटिंग स्पीड और उत्पादकता को बनाए रखने में नियमित मेंटेनेंस का महत्व।
एक हालिया पायलट प्रयोग ने 5 मिमी माइल्ड स्टील के लिए कटिंग मापदंडों के अनुकूलन पर ध्यान केंद्रित किया। प्रयोग में लेजर पावर, कटिंग स्पीड, और असिस्ट गैस दबाव जैसे एक मापदंड को एक बार में समायोजित करना शामिल था ताकि उनकी व्यक्तिगत और संयुक्त प्रभावों का निर्धारण किया जा सके। निष्कर्षों से पता चला कि 3 किलोवाट से 3.5 किलोवाट तक लेजर पावर में हल्की वृद्धि, 2.8 मीटर/मिनट की इष्टतम कटिंग स्पीड और 12 बार की नाइट्रोजन दबाव के साथ संयोजन में, स्पीड और कट गुणवत्ता का सबसे अच्छा संतुलन प्रदान करता है। इस मापदंड अनुकूलन के लिए पुनरावृत्त दृष्टिकोण ने कुशल और उच्च गुणवत्ता वाले कट्स प्राप्त करने के लिए मूल्यवान अंतर्दृष्टि प्रदान की।
ये केस स्टडी और व्यावहारिक उदाहरण फाइबर लेजर कटिंग की स्पीड को प्रभावित करने वाले महत्वपूर्ण कारकों को उजागर करते हैं और दिखाते हैं कि लेजर पावर, सामग्री विचार, असिस्ट गैस, कूलिंग समाधान और मेंटेनेंस प्रथाओं में समायोजन कैसे कटिंग दक्षता और गुणवत्ता में महत्वपूर्ण सुधार कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
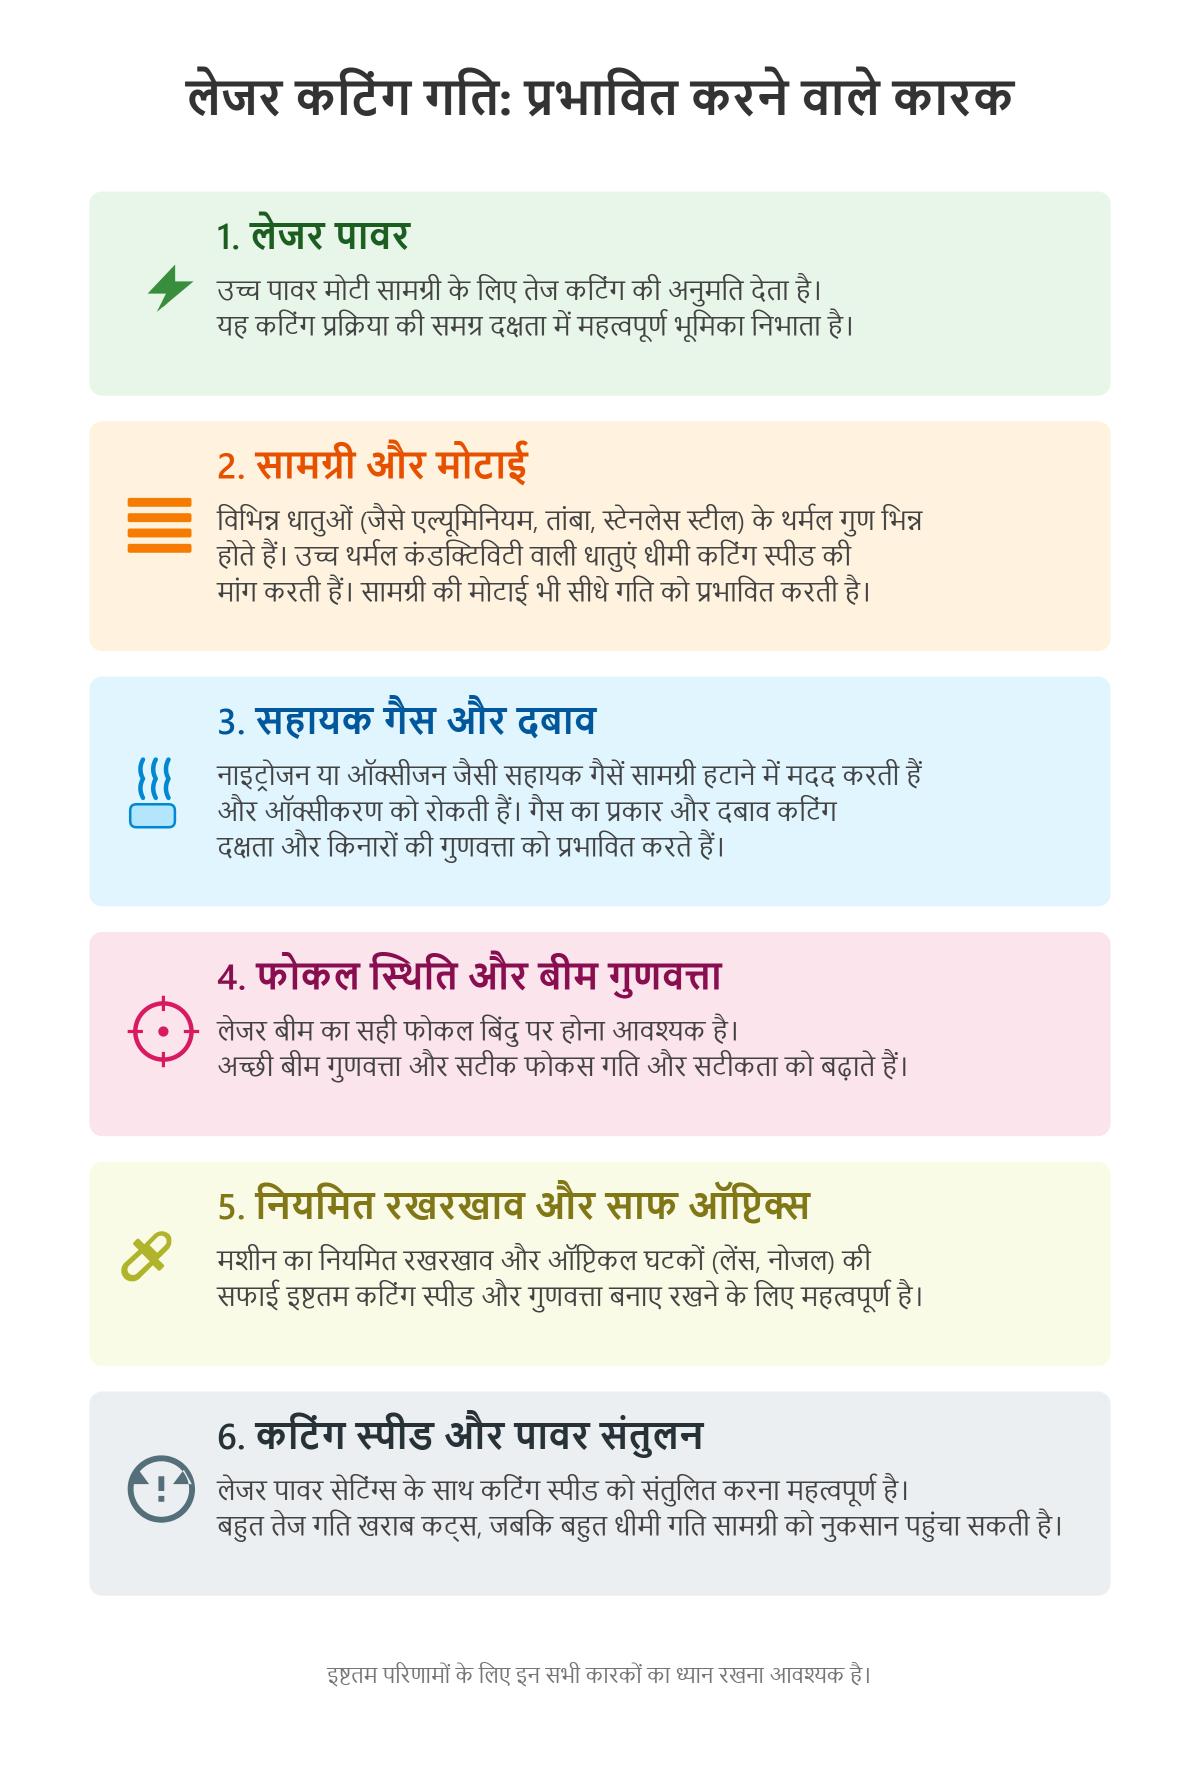
फाइबर लेजर कटिंग की स्पीड कई कारकों से प्रभावित होती है। सबसे पहले, लेजर पावर महत्वपूर्ण भूमिका निभाता है; उच्च पावर मोटी सामग्रियों के साथ तेज कटिंग की अनुमति देता है। दूसरे, कटिंग की जा रही सामग्री का प्रकार और मोटाई स्पीड को प्रभावित करता है, क्योंकि विभिन्न धातुओं की थर्मल गुणों में भिन्नता होती है। उदाहरण के लिए, एल्यूमिनियम और तांबा, जो उच्च थर्मल कंडक्टिविटी वाले होते हैं, स्टेनलेस स्टील की तुलना में धीमी कटिंग स्पीड की आवश्यकता होती है। असिस्ट गैस का चयन और दबाव, जैसे कि नाइट्रोजन या ऑक्सीजन, भी सामग्री हटाने में मदद करके और ऑक्सीकरण को रोककर कटिंग दक्षता को प्रभावित करते हैं। उचित फोकल पोजीशन और बीम गुणवत्ता सुनिश्चित करते हैं कि लेजर प्रभावी रूप से सामग्री पर केंद्रित हो, स्पीड और सटीकता को बढ़ावा देता है। इसके अलावा, नियमित मेंटेनेंस और साफ ऑप्टिक्स इष्टतम कटिंग स्पीड बनाए रखने के लिए आवश्यक हैं। अंत में, पावर सेटिंग्स के साथ कटिंग स्पीड को संतुलित करना महत्वपूर्ण है; बहुत तेज गति खराब कट्स का परिणाम हो सकती है, जबकि बहुत धीमी गति सामग्री की क्षति का कारण बन सकती है।
फाइबर लेजर कटिंग में विभिन्न सामग्रियों के लिए लेजर पावर को अनुकूलित करने में सामग्री की विशेषताओं और मोटाई के आधार पर पावर सेटिंग्स को समायोजित करना शामिल है ताकि कुशल और उच्च गुणवत्ता वाले कट्स प्राप्त किए जा सकें। सामग्री के अवशोषण गुणांक एक महत्वपूर्ण कारक है; उच्च अवशोषण गुणांक वाली सामग्री, जैसे कि कार्बन स्टील, प्रभावी कटिंग के लिए कम लेजर पावर की आवश्यकता होती है, जबकि स्टेनलेस स्टील जैसी सामग्री के लिए कम अवशोषण गुणांक के कारण अधिक लेजर पावर की आवश्यकता होती है। अत्यधिक संवाहक सामग्री जैसे तांबा और एल्युमिनियम को तेज गर्मी अपव्यय के कारण उच्चतम लेजर पावर की आवश्यकता होती है। इसके अलावा, मोटी सामग्री को कटिंग स्पीड बनाए रखने के लिए अधिक लेजर पावर की आवश्यकता होती है। इसलिए, प्रदर्शन को अनुकूलित करने के लिए लेजर पावर को कटिंग स्पीड, फ्रीक्वेंसी, और फोकस जैसे अन्य मापदंडों के साथ संतुलित करना आवश्यक है। इन अंतःक्रियाओं को समझना विभिन्न
फाइबर लेजर कटिंग में, सहायक गैस काटने की प्रक्रिया की दक्षता, गति और गुणवत्ता को बढ़ाने में महत्वपूर्ण भूमिका निभाती है। सहायक गैस का मुख्य कार्य लेजर बीम द्वारा बनाए गए कट ग्रूव (केर्फ) से पिघला हुआ पदार्थ हटाना है। यह पिघले हुए धातु के पुनः ठोस होने को रोकता है, जो स्लैग या ड्रॉस गठन का कारण बन सकता है, जिससे साफ और सटीक कट सुनिश्चित होता है।
सहायक गैसों के विभिन्न प्रकार, जैसे ऑक्सीजन, नाइट्रोजन और आर्गन, काटने की प्रक्रिया पर विशिष्ट प्रभाव डालते हैं। उदाहरण के लिए, ऑक्सीजन धातु के साथ रासायनिक प्रतिक्रिया करता है, जिससे अतिरिक्त गर्मी उत्पन्न होती है जो कटिंग गति को बढ़ाती है लेकिन ऑक्सीकरण के कारण किनारे की गुणवत्ता को प्रभावित कर सकती है। दूसरी ओर, नाइट्रोजन एक निष्क्रिय गैस है जो ऑक्सीकरण को रोकती है और साफ, ऑक्साइड-रहित किनारों का परिणाम देती है, हालांकि ऑक्सीजन की तुलना में थोड़ी धीमी गति से कटती है। आर्गन, हालांकि कम उपयोग में आती है, अत्यधिक प्रतिक्रियाशील सामग्री के लिए आदर्श है क्योंकि यह किसी भी रासायनिक प्रतिक्रिया को रोकती है।
सहायक गैस का दबाव और प्रवाह दर भी महत्वपूर्ण होती है, क्योंकि उच्च दबाव पिघले हुए पदार्थ के निष्कासन को बेहतर बनाकर तेज कटिंग गति और बेहतर किनारे की गुणवत्ता प्रदान कर सकता है। हालांकि, अत्यधिक दबाव से अशांति या लेजर ऑप्टिक्स को नुकसान हो सकता है।
सामग्री की मोटाई फाइबर लेजर कटिंग में कटाई की गति और गुणवत्ता दोनों को महत्वपूर्ण रूप से प्रभावित करती है। जैसे-जैसे सामग्री की मोटाई बढ़ती है, कटाई की गति आमतौर पर कम हो जाती है क्योंकि लेजर को पूरी तरह से प्रवेश करने के लिए अधिक ऊर्जा और समय की आवश्यकता होती है। उदाहरण के लिए, 1000W फाइबर लेजर पतली हल्की इस्पात को 9 मीटर प्रति मिनट की गति तक काट सकता है, लेकिन यह गति मोटाई के 12 मिमी की ऊपरी सीमा के करीब पहुंचने पर कम हो जाती है।
मोटी सामग्रियों को कुशल कटाई की गति बनाए रखने के लिए उच्च लेजर शक्ति की आवश्यकता होती है। पर्याप्त शक्ति के बिना, लेजर को पूरी तरह से प्रवेश सुनिश्चित करने के लिए धीमा होना पड़ता है, अधूरे कटों से बचने और चिकने, साफ किनारों को सुनिश्चित करने के लिए। उदाहरण के लिए, निम्न-शक्ति लेजर (जैसे, 500W) पतली सामग्रियों के लिए उपयुक्त होते हैं जो लगभग 6 मिमी तक होती हैं, जबकि उच्च-शक्ति लेजर (6000W तक) मोटी सामग्रियों (25 मिमी या अधिक) को गति को बलिदान किए बिना संभाल सकते हैं।
सामग्री के गुण भी एक भूमिका निभाते हैं; स्टेनलेस स्टील जैसी कठोर या घनी सामग्री साफ कटों के लिए अधिकतम मोटाई को सीमित कर सकती है, जबकि एल्यूमीनियम जैसी नरम सामग्री को अधिक मोटी काटा जा सकता है लेकिन किनारे की गुणवत्ता बनाए रखने के लिए गति और शक्ति में समायोजन की आवश्यकता हो सकती है। लेजर शक्ति और कटाई की गति को संतुलित करना आवश्यक है ताकि मोटाई बढ़ने पर भी सर्वोत्तम परिणाम प्राप्त किए जा सकें।
फाइबर लेजर कटिंग के लिए सामग्री का चयन करते समय, सर्वोत्तम परिणाम सुनिश्चित करने के लिए कई सर्वोत्तम प्रथाओं का पालन किया जाना चाहिए। सबसे पहले, सुनिश्चित करें कि सामग्री फाइबर लेजर कटिंग के साथ संगत है। आमतौर पर उपयोग की जाने वाली सामग्रियों में इस्पात, एल्यूमीनियम और तांबे जैसी धातुएं, साथ ही पॉलीकार्बोनेट और पॉलीप्रोपाइलीन जैसी गैर-धातुएं शामिल हैं। उच्च शुद्धता वाली सामग्री को प्राथमिकता दी जाती है, क्योंकि अशुद्धियां लेजर बीम को बाधित कर सकती हैं और कट की गुणवत्ता को खराब कर सकती हैं।
सामग्री की मोटाई एक और महत्वपूर्ण कारक है; मोटाई का चयन करें जो लेज़र की प्रभावी कटाई सीमा के भीतर हो। बहुत मोटी सामग्री काटने से सटीकता कम हो सकती है और उपकरण को नुकसान पहुँच सकता है। सामग्री की प्रकाश परावर्तन और थर्मल चालकता भी एक महत्वपूर्ण भूमिका निभाते हैं; तांबा या एल्यूमीनियम जैसी परावर्तक सामग्री को काटने की सटीकता बनाए रखने के लिए विशेष हैंडलिंग और पैरामीटर समायोजन की आवश्यकता हो सकती है।
अपने प्रोजेक्ट की कार्यात्मक और सौंदर्य आवश्यकताओं पर विचार करें, जिसमें ताकत, लचीलापन, पारदर्शिता और फिनिश शामिल हैं। बजट विचारों में सामग्री की लागत और किसी भी अतिरिक्त प्रसंस्करण की जरूरतों को शामिल किया जाना चाहिए। सुरक्षा निहितार्थ, जैसे उचित वेंटिलेशन और उप-उत्पादों की हैंडलिंग को नजरअंदाज नहीं करना चाहिए। अंत में, कुछ सामग्रियों को इच्छित फिनिश प्राप्त करने के लिए पोस्ट-प्रोसेसिंग चरणों जैसे सैंडिंग या पॉलिशिंग की आवश्यकता हो सकती है। इन सर्वोत्तम प्रथाओं का पालन करने से कुशल और उच्च गुणवत्ता वाली फाइबर लेजर कटिंग सुनिश्चित करने में मदद मिलेगी।
फाइबर लेजर कटिंग में लागत दक्षता सुनिश्चित करने के लिए कई रणनीतियों को लागू किया जा सकता है। सबसे पहले, काटने वाली सामग्री से मेल खाने के लिए लेजर पावर को अनुकूलित करना अपशिष्ट को कम कर सकता है और ऊर्जा की खपत को घटा सकता है, जिससे संचालन लागत कम होती है। उन्नत नेस्टिंग सॉफ़्टवेयर का उपयोग करके सामग्री शीट पर भागों को कुशलतापूर्वक व्यवस्थित करने में मदद मिलती है, जिससे सामग्री अपशिष्ट और कच्चे माल की लागत में कमी आती है। फाइबर लेजर कटिंग मशीनों का नियमित रखरखाव डाउनटाइम को रोकने और घटकों के जीवनकाल को बढ़ाने के लिए आवश्यक है, जिससे रखरखाव लागत घटती है। स्वचालन और वर्कफ़्लो अनुकूलन उत्पादकता बढ़ा सकते हैं और मशीन के पहनने को कम कर सकते हैं। इसके अतिरिक्त, कर्मियों को प्रभावी ढंग से प्रशिक्षित करने से उपभोज्य उपयोग को कम किया जा सकता है और संचालन दक्षता में सुधार हो सकता है। इन प्रथाओं को अपनाकर, व्यवसाय फाइबर लेजर कटिंग संचालन को अनुकूलित कर सकते हैं, जिससे लागत बचत और समग्र दक्षता में सुधार हो सकता है।
