फाइबर लेज़र किन सामग्रियों को काट सकता है? व्यावहारिक रूप से ‘हाँ’, ‘कुछ शर्तों के साथ’ और ‘कभी नहीं’ की सूची
पहले पुष्टि करें कि आप किस प्रकार के फाइबर लेज़र का मूल्यांकन कर रहे हैं किसी अनुकूलता चार्ट में स्टील,…

कल्पना करें कि आप एक अत्याधुनिक फाइबर लेजर कटर में निवेश करते हैं, लेकिन आपको असंगत कट्स, ओवरहीटिंग समस्याओं या विकृत बीमों से जूझना पड़ता है। ये सामान्य समस्याएं एक अत्याधुनिक उपकरण को निराशा और अक्षम्यता का स्रोत बना सकती हैं। यदि आप इन चुनौतियों का सामना कर रहे हैं, तो आप अकेले नहीं हैं। फाइबर लेजर कटर के कई मध्यम उपयोगकर्ता इन समस्याओं का सामना करते हैं। इस लेख में, हम सबसे सामान्य समस्याओं पर गौर करते हैं और आपके कटिंग गुणवत्ता को सुधारने और आपके उपकरण को बनाए रखने के लिए व्यावहारिक समाधान प्रदान करते हैं। क्या आप अपने लेजर कटिंग अनुभव को बदलने के लिए तैयार हैं? आइए फाइबर लेजर कटर के निदान और अनुकूलन पर शुरू करें।
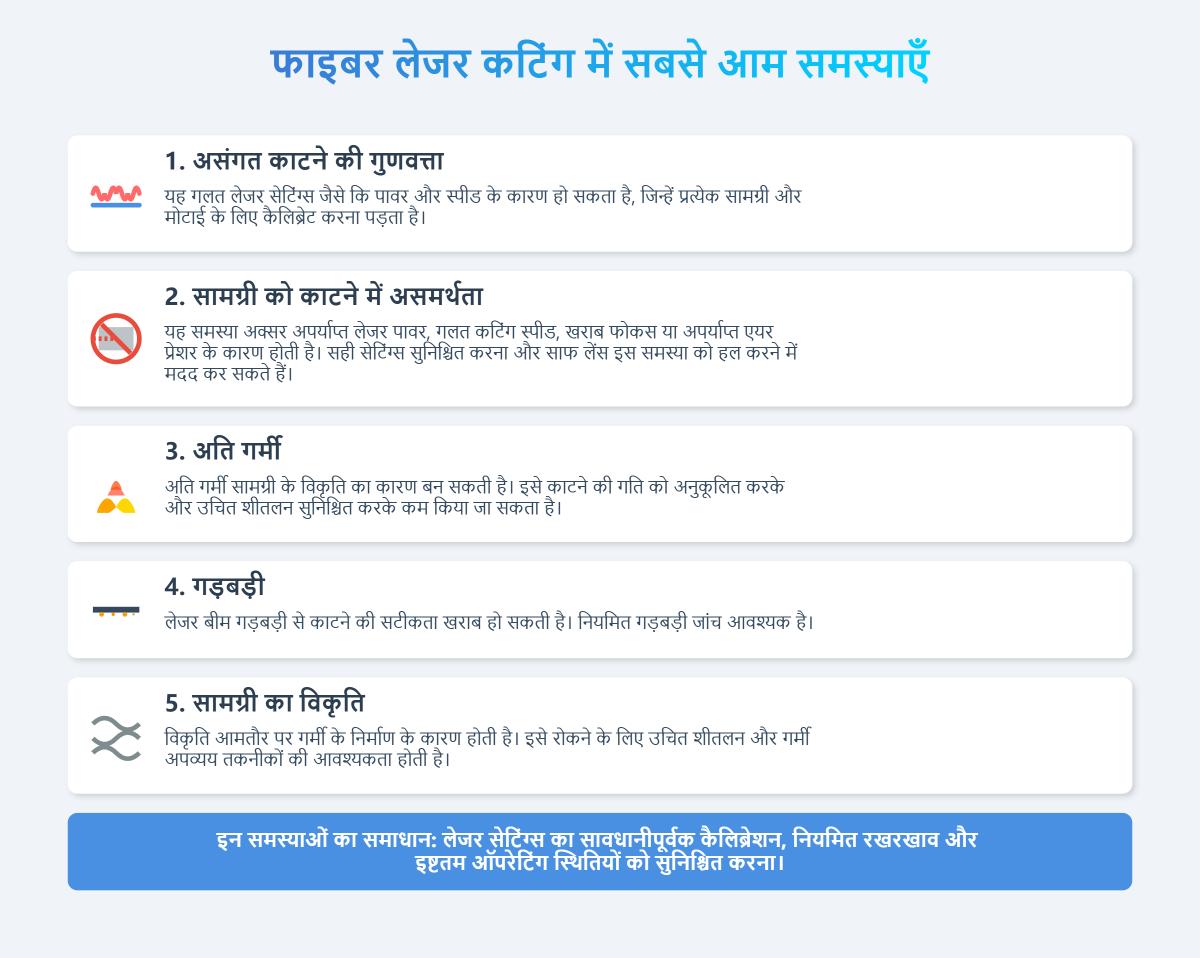
फाइबर लेजर कटिंग में असंगत कटिंग गुणवत्ता अक्सर असमान कट गहराई, खुरदरे किनारों या अधूरे कट्स में परिणत होती है।
कभी-कभी, लेजर सामग्री को पूरी तरह से काटने में विफल रहता है, जिससे अनकट अनुभाग रह जाते हैं।
ओवरहीटिंग सामग्री को नुकसान पहुंचा सकती है और कट्स की सटीकता को प्रभावित कर सकती है।
लेजर बीम का विकृति सटीक कट्स और गुणवत्ता को कम कर सकती है।
कटिंग प्रक्रिया के दौरान सामग्री का विकृति हो सकती है, विशेष रूप से पतली या गर्मी-संवेदनशील सामग्री के साथ।
विभिन्न सामग्रियों को इष्टतम कटिंग परिणाम प्राप्त करने के लिए अद्वितीय समायोजन और समाधान की आवश्यकता हो सकती है।
इन सामान्य समस्याओं को उपयुक्त समाधान के साथ संबोधित करके, फाइबर लेजर कटिंग लगातार उच्च गुणवत्ता, सटीक परिणाम प्राप्त कर सकती है। इष्टतम प्रदर्शन के लिए सही कैलिब्रेशन और मशीन सेटिंग्स समायोजन महत्वपूर्ण हैं।
फाइबर लेजर कटिंग में सटीक कट और उच्च गुणवत्ता परिणाम के लिए लेजर बीम को सही तरीके से संरेखित करना आवश्यक है।
नॉज़ल लेजर बीम और सहायक गैस को सामग्री पर निर्देशित करने के लिए महत्वपूर्ण है। उचित नॉज़ल रखरखाव निरंतर कटिंग गुणवत्ता सुनिश्चित करता है।
सहायक गैस, जैसे ऑक्सीजन या नाइट्रोजन, पिघली हुई सामग्री को हटाने और कट की गुणवत्ता में सुधार करने के लिए उपयोग की जाती है। सही सहायक गैस दबाव बनाए रखना प्रभावी कटिंग के लिए आवश्यक है।
समस्या निवारण तकनीकें फाइबर लेजर कटिंग संचालन की दक्षता और गुणवत्ता बनाए रखने के लिए आवश्यक हैं। नियमित रखरखाव और सावधानीपूर्वक समायोजन सामान्य समस्याओं को रोक सकते हैं और निरंतर, उच्च गुणवत्ता के कट सुनिश्चित कर सकते हैं।
लेजर पावर सेटिंग्स को सही तरह से समायोजित करने से साफ और सटीक कटिंग सुनिश्चित होती है। पावर सेटिंग को सामग्री के प्रकार और मोटाई के अनुसार अनुकूलित करना चाहिए। विभिन्न सामग्रियों को अलग-अलग पावर स्तरों की आवश्यकता होती है; स्टेनलेस स्टील जैसे धातुओं को प्लास्टिक जैसे गैर-धातुओं की तुलना में अधिक पावर की आवश्यकता होती है। सामग्री की मोटाई से पावर सेटिंग का मिलान करें ताकि अधूरे कट या अति-गर्म होने से बचा जा सके।
उच्च गुणवत्ता वाली लेजर कटिंग के लिए स्पीड और पावर का संतुलन महत्वपूर्ण है। नरम सामग्रियों को उच्च गति पर काटा जा सकता है, जबकि कठोर सामग्रियों को सटीकता सुनिश्चित करने के लिए धीमी गति की आवश्यकता होती है। गर्मी इनपुट को प्रबंधित करने के लिए गति को समायोजित करना आवश्यक है; धीमी गति से गर्मी बढ़ती है, जो पतली सामग्रियों में विकृति या जलने का कारण बन सकती है। प्रत्येक सामग्री के लिए आदर्श गति का निर्धारण करने के लिए टेस्ट कटिंग करें, ताकि साफ किनारे बिना अत्यधिक बर्स के मिलें।
सामग्री की मोटाई पावर और स्पीड सेटिंग्स निर्धारित करने में महत्वपूर्ण भूमिका निभाती है। पतली सामग्रियों को विकृति से बचाने और साफ कट हासिल करने के लिए कम पावर और उच्च गति की आवश्यकता होती है। इसके विपरीत, मोटी सामग्रियों को संपूर्ण प्रवेश सुनिश्चित करने के लिए उच्च पावर और कम गति की आवश्यकता होती है बिना बार-बार पास की आवश्यकता के। मोटी सामग्रियों को कुशलता से काटने में मदद करने के लिए सहायक गैस दबाव को समायोजित करें।
उन्नत तकनीकों को शामिल करने से लेजर कटिंग प्रक्रियाओं की दक्षता और गुणवत्ता में और सुधार हो सकता है।
पल्स कटिंग में निरंतर बीम के बजाय छोटे, उच्च-पावर बर्स्ट का उपयोग होता है, जो गर्मी निर्माण को कम करता है और विशेष रूप से जटिल डिजाइनों के लिए कट गुणवत्ता में सुधार करता है।
उपयुक्त गैसों का उपयोग करना (जैसे, ऑक्सीकरण को रोकने के लिए स्टेनलेस स्टील के लिए नाइट्रोजन) और सही गैस दबाव सुनिश्चित करना कट गुणवत्ता को बढ़ा सकता है। उच्च दबाव मोटी सामग्रियों को काटने और पिघला हुआ धातु को प्रभावी ढंग से बाहर निकालने में मदद करता है।
लेजर बीम के फोकस को नियमित रूप से जांचें और समायोजित करें ताकि एक छोटा, सटीक काटने वाला स्थान बनाए रखा जा सके। उचित फोकस खराब कट गुणवत्ता को रोकता है। असमान कट और कम दक्षता से बचने के लिए सभी ऑप्टिकल घटकों के माध्यम से बीम पथ को सही ढंग से संरेखित करें।
लेजर कटर सेटिंग्स की निरंतर निगरानी और फाइन-ट्यूनिंग आवश्यक है ताकि इष्टतम प्रदर्शन बनाए रखा जा सके। तापमान, लेजर पावर आउटपुट और कटिंग स्पीड को वास्तविक समय में निगरानी करने के लिए सेंसर का उपयोग करें, ताकि अत्यधिक गर्मी या असंतुलन जैसी समस्याओं से बचा जा सके। प्रक्रिया नियंत्रण के लिए उन्नत सॉफ्टवेयर लागू करें, जो वास्तविक समय डेटा के आधार पर समायोजन को स्वचालित करता है, जिससे स्थिरता में सुधार होता है और मैनुअल हस्तक्षेप को कम किया जाता है।
सुनिश्चित करें कि ऑपरेटर लेजर कटर और इसकी विभिन्न सेटिंग्स को संभालने में अच्छी तरह से प्रशिक्षित हों। कुशल ऑपरेटर कटिंग प्रक्रिया को प्रभावी ढंग से अनुकूलित करने के लिए सूचित समायोजन कर सकते हैं। मशीन संचालन, सुरक्षा प्रोटोकॉल और बुनियादी समस्या निवारण पर व्यापक प्रारंभिक प्रशिक्षण प्रदान करें, और नवीनतम तकनीकों और मशीन सुविधाओं पर ऑपरेटरों को अद्यतन रखने के लिए नियमित रिफ्रेशर कोर्स और उन्नत प्रशिक्षण सत्र आयोजित करें।
इन अनुकूलन तकनीकों का उपयोग करने से कट गुणवत्ता, दक्षता और मशीन की दीर्घायु में सुधार होगा।
अपने फाइबर लेजर कटर के कूलिंग सिस्टम का उचित रखरखाव अति-गर्मी को रोकने और लगातार प्रदर्शन बनाए रखने के लिए आवश्यक है। कूलिंग सिस्टम में आमतौर पर एक चिलर शामिल होता है जो लेजर स्रोत और ऑप्टिक्स के तापमान को नियंत्रित करता है।
नॉज़ल लेजर बीम और सहायक गैस को सामग्री पर निर्देशित करने में महत्वपूर्ण भूमिका निभाता है। उच्च गुणवत्ता वाले कट हासिल करने और संचालन के दौरान रुकावटों को रोकने के लिए उचित नॉज़ल रखरखाव आवश्यक है।
संभावित समस्याओं की पहचान करने के लिए नियमित निरीक्षण आवश्यक हैं ताकि वे महत्वपूर्ण समस्याओं में न बदलें। एक संरचित निरीक्षण प्रोटोकॉल लागू करने से आपके फाइबर लेजर कटर के प्रदर्शन और दीर्घायु को बनाए रखने में मदद मिल सकती है।
सामान्य रखरखाव गलतियों से बचने से ब्रेकडाउन को रोकने और आपके फाइबर लेजर कटर की उम्र को बढ़ाने में मदद मिल सकती है।
जबकि नियमित रखरखाव ऑपरेटरों द्वारा किया जा सकता है, पेशेवर रखरखाव का अनुसूची बनाना उन्नत जांच और संभावित समस्या की पहचान के लिए महत्वपूर्ण है। पेशेवर तकनीशियन गहन निरीक्षण कर सकते हैं, मशीन को सटीक रूप से कैलिब्रेट कर सकते हैं, और संभावित समस्याओं की पहचान और सुधार कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
फाइबर लेजर कटिंग में आमतौर पर आने वाली समस्याओं में शामिल हैं:
इन समस्याओं का समाधान करने के लिए लेजर सेटिंग्स का सावधानीपूर्वक कैलिब्रेशन, नियमित रखरखाव और इष्टतम ऑपरेटिंग स्थितियों को सुनिश्चित करना शामिल है।
फाइबर लेजर कटिंग में कट की गुणवत्ता सुधारने के लिए कई रणनीतियों को लागू किया जा सकता है। सबसे पहले, लेजर सेटिंग्स का उचित कैलिब्रेशन और परीक्षण सुनिश्चित करें, लेजर पावर और कटिंग स्पीड को सामग्री की मोटाई और प्रकार के अनुसार समायोजित करें। मशीन का नियमित रखरखाव महत्वपूर्ण है, जिसमें नोजल की सफाई, गैस प्रवाह के अनुकूलन और घटकों की जांच शामिल है। काटने की प्रक्रिया के दौरान वास्तविक समय की निगरानी से लगातार गुणवत्ता बनाए रखने के लिए त्वरित समायोजन की अनुमति मिलती है।
सटीक कट प्राप्त करने के लिए फोकल दूरी का अनुकूलन और उच्च गुणवत्ता वाली ऑप्टिक्स बनाए रखना आवश्यक है। सहायक गैस दबाव और कटिंग स्पीड को समायोजित करने से ड्रोस गठन को कम करने और किनारे की गुणवत्ता में सुधार करने में मदद मिल सकती है। इसके अतिरिक्त, काटी जा रही सामग्री के गुणों को समझना, जैसे थर्मल कंडक्टिविटी और रिफ्लेक्टिविटी, बेहतर पैरामीटर अनुकूलन की अनुमति देता है।
उन्नत तकनीकों को लागू करना, जैसे छोटे छेदों के लिए पल्स परफोरेशन तकनीक, गर्मी के संकेंद्रण को नियंत्रित करके विकृति को कम कर सकती है। अंत में, यदि वर्तमान सेटअप पुराना है, तो हार्डवेयर अपग्रेड पर विचार करें, क्योंकि आधुनिक घटक काटने की सटीकता और दक्षता को काफी बढ़ा सकते हैं। इन कारकों को संबोधित करके, आप फाइबर लेजर कटिंग ऑपरेशंस में उच्च गुणवत्ता वाले कट प्राप्त कर सकते हैं।
फाइबर लेजर कटर की इष्टतम प्रदर्शन, सटीकता और दीर्घायु सुनिश्चित करने के लिए इसकी देखभाल आवश्यक है। यहाँ कुछ सर्वोत्तम प्रथाएँ दी गई हैं:
इन रखरखाव प्रथाओं का पालन करके और किसी भी समस्या का तुरंत समाधान करके, आप अपने फाइबर लेजर कटर को कुशलता से संचालित कर सकते हैं और न्यूनतम डाउनटाइम का अनुभव कर सकते हैं।
फाइबर लेजर कटिंग सिस्टम में लेजर बीम को सही तरीके से संरेखित करने के लिए, सबसे पहले यह सुनिश्चित करें कि मशीन बंद है और साफ है, विशेषकर X और Y अक्ष के घटकों को। इसके बाद, लेजर बीम पथ का अनुकरण करने के लिए आंतरिक रेड डॉट पॉइंटर का उपयोग करें। मशीन बेड पर एक एलाइनमेंट टारगेट रखें और प्रारंभिक मिरर (मिरर 1) को समायोजित करें ताकि रेड डॉट टारगेट के केंद्र में हो। एक्सिस के साथ लेंस कैरिज को ले जाएं और विभिन्न स्थितियों में डॉट को केंद्र में रखने के लिए द्वितीयक मिरर (मिरर 2) को समायोजित करें। X-अक्ष को मैन्युअल रूप से स्थानांतरित करके स्थिरता की पुष्टि करें और सुनिश्चित करें कि डॉट केंद्रित रहता है। फाइन-ट्यूनिंग के लिए विशेष एलाइनमेंट टूल्स का उपयोग करें और आवश्यक होने पर कोई भी घिसे हुए ऑप्टिक्स को बदलें। नियमित रखरखाव और पेशेवर कैलिब्रेशन लगातार गुणवत्ता वाले कट सुनिश्चित करने के लिए संरेखण समस्याओं को हल करने में मदद कर सकते हैं।
यदि आपका लेजर कटर ओवरहीट हो जाता है, तो पहले यह सुनिश्चित करने के लिए लेजर सेटिंग्स को समायोजित करें कि पावर और कटिंग स्पीड सामग्री के लिए उपयुक्त हैं। लंबे समय तक बिना ब्रेक के संचालन भी ओवरहीटिंग का कारण बन सकता है, इसलिए मशीन को ठंडा करने के लिए ब्रेक लागू करें। कूलिंग फैन और ऑप्टिक्स जैसे घटकों का नियमित निरीक्षण और रखरखाव करें और किसी भी दोषपूर्ण हिस्सों को तुरंत बदलें। ब्लॉकेज को रोकने के लिए शीतलन प्रणाली को सही तरीके से काम करने के लिए नियमित सफाई और रखरखाव करें। इसके अलावा, गंदगी और मलबे के निर्माण को रोकने के लिए मशीन को साफ रखें जो गर्मी हस्तांतरण को बाधित कर सकता है। ऑपरेशन के दौरान मशीन के तापमान की निगरानी करना महत्वपूर्ण है; यदि ओवरहीटिंग का पता चलता है, तो मशीन को बंद कर दें और फिर से काम शुरू करने से पहले इसे ठंडा होने दें।
फाइबर लेजर कटिंग में विभिन्न सामग्रियों के लिए काटने की गति को अनुकूलित करने के लिए, आपको कई प्रमुख कारकों पर विचार करने की आवश्यकता है। सबसे पहले, सामग्री की विशेषताओं जैसे अवशोषण दर और मोटाई को समझें। कार्बन स्टील जैसी सामग्री लेजर ऊर्जा को अधिक कुशलता से अवशोषित करती है, जिससे तेज कटिंग गति की अनुमति मिलती है। सामग्री प्रकार और मोटाई के अनुसार लेजर पावर सेटिंग्स को समायोजित करें; उच्च पावर तेज कटिंग को सक्षम बनाता है लेकिन खुरदरे किनारों या थर्मल क्षति से बचने के लिए सावधानीपूर्वक संतुलन की आवश्यकता होती है।
निर्माता की अनुशंसित सेटिंग्स के साथ कटिंग स्पीड को कैलिब्रेट करें और विशिष्ट सामग्री और सेटअप के आधार पर फाइन-ट्यूनिंग करें। उचित सहायक गैसों का उपयोग सुनिश्चित करें; नाइट्रोजन स्टेनलेस स्टील और एल्यूमीनियम के लिए साफ कट प्रदान कर सकता है, जबकि ऑक्सीजन कटिंग को तेज कर सकता है लेकिन ऑक्सीकरण का कारण बन सकता है।
हीट इनपुट को प्रबंधित करने और कट की गुणवत्ता बनाए रखने के लिए ड्यूटी साइकिल और फ्रीक्वेंसी सेटिंग्स को समायोजित करें। कटिंग दक्षता को अधिकतम करने के लिए उचित फोकस पोजिशनिंग महत्वपूर्ण है। लेजर कटर का नियमित रखरखाव, जिसमें नोजल रखरखाव और एलाइनमेंट जांच शामिल है, निरंतर प्रदर्शन और इष्टतम कटिंग गति सुनिश्चित करता है। इन पैरामीटरों को व्यवस्थित रूप से समायोजित करके, आप विभिन्न सामग्रियों के लिए कटिंग गति को प्रभावी ढंग से अनुकूलित कर सकते हैं, उत्पादकता और कट की गुणवत्ता में सुधार कर सकते हैं।
