फाइबर लेजर की समझ: तंत्र, अनुप्रयोग, और लाभ
एक ऐसी दुनिया की कल्पना करें जहां प्रिसिजन और शक्ति मिलती हैं, और तकनीक उपकरणों को फिर से परिभाषित करने…

कल्पना करें एक ऐसी दुनिया की जहां सटीकता शक्ति से मिलती है, धातु कटिंग में अद्वितीय क्षमताओं को खोलते हुए। फाइबर लेजर तकनीक ने धातु काटने के तरीके में क्रांति ला दी है, अविश्वसनीय दक्षता और बहुमुखी प्रतिभा की पेशकश करते हुए। चाहे आप मजबूत स्टील, हल्के एल्युमिनियम, या यहां तक कि कीमती सोने के साथ काम कर रहे हों, फाइबर लेजर पारंपरिक तरीकों की तुलना में एक अद्वितीय कटिंग बढ़त प्रदान करता है। यह व्यापक मार्गदर्शिका फाइबर लेजर कटिंग की विशिष्टताओं में गहराई से जाती है, इसकी दक्षता, अधिकतम कटिंग मोटाई और पारंपरिक तकनीकों के मुकाबले इसकी तुलना की खोज करते हुए। फाइबर लेजर कटिंग के पीछे के रहस्यों और विभिन्न धातुओं पर इसके प्रभाव को जानने के लिए तैयार हैं? चलिए धातु निर्माण में इस तकनीकी चमत्कार की गहराई में डूब जाते हैं।
फाइबर लेजर कटिंग तकनीक धातु निर्माण में एक बड़ा कदम है। एक केंद्रित उच्च-शक्ति लेजर बीम का उपयोग करते हुए, यह विधि अपनी सटीकता, दक्षता, और विभिन्न धातुओं और मिश्र धातुओं में सामग्री की अखंडता बनाए रखने की क्षमता के लिए प्रसिद्ध है।
मूल रूप से, फाइबर लेजर कटिंग में एक फाइबर लेजर से एक केंद्रित प्रकाश बीम का उत्सर्जन शामिल होता है। बीम की तीव्र ऊर्जा तेजी से सामग्री को पिघलाती और वाष्पित करती है, एक सटीक कट उत्पन्न करती है, लेजर की ऊर्जा को एक संकरी जगह पर केंद्रित करने की क्षमता के कारण, जो उच्च सटीकता और न्यूनतम हीट-प्रभावित क्षेत्रों (HAZ) का परिणाम है।
कटिंग प्रक्रिया उच्च-दबाव सहायता गैसों, जैसे नाइट्रोजन या ऑक्सीजन के उपयोग से और भी बढ़ाई जाती है। ये गैसें पिघली हुई सामग्री को हटाने, ऑक्सीकरण को रोकने और एक स्वच्छ फिनिश सुनिश्चित करने में मदद करती हैं। इससे संदूषण कम होता है और कट एज की गुणवत्ता सुरक्षित रहती है।
फाइबर लेजर कटिंग की प्रमुख विशेषताओं में से एक इसकी उच्च सटीकता है। यह तकनीक अत्यंत संकीर्ण कटिंग चौड़ाई उत्पन्न करती है, जिससे श्रेष्ठ कट गुणवत्ता प्राप्त होती है। इसके अतिरिक्त, न्यूनतम HAZ सुनिश्चित करता है कि कई वर्कपीसेस में लगातार भाग आयाम बने रहें, जो तंग सहनशीलता वाली अनुप्रयोगों के लिए महत्वपूर्ण है।
फाइबर लेजर प्रक्रिया में स्थानीय हीटिंग और तेजी से कूलिंग के कारण, समग्र थर्मल विकृति काफी कम हो जाती है। यह संरचनात्मक अखंडता का संरक्षण उन अनुप्रयोगों में आवश्यक है जहां धातु की मूल गुणों को बरकरार रखना महत्वपूर्ण है।
फाइबर लेजर कटिंग अत्यधिक बहुमुखी है, जो एल्युमिनियम और तांबे जैसी परावर्तक सामग्री सहित विभिन्न धातुओं को प्रोसेस करने में सक्षम है। यह बहुमुखी प्रतिभा कार्बन स्टील और स्टेनलेस स्टील जैसी लौह धातुओं तक भी फैली हुई है, जो इसे विभिन्न औद्योगिक अनुप्रयोगों में पसंदीदा विकल्प बनाती है।
फाइबर लेजर विभिन्न धातुओं को काटने में कुशल हैं, प्रत्येक के साथ अपनी अनूठी विशेषताएं और चुनौतियां हैं:
फाइबर लेजर कटिंग के दौरान तेजी से हीटिंग और कूलिंग चक्र धातु की सूक्ष्म संरचना में कुछ परिवर्तन ला सकते हैं। हालांकि, संकीर्ण कटिंग चौड़ाई और छोटे HAZ इन प्रभावों को कम करते हैं, यह सुनिश्चित करते हुए कि अधिकांश धातु अपनी मूल गुणों को बनाए रखे।
उचित कटिंग सेटिंग्स और गैस विकल्प धातु के यांत्रिक गुणों को ज्यादातर बरकरार रखते हैं। यह उन अनुप्रयोगों के लिए विशेष रूप से महत्वपूर्ण है जहां सामग्री की ताकत और स्थायित्व की अखंडता महत्वपूर्ण है।
सहायता गैसों का उपयोग स्वच्छ, ऑक्सीकरण-मुक्त किनारों को सुनिश्चित करता है। यह उच्च किनारे की गुणवत्ता उन अनुप्रयोगों के लिए महत्वपूर्ण है जिनमें सौंदर्य और कार्यात्मक मानकों दोनों की आवश्यकता होती है, जैसे कि ऑटोमोटिव और एयरोस्पेस उद्योगों में।
फाइबर लेजर कटिंग का कई उद्योगों में व्यापक उपयोग होता है:
आधुनिक फाइबर लेजर अधिक शक्ति आउटपुट प्रदान करते हैं, तेजी से कटिंग गति और मोटी सामग्री को प्रोसेस करने की क्षमता को सक्षम बनाते हैं। यह बढ़ी हुई दक्षता औद्योगिक सेटिंग्स में अधिक अपनाने को प्रेरित कर रही है।
फाइबर लेजर सिस्टम को स्वचालन और उन्नत CNC नियंत्रणों के साथ तेजी से एकीकृत किया जा रहा है, उत्पादकता को बढ़ाते हुए और ऑपरेटर के हस्तक्षेप को कम करते हुए। यह प्रवृत्ति अधिक सुव्यवस्थित और कुशल निर्माण प्रक्रियाओं की ओर ले जा रही है।
फाइबर लेजर के नए मॉडल में बेहतर ऊर्जा दक्षता और उन्नत सुरक्षा सुविधाएं हैं। ये सुधार संचालन जोखिमों और पर्यावरणीय प्रभाव को कम करते हैं, स्थायी निर्माण प्रथाओं पर बढ़ते जोर के साथ संरेखित करते हुए।
फाइबर लेजर कटिंग अपनी उत्कृष्ट दक्षता के लिए जानी जाती है, जो कई प्रमुख कारकों द्वारा संचालित होती है। केंद्रित लेजर बीम उच्च ऊर्जा घनत्व प्रदान करता है, जिससे लक्ष्य सामग्री का तेजी से पिघलना और वाष्पीकरण होता है, पारंपरिक तरीकों की तुलना में तेजी से कटिंग गति प्राप्त होती है। इसके अतिरिक्त, फाइबर लेजर अत्यधिक कुशल होते हैं, विद्युत इनपुट के एक महत्वपूर्ण हिस्से को उपयोगी लेजर पावर में परिवर्तित करते हैं। यह दक्षता न केवल संचालन लागत को कम करती है बल्कि ऊर्जा की खपत को भी न्यूनतम करती है।
फाइबर लेजर तकनीक से प्राप्त अधिकतम कटिंग मोटाई सामग्री और लेजर की शक्ति पर निर्भर करती है। सामान्यतः, फाइबर लेजर पतली से मध्यम-मोटी धातुओं को काटने में उत्कृष्ट होते हैं, स्वच्छ और सटीक कट प्रदान करते हुए।
फाइबर लेजर कटिंग में लेजर शक्ति एक महत्वपूर्ण पैरामीटर है, जो सीधे कटिंग गति और अधिकतम सामग्री मोटाई को प्रभावित करता है जिसे प्रोसेस किया जा सकता है।
पतली सामग्री (3 मिमी से कम) के लिए, आमतौर पर 500-1000 वाट पर्याप्त होते हैं। मध्यम मोटाई (3-6 मिमी) के लिए, 1000-2000 वाट का उपयोग किया जाता है। मोटी सामग्री (6 मिमी से अधिक) के लिए, 3000 वाट या अधिक वाले लेजर की सिफारिश की जाती है।
फाइबर लेजर कटिंग की क्षमताओं को समझने में कटिंग क्षमता, सामग्री की मोटाई, और लेजर शक्ति जैसे कारकों पर विचार करना शामिल है। ये तत्व मिलकर विभिन्न औद्योगिक अनुप्रयोगों के लिए फाइबर लेजर कटिंग की प्रदर्शन क्षमता और उपयुक्तता को परिभाषित करते हैं।
स्टील, विशेष रूप से कार्बन स्टील, फाइबर लेजर कटिंग के लिए अत्यधिक अनुकूल है क्योंकि यह लेजर तरंग दैर्ध्य को उत्कृष्ट रूप से अवशोषित करता है, जिससे कुशल और सटीक कट्स प्राप्त होते हैं।
एल्यूमिनियम परावर्तक होता है, जो फाइबर लेजर कटिंग में चुनौतियाँ पैदा करता है, लेकिन उचित सेटिंग्स के साथ, इसे प्रभावी ढंग से संसाधित किया जा सकता है।
तांबे की उच्च परावर्तकता और तापीय चालकता इसे फाइबर लेजर के साथ काटने में चुनौतीपूर्ण बनाती है, लेकिन उन्नत तकनीकों के साथ यह संभव है।
सोना अत्यधिक परावर्तक और चालक है, जो इसे फाइबर लेजर कटिंग के लिए अनुपयुक्त बनाता है। औद्योगिक अनुप्रयोगों में इन चुनौतियों के कारण सोने को काटने के लिए फाइबर लेजर का शायद ही कभी उपयोग किया जाता है।
तांबा, पीतल, सोना और एल्यूमीनियम जैसी धातुओं को लेजर से काटना विशेष रूप से चुनौतीपूर्ण होता है क्योंकि वे कुछ तरंग दैर्ध्य पर बहुत अधिक प्रकाश को प्रतिबिंबित करती हैं। पारंपरिक CO₂ लेजर का उपयोग करते समय, प्रतिबिंबता के कारण लेजर ऊर्जा वापस उछल सकती है, जिससे उपकरण क्षतिग्रस्त हो सकता है या सुरक्षा जोखिम हो सकता है। फाइबर लेजर, हालांकि, लगभग 1.07 माइक्रोमीटर की तरंग दैर्ध्य पर संचालित होते हैं, जो इन धातुओं द्वारा अधिक प्रभावी ढंग से अवशोषित होती है, जिससे वे प्रतिबिंबित सामग्री को काटने के लिए अधिक उपयुक्त होते हैं।
फाइबर लेजर 5-10 मिमी तक की मोटाई वाली धातुओं को काटने में सबसे प्रभावी होते हैं। मोटी सामग्री के लिए, वैकल्पिक विधियाँ जैसे CO₂ लेजर या वॉटर जेट कटिंग अधिक उपयुक्त हो सकती हैं। यहाँ कुछ सामान्य दिशानिर्देश दिए गए हैं:
| धातु | अधिकतम मोटाई (मिमी) | अनुशंसित तकनीक |
|---|---|---|
| एल्यूमीनियम | 10 तक | फाइबर लेजर |
| एल्यूमीनियम | 10–15 | CO₂ लेजर |
| एल्यूमीनियम | >15 | वॉटर जेट कटिंग |
| तांबा | 5 तक | फाइबर लेजर |
| पीतल | 5 तक | फाइबर लेजर |
| सोना | 5 तक | फाइबर लेजर |
CO₂ लेजर या कठिन काटने वाली सामग्री के लिए, सतह कोटिंग लगाने से प्रारंभिक लेजर अवशोषण में सुधार हो सकता है। यह विशेष रूप से कट की शुरुआत में उपयोगी होता है, क्योंकि एक बार पिघलना शुरू होने के बाद, सामग्री की प्रतिबिंबता कम हो जाती है और अवशोषण में सुधार होता है।
फाइबर लेजर के साथ प्रतिबिंबित धातुओं को काटना उपयुक्त पैरामीटर, उपकरण और सुरक्षा उपायों का उपयोग करने पर संभव और कुशल होता है। फाइबर लेजर की उच्च शक्ति घनत्व और इष्टतम तरंग दैर्ध्य तांबा, पीतल, सोना और एल्यूमीनियम जैसी धातुओं को प्रभावी ढंग से काटने में सक्षम बनाती है। उच्च गुणवत्ता वाले परिणाम प्राप्त करने के लिए निरंतर प्रक्रिया अनुकूलन और ऑपरेटर विशेषज्ञता महत्वपूर्ण है।
फाइबर लेजर कटिंग तकनीक असाधारण सटीकता प्रदान करती है, बहुत संकीर्ण केरफ (कट चौड़ाई) के साथ स्वच्छ, सटीक कट्स का उत्पादन करती है। यह सटीकता अत्यधिक केंद्रित लेजर बीम का परिणाम है, जो गर्मी-प्रभावित क्षेत्र (HAZ) को कम करता है। इसके परिणामस्वरूप, थर्मल विकृति और धातु में सूक्ष्म संरचनात्मक परिवर्तन काफी कम हो जाते हैं। यह लाभ विशेष रूप से एल्यूमीनियम और तांबे जैसी संवेदनशील और प्रतिबिंबित धातुओं को काटते समय महत्वपूर्ण होता है, जिससे कार्यपीस की अखंडता और यांत्रिक गुण संरक्षित रहते हैं।
फाइबर लेजर पारंपरिक CO₂ लेजर या इलेक्ट्रिकल डिस्चार्ज मशीनिंग की तुलना में 10 गुना तेज़ी से संचालित होते हैं, सटीकता की बलि दिए बिना उत्पादन समय को काफी कम कर देते हैं। फाइबर लेजर उच्च शक्ति स्थिरता भी प्रदान करते हैं, जिससे निरंतर कटिंग प्रदर्शन सुनिश्चित होता है। भागों के लिए तेज़ टर्नअराउंड समय समग्र उत्पादन दक्षता को बढ़ाता है, जिससे विभिन्न औद्योगिक अनुप्रयोगों में फाइबर लेजर कटिंग एक पसंदीदा विकल्प बन जाता है।
फाइबर लेजर स्टेनलेस स्टील, माइल्ड स्टील, एल्यूमीनियम, पीतल, तांबा, और सोने जैसी कीमती धातुओं सहित धातुओं की एक विस्तृत श्रृंखला को काटने में सक्षम हैं। ये बहुत पतली चादरें (0.76 मिमी तक) और मोटी धातु प्लेटें (25 मिमी या उससे अधिक तक) दोनों को काट सकते हैं, जिससे धातु निर्माण परियोजनाओं के लिए महान लचीलापन मिलता है। यह बहुमुखी प्रतिभा निर्माताओं को विभिन्न धातु प्रकारों और मोटाईयों को आसानी से समायोजित करने के लिए फाइबर लेजर का उपयोग करने की अनुमति देती है।
फाइबर लेजर कटिंग में अंतर्निहित स्थानीयकृत हीटिंग और त्वरित कूलिंग प्रभाव थर्मल विकृति को कम करता है, जिससे धातु के मूल गुण संरक्षित रहते हैं। इससे माध्यमिक फिनिशिंग प्रक्रियाओं की आवश्यकता कम हो जाती है। इसके अतिरिक्त, फाइबर लेजर कटिंग की गैर-संपर्क प्रकृति सामग्री पर यांत्रिक तनाव को कम करती है, पारंपरिक यांत्रिक कटिंग विधियों की तुलना में जो बल लगाते हैं और संभावित रूप से शीट धातु को विकृत कर सकते हैं। यह गैर-आक्रामक दृष्टिकोण सामग्री की संरचनात्मक अखंडता बनाए रखता है।
फाइबर लेजर सिस्टम को कम उपभोग्य सामग्रियों और लेजर डिलीवरी सिस्टम में कोई चलने वाले भागों के बिना डिज़ाइन किया गया है, पारंपरिक CO₂ लेजर के विपरीत जिनके लिए गैस और ऑप्टिकल संरेखण की आवश्यकता होती है। यह डिज़ाइन डाउनटाइम और बार-बार रखरखाव की आवश्यकता को कम करता है, जिससे लंबे समय में फाइबर लेजर कटिंग अधिक लागत प्रभावी और विश्वसनीय बनती है। कम रखरखाव आवश्यकताएँ अप्रतिबंधित उत्पादन और परिचालन लागत को कम करती हैं, समग्र दक्षता में सुधार करती हैं।
फाइबर लेजर कट की उच्च सटीकता और गुणवत्ता अक्सर अतिरिक्त फिनिशिंग संचालन जैसे कि पीसने या पॉलिश करने की आवश्यकता को समाप्त कर देती है। यह लाभ न केवल समय बचाता है बल्कि श्रम और उत्पादन लागत को भी कम करता है, जिससे संपूर्ण निर्माण प्रक्रिया सुव्यवस्थित होती है। माध्यमिक प्रसंस्करण को कम करने से निर्माताओं को तेज उत्पादन चक्र और उच्च उत्पादकता प्राप्त करने की अनुमति मिलती है, जिससे फाइबर लेजर कटिंग तकनीक और भी अधिक कुशल हो जाती है।
फाइबर लेजर कटिंग में लेजर पावर महत्वपूर्ण भूमिका निभाती है, जो कटिंग दक्षता और कट्स की गुणवत्ता दोनों को प्रभावित करती है। उच्च लेजर पावर तेजी से कटिंग और मोटी सामग्री के माध्यम से बेहतर प्रवेश की अनुमति देती है, लेकिन यदि सही तरीके से प्रबंधित नहीं किया गया तो यह हीट विकृति और खुरदरे किनारों का कारण बन सकती है। इसके विपरीत, निम्न पावर सेटिंग्स पतली धातुओं या जटिल पैटर्न के लिए आदर्श, अधिक सटीक कट्स देती हैं।
विभिन्न धातुएं अपनी अनूठी भौतिक गुणों जैसे प्रतिबिंबता और तापीय चालकता के कारण लेजर ऊर्जा को अलग-अलग अवशोषित करती हैं:
| धातु की मोटाई | लेजर पावर सेटिंग | काटने की गति | फोकल बिंदु स्थिति | सहायक गैस दबाव |
|---|---|---|---|---|
| पतली (0.5-2 मिमी) | कम पावर (उदा., 500-1000 W) | गर्मी इनपुट को कम करने के लिए उच्च गति | सतह पर या उसके ठीक ऊपर फोकल बिंदु | अशांति को कम करने के लिए कम दबाव |
| मध्यम (2-10 मिमी) | मध्यम पावर (1-4 kW) | गति और कट गुणवत्ता को संतुलित करने के लिए मध्यम गति | सामग्री में थोड़ा सा फोकल बिंदु | स्थिर कटाई के लिए मध्यम गैस दबाव |
| मोटी (>10 मिमी) | उच्च शक्ति (>4 किलोवाट) | पूर्ण प्रवेश के लिए धीमी गति | सामग्री के अंदर गहराई में केंद्र बिंदु | प्रभावी पिघल निकासी के लिए उच्च गैस दबाव |
उच्च गुणवत्ता वाले कट हासिल करने के लिए काटने की गति को समायोजित करना आवश्यक है। मोटे धातुओं के लिए धीमी गति आवश्यक है ताकि लेजर पूरी तरह से प्रवेश कर सके, जबकि पतली धातुओं के लिए तेज गति काम करती है, जिससे गर्मी का संचय रोका जा सके और केर्फ़ चौड़ाई कम हो सके।
पल्स आवृत्ति को मापित करने से गर्मी इनपुट और सामग्री हटाने की दर को नियंत्रित किया जा सकता है। एल्यूमीनियम और तांबे जैसे धातुओं के लिए, उच्च आवृत्तियाँ कटाई की चिकनाई को सुधार सकती हैं।
उच्च पीक पावर कटाई की गति को बढ़ाती है लेकिन इसे ड्यूटी साइकिल (लेजर के सक्रिय समय) के साथ संतुलित करना आवश्यक है ताकि अधिक गर्मी से बचा जा सके और किनारे की गुणवत्ता बनी रहे। ड्यूटी साइकिल समायोजन धातु के प्रकार के अनुसार भिन्न होते हैं, जिसमें स्टेनलेस स्टील को नरम धातुओं से भिन्न सेटिंग्स की आवश्यकता होती है।
सही फोकल बिंदु का स्थान—आमतौर पर सामग्री की सतह पर या उसके ठीक अंदर—तेज कटाई और कम द्रॉस के लिए इष्टतम ऊर्जा संकेंद्रण सुनिश्चित करता है। एल्यूमीनियम और तांबे जैसी धातुओं के लिए, कम गैस दबाव से अशांति कम होती है, जिससे कटाई की स्थिरता बढ़ती है।
प्रभावी कटाई के लिए सही सहायक गैस और दबाव का चयन महत्वपूर्ण है। नाइट्रोजन और ऑक्सीजन पिघले हुए पदार्थ को निकालने और ऑक्सीकरण को नियंत्रित करने में मदद करते हैं।
फाइबर लेजर कटिंग पारंपरिक धातु काटने के तरीकों की तुलना में बेजोड़ सटीकता प्रदान करता है। अत्यधिक केंद्रित लेजर बीम साफ, चिकने किनारों का निर्माण करता है जिनमें न्यूनतम बर्स होते हैं, जिससे यह एयरोस्पेस और चिकित्सा उपकरण निर्माण जैसे तंग सहनशीलता की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श बनता है। पारंपरिक विधियों जैसे यांत्रिक कटिंग, प्लाज्मा कटिंग, या पंचिंग अक्सर खुरदरे किनारे उत्पन्न करते हैं और वांछित गुणवत्ता प्राप्त करने के लिए अतिरिक्त फिनिशिंग प्रक्रियाओं की आवश्यकता हो सकती है।
फाइबर लेजर पारंपरिक कटिंग विधियों की तुलना में काफी तेज हैं। वे पतली से मध्यम मोटाई की चादरों (1-8 मिमी) के साथ विशेष रूप से 5 से 10 गुना तेज कटिंग गति प्राप्त कर सकते हैं, जिससे उच्च उत्पादकता और कम लीड टाइम प्राप्त होते हैं। यह बढ़ी हुई गति समग्र विनिर्माण दक्षता को बढ़ाती है। जबकि फाइबर लेजर पतले पदार्थों में उत्कृष्ट प्रदर्शन करते हैं, पारंपरिक विधियों जैसे प्लाज्मा कटिंग बहुत मोटे पदार्थों के लिए अधिक कुशल हैं।
फाइबर लेजर कटिंग मशीनें बहुमुखी होती हैं और विभिन्न प्रकार की धातुओं को प्रभावी ढंग से संसाधित कर सकती हैं, जिनमें शामिल हैं:
पारंपरिक कटिंग विधियाँ प्रतिबिंबित धातुओं जैसे तांबा और एल्युमीनियम के साथ संघर्ष करती हैं, अक्सर विभिन्न उपकरणों या धीमी गति की आवश्यकता होती है।
फाइबर लेजर न्यूनतम ताप प्रभावित क्षेत्र उत्पन्न करते हैं, जिससे थर्मल विकृति कम होती है और सामग्री की अखंडता बनी रहती है। यह विशेष रूप से पतली धातुओं या गर्मी के प्रति संवेदनशील मिश्र धातुओं के साथ काम करते समय महत्वपूर्ण होता है। पारंपरिक विधियाँ जैसे प्लाज्मा कटिंग या यांत्रिक आरा अक्सर अधिक थर्मल या यांत्रिक तनाव उत्पन्न करती हैं, जिससे विकृति या विकृतियां हो सकती हैं।
फाइबर लेजर सिस्टम अधिक ऊर्जा-कुशल होते हैं और इनमें कम चलने वाले हिस्से होते हैं, जिससे संचालन लागत कम होती है और रखरखाव कम होता है। इनमें कम चलने वाले हिस्से होते हैं और पारंपरिक कटिंग मशीनों की तुलना में कम रखरखाव की आवश्यकता होती है, जिससे डाउनटाइम कम होता है और उपकरण का जीवनकाल लंबा होता है। यह दक्षता भी कम सामग्री बर्बादी के साथ कम उत्पादन में योगदान करती है।
फाइबर लेजर कटर स्वचालित विनिर्माण सेटअप, सीएनसी नियंत्रण, और रोबोट हैंडलिंग के साथ एकीकृत करने के लिए अच्छी तरह से अनुकूल हैं, जिससे निर्बाध, सटीक और पुनरावृत्त उत्पादन रन सक्षम होते हैं। पारंपरिक कटिंग विधियाँ अक्सर इस स्तर की एकीकरण और लचीलापन की कमी होती हैं।
फाइबर लेजर अत्यधिक कुशल होते हैं, अक्सर 30% से अधिक विद्युत शक्ति को ऑप्टिकल शक्ति में बदलते हैं। फाइबर लेजर उच्च दक्षता के कारण औद्योगिक अनुप्रयोगों के लिए पसंद किए जाते हैं, जिससे संचालन लागत कम होती है और कटिंग गति बढ़ती है।
कटिंग गति और गुणवत्ता को अनुकूलित करने के लिए सही सहायक गैस का चयन महत्वपूर्ण है। उपयोग की गई सहायक गैस का प्रकार कटिंग गति और गुणवत्ता दोनों को प्रभावित कर सकता है। उदाहरण के लिए, ऑक्सीकरण को रोकने और साफ किनारों का उत्पादन करने के लिए स्टेनलेस स्टील काटने के लिए अक्सर नाइट्रोजन का उपयोग किया जाता है, जबकि ऑक्सीजन का उपयोग कार्बन स्टील को तेजी से काटने के लिए किया जा सकता है, हालांकि इससे ऑक्सीकरण किनारे हो सकते हैं। गैस की खपत और कटिंग प्रदर्शन को और अनुकूलित करने के लिए गैस दबाव और नोजल प्रकार को समायोजित किया जा सकता है।
विभिन्न धातुओं के लिए इष्टतम कटिंग के लिए विशिष्ट लेजर सेटिंग्स की आवश्यकता होती है: स्टील ऑक्सीजन या नाइट्रोजन का उपयोग करता है; एल्यूमीनियम को उच्च शक्ति की आवश्यकता होती है; तांबा और सोने को उनकी प्रतिबिंबकता के कारण सटीक फोकसिंग की आवश्यकता होती है।
| धातु प्रकार | सामान्य अधिकतम मोटाई (मिमी) |
|---|---|
| कार्बन स्टील | 25 तक |
| स्टेनलेस स्टील | लगभग 20 |
| एल्युमीनियम | 10-15 तक |
| तांबा | लगभग 5-10 |
| सोना | केवल पतली चादरें |
जैसे-जैसे सामग्री की मोटाई बढ़ती है, उच्च लेजर शक्ति और धीमी कटिंग गति की आवश्यकता होती है। यह समझौता थ्रूपुट में कमी और थर्मल विकृति या ड्रॉस फॉर्मेशन जैसी संभावित समस्याओं का कारण बन सकता है। कटिंग गति को उच्च रखते हुए कट गुणवत्ता बनाए रखने के लिए लेजर शक्ति, गैस दबाव, और नोजल कॉन्फ़िगरेशन को संतुलित करना आवश्यक है।
फाइबर लेजर से उच्च शक्ति घनत्व सामग्री के कुशल पिघलने और वाष्पीकरण को सक्षम बनाता है। एक छोटा केंद्रित स्पॉट आकार बनाए रखना कटिंग सटीकता बढ़ाता है और ताप प्रभावित क्षेत्र को कम करता है, जो उच्च गुणवत्ता वाले कट के लिए आवश्यक है।
उच्च तापीय चालकता वाली धातुओं, जैसे एल्युमीनियम और तांबा, को तेज गर्मी अपव्यय और प्रतिबिंब हानियों को कम करने के लिए उच्च शक्ति सेटिंग्स और अनुकूलित कटिंग मापदंडों की आवश्यकता होती है। उचित थर्मल प्रबंधन लगातार कट गुणवत्ता सुनिश्चित करता है और सामग्री के विकृति को रोकता है।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
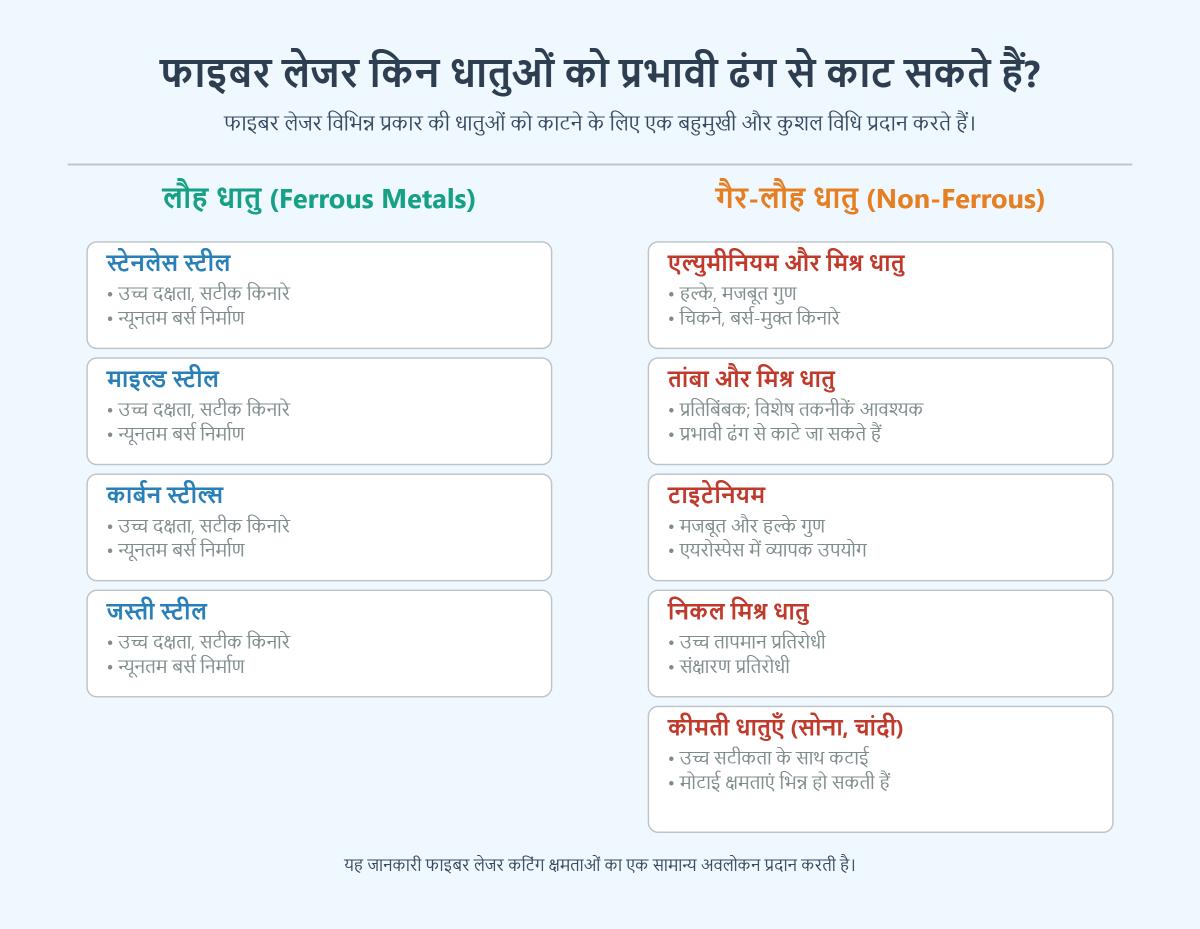
फाइबर लेजर विभिन्न प्रकार की धातुओं को प्रभावी ढंग से काट सकते हैं, जिनमें लौह और गैर-लौह सामग्री दोनों शामिल हैं। वे स्टेनलेस स्टील, माइल्ड स्टील, कार्बन स्टील्स, और जस्ती स्टील को उच्च दक्षता के साथ काटने में सक्षम हैं, सटीक किनारों और न्यूनतम बर्स निर्माण करते हैं। एल्युमीनियम और इसके मिश्र धातु, जो अपने हल्के और मजबूत गुणों के लिए जाने जाते हैं, फाइबर लेजर कटिंग के लिए भी उपयुक्त हैं, जिससे चिकने, बर्स-मुक्त किनारे प्राप्त होते हैं। तांबा और इसके मिश्र धातु, हालांकि प्रतिबिंबक होते हैं, फाइबर लेजर द्वारा प्रतिबिंब को कम करने वाली तकनीकों के साथ प्रभावी ढंग से काटे जा सकते हैं। टाइटेनियम, जो अपनी ताकत और हल्के गुणों के कारण एयरोस्पेस में व्यापक रूप से उपयोग किया जाता है, और निकल मिश्र धातुएँ, उच्च तापमान और संक्षारण प्रतिरोधी अनुप्रयोगों के लिए आवश्यक, भी फाइबर लेजर कटिंग के लिए उपयुक्त हैं। सोने और चांदी जैसी कीमती धातुओं को उच्च सटीकता के साथ काटा जा सकता है, हालांकि मोटाई की क्षमताएं भिन्न हो सकती हैं। कुल मिलाकर, फाइबर लेजर धातु सामग्री की एक विस्तृत श्रृंखला को काटने के लिए एक बहुमुखी और कुशल विधि प्रदान करते हैं।
फाइबर लेजर कटिंग क्षमताएं धातु प्रकार और लेजर शक्ति के अनुसार भिन्न होती हैं। कार्बन स्टील के लिए, एक 6kW फाइबर लेजर 25 मिमी तक काट सकता है, जबकि एक 10kW लेजर 30 मिमी तक संभाल सकता है। स्टेनलेस स्टील को 6kW लेजर के साथ 25 मिमी तक काटा जा सकता है, और 10kW लेजर के साथ 30 मिमी तक। एल्युमीनियम के लिए, एक 6kW लेजर 25 मिमी तक प्रभावी है, हालांकि मोटे कटों के लिए उच्च शक्ति की आवश्यकता हो सकती है। तांबा और पीतल, उनकी प्रतिबिंबकता के कारण, आमतौर पर 6kW लेजर के साथ लगभग 12 मिमी तक सीमित होते हैं। सोना शायद ही कभी फाइबर लेजर के साथ काटा जाता है क्योंकि इसकी उच्च प्रतिबिंबकता, आमतौर पर केवल 1 मिमी से कम पतली चादरों या पन्नियों के लिए व्यवहार्य होती है।
फाइबर लेजर कटिंग पारंपरिक धातु काटने के तरीकों की तुलना में महत्वपूर्ण लाभ प्रदान करता है, विशेष रूप से सटीकता, गति, और बहुमुखी प्रतिभा के मामले में। फाइबर लेजर कटिंग फाइबर ऑप्टिक केबल्स के माध्यम से प्रेषित उच्च शक्ति वाले लेजर बीम का उपयोग करता है, जिससे न्यूनतम थर्मल विकृति के साथ अत्यधिक सटीक कटिंग संभव होती है। यह विधि कुछ माइक्रोमीटर के भीतर सहनशीलता प्राप्त कर सकती है, जिससे यह जटिल और जटिल डिजाइनों के लिए आदर्श बनती है जिनसे पारंपरिक विधियाँ जैसे पंचिंग, प्लाज्मा कटिंग, या शीयरिंग निपटने में संघर्ष करती हैं।
पारंपरिक विधियों की तुलना में, फाइबर लेजर कटिंग तेज और अधिक उत्पादक है, पतली से मध्यम चादरों को 25 मीटर प्रति मिनट की गति से काटने में सक्षम है। यह बहुमुखी भी है, विभिन्न प्रकार की धातुओं को कुशलतापूर्वक काटने में सक्षम है—स्टील, एल्युमीनियम, तांबा, और सोने जैसी कीमती धातुओं सहित—साथ ही गैर-धातु सामग्री, जिन्हें पारंपरिक यांत्रिक कटिंग अक्सर संभाल नहीं सकती।
हालांकि फाइबर लेजर कटिंग मशीनों के लिए प्रारंभिक निवेश अधिक है, दीर्घकालिक लाभों में कम संचालन लागत, कम सामग्री बर्बादी, और कम रखरखाव आवश्यकताएं शामिल हैं। फाइबर लेजर द्वारा उत्पन्न कटों की गुणवत्ता श्रेष्ठ होती है, चिकने, बर्स-मुक्त किनारों के साथ जो आमतौर पर पोस्ट-प्रोसेसिंग की कम या कोई आवश्यकता नहीं होती।
हालांकि, फाइबर लेजर कटिंग पतली से मध्यम मोटाई के लिए सबसे उपयुक्त है, आमतौर पर लगभग एक इंच तक, और बहुत मोटी धातुओं के लिए आदर्श विकल्प नहीं हो सकता है जहाँ फ्लेम या प्लाज्मा कटिंग जैसी विधियाँ पसंद की जाती हैं।
हाँ, फाइबर लेजर सोने और तांबे जैसे परावर्तक धातुओं को प्रभावी ढंग से काट सकते हैं। इन धातुओं की उच्च परावर्तकता होती है, जो कुछ लेजर कटिंग विधियों के लिए चुनौतीपूर्ण हो सकती है, लेकिन फाइबर लेजर लगभग 1.07 माइक्रोन की तरंग दैर्ध्य पर संचालित होते हैं। यह तरंग दैर्ध्य परावर्तक धातुओं द्वारा CO2 लेजर के मुकाबले, जो 10.6 माइक्रोन पर संचालित होते हैं, बेहतर अवशोषित होती है। यह बेहतर अवशोषण ऊर्जा हानि को कम करता है और कटिंग दक्षता को सुधारता है।
इसके अलावा, फाइबर लेजर की उच्च फोटोइलेक्ट्रिक रूपांतरण दक्षता होती है, जिससे ये धातुओं को काटने के लिए आवश्यक उच्च शक्ति उत्पादन कर सकते हैं। फाइबर लेजर का छोटा स्पॉट साइज और उच्च सटीकता सोने और तांबे जैसे सामग्रियों पर साफ और जटिल कट प्राप्त करने के लिए विशेष रूप से लाभकारी है। हालांकि, इन धातुओं की उच्च परावर्तकता और तापीय चालकता के कारण लेजर शक्ति और कटिंग गति का सावधानीपूर्वक अनुकूलन आवश्यक होता है, साथ ही ऑक्सीकरण को रोकने और उच्च गुणवत्ता वाले कट सुनिश्चित करने के लिए नाइट्रोजन या आर्गन जैसे सहायक गैसों का उपयोग करना पड़ता है।
