लेज़र क्लीनिंग टेक्नोलॉजी कैसे काम करती है?
इस लेख में धातु सतहों की सफाई के संदर्भ में लेज़र क्लीनिंग टेक्नोलॉजी की प्रक्रिया, इसके काम करने के तरीके…

लीन मैन्युफैक्चरिंग के कई तरीके उपलब्ध हैं। प्रत्येक का अपना विशिष्ट लाभ और आवश्यकताएँ होती हैं। सभी लीन टूल्स समस्याओं को हल करने के लिए अलग-अलग दृष्टिकोण प्रस्तुत करते हैं।
यह लेख लीन मैन्युफैक्चरिंग की कुछ सामान्य तकनीकों और टूल्स का वर्णन करता है। लेकिन उससे पहले, आइए समझ लें कि लीन मैन्युफैक्चरिंग क्या है।
लीन मैन्युफैक्चरिंग या लीन प्रोडक्शन, ताइची ओहनो द्वारा बनाए गए टोयोटा प्रोडक्शन सिस्टम पर आधारित तरीकों का एक समूह है। इसे पहली बार 1940 के दशक में लागू किया गया था और 1970 के दशक तक ईजि टोयोडा के साथ मिलकर विकसित किया गया। “लीन” शब्द जॉन क्राफ्सिक के 1988 के लेख “Triumph of the Lean Production System” से लिया गया है।
लीन मैन्युफैक्चरिंग के मुख्य उद्देश्य हैं:
इन लक्ष्यों को टोयोटा प्रोडक्शन सिस्टम द्वारा बताए गए सिद्धांतों का पालन करके प्राप्त किया जाता है। वर्तमान में, ये लीन मैन्युफैक्चरिंग के सिद्धांतों के पर्याय बन गए हैं और विश्वभर में प्रोजेक्ट मैनेजमेंट में लागू किए जाते हैं।
लीन मैन्युफैक्चरिंग लागू करते समय इन सिद्धांतों का पालन करना चाहिए:
पहला कदम है लीन मैन्युफैक्चरिंग में बताए गए सात प्रकार की बर्बादी की पहचान करना। लीन मैन्युफैक्चरिंग का उद्देश्य इन बर्बादियों को खत्म करना है। टोयोटा प्रोडक्टिव सिस्टम इन बर्बादियों को इस प्रकार परिभाषित करता है:
यह बर्बादी उन सामग्रियों या लोगों की अनावश्यक आवाजाही को दर्शाती है, जो किसी प्रक्रिया के भीतर होती है। इससे उत्पादन में देरी, हेंडलिंग के दौरान नुकसान और अतिरिक्त समय लगता है, जो उत्पादकता को नहीं बढ़ाता। लंबी दूरी की आवाजाही संवाद को भी कठिन बनाती है, जिससे उत्पाद की गुणवत्ता प्रभावित होती है।
परिवहन बर्बादी के उदाहरण हैं:
यह कच्चे माल, प्रक्रिया में स्थित उत्पादों या तैयार उत्पादों के भंडारण को दर्शाता है। आमतौर पर, यह प्रक्रिया की उन समस्याओं को छुपाने का काम करता है, जो उच्च स्तर के इन्वेंट्री के पीछे छिपी होती हैं। इससे परिचालन लागत और डिलीवरी टाइम दोनों बढ़ जाते हैं।
इन चुनौतियों का सामना करने और गोदाम की जगह का अनुकूलन करने के लिए, कंपनियाँ वेयरहाउस मेंज़ेनाइन सिस्टम्स जैसी तकनीकों का लाभ उठा सकती हैं, जो ऊर्ध्वाधर स्थान का अधिकतम उपयोग सुनिश्चित करती हैं।
हालाँकि यह परिवहन के समान लगता है, लेकिन दोनों अलग हैं। मूवमेंट बर्बादी का तात्पर्य लोगों या मशीनों की अनावश्यक आवाजाही से है।
फैक्ट्री का डिज़ाइन बर्बादी का एक बड़ा कारण बन सकता है।
मूवमेंट बर्बादी के उदाहरण:
यह बर्बादी तब होती है, जब लोग या मशीनें किसी कार्य के पूरे होने का इंतजार करती हैं। उदाहरण के लिए, कच्चे माल के आने का इंतजार, किसी प्रक्रिया के खत्म होने तक की प्रतीक्षा या मेंटेनेंस का इंतजार।
अधिक-प्रसंस्करण से तात्पर्य उन कार्यों या प्रक्रियाओं से है, जो ग्राहक की अपेक्षाओं से अधिक हैं। उदाहरण:
इसका अर्थ है ग्राहक की मांग से पहले, अधिक या तेज़ी से उत्पादन करना। इससे तैयार उत्पाद इन्वेंट्री या बर्बादी बन जाता है और अधिक कचरा उत्पन्न होता है। साथ ही, अधिक उत्पादन के कारण मूल्यवर्धन वाली गतिविधियों के लिए समय कम बचता है।
अधिक उत्पादन के उदाहरण:
यह उन उत्पादों के निर्माण को दर्शाता है, जो निर्धारित मानकों पर खरे नहीं उतरते। दोष के बर्बादी के उदाहरण:
ये टोयोटा प्रोडक्टिव सिस्टम द्वारा वर्णित सात प्रमुख बर्बादियाँ हैं। हालांकि, कुछ लीन मैन्युफैक्चरिंग विशेषज्ञ एक आठवीं बर्बादी को भी महत्वपूर्ण मानते हैं—मानव बर्बादी, अर्थात प्रतिभा और कौशल का सही उपयोग न होना।
इन बर्बादियों की पहचान के बाद, लीन मैन्युफैक्चरिंग की एक या अधिक तकनीकों को लागू करने का समय है। आगे कुछ सबसे लोकप्रिय लीन टूल्स दिए गए हैं।
लीन मैन्युफैक्चरिंग में एक जरूरी अभ्यास है—प्रत्येक उत्पादन प्रक्रिया के प्रोसेसिंग और फ्लो टाइम की माप करना। यह समय आपको प्रक्रिया की क्षमता निर्धारित करने और बोतलनेक गतिविधि की पहचान करने में मदद करता है।
बोतलनेक वह गतिविधि है, जो पूरी प्रक्रिया की उत्पादन क्षमता सीमित करती है। एक बार इसकी पहचान हो जाए, तो उस गतिविधि के प्रदर्शन को सुधारने के लिए आवश्यक कार्रवाई की जाती है, जिससे समग्र उत्पादकता बढ़ती है।
टैकट का अर्थ जर्मन में “चक्र” है। यह तकनीक आवश्यक उत्पादन चक्र पता करने में मदद करती है।
इसे उपलब्ध समय को एक अवधि में मांग से विभाजित करके निकाला जाता है। उदाहरण के लिए, 480 मिनट कार्य (8 घंटे) में 2400 यूनिट्स का उत्पादन—तो टैकट टाइम होगा 480/2400 = 0.2 मिनट।
इस समय की गणना कर, उत्पादन की गति को ग्राहक या बाजार की मांग के अनुसार समन्वित किया जा सकता है। चूंकि मांग बदलती रहती है, टैकट टाइम विश्लेषण लीन सुधार की निरंतर प्रक्रिया है। इसके जरिए प्रक्रियाएँ लगातार अनुकूलित की जा सकती हैं, जिससे सातों बर्बादियाँ घटती हैं।
बैचिंग, जिसे सेलुलर मैन्युफैक्चरिंग भी कहा जाता है, एक और लोकप्रिय तकनीक है। यह टूल मशीनरी का इष्टतम उपयोग कर श्रृंखलाबद्ध उत्पादन में निरंतर प्रवाह प्राप्त करने का प्रयास करता है।
उदाहरण के लिए, यदि एक ही वर्कस्टेशन पर लेज़र से दो प्रकार के पुर्जे बन रहे हैं, तो बैचिंग द्वारा दोनों को एक साथ बैच में बनाया जाता है। इससे हर बार मशीन को अलग से सेट करने की जरूरत नहीं होती और उत्पादकता बढ़ती है। हालांकि, इससे इन्वेंट्री बढ़ सकती है, जो लीन मैन्युफैक्चरिंग की बर्बादी में से एक है।
बैचिंग तब उपयुक्त है, जब:
उद्योग के प्रकार के अनुसार, उत्पादन लाइन में लचीलापन लाने के लिए फॉर्मेट बदलना जरूरी होता है। लेकिन सेटअप में काफी समय लग सकता है। उदाहरण के लिए, प्रेस मशीन में टूल्स बदलना—यह भारी पुर्जों के कारण लंबा काम हो सकता है।
SMED का उद्देश्य बदलने के समय को 10 मिनट से कम करना है। इसके लिए:
SMED लागू करने के लाभ: अधिक क्षमता, बैच साइज़ बढ़ाना बिना इन्वेंट्री बढ़ाए, कुल फ्लो टाइम में कमी, और अधिक लचीलापन।
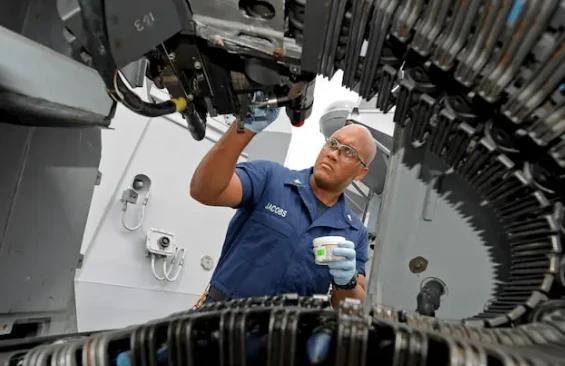
मशीनों को नियमित रखरखाव की आवश्यकता होती है।
यह लीन तकनीक संगठनात्मक प्रयास से उपकरण की खराबी, धीमी गति और दोष के कारण होने वाली बर्बादी को कम करती है।
TPM के मुख्य उद्देश्य:
यह एक महत्वपूर्ण मीट्रिक और टूल है, जो उपकरण-आधारित उत्पादन प्रक्रियाओं के प्रबंधन के लिए उपयोगी है। यह निम्न के आधार पर सिस्टम की उत्पादकता को मापता है:
यह बारीकी से और व्यवस्थित रूप से बर्बादी की निगरानी की सुविधा देता है, जिससे छोटी-छोटी हानियाँ भी समय के साथ पहचानी जा सकती हैं।
इसका मतलब है बस उतना ही बनाना, जितना ज़रूरत है, जब ज़रूरत है, जितनी मात्रा में ज़रूरत है। इसे पूरी उत्पादन प्रक्रिया में लागू किया जाता है।
JIT उत्पादन नियंत्रण में प्रमुख भूमिका निभाता है। हालांकि, इसे लागू करने के लिए बहुत स्थिर और बिना ओवरलोड के सिस्टम चाहिए।
मुख्य लाभ: इन्वेंट्री की कमी, फ्लो टाइम में कमी, समस्याओं की शीघ्र पहचान, प्रतीक्षा समय में कमी और निरंतर प्रवाह में सुधार।
यह लीन प्रोडक्शन की मुख्य तकनीक है। इसका मकसद कार्यस्थल की सभी महत्वपूर्ण सूचनाओं को दृश्यमान और समझने योग्य बनाना है।
विज़ुअलाइजेशन में शामिल है: क्या किया जा रहा है, कैसे किया जा रहा है, वर्तमान स्थिति क्या है, और वस्तुएँ कहाँ हैं। यह जानकारी संगठन में संवाद को बेहतर बनाती है।
यह लीन टूल वर्कप्लेस विज़ुअलाइजेशन से जुड़ा है। इसमें दृश्य संकेतों और कभी-कभी ध्वनि अलार्म का उपयोग किया जाता है। उदाहरण: उत्पादन स्थिति दिखाने वाली स्क्रीन, समस्या बताने के लिए लाइट्स और अन्य विज़ुअल सपोर्ट्स, जो बर्बादी कम करते हैं।
यह सिस्टम समस्याओं को हल करने के लिए उत्पादन को रोकने की सुविधा देता है। सक्रियण मैन्युअल या ऑटोमैटिक हो सकता है; उदाहरण स्वरूप, कोई ऑपरेटर सुरक्षा बटन दबाकर लाइन को रोक सकता है।
त्रुटियों पर एकत्र डेटा कार्यस्थल के लगातार सुधार के लिए उपलब्ध रहता है।
5S सबसे लोकप्रिय लीन तकनीकों में से एक है और कार्यस्थल विज़ुअलाइजेशन के लिए एक प्रमुख टूल है। 5S के पाँच चरण हैं:
5S जापान से निकली जस्ट-इन-टाइम मैन्युफैक्चरिंग की अवधारणाओं में से एक है। यह केवल सफाई और व्यवस्था नहीं, बल्कि कार्यस्थल को व्यवस्थित करने के लिए एक व्यवस्थित और टिकाऊ तरीका है।
बर्बादी कम कर, दक्षता अधिकतम होती है, जिससे टीम की मनोबल और प्रेरणा बढ़ती है।
यह लीन टूल, जिसे लेवलिंग या प्रोडक्शन शेड्यूलिंग भी कहते हैं, पारंपरिक दृष्टिकोण से अलग है। यह बैच प्रोडक्शन सिस्टम में बैच के आकार को अनुकूलित करने की कोशिश करता है, ताकि सतत प्रवाह सुनिश्चित हो सके।
यह तब उपयुक्त है, जब उच्च लचीलापन और डिलीवरी का समान वितरण जरूरी हो। मुख्य लाभ: डिलीवरी टाइम और इन्वेंट्री में कमी।
लगातार ऑर्डर वाले व्यवसाय इस विधि को अपना सकते हैं। उदाहरण के लिए, मंगलवार को 2 और बुधवार को 6 मशीनें बनाने की बजाय, दोनों दिन 4-4 बनाना अधिक कुशल हो सकता है, बशर्ते आदेश की मात्रा पहले से ज्ञात हो।
कानबन जापानी शब्द है, जिसका अर्थ है “विज़ुअल कार्ड”। यह संकेतों की प्रणाली बनाने के लिए विज़ुअल कार्ड्स के उपयोग को दर्शाता है। कानबन फैक्ट्री के भीतर, आपूर्तिकर्ताओं और ग्राहकों तक सामग्री और उत्पादों के प्रवाह में सुधार करता है और इन्वेंट्री व अधिक-उत्पादन को कम करता है।
आजकल, कई निर्माता इलेक्ट्रॉनिक कानबन सॉल्यूशंस का उपयोग कर रहे हैं, जिससे मैन्युअल त्रुटियों या कार्ड खो जाने जैसी समस्याएँ नहीं होतीं। औद्योगिक संयंत्रों में IoT सिस्टम पारंपरिक कानबन का इंडस्ट्री 4.0 संस्करण हैं और उत्पादकता में सुधार के बाद अगला उत्कृष्ट कदम हैं।
USB केबल्स गलती से बचाव के लिए डिज़ाइन होती हैं।
पोका-योके एक और लीन तकनीक है, जिसका नाम बाका-योके (गलती से बचाव) से लिया गया है। इसका उद्देश्य डिज़ाइन द्वारा त्रुटियों को रोकना है।
एक साधारण उदाहरण है, मैन्युअल ट्रांसमिशन वाली कार को स्टार्ट करने के लिए क्लच दबाना अनिवार्य होना, जिससे गाड़ी गलती से आगे न बढ़ जाए।
मैन्युफैक्चरिंग में पोका-योके लागू करने के तीन तरीके:
ऊपर दिए गए किसी भी तरीके को चुनें। इन्हें चरणबद्ध तरीके से लागू करें और कार्यस्थल की दक्षता में इनके प्रभाव को देखें। लीन मैन्युफैक्चरिंग की तकनीकें उत्पाद विकास के हर चरण में अधिकतम दक्षता लाने के लिए व्यापक दृष्टिकोण का हिस्सा हैं।
ये विचार समवर्ती इंजीनियरिंग सिद्धांतों के साथ अच्छी तरह मेल खाते हैं, इसलिए इन्हें साथ में अपनाने से कुल लागत—समय और धन दोनों—में उल्लेखनीय कमी लाई जा सकती है।
जो इंजीनियरिंग कंपनियाँ नवीन और कुशल समाधानों की तलाश कर रही हैं, उनके लिए हम क्लाउड मैन्युफैक्चरिंग को भी आज़माने की सलाह देते हैं, जिससे अधिग्रहण प्रक्रियाओं से जुड़े अप्रत्यक्ष खर्च घटते हैं और प्रारंभिक निवेश की आवश्यकता नहीं होती।
