ट्यूब बेंडिंग के लिए CNC प्रेस ब्रेक सिस्टम: क्यों “एक ही मशीन” वाला जाल आपको दोगुना खर्च करवाता है
मेरे ऑफिस के दरवाज़े के ठीक बाहर इस समय एक स्क्रैप बिन रखा है। उसमें ठीक-ठीक $3,420 की 2-इंच 6061-T6…

ट्यूब मोड़ने वाली मशीनें, जिन्हें आमतौर पर ट्यूब बेंडर कहा जाता है, कई प्रकारों में उपलब्ध हैं। मुख्य रूप से, ये इलेक्ट्रोमैकेनिकल तरीके से काम करती हैं। नवीनतम तकनीकी प्रगति के कारण, ये मशीनें उत्पादन प्रक्रिया को तेज करने और दोहराव की सटीकता को बेहतर बनाने में सक्षम हैं। साथ ही, ये किसी भी पैमाने पर उत्पादन में त्रुटियों की संख्या को कम करती हैं।
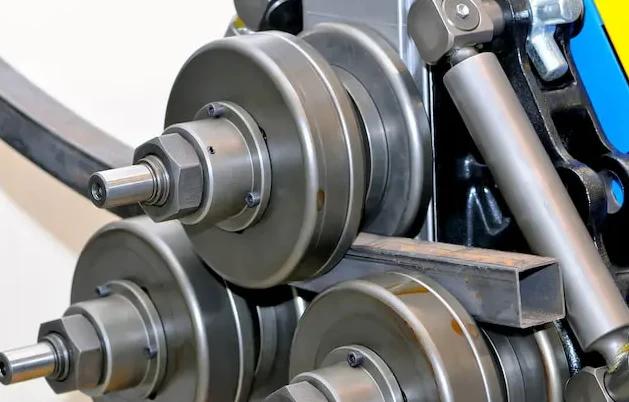
ट्यूब मोड़ने वाली मशीन के मुख्य हिस्से हैं:
बेंडिंग डाई, जिसे रेडियस डाई या कर्व डाई भी कहा जाता है, रोटेटिव टाइप ट्यूब बेंडर का सबसे महत्वपूर्ण हिस्सा है। ट्यूब को बेंडिंग डाई में फिक्स किया जाता है और खींचने की प्रक्रिया से आवश्यक मोड़ प्राप्त किया जाता है। डाई का चुनाव अत्यंत महत्वपूर्ण है, क्योंकि ट्यूब का आंतरिक रेडियस इसी पर निर्भर करता है।
क्लैंपिंग डाई ट्यूब को बेंडिंग डाई के खिलाफ दबाती है। इसका मुख्य उद्देश्य ट्यूब को फिसलने से रोकना है।
प्रेशर डाई यह सुनिश्चित करती है कि ट्यूब बेंडिंग डाई के कंटूर का सही अनुसरण करे।
वाइपर डाई बेंडिंग डाई के तुरंत बाद लगाई जाती है। इसका काम ट्यूब के आंतरिक रेडियस पर उभार बनने से रोकना है।
फॉर्मिंग प्रक्रिया के दौरान, मटेरियल मोड़ने पर प्लास्टिक अवस्था में आ जाता है, जिससे ज्यादा डिफॉर्मेशन होने पर सिलवटें पड़ सकती हैं। इसीलिए, बेंडिंग डाई के तुरंत बाद वाइपर डाई जोड़ने से सतह को स्मूद किया जा सकता है।
स्टील और एल्युमिनियम के ट्यूब को मोड़ने में, अधिक मांग वाले कार्यों के लिए मैंड्रिल आवश्यक होता है। छोटे रेडियस, पतली दीवार वाले या कठोर मटेरियल के ट्यूब को मोड़ने पर असंतोषजनक परिणाम आ सकते हैं। ऐसे मामलों में, मैंड्रिल का उपयोग जरूरी है। इसका उद्देश्य ट्यूब को दबने या फोल्ड होने से बचाना है।
जब ट्यूब मोड़ने की बात आती है, तो कई विकल्प उपलब्ध होते हैं। ट्यूब और पाइप बेंडर अलग-अलग प्रकारों में आते हैं। बेंडिंग प्रक्रिया का चुनाव आवश्यक रेडियस, मटेरियल आदि जैसे कारकों पर निर्भर करता है।
यह सबसे सामान्य ट्यूब बेंडिंग मशीन है। सबसे पहले, ऑपरेटर ट्यूब या पाइप को मशीन में क्लैंपिंग डाई से फिक्स करता है। उसके बाद, बेंडिंग डाई अपने अक्ष पर घूमना शुरू करती है। साथ ही, प्रेशर डाई यह सुनिश्चित करती है कि ट्यूब बेंडिंग डाई के रेडियस का अनुसरण करे।
बेहतर परिणाम के लिए मैंड्रिल और वाइपर डाई जोड़ी जा सकती है, हालांकि यह केवल उन कार्यों में जरूरी है जहाँ डिफॉर्मेशन की अनुमति नहीं होती। उदाहरण के लिए, बड़े व्यास और पतली दीवार वाले ट्यूब को अधिक सपोर्ट की आवश्यकता होती है।
यह उच्च सटीकता और प्रोग्रामेबल मशीन है, जिससे जटिल पुर्जों का सीरियल प्रोडक्शन संभव है।
अनुप्रयोग: हैंडरेल, फ्रेम, ऑटोमोटिव रोल केज, हैंडल आदि।
इन मशीनों को 3-रोलर बेंडर भी कहा जाता है। रोलर शीट बेंडर की तरह, इन्हें आमतौर पर बड़े रेडियस की घुमावदारियों के लिए इस्तेमाल किया जाता है। दो निचले रोलर स्थिर रहते हैं, जबकि ऊपरी रोलर की ऊँचाई समायोज्य होती है। रोलर्स के बीच आगे-पीछे की गति से ट्यूब को धीरे-धीरे मोड़ा जाता है जब तक कि वांछित परिणाम न मिल जाए।
रोलर बेंडिंग बेहतरीन परिणाम देती है, जिससे ट्यूब के क्रॉस सेक्शन में बहुत कम डिफॉर्मेशन होता है।
अनुप्रयोग: कॉयल, बड़े रेडियस की लंबी घुमावदारियाँ।
इसे प्रेस बेंडर भी कहा जाता है और संभवतः बाजार की सबसे सरल बेंडिंग मशीन है। सबसे पहले, फिक्स्ड डाइयाँ वर्क बेस पर लगाई जाती हैं। डाइयों के बीच की दूरी बेंडिंग की लंबाई और कोण को नियंत्रित करती है।
बेंड रेडियस पिस्टन के रेडियस पर निर्भर करता है। जब सब कुछ सेट हो जाता है, पिस्टन ट्यूब को दबाता है। चूंकि ट्यूब की बाहरी दीवार को डाइयाँ सपोर्ट करती हैं, पिस्टन धातु को प्रभावी ढंग से मोड़ सकता है।
पिस्टन बेंडिंग केवल उसी स्थिति में उपयुक्त है जब क्रॉस सेक्शन में डिफॉर्मेशन कोई समस्या नहीं है, क्योंकि बिना आंतरिक सपोर्ट के ट्यूब का सेक्शन अंडाकार हो जाता है।
अनुप्रयोग: साधारण घुमाव जहाँ सटीकता और सेक्शन की निरंतरता महत्वपूर्ण नहीं है।
यह फॉर्मिंग मशीन उच्च गुणवत्ता वाले परिणाम प्राप्त करने के लिए बेहतरीन है। इसका सिद्धांत रोटेटिव बेंडिंग जैसा ही है। एक ट्यूब को घूमती हुई डाई के चारों ओर मोड़ा जाता है, जिससे अत्यधिक सटीकता मिलती है। साथ ही, ऑटोमैटिक फीडिंग सिस्टम इसे बहुत तेज बनाता है। ये मशीनें हाई-स्ट्रेंथ मटेरियल को मोड़ने के लिए उपयुक्त हैं।
अनुप्रयोग: एयरोस्पेस और ऑटोमोटिव इंडस्ट्री।
आमतौर पर ऑटोमेशन और कंप्यूटराइज्ड कंट्रोल के साथ इस्तेमाल होती है, जिससे हेड्स और क्लैम्प्स को ट्यूब के चारों ओर घुमाने की सुविधा मिलती है। इससे दक्षता और उत्पादकता बढ़ती है। इसमें ऑटोमैटिक फीडिंग और डिस्चार्ज की सुविधा भी उपलब्ध है।
अनुप्रयोग: एयर कंडीशनिंग, ऑटोमोबाइल और अन्य जटिल पुर्जे।
इंडक्शन बेंडिंग में, एक प्रोफाइल को डाई के माध्यम से खींचा जाता है। बेंडिंग पॉइंट पर एक इंडक्शन कॉइल होती है जो धातु को गर्म करती है। गर्म धातु पर प्रेशर डालने से अधिक ऊर्जा-कुशल बेंडिंग संभव होती है।
यह एक सटीक विधि है जिसमें मैंड्रिल की आवश्यकता नहीं होती। साथ ही, एक ही मशीन में विभिन्न आकारों की पाइप का उपयोग किया जा सकता है और अलग-अलग बेंडिंग एंगल हासिल किए जा सकते हैं।
अनुप्रयोग: बड़े औद्योगिक स्ट्रक्चरल पुर्जे, छोटे रेडियस की घुमावदारियाँ, हीटिंग सिस्टम के पुर्जे, मोटी दीवार वाले पार्ट्स आदि।
आजकल, ज्यादातर बेंडिंग प्रक्रियाओं के लिए केवल मानवीय सहायता की जरूरत होती है, सतत निगरानी की नहीं। यह सीएनसी ट्यूब बेंडिंग मशीनों के कारण संभव हुआ है।
सीएनसी का मतलब है कंप्यूटर न्यूमेरिकल कंट्रोल। यह मैन्युफैक्चरिंग में एक सामान्य शब्द है, जिसका प्रयोग उन मशीनों के लिए होता है जो किसी प्रोग्रामिंग सॉफ्टवेयर से नियंत्रित होती हैं। आम सीएनसी मशीनों में लेथ, ड्रिल और अन्य मशीनी उपकरण शामिल हैं।
ऑपरेटर प्रोग्रामिंग सॉफ्टवेयर की मदद से आवश्यक ऑपरेशन के डेटा को दर्ज करता है। उसके बाद, मशीन वे ऑपरेशन स्वचालित रूप से करती है।
सीएनसी नियंत्रित ट्यूब बेंडर आमतौर पर प्रेस और रोलर्स का संयोजन उपयोग करते हैं, जिससे ट्यूब और पाइप को बेंडिंग प्रोसेस के दौरान सही दिशा में गाइड किया जा सके।
कुल मिलाकर, सीएनसी बेंडिंग एक अधिक उत्पादक और कुशल बेंडिंग प्रक्रिया है, जो ऑटोमेशन के कारण संभव हुई है।
