धातु के लिए फाइबर लेज़र कटर: पावर और मोटाई चयन गाइड
“धातु पर काम करने में सक्षम” बताकर बेचा गया लेज़र पेंट किए हुए स्टील पर स्पष्ट सफेद लोगो बना सकता…

सोचिए कि प्रकाश की शक्ति का उपयोग करके मोटी धातु को सटीकता से काटा जा सकता है—यह लेज़र कटर की अद्भुत क्षमता है। यदि आपने कभी यह सोचा है कि ये उच्च-तकनीकी उपकरण विभिन्न धातुओं में कितनी गहराई तक प्रवेश कर सकते हैं, तो आप अकेले नहीं हैं। लेज़र काटने की तकनीक में नाटकीय रूप से विकास हुआ है, जो लेज़र और धातु के प्रकार के आधार पर विभिन्न गहराई प्रदान करता है। यह लेख लेज़र शक्ति के काटने की गहराई पर प्रभाव का विश्लेषण करता है, कार्बन स्टील, स्टेनलेस स्टील, और एल्युमीनियम जैसी धातुओं के लिए अधिकतम मोटाई को समझाता है। हम फाइबर लेज़र और CO2 लेज़र की तुलना भी करेंगे, उनके संबंधित ताकत और सीमाओं पर प्रकाश डालेंगे। तो, लेज़र कटर वास्तव में कितनी गहराई तक काट सकता है? इस फascinating तकनीक को समझने के लिए तैयार हो जाइए।
लेज़र काटना एक तकनीक है जो मुख्य रूप से धातुओं को काटने के लिए लेज़र का उपयोग करती है। यह सटीक और कुशल काटने की विधि निर्माण, ऑटोमोटिव, एयरोस्पेस और इलेक्ट्रॉनिक्स जैसे उद्योगों में व्यापक रूप से उपयोग की जाती है। यह तकनीक केंद्रित लेज़र बीम का उपयोग करती है ताकि सामग्री को पिघलाने, जलाने या वाष्पित करने के लिए उच्च गुणवत्ता वाली कटौती के साथ न्यूनतम अपशिष्ट पैदा हो।
लेज़र काटने में सामग्री पर केंद्रित बीम को निर्देशित करने के लिए उच्च-शक्ति वाले लेज़र का उपयोग किया जाता है। लेज़र की ऊर्जा सामग्री द्वारा अवशोषित की जाती है, जिससे वह पिघल या वाष्पित हो जाती है। अक्सर एक गैस जेट का उपयोग पिघली हुई सामग्री को उड़ा कर साफ कट छोड़ने के लिए किया जाता है। यह प्रक्रिया सटीकता और दोहराव के लिए कंप्यूटर न्यूमरिकल कंट्रोल (CNC) द्वारा नियंत्रित होती है।
फाइबर लेज़र अपने उच्च दक्षता और विभिन्न सामग्रियों को काटने की क्षमता के लिए जाने जाते हैं। वे लेज़र बीम को बढ़ाने के लिए ऑप्टिकल फाइबर का उपयोग करते हैं, जिससे उच्च केंद्रित और शक्तिशाली आउटपुट मिलता है। वे विशेष रूप से स्टेनलेस स्टील, एल्युमीनियम, और पीतल जैसी धातुओं को काटने में प्रभावी होते हैं।
CO2 लेज़र एक गैस मिश्रण, आमतौर पर कार्बन डाइऑक्साइड, का उपयोग करके लेज़र बीम का उत्पादन करते हैं। ये लेज़र बहुमुखी हैं और विभिन्न सामग्रियों को काट सकते हैं, जिनमें लकड़ी और प्लास्टिक जैसे गैर-धातु भी शामिल हैं, साथ ही धातुओं को भी। हालांकि, वे आम तौर पर फाइबर लेज़र की तुलना में परावर्तक धातुओं पर कम प्रभावी होते हैं।
लेज़र काटने पारंपरिक काटने की विधियों पर कई लाभ प्रदान करता है:
लेज़र काटने का विभिन्न उद्योगों में व्यापक उपयोग होता है:
लेज़र तकनीक में प्रगति ने काटने की क्षमताओं में महत्वपूर्ण सुधार किए हैं। उच्च-शक्ति वाले फाइबर लेज़र अब बढ़ी हुई कटाई गहराई और सटीकता प्रदान करते हैं। इसके अलावा, बीम डिलीवरी और नियंत्रण प्रणालियों में नवाचारों ने काटने की प्रक्रिया को अनुकूलित किया है, जिससे यह अधिक कुशल और विश्वसनीय हो गई है।
फाइबर लेज़र अत्यधिक कुशल और सटीक होते हैं, जो धातु काटने के लिए लोकप्रिय विकल्प बनाते हैं। ये लेज़र दुर्लभ पृथ्वी तत्वों के साथ डोप्ड ऑप्टिकल फाइबर का उपयोग करके लेज़र बीम उत्पन्न और बढ़ाते हैं, जो विभिन्न धातुओं पर सटीक और साफ कटौती की अनुमति देता है।
CO2 लेज़र एक गैस मिश्रण, मुख्य रूप से कार्बन डाइऑक्साइड, का उपयोग करके लेज़र बीम का उत्पादन करते हैं। ये लेज़र बहुमुखी होते हैं और धातुओं और गैर-धातुओं सहित विभिन्न सामग्रियों को काटने में सक्षम होते हैं।
Nd:YAG (नियोडिमियम-डोप्ड यट्रियम एल्युमिनियम गार्नेट) और Nd:YVO (नियोडिमियम-डोप्ड यट्रियम ऑर्थोवैनडेट) लेज़र ठोस अवस्था के लेज़र हैं जो धातुओं की सटीक कटौती के लिए उपयोग किए जाते हैं। ये ठोस अवस्था के लेज़र उच्च सटीकता के लिए जाने जाते हैं, जो पतली चादरों और जटिल डिजाइनों की कटाई के लिए आदर्श बनाते हैं, और वे स्टेनलेस स्टील, कार्बन स्टील, एल्युमीनियम, पीतल, और तांबा जैसी धातुओं पर प्रभावी होते हैं।
डायरेक्ट डायोड लेज़र बहुमुखी होते हैं और धातुओं, प्लास्टिक, कंपोजिट, और कुछ गैर-धातु सामग्रियों सहित विभिन्न सामग्रियों को काट सकते हैं।
लेजर कटर एक उच्च-सटीक मशीन है जो विभिन्न सामग्रियों को काटने के लिए केंद्रित लेजर बीम का उपयोग करती है। इसके प्रमुख घटकों को समझना विशेष रूप से धातु काटने के अनुप्रयोगों में इसके प्रदर्शन को अनुकूलित करने के लिए महत्वपूर्ण है।
लेजर पावर, जिसे वाट्स में मापा जाता है, एक मौलिक घटक है जो लेजर कटर की दक्षता और क्षमता को निर्धारित करता है। उच्च वाटेज वाले लेजर मोटी सामग्रियों को काट सकते हैं, और प्रकार और मोटाई के अनुसार आदर्श पावर सेटिंग पर निर्भर करता है। उदाहरण के लिए, 1,000-वाट का लेजर पतली चादरों को काटने के लिए उपयुक्त है, जबकि 60kW का लेजर काफी मोटी सामग्रियों को संभाल सकता है। लेजर पावर सीधे काटने की गहराई को प्रभावित करता है, उच्च शक्ति गहरे कटिंग को सक्षम बनाती है।
ऑप्टिक्स सिस्टम, जिसमें फोकल लम्बाई और फोकस लेंस का आकार शामिल है, कट की सटीकता और गहराई में महत्वपूर्ण भूमिका निभाता है। फोकल लम्बाई यह निर्धारित करती है कि लेजर बीम कितनी सामग्री पर केंद्रित है, लंबी फोकल लम्बाई मोटी धातुओं के लिए बेहतर होती है और छोटी फोकल लम्बाई विस्तारपूर्ण कटों के लिए।
असिस्ट गैसें जैसे संपीड़ित वायु, नाइट्रोजन, या ऑक्सीजन पिघली हुई धातु को हटाने, ऑक्सीकरण को कम करने और कट की गुणवत्ता को सुधारने में मदद करती हैं। सही प्रकार और दबाव का चयन करना काटी जा रही सामग्री के लिए महत्वपूर्ण है। मोटी सामग्रियों को काटने के लिए उच्च गैस दबाव अक्सर आवश्यक होता है ताकि मलबे को कुशलतापूर्वक हटाया जा सके और साफ कट बनाए रखा जा सके।
कटिंग गति और कर्फ चौड़ाई कुल मिलाकर कट की गुणवत्ता और गहराई को प्रभावित करने वाले महत्वपूर्ण कारक हैं। आदर्श परिणाम प्राप्त करने के लिए कटिंग गति और कर्फ चौड़ाई का संतुलन बनाना महत्वपूर्ण है, क्योंकि तेज गति सटीकता को कम कर सकती है जबकि धीमी गति गुणवत्ता को बढ़ा सकती है लेकिन दक्षता को कम कर सकती है।
लेजर कटर का डिज़ाइन और रखरखाव सुसंगत प्रदर्शन और कटिंग गहराई सुनिश्चित करने के लिए महत्वपूर्ण हैं। सटीकता बनाए रखने के लिए लेजर बीम की सही संरेखण और कैलिब्रेशन आवश्यक हैं। नियमित रखरखाव, जैसे ऑप्टिक्स की सफाई और पहनने और आंसू की जांच, डाउनटाइम को रोकने में मदद करता है और यह सुनिश्चित करता है कि मशीन उच्च दक्षता पर काम करे।
लेजर कटर का कंट्रोल सिस्टम और सॉफ्टवेयर कटिंग प्रक्रिया पर सटीक नियंत्रण सक्षम करते हैं। उन्नत सॉफ्टवेयर कटिंग पैटर्न, गति और पावर सेटिंग्स का विस्तृत प्रोग्रामिंग करने की अनुमति देता है, जिससे पुनरावृत्ति और सटीकता सुनिश्चित होती है। सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) सिस्टम आमतौर पर कटिंग प्रक्रिया को स्वचालित करने के लिए उपयोग किए जाते हैं, जिससे उत्पादकता और सुसंगतता बढ़ती है।
कूलिंग सिस्टम लेजर कटर का एक और महत्वपूर्ण घटक है। यह लेजर स्रोत और अन्य घटकों के गर्म होने को रोकता है, जो प्रदर्शन और दीर्घायु को प्रभावित कर सकता है। जल या वायु का उपयोग करने वाले प्रभावी कूलिंग सिस्टम स्थिर संचालन सुनिश्चित करते हैं और मशीन को थर्मल क्षति से बचाते हैं।
सुरक्षा सुविधाएँ जैसे सुरक्षात्मक संलग्नक, इंटरलॉक, और आपातकालीन बंद प्रणाली लेजर कटर के सुरक्षित संचालन के लिए आवश्यक हैं। ये सुविधाएँ ऑपरेटरों को हानिकारक लेजर विकिरण के संपर्क से बचाती हैं और सुरक्षा मानकों का पालन सुनिश्चित करती हैं।
इन प्रमुख घटकों को समझना उपयोगकर्ताओं को अपने लेजर कटर को सटीक और कुशल धातु काटने के लिए अनुकूलित करने की अनुमति देता है, विभिन्न अनुप्रयोगों में वांछित कटिंग गहराई और गुणवत्ता प्राप्त करते हैं।
लेजर पावर, जिसे वाट्स (W) में मापा जाता है, लेजर कटर की कटिंग क्षमताओं को निर्धारित करने में महत्वपूर्ण कारक है। उच्च वाटेज वाले लेजर अधिक ऊर्जा उत्पन्न करते हैं, जिससे वे मोटी सामग्रियों को काट सकते हैं। लेजर की शक्ति विभिन्न प्रकार के धातुओं को काटने की इसकी क्षमता से सीधे संबंधित है। उदाहरण के लिए, 1000W का लेजर पतली चादरों को काटने के लिए उपयुक्त है, जबकि 60kW तक की शक्ति वाले लेजर काफी मोटी सामग्रियों को संभाल सकते हैं।
जितनी अधिक लेजर पावर होगी, उतनी ही गहराई तक यह काट सकेगी, लेकिन इस संबंध को कई चर प्रभावित करते हैं, जैसे धातु का प्रकार और मोटाई। आमतौर पर, लेजर पावर बढ़ाने से कटिंग गहराई बढ़ती है, लेकिन इष्टतम परिणाम प्राप्त करने के लिए इसे कटिंग गति और बीम गुणवत्ता जैसे अन्य कारकों के साथ संतुलित करना होता है।
विभिन्न धातुएं, जैसे एल्यूमिनियम और तांबा, जो उच्च परावर्तनशीलता और उच्च तापीय चालकता वाले होते हैं, कार्बन स्टील की तुलना में काटने में अधिक चुनौतीपूर्ण होते हैं। धातु के प्रकार यह निर्धारित करता है कि लेजर ऊर्जा कितनी अच्छी तरह अवशोषित होती है, जिससे अधिकतम प्राप्त होने वाली कटिंग गहराई प्रभावित होती है।
सामग्री पर लेजर के चलने की गति भी कटिंग गहराई को प्रभावित करती है। धीमी गति गहरे कटों की अनुमति देती है क्योंकि लेजर के पास सामग्री को प्रवेश करने के लिए अधिक समय होता है, लेकिन गुणवत्ता बनाए रखने और अधिक गर्मी से बचने के लिए उच्च शक्ति की आवश्यकता होती है।
लेजर बीम की गुणवत्ता और फोकस सटीक और गहरे कट प्राप्त करने के लिए महत्वपूर्ण हैं। उच्च बीम गुणवत्ता वाला एक अच्छी तरह से केंद्रित बीम यह सुनिश्चित करता है कि लेजर ऊर्जा एक छोटे क्षेत्र पर केंद्रित हो, कटिंग दक्षता और गहराई को बढ़ाता है। ऑप्टिक्स सिस्टम की फोकल लम्बाई कट की सटीकता और गहराई को निर्धारित करने में महत्वपूर्ण है।
नाइट्रोजन या ऑक्सीजन जैसी असिस्ट गैसें पिघली हुई धातु को हटाने और साफ कट बनाए रखने में मदद करती हैं। असिस्ट गैस का प्रकार और दबाव कटिंग गहराई को प्रभावित कर सकते हैं, मोटी सामग्रियों के लिए उच्च दबाव अक्सर आवश्यक होता है ताकि मलबे को कुशलतापूर्वक हटाया जा सके और आदर्श कट गुणवत्ता सुनिश्चित हो सके।
लेजर तकनीक में प्रगति ने कटिंग गहराई क्षमताओं को काफी सुधार दिया है। उच्च शक्ति वाले फाइबर लेजर अब कुछ धातुओं में 50 मिमी तक काट सकते हैं, लेजर काटने के अनुप्रयोगों की श्रेणी को विस्तारित करते हैं। बीम डिलीवरी और नियंत्रण प्रणाली में नवाचारों ने काटने की प्रक्रियाओं को अनुकूलित किया है, जिससे वे अधिक कुशल और विश्वसनीय बन गए हैं।
कार्बन स्टील अपनी अनुकूल गुणों के कारण लेजर से काटने के लिए सबसे आसान धातुओं में से एक है। यह अन्य धातुओं जैसे स्टेनलेस स्टील और एल्युमिनियम की तुलना में सामान्यतः आसानी से कट जाता है।
उच्च पावर फाइबर लेजर और भी मोटे कार्बन स्टील को काट सकते हैं, आमतौर पर 30-50 मिमी तक, लेकिन अधिकतम मोटाई पर कटिंग गति कम हो जाती है।
स्टेनलेस स्टील की उच्च थर्मल कंडक्टिविटी और रिफ्लेक्टिविटी के कारण इसे काटना कार्बन स्टील की तुलना में अधिक चुनौतीपूर्ण होता है। उदाहरण के लिए, एक 500W फाइबर लेजर 3 मिमी तक काट सकता है, जबकि एक 12,000W लेजर 35 मिमी तक काट सकता है।
एल्युमिनियम की उच्च रिफ्लेक्टिविटी और थर्मल कंडक्टिविटी लेजर कटिंग दक्षता और गहराई को कम करती है।
शीर्ष स्तर की मशीनें बहुत उच्च वाटेज के साथ एल्युमिनियम प्लेटों को 35 मिमी तक काट सकती हैं, लेकिन धीमी गति से।
कॉपर की उच्च रिफ्लेक्टिविटी और थर्मल कंडक्टिविटी इसे गहराई से लेजर कटिंग के लिए सबसे चुनौतीपूर्ण धातुओं में से एक बनाती है।
उच्च पावर लेजर कॉपर को अधिक मोटा काट सकते हैं, लेकिन कॉपर की गुणधर्मों के कारण व्यावहारिक सीमाएं स्टील या एल्युमिनियम से कम रहती हैं।
फाइबर लेजर आमतौर पर धातु काटने के लिए अधिक कुशल होते हैं, विशेष रूप से रिफ्लेक्टिव धातुओं जैसे कॉपर और एल्युमिनियम के लिए।
कटिंग गति घटाने से सामग्री के साथ लेजर का इंटरैक्शन समय बढ़ जाता है, जिससे गहरे कट संभव होते हैं।
फोकल लंबाई और बीम व्यास प्रवेश गहराई और कट गुणवत्ता को प्रभावित करते हैं। एक अच्छी तरह से फोकस किया गया बीम गहरे और स्वच्छ कट प्रदान करता है।
ऑक्सीजन या नाइट्रोजन का उपयोग सहायता गैस के रूप में कटिंग गुणवत्ता और गहराई को प्रभावित कर सकता है। ऑक्सीजन ऑक्सीडेशन को बढ़ावा देता है, जबकि नाइट्रोजन इसे रोकता है, जिससे दक्षता और सतह फिनिश पर प्रभाव पड़ता है।
यहां विभिन्न धातुओं के लिए लेजर पावर के आधार पर अनुमानित अधिकतम कटिंग गहराई का सारांश तालिका दी गई है।
| धातु | 500W अधिकतम गहराई (मिमी) | 1000W अधिकतम गहराई (मिमी) | 2000W अधिकतम गहराई (मिमी) | 3000W अधिकतम गहराई (मिमी) | उच्च-पावर (≥6000W) अधिकतम गहराई (मिमी) |
|---|---|---|---|---|---|
| कार्बन स्टील | 6 | 10 | 16 | 20 | 50 तक |
| स्टेनलेस स्टील | 3 | 5 | 8 | 10 | 35 तक |
| एल्युमिनियम | 2 | 3 | 5 | 8 | 35 तक |
| कॉपर | 2 | 3 | 5 | 8 | स्टील/एल्युमिनियम से कम (परिवर्ती) |
यह डेटा सामान्यतः औद्योगिक लेजर कटिंग क्षमताओं को दर्शाता है और मशीन विनिर्देशों और कटिंग मापदंडों के आधार पर भिन्न हो सकता है।
लेजर कटिंग गति और मोटाई कई कारकों से प्रभावित होती है, जिनमें लेजर पावर, सामग्री का प्रकार, और विशिष्ट लेजर तकनीक शामिल हैं। इन कारकों को समझना कटिंग प्रक्रिया को अनुकूलित करने के लिए महत्वपूर्ण है।
लेजर पावर, वाट्स (W) में मापी जाती है, जो यह सीधे प्रभावित करती है कि यह विभिन्न सामग्रियों को कितनी प्रभावी ढंग से काट सकती है। उच्च पावर लेजर मोटी सामग्री को तेजी से काट सकते हैं। उदाहरण के लिए, एक 5000W फाइबर लेजर 35 मिमी मोटा कार्बन स्टील काट सकता है, जबकि एक 4000W फाइबर लेजर 30 मिमी तक सीमित है।
विभिन्न धातुओं की कटिंग आवश्यकताएँ उनके भौतिक गुणों के आधार पर भिन्न होती हैं; उदाहरण के लिए, कार्बन स्टील को काटना स्टेनलेस स्टील की तुलना में आसान होता है, जिसमें उच्च थर्मल कंडक्टिविटी और रिफ्लेक्टिविटी होती है। ये गुण कटिंग गति और गहराई को कम कर सकते हैं। एल्युमिनियम और कॉपर, अपनी उच्च रिफ्लेक्टिविटी के लिए जाने जाते हैं, अतिरिक्त चुनौतियां प्रस्तुत करते हैं और प्रभावी कटिंग के लिए आमतौर पर उच्च लेजर पावर की आवश्यकता होती है।
फाइबर लेजर आमतौर पर धातु काटने के लिए CO2 लेजर की तुलना में अधिक कुशल होते हैं। जबकि CO2 लेजर गैर-धातु सामग्री के लिए बेहतर होते हैं, फाइबर लेजर कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम और कॉपर जैसी धातुओं पर श्रेष्ठ प्रदर्शन प्रदान करते हैं।
कार्बन स्टील को आमतौर पर लेजर से काटा जाता है, और इसकी कटिंग क्षमताएं लेजर की पावर पर निर्भर करती हैं:
उच्च पावर लेजर, जैसे 10,000W से अधिक, और भी मोटा कार्बन स्टील काट सकते हैं, हालांकि व्यावहारिक सीमाएं और कटिंग गुणवत्ता पर विचार करना आवश्यक है।
स्टेनलेस स्टील को इसके गुणधर्मों के कारण काटना अधिक चुनौतीपूर्ण होता है। सामान्य कटिंग क्षमताएं हैं:
लेजर तकनीक में प्रगति ने उच्च पावर लेजर को 35 मिमी मोटाई तक स्टेनलेस स्टील काटने में सक्षम बना दिया है।
एल्युमिनियम और कॉपर को उनकी रिफ्लेक्टिविटी और थर्मल कंडक्टिविटी के कारण प्रभावी कटिंग के लिए उच्च लेजर पावर की आवश्यकता होती है:
12,000W तक की उच्च-शक्ति वाली लेजर एल्यूमीनियम को 35 मिमी तक मोटा काट सकती हैं, इन धातुओं के लिए महत्वपूर्ण क्षमताओं को प्रदर्शित करते हुए।
लेजर काटने की गति सामग्री की मोटाई बढ़ने पर कम हो जाती है। पतली सामग्री को तेजी से काटा जा सकता है, जबकि मोटी सामग्री को सटीकता और गुणवत्ता सुनिश्चित करने के लिए धीमी गति की आवश्यकता होती है।
कटाई की गति को अनुकूलित करना शक्ति, सामग्री के गुणधर्म, और इच्छित कटाई गुणवत्ता के बीच संतुलन बनाना शामिल है। उन्नत लेजर सिस्टम कटाई के मापदंडों पर सटीक नियंत्रण की अनुमति देते हैं, जिससे विभिन्न धातुओं और मोटाई के लिए कुशल और उच्च गुणवत्ता के परिणाम सुनिश्चित किए जा सकते हैं।
धातु काटने के उद्योग में फाइबर लेजर की दक्षता और सटीकता के कारण उच्च मूल्यवान हैं। ये लेजर दुर्लभ पृथ्वी तत्वों से डोप किए गए ऑप्टिकल फाइबर का उपयोग करके लेजर बीम उत्पन्न और प्रवर्धित करते हैं। 1 माइक्रोमीटर के आसपास के निकट-अवरक्त श्रेणी में संचालित होते हुए, फाइबर लेजर पतली धातुओं जैसे स्टेनलेस स्टील, एल्यूमीनियम और पीतल को काटने के लिए विशेष रूप से प्रभावी हैं।
फाइबर लेजर अपनी उच्च काटने की गति के लिए जाने जाते हैं, विशेष रूप से पतली धातु शीटों के लिए। उदाहरण के लिए, एक फाइबर लेजर 16 GA माइल्ड स्टील को नाइट्रोजन का उपयोग करके लगभग 1,417 इंच प्रति मिनट (IPM) की गति से काट सकता है, जो CO2 लेजर की तुलना में काफी तेज है, जिससे यह उच्च-वॉल्यूम उत्पादन वातावरण के लिए आदर्श बनाता है जहां गति महत्वपूर्ण होती है।
फाइबर लेजर की एक विशिष्ट विशेषता उनकी सटीकता है। ये जटिल डिज़ाइन और बारीक विवरणों को उच्च सटीकता के साथ उत्पन्न कर सकते हैं, जो उन अनुप्रयोगों के लिए उपयुक्त हैं जिन्हें विस्तृत कटौती की आवश्यकता होती है। केंद्रित बीम न्यूनतम सामग्री अपशिष्ट और स्वच्छ किनारों को सुनिश्चित करता है, माध्यमिक परिष्करण प्रक्रियाओं की आवश्यकता को कम करता है।
फाइबर लेजर लगभग 1 माइक्रोमीटर की वेवलेंथ पर संचालित होते हैं, जिससे इनकी ऊर्जा दक्षता लगभग 30% हो जाती है। यह दक्षता न केवल परिचालन लागतों को कम करती है बल्कि गैस खपत को भी न्यूनतम करती है, जिससे इनकी लागत-प्रभावशीलता बढ़ती है।
CO2 लेजर लंबे समय से लेजर काटने के उद्योग में महत्वपूर्ण रहे हैं, जो मुख्य रूप से कार्बन डाइऑक्साइड के गैस मिश्रण का उपयोग करके लेजर बीम उत्पन्न करते हैं। CO2 लेजर 10.6 माइक्रोमीटर की लंबी वेवलेंथ पर संचालित होते हैं, जिससे वे बहुमुखी और विभिन्न सामग्री, जिसमें मोटी धातुएं, प्लास्टिक और लकड़ी शामिल हैं, काटने में सक्षम होते हैं।
जबकि CO2 लेजर मोटी सामग्री काटने में उत्कृष्ट होते हैं, उनके पास आमतौर पर फाइबर लेजर की तुलना में धीमी काटने की गति होती है, विशेष रूप से धातुओं के लिए। यह उच्च-वॉल्यूम उत्पादन के लिए एक सीमा हो सकती है जहां गति महत्वपूर्ण कारक होती है। हालांकि, उनकी मोटी सामग्री को काटने की क्षमता उन्हें उन अनुप्रयोगों के लिए उपयुक्त बनाती है जहां गहराई गति से अधिक महत्वपूर्ण होती है।
CO2 लेजर अत्यधिक बहुमुखी होते हैं और धातुओं के अलावा विभिन्न प्रकार की सामग्रियों जैसे प्लास्टिक और लकड़ी को काट सकते हैं। यह बहुमुखता उन उद्योगों के लिए उन्हें एक मूल्यवान उपकरण बनाती है जिन्हें विभिन्न प्रकार की सामग्री काटने की आवश्यकता होती है। हालांकि, वे ताम्र और एल्यूमीनियम जैसी परावर्तक धातुओं पर कम प्रभावी होते हैं, जो बीम परावर्तन के जोखिम के कारण चुनौतियां उत्पन्न कर सकते हैं।
CO2 लेजर लेजर बीम बनाने और निर्देशित करने के लिए दर्पण और गैस से भरी ट्यूब का उपयोग करते हैं। इस सेटअप में फाइबर लेजर की तुलना में अधिक रखरखाव की आवश्यकता हो सकती है, जिसमें कम चलने वाले हिस्से होते हैं। CO2 लेजर को कुशलतापूर्वक संचालित रखने के लिए नियमित संरेखण और गैस रीफिल की आवश्यकता होती है।
| विशेषता | फाइबर लेजर | CO2 लेजर |
|---|---|---|
| वेवलेंथ | निकट-अवरक्त (1 μm) | अवरक्त (10.6 μm) |
| काटने की गति | पतली धातुओं के लिए तेज़ | धातुओं के लिए धीमी |
| सटीकता | जटिल डिज़ाइनों के लिए उच्च सटीकता | अच्छी सटीकता लेकिन कम बारीक विवरण |
| दक्षता | उच्च ऊर्जा दक्षता के साथ अधिक रूपांतरण दर | कम दक्षता |
| रखरखाव | कम घटकों के साथ आसान रखरखाव | दर्पण और लेंसों के साथ अधिक रखरखाव की आवश्यकता |
फाइबर लेजर पतली धातुओं के तेज़, सटीक काटने के लिए आदर्श होते हैं, जबकि CO2 लेजर मोटी सामग्रियों के लिए अधिक उपयुक्त होते हैं और विभिन्न सामग्रियों में बहुमुखी होते हैं। दोनों में से किसी एक को चुनना परियोजना की विशिष्ट आवश्यकताओं पर निर्भर करता है, जिसमें सामग्री की मोटाई, वांछित काटने की गति और सटीकता शामिल होती है।
लेजर की शक्ति अधिकतम काटने की गहराई निर्धारित करने में महत्वपूर्ण होती है, जिसमें उच्च वॉटेज वाले लेजर मोटी धातुओं को काटने में सक्षम होते हैं। उदाहरण के लिए, 500 W फाइबर लेजर स्टेनलेस स्टील को 3 मिमी मोटा काट सकता है, जबकि 3,000 W फाइबर लेजर लगभग 20 मिमी तक स्टेनलेस स्टील को संभाल सकता है। बहुत उच्च-शक्ति वाले फाइबर लेजर (जैसे, 20 kW) अनुकूलतम परिस्थितियों में 50 मिमी या इससे अधिक मोटाई तक काट सकते हैं।
अत्यधिक परावर्तक धातुएं जैसे एल्यूमीनियम और तांबा लेजर ऊर्जा का एक महत्वपूर्ण हिस्सा परावर्तित करते हैं, जिससे अवशोषित प्रभावी शक्ति कम हो जाती है। इसके अतिरिक्त, एल्यूमीनियम और तांबे जैसी उच्च पिघलने बिंदु या उच्च तापीय चालकता वाली धातुएं जल्दी से गर्मी को फैला देती हैं, जिससे अधिक लेजर ऊर्जा और गहरी कटौती के लिए धीमी फीड दर की आवश्यकता होती है। एल्यूमीनियम की उच्च तापीय चालकता का मतलब है कि यह तेजी से ठंडा होता है, जिससे कार्बन स्टील जैसी धातुओं की तुलना में गहरी कटौती अधिक चुनौतीपूर्ण हो जाती है।
काटने की गति और कट की गुणवत्ता के बीच एक समझौता होता है। काटने की गति बढ़ाने से ताप इनपुट कम हो सकता है और थर्मल विकृति को कम किया जा सकता है, लेकिन इससे काटने की गहराई सीमित हो सकती है और किनारे की गुणवत्ता खराब हो सकती है। इसके विपरीत, धीमी काटने की गति से गहरी कटौती संभव होती है लेकिन अधिक थर्मल क्षति और ड्रॉस गठन हो सकता है। सामग्री की मोटाई की ऊपरी सीमा के पास काम करते समय साफ कट बनाए रखने के लिए इन कारकों को संतुलित करना महत्वपूर्ण है।
ऑक्सीजन, नाइट्रोजन या हवा जैसे सहायक गैसों का प्रकार और दबाव काटने की प्रक्रिया में महत्वपूर्ण होते हैं। ऑक्सीजन से एक्सोथर्मिक प्रतिक्रियाओं के माध्यम से काटने की गति बढ़ सकती है लेकिन कट किनारों पर ऑक्सीकरण का कारण बन सकती है। नाइट्रोजन ऑक्सीकरण को रोकता है लेकिन मोटी सामग्रियों को काटने के लिए उच्च लेजर शक्ति या धीमी गति की आवश्यकता हो सकती है। सर्वोत्तम परिणाम प्राप्त करने के लिए सामग्री और मोटाई के अनुसार सहायक गैस और उसके दबाव का सावधानीपूर्वक अनुकूलन करना आवश्यक है।
लेजर काटने के व्यावहारिक मोटाई सीमाएं लेजर शक्ति और धातु प्रकार के साथ बदलती रहती हैं। उदाहरण के लिए, 500 W लेजर कार्बन स्टील को 6 मिमी तक काट सकता है, जबकि 1000 W लेजर 10 मिमी तक संभाल सकता है। उच्च शक्ति वाले लेजर और मोटी सामग्रियों को काट सकते हैं, हालांकि मोटाई बढ़ने के साथ दक्षता और कट गुणवत्ता कम हो सकती है। निम्न तालिका विभिन्न लेजर शक्ति स्तरों पर विभिन्न धातुओं के लिए अधिकतम काटने की मोटाई का अवलोकन प्रदान करती है:
| लेजर शक्ति | कार्बन स्टील अधिकतम मोटाई | स्टेनलेस स्टील अधिकतम मोटाई | एल्यूमीनियम अधिकतम मोटाई |
|---|---|---|---|
| 500 W | ~6 मिमी | ~3 मिमी | ~2 मिमी |
| 1000 W | ~10 मिमी | ~5 मिमी | ~3 मिमी |
| 2000 W | ~16 मिमी | ~8 मिमी | ~5 मिमी |
| 3000 W | ~20 मिमी | ~10 मिमी | ~8 मिमी |
| 6000 W+ | 30–60 मिमी (बदलता है) | 30–50 मिमी | परावर्तन द्वारा सीमित |
जैसे-जैसे सामग्री की मोटाई लेजर की अधिकतम काटने की क्षमता के निकट पहुंचती है, कट की गुणवत्ता अक्सर खराब हो जाती है। अत्यधिक गर्मी इनपुट विकृति, अनियमित पिघलने और सतह ऑक्सीकरण का कारण बन सकता है, जो कट किनारे के यांत्रिक गुणों और सौंदर्य उपस्थिति से समझौता कर सकता है। कट गुणवत्ता बनाए रखने के लिए इष्टतम गर्मी प्रबंधन और काटने के मापदंडों को सुनिश्चित करना आवश्यक है।
उच्च शक्ति वाले लेजर जो मोटी धातुओं को काटने में सक्षम होते हैं (20 मिमी से ऊपर) महंगे होते हैं और जटिल सेटअप की आवश्यकता होती है, जिसमें शक्तिशाली शीतलन प्रणाली और उन्नत ऑप्टिक्स शामिल हैं। बहुत मोटी सामग्रियों के लिए, प्लाज्मा या वॉटरजेट काटने जैसे वैकल्पिक काटने की विधियां अधिक लागत-प्रभावी हो सकती हैं, जो लेजर काटने की तुलना में कम थर्मल विकृति और किनारे की गुणवत्ता के मुद्दों की पेशकश करती हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
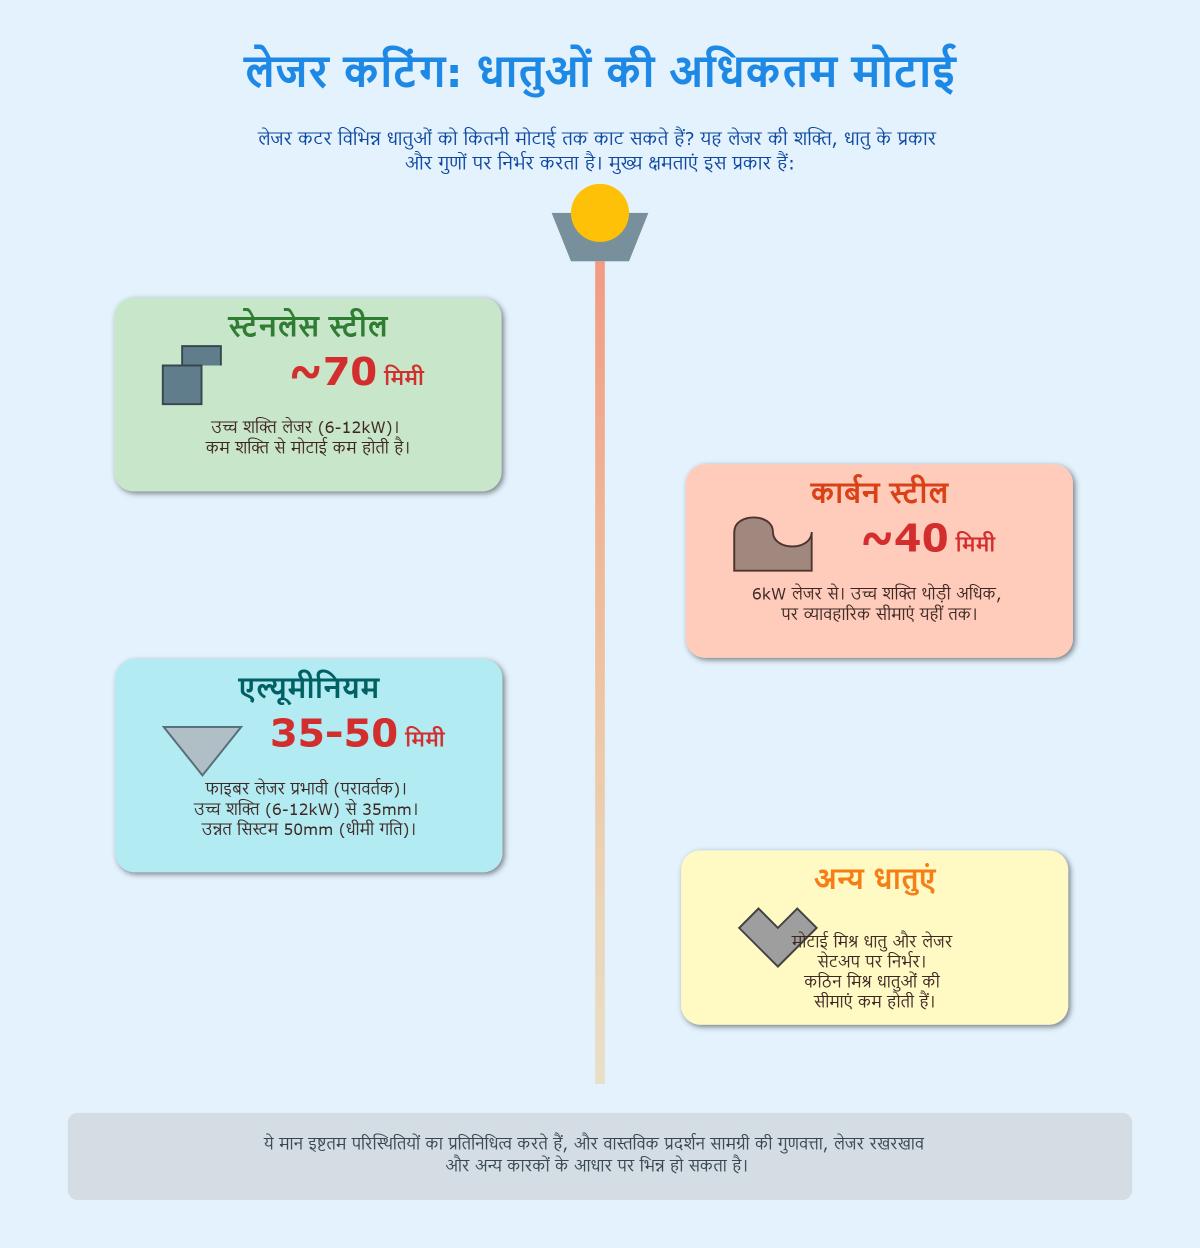
विभिन्न धातुओं पर लेजर कटर द्वारा अधिकतम मोटाई लेजर की शक्ति (वॉटेज), धातु के प्रकार और उसकी गुणों पर निर्भर करती है। औद्योगिक अनुप्रयोगों के लिए, फाइबर और CO2 लेजर आमतौर पर उपयोग किए जाते हैं, और उनकी क्षमता इस प्रकार है:
ये मान इष्टतम परिस्थितियों का प्रतिनिधित्व करते हैं, और वास्तविक प्रदर्शन सामग्री की गुणवत्ता, लेजर रखरखाव और अन्य कारकों के आधार पर भिन्न हो सकता है।
लेजर शक्ति धातुओं की काटने की गहराई को सीधे प्रभावित करती है। उच्च लेजर शक्ति सामग्री को अधिक प्रभावी ढंग से पिघलाने और वाष्पित करने के लिए अधिक ऊर्जा प्रदान करती है, जिससे गहरी कटौती संभव होती है। उदाहरण के लिए, 1000W लेजर आमतौर पर 12mm मोटी सामग्री काट सकता है, जबकि 15,000W लेजर सामग्री को 60mm तक काट सकता है।
लेजर शक्ति और काटने की गहराई के बीच का संबंध सामग्री के प्रकार और उसकी तापीय गुणों पर
मोटे धातु की लेजर कटिंग के लिए सामान्य कटिंग गति लेजर पावर, सामग्री के प्रकार, और मोटाई पर काफी निर्भर करती है। मध्यम से उच्च शक्ति वाले फाइबर लेजर (4 kW से 15 kW के बीच) के लिए, धातु की मोटाई बढ़ने पर कटिंग गति आमतौर पर कम हो जाती है। उदाहरण के लिए, 4 kW फाइबर लेजर 20 मिमी तक मोटे कार्बन स्टील को 0.6 मीटर/मिनट से 65 मीटर/मिनट की गति से काट सकता है, जो मोटाई पर निर्भर करता है। स्टेनलेस स्टील के लिए, वही लेजर 16 मिमी तक की मोटाई के लिए 0.2 मीटर/मिनट से 70 मीटर/मिनट की कटिंग गति प्राप्त कर सकता है। 4 kW लेजर के साथ एल्यूमीनियम की कटिंग गति समान मोटाई के लिए 0.2 मीटर/मिनट से 50 मीटर/मिनट तक होती है।
उच्च शक्ति वाले लेजर, जैसे 10 kW या 15 kW, मोटी सामग्री को काट सकते हैं लेकिन धीमी गति से। उदाहरण के लिए, 15 kW लेजर लगभग 0.2 से 0.25 मीटर/मिनट की गति से 60 मिमी तक मोटे साधारण स्टील को काट सकता है। आमतौर पर, मोटाई बढ़ने के साथ कटिंग गति घातांकी रूप से घटती है, और लेजर पावर सीधे अधिकतम मोटाई और प्राप्त होने वाली कटिंग गति के साथ संबंधित होती है।
CO2 लेजर आमतौर पर फाइबर लेजर जितनी गहराई से धातु नहीं काट सकते। फाइबर लेजर 1.064 माइक्रोमीटर की तरंग दैर्ध्य पर काम करते हैं, जो उन्हें धातुओं के काटने के लिए अत्यधिक प्रभावी बनाता है, उनकी सटीकता और गति के कारण। इसके विपरीत, CO2 लेजर 10.6 माइक्रोमीटर की तरंग दैर्ध्य पर काम करते हैं और गैर-धातु सामग्री के लिए बेहतर होते हैं। जबकि CO2 लेजर पतली धातुओं को काट सकते हैं, वे फाइबर लेजर की तुलना में कम प्रभावी और धीमे होते हैं। उच्च शक्ति वाले फाइबर लेजर धातु को अधिक गहराई से और CO2 लेजर की तुलना में पाँच गुना तेजी से काट सकते हैं, जिससे वे गहरी और प्रभावी धातु कटिंग के लिए पसंदीदा विकल्प बन जाते हैं।
धातु काटने के लिए एक लेजर कटर में कई मुख्य घटक होते हैं जो सटीक और कुशल कटौती प्राप्त करने के लिए मिलकर काम करते हैं। मुख्य घटक में लेजर स्रोत, ऑप्टिक्स, मोशन कंट्रोल सिस्टम (CNC), को-एक्सियल गैस जेट और कूलिंग और वेंटिलेशन सिस्टम शामिल हैं।
लेजर स्रोत उच्च-ऊर्जा किरण उत्पन्न करता है, आमतौर पर फाइबर लेजर, CO2 लेजर, या Nd:YAG लेजर का उपयोग करते हुए, जिसमें फाइबर लेजर धातु काटने में उनकी दक्षता के कारण प्राथमिकता दी जाती है। ऑप्टिक्स सिस्टम, जिसमें लेंस या दर्पण शामिल होते हैं, लेजर बीम को धातु पर केंद्रित करता है, जिससे उसकी ऊर्जा घनत्व बढ़ती है और प्रभावी कटौती होती है। मोशन कंट्रोल सिस्टम (CNC) लेजर बीम या वर्कपीस को प्रोग्राम किए गए डिज़ाइनों के अनुसार सटीक रूप से मार्गदर्शन करता है, जिससे जटिल और सटीक कटौती संभव होती है। को-एक्सियल गैस जेट नाइट्रोजन या ऑक्सीजन जैसी गैसों का उपयोग करके पिघले हुए पदार्थ को हटाता है और ऑक्सीकरण को रोककर कटौती की गुणवत्ता में सुधार करता है। अंत में, कूलिंग और वेंटिलेशन सिस्टम काटने की प्रक्रिया के दौरान उत्पन्न गर्मी और धुएं को प्रबंधित करके सुरक्षित संचालन वातावरण बनाए रखता है।
ये घटक मिलकर लेजर कटर की धातु काटने की क्षमता को प्रभावित करते हैं, जिसमें लेजर शक्ति, सामग्री प्रकार और सहायक गैस जैसे कारक कटाई की गहराई और गुणवत्ता को निर्धारित करने में महत्वपूर्ण भूमिका निभाते हैं।
फाइबर लेजर और CO2 लेजर में धातु काटने के मामले में अपने-अपने फायदे और नुकसान होते हैं।
फाइबर लेजर धातु काटने के लिए कई लाभ प्रदान करते हैं। वे उच्च दक्षता वाले होते हैं, क्योंकि उनकी लेजर बीम धातु की सतहों द्वारा बेहतर अवशोषित होती हैं, जिससे तेज़ी से काटने की गति प्राप्त होती है। फाइबर लेजर कम बिजली का उपभोग करते हैं, जिससे संचालन लागत कम होती है, और उनमें दर्पण और लेंस की अनुपस्थिति के कारण कम रखरखाव की आवश्यकता होती है, जिन्हें नियमित रूप से साफ या बदलना पड़ता है। वे उच्च सटीकता वाले कट प्रदान करते हैं और उनकी कार्यशील जीवन अवधि लंबी होती है, जो अक्सर 25,000 घंटे से अधिक होती है। हालांकि, फाइबर लेजर की प्रारंभिक लागत काफी अधिक होती है, जो अक्सर CO2 लेजर की तुलना में 5 से 10 गुना अधिक होती है। इसके अतिरिक्त, वे लकड़ी और प्लास्टिक जैसे गैर-धातु सामग्री को काटने में कम प्रभावी होते हैं।
CO2 लेजर आमतौर पर प्रारंभिक खरीद मूल्य के मामले में अधिक किफायती होते हैं और एक विस्तृत श्रृंखला की सामग्री को काटने में सक्षम होते हैं, जिसमें गैर-धातु भी शामिल हैं। इससे वे विभिन्न अनुप्रयोगों के लिए उपयुक्त बनते हैं। यह तकनीक अच्छी तरह से स्थापित है, और कई उपयोगकर्ताओं के पास CO2 लेजर के साथ व्यापक अनुभव होता है। हालांकि, CO2 लेजर अधिक बिजली का उपभोग करते हैं, जिससे संचालन लागत बढ़ जाती है, और धातुओं को काटने में आमतौर पर फाइबर लेजर की तुलना में धीमे होते हैं। उन्हें अधिक रखरखाव की आवश्यकता होती है क्योंकि दर्पण और लेंस को नियमित रूप से साफ और बदलना पड़ता है।
