ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

“धातु पर काम करने में सक्षम” बताकर बेचा गया लेज़र पेंट किए हुए स्टील पर स्पष्ट सफेद लोगो बना सकता है, लेकिन उसी शीट से ब्रैकेट काटने में विफल हो सकता है। यह दावा आवश्यक रूप से गलत नहीं है—समस्या यह है कि मार्किंग, एनग्रेविंग और कटिंग एक-दूसरे से बहुत अलग प्रक्रियाएँ हैं।
मशीन चुनने से पहले अपेक्षित परिणाम तय करें। धातु का सटीक प्रकार और मोटाई, पार्ट की ज्यामिति, किनारे की गुणवत्ता, उत्पादन मात्रा और मैन्युअल फिनिशिंग की आवश्यकता स्पष्ट करें। इसके बाद लेज़र स्रोत, शक्ति, सहायक गैस, मशीन विन्यास और कुल उत्पादन लागत की तुलना करें; यदि सरल शीट हैंडलिंग के साथ नियमित प्रोफ़ाइल कटिंग चाहिए, तो सिंगल-टेबल फाइबर लेज़र कटिंग मशीन एक व्यावहारिक विकल्प हो सकती है।
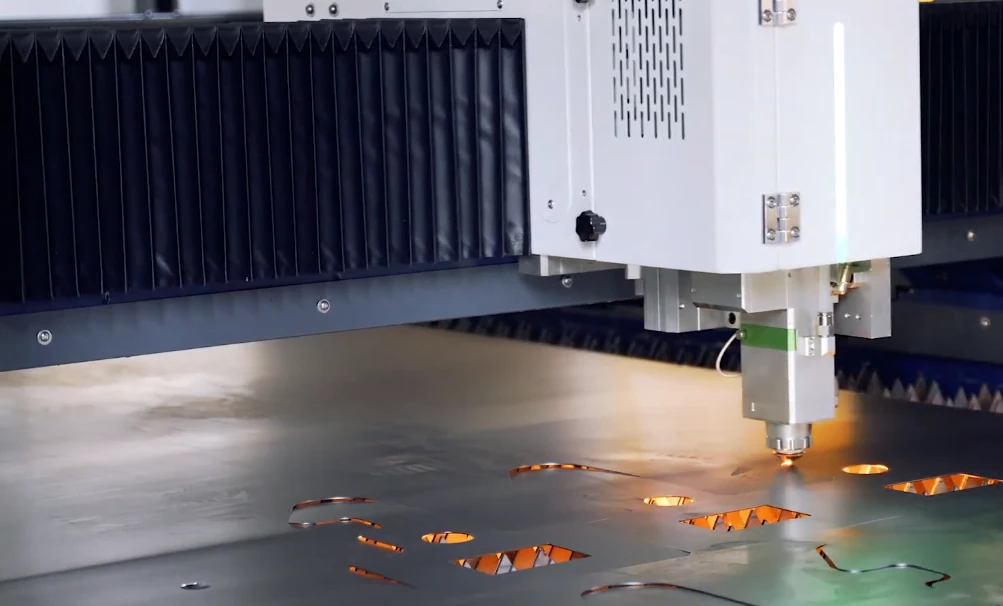
एक मार्क आधार सामग्री को बहुत कम हटाते हुए या बिल्कुल न हटाते हुए सतह का रूप बदलता है। एनग्रेविंग मापने योग्य गहराई बनाने के लिए सामग्री हटाती है। आर-पार कटाई तैयार पार्ट को पूरी प्रोफ़ाइल के साथ आसपास की शीट से अलग करती है।
इन प्रक्रियाओं के लिए मूलतः अलग-अलग मशीनों की आवश्यकता होती है। पल्स्ड मार्किंग लेज़र छोटे और तीव्र स्पंदन देता है, जबकि गैल्वो दर्पण किरण को एक छोटे क्षेत्र में तेज़ी से घुमाते हैं। यह टेक्स्ट, सीरियल नंबर, लोगो और सतही पैटर्न के लिए आदर्श है, लेकिन उच्च शिखर शक्ति शीट मेटल काटने के लिए आवश्यक निरंतर ऊष्मा, पिघली सामग्री को हटाने की क्षमता या गति नियंत्रण प्रदान नहीं करती।
आर-पार कटाई के लिए किरण को शीट में छेद करना, पूरी मोटाई में पिघले हुए कट फ्रंट को बनाए रखना और प्रोफ़ाइल के अनुसार आगे बढ़ना आवश्यक है, जबकि सहायक गैस सामग्री को कर्फ़—यानी किरण द्वारा बनाए गए संकरे खाँचे—से बाहर निकालती है। कटिंग हेड, फ़ोकसिंग सिस्टम, गैस आपूर्ति, मोशन प्लेटफ़ॉर्म, वर्क बेड, कूलिंग और धुएँ की निकासी—सभी को इस प्रक्रिया के अनुकूल होना चाहिए। अधिकांश शीट-मेटल अनुप्रयोगों के लिए इसका अर्थ है सतत-तरंग (CW) फाइबर स्रोत वाली विशेष रूप से निर्मित मशीन।
डेस्कटॉप डायोड और CO2 लेज़रों की धातु पर काम करने की क्षमता बहुत सीमित होती है। वे अक्सर पेंट, कोटिंग या एनोडाइज़्ड फिनिश हटा सकते हैं, जिससे ऐसा परिणाम मिलता है जो एनग्रेविंग जैसा दिखता है, भले ही आधार धातु लगभग अछूती रहे। कुछ डायोड सिस्टम मार्किंग कंपाउंड या सतही अभिक्रिया की सहायता से कुछ बिना कोटिंग वाली धातुओं पर मार्किंग कर सकते हैं। सामान्य डेस्कटॉप CO2 एनग्रेवर भी कोटेड धातु पर उपयोगी निशान बना सकते हैं, लेकिन केवल अधिक पास चलाने से इनमें से कोई भी व्यावहारिक शीट-मेटल कटर नहीं बन जाता।
औद्योगिक CO2 मेटल कटर मौजूद हैं, लेकिन उनमें उच्च शक्ति के साथ विशेष ऑप्टिक्स, कटिंग हेड, सहायक गैस, स्वचालित ऊँचाई नियंत्रण, दृढ़ मोशन सिस्टम और निष्कर्षण व्यवस्था का संयोजन होता है। केवल समान स्रोत श्रेणी का उपयोग करने से किसी डेस्कटॉप एनग्रेवर में ये क्षमताएँ नहीं आ जातीं।
“धातु पर काम करने में सक्षम” जैसे अस्पष्ट दावों को सावधानी से लें। स्टेनलेस स्टील के टैग पर गहरे रंग के अक्षरों की तस्वीर केवल इतना सिद्ध करती है कि मशीन ने सतह पर वह विशिष्ट परिणाम बनाया। सार्थक परीक्षण के लिए आपूर्तिकर्ता को अपनी सटीक मिश्रधातु, मोटाई, सबसे छोटी आकृतियाँ, किनारे की आवश्यक स्थिति और वास्तविक CAD फ़ाइल दें। आपूर्तिकर्ता से विशेष रूप से चुने गए प्रदर्शन नमूने के बजाय नियमित रूप से बनने वाले सबसे कठिन पार्ट को काटने के लिए कहें।
फाइबर लेज़र सामान्यतः लगभग 1.06 माइक्रोमीटर की तरंगदैर्ध्य पर काम करता है, जबकि CO2 लेज़र लगभग 10.6 माइक्रोमीटर पर काम करता है। धातुएँ आम तौर पर फाइबर की तरंगदैर्ध्य को कहीं अधिक प्रभावी ढंग से अवशोषित करती हैं। इसलिए समान रेटेड वॉट क्षमता वाले दो स्रोत वर्कपीस पर बहुत अलग परिणाम दे सकते हैं।
रेटेड पावर स्रोत के प्रकाशीय आउटपुट को दर्शाती है, न कि कटिंग के अग्रभाग पर अवशोषित उपयोगी ऊर्जा को। कुछ प्रकाश परावर्तित हो जाता है, कुछ उत्पादक क्षेत्र से बाहर फैल जाता है और कुछ सामग्री हटाए बिना ऊष्मा में बदल जाता है। तरंगदैर्घ्य पहला निर्धारक है; बीम की गुणवत्ता—जो यह तय करती है कि बीम को कितनी सघनता और निरंतरता से फोकस किया जा सकता है—दूसरा निर्धारक है। कम पावर वाली स्थिर और सघन बीम, अधिक पावर वाली खराब ढंग से फोकस की गई बीम से बेहतर प्रदर्शन कर सकती है।
किसी सामान्य डेस्कटॉप CO2 या डायोड मशीन में पावर बढ़ाने से धातु का कमजोर अवशोषण ठीक नहीं होता, न ही इससे अनुपस्थित कटिंग हेड, गैस प्रणाली, फोकस नियंत्रण, गति-सटीकता, आवरण या परावर्तित ऊर्जा से सुरक्षा जुड़ती है। सतह की कोटिंग शुरुआती अवशोषण को बेहतर बना सकती है, लेकिन बीम के अनावृत धातु तक पहुँचते ही वह समाप्त हो जाती है और कर्फ़ की गहराई में प्रक्रिया को स्थिर नहीं रख सकती। बार-बार पास देने से अक्सर ऊष्मा फैलती है, आकृतियाँ विकृत होती हैं और साफ कट पूरा हुए बिना स्लैग बनता है।
औद्योगिक CO2 मशीनें कुछ धातुओं को काट सकती हैं, क्योंकि उनकी पूरी प्रणाली इसी कार्य के लिए डिज़ाइन की गई होती है। ऑक्सीजन असिस्ट कार्बन स्टील पर विशेष रूप से उपयोगी है, क्योंकि ऑक्सीजन और गर्म लोहे के बीच अभिक्रिया अतिरिक्त रासायनिक ऊष्मा उत्पन्न करती है और सामग्री को बाहर निकालने में सहायता करती है। हालांकि, इससे किनारा ऑक्सीकृत हो जाता है। बहुत मोटे कार्बन स्टील के कुछ अनुप्रयोगों में औद्योगिक CO2 प्रणाली अब भी किनारे की गुणवत्ता या गति से जुड़े उपयोगी लाभ दे सकती है, लेकिन यह अपवाद किसी हॉबी CO2 मशीन को उत्पादन कटिंग के लिए उपयुक्त नहीं बनाता।
फाइबर लेज़र अब कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम, पीतल और ताँबे के लिए मानक विकल्प हैं, क्योंकि उनका तरंगदैर्घ्य धातु के अवशोषण और उच्च पावर घनत्व के लिए मजबूत आधार प्रदान करता है। इसके बाद सामग्री और अपेक्षित फिनिश के अनुसार असिस्ट गैस चुनी जा सकती है: ऑक्सीजन कार्बन स्टील की कटिंग गति बढ़ा सकती है, जबकि स्टेनलेस स्टील और एल्युमिनियम पर चमकदार तथा ऑक्साइड-रहित किनारे के लिए सामान्यतः नाइट्रोजन का उपयोग किया जाता है।
पीतल और ताँबे को काटना अब भी चुनौतीपूर्ण है, क्योंकि वे अत्यधिक परावर्तक होते हैं और ऊष्मा का तेजी से संचालन करते हैं। उपयुक्त फाइबर स्रोत से उनकी कटिंग व्यावहारिक हो जाती है, लेकिन मशीन में फिर भी बैक-रिफ्लेक्शन सुरक्षा, संगत ऑप्टिक्स और संबंधित मिश्रधातु तथा मोटाई के लिए सत्यापित पैरामीटर होने चाहिए।
एक पल्स्ड फाइबर मार्कर और एक कंटीन्यूअस-वेव फाइबर कटर के बीच अंतर समझना भी महत्वपूर्ण है। दोनों फाइबर तकनीक का उपयोग करते हैं, लेकिन मार्कर सतह पर स्थानीयकृत कार्य के लिए गैल्वो मिरर के माध्यम से छोटे पल्स भेजता है। CW कटर कटिंग हेड के माध्यम से लगातार ऊर्जा देता है, जबकि असिस्ट गैस कर्फ़ को साफ करती है। सामान्य शीट प्रोफाइल की कटिंग के लिए निरंतर आउटपुट और संपूर्ण कटिंग संरचना आवश्यक हैं।
लेज़र पावर महत्वपूर्ण है, लेकिन पावर दोगुनी करने से व्यावहारिक कटिंग मोटाई दोगुनी नहीं होती। सामग्री अधिक मोटी होने पर बीम को सतह के और नीचे तक पिघले हुए अग्रभाग को बनाए रखना पड़ता है, फोकस बनाए रखना कठिन हो जाता है, ऊष्मा शीट में फैलती है और असिस्ट गैस को लंबे कर्फ़ से होकर पिघली धातु बाहर निकालनी पड़ती है। अधिक पावर, मोटाई की क्षमता में आनुपातिक वृद्धि करने से पहले गति, पियर्सिंग और प्रक्रिया मार्जिन में सुधार करती है।
निम्नलिखित मैट्रिक्स कार्बन या माइल्ड स्टील के लिए योजना-निर्देशिका है, सुनिश्चित क्षमता चार्ट नहीं। इसमें उद्देश्य-विशेष के लिए निर्मित CW फाइबर कटर, उपयुक्त गैस, सही ऑप्टिक्स और पैरामीटर तथा सामान्य प्रोफाइल कटिंग को आधार माना गया है। “उत्पादन” का अर्थ स्वीकार्य किनारे के साथ दोहराने योग्य, एकल-पास कटिंग है—अंततः सामग्री का अलग हो जाना नहीं।
| शीट की मोटाई | 1 kW | 2 kW | 3 kW | 4 kW | 6 kW |
|---|---|---|---|---|---|
| 1 mm | नियमित उत्पादन | नियमित उत्पादन | नियमित; अधिक गति | केवल इस काम के लिए आमतौर पर आवश्यकता से अधिक क्षमता | केवल इस काम के लिए इसे उचित ठहराना कठिन |
| 3 mm | नियमित उत्पादन | नियमित; गति का अच्छा मार्जिन | मजबूत उत्पादन रेंज | अधिक उत्पादन क्षमता के लिए उपयुक्त | आमतौर पर आवश्यकता से अधिक, जब तक अन्य काम में इसकी जरूरत न हो |
| 6 mm | गति, पियर्सिंग और ड्रॉस को सत्यापित करें | व्यावहारिक उत्पादन रेंज | मजबूत उत्पादन रेंज | गति और पियर्सिंग का मजबूत मार्जिन | उच्च उत्पादन क्षमता की रेंज |
| 10 mm | प्रदर्शन-स्तर की सीमा; खरीद का कमजोर आधार | पार्ट का परीक्षण आवश्यक | व्यावहारिक शुरुआती रेंज | जब 10 mm का काम आम हो तो बेहतर विकल्प | जब गति और ड्यूटी साइकल इसे उचित ठहराएँ तो मजबूत विकल्प |
| 12 mm | उत्पादन के लिए बचाव योग्य आधार-सीमा नहीं | सीमांत रेंज; प्रमाण आवश्यक | सत्यापन के बाद कभी-कभार किया जाने वाला काम | रुक-रुककर होने वाले मोटे काम के लिए व्यावहारिक | जब 10–12 mm और उससे अधिक मोटाई का काम नियमित हो तो बेहतर विकल्प |
पार्ट की ज्यामिति किसी काम को अधिक पावर वाली रेंज में ले जा सकती है। एक पियर्स वाले बड़े आयत को काटना, छोटे छेदों, संकरे स्लॉटों, तीखे कोनों और सैकड़ों शुरुआती बिंदुओं वाले सघन नेस्ट की तुलना में बहुत आसान है। उस ज्यामिति का परीक्षण करें जो उत्पादन को नियंत्रित करती है।
सामग्री भी पावर की आवश्यकता को बदलती है। ऑक्सीजन से काटे जाने पर माइल्ड स्टील को अभिक्रिया से उत्पन्न ऊष्मा का लाभ मिल सकता है। यदि उसी स्टील पर नाइट्रोजन से काटी गई ऑक्साइड-मुक्त धार चाहिए, तो लेज़र को अधिक ऊर्जा प्रदान करनी होगी। साफ फिनिश के लिए स्टेनलेस स्टील में आम तौर पर नाइट्रोजन का उपयोग होता है, इसलिए यह पावर डेंसिटी और गैस आपूर्ति पर बहुत अधिक निर्भर करता है। एल्युमिनियम अधिक ऊर्जा परावर्तित करता है और ऊष्मा को तेजी से दूर ले जाता है। पीतल और ताँबा परावर्तन तथा ऊष्मा-चालन से जुड़ी और भी बड़ी चुनौतियाँ पैदा करते हैं। माइल्ड-स्टील चार्ट को स्टेनलेस स्टील, एल्युमिनियम, पीतल या ताँबे के चार्ट में बदलने के लिए कोई विश्वसनीय सार्वभौमिक गुणक नहीं है; वास्तविक कटिंग परीक्षण आवश्यक हैं।
विज्ञापित अधिकतम मोटाई के आधार पर खरीदारी न करें। अधिकतम रेटिंग का अर्थ केवल यह हो सकता है कि मशीन ने चुनी हुई परिस्थितियों में किसी अनुकूल नमूने को काटकर अलग कर दिया था। स्वच्छ उत्पादन मोटाई को ड्रॉस, टेपर, खुरदरापन, रंग बदलने, आयामों और उत्पादन क्षमता की आवश्यकताओं को पूरा करते हुए बार-बार की पियर्सिंग, छोटी आकृतियों, शीट में सामान्य भिन्नता, घिसे हुए उपभोज्य पुर्जों और पूरे प्रोडक्शन नेस्ट के दौरान स्थिर रहना चाहिए।
कम गति और कई पास पर्याप्त क्षमता के विश्वसनीय विकल्प नहीं हैं। अत्यधिक ठहराव ऊष्मा-प्रभावित क्षेत्र को बढ़ाता है, विकृति बढ़ाता है, किनारों को गोल करता है और पिघली हुई धातु को नीचे जमने देता है। दूसरे पास को ऑक्साइड और ड्रॉस वाली अनियमित कटिंग नाली मिलती है, जो बीम की अंतःक्रिया और गैस प्रवाह—दोनों को बाधित करती है। जिस कट को बार-बार सुधारने की जरूरत पड़े, वह उत्पादन क्षमता नहीं है।
ताँबे और पीतल के लिए नाममात्र पावर सुरक्षा से जुड़े प्रश्न का केवल एक हिस्सा है। परावर्तित ऊर्जा कटिंग हेड से वापस ऑप्टिक्स और स्रोत की ओर जा सकती है। अनुमोदित मिश्रधातु और मोटाई की रेंज, बैक-रिफ्लेक्शन सुरक्षा के दस्तावेज़, दोष पहचान, संगत ऑप्टिक्स, वारंटी कवरेज और वास्तविक सामग्री पर किए गए प्रमाणित कट की माँग करें।
सबसे कमजोर सहायक उप-प्रणाली भी सही विनिर्देश वाली लेज़र पावर को व्यर्थ कर सकती है। उदाहरण के लिए, क्षतिग्रस्त या गलत संरेखित नोज़ल सहायक गैस को असमान रूप से निर्देशित कर सकता है और एक ओर ड्रॉस पैदा कर सकता है। दूषित सुरक्षात्मक विंडो ऊर्जा को अवशोषित कर सकती है और बीम की गुणवत्ता घटा सकती है, भले ही स्रोत अब भी पूर्ण आउटपुट दिखा रहा हो।
सहायक गैस सीधे कटिंग गति, धार की रासायनिक अवस्था, ड्रॉस और लागत को बदलती है:
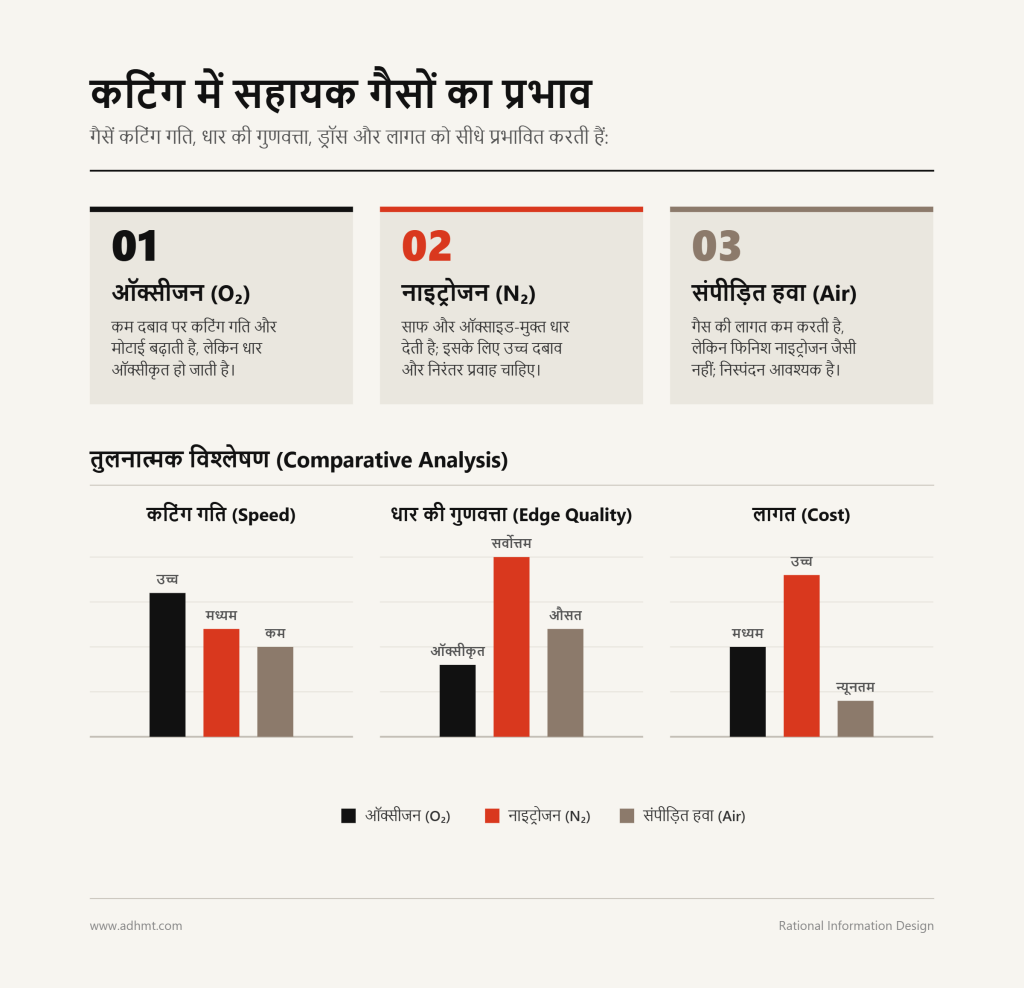
हर महत्वपूर्ण सामग्री और मोटाई के लिए गैस का प्रकार, शुद्धता, डायनेमिक दबाव, प्रवाह, नोज़ल का आकार, अनुमानित खपत, अनुमत दबाव हानि और आपूर्ति विधि निर्दिष्ट करें। सिलेंडर रुक-रुक कर किए जाने वाले काम के लिए उपयुक्त हो सकते हैं, जबकि लगातार नाइट्रोजन कटिंग के लिए बल्क आपूर्ति की आवश्यकता हो सकती है। संपीड़ित हवा गैस की खरीद घटा सकती है, लेकिन इससे बिजली, शोर, गर्मी, रखरखाव और वायु-उपचार की लागत बढ़ती है।
कटिंग हेड की रेटिंग भी स्रोत की शक्ति और लक्षित धातुओं के अनुरूप होनी चाहिए। लेंस की फोकल लंबाई और प्रोग्राम किया गया फोकस यह निर्धारित करते हैं कि शीट में ऊर्जा कैसे वितरित होगी। सामग्री के झुकने या छोटे पुर्जों के उठ जाने पर भी ऑटोमैटिक फोकस और कैपेसिटिव ऊँचाई नियंत्रण को नोज़ल की सही स्टैंड-ऑफ दूरी बनाए रखनी चाहिए। नोज़ल सेंटरिंग, टक्कर से सुरक्षा, ऑप्टिक्स की निगरानी और प्रतिस्थापन योग्य उपभोग्य सामग्रियों की उपलब्धता—सभी अपटाइम को प्रभावित करते हैं।
पियर्सिंग का अलग से मूल्यांकन किया जाना चाहिए। मोटी सामग्री में प्रोफाइल कटिंग शुरू होने से पहले शक्ति, फोकस, गैस और समय में चरणबद्ध बदलाव करने पड़ सकते हैं। एक सफल पियर्स यह सिद्ध नहीं करता कि मशीन अत्यधिक देरी या संदूषण के बिना सैकड़ों शुरुआती बिंदुओं वाले नेस्ट को प्रोसेस कर सकती है।
उच्च शक्ति पर मोशन की सटीकता और भी महत्वपूर्ण हो जाती है। छोटे छेद और संकरे कोने गैन्ट्री को तेज़ी से गति बढ़ाने और दिशा बदलने के लिए बाध्य करते हैं, जबकि नियंत्रक लेज़र आउटपुट समायोजित करता है। धीमे या लचीले प्लेटफॉर्म पर लगा शक्तिशाली स्रोत कोनों को अत्यधिक गर्म कर सकता है और एक अच्छी तरह एकीकृत कम-शक्ति वाले सिस्टम की तुलना में कम सटीक पुर्जे बना सकता है।
बेड का डिज़ाइन, धुएँ का निष्कर्षण, शीतलन और विद्युत सेवा भी उतने ही महत्वपूर्ण हैं। स्लैट्स को अत्यधिक परावर्तन या स्लैग के कठिन जमाव के बिना कार्य-वस्तु को सहारा देना चाहिए। प्रभावी ज़ोन-आधारित निष्कर्षण ऑप्टिक्स, रेल, इलेक्ट्रॉनिक्स और कार्यशाला की हवा की सुरक्षा करता है। चिलर को कार्यशाला के वास्तविक वातावरण में प्रस्तावित शक्ति और ड्यूटी साइकल संभालने में सक्षम होना चाहिए। विद्युत योजना में स्रोत, चिलर, ड्राइव, निष्कर्षण पंखा, कंप्रेसर, ड्रायर, नियंत्रण और स्वचालन शामिल होने चाहिए।
बार-बार बनाए गए पुर्जों में कटाव की धारियाँ, टेपर, ड्रॉस, रंग परिवर्तन, ऊष्मा-प्रभावित क्षेत्र और पियर्स से हुई क्षति की जाँच करें। गैस आपूर्ति में गिरावट, ऑप्टिक्स के संदूषण, तापीय विचलन या उपभोग्य सामग्रियों के घिसाव का पता लगाने के लिए एक ही नेस्ट के शुरुआती और बाद के पुर्जों की तुलना करें। परीक्षण से पहले स्वीकृति सीमाएँ निर्धारित करें: क्या ड्रॉस पोंछकर हटाया जा सकता है, कितना टेपर अनुमत है, क्या हीट टिंट स्वीकार्य है और क्या ग्राइंडिंग नियोजित प्रक्रिया का हिस्सा है।
वास्तव में निरीक्षण में उत्तीर्ण होने वाले पुर्जे की लागत के आधार पर प्रक्रियाओं की तुलना करें:
प्रति स्वीकार्य पुर्जा लागत = उत्पादन अवधि की कुल लागत ÷ स्वीकार किए गए पुर्जे
स्वामित्व वाले लेज़र के लिए वित्तपोषण या मूल्यह्रास, सर्विस, सॉफ्टवेयर, फर्श की जगह, उपयोगिताएँ, गैस उपकरण, निष्कर्षण, शीतलन, रखरखाव, श्रम, उपभोग्य सामग्री, सेटअप, स्क्रैप, डाउनटाइम, अस्वीकृत पुर्जे और पोस्ट-प्रोसेसिंग शामिल करें। समान मिश्रधातु, मोटाई, मात्रा, टॉलरेंस, फिनिश और डिलीवरी आवश्यकता के आधार पर इसकी तुलना प्लाज़्मा, वॉटरजेट, मशीनिंग या आउटसोर्सिंग की पूरी लागत से करें।
प्लाज़्मा मोटे कार्बन स्टील के लिए अधिक किफायती हो सकता है, जब चौड़े कर्फ, अधिक टेपर, ड्रॉस और बड़ा ऊष्मा-प्रभावित क्षेत्र स्वीकार्य हों या किनारों को ग्राइंड और वेल्ड किया जाना हो। गणना में सफाई, छिद्रों की फिनिशिंग, विकृति और अतिरिक्त स्क्रैप को शामिल करें।
वॉटरजेट परावर्तक धातुओं, मोटी प्लेटों और ताप-संवेदनशील पुर्जों के लिए आकर्षक विकल्प है, क्योंकि यह सामग्री को पिघलाने के बजाय अपघर्षक अपरदन द्वारा हटाता है। इससे लेज़र के कारण बनने वाला ताप-प्रभावित क्षेत्र नहीं बनता, लेकिन यह धीमा हो सकता है और इसमें अपघर्षक की खपत, पंप का रखरखाव, गीली सामग्री का प्रबंधन, स्लज, टेपर तथा मोटी सामग्री में किनारे की बदलती खुरदराहट जैसी अतिरिक्त बातें जुड़ जाती हैं।
CNC मशीनिंग ब्लाइंड पॉकेट, थ्रेड, काउंटरबोर, बेयरिंग बोर, त्रि-आयामी सतहों और उच्च-परिशुद्धता वाली विशेषताओं के लिए आवश्यक बनी रहती है। मशीनिंग से पहले लेज़र बाहरी प्रोफ़ाइल और रफ होल बना सकता है, लेकिन संपूर्ण प्रक्रिया में प्रोग्रामिंग, फिक्स्चर, स्थानांतरण, डेटम की पुनर्प्राप्ति, डिबरिंग, निरीक्षण और प्रक्रियाधीन कार्य में होने वाली देरी को शामिल करना आवश्यक है।
आउटसोर्सिंग अक्सर कभी-कभार आने वाली परियोजनाओं, अनिश्चित माँग, मौसमी काम, मिश्रधातु में बार-बार बदलाव, सीमित फ़्लोर स्पेस या ऑपरेटरों की सीमित उपलब्धता के लिए बेहतर विकल्प साबित होती है। स्वामित्व तब अधिक आकर्षक बनता है, जब उपयुक्त काम बार-बार आता हो, लीड-टाइम पर नियंत्रण का मापने योग्य मूल्य हो, स्वामित्वाधीन कार्य को संस्थान के भीतर रखना आवश्यक हो और बाहरी कीमतें लगातार पूरी आंतरिक लागत से अधिक हों।
मशीन की अंतिम परीक्षा के रूप में उस सबसे कठिन बार-बार बनने वाले पुर्जे का उपयोग करें, जिसे संस्थान के भीतर बनाना आर्थिक रूप से उचित हो—न कि सबसे मोटे एकबारगी काम का। इसके साथ उच्च मात्रा वाले एक प्रतिनिधि नेस्ट को भी शामिल करें, ताकि अत्यधिक मोटी प्लेट काटने की अतिरिक्त क्षमता उस काम से समझौता न करे जो अधिकांश प्रतिफल उत्पन्न करता है।
निम्नलिखित जानकारी दर्ज करें:
मशीन की क्षमता एक बार के पेनेट्रेशन रिकॉर्ड के लिए नहीं, बल्कि लगातार स्वीकार्य उत्पादन के लिए निर्धारित करें। थ्रूपुट की गणना में पियर्सिंग, रैपिड मूव, लोडिंग, अनलोडिंग, शीट बदलने, नोज़ल की जाँच, निरीक्षण और द्वितीयक कार्य का समय शामिल करें। यदि शीट बदलने के दौरान मशीन का निष्क्रिय समय उत्पादन को सीमित करता है, तो डबल-टेबल फाइबर लेज़र कटिंग मशीन जैसे समाधान का मूल्यांकन करें, जिसमें एक टेबल पर कटिंग के साथ दूसरी पर लोडिंग और अनलोडिंग की जा सकती है।
विक्रेताओं को अपनी फाइलें भेजें और ठीक उसी मिश्रधातु, मोटाई और सतह की स्थिति में बार-बार कटिंग करने की माँग करें। टेबल के अलग-अलग स्थानों और विभिन्न रन से पुर्जे अपने पास रखें, फिर महत्वपूर्ण विशेषताओं को मापें और बाद की प्रक्रियाओं का परीक्षण करें। आपूर्तिकर्ता द्वारा चुना गया कूपन कठिन ज्यामिति या निरंतर उत्पादन से छिपी सीमाओं को उजागर नहीं कर सकता।
पुष्टि करें कि प्रदर्शन में कोटेशन में दिए गए सोर्स, पावर, कटिंग हेड, लेंस, नोज़ल, सहायक गैस, गैस का दबाव और शुद्धता, फोकस, गति, पियर्स विधि, सॉफ्टवेयर, टेबल, चिलर, कंप्रेसर, एक्सट्रैक्शन और ऑटोमेशन का ही उपयोग किया गया है। केवल बीम-ऑन समय नहीं, बल्कि कुल साइकल समय और गैस की खपत भी दर्ज करें। वैकल्पिक उपकरण या अधिक शक्तिशाली प्रदर्शन मशीन कम विनिर्देश वाले कोटेशन को वैध प्रमाणित नहीं करती।
सोर्स, पावर, सहायक गैस, सॉफ्टवेयर, टेबल और ऑटोमेशन विकल्पों की ठोस तुलना के लिए तकनीकी उत्पाद सामग्री डाउनलोड करें और उन्हें अपने परीक्षण परिणामों व खरीद विनिर्देशों के साथ मिलाएँ।
अंत में, पास या फेल के निम्न पाँच स्वीकृति मानदंड अपनाएँ:
इन मानदंडों का उपयोग शिपमेंट से पहले फैक्टरी स्वीकृति और इंस्टॉलेशन के बाद साइट स्वीकृति—दोनों के लिए करें। सबसे अच्छी खरीद सबसे प्रभावशाली वॉट क्षमता वाली मशीन नहीं होती। यह वह संपूर्ण प्रणाली होती है जो आपके वास्तविक पुर्जों का बार-बार—स्वच्छतापूर्वक, सुरक्षित ढंग से और आवश्यक लागत व थ्रूपुट पर—उत्पादन करती है।
अपनी सामग्री, वास्तविक पुर्जों, उत्पादन लक्ष्य और आवश्यक कॉन्फ़िगरेशन के आधार पर प्रणाली का मूल्यांकन कराने या कोटेशन प्राप्त करने के लिए संपर्क करें।
