लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

खुरदरी धारियाँ, निचले हिस्से में ड्रॉस, अधूरा भेदन, जले हुए कोने और आयामी त्रुटियाँ अक्सर ऑपरेटरों को तुरंत सेटिंग बदलने के लिए प्रेरित करती हैं। गैस का दबाव बढ़ाएँ। मशीन की गति कम करें। पावर बढ़ाएँ। फोकस बदलें।
समस्या यह है कि एक ही दिखाई देने वाले दोष के कई परस्पर विपरीत कारण हो सकते हैं। अपर्याप्त गैस प्रवाह से खुरदरापन आ सकता है, लेकिन अत्यधिक या अशांत प्रवाह भी किनारे को खुरदरा बना सकता है। कटिंग की गति कम करने से भेदन फिर से पूरा हो सकता है, लेकिन यदि गति पहले से ही बहुत कम है, तो भारी स्लैग और अत्यधिक बड़ा ऊष्मा-प्रभावित क्षेत्र बन सकता है। नरम ड्रॉस अत्यधिक गर्मी, पिघली सामग्री की खराब निकासी या फोकस की गलत स्थिति के कारण हो सकता है।
किनारा यह साबित करता है कि प्रक्रिया में कुछ गलत है। लेकिन केवल किनारा शायद ही किसी एक सेटिंग को कारण के रूप में पहचान पाता है।
इसलिए तेज़ी से समस्या निवारण यादृच्छिक ट्यूनिंग पर नहीं, बल्कि प्रमाणों पर निर्भर करता है। मूल स्थिति को सुरक्षित रखें, दोष के पैटर्न की पहचान करें, भौतिक प्रणाली का निरीक्षण करें और एक समय में केवल एक चर बदलें। यह तरीका कारण को अधिक तेज़ी से खोजता है और किसी सेटिंग में बदलाव के कारण हार्डवेयर, सामग्री, गैस या गति संबंधी समस्या को छिपने से रोकता है।
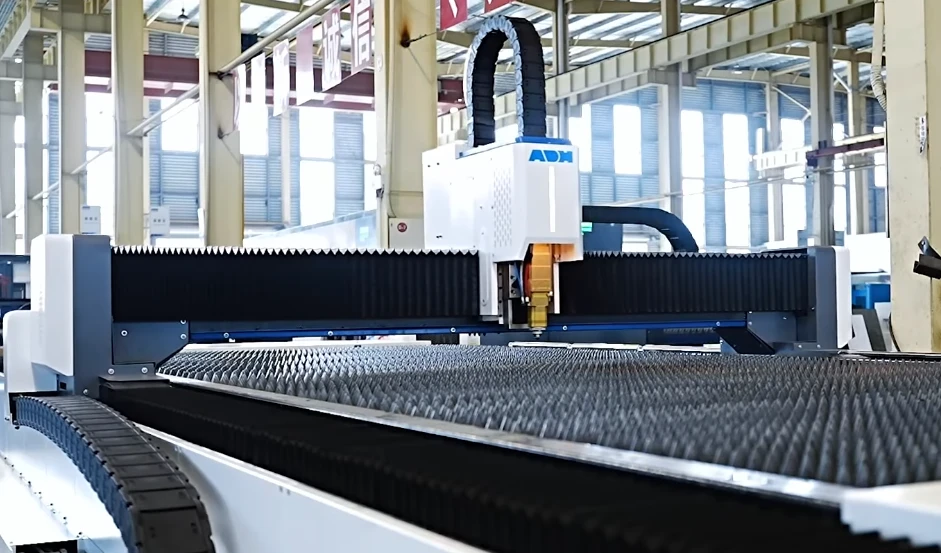
स्थिर लेज़र कटिंग के लिए कई प्रणालियों का एक साथ काम करना आवश्यक है। बीम को सामग्री में सही मात्रा में ऊर्जा पहुँचानी चाहिए। मशीन की गति को उस ऊर्जा को प्रोग्राम किए गए पथ पर ले जाना चाहिए। सहायक गैस को कर्फ़—लेज़र द्वारा बनाई गई संकरी झिरी—में प्रवेश करके पिघली हुई सामग्री को बाहर निकालना चाहिए। सामग्री की स्थिति, फोकस ज्यामिति, नोज़ल की स्थिति, ऑप्टिक्स और ऊँचाई नियंत्रण—सभी इस परस्पर क्रिया को प्रभावित करते हैं।
एक साथ कई सेटिंग बदलने से प्रमाण नष्ट हो जाते हैं। अधिक पावर गंदी सुरक्षात्मक विंडो के प्रभाव की आंशिक रूप से भरपाई कर सकती है। कम गति टेढ़ी-मेढ़ी सामग्री में भी जबरन कटिंग पूरी करा सकती है। अधिक दबाव क्षतिग्रस्त नोज़ल से अतिरिक्त गैस प्रवाहित कर सकता है, लेकिन साथ ही जेट को अधिक अशांत भी बना सकता है। अगला नमूना बेहतर दिख सकता है, पर मूल खराबी बनी रहती है।
एक उपयोगी परीक्षण को किसी एक कारण को खारिज करना या उसके पक्ष में प्रमाण देना चाहिए। इसके लिए तीन चीज़ें आवश्यक हैं: अक्षुण्ण बेसलाइन, दोष का स्पष्ट विवरण और एक नियंत्रित बदलाव।
विफल पुर्ज़े या उसके स्पष्ट रूप से चिह्नित हिस्से को सुरक्षित रखें। ऊपरी सतह, निचली सतह और कटे हुए किनारे की तस्वीरें लें। कटिंग की दिशा, पियर्स बिंदु, मशीन का अभिविन्यास और नोज़ल की ओर रहे हिस्से को चिह्नित करें।
पैटर्न का सटीक वर्णन करें। “खराब किनारा” लिखने के बजाय, “हर सीधी कंटूर के निचले एक-तिहाई हिस्से में कठोर ड्रॉस,” “केवल मशीन की दाईं ओर वाली दीवार पर खुरदरापन” या “हेड के कोनों में प्रवेश करते समय गति कम करने पर जलना शुरू होता है” जैसे अवलोकन दर्ज करें। ये विवरण अगला परीक्षण निर्धारित करते हैं।
दोषपूर्ण कट का आधारभूत रिकॉर्ड बनाएँ और उसकी तुलना सबसे निकट के वास्तव में समान सफल कार्य से करें। निम्न जानकारी दर्ज करें:
असंबंधित कार्यों की तुलना न करें। किसी दूसरी मोटाई, कोटिंग, गैस, नोज़ल या प्रोग्राम पर किया गया सफल कट विश्वसनीय आधाररेखा नहीं है। यदि कोई सत्यापित रिकॉर्ड उपलब्ध नहीं है, तो सेटअप को स्मृति के आधार पर दोबारा बनाने के बजाय उसे असत्यापित के रूप में चिह्नित करें।
अचानक आई गिरावट किसी विशिष्ट घटना का संकेत देती है: नोज़ल की टक्कर, दूषित सुरक्षात्मक विंडो, गैस आपूर्ति में बदलाव, ढीला घटक, प्रोग्राम संशोधन या सेटअप में गलत प्रविष्टि। धीरे-धीरे होने वाली गिरावट, संदूषण, उपभोज्य पुर्जों के घिसाव, घटती गैस आपूर्ति या यांत्रिक विचलन की ओर अधिक स्पष्ट रूप से संकेत करती है।
यदि समस्या रखरखाव के तुरंत बाद शुरू हुई हो, तो कटिंग रेसिपी बदलने से पहले उन सभी चीज़ों की जाँच करें जिन्हें छेड़ा गया था। नोज़ल इंस्टॉलेशन, ऑप्टिक की सीटिंग, फोकस कैलिब्रेशन, गैस कनेक्शन, ऊँचाई-संवेदी घटकों और बहाल किए गए मापदंडों की जाँच करें।
यदि समस्या सामग्री के नए बैच के साथ शुरू हुई हो, तो वास्तविक मोटाई, समतलता, कोटिंग, ऑक्सीकरण, फिल्म और संदूषण की पुष्टि करें। जब पुरानी सामग्री सहेजी गई आधाररेखा के अंतर्गत अब भी सही ढंग से कटती हो, तो मशीन को दोबारा ट्यून करने से पहले नई शीट की जाँच की जानी चाहिए।
मुख्य प्रश्न केवल यह नहीं है, “कट कब खराब हुआ?” बल्कि यह है, “साक्ष्य बदलने से ठीक पहले क्या बदला था?”
कुछ गुणवत्ता संबंधी समस्याओं की जाँच नियंत्रित परीक्षण क्रम में की जा सकती है। अन्य समस्याओं के लिए तुरंत रुकना आवश्यक है।
हेड क्रैश के बाद, या गैस रिसाव का संदेह होने, नोज़ल के ढीले या क्षतिग्रस्त होने, ऑप्टिक के चटके या जले होने, असामान्य आवाज़ आने, लगातार लौ बने रहने, ऊँचाई नियंत्रण के अस्थिर होने, कूलिंग में खराबी होने, सुरक्षा इंटरलॉक के खुले होने या बीम के अवरुद्ध होने पर कटिंग रोक दें। मशीन निर्माता की शटडाउन और आइसोलेशन प्रक्रियाओं तथा कार्यस्थल की सुरक्षा प्रक्रियाओं का पालन करें।
इन स्थितियों में प्रक्रिया की ट्यूनिंग मान्य नहीं रहती। टक्कर से हेड की ज्यामिति या बीम और नोज़ल का संरेखण बिगड़ सकता है। ढीला नोज़ल स्टैंडऑफ और गैस की दिशा बदल देता है। क्षतिग्रस्त ऑप्टिक बीम को विकृत कर सकता है और अतिरिक्त ऊष्मा अवशोषित कर सकता है। रिसाव होने पर प्रदर्शित दबाव उस गैस के दबाव को नहीं दर्शा सकता जो वास्तव में कर्फ तक पहुँच रही है। अस्थिर ऊँचाई नियंत्रण कटिंग के दौरान फोकस और गैस कपलिंग को लगातार बदलता रहता है।
संदिग्ध क्षति की भरपाई के लिए शक्ति न बढ़ाएँ या गति कम न करें। अतिरिक्त ऊर्जा अस्थायी रूप से कट को आर-पार कर सकती है, लेकिन साथ ही ऑप्टिक की क्षति को तेज कर सकती है, ऊष्मा-प्रभावित क्षेत्र को चौड़ा कर सकती है या आपूर्ति संबंधी समस्या को छिपा सकती है। परीक्षण कटिंग तभी फिर से शुरू करें, जब योग्य निरीक्षण से पुष्टि हो जाए कि हेड, ऑप्टिक्स, नोज़ल, गैस पथ, कूलिंग, इंटरलॉक और ऊँचाई नियंत्रण सही स्थिति में हैं।
तात्कालिक खराबियों को बाहर कर देने के बाद, संभावित कारणों को पाँच समूहों में व्यवस्थित करें: सामग्री, बीम डिलीवरी, फोकस ज्यामिति, सहायक गैस और प्रक्रिया पैरामीटर। इनकी जाँच इसी क्रम में करें, ताकि एक चर दूसरे को छिपा न दे।
पुष्टि करें कि शीट प्रोग्राम और रेसिपी के अनुरूप है। सामग्री का ग्रेड, मापी गई मोटाई, कोटिंग, जंग, स्केल, तेल, सुरक्षात्मक फिल्म, संदूषण और बैच की पहचान जाँचें।
समतलता विशेष रूप से महत्वपूर्ण है। मुड़ी हुई या हिलती हुई शीट, हेड के चलने के साथ नोज़ल स्टैंडऑफ को बदल देती है। इससे फोकस का संबंध और कर्फ में गैस के प्रवेश का तरीका—दोनों बदल जाते हैं। किसी उभरे हुए शीट क्षेत्र के साथ दिखाई देने वाला दोष, हर पार्ट पर बिल्कुल एक समान दोहराए जाने वाले दोष से अलग संकेत देता है।
जहाँ संभव हो, सत्यापित रूप से समतल नमूने या पहले सफल रहे बैच की सामग्री पर वही नियंत्रित फीचर काटें। यदि दोष मशीन की स्थिति या ज्यामिति के बजाय सामग्री के साथ दिखाई देता है, तो संदिग्ध कारणों की सूची में सामग्री की स्थिति की संभावना बढ़ जाती है।
अनुमोदित प्रक्रिया के अनुसार नोज़ल का निरीक्षण करें। यह साफ़, गोल, सुरक्षित रूप से लगा हुआ, सही आकार का और बीम के केंद्र में होना चाहिए। छींटे, टक्कर से हुई क्षति, आंशिक रूप से अवरुद्ध छिद्र, गलत व्यास या ठीक से न बैठना गैस जेट को विकृत कर सकता है, भले ही दबाव का डिस्प्ले सामान्य दिखाई दे।
अनुमोदित प्रकाश व्यवस्था और सफ़ाई विधियों का उपयोग करके ऑपरेटर की पहुँच वाले सुरक्षात्मक ऑप्टिक्स का निरीक्षण करें। धुंधलापन, गंदगी, छींटे या क्षति पहुँचने वाली ऊर्जा को कम कर सकते हैं या उसके वितरण को विकृत कर सकते हैं। ऑप्टिकल सतहों को नंगे हाथों से न छुएँ, अस्थायी सफ़ाई सामग्री का उपयोग न करें, सीलबंद बीम पथ को न खोलें और अनधिकृत अलाइनमेंट न करें।
जो दोष लगातार कर्फ़ की एक दीवार पर अधिक दिखाई देता है या यात्रा की दिशा के साथ बदलता है, वह असममिति का महत्वपूर्ण प्रमाण है। यह समग्र पावर समस्या के बजाय नोज़ल की क्षति, खराब सेंटरिंग, असमान गैस प्रवाह, बीम डिलीवरी, हेड की ज्यामिति या दिशात्मक गति का संकेत हो सकता है।
फोकस की स्थिति बताती है कि बीम का सबसे संकरा भाग सामग्री के सापेक्ष कहाँ स्थित है। नोज़ल स्टैंडऑफ नोज़ल और शीट के बीच का भौतिक अंतर है। ये अलग-अलग चर हैं, लेकिन दोनों यह निर्धारित करते हैं कि सामग्री की मोटाई में ऊर्जा और गैस किस प्रकार कार्य करते हैं।
गलत फोकस के कारण कट के निचले हिस्से में उपयोगी ऊर्जा बहुत कम रह सकती है। गलत या अस्थिर अंतर गैस के प्रवेश को कमज़ोर कर सकता है, जेट को बाधित कर सकता है और प्रभावी ज्यामिति को बदल सकता है। नियंत्रण पर दिया गया कमांड मान यह प्रमाणित नहीं करता कि भौतिक स्थिति सही है।
नोज़ल की स्थापना, शीट की समतलता, सेंसर की सफ़ाई, स्थिर ऊँचाई ट्रैकिंग और कैलिब्रेशन की पुष्टि करें। इसके बाद उत्पादन किनारे को देखकर अनुमान लगाने के बजाय अनुमोदित फोकस-परीक्षण प्रक्रिया का उपयोग करें। केवल फोकस को दस्तावेज़ित सीमा के भीतर बदलते हुए सामग्री, गैस, नोज़ल, पावर, गति, स्टैंडऑफ और परीक्षण ज्यामिति को स्थिर रखें।
केवल ऊपरी कर्फ़ की चौड़ाई नहीं, बल्कि भेदन, टेपर, ऊपरी और निचले किनारे की गुणवत्ता तथा ड्रॉस का भी आकलन करें। यदि सर्वोत्तम परिणाम स्थापित सीमा से बहुत बाहर मिलता है, तो किसी अत्यधिक फोकस मान को नई रेसिपी के रूप में अपनाने के बजाय कैलिब्रेशन, ऑप्टिक्स, सामग्री या ऊँचाई नियंत्रण की जाँच करें।
सहायक गैस केवल दबाव की संख्या भर नहीं है। गैस का प्रकार कटिंग अभिक्रिया को प्रभावित करता है, शुद्धता एकरूपता को प्रभावित करती है और प्रभावी प्रवाह कर्फ़ के माध्यम से पिघली हुई सामग्री को बाहर निकालता है।
अपस्ट्रीम का सामान्य गेज रिसाव, अवरोध, कमज़ोर रेगुलेटर, विलंबित वाल्व, गलत नोज़ल, अवरुद्ध छिद्र, खराब सेंटरिंग या अत्यधिक अंतर की संभावना को खारिज नहीं कर सकता। गैस का प्रवाह न होने पर स्थिर दबाव विशेष रूप से कमज़ोर प्रमाण है। माँग की स्थिति में दबाव का निरीक्षण करें और जहाँ उपलब्ध हों, वहाँ अनुमोदित निदान विधियों का उपयोग करें।
गैस के प्रकार, शुद्धता संबंधी जानकारी, नोज़ल के व्यास, नोज़ल के प्रकार, स्टैंडऑफ, लाइन की स्थिति और दबाव की एक परस्पर संगत प्रणाली के रूप में पुष्टि करें। यदि दबाव बढ़ाने से किनारे में सुधार नहीं होता या वह और खुरदरा हो जाता है, तो मूल सेटिंग बहाल करें। दबाव बढ़ाते रहने की होड़ के बजाय अवरोधों, रिसावों, अशांति, नोज़ल की क्षति, संरेखण और दबाव-नियमन की जाँच करें।
सामग्री, भौतिक स्थिति, फोकस ज्यामिति और गैस आपूर्ति के विश्वसनीय होने के बाद ही प्रक्रिया की ट्यूनिंग मुख्य उपाय बननी चाहिए।
पावर और गति मिलकर प्रति इकाई लंबाई ऊर्जा निर्धारित करते हैं, लेकिन वे कोई सार्वभौमिक सुधार उपलब्ध नहीं कराते। कोने, छोटी आकृतियाँ, त्वरण में बदलाव, लीड-इन और पियर्स स्थानीय ऊष्मा इनपुट को बदलते हैं। लंबी सीधी काट पर सही रहने वाली प्रक्रिया-सेटिंग केवल तब विफल हो सकती है, जब मशीन धीमी होती है या अपना संचालन मोड बदलती है।
पहला समायोजन दोष से मिले प्रमाण के आधार पर चुनें। काटने से पहले अनुमान स्पष्ट करें। उदाहरण के लिए: “यदि अपर्याप्त ऊर्जा इसका कारण है, तो गति में थोड़ी कमी से निचले हिस्से में पैठ बेहतर होनी चाहिए, लेकिन ऊपरी कर्फ़ अधिक चौड़ा या अत्यधिक गर्म नहीं होना चाहिए।” एक बार में केवल एक चर बदलें, नमूने पर लेबल लगाएँ, उसकी तुलना मूल सेटिंग से करें और अस्वीकृत सेटिंग को फिर से उसके मूल मान पर ले आएँ।
“खुरदरा” शब्द अपने आप में निदान के लिए बहुत कम उपयोगी है। प्रत्येक आकृति के निचले हिस्से में खुरदरापन गहराई या पिघली सामग्री को बाहर निकालने से जुड़ी समस्या का संकेत देता है। मशीन की दाईं ओर की कट-भित्ति पर निशान और उसके विपरीत भित्ति का साफ़ होना नोज़ल, गैस जेट, बीम, हेड या मोशन सिस्टम में असममिति का संकेत देता है।
एक उपयोगी अवलोकन के तीन निर्देशांक होते हैं: शीट पर स्थान, कटे हुए किनारे की गहराई में स्थान और टूलपाथ में स्थान।
लगभग हर आकृति के चारों ओर बार-बार दिखाई देने वाला दोष उस स्थिति की ओर संकेत करता है जो पूरे कार्य में समान है: सेटिंग, फोकस, गैस आपूर्ति, ऑप्टिक्स, सामग्री का विनिर्देश या नोज़ल की स्थिति। प्रक्रिया-सेटिंग बदलने से पहले पूरे तंत्र के साझा भौतिक मार्ग की जाँच करें।
किसी विशिष्ट स्थान पर आने वाला दोष उस चीज़ की ओर संकेत करता है जो मशीन के स्थान के साथ बदलती है। शीट का झुकाव, स्थानीय सहारा, गंदी या क्षतिग्रस्त स्लैटें, मलबा, परावर्तित ऊष्मा, निष्कर्षण, गैन्ट्री का व्यवहार और ऊँचाई-संवेदन जाँचें।
प्रक्रिया-सेटिंग बदले बिना, वही छोटी आकृति एक प्रभावित और एक अप्रभावित क्षेत्र में काटें। यदि दोष शीट के स्थान के साथ बना रहता है, तो स्थानीय समतलता और सहारे की जाँच करें। यदि सामग्री या आकृति को दूसरी जगह ले जाने के बाद भी दोष मशीन के उन्हीं निर्देशांकों पर बना रहता है, तो बेड, ऊँचाई नियंत्रण, संरेखण या मोशन सिस्टम की जाँच करें।
ऊपरी किनारे के दोष अक्सर छेदन, फोकस, नोज़ल की ऊँचाई, संदूषण या अत्यधिक ऊष्मा की ओर संकेत करते हैं। केवल कंटूर की शुरुआत में बना गड्ढा छेदन-से-कटाई के संक्रमण को कारण के रूप में अलग करता है। पूरे कंटूर के चारों ओर गोल या पिघला हुआ ऊपरी किनारा फोकस, स्टैंडऑफ, सतही संदूषण या अत्यधिक ऊर्जा का संकेत देता है। यदि कोनों में यह समस्या बढ़ जाती है, तो विशिष्ट फीचर में ऊष्मा-संचय की जाँच करें।
निचले किनारे पर ड्रॉस या खुरदरापन होने का अर्थ है कि निकास के पास प्रक्रिया ने नियंत्रण खो दिया। या तो निचले हिस्से तक पर्याप्त उपयोगी ऊर्जा नहीं पहुँची, या पिघला हुआ पदार्थ बना लेकिन बाहर नहीं निकल सका। गति या शक्ति बदलने से पहले जाँचें कि कट पूरी तरह आर-पार हुआ है या नहीं; फिर नोज़ल की स्थिति, गैस आपूर्ति, फोकस और स्टैंडऑफ का निरीक्षण करें।
एक तरफ का खुरदरापन, टेपर या ड्रॉस असममित आपूर्ति का संकेत देता है। नोज़ल की क्षति, बीम-से-नोज़ल केंद्रीकरण, हेड की ऊर्ध्वता और गैस-प्रवाह के संरेखण का निरीक्षण करें। पार्ट को मशीन के अभिविन्यास में रखते हुए समतुल्य दीवारों की तुलना करें। फोकस या शक्ति में समग्र बदलाव अवशेष की मात्रा को बदल सकता है, लेकिन वह उस असममिति को ठीक नहीं कर सकता जिसने इसे उत्पन्न किया है।
कोने और छोटे फीचर मशीन को गति कम करने के लिए बाध्य करते हैं। तब बीम कम दूरी पर अधिक समय बिताती है, जिससे स्थानीय ऊष्मा इनपुट बढ़ जाता है। यदि सीधे हिस्से साफ़ हैं लेकिन कोने जलते या पिघलते हैं, तो मंदन के साथ इसके संबंध की पुष्टि करें और स्वीकृत कोना या छोटे-फीचर नियंत्रणों का उपयोग करें। किसी स्थानीय गति घटना के लिए पूरे कट को फिर से ट्यून न करें।
कंटूर की शुरुआत में दोष छेदन पूरा होने, गैस संक्रमण, विलंब, लीड-इन की लंबाई या आरंभ-बिंदु के स्थान की ओर संकेत करता है। अंत में बना निशान लीड-आउट, ओवरलैप, विराम या बीम बंद होने के समय की ओर संकेत करता है। अनुमत परीक्षण कंटूर पर आरंभ-बिंदु को स्थानांतरित करने से यह पता चल सकता है कि दोष टूलपाथ घटना के साथ स्थान बदलता है या नहीं।
दिशा-निर्भर दोष गति को स्थिर आपूर्ति की असममिति से अलग पहचानने में मदद करते हैं। रेसिपी बदले बिना प्रतिबिंबित या उलटे पथों पर कटाई करें। यदि समस्या यात्रा की दिशा के साथ उलट जाती है, तो बैकलैश, कंपन, त्वरण व्यवहार और दिशा-निर्भर गैस अंतःक्रिया की जाँच करें। यदि यह मशीन की ओर वाले किसी एक तरफ बनी रहती है, तो नोज़ल, बीम केंद्रीकरण, हेड ज्यामिति और गैस सममिति को प्राथमिकता दें।
धातु का ड्रॉस मुख्यतः पिघले पदार्थ के निष्कासन की समस्या है, केवल “जलने” की नहीं। पूछें कि क्या पूरी मोटाई तक पर्याप्त ऊर्जा पहुँची और क्या गैस जेट पिघले पदार्थ को हटा सका। ऊष्मा बढ़ाने से अधूरे आर-पार कटाव में मदद मिल सकती है, लेकिन पहले से पिघले और ठीक से बाहर न निकले कट की स्थिति और बिगड़ सकती है।
लकड़ी, ऐक्रेलिक और अन्य अधातुओं के लिए अलग मॉडल आवश्यक है। झुलसना, कालिख, अवशेष और ज्वाला ठहराव समय, ऊर्जा, वायु प्रवाह, निष्कर्षण, संदूषण और दहन की ओर ध्यान दिलाते हैं। कोनों का झुलसना मंदन और ऊष्मा-संचय का संकेत देता है। पूरे काम के चारों ओर कालापन फोकस, ऑप्टिक्स, सतही सुरक्षा, वायु प्रवाह या निष्कर्षण की ओर संकेत करता है। किसी भी निरंतर ज्वाला की स्थिति में तत्काल सुरक्षित रूप से रोकना आवश्यक है।
सबसे पहले मशीन की स्थिति, अलार्म, कूलिंग, इंटरलॉक और बीम की उपलब्धता जाँचें। फिर विफलता का वर्गीकरण करें।
हर जगह विफलता गलत सामग्री-मोटाई, दूषित ऑप्टिक्स, गलत फोकस, अपर्याप्त प्रदत्त शक्ति, बाधित गैस प्रवाह या अनुपयुक्त रेसिपी का संकेत देती है। केवल किसी एक हिस्से का न कटना मुड़ी हुई सामग्री, स्थानीय सपोर्ट के हस्तक्षेप, अस्थिर गैप, कोटिंग या मोटाई में भिन्नता अथवा टूलपाथ की किसी घटना का संकेत देता है। मशीन के गर्म होने के साथ खराब होने वाला कट कूलिंग या गैस आपूर्ति में बदलाव, ऑप्टिक्स के दूषित होने अथवा आउटपुट की अस्थिरता का संकेत देता है।
ऊर्जा समायोजित करने से पहले सुलभ ऑप्टिक्स, नोज़ल की स्थिति, फोकस, स्टैंडऑफ, सामग्री और गैस आपूर्ति की जाँच करें। इन जाँचों में सब सही पाए जाने के बाद, गति में थोड़ी कमी या स्वीकृत सीमाओं के भीतर शक्ति बढ़ाने का परीक्षण करें—लेकिन दोनों में से केवल एक का। सुधार में अस्वीकार्य कर्फ़-विस्तार, ऊष्मीय क्षति या ड्रॉस के बिना पूरी तरह आर-पार कटना शामिल होना चाहिए।
कठोर, नुकीला और मजबूती से चिपका अवशेष अक्सर गहराई पर अपर्याप्त ऊर्जा, अत्यधिक गति, गलत फोकस या कमजोर निष्कासन का संकेत देता है। पहले फोकस और गैस आपूर्ति की पुष्टि करें। यदि दोनों सही हैं, तो गति में थोड़ी कमी एक सार्थक परीक्षण है।
नरम, गोलाकार बूँदें दर्शाती हैं कि सामग्री का एक बड़ा हिस्सा द्रव बन गया था। संभावित कारणों में अत्यधिक गर्मी, धीमी चाल या बाहर न निकल पाने वाला पिघला पदार्थ शामिल हैं। चौड़ा कर्फ़, गोलाकार ऊपरी किनारा, रंग बदलना और कोनों पर अधिक जमाव अत्यधिक गर्मी का संकेत देते हैं। संकरे ऊपरी कर्फ़ के साथ निचले हिस्से में लगातार बनी रहने वाली बूँदें खराब निष्कासन का संकेत देती हैं।
पहले मामले में, गति में मामूली वृद्धि या शक्ति में कमी का परीक्षण करें। दूसरे मामले में, ऊष्मा सेटिंग्स को अपरिवर्तित रखें और गैस प्रवाह, नोज़ल की ज्यामिति, केंद्रीकरण तथा स्टैंडऑफ की जाँच करें। एक ओर जमा होने वाले ड्रॉस की स्थिति में, गति में एक और बदलाव करने के बजाय संरेखण और गैस की समरूपता को प्राथमिकता दें।
एकसमान, बार-बार दोहराई जाने वाली धारियाँ फोकस, प्रक्रिया सेटिंग्स या गैस प्रवाह में स्थिर असंगति का संकेत देती हैं। ऊपर से नीचे तक उनकी गहराई और कोण की तुलना करें। कई मनमाने गति-परिवर्तनों की तुलना में नियंत्रित फोकस शृंखला आम तौर पर अधिक जानकारी देती है।
अनियमित लहरें अस्थिरता का संकेत देती हैं: कंपन, शीट का खिसकना, अस्थिर ऊँचाई नियंत्रण, नोज़ल का दूषित होना, अशांत गैस या बीम आपूर्ति में गिरावट। जहाँ अनुमति हो, वहाँ सुरक्षित रूप से बीम बंद रखकर गति का अवलोकन करें, नोज़ल और शीट की जाँच करें तथा ऊँचाई में होने वाले अचानक सुधारों पर नज़र रखें।
नीचे की ओर बदतर होती धारियाँ सामग्री की मोटाई के आर-पार बीम की घटती प्रभावशीलता या पिघले पदार्थ के निष्कासन में कमी का संकेत देती हैं। गति कम करने से पहले फोकस, स्टैंडऑफ, नोज़ल और गैस आपूर्ति की जाँच करें। यदि धीमी गति वाला परीक्षण निचली दीवार में सुधार किए बिना कर्फ़ को चौड़ा और अत्यधिक गर्म कर देता है, तो आधारभूत सेटिंग्स पर लौटें और निष्कासन या फोकस की फिर से जाँच करें।
पूरे पथ पर जलने के निशान प्रति इकाई लंबाई अत्यधिक ऊर्जा, अनुपयुक्त गैस, संदूषण या खराब निष्कर्षण का संकेत देते हैं। वास्तविक सामग्री और गैस की पुष्टि करें, प्रक्रिया के अनुसार किसी भी अनपेक्षित फिल्म या अवशेष को हटाएँ और वायु प्रवाह की जाँच करें। फिर गति बढ़ाने या शक्ति घटाने में से किसी एक का परीक्षण करें।
जले हुए कोने और छोटे विवरण अपर्याप्त कॉर्नर कम्पेन्सेशन या अत्यधिक ठहराव की ओर संकेत करते हैं। साफ़ सीधी कटाई वाली रेसिपी को बदलने के बजाय उन विशेषताओं के लिए निर्धारित नियंत्रणों का उपयोग करें।
स्थानीय निशानों के लिए स्थानीय तुलना आवश्यक है। सुरक्षात्मक फिल्म, गंदी सपोर्ट स्लैट्स, परावर्तित ऊष्मा, धुएँ का जमाव, शीट का संदूषण, विराम, ओवरलैप और पियर्स स्थानों की जाँच करें। यदि निशान शीट के साथ स्थान बदलता है, तो सामग्री की जाँच करें। यदि वह बेड के सापेक्ष उसी स्थान पर रहता है, तो सपोर्ट और निष्कर्षण की जाँच करें। यदि वह टूलपाथ के आरंभ का अनुसरण करता है, तो टाइमिंग की जाँच करें।
फोकल स्थिति की त्रुटि को सामान्य ओवरबर्निंग से अलग करने के लिए नियंत्रित फोकस परीक्षण करें। फोकस की त्रुटि ऊपर से नीचे तक के संतुलन और टेपर को बदल देती है। सामान्य ओवरबर्निंग से व्यापक पिघलाव, गोल किनारे, रंग बदलना और अत्यधिक ऊष्मा उत्पन्न होती है।
दिशात्मक बेवल स्टैंडऑफ में बदलाव, शीट के कोण, नोज़ल की क्षति, खराब सेंटरिंग, हेड अलाइनमेंट या असममित गैस प्रवाह का संकेत देता है। समग्र ऊर्जा बदलने से पहले विपरीत दिशाओं में स्थित संबंधित किनारों को मापें।
जब किनारा साफ़ और समकोण हो, लेकिन पार्ट का आकार गलत हो, तो कर्फ़ कम्पेन्सेशन, टूलपाथ ऑफ़सेट, अक्ष कैलिब्रेशन, बैकलैश, शीट की गति और तापीय विकृति की जाँच करें। निर्देशांक या प्रोग्रामिंग की समस्या हल करने के लिए स्वीकार्य किनारे को खराब न करें।
मूल रेसिपी को स्थिर करके सहेज लें। इसके बाद हर बार इसी क्रम का उपयोग करें।
संक्षिप्त निरीक्षण को प्राथमिक जाँच मानें, जल्दबाज़ी की अनुमति नहीं। पुष्टि करें कि नोज़ल साफ़, गोल, सुरक्षित रूप से लगा हुआ, सही आकार का और केंद्रित है। सुलभ ऑप्टिक्स, निष्कर्षण पथ, सामग्री की पहचान, समतलता, कोटिंग और सपोर्ट की स्थिति का निरीक्षण करें।
यदि किसी सामान्य भौतिक खराबी को ठीक किया गया है, तो सहेजी गई रेसिपी को बहाल करें और कुछ भी बदलने से पहले मूल कट को दोहराएँ। क्षतिग्रस्त नोज़ल को बदलने के बाद साफ़ परिणाम मिलना उपयोगी प्रमाण है। नोज़ल बदलने, ऑप्टिक साफ़ करने, फोकस खिसकाने और गति घटाने के बाद साफ़ परिणाम मिलना अस्पष्ट है।
मशीन, ऑप्टिक, सामग्री, मोटाई, गैस और कटिंग मोड के लिए निर्माता द्वारा अनुमोदित आधारभूत फोकल रेंज का उपयोग करें। अन्य सभी स्थितियों को स्थिर रखते हुए लेबलयुक्त फोकस श्रृंखला चलाएँ।
टेस्ट क्षेत्र में हेड की गति का निरीक्षण करें। मुड़ी हुई शीट, गंदे सेंसिंग घटक, क्षतिग्रस्त इंसुलेशन, ढीले पुर्जे या अस्थिर कैपेसिटिव नियंत्रण, स्थिर जाँच सफल होने पर भी, गति के दौरान अंतराल को बदल सकते हैं। फोकस-टेस्ट के परिणाम स्वीकार करने से पहले इन स्थितियों को ठीक करें।
गैस का प्रकार, शुद्धता संबंधी जानकारी, प्रवाह के दौरान दबाव, नोज़ल का प्रकार और व्यास, नोज़ल गैप, होज़, फ़िल्टर, रेगुलेटर, वाल्व और सुलभ कनेक्शनों की पुष्टि करें। केवल अनुमोदित रिसाव जाँच और सुरक्षा प्रक्रियाओं का उपयोग करें।
प्रदर्शित दबाव, कर्फ़ पर स्थिर प्रवाह के समान नहीं होता। पियर्सिंग या कटिंग के दौरान दबाव में गिरावट उस प्रक्रिया से जुड़े दोष का कारण समझा सकती है। अधिक दबाव किसी क्षतिग्रस्त, अवरुद्ध, अधिक बड़े या गलत संरेखित नोज़ल की समस्या हल नहीं करता; इससे अशांति बढ़ सकती है।
पिछली जाँचें सफल होने के बाद, प्रमाण से मेल खाने वाले चर का चयन करें:
परस्पर संबद्ध चरों को एक साथ न बदलें। मूल मान, परीक्षण मान, पूर्वानुमान, भेदन, ऊपरी और निचले किनारे की गुणवत्ता, ड्रॉस, टेपर, रंग परिवर्तन, आयाम और स्वीकार या अस्वीकार करने का निर्णय दर्ज करें। अगले परीक्षण से पहले प्रत्येक अस्वीकृत चर को उसके आधारभूत मान पर वापस लाएँ।
एक साफ़ परीक्षण नमूना केवल यह साबित करता है कि प्रक्रिया ने सीमित परिस्थिति में एक बार काम किया। उत्पादन-संबंधी सुधार को मूल विफलता वाली परिस्थितियों में भी लगातार सफल होना चाहिए; इस चरण में दोहराव योग्य कटिंग के लिए सिंगल-टेबल फाइबर लेज़र कटिंग मशीन जैसे उत्पादन-केंद्रित समाधान की उपयुक्तता का मूल्यांकन किया जा सकता है।
सत्यापन से पहले स्वीकृति मानदंड निर्धारित करें। परीक्षण को मूल विफलता वाले स्थान और बेड की प्रतिनिधि स्थितियों पर दोहराएँ। जहाँ व्यावहारिक हो, टूलपाथ को घुमाएँ या उलटें। लंबे सीधे खंडों, कोनों, छोटे विवरणों, भेदन बिंदुओं और मूल रूप से विफल हुए फ़ीचर की दोबारा जाँच करें। इसके बाद वास्तविक प्रोग्राम या नेस्ट से नियंत्रित प्रथम पीस चलाएँ।
जिस सुधार के लिए असामान्य रूप से कम गति, अत्यधिक शक्ति या किसी अन्य चरम मान की आवश्यकता हो, उसे पुनर्स्थापित प्रक्रिया क्षमता नहीं, बल्कि क्षतिपूर्ति माना जाना चाहिए। उसमें पर्याप्त मार्जिन नहीं होता और समतलता, तापमान, सतह की स्थिति या गैस आपूर्ति में सामान्य बदलाव होने पर वह फिर विफल हो सकता है।
सफल सामग्री विनिर्देश, बैच, नोज़ल, गैस, प्रवाह के दौरान दबाव, फ़ोकस, स्टैंडऑफ़, शक्ति, गति, फ़ीचर नियंत्रण, प्रोग्राम संशोधन, बेड की स्थितियाँ, रखरखाव की स्थिति, फ़ोटोग्राफ़ और स्वीकृति परिणाम दर्ज करें। पता लगाने की क्षमता बनाए रखने के लिए पहले अनुमोदित रेसिपी को सुरक्षित रखें।
मशीन विकल्पों और उपलब्ध तकनीकी सामग्री की समीक्षा के लिए उत्पाद ब्रोशर डाउनलोड करें।
जब बुनियादी जाँच सफल हो जाए, सामान्य सेटिंग्स अनुमोदित सीमाओं के भीतर स्थिर परिणाम न दे सकें और दोष किसी मशीन निर्देशांक, रखरखाव घटना या अस्थिर इनपुट के साथ लगातार जुड़ा रहे, तो समस्या को आगे बढ़ाएँ।
पुर्जों को दूसरी जगह रखने या घुमाने के बाद भी यदि दोष उसी मशीन निर्देशांक पर बना रहता है, तो यह बेड सपोर्ट, ऊँचाई नियंत्रण, गति, संरेखण या बीम-डिलीवरी संबंधी समस्याओं का संकेत देता है। स्थान-विशिष्ट गति या फ़ोकस ऑफ़सेट न बनाएँ, जब तक कि किसी अनुमोदित निर्माता प्रक्रिया में उनकी स्पष्ट रूप से आवश्यकता न हो।
टक्कर, नोज़ल बदलने, ऑप्टिक बदलने या रखरखाव कार्य के बाद अचानक गिरावट, स्थापना के दौरान क्षति, गलत संरेखण, संदूषण या गलत घटक का संकेत देती है। केवल ऑपरेटर के अधिकार-क्षेत्र के भीतर ही निरीक्षण करें और जहाँ व्यावहारिक हो, निकाले गए घटकों को सुरक्षित रखें।
माँग के दौरान अस्थिर गैस दबाव, ऑप्टिक का बार-बार संदूषित होना, ऊँचाई की असंगत रीडिंग, बिगड़ती बीम गुणवत्ता या वार्म-अप के दौरान बिना किसी स्पष्ट कारण के गिरावट जैसी समस्याओं में, सुलभ जाँच पूरी होने के बाद योग्य रखरखाव कर्मियों या सेवा प्रदाता की सहायता लें। विशेषज्ञ निदान, सेवा या मशीन-संबंधी पूछताछ के लिए संपर्क करें।
प्रक्रिया की सीमाओं को भी पहचानें। यदि सिस्टम स्थिर और दोहराने योग्य है, लेकिन अनुमोदित सेटिंग्स के भीतर आवश्यक खुरदरापन, ड्रॉस, टेपर, ताप प्रभाव, आयाम और उत्पादन-दर के लक्ष्यों को पूरा नहीं कर सकता, तो आवश्यकता सामग्री, मोटाई, लेज़र स्रोत या उपलब्ध गैस की क्षमता से अधिक हो सकती है। व्यावहारिक समाधान द्वितीयक फिनिशिंग, दूसरी गैस, सामग्री की अलग स्थिति, दूसरी मशीन या अलग कटिंग प्रक्रिया हो सकता है।
एक उपयोगी सर्विस रिपोर्ट केवल लक्षण नहीं, बल्कि खराबी की सीमा का वर्णन करती है। “गैस का दबाव स्थिर रहने के दौरान, टूलपाथ की दोनों दिशाओं में मशीन के समान निर्देशांकों पर निचले किनारे का ड्रॉस बार-बार बनता है” कथन, “कट खुरदरा है” की तुलना में कार्रवाई के लिए कहीं अधिक उपयोगी है।
लेबल लगे हुए फोटोग्राफ दें और जहाँ व्यावहारिक हो, विफल तथा स्वीकार्य नमूने सुरक्षित रखें। सामग्री की पहचान, प्रोग्राम संशोधन, फीचर का प्रकार, दिशा, मशीन निर्देशांक, नोज़ल, गैस, फोकस, स्टैंडऑफ, पावर, गति, परीक्षण परिणाम, सटीक अलार्म और हाल में किए गए रखरखाव या हुई टक्करों की जानकारी शामिल करें।
बताएँ कि कौन-कौन से निरीक्षण पूरे किए गए और प्रत्येक में क्या पाया गया। हर नियंत्रित समायोजन को उसके मूल मान, परीक्षण मान और परिणाम सहित सूचीबद्ध करें। ऐसी किसी भी चीज़ की पहचान करें जिसका निरीक्षण इसलिए नहीं किया गया क्योंकि वह ऑपरेटर के अधिकार-क्षेत्र से बाहर थी।
मुख्य नियम सरल है: एक वैध रेसिपी प्रतिनिधि ज्यामिति, दिशाओं और बेड की स्थितियों में पार्ट के साथ समान रूप से काम करती है। कोई खराबी किसी स्थान, घटना, विषमता या अस्थिर इनपुट से जुड़ी रहती है। जब प्रमाण उस सीमा को स्पष्ट कर देते हैं, तो किसी अन्य सेटिंग में बिना सोचे-समझे बदलाव करना अब समस्या-निवारण नहीं रहता—वह समस्या को बनाए रखते हुए उसके आसपास ट्यूनिंग करना है।
