लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

जलने के निशान दिखने पर लेज़र की शक्ति कम करना सबसे स्पष्ट उपाय लगता है। कभी-कभी यह काम करता है: ऊपरी सतह अधिक साफ हो जाती है, किनारा हल्का दिखाई देता है और हिस्सा फिर भी पूरी तरह कट जाता है। लेकिन उतनी ही बार केवल एक दोष में सुधार होता है। किनारा गहरा बना रहता है, धुआँ सामने की सतह पर दाग छोड़ देता है या नीचे की ओर छत्ते जैसा पैटर्न दिखाई देता है।
यह असंगति उपयोगी संकेत देती है। शक्ति यह नियंत्रित करती है कि सामग्री में कितनी ऊर्जा प्रवेश करती है, लेकिन यह कट के आसपास या नीचे होने वाली हर प्रक्रिया को नियंत्रित नहीं करती। फोकस यह निर्धारित करता है कि ऊर्जा कट-खाँचे तक कितनी कुशलता से पहुँचती है। एयर असिस्ट और निकास प्रणाली यह निर्धारित करते हैं कि धुआँ और गर्म मलबा कितनी जल्दी बाहर निकलते हैं। सपोर्ट बेड यह निर्धारित करता है कि बाहर निकलती किरण, अवशेष या गर्मी वापस निचली सतह की ओर लौटती है या नहीं।
इसलिए जलने के निशान रोकने का सबसे विश्वसनीय तरीका अनुमान के आधार पर लगातार शक्ति कम करना नहीं है। सही तरीका है निशान की पहचान करना, यह पुष्टि करना कि कट सामग्री के आर-पार हुआ है या नहीं, मशीन की आधारभूत स्थिति बहाल करना और फिर कुल ऊष्मा की वह न्यूनतम मात्रा निर्धारित करना जो लगातार सामग्री के आर-पार काट सके।
यह कार्यप्रवाह लकड़ी, प्लाईवुड, ऐक्रिलिक, कपड़े और लेज़र के अनुकूल प्रमाणित अन्य सामग्रियों में होने वाली सामान्य लेज़र-कटिंग समस्याओं पर लागू होता है। हमेशा उपकरण निर्माता की संचालन, रखरखाव और अग्नि-सुरक्षा प्रक्रियाओं का पालन करें।
जलने के निशान आमतौर पर परस्पर प्रभाव डालने वाले तीन तंत्रों से उत्पन्न होते हैं: अत्यधिक ठहराव समय, लंबे समय तक बना रहने वाला धुआँ और नीचे से आने वाली गर्मी या परावर्तित ऊर्जा।
ठहराव समय वह अवधि है जिसके दौरान किरण सामग्री की किसी निश्चित लंबाई को प्रभावित करती है। धीमी गति, बार-बार किए गए पास, लंबा भेदन और कोनों के आसपास गति कम होने से गर्मी जमा होती है। इससे होने वाला रंग परिवर्तन सामान्यतः टूलपाथ के साथ दिखाई देता है और उन स्थानों पर अधिक गंभीर हो जाता है जहाँ हेड धीमा होता है या एक ही क्षेत्र से दो बार गुजरता है।
लंबे समय तक बना रहने वाला धुआँ एक अलग पैटर्न बनाता है। यदि एयर असिस्ट कट-खाँचे को साफ नहीं करता या निकास प्रणाली दूषित पदार्थों को बाहर नहीं ले जाती, तो वाष्प और कण कट के पास बने रहते हैं। वे ऊपरी सतह पर दाग लगा सकते हैं, अवशेषों को दोबारा जमा कर सकते हैं और गर्मी को किनारे के आसपास केंद्रित रख सकते हैं। यदि धुआँ सतह पर जमा होता रहता है, तो शक्ति कम करने से दाग पड़ना नहीं रुक सकता।
नीचे से आने वाली गर्मी तब महत्वपूर्ण हो जाती है, जब किरण सामग्री से बाहर निकल जाती है। धातु का हनीकॉम्ब, ब्लेड बेड या अवशेषों से ढका सपोर्ट ऊर्जा को परावर्तित कर सकता है या गर्म मलबे को वापस निचली सतह की ओर भेज सकता है। इस प्रभाव को आमतौर पर फ्लैशबैक कहा जाता है। पीछे की सतह पर बिंदु, धारियाँ, प्रभामंडल या ग्रिड के आकार का पैटर्न इस बात का प्रबल संकेत है कि बेड भी समस्या का हिस्सा बन गया है।
ये कारण एक ही हिस्से पर एक साथ मौजूद हो सकते हैं। गहरा किनारा अत्यधिक ठहराव का संकेत दे सकता है, धुएँ से दागदार सतह कमजोर निकास दिखा सकती है और निचली सतह पर पैटर्न वाले निशान बेड के कारण हो सकते हैं। इन तीनों को केवल “बहुत अधिक शक्ति” मानना सबसे उपयोगी नैदानिक जानकारी को नज़रअंदाज़ करना है।
कम शक्ति अप्रत्यक्ष रूप से कुल ऊष्मा की मात्रा भी बढ़ा सकती है। यदि कमजोर सेटिंग अब सामग्री के आर-पार नहीं काट पाती, तो ऑपरेटर मशीन की गति कम कर सकता है या एक और पास जोड़ सकता है। प्रदर्शित शक्ति प्रतिशत कम होता है, लेकिन सामग्री अधिक समय तक किरण के नीचे रहती है या उसे दो बार गर्म किया जाता है।
कई पास विशेष रूप से भ्रामक हो सकते हैं। पहले पास के बाद, कर्फ़ में जली हुई परत, पिघला हुआ अवशेष और फँसा हुआ धुआँ हो सकता है। दूसरा पास ठंडी, साफ़ सतह में काटने के बजाय उसी सामग्री को दोबारा गर्म करता है। कई मामलों में, मध्यम रूप से अधिक शक्ति वाला एक तेज़ पास, दो कमज़ोर और धीमे पासों की तुलना में कम नुकसान करता है।
लक्ष्य शक्ति का न्यूनतम मान प्राप्त करना नहीं है। लक्ष्य ऐसा न्यूनतम संयुक्त एक्सपोज़र प्राप्त करना है, जो सही फ़ोकस, निर्देशित वायु प्रवाह, प्रभावी निकासी और उपयुक्त सपोर्ट व्यवस्था के साथ साफ़ और विश्वसनीय आर-पार कट बनाए।
परीक्षण वाले हिस्से को उसकी मूल दिशा में ही रखें और पाँच क्षेत्रों की जाँच करें: ऊपरी सतह, कटा हुआ किनारा, निचला भाग, कोने या बारीक विवरण, और कोई भी ऐसे निशान जो देखने में अनियमित लगते हों। ध्यान दें कि रंग बदलने का पैटर्न टूलपाथ का अनुसरण करता है, सपोर्ट के पास जमा होता है, हेड के दिशा बदलने वाली जगह पर दिखाई देता है, या कट से दूर बनता है।
फिर पुष्टि करें कि हिस्सा पूरी तरह आर-पार कटा है या नहीं। आंशिक रूप से जुड़े टुकड़े को खींचकर अलग न करें, क्योंकि इससे हुई क्षति विफलता के मूल स्थान को छिपा सकती है। सफल कट के चारों ओर बने गहरे किनारे और अधूरे कट के चारों ओर बने गहरे किनारे के लिए अलग-अलग निर्णय लेने होते हैं।
नीचे दी गई पैटर्न मार्गदर्शिका यह पहचानने में मदद करती है कि सबसे पहले किस चीज़ की जाँच की जानी चाहिए:
| जलने का पैटर्न | संभावित कारण | प्रारंभिक जाँच |
|---|---|---|
| ऊपरी सतह पर फैली हुई धुंधली परत | धुआँ जमना, कमज़ोर निकास, हवा की गलत दिशा | निकास मार्ग, नोज़ल से वायु आपूर्ति, सतह की मास्किंग |
| पूरे कटे किनारे का समान रूप से गहरा होना | अत्यधिक ठहराव अवधि, खराब फ़ोकस, बार-बार पास, काटने में कठिन सामग्री | फ़ोकस, गति, पासों की संख्या, सामग्री की एकरूपता |
| नीचे की ओर बिंदु, रेखाएँ, प्रभामंडल या ग्रिड | गंदे सपोर्ट, बेड से संपर्क, फ्लैशबैक | बेड की सफ़ाई, सपोर्ट की स्थिति, वर्कपीस की निकासी दूरी |
| गहरे कोने या छोटी आकृतियाँ | गति कम होना, डुप्लिकेट वेक्टर, एक-दूसरे पर चढ़े पाथ, स्थानीय रूप से गर्मी जमा होना | फ़ाइल ज्यामिति, कटिंग क्रम, कॉर्नर कंपेन्सेशन |
| शीट के अलग-अलग हिस्सों में बदलते निशान | टेढ़ापन, असमान फ़ोकस, अलाइनमेंट, वायु प्रवाह में बदलाव, सामग्री के दोष | समतलता, बेड की अलग-अलग स्थितियों पर परीक्षण, ऑप्टिक्स, सामग्री की तुलना |
कर्फ़ से बाहर तक फैली चौड़ी भूरी या स्लेटी परत आमतौर पर इस बात का संकेत है कि धुआँ और कण वापस सामग्री पर जम रहे हैं। सतह के ठंडा होने के बाद उसे साफ़ कपड़े से पोंछें। यदि रंग बदला हुआ अधिकांश हिस्सा कपड़े पर आ जाता है, तो ढीला जमाव मुख्य संभावित कारण है। यदि निशान सतह में बना रहता है और कर्फ़ के बिल्कुल साथ चलता है, तो सीधे गर्म होने का भी योगदान हो सकता है।
बंद एनक्लोज़र के भीतर सुरक्षित परीक्षण के दौरान धुएँ के मार्ग का निरीक्षण करें। यदि धुआँ वहीं ठहरा रहता है, मुड़ते हुए कार्यक्षेत्र पर फैलता है या पूरे हो चुके हिस्सों के ऊपर बार-बार बहता है, तो यह कमज़ोर निकासी, अवरुद्ध डक्ट या फ़िल्टर, गलत दिशा में लगे एयर असिस्ट या एनक्लोज़र के ऐसे वायु-प्रवाह पैटर्न का संकेत है जो दूषित कणों को भीतर फँसा देता है।
सत्यापित लेज़र-सुरक्षित पेपर मास्किंग सतह की रक्षा कर सकती है, लेकिन वायु प्रवाह सही ढंग से काम करने के बाद मास्किंग अंतिम अवरोध होनी चाहिए। यह कर्फ़ या एनक्लोज़र से धुआँ नहीं हटा सकती।
जब पूरी किनारी पर एक जैसा रंग बिगड़ा हुआ दिखे, तो संभवतः कारण बीम के साथ चलता है। धीमी गति से बीम के ठहरने का समय बढ़ता है, बार-बार पास देने से कट-खांचे (कर्फ़) को दोबारा गर्मी मिलती है, और खराब फोकस ऊर्जा को उस स्थान पर केंद्रित करने के बजाय अधिक चौड़े क्षेत्र में फैला देता है जहाँ सामग्री को अलग होना होता है।
एक्सपोज़र बदलने से पहले फोकस और सामग्री की समतलता जाँचें। फिर केवल गति या पावर को समायोजित करते हुए एक-पास परीक्षण करें। यदि किनारी हल्की हो जाती है और भाग फिर भी साफ़-साफ़ अलग हो जाता है, तो मूल डोज़ अत्यधिक थी। यदि अधिक साफ़ परिणाम देने वाली सेटिंग सामग्री को आर-पार काटने में विफल रहती है, तो अतिरिक्त पास देने से पहले फोकस और वायु-प्रवाह ठीक करें।
सामग्री एक व्यावहारिक सीमा तय कर सकती है। प्लाईवुड का गोंद, रेज़िन की जेबें, नमी, कोटिंग, घनत्व और मोटाई में अंतर के कारण किनारी काली पड़ सकती है, भले ही मशीन सही ढंग से काम कर रही हो। सेटिंग को दोषी मानने से पहले प्रमाणित रूप से अच्छे नमूनों या शीट के अलग-अलग हिस्सों की तुलना करें।
अत्यधिक जला हुआ शुरुआती बिंदु एक अलग संकेत है। पियर्स वाले स्थान पर गड्ढा, दरार या काला धब्बा पूरे कंटूर की समस्या के बजाय अत्यधिक पियर्स ऊर्जा, असिस्ट फ्लो में देरी या अस्थिर पियर्सिंग घटना का संकेत हो सकता है।
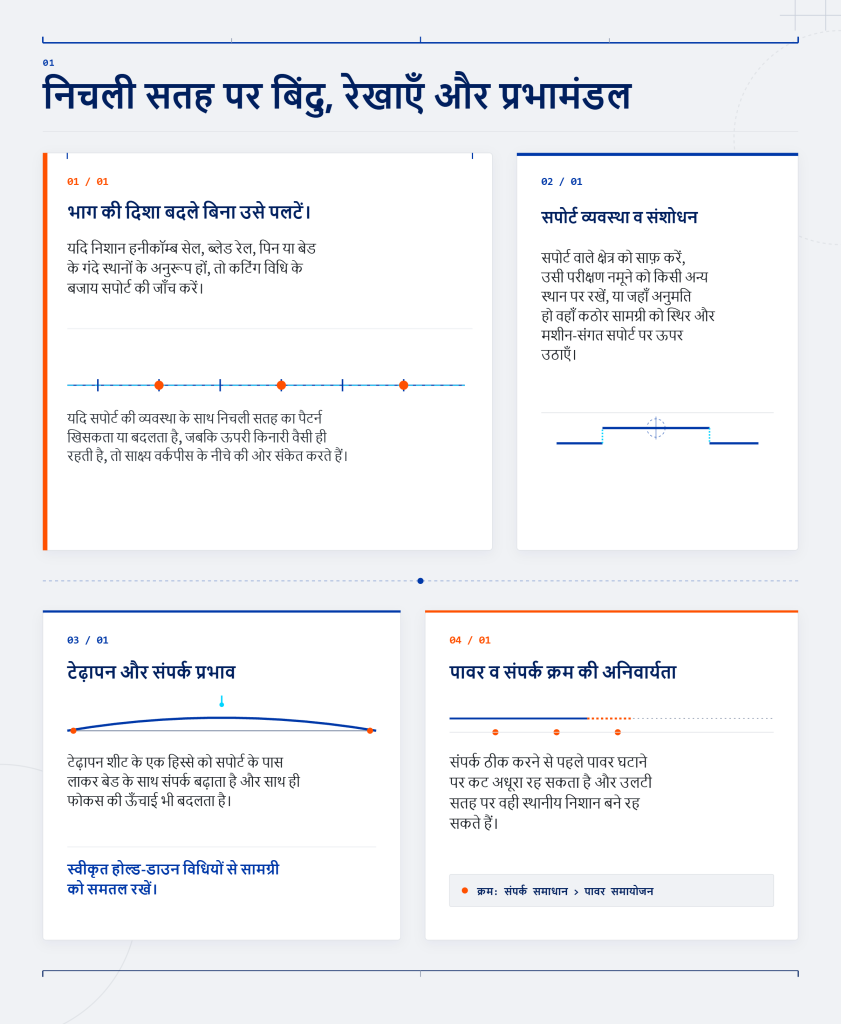
भाग की दिशा बदले बिना उसे पलटें। यदि निशान हनीकॉम्ब सेल, ब्लेड रेल, पिन या बेड के गंदे स्थानों के अनुरूप हों, तो कटिंग विधि के बजाय सपोर्ट की जाँच करें।
सपोर्ट वाले क्षेत्र को साफ़ करें, उसी परीक्षण नमूने को किसी अन्य स्थान पर रखें, या जहाँ अनुमति हो वहाँ कठोर सामग्री को स्थिर और मशीन-संगत सपोर्ट पर ऊपर उठाएँ। यदि सपोर्ट की व्यवस्था के साथ निचली सतह का पैटर्न खिसकता या बदलता है, जबकि ऊपरी किनारी वैसी ही रहती है, तो साक्ष्य वर्कपीस के नीचे की ओर संकेत करते हैं।
टेढ़ापन शीट के एक हिस्से को सपोर्ट के पास लाकर बेड के साथ संपर्क बढ़ाता है और साथ ही फोकस की ऊँचाई भी बदलता है। स्वीकृत होल्ड-डाउन विधियों से सामग्री को समतल रखें। संपर्क ठीक करने से पहले पावर घटाने पर कट अधूरा रह सकता है और उलटी सतह पर वही स्थानीय निशान बने रह सकते हैं।
तेज़ मोड़ पर हेड को गति कम करनी पड़ती है। यदि गति के साथ आउटपुट कम नहीं होता, तो सीधे हिस्से की तुलना में कोने को प्रति इकाई लंबाई अधिक ऊर्जा मिलती है। बहुत पास-पास स्थित विवरणों में भी गर्मी जमा होती है, क्योंकि एक वेक्टर ऐसी सामग्री तक पहुँचता है जो अभी ठंडी नहीं हुई है।
डिज़ाइन को पाथ या नोड व्यू में जाँचें। डुप्लिकेट रेखाओं के कारण लेज़र उसी किनारी पर दो बार चल सकता है, जबकि एक-दूसरे पर चढ़े एंडपॉइंट किसी एक स्थान को दोबारा गर्म कर सकते हैं। समान सेटिंग का उपयोग करके एक साधारण आकृति की विस्तृत ज्यामिति से तुलना करें। साफ़ सीधे हिस्सों के साथ काले कोने, समग्र पावर की तुलना में गति, ओवरलैप या कटिंग क्रम की ओर अधिक दृढ़ता से संकेत करते हैं।
डुप्लिकेट वेक्टर हटाएँ, अनावश्यक ओवरलैप से बचें, डिज़ाइन में जहाँ संभव हो वहाँ सघन विशेषताओं के बीच दूरी बढ़ाएँ, और कॉर्नर-पावर या मोशन कंपनसेशन का उपयोग केवल तभी करें जब कंट्रोलर में यह सुविधा उपलब्ध हो और निर्माता ने इसकी कार्यप्रणाली समझाई हो।
जो निशान अनियमित प्रतीत होते हैं, उनके लिए स्थिति-आधारित परीक्षण आवश्यक है। निर्धारित करें कि दोष मशीन में किसी एक स्थान पर बना रहता है, सामग्री के किसी एक हिस्से के साथ रहता है, या स्टॉक को समतल करने के बाद बदल जाता है।
यदि निशान मुड़े हुए क्षेत्र के साथ बना रहता है, तो फोकल दूरी या नोज़ल क्लीयरेंस में बदलाव संभावित कारण है। यदि वह शीट के साथ स्थान बदलता है, तो संदूषण, कोटिंग, आंतरिक रिक्तियों, गोंद, रेज़िन या स्थानीय मोटाई में भिन्नता का संदेह करें। यदि वह बेड के उसी निर्देशांक पर बना रहता है, तो बेड के स्तर, ऑप्टिकल संरेखण, नोज़ल की आपूर्ति और एनक्लोज़र के वायु-प्रवाह की जाँच करें।
असंगत बीम की भरपाई स्थानीय पावर मानों से न करें। पहले अनुमोदित प्रक्रिया के अनुसार ऑप्टिक्स का निरीक्षण और सर्विस करें।
भेदन समस्या-निवारण के दो बिल्कुल अलग मार्गों को अलग करता है।
यदि हिस्सा पूरी तरह कट जाता है, तो बचा हुआ रंग-बदलाव आमतौर पर अनावश्यक ऊष्मा संचय, धुएँ के जमाव, स्थानीय ठहराव या सपोर्ट के साथ अंतःक्रिया को दर्शाता है। निशान से संकेतित स्थिति का समाधान करने के बाद ही ऊष्मा कम करें।
यदि कट आर-पार नहीं होता, तो पावर कम करना या गति बढ़ाना गलत दिशा में कदम है। पहले निर्धारित करें कि वर्तमान ऊर्जा का प्रभावी ढंग से उपयोग क्यों नहीं हो रहा है। गलत फोकस, मुड़ा हुआ स्टॉक, संदूषित ऑप्टिक्स, कमजोर वायु-प्रवाह, अस्थिर पियर्सिंग, अनुपयुक्त सामग्री या मशीन की अपर्याप्त क्षमता—ये सभी गहरा लेकिन अधूरा कट उत्पन्न कर सकते हैं।
यदि जाँच से पता चले कि समस्या रखरखाव के बजाय मशीन की क्षमता या अनुप्रयोग-अनुकूलता से जुड़ी है, तो मशीन चयन, प्रक्रिया आवश्यकताओं या कार्यान्वयन पर चर्चा के लिए विशेषज्ञ से संपर्क करें।
पहले से काले किनारे वाला अधूरा कट विशेष रूप से महत्वपूर्ण है। इसका अर्थ है कि सामग्री प्रभावी ढंग से हटे बिना ऊष्मा जमा हो रही है। मशीन को धीमा करने से आमतौर पर झुलसन और गहरी होगी। एक्सपोज़र बढ़ाने से पहले फोकस और वायु-प्रवाह बहाल करें।
पावर और गति की तुलना करने से पहले ऊर्जा की सुसंगत आपूर्ति सुनिश्चित करें। एक उपयोगी क्रम है: ऑप्टिक्स, फोकस और समतलता, एयर असिस्ट, निकास और सपोर्ट। यदि जलने का पैटर्न किसी एक क्षेत्र को स्पष्ट रूप से कारण बताता है, तो उसका तुरंत निरीक्षण करें; लेकिन सेटिंग परीक्षण को सार्थक मानने से पहले पूरी आधारभूत स्थिति की पुष्टि करें।
लेंस, दर्पण या सुरक्षात्मक विंडो पर जमी पतली परत बीम को अवशोषित और प्रकीर्णित कर सकती है। इससे कर्फ़ तक कम उपयोगी ऊर्जा पहुँचती है, जबकि उसके आसपास अधिक गर्मी फैलती है। ऐसे में आर-पार काटने की क्षमता वापस पाने के लिए पावर बढ़ाने से झुलसना बढ़ जाता है और दूषित ऑप्टिक पर अतिरिक्त दबाव पड़ सकता है।
मशीन को बंद करें और उसके घटकों तक केवल मशीन मैनुअल के अनुसार ही पहुँचें। स्वीकृत सफाई सामग्री और हैंडलिंग विधियों का उपयोग करें। घरेलू टिश्यू, अस्वीकृत सॉल्वेंट, उँगलियों के निशान और घिसाव पैदा करने वाली पोंछाई ऑप्टिकल कोटिंग को नुकसान पहुँचा सकती है।
धुंधलेपन, कालिख, अवशेष, छोटे गड्ढों, दरारों या कोटिंग की क्षति की जाँच करें। सफाई से जमा पदार्थ हटते हैं, लेकिन जली हुई विंडो या क्षतिग्रस्त लेंस की मरम्मत नहीं हो सकती। खराब हो चुकी उपभोग्य वस्तुओं को बदलें या योग्य सर्विस की व्यवस्था करें।
यदि संदूषण जल्दी लौट आता है, तो वायु आपूर्ति की जाँच करें। नमी, धूल या कंप्रेसर का तेल हेड तक पहुँचकर सुरक्षात्मक विंडो को गंदा कर सकता है। एयर सिस्टम में बदलाव के बाद बार-बार होने वाला संदूषण अपस्ट्रीम फिल्ट्रेशन या वायु-गुणवत्ता की समस्या का संकेत देता है।
यदि मशीन की स्थिति के साथ कटाई की गुणवत्ता बदलती है, तो स्वीकृत विधि का उपयोग करके पूरे कार्य क्षेत्र में एलाइनमेंट की जाँच करें। एक कोने में केंद्रित बीम दूसरी जगह खिसक सकती है, किसी एपर्चर से टकराकर आंशिक रूप से कट सकती है या असमान स्पॉट बना सकती है। अलग-अलग क्षेत्रों के लिए पावर रेसिपी बनाने के बजाय एलाइनमेंट ठीक करें या सर्विस की व्यवस्था करें।
स्वीकृत गेज, ऑटोफोकस प्रक्रिया या मापन विधि का उपयोग करके वास्तविक ऊपरी सतह से फोकस सेट करें। बेड केवल सहारे का संदर्भ है। सामग्री की मोटाई, ऊँचे सपोर्ट, बनावट और बेड की ऊँचाई—ये सभी कार्य-वस्तु तक की दूरी बदलते हैं।
मोटाई या सपोर्ट की ज्यामिति बदलने पर हर बार फोकस फिर से स्थापित करें। रेसिपी के साथ विधि को दर्ज करें। “ऊपरी सतह से ऑटोफोकस किया गया” दोहराया जा सकता है; “पिछली ऊँचाई के आसपास सेट किया गया” नहीं।
मुड़ी हुई शीट एक ही समय में फोकस और नोज़ल की निकासी-दूरी, दोनों को बदल देती है। केवल वहीं मशीन-संगत होल्ड-डाउन का उपयोग करें जहाँ इसकी अनुमति हो, और उन्हें हेड के मार्ग से बाहर रखें। सामग्री को इतना पर्याप्त सहारा दें कि वह झुके नहीं, लेकिन महत्वपूर्ण कट लाइनों के नीचे अनावश्यक धातु न रखें।
पुर्ज़ों के अलग होने के बाद शीट पर नज़र रखें। आंतरिक तनाव के कारण शुरू में समतल सामग्री ऊपर उठ सकती है और ढीले कटआउट अपनी स्थिति बदल सकते हैं। यदि सामग्री सुरक्षित रूप से समतल नहीं रह सकती, तो उसके मुड़ाव के अनुसार सेटिंग समायोजित करने के बजाय छोटा खंड उपयोग करें या उसे अस्वीकार कर दें।
मोटी सामग्री के लिए निर्माता के आधारभूत फोकस से शुरुआत करें। मोटाई के भीतर नियंत्रित फोकस ऑफ़सेट आर-पार काटने की क्षमता सुधार सकता है, लेकिन यह एक अनुकूलन है, बचाव की सेटिंग नहीं। पावर, गति और वायु को स्थिर रखते हुए एक बार में एक ऑफ़सेट का परीक्षण करें, फिर ऊपरी कर्फ़, निचले कर्फ़, किनारे की गुणवत्ता और पुर्ज़े के अलग होने की तुलना करें।
मशीन का मूल्यांकन या फोकस परीक्षण तैयार करते समय, आधारभूत सेटिंग, उत्पाद विनिर्देश और अन्य तकनीकी जानकारी के लिए उपलब्ध ब्रोशर और दस्तावेज़ डाउनलोड करें।
सतह पर धुएँ का एक ओर बहना यह साबित नहीं करता कि एयर असिस्ट प्रभावी है। उपयोगी हवा को कर्फ़ में प्रवेश करना चाहिए, वाष्प और कणों को बाहर निकालना चाहिए, और लगातार बनी रहने वाली लौ को हेड के पीछे चलने से रोकना चाहिए।
मशीन को सुरक्षित रूप से बंद करके, नोज़ल में रुकावट, अवशेष, क्षति और केंद्र से हटकर मौजूद अवरोध की जाँच करें। सामग्री के सपाट और फ़ोकस हो जाने के बाद निर्धारित स्टैंड-ऑफ दूरी सेट करें। बहुत अधिक दूरी से जेट फैल जाता है; बहुत कम दूरी टकराव का जोखिम पैदा करती है और हो सकता है कि वह निर्धारित तरीके से काम न करे।
स्रोत से नोज़ल तक हवा के मार्ग का निरीक्षण करें। मुड़ी हुई होज़, ढीली फिटिंग, बंद या पूरी तरह संतृप्त फ़िल्टर, बंद वाल्व, संघनित द्रव और केवल प्रवाह के दौरान दिखाई देने वाले रिसाव की जाँच करें। स्रोत पर स्थिर अवस्था में लगा गेज यह साबित नहीं करता कि कटिंग के दौरान पर्याप्त हवा हेड तक पहुँचती है।
हवा की गुणवत्ता उसकी मात्रा जितनी ही महत्वपूर्ण है। नमी, कण और तेल हेड तथा ऑप्टिक्स को दूषित कर सकते हैं। निर्देशों के अनुसार सिस्टम से द्रव निकालें और उसकी सर्विसिंग करें।
निर्माता द्वारा दी गई सामग्री की आधारभूत सेटिंग का उपयोग करें, फिर बंद आवरण के भीतर कटिंग का निरीक्षण करें। धुआँ कर्फ़ से बाहर निकलना चाहिए और टूलपाथ के साथ लौ लगातार बनी नहीं रहनी चाहिए। अधिक दबाव हमेशा बेहतर नहीं होता: गलत दिशा में या अनुपयुक्त प्रवाह धुएँ को फैला सकता है या अस्थिर दहन में योगदान दे सकता है।
एयर असिस्ट संकरे कट को साफ़ करता है; एग्ज़ॉस्ट यह नियंत्रित करता है कि इसके बाद संदूषण कहाँ जाए। धुएँ को सक्रिय क्षेत्र से निष्कर्षण बिंदु की ओर जाना चाहिए, न कि शीट पर घूमना, किसी कोने में इकट्ठा होना या तैयार हिस्सों पर जमना चाहिए।
यदि धुआँ बना रहता है, तो फ़िल्टर, डक्ट में अवरोध, डैम्पर, आवरण के खुले हिस्सों और प्रतिस्थापन-वायु के मार्गों की जाँच करें। एक शक्तिशाली पंखा बंद फ़िल्टर या खराब ढंग से व्यवस्थित आवरण-वायु प्रवाह के बीच से प्रभावी रूप से हवा नहीं खींच सकता।
लेआउट भी धुएँ को फँसा सकता है। सघन नेस्टिंग और बंद पॉकेट निकास मार्गों को सीमित करते हैं, जबकि बार-बार की कटिंग उसी क्षेत्र को गर्म करती है। लेआउट को घुमाएँ, निष्कर्षण की ओर चैनल खोलें, अंतर बढ़ाएँ या अलग-अलग क्षेत्रों में बारी-बारी से कटिंग करें। लेआउट वायु प्रवाह और ताप-नियंत्रण रणनीति का हिस्सा है।
मैनुअल के अनुसार हनीकॉम्ब, स्लैट या ब्लेड सपोर्ट से रेज़िन, कालिख और मलबा साफ़ करें। बीम के वहाँ पहुँचने पर अवशेष गर्म हो सकते हैं, धुआँ छोड़ सकते हैं या प्रज्वलित हो सकते हैं। दिखाई देने वाली सतह के नीचे छिपे जमाव, ऊपरी हिस्सा साफ़ दिखने पर भी सक्रिय रह सकते हैं।
यदि ग्रिड के निशान बने रहते हैं, तो उपयुक्त कठोर सामग्री को स्थिर, अनुमोदित और अदहनशील सपोर्ट पर ऊँचा रखें। शीट को सपाट और सुरक्षित रखने वाले कम-से-कम सपोर्ट का उपयोग करें। हेड की निकासी दूरी, निष्कर्षण, स्थिरता और अग्नि सुरक्षा की पुष्टि करें, फिर ऊँची की गई सतह से फ़ोकस दोबारा सेट करें।
लेआउट को इस तरह खिसकाएँ या घुमाएँ कि महत्वपूर्ण कंटूर धातु की सपोर्ट लाइनों को पार न करें। जहाँ सपोर्ट को सुरक्षित रूप से दूसरी जगह रखा जा सकता हो, उन्हें अपशिष्ट वाले क्षेत्रों के नीचे रखें। छोटे कटआउट को किसी अनुमोदित विधि या कटिंग क्रम से सुरक्षित करें, ताकि वे झुकें नहीं, वायु प्रवाह को बाधित न करें, नोज़ल से न टकराएँ या गर्म मलबे पर न गिरें।
ऑप्टिक्स, फोकस, वायु प्रवाह, निकास और सपोर्ट स्थिर हो जाने पर, उपयोग की जाने वाली सामग्री और बैच से लिया गया एक छोटा परीक्षण नमूना इस्तेमाल करें। उसमें वास्तविक कार्य का प्रतिनिधित्व करने वाली ज्यामिति शामिल करें: एक सीधा किनारा, तंग कोना, बारीक विशेषता और सामान्य शुरुआती बिंदु। सीधी रेखाओं की एक पंक्ति भेदन दिखा सकती है, लेकिन उससे कोनों पर ठहराव या सघन विवरण के कारण होने वाली गर्मी का पता नहीं चलेगा।
स्पष्ट रूप से अपर्याप्त एक्सपोज़र से शुरू करके विश्वसनीय आर-पार कटने तक की एक छोटी क्रमिक शृंखला बनाएँ। जब अतिरिक्त एक्सपोज़र से अलगाव में सुधार हुए बिना कर्फ़ गहरा या चौड़ा होने लगे, तो रुक जाएँ। उद्देश्य अधूरे कट और अनावश्यक रूप से अधिक गर्म कट के बीच की सीमा निर्धारित करना है।
एक समय में केवल एक वेरिएबल बदलें। पावर या गति में से किसी एक को समायोजित करते समय फोकस, वायु प्रवाह, सपोर्ट की व्यवस्था, ज्यामिति और सामग्री का अभिविन्यास स्थिर रखें। पावर, गति, पास की संख्या, फोकस संदर्भ, हवा की स्थिति और किसी अलग पियर्स सेटिंग को दर्ज करें।
हर परिणाम के अलग-अलग हिस्सों का आकलन करें। सीधे खंड स्थिर गति के दौरान का व्यवहार दिखाते हैं। गहरे कोने स्थानीय ठहराव दर्शाते हैं। काला शुरुआती बिंदु पियर्सिंग की ओर संकेत करता है। चौड़ा होता कर्फ़ बताता है कि अधिक एक्सपोज़र से अब उपयोगी भेदन नहीं बढ़ रहा है। ऊपर की ओर संकरा कर्फ़ और नीचे जुड़ी हुई पतली परत संकेत देती है कि कट लगभग पूरा है, लेकिन अभी अधूरा है।
सर्वोत्तम परिणाम को आस-पास के एक से अधिक स्थानों पर दोहराएँ। संभव है कि एक सफल कट किसी पतले हिस्से से गुज़रा हो, गोंद की सघन परत से बच गया हो या किसी अधिक समतल क्षेत्र पर पड़ा हो। जो सेटिंग दोहराने पर समान परिणाम नहीं देती, वह अभी भी सीमा के बहुत करीब है।
यदि भाग विश्वसनीय रूप से अलग हो जाता है, लेकिन किनारा गहरा है, तो पावर स्थिर रखते हुए गति को छोटे चरणों में बढ़ाएँ। जब भेदन असंगत होने लगे, तब उस सबसे तेज़ सेटिंग पर लौटें जिसने बार-बार सफल परिणाम दिया था। यदि केवल कोने गहरे हैं, तो गति को समग्र रूप से तब तक बढ़ाने के बजाय पथ के व्यवहार की जाँच करें, जब तक सीधे खंड विफल न होने लगें।
यदि किनारा अपेक्षाकृत साफ़ है, लेकिन भेदन निचली सतह तक पहुँचने से ठीक पहले रुक जाता है, तो गति स्थिर रखें और पावर को कंट्रोलर के एक छोटे इन्क्रीमेंट से बढ़ाएँ। पावर बढ़ाने और गति घटाने का काम एक साथ न करें, क्योंकि इससे कट सीधे अधूरेपन से अत्यधिक जलने की स्थिति में पहुँच सकता है।
यदि किनारा गहरा है और कट अधूरा है, तो गति कम करने से पहले फोकस, सामग्री की ऊँचाई, नोज़ल क्लीयरेंस और वास्तविक वायु प्रवाह की दोबारा जाँच करें। यह स्वरूप केवल एक्सपोज़र की कमी के बजाय ऊर्जा के अक्षम संचार का संकेत देता है।
यदि कंट्रोलर पल्स आवृत्ति या अंतराल का विकल्प देता है, तो पावर और गति की व्यावहारिक सीमा मिलने तक उसे स्थापित बेसलाइन पर ही रहने दें। पल्स का व्यवहार लेज़र और कंट्रोलर के अनुसार बदलता है, इसलिए एक समय में एक ही सेटिंग का परीक्षण करें और सामग्री के परिणाम के आधार पर निर्णय लें। आवृत्ति के लिए कोई ऐसा सार्वभौमिक समायोजन नहीं है जो हमेशा अधिक साफ़ किनारा बनाए।
जब बिना भड़काव, अत्यधिक चौड़े कर्फ़ या विकृति के स्थिर भेदन प्राप्त हो, तो एक तेज़ और पूर्ण पास को प्राथमिकता दें। एक सफल एकल पास एक बार छेद करता है, एक बार आगे बढ़ता है और बार-बार संपर्क से झुलसन गहरी होने से पहले कर्फ़ को साफ़ कर देता है।
कई पास का उपयोग केवल तभी करें, जब सामग्री की मोटाई, उसका व्यवहार या मशीन की क्षमता उन्हें आवश्यक बनाती हो। तैयार किनारे और निचली सतह की तुलना एकल पास के सर्वोत्तम परिणाम से करें। प्रत्येक पास से उपयोगी प्रगति होनी चाहिए।
यदि पहला पास कर्फ़ को बहुत अधिक झुलसा देता है, लेकिन आर-पार नहीं काट पाता, तो उसे दोहराने से सीमित करने वाली स्थिति का समाधान होने की संभावना नहीं है। कार्बनीकृत अवशेष ऊर्जा अवशोषित करते हैं और जलते रह सकते हैं। एक जैसे पास जोड़ने के बजाय फ़ोकस, वायु-प्रवाह या कटाई की दक्षता में सुधार करें।
एक बार सफल होने वाली सबसे हल्का निशान देने वाली सेटिंग एक सीमांत परिणाम है, उत्पादन की विधि नहीं। स्थिर सीमा के ठीक भीतर की सेटिंग चुनें: पावर में थोड़ी वृद्धि या गति में मामूली कमी—इनमें से जो भी सबसे कम दिखाई देने वाले दुष्प्रभाव के साथ विश्वसनीयता बढ़ाए।
मार्जिन को कम रखें। इसका उद्देश्य मोटाई, गोंद की परतों या समतलता में सामान्य भिन्नता को समायोजित करना है—गंदे ऑप्टिक्स, कमजोर वायु-प्रवाह, मुड़ी हुई शीट या क्षतिग्रस्त बेड को छिपाना नहीं।
भिन्नता वाले स्टॉक में प्रतिनिधि अपशिष्ट क्षेत्रों पर परीक्षण करें। यदि विफलता किसी बड़े झुकाव या मशीन के किसी एक क्षेत्र से जुड़ी हो, तो पूरी शीट पर ऊष्मा बढ़ाने के बजाय उस स्थिति को ठीक करें।
जब किनारा स्वीकार्य हो और भेदन विश्वसनीय हो, तो ऊपरी या निचली सतह पर बचे दागों को जमाव या सपोर्ट के साथ परस्पर क्रिया का परिणाम मानें। सतह की सुरक्षा से जुड़ी समस्या हल करने के लिए किसी सिद्ध कट को कमजोर न करें।
ऊपरी सतह पर धुएँ के अवशेष से बचने के लिए चिकनी, बुलबुला-रहित पेपर मास्किंग या ऐसा ट्रांसफ़र टेप लगाएँ, जिसका लेज़र के लिए सुरक्षित होना सत्यापित हो। जहाँ संभव हो, एक सतत परत का उपयोग करें। बुलबुले ऊँचाई में असमानता पैदा करते हैं और धुएँ को नीचे जाने देते हैं; जोड़ और ओवरलैप अधिक चिपकने वाला पदार्थ जोड़ते हैं, सामग्री की स्थानीय परतों को बदलते हैं और ऊष्मा को फँसा सकते हैं।
उत्पादन सेटिंग पर उसी उत्पाद का किसी कटे हुए बेकार टुकड़े पर परीक्षण करें। ठंडा होने के बाद उसे उतारें और चिपकने वाले पदार्थ की छाया, रेशों, उखड़ी हुई कोटिंग या रंगत की जाँच करें। ऐसा मास्क, जो धुआँ तो हटा दे लेकिन फ़िनिश को नुकसान पहुँचाए, एक दोष के बदले दूसरा दोष पैदा करता है।
फैक्टरी फिल्म के साथ सावधानी बरतें। इसे तभी लगा रहने दें जब आपूर्तिकर्ता पुष्टि करे कि फिल्म और सामग्री का सटीक संयोजन लेज़र प्रसंस्करण के लिए उपयुक्त है। अज्ञात प्लास्टिक फिल्म हटा दें और सुरक्षा आवश्यक होने पर उसे सत्यापित पेपर मास्किंग से बदलें। क्षतिग्रस्त या उखड़ती फिल्म को पैबंद लगाने के बजाय पूरी तरह हटा देना चाहिए।
निचले हिस्से के निशानों के लिए, सपोर्ट को सामग्री के अनुरूप चुनें। हनीकॉम्ब लचीली शीटों को व्यापक सहारा देता है, लेकिन बीम के नीचे अधिक संरचना रखता है। ब्लेड बेड संपर्क क्षेत्र घटाते हैं, लेकिन रेखाएँ बना सकते हैं। पिन अधिक खाली जगह देते हैं, लेकिन कठोर और स्थिर स्टॉक की आवश्यकता होती है।
कटिंग रेसिपी बदले बिना, छोटे समान नमूनों पर सुरक्षित सपोर्ट विकल्पों की तुलना करें। उस व्यवस्था को चुनें जो शीट को समतल रखे, हेड के लिए पर्याप्त जगह छोड़े, अलग हुए टुकड़ों को सहारा दे, और बार-बार आवश्यक निचली सतह की फिनिश प्रदान करे।
उत्पादन सेटअप को ऐसे छोटे टुकड़े से सत्यापित करें जिसमें कार्य का सबसे तंग कोना, सबसे बारीक विवरण, सबसे लंबा किनारा और सामान्य अंतराल शामिल हो। इच्छित मास्किंग, सपोर्ट, फोकस, वायु प्रवाह, निकास और कटिंग रेसिपी का उपयोग करें। कुछ भी बदले बिना नमूना दोहराएँ, फिर कार्य क्षेत्र के किसी अलग भाग में एक और नमूना रखें।
यह पुष्टि करता है कि रेसिपी वास्तविक ज्यामिति को काट सकती है, विश्वसनीय रूप से दोहराई जा सकती है, और बेड के केवल एक अनुकूल स्थान से परे भी काम करती है।
यदि ऊपरी सतह धुएँ से दागदार है, लेकिन किनारा और निचली सतह साफ हैं, तो कटिंग डोज़ को स्थिर रखें। एयर-असिस्ट की दिशा और निष्कर्षण में सुधार करें, फिर मास्किंग का परीक्षण करें। यदि अलग-थलग रखा भाग साफ रहता है लेकिन घने समूह में धुंधलापन विकसित होता है, तो अंतराल बढ़ाएँ या कटिंग क्रम बदलें ताकि धुआँ निकल सके।
यदि किनारा काला है लेकिन दोनों सतहें साफ हैं, तो गति बढ़ाकर या अनावश्यक पास हटाकर ठहराव कम करें। सामग्री की मोटाई के आर-पार फोकस सत्यापित करें। अधिक शक्ति जोड़ने से पहले पतले, अधिक सूखे या अधिक एकरूप स्टॉक की तुलना करें।
यदि केवल निचली सतह पर निशान हैं, तो शक्ति और गति अपरिवर्तित रखें। बेड साफ करें, खाली जगह बढ़ाएँ, महत्वपूर्ण पथों को सपोर्ट से दूर रखें, या हनीकॉम्ब, ब्लेड और पिन व्यवस्थाओं की तुलना करें।
यदि केवल कोने और बारीक विवरण झुलसते हैं, तो पहले डुप्लिकेट वेक्टर और ओवरलैप की जाँच करें। फिर छोटे चरणों में नियंत्रक-समर्थित कॉर्नर पावर या गति क्षतिपूर्ति का परीक्षण करें। स्थानीय ऊष्मा संचय रोकने के लिए घनी विशेषताओं के बीच अंतराल भी बढ़ाएँ या कटिंग क्रम बदलें।
यदि निशान शीट पर अलग-अलग स्थानों पर बदलते हैं, तो समान नमूनों को कई निर्देशांकों पर रखें। मशीन की स्थिति से स्थिर जुड़ा दोष समतलता, संरेखण, नोज़ल डिलीवरी, बेड की स्थिति या वायु प्रवाह की ओर संकेत करता है। सामग्री के साथ स्थान बदलने वाला दोष रिक्तियों, गोंद, रेज़िन, कोटिंग, संदूषण या मोटाई में भिन्नता का संकेत देता है।
जब नियंत्रित परीक्षणों में ऐसी कोई सेटिंग-सीमा न मिले जो लगातार सामग्री को पूरी तरह काट भी सके और अपेक्षित फिनिश भी दे सके, तो समायोजन बंद कर दें। अलग-अलग दोषपूर्ण स्टॉक को अस्वीकार करें, यदि समस्या किसी बैच या उत्पाद के प्रकार से जुड़ी हो तो अधिक सुसंगत ग्रेड अपनाएँ, और यदि प्रमाणित रूप से अच्छी नियंत्रण सामग्री भी विफल हो जाए तो मशीन की जाँच करें।
परीक्षण से पहले स्वीकृति मानदंड तय करें: पूर्ण पृथक्करण, आयामी सटीकता, ऊपरी और निचली सतह पर स्वीकार्य दाग, तथा किनारे का स्वीकार्य रंग। कुछ सामग्रियों के किनारे स्वाभाविक रूप से अधिक गहरे होते हैं, और कुछ मोटाइयाँ किसी विशेष लेज़र और लेंस की उपयोगी फोकल गहराई या काटने की क्षमता से अधिक होती हैं। अधिक ट्यूनिंग से वह क्षमता उत्पन्न नहीं की जा सकती जो ऑप्टिकल सिस्टम में है ही नहीं।
प्लाईवुड में असमान गोंद, रिक्त स्थान, रेज़िन की जेबें, नमी और घनत्व में भिन्नता हो सकती है। शीट के किसी एक हिस्से के साथ दिखाई देने वाली गहरी पट्टी सामग्री का दोष हो सकती है। सबसे खराब जेब को काटने के लिए पूरे हिस्से को झुलसाएँ नहीं।
ऐक्रेलिक का व्यवहार लकड़ी से अलग होता है। आपस में जुड़े कट-खाँचे, गोल हो गए बारीक हिस्से, अवशेष या लौ का वापस भड़कना, पिघलने, वाष्प हटाने और सपोर्ट की स्थितियों से संबंधित होते हैं, न कि लकड़ी के सामान्य रूप से झुलसने से। पतला कपड़ा भी तेज़ी से गर्मी जमा करता है और बार-बार पास देने पर मुड़ सकता है या सुलग सकता है। प्रत्येक सामग्री का निदान उसके अपने व्यवहार के अनुसार करें।
केवल उन्हीं सामग्रियों को प्रोसेस करें जिनकी सटीक संरचना के लेज़र-संगत होने की पुष्टि हो चुकी हो। PVC, विनाइल या अज्ञात प्लास्टिक को कभी न काटें। वे खतरनाक और संक्षारक अपघटन-उत्पाद छोड़ सकते हैं, और सफल दिखाई देने वाला परीक्षण सुरक्षा को प्रमाणित नहीं करता।
लगातार लौ, चमकता हुआ मलबा, अनियंत्रित धुआँ, एनक्लोज़र से बाहर निकलता धुआँ या निष्कर्षण प्रणाली के विफल होने पर तुरंत काम रोक दें। निर्माता की आपातकालीन प्रक्रिया का पालन करें, एनक्लोज़र और सपोर्ट की जाँच करें, कारण को सुरक्षित ढंग से दूर करें और काम दोबारा शुरू करने से पहले निष्कर्षण प्रणाली की पुष्टि करें।
चलते हुए लेज़र कटर को कभी भी बिना निगरानी के न छोड़ें। आग किसी छोटे कटे हुए टुकड़े, रेज़िन की जेब, गंदे सपोर्ट या सामग्री के उठे हुए हिस्से से शुरू हो सकती है। कैमरे और अलार्म ऐसे ऑपरेटर का स्थान नहीं ले सकते जो मशीन को तुरंत रोक सके।
यदि लौ, धुएँ, ऑप्टिकल क्षति या बीम की असंगत आपूर्ति का कारण स्पष्ट न हो, तो मशीन को सेवा से बाहर रखें और किसी योग्य तकनीशियन या उपकरण प्रदाता से संपर्क करें।
कोई सफल परीक्षण तभी उपयोगी होता है जब सभी नियंत्रक स्थितियाँ दर्ज की जाएँ। सामग्री का सटीक ग्रेड, आपूर्तिकर्ता, उपलब्ध होने पर बैच, मापी गई मोटाई, मास्किंग उत्पाद और उसका पक्ष, फोकस संदर्भ और ऑफ़सेट, एयर-असिस्ट की स्थिति, निकास व्यवस्था, सपोर्ट का प्रकार और उसकी स्थितियाँ, वर्कपीस की खाली जगह, पावर, गति, पास की संख्या, पियर्स नियंत्रण, मशीन, लेंस, फ़ाइल संशोधन और लेआउट सहेजें।
स्वीकृत ऊपरी सतह, किनारे और निचली सतह की तस्वीर या लिखित विवरण जोड़ें। दर्ज करें कि हिस्सा बिना अटके अलग हुआ था या नहीं और कितने मामूली रंग-परिवर्तन की अनुमति है।
जहाँ भिन्नता महत्वपूर्ण हो, वहाँ अलग-अलग मशीनों, लेंसों, मोटाइयों और सामग्री बैचों के लिए अलग रेसिपियाँ रखें। नियंत्रक के प्रतिशत अलग-अलग प्रणालियों में समान वितरित ऊर्जा का प्रतिनिधित्व नहीं करते हैं।
जब कोई सिद्ध रेसिपी अचानक झुलसाने लगे, तो सेटिंग्स में बदलाव करने से पहले यांत्रिक आधाररेखा पर लौटें। दूषित ऑप्टिक्स, संरेखण में विचलन, गलत फोकस संदर्भ, नोज़ल डिलीवरी में गड़बड़ी, अस्थिर हवा, गंदे सपोर्ट, समतलता की हानि या कमजोर निष्कर्षण की जाँच करें। ज्ञात रूप से अच्छी नियंत्रण सामग्री का परीक्षण करें: यदि वह भी विफल होती है, तो मशीन की जाँच करें; यदि वह साफ रहती है, तो नए स्टॉक की जाँच करें।
जलने के निशान एक ही दोष नहीं हैं, और शक्ति ही एकमात्र नियंत्रण नहीं है। रंग-बदलाव का स्थान और आकार बताते हैं कि प्रक्रिया कहाँ विफल हो रही है।
पहले पैटर्न को पढ़ें। पैठ की पुष्टि करें। साफ ऑप्टिक्स, दोहराने योग्य फोकस, निर्देशित हवा, प्रभावी निकास और उपयुक्त सपोर्ट बहाल करें। फिर लगातार कटने वाली सबसे कम कुल ताप-खुराक खोजने के लिए एक बार में एक चर का परीक्षण करें। जमा हुए धुएँ के लिए मास्किंग और नीचे की ओर फ्लैशबैक के लिए सपोर्ट स्पेसिंग का उपयोग करें, न कि कुशल कटिंग के विकल्प के रूप में।
सबसे साफ उत्पादन सेटिंग वह संयोजन है जो एक बार में पूरी तरह काटता है, धुएँ को तुरंत हटाता है, नीचे से लौटने वाली गर्मी को रोकता है, और वास्तविक ज्यामिति तथा सामान्य सामग्री भिन्नता में दोहराया जा सकता है। हर उस स्थिति को सहेजें जिसने इसे सफल बनाया। तब अगला झुलसने का निशान फिर से अनुमान लगाने का निमंत्रण नहीं, बल्कि एक निदान संकेत बनेगा।
