लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

थ्रेडिंग और काउंटरसिंक के लिए डिज़ाइन करते समय आपको अपनी पीस को ऑनलाइन लेज़र कटिंग के लिए अपलोड करने से पहले कुछ अतिरिक्त बातों का ध्यान रखना चाहिए। हमने कुछ सुझाव इकट्ठा किए हैं, ताकि आप लेज़र कट छेदों में थ्रेडिंग के लिए बेहतरीन फिट और काउंटरसिंक के व्यास की सटीक परिभाषा पा सकें।
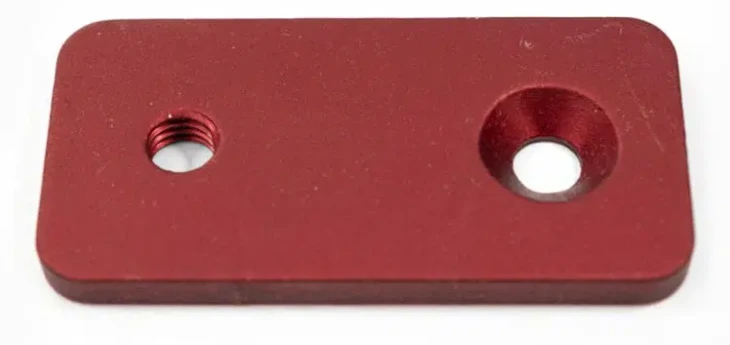
थ्रेडिंग वह प्रक्रिया है जिसमें किसी छेद में स्क्रू के लिए थ्रेड्स बनाए जाते हैं, जिससे हार्डवेयर इंस्टॉल किया जा सके। लेज़र कट छेदों में थ्रेडिंग करके आप अपने डिज़ाइन को पूरी तरह से कस्टमाइज़ कर सकते हैं और असेंबली को आसान बना सकते हैं।
लेज़र कट छेदों की थ्रेडिंग के डिज़ाइन में जाने से पहले, आइए कुछ मुख्य परिभाषाओं को समझें:
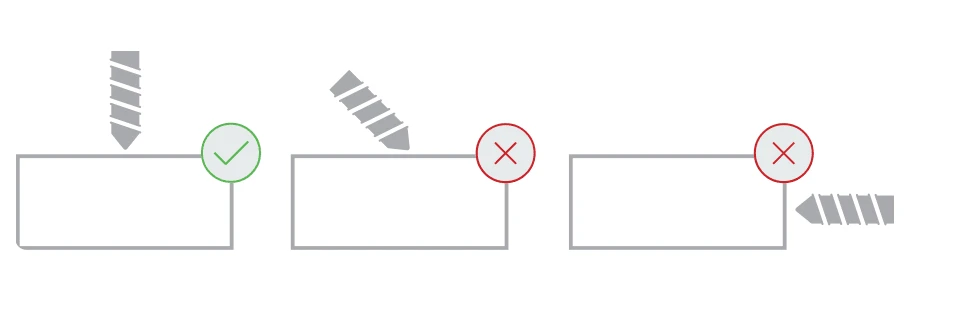
ध्यान रखें कि थ्रेडिंग के लिए सभी पीस कम से कम 1.5”x1.5” की होनी चाहिए और हम केवल सतह के ठीक लंबवत थ्रेडिंग कर सकते हैं।
आम तौर पर, सॉफ्ट मटेरियल जैसे लेज़र कट एल्यूमीनियम और प्लास्टिक को अधिक थ्रेड एंगेजमेंट (लगभग 75%) की आवश्यकता होती है। हार्ड मटेरियल्स के लिए 50% से 70% थ्रेड एंगेजमेंट पर्याप्त होता है।
आपको यह तय करना होगा कि किस लंबाई का हार्डवेयर उपयोग करना है, लेकिन अधिकतम मज़बूती के लिए गहराई और स्क्रू के व्यास का अनुपात 1-1.5 के बराबर रखें। व्यास और गहराई के अनुपात के साथ उपयुक्त थ्रेड एंगेजमेंट आपकी मटेरियल की मोटाई के चयन को प्रभावित कर सकता है।
अगर आप किसी निश्चित मोटाई के मटेरियल के साथ डिज़ाइन कर रहे हैं, तो सुनिश्चित करें कि वह थ्रेड एंगेजमेंट के लिए पर्याप्त हो, फिर ही अपनी फाइल भेजें।
उदाहरण के लिए, 8-32 स्क्रू के लिए लगभग (0.136”-204”) थ्रेड गहराई की ज़रूरत होती है, इसलिए आपकी मटेरियल की मोटाई भी कम से कम उतनी होनी चाहिए।
थ्रेड एंगेजमेंट के अलावा, थ्रेडिंग डिज़ाइन करते समय सबसे महत्वपूर्ण बात छेद का आकार है। अगर छेद बहुत बड़ा है, तो थ्रेडिंग प्रक्रिया के दौरान थ्रेड सही नहीं बनेगा और स्क्रू का फिटिंग भी सही नहीं होगा। छेद बहुत छोटा होने पर थ्रेडिंग टूल फंस सकता है या टूट सकता है, जिससे पीस को नुकसान पहुंच सकता है।
छेद और हार्डवेयर के लिए ज़रूरी थ्रेड आकार निर्धारित करने के बाद, हमारी थ्रेड साइज टेबल देखें और उसी के अनुसार छेद का आकार डिज़ाइन करें। टेबल में इम्पीरियल और मीट्रिक, दोनों यूनिट्स उपलब्ध हैं।
काउंटरसिंक एक ऐसी प्रक्रिया है जिसमें छेद का व्यास बढ़ाकर एक कोणदार किनारा बनाया जाता है ताकि स्क्रू का सिर मटेरियल की सतह के बराबर आ जाए। काउंटरसिंक का उपयोग कई जगहों पर होता है, जैसे सुंदर फिनिश के लिए या हार्डवेयर के अन्य हिस्सों के साथ टकराव रोकने के लिए।
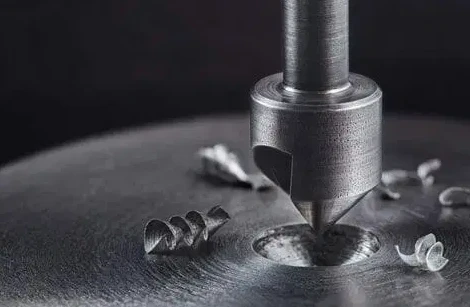
काउंटरसिंक की सफलता काफी हद तक मटेरियल की मोटाई और पीस के आकार पर निर्भर करती है, इसलिए हमने न्यूनतम और अधिकतम आकार निर्धारित किए हैं, जिन्हें आपकी पीस को पूरा करना होगा। काउंटरसिंक गाइडलाइंस में इन मुख्य बिंदुओं पर विस्तार से जानकारी है।
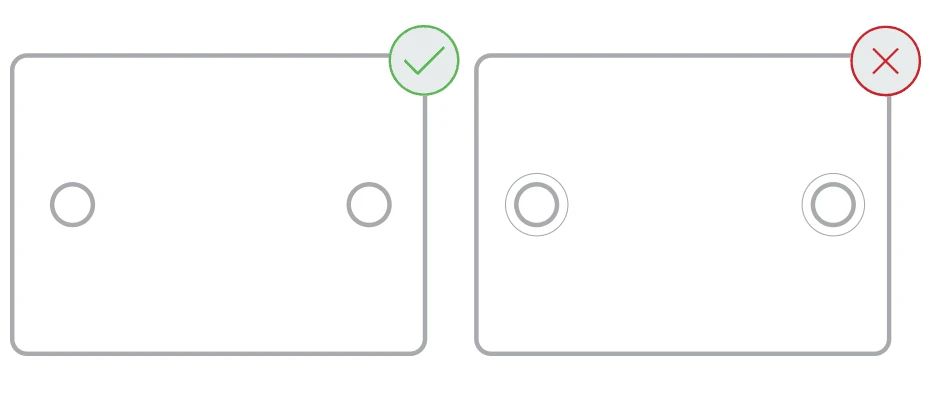
लेज़र या वॉटरजेट कट पीस में काउंटरसिंक करते समय सबसे बड़ी समस्या यह आती है कि फाइल में छेद की बाहरी (काउंटरसिंक) और भीतरी परिधि दोनों दर्शा दी जाती हैं। हालांकि यह आपकी समझ के लिए ठीक है, लेकिन अगर दोनों परिधियां फाइल में हैं तो लेज़र कटिंग सिर्फ बाहरी को काटेगा और भीतरी छेद गायब हो जाएगा, जिससे छेद बहुत बड़ा हो जाएगा और काउंटरसिंक करना मुश्किल हो जाएगा। इसलिए, फाइल में सिर्फ भीतरी परिधि ही दिखाएं।
काउंटरसिंक का व्यास हार्डवेयर के आदर्श संपर्क के लिए बेहद ज़रूरी है। चूंकि उद्देश्य यही है कि स्क्रू का सिर सतह के बराबर हो, गलत व्यास के कारण स्क्रू और मटेरियल के बीच गैप या स्क्रू के बाहर निकले रहने की समस्या हो सकती है।
इसलिए, काउंटरसिंक का व्यास स्क्रू के सिर के व्यास के बराबर या उससे बड़ा होना चाहिए। आम तौर पर, काउंटरसिंक को छेद के व्यास से 50% बड़ा रखें। या फिर कैलिपर से स्क्रू के सिर को मापकर उस हिसाब से काउंटरसिंक का व्यास तय करें। डिज़ाइन में छेद ऑपरेशन चुनने पर हम अपने आप छेद का आकार समायोजित कर देंगे, बशर्ते छेद का व्यास 4.00” से कम हो। ध्यान रखें कि इस समायोजन के चलते आपको अन्य फीचर्स और किनारों से पर्याप्त दूरी भी रखनी होगी।
काउंटरसिंक की गहराई और कोण भी अहम है। अगर काउंटरसिंक बहुत गहरा या गलत कोण का है, तो स्क्रू सतह के बराबर नहीं बैठेगा। गलत काउंटरसिंक से पीस की संरचनात्मक मजबूती भी प्रभावित हो सकती है।
लेज़र कट शीट मेटल में अक्सर पूरे मटेरियल की मोटाई में काउंटरसिंक करना पड़ता है। जहां संभव हो, काउंटरसिंक मटेरियल की मोटाई के 60% से ज्यादा न हो, लेकिन कई बार जरूरत के हिसाब से समूची मोटाई में भी करना पड़ सकता है। अगर ऐसा करें तो छेदों के बीच पर्याप्त दूरी रखें ताकि स्ट्रेस न बने।
काउंटरसिंक का कोण आम तौर पर यूनिफाइड थ्रेड स्टैंडर्ड के अनुसार 82° होता है, इसलिए काउंटरसिंक का कोण भी इसी के अनुसार रखें। यह मानक कोण है, इसलिए उपयुक्त ड्रिल बिट्स या प्रेस टूल्स आसानी से मिल जाते हैं। आदर्श रूप से, स्क्रू का कम से कम 50% हिस्सा काउंटरसिंक से संपर्क में आना चाहिए; अगर आपके प्रोजेक्ट में टॉलरेंस ज्यादा है, तो कोण में थोड़ी भिन्नता स्वीकार्य है।
