प्रेस ब्रेक गुणवत्ता मूल्यांकन: स्वीकृति और बेंड परीक्षण गाइड
दो प्रेस ब्रेक की रेटेड टन क्षमता समान हो सकती है, उनके फ्रेम मिलते-जुलते हो सकते हैं और उनके प्रदर्शन…

पाउडर कोटिंग ऑनलाइन लेजर कटिंग में सबसे टिकाऊ फिनिशिंग प्रक्रियाओं में से एक है। यह झटकों, रासायनिक उत्पादों और मौसम की परिस्थितियों के प्रति बेहद प्रतिरोधी है, और साथ ही इसकी खूबसूरत चमकदार उपस्थिति भी है! हमने पहले ही बताया है कि पाउडर कोटिंग फिनिशिंग प्रक्रिया के रूप में कितनी बेहतर है, लेकिन क्यों न आपको दिखाया जाए कि पाउडर कोटिंग की वास्तविक टिकाऊपन कैसी होती है?
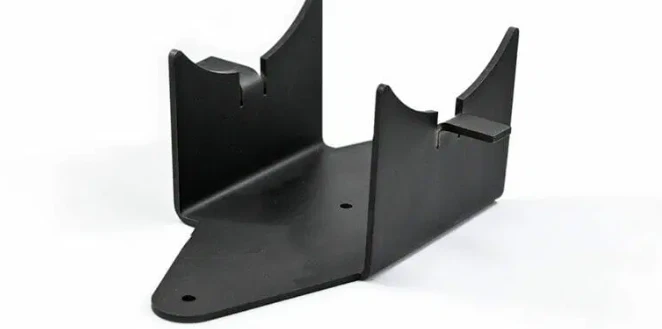
हमने लेजर कट एल्यूमीनियम ब्रैकेट्स (5052) लिए और उन पर काली चमकदार पाउडर कोटिंग की। इसके बाद, हमने फिनिशिंग प्रक्रिया की हद तक परीक्षा ली। जो हमने सीखा, वह ये रहा।
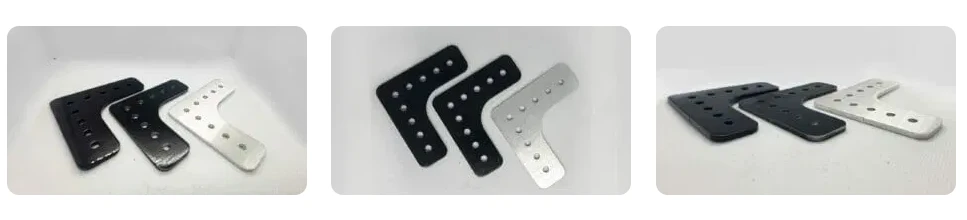
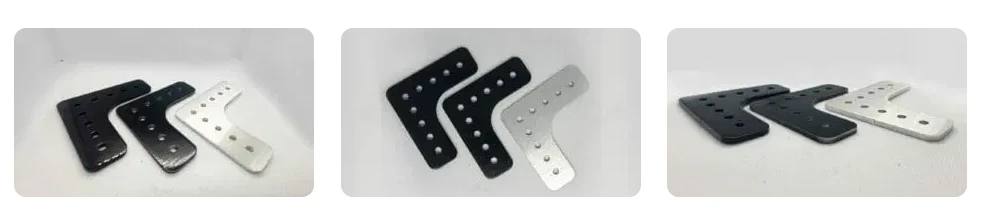
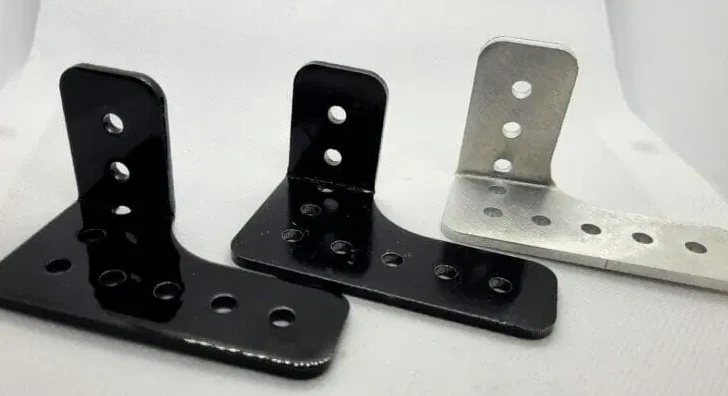
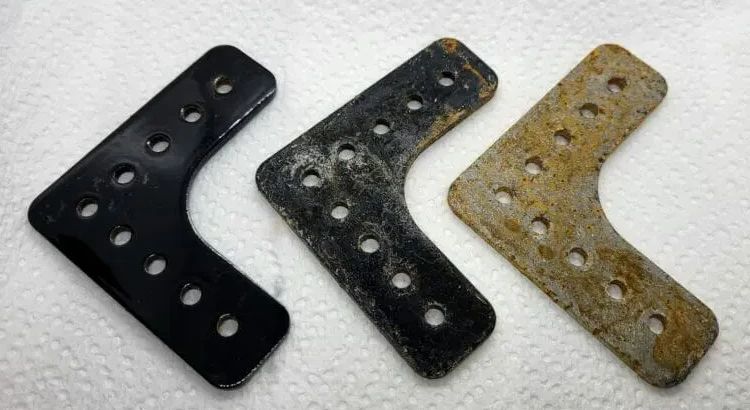
तीन लेजर कट एल्यूमीनियम ब्रैकेट्स, जिन्हें परीक्षण से पहले पाउडर कोटिंग की गई थी।
बाएं ओर, हमारे पास 0.125” मोटाई का 5052 एल्यूमीनियम ब्रैकेट है, जिस पर पाउडर कोटिंग की गई है। हमारी सभी पाउडर कोटेड पार्ट्स को कोटिंग से पहले डिबर किया जाता है, जिससे उनके किनारे थोड़े गोल होते हैं और सतह चिकनी होती है, जिससे कोटिंग की पकड़ शानदार बनती है। आप देख सकते हैं कि यहां तक कि छेदों के अंदरूनी हिस्से भी पूरी तरह से कवर हैं और कहीं भी धातु खुली नहीं है। यह फिनिशिंग का स्तर साधारण पेंटिंग से कहीं आगे है। पाउडर कोटिंग के पार केवल एक ही चीज़ दिखाई देती है — मशीनिंग के दौरान बनी छोटी टैब, जिसे डिबरिंग और कोटिंग थिकनेस की वजह से काफी छुपा दिया गया है।
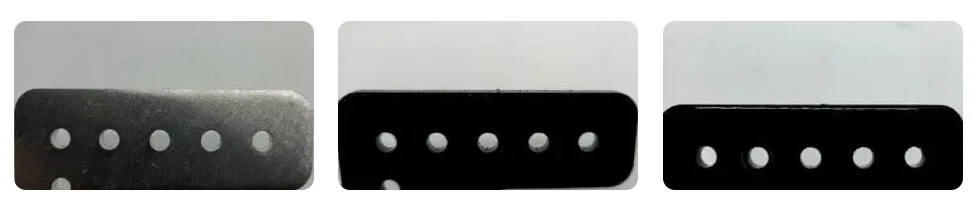
मध्य में, पेंट किया हुआ ब्रैकेट है। इसे DIY स्टोर से खरीदी गई काली चमकदार पेंट से पेंट किया गया है, जिससे पाउडर कोटिंग जैसी उपस्थिति देने की कोशिश की गई। इन ब्रैकेट्स को डिबर नहीं किया गया, लेकिन सतह को Scotch-Brite से रगड़कर और एसिटोन से साफ किया गया, ताकि पेंट की टिकाऊपन की परीक्षा बेहतर हो सके। छेदों के अंदर धातु खुली है, क्योंकि इन जगहों पर पेंट करना मुश्किल था। साथ ही, मशीनिंग की खामियां जैसे स्क्रैच और टैब पेंट के नीचे साफ दिखती हैं।
अंत में, हमारे पास बिना फिनिशिंग के मेटल ब्रैकेट है, जिसे न डिबर किया गया, न साफ किया गया और न ही कोई फिनिशिंग दी गई। इसमें स्पष्ट रूप से स्क्रैचेज, किनारों पर बर्स और अधूरा लुक है।
पाउडर कोटिंग की सबसे महत्वपूर्ण बात यह है कि यह इलेक्ट्रोस्टैटिक तरीके से लगाई जाती है, इसलिए जिस भी मटेरियल पर कोटिंग करनी हो, वह कंडक्टिव होना चाहिए। पाउडर कोटिंग मुख्य रूप से एक पॉलिमर होती है, जो धातु पर चढ़कर एक मजबूत प्लास्टिक लेयर बना देती है। यह पाउडर रूप में होती है, लिक्विड नहीं, इसलिए इसमें न तो ड्रिपिंग की समस्या होती है और न ही वोलाटाइल ऑर्गेनिक कंपाउंड्स (VOC) निकलते हैं, जिससे यह ज्यादा स्वच्छ और पर्यावरण के अनुकूल प्रक्रिया है।
सामान्य तौर पर, पाउडर कोटिंग सबसे मजबूत फिनिशेज में से एक है। हालांकि इसकी टिकाऊपन पर कई शोध हुए हैं, हमने इसे ख़ास तौर पर खुद टेस्ट किया ताकि आप देख सकें कि पाउडर कोटिंग वाले पार्ट्स से आपको क्या उम्मीद करनी चाहिए, खासकर घर में पेंट की गई या बिना फिनिशिंग वाली पार्ट्स की तुलना में।
हमने टिकाऊपन के अलग-अलग पहलुओं को दिखाने के लिए छह परीक्षण चुने:
हालांकि ये सारे संभावित टिकाऊपन परीक्षण नहीं हैं, लेकिन इनमें काफी विविधता है और आपको यह दिखाएंगे कि आपके पाउडर कोटेड पार्ट्स किस हद तक तैयार हैं।
इस परीक्षण में, हर ब्रैकेट को अलग-अलग फिनिशिंग स्टेज पर एक बोर्ड पर रखा गया और बॉल हैमर से हाई इम्पैक्ट सिचुएशन को सिमुलेट किया गया।
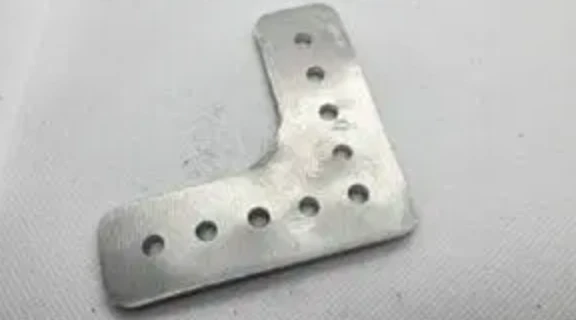
खुला एल्यूमीनियम: लेजर कट एल्यूमीनियम ब्रैकेट हैमर के हल्के प्रहार से ही आसानी से स्क्रैच और डेंट हो गया, इम्पैक्ट के प्रति कोई प्रतिरोध नहीं दिखा।
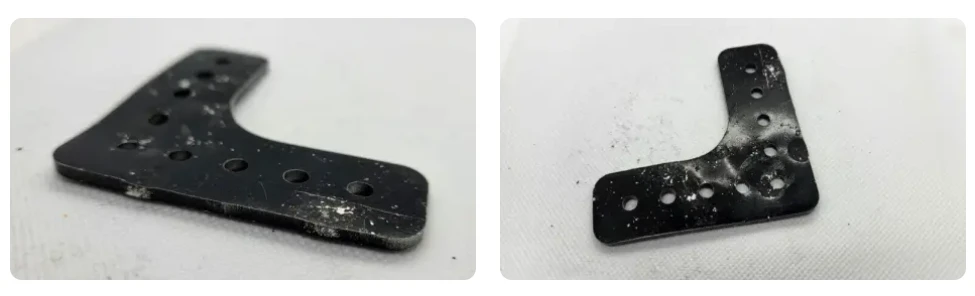
पेंट किया एल्यूमीनियम: इम्पैक्ट टेस्ट के दौरान पेंट आसानी से छिल गया और नीचे एल्यूमीनियम खुल गया। इम्पैक्ट पॉइंट के आसपास पेंट में दरारें भी आ गईं। पेंट जगह-जगह से और भी उतरने लगा और बची हुई सतह भी खरोंचदार और मैटी हो गई।
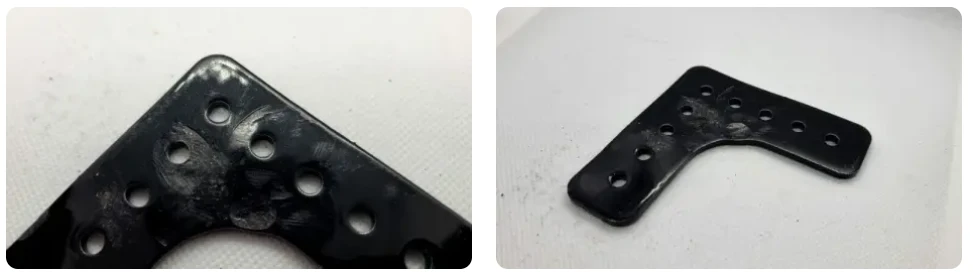
पाउडर कोटेड एल्यूमीनियम: सबसे अच्छा प्रदर्शन पाउडर कोटेड ब्रैकेट ने किया। इसे कई मिनट तक हैमर से मारने के बाद भी कोटिंग न तो टूटी और न ही छिली। जब बोर्ड हटा कर ब्रैकेट को जमीन पर जोर से पटका गया, तब भी कोटिंग नहीं टूटी — केवल हैमर से धातु में डेंट आ गया, लेकिन कोटिंग जस की तस रही।
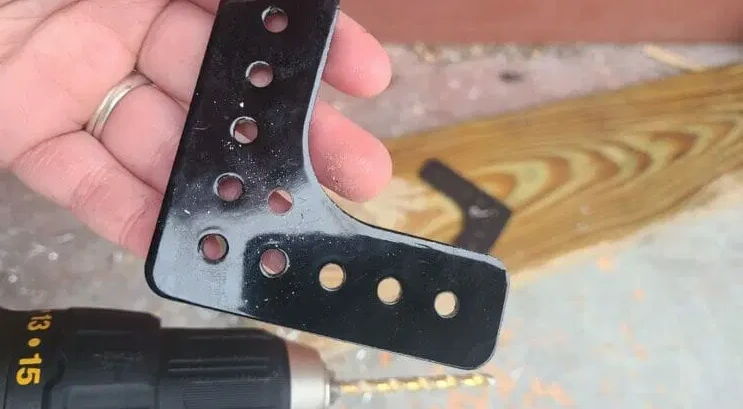
इस परीक्षण का मकसद था कि अगर किसी पार्ट में नया छेद बनाया जाए, तो कोटिंग के आसपास क्रैक या चिपिंग होती है या नहीं। मान लीजिए कि ब्रैकेट्स मिलने के बाद आपको एक और माउंटिंग होल चाहिए, तो आपको उसमें छेद करना होगा।
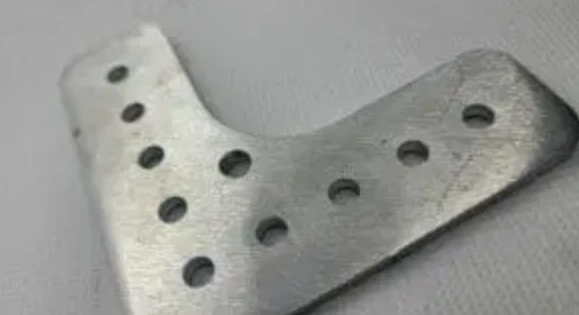
खुला एल्यूमीनियम: जैसा अपेक्षित था, नंगे एल्यूमीनियम की सतह पर कुछ खास असर नहीं हुआ। छेद के किनारे पर हल्की सी बर्स आई, जिसे आसानी से डिबरिंग टूल से हटाया जा सकता है, खासकर जब छेद में थ्रेड न हो।
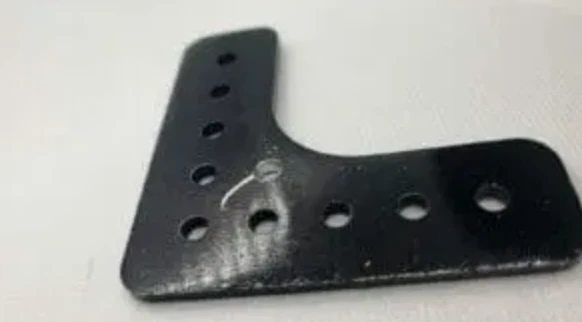
पेंट किया एल्यूमीनियम: यहां भी छेद के भीतर हल्की बर्स आई और बाहर की तरफ थोड़ा-सा पेंट छिल गया। स्प्रे पेंट का असली फायदा यही है — अगर आप पेंट के बाद कटिंग या ड्रिलिंग करते हैं, तो डिबर करके फिर से पेंट कर सकते हैं।
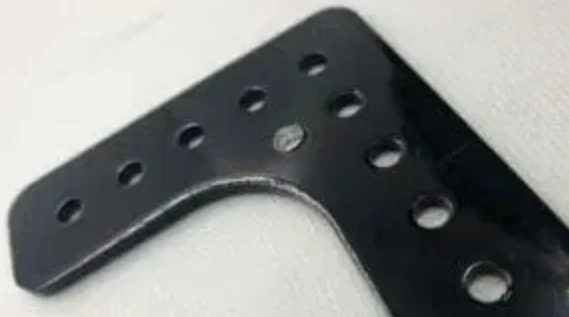
पाउडर कोटेड एल्यूमीनियम: ड्रिलिंग के दौरान पाउडर कोटिंग को पार करना थोड़ा मुश्किल था, क्योंकि यह पेंट से कहीं ज्यादा सख्त और मोटी होती है। हालांकि, हल्की बर्स बनी, लेकिन कोटिंग न ही टूटी और न ही छिली, भले ही बर्स ने किनारे को थोड़ा उठा दिया था।
इस टेस्ट में, छोटे वर्कशॉप्स में इस्तेमाल होने वाली मैनुअल प्रेस से ब्रैकेट्स को मोड़ा गया। मकसद यह देखना था कि प्रेस के टूल्स से फिनिश पर क्या असर होता है और क्या कोटिंग किनारों पर “खींचने” से टूटती है।
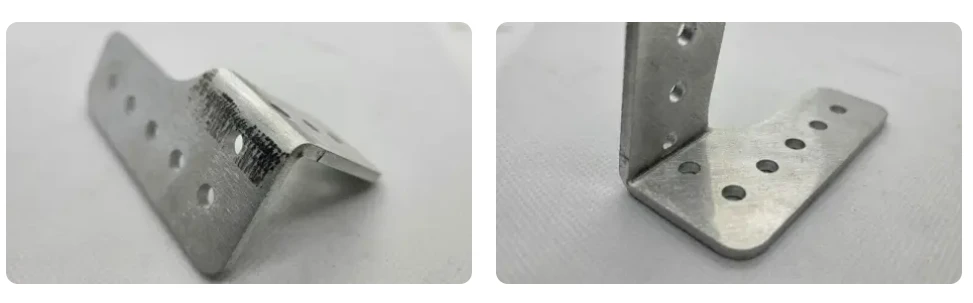
खुला एल्यूमीनियम: मैनुअल प्रेस ने ब्रैकेट पर गहरी निशानें छोड़ीं, जिससे टोलरेंस भी प्रभावित हुआ। टूल ने मेटल को “खींच” लिया, जिससे बाहरी रेडियस पर बर्स और खुरदरापन आ गया। स्क्रैचेज साफ दिखती हैं, जिससे ब्रैकेट का लुक खराब हो गया। ध्यान दें कि यह असर बड़ी CNC प्रेस में नहीं आता।
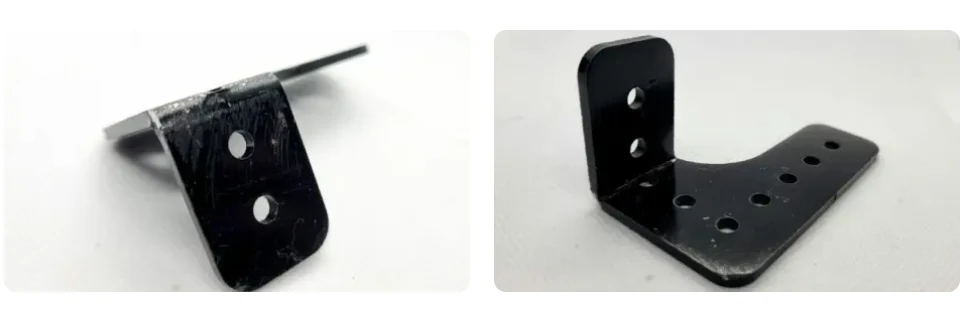
पेंट किया एल्यूमीनियम: पेंटेड ब्रैकेट ने प्रेस को बेहतर झेला और टोलरेंस नहीं बिगड़ा, लेकिन फिनिशिंग की दृष्टि से ब्रैकेट खराब हो गया। टूल के निशानों के आसपास, खासकर इनर रेडियस पर, पेंट छिल गया, जिसे दोबारा पेंट करना मुश्किल है।
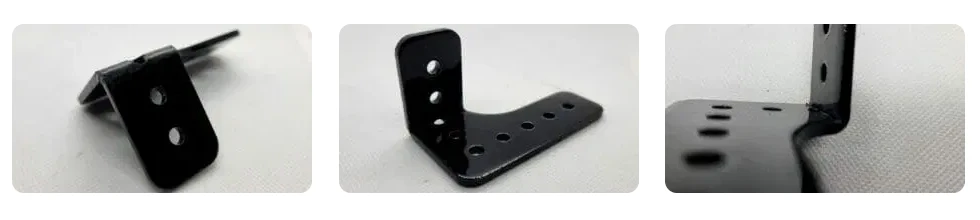
पाउडर कोटेड एल्यूमीनियम: पहली नजर में लगता है कि ब्रैकेट को मैन्युअल प्रेस के बाद पाउडर कोट किया गया है। न तो किनारों पर चिपिंग है और न ही स्क्रैचेज। फिनिश लगभग पूरी तरह से बरकरार है। बस, टूल ने जहां कोटिंग को हल्का दबाया और इनर रेडियस पर हल्की सी थिकनेस बढ़ी, वहीं थोड़ा डिफेक्ट है। कुल मिलाकर, पाउडर कोटिंग मटेरियल के साथ “खींच” गई और फिनिश ने नए मोड़ के साथ खुद को ढाल लिया।
नोट: हम पाउडर कोटेड पार्ट्स को मोड़ने की सलाह नहीं देते। परिणाम पूरी तरह मटेरियल और बेंडिंग की प्रकृति पर निर्भर करते हैं और कोटिंग के बाद मटेरियल को फॉर्म करने से कोटिंग में क्रैक या चिपिंग आ सकती है। अगर आपको पाउडर कोटिंग के साथ बेंडिंग चाहिए, तो पहले बेंडिंग और फिर कोटिंग कराएं।
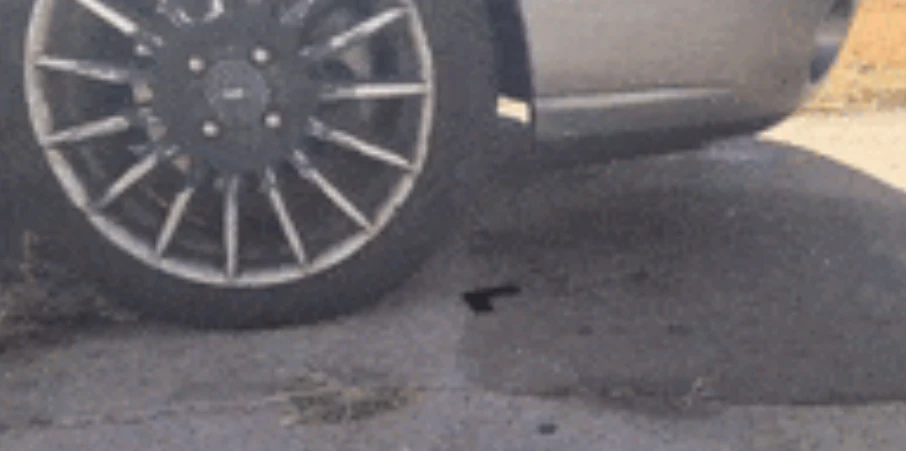
उच्च तनाव वाले अनुप्रयोग का अनुकरण करने के लिए, हमने प्रत्येक ब्रैकेट के ऊपर एक पक्की ड्राइववे पर एक छोटी कार चलाई।
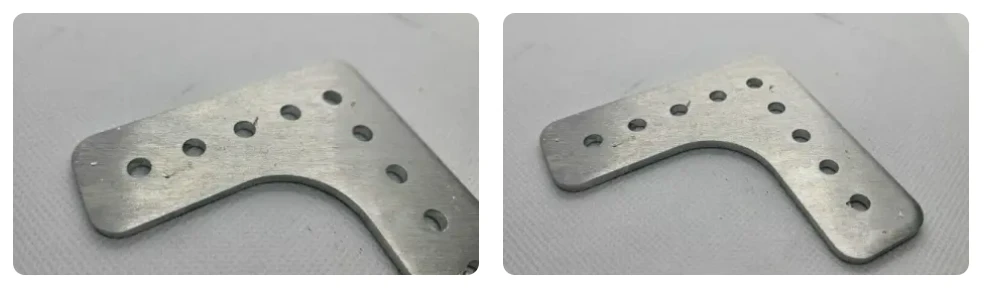
नग्न एल्यूमीनियम: नग्न एल्यूमीनियम आसानी से खरोंच गया था, हालांकि वजन के धीरे-धीरे बढ़ने से इसमें कोई विकृति नहीं दिखाई दी। भाग की सतह पर काफी खरोंचें थीं, जिन्हें आसानी से हटाया या फिनिश से ढका नहीं जा सकता था।
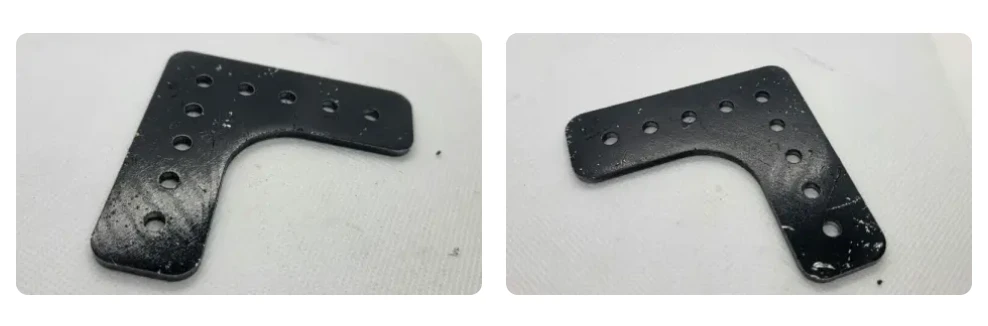
पेंट किया एल्यूमीनियम: पेंट आसानी से उतर गई और धातु खुल गई। साथ ही, पेंट ने मेटल को डीप स्क्रैचेज और डेंट्स से भी नहीं बचाया, जो कार के वजन से रास्ते पर आए। टोलरेंस तो ठीक रही, लेकिन ब्रैकेट का लुक पूरी तरह खराब हो गया।
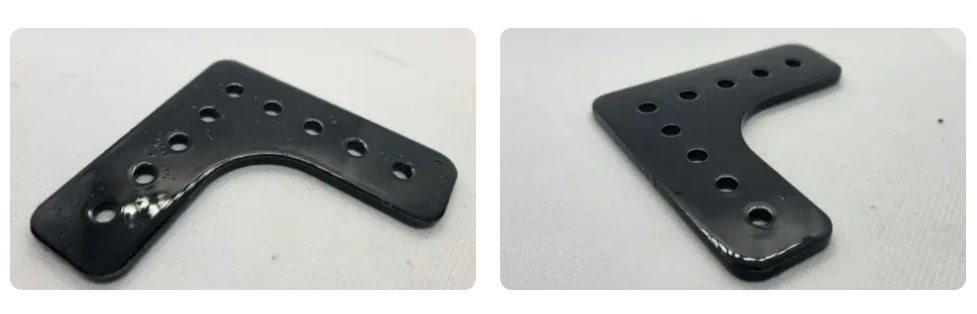
पाउडर कोटेड एल्यूमीनियम: एक बार फिर, पाउडर कोटिंग न तो टूटी, न छिली और न ही एल्यूमीनियम से उखड़ी। सतह पर कुछ हल्के निशान आए, लेकिन कहीं भी मेटल नहीं खुला और ब्रैकेट की फाइनल लुक या टोलरेंस पर कोई असर नहीं पड़ा।
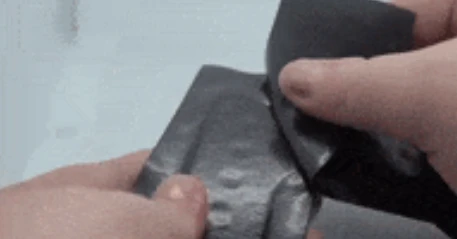
यहां मकसद था कोटिंग की एड्हीजन जांचना। एक चाकू से क्रॉस-हैच स्क्रैच बनाकर, उस पर मजबूत टेप (गोरिल्ला टेप) लगाकर और फिर टेप को खींचकर हटाने से पता चलता है कि कोटिंग कितनी मजबूती से चिपकी है। परीक्षण के लिए, टेप को गरम किया गया और ज्यादा चिपकने के लिए छोड़ दिया गया।
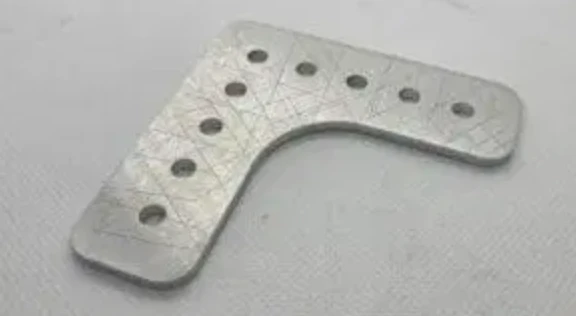
खुला एल्यूमीनियम: यह दिखाने के लिए कि चाकू से स्क्रैच कितनी गहराई तक गया, बिना कोटिंग के ब्रैकेट पर गहरी निशानें बन गईं।
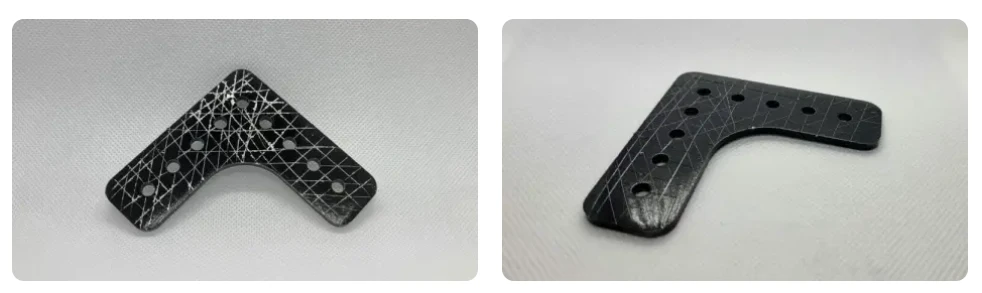
पेंट किया एल्यूमीनियम: टेप हटाना बहुत मुश्किल था, और जब सतह साफ की गई, तो पता चला कि टेप के साथ कितनी पेंट उखड़ गई। पेंट की एड्हीजन कमजोर थी, जिससे हल्के दबाव और कट के साथ ही पेंट उतर गई।
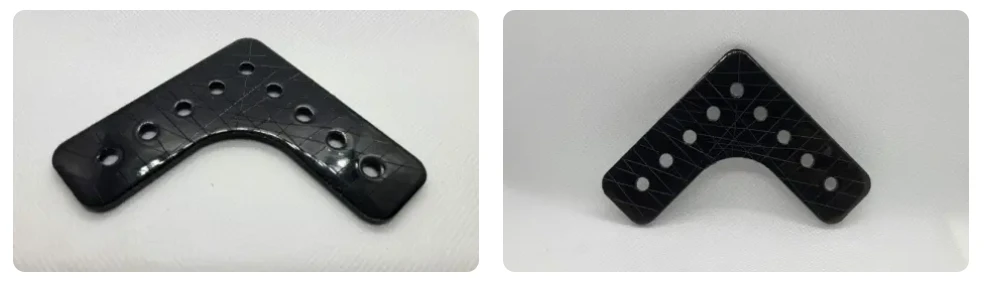
पाउडर कोटेड एल्यूमीनियम: टेप को कई मिनट तक गरम करने, दबाने और रगड़ने के बावजूद, टेप आसानी से अलग हो गया। यहां तक कि गहरे कट के बाद भी, कोटिंग का कोई हिस्सा स्क्रैच वाली जगह से नहीं उखड़ा। इससे स्पष्ट है कि इलेक्ट्रोस्टैटिक तरीके से चढ़ी पाउडर कोटिंग की एड्हीजन जबरदस्त होती है — यह मेटल का हिस्सा बन जाती है, जबकि पेंट सतह से चिपकी होती है।
पाउडर कोटिंग की टिकाऊपन पर सबसे ठोस निष्कर्ष मौसम की मार के सिमुलेशन से मिलते हैं। हम 10 साल तक इंतजार नहीं कर सकते कि एल्यूमीनियम कैसे जंग खाता है, लेकिन केमिकल्स से 72 घंटों में लॉन्ग-टर्म कंडीशन सिमुलेट की जा सकती है। इसके लिए हमने पेरासिटिक एसिड और नमक के केमिकल बाथ में तीनों ब्रैकेट्स को 3 दिन तक डुबोकर रखा, ताकि केमिकल्स सतह पर असर डालें। परिणाम स्पष्ट थे।
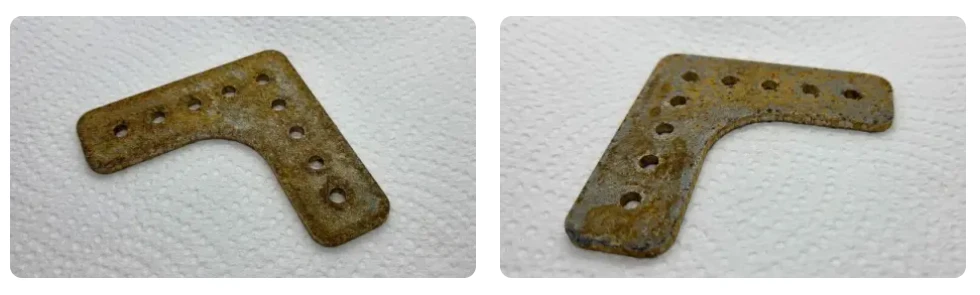
खुला एल्यूमीनियम: बिना किसी फिनिश के एल्यूमीनियम सबसे ज्यादा खराब हुआ। जंग इतनी ज्यादा थी कि मेटल मुश्किल से दिख रहा था। सतह खुरदरी और असमान हो गई, और ब्रैकेट कमजोर और भंगुर महसूस हुआ। यह सब 5052 एल्यूमीनियम के साथ हुआ, जो मरीन ग्रेड जंग-प्रतिरोधी माना जाता है।
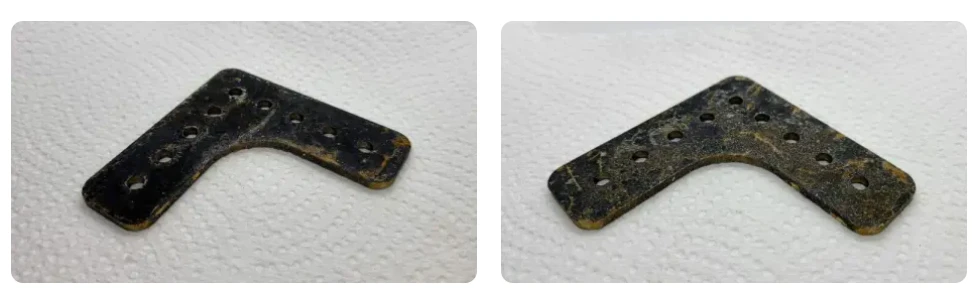
पेंट किया एल्यूमीनियम: बिना फिनिशिंग वाले एल्यूमीनियम से अच्छा, लेकिन पेंट ने ब्रैकेट को ठीक से सील नहीं किया। क्लोज-अप में केमिकल बाथ ने पेंट को नुकसान पहुंचाया और कई जगह मेटल खुल गया। कटे हुए किनारे सबसे ज्यादा प्रभावित हुए, क्योंकि मशीनिंग के दौरान ऑक्साइड लेयर हट गई थी। कुल मिलाकर, स्प्रे पेंटिंग किसी भी फिनिशिंग से बेहतर है, लेकिन यह सबसे प्रभावी नहीं है।
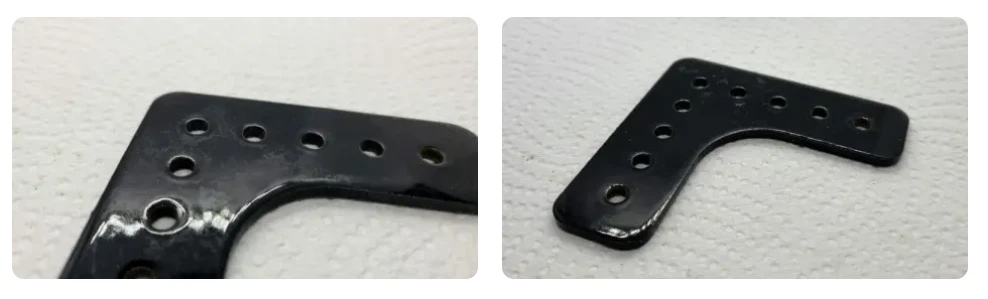
पाउडर कोटेड एल्यूमीनियम: बाथ से निकालकर ब्रैकेट्स को साफ किया गया। रिजल्ट साफ है — जहां नंगे एल्यूमीनियम को जंग ने तबाह कर दिया और पेंट को केमिकल्स ने नुकसान पहुंचाया, वहां पाउडर कोटिंग लगभग पूरी तरह सुरक्षित रही। बस, एक कोने पर हल्की ऑक्सीडेशन दिखी, जहां केमिकल्स ने चमकदार फिनिश को थोड़ा डैमेज किया, लेकिन बाकी ब्रैकेट बिल्कुल नई जैसी लगती है।
पाउडर कोटिंग, स्प्रे पेंट और बिना फिनिशिंग वाले मेटल की टिकाऊपन की तुलना के बाद साफ है कि पाउडर कोटिंग काफी आगे है। यह खास तौर पर इस तरह डिजाइन की जाती है कि समय के साथ आपकी पार्ट्स को मौसम, झटकों और उच्च तनाव से बचाए। पाउडर कोटिंग की धातु पर पकड़ पेंट से कहीं ज्यादा है, जिससे आप दशकों तक फिनिशिंग की चिंता किए बिना अपने पार्ट्स का इस्तेमाल कर सकते हैं।
