प्रेस ब्रेक मेंटेनेंस और रिपेयर के लिए अंतिम मार्गदर्शिका
I. रणनीतिक दृष्टिकोण – मेंटेनेंस को प्रतिस्पर्धात्मक लाभ में बदलना धातु निर्माण की प्रतिस्पर्धी दुनिया में प्रेस ब्रेक केवल एक…

वेल्डिंग वह प्रक्रिया है जिसमें धातुओं या थर्मोप्लास्टिक्स जैसे सामग्रियों को अत्यधिक तापमान की मदद से जोड़ा जाता है ताकि एक मजबूत जोड़ बनाया जा सके। आमतौर पर इसमें एक फिलर मटियल को जोड़ पर पिघलाया जाता है, जिससे मजबूती और अन्य गुणों में सुधार होता है।
वेल्डिंग की प्रक्रिया और अंतिम उत्पाद की सफलता कई कार पर निर्भर करती है, जैसे कि जोड़ पर वेल्ड का प्रोफाइल, और स्थिर व गैस प्रवाह, ताकि पिघली धातु या फिलर मटेरियल के ऑक्सीकरण से बचा जा सके।
इन कारकों को वेल्डिंग प्रक्रिया की निगरानी या अध्ययन के लिए देखा जा सकता है। इस लेख में वेल्डिंग प्रक्रियाओं की जानकारी एकत्र करने के लिए उपयोग की जाने वाली इमेजिंग तकनीकों को प्रस्तुत किया गया है, साथ ही संभावित अनुप्रयोगों का आकलन और कुछ प्रमुख अध्ययनों की समीक्षा की गई है।
अनुभाग 2 में औद्योगिक वेल्डिंग की सबसे सामान्य प्रक्रियाओं का वर्णन है, जबकि अनुभाग 3 में वेल्डिंग को विज़ुअलाइज़ करने के लिए इस्तेमाल की जा सकने वाली इमेजिंग तकनीकों का सामान्य परिचय दिया गया है।
अनुभाग 4 में उन विशेषताओं का मूल्यांकन है जिन्हें वेल्डिंग में इमेजिंग के माध्यम से कैप्चर किया जा सकता है और यह जानकारी क्यों महत्वपूर्ण है। जहाँ संभव हो, इस अनुभाग में पिछले अध्ययनों का सारांश भी दिया गया है।
यहाँ चर्चा किए गए अधिकांश विज़ुअलाइज़ेशन के सिद्धांत लेजर, आर्क और प्लाज़्मा आधारित एडिटिव मैन्युफैक्चरिंग प्रक्रियाओं की इमेजिंग पर भी लागू होते हैं।
गैस और मेटल आर्क वेल्डिंग (MAW), जिसे MIG (मेटल इनर्ट गैस) और MAG (मेटल एक्टिव गैस) वेल्डिंग के नाम से भी जाना जाता है, में वेल्डिंग गन एक उपभोज्य वायर इलेक्ट्रोड और वेल्ड की जाने वाली धातुओं के बीच इलेक्ट्रिक आर्क उत्पन्न करती है।
धातुएँ आर्क की तीव्र गर्मी से जुड़ती हैं। वेल्डिंग गन के माध्यम से एक सुरक्षा गैस दी जाती है, जो पिघली धातुओं को वायुमंडलीय हवा से बचाती है।
GMAW में प्रायः वोल्टेज स्थिर और डायरेक्ट करंट का उपयोग होता है, हालांकि AC भी इस्तेमाल की जा सकती है। धातु ट्रांसफर के सामान्य तरीके हैं: ग्लोब्यूलर, शॉर्ट सर्किट, स्प्रे और पल्स्ड स्प्रे। वेल्डिंग के अनुप्रयोग के अनुसार इनका चयन किया जाता है।
GMAW औद्योगिक वेल्डिंग में सबसे अधिक उपयोग की जाने वाली प्रक्रिया है, क्योंकि इसे स्वचालित किया जा सकता है, यह तेज और बहुपरकारी है। यह विशेष रूप से इनडोर उपयोग के लिए उपयुक्त है क्योंकि इसमें गैस प्रोटेक्शन होता है।
इसके व्यापक उपयोग के बावजूद, GMAW प्रक्रिया से जुड़े अध्ययन सीमित हैं, मुख्यतः इसलिए कि वेल्डिंग के दौरान भरोसेमंद इमेजिंग प्राप्त करना कठिन होता है।
इलेक्ट्रिक आर्क की चमक इमेजिंग प्रक्रिया में हस्तक्षेप करती है, जिससे कैमरे के लिए वेल्डिंग की कार्रवाई का सही से अनुसरण करना मुश्किल हो जाता है। हालाँकि, उपयुक्त इमेजिंग तकनीक, सही प्रकाश स्रोत और उपयुक्त फिल्टर (जो अनुभाग 3 और 4 में वर्णित हैं) का उपयोग करके इस चुनौती का समाधान किया जा सकता है।
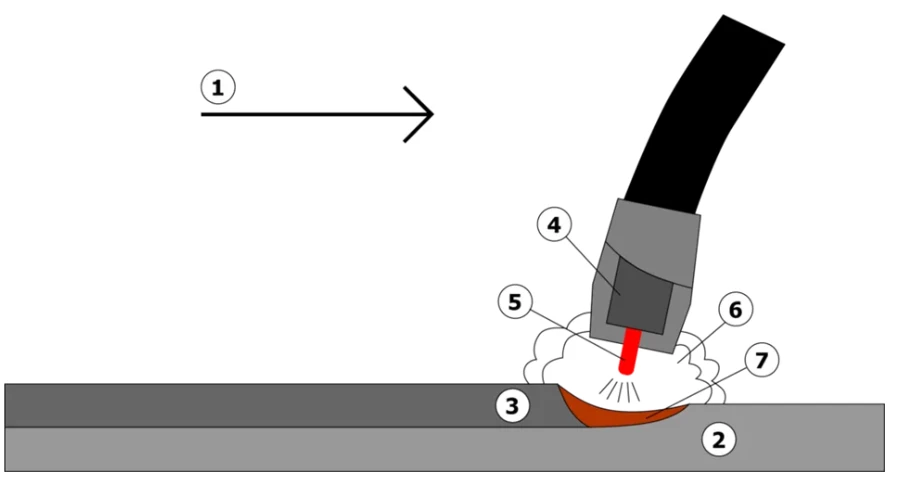
GMAW: कार्य सिद्धांत। (1) आगे की दिशा, (2) कार्यपीस, (3) ठोस वेल्ड मेटल, (4) संपर्क ट्यूब, (5) इलेक्ट्रोड (फिलर वायर), (6) सुरक्षा गैस, (7) पिघलने का पूल।
कोल्ड मेटल ट्रांसफर (CMT) पारंपरिक GMAW से मुख्य रूप से आर्क की ऊष्मा और उसकी स्थिरता में भिन्न है।
CMT में, प्रत्येक शॉर्ट सर्किट की पहचान की जाती है और हर डिटेक्शन सिग्नल पर फिलर वायर को वेल्डिंग से पीछे खींच लिया जाता है, जिससे वह ठंडा हो सके, फिर अगली बूंद फिलर डाली जाती है। यह तकनीक छपक कम करती है और पारंपरिक GMAW की तुलना में मजबूत और चिकनी जोड़ बनाती है।
अध्ययनों से साबित हुआ है कि CMT, विशेषकर स्टील और एल्युमिनियम की वेल्डिंग में, GMAW से बेहतर विकल्प है (Selvi et al. 2018)।
गैस और टंगस्टन आर्क वेल्डिंग (GTAW), जिसे TIG (टंगस्टन इनर्ट गैस) वेल्डिंग भी कहते हैं, में वेल्डिंग गन की जगह टॉर्च का प्रयोग होता है, जो नॉन-कंज्यूमेबल टंगस्टन इलेक्ट्रोड और वेल्ड की जाने वाली धातुओं के बीच आर्क उत्पन्न करती है।
GMAW की तरह, इसमें भी सुरक्षा गैस होती है जो वेल्ड को दूषित होने से बचाती है। आमतौर पर, दो भागों को जोड़ने के लिए फिलर मेटल का उपयोग किया जाता है, लेकिन यह आवश्यक नहीं है। GTAW में आमतौर पर करंट स्थिर स्रोत का उपयोग होता है।
GTAW मैग्नीशियम, कॉपर, एल्युमिनियम की मिश्रधातुओं और अन्य गैर-फेरस धातुओं, साथ ही पतली स्टेनलेस स्टील शीट्स की वेल्डिंग के लिए आदर्श है। GMAW की तुलना में, GTAW में ऑपरेटर को अधिक नियंत्रण मिलता है, जिससे वेल्ड की मजबूती और गुणवत्ता बेहतर होती है।
हालाँकि, यह प्रक्रिया धीमी और अधिक श्रमसाध्य है। इमेजिंग के लिहाज से, GTAW की इमेजिंग GMAW की तुलना में आसान है, क्योंकि इसमें गर्मी और छपक कम होती है।
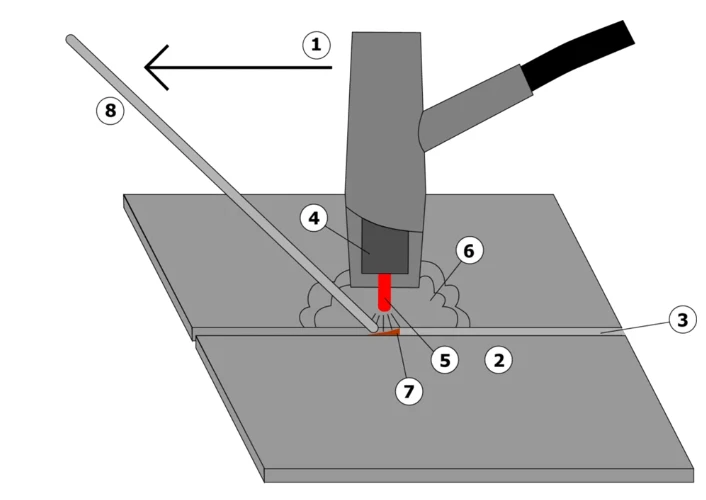
GTAW: कार्य सिद्धांत। (1) आगे की दिशा, (2) कार्यपीस, (3) वेल्ड बीड, (4) संपर्क ट्यूब, (5) इलेक्ट्रोड, (6) सुरक्षा गैस, (7) पिघलने का पूल, (8) फिलर रॉड।
प्लाज़्मा आर्क वेल्डिंग (PAW) प्रणाली GTAW के समान है, जिसमें भी एक इलेक्ट्रोड (आमतौर पर सेंटर्ड टंगस्टन) का उपयोग होता है। हालाँकि, PAW में इलेक्ट्रोड टॉर्च के अंदर स्थित होता है, जिससे प्लाज़्मा आर्क को सुरक्षा गैस के घेराव से अलग किया जा सकता है।
जब प्लाज़्मा टॉर्च की छोटी नोजल से होकर गुजरता है, तो आर्क की गर्मी और गति दोनों बढ़ जाती हैं, जिससे थर्मल ट्रांसफर, स्थिरता और आर्क का आकार बेहतर होता है। PAW का उपयोग मेटल को जोड़ने के लिए फिलर मटेरियल के साथ या उसके बिना किया जा सकता है।
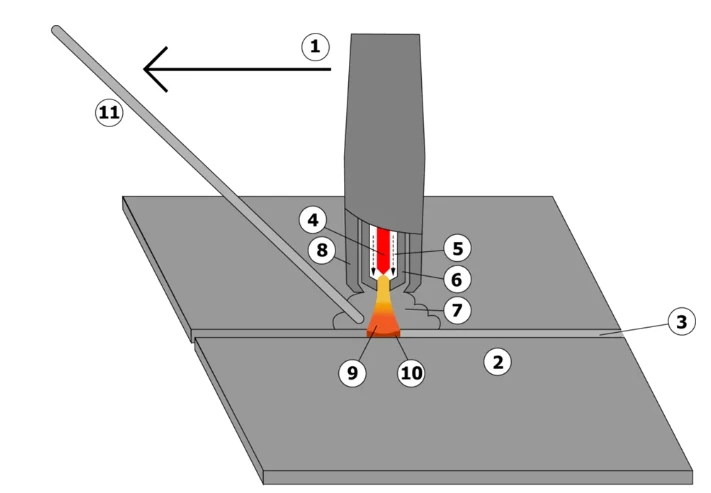
PAW: कार्य सिद्धांत। (1) आगे की दिशा, (2) कार्यपीस, (3) वेल्ड बीड, (4) इलेक्ट्रोड, (5) प्लाज़्मा गैस, (6) वाटर-कूल्ड बॉडी, (7) सुरक्षा गैस, (8) सुरक्षा गैस नोजल, (9) प्लाज़्मा आर्क, (10) पिघलने का पूल, (11) वैकल्पिक फिलर रॉड।
लेजर बीम वेल्डिंग (LBW) में इलेक्ट्रिक आर्क की जगह लेजर का उपयोग करके जोड़ने वाले धातुओं को पिघलाया जाता है।
LBW की मुख्य विशेषताएँ हैं इसकी आसान ऑटोमेशन (अधिकांश LBW प्रक्रियाएँ ऑटोमेटेड होती हैं) और अत्यधिक केंद्रित ऊष्मा स्रोत, जिससे गहरी और संकरी वेल्डिंग आसानी से संभव होती है।
पतली वस्तुओं के लिए पल्स लेजर बीम का उपयोग किया जा सकता है। क्योंकि तापमान को एक छोटे क्षेत्र में केंद्रित किया जा सकता है, वर्कपीस की सतह जल्दी गर्म और ठंडी होती है।
हालाँकि, उच्च कार्बन स्टील्स की वेल्डिंग में यह समस्या पैदा कर सकता है, क्योंकि सतह बहुत तेजी से ठंडी होने पर क्रैकिंग के लिए संवेदनशील हो सकती है।
LBW का उपयोग स्टेनलेस स्टील, कार्बन स्टील्स और एल्युमिनियम जैसी कई सामग्रियों की वेल्डिंग के लिए किया जा सकता है, क्योंकि लेजर बीम की पावर को आसानी से नियंत्रित किया जा सकता है।
LBW में आर्क वेल्डिंग के मुकाबले इमेजिंग की चुनौतियाँ कम होती हैं। इसमें, लेजर की ज्ञात और संकरी वेवलेंथ को फिल्टर करना आर्क वेल्डिंग की तुलना में आसान होता है।
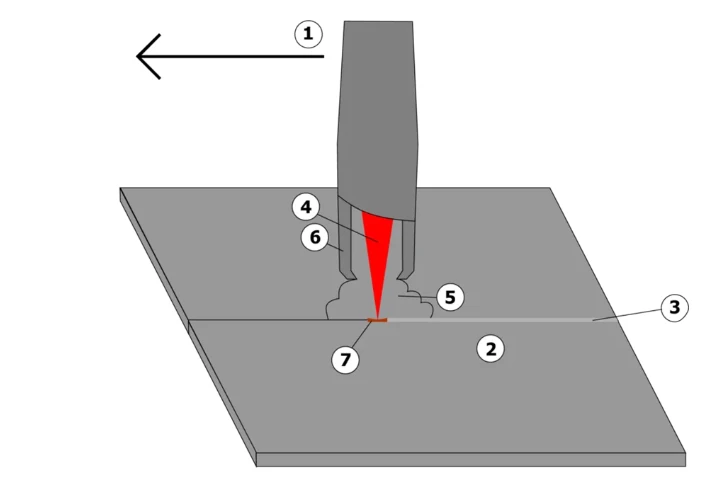
LBW: कार्य सिद्धांत। (1) आगे की दिशा, (2) कार्यपीस, (3) वेल्ड बीड, (4) लेजर बीम, (5) सुरक्षा गैस, (6) सुरक्षा गैस नोजल, (7) पिघलने का पूल।
अन्य वेल्डिंग विधियाँ, जो लेजर लाइटिंग के उपयोग से लाभ उठा सकती हैं, उनमें गैस वेल्डिंग और प्रेशर वेल्डिंग शामिल हैं, जिसमें एक्सप्लोजन, रेजिस्टेंस और फ्रिक्शन वेल्डिंग आती हैं।
एक्सप्लोजन वेल्डिंग का मूल्यांकन CAVILUX लेजर के साथ किया गया है। दूसरी ओर, सबमर्ज्ड आर्क वेल्डिंग में लेजर लाइटिंग का कोई लाभ नहीं है, क्योंकि वेल्डिंग क्षेत्र एक ठोस ग्रैन्युलर फ्लक्स से ढका होता है।
वेल्डिंग प्रक्रियाओं की इमेजिंग में बड़ी चुनौतियाँ होती हैं क्योंकि इलेक्ट्रिक आर्क की चमक कैमरे को अंधा कर सकती है। इस अनुभाग में वेल्डिंग प्रक्रियाओं की विज़ुअलाइज़ेशन के लिए विभिन्न इमेजिंग तकनीकों का वर्णन किया गया है, उनकी खूबियों और कमजोरियों के साथ।
वेल्डिंग प्रक्रियाओं की इमेजिंग का एक तरीका है कि केवल प्रक्रिया की अपनी रोशनी का उपयोग कैमरे की रोशनी के रूप में किया जाए, कोई अतिरिक्त प्रकाश न दिया जाए।
इस स्थिति में, मुख्य प्रकाश वेल्डिंग प्रक्रिया के इलेक्ट्रिक आर्क से आता है, जिसकी तापमान प्रक्रिया के अनुसार 6000 से 20,000°C के बीच हो सकती है।
लेकिन केवल प्रक्रिया की रोशनी पर निर्भर रहना आम तौर पर कैमरा सेंसर के लिए बहुत तेज होता है, जिससे चित्रों में केवल चमक दिखाई देती है और विवरण नहीं मिल पाता।
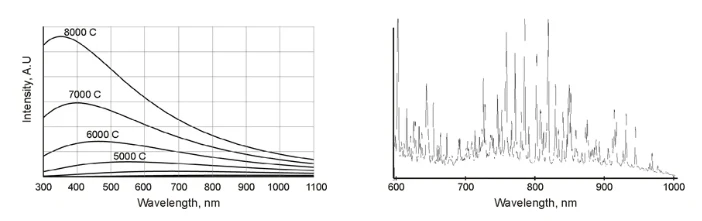
प्रोसेस लाइट की मात्रा को न्यूट्रल डेंसिटी फिल्टर द्वारा सीमित किया जा सकता है। लेकिन इसका नुकसान यह है कि कम रोशनी वाले क्षेत्रों में और अंधेरा हो जाता है, जिससे केवल फिल्टर से सभी विशेषताएँ नहीं देखी जा सकतीं।
“गरम” और “ठंडे” क्षेत्रों को एक साथ देखने के लिए, एक ऐसा फिल्टर चाहिए जो इमेज की सैचुरेशन को रोके, साथ ही उस फिल्टर की ट्रांसमिशन बैंड में अतिरिक्त प्रकाश दिया जाए।
शुरुआती स्थिति आदर्श नहीं है, क्योंकि विस्तारपूर्ण और उच्च गुणवत्ता की इमेजिंग के लिए प्रोसेस की रोशनी से अधिक शक्तिशाली अतिरिक्त प्रकाश स्रोत की आवश्यकता होती है।
दूसरी ओर, यदि कोई अत्यंत कुशल नैरो-बैंड फिल्टर इस्तेमाल किया जाए, तो वस्तु को केवल एक मोनोक्रोमेटिक लेजर स्रोत से रोशन किया जा सकता है।
नैरो-बैंड फिल्टर अधिकांश प्रोसेस लाइट को सेंसर में जाने से रोकता है, केवल उसी वेवलेंथ को जाने देता है जो उसकी ट्रांसमिशन बैंड में आती है। सक्रिय लेजर लाइटिंग को ट्रांसमिशन बैंड के भीतर प्रोसेस लाइट से अधिक शक्ति की आवश्यकता होती है।
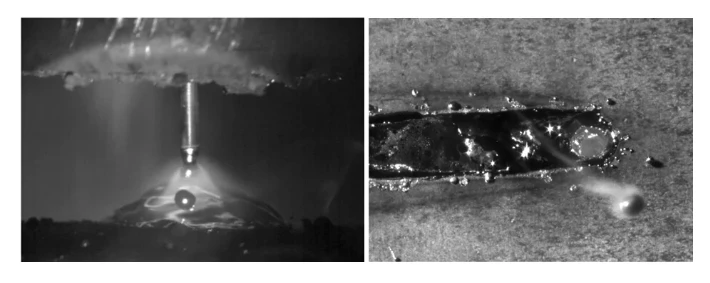
व्यवहार में, इसके लिए कुछ सौ वाट का लेजर काफी है। इस सेटअप से “गरम” और “ठंडे” क्षेत्रों को एक साथ देखा जा सकता है। विभिन्न लाइटिंग विधियों की तुलना चित्र में दिखाई गई है।
औद्योगिक वातावरण में वेल्डिंग प्रक्रियाओं की निरंतर और रीयल-टाइम निगरानी पसंद की जाती है, जिसमें कम फ्रेम रेट का उपयोग होता है।
अनुसंधान एवं विकास में, हाई-स्पीड कैमरा का उपयोग कर वेल्डिंग प्रक्रियाओं को रिकॉर्ड किया जा सकता है, जिससे तेज गति वाले घटनाक्रम कैप्चर किए जा सकते हैं, जो सामान्य सेटअप में नहीं दिखते।
फ्रेम रेट कुछ भी हो, यदि लेजर (मोनोक्रोमेटिक) लाइटिंग का उपयोग होना है, तो कैमरा को शॉर्ट एक्सपोजर टाइम और मोनोक्रोमेटिक सेंसर के साथ काम करने लायक होना चाहिए।
कम एक्सपोजर टाइम प्रोसेस लाइट को नैरो-बैंड फिल्टर से गुजरने से रोकता है। उतना ही आवश्यक है कि प्रोसेस को शॉर्ट लेजर पल्स (माइक्रोसेकंड स्केल) से रोशन करें, न कि लगातार रोशनी से।
शॉर्ट लेजर पल्स वस्तु में कोई थर्मल प्रभाव नहीं डालते और लेजर सुरक्षा को आसान बनाते हैं। कलर कैमरे के मुकाबले मोनोक्रोमेटिक कैमरा में संवेदनशीलता और इमेज क्वालिटी अधिक होती है।
कैमरा ऑप्टिक्स चुनते समय फील्ड ऑफ व्यू और वर्किंग डिस्टेंस प्रमुख होते हैं। साथ ही, कैमरे के फिजिकल डायमेंशंस का ध्यान रखना चाहिए। एक एडजस्टेबल आइरिस इमेज की समग्र ब्राइटनेस बदलने में सहायक हो सकता है। छोटा आइरिस अधिक डेप्थ ऑफ फील्ड देता है।
कैमरा और लाइटिंग के बीच कोण बदलकर वेल्डिंग प्रक्रिया की विभिन्न विशेषताओं को हाइलाइट किया जा सकता है। कैमरा और लाइट सोर्स की स्थिति इस बात में भी महत्वपूर्ण है कि मेटल सतहों पर स्पेक्युलर रिफ्लेक्शन से बचा जाए।
सामान्य विज़ुअलाइज़ेशन ज्योमेट्री में शामिल हैं:
आमतौर पर, प्रत्येक अनुप्रयोग के लिए सबसे उपयुक्त सेटअप विभिन्न कोणों को आजमाकर निर्धारित किया जाता है। नीचे दी गई इमेज में दो डायरेक्ट लाइटिंग और एक इंडायरेक्ट लाइटिंग (रिफ्लेक्टिव प्लेट का उपयोग) की सेटिंग्स दिखाई गई हैं।
मशीन विजन का उपयोग औद्योगिक प्रक्रियाओं की लगातार निगरानी के लिए कैमरा आधारित समाधानों में किया जाता है।
मशीन विजन वेल्डिंग में प्रक्रिया और गुणवत्ता नियंत्रण के लिए इस्तेमाल होती है। प्रक्रिया के पैरामीटर को लाइव इमेज या इमेज एनालिसिस के नतीजों के अनुसार बदला जा सकता है। मशीन विजन को उन्नत इमेज एनालिसिस एल्गोरिद्म के साथ मिलाने से स्वचालित प्रक्रिया नियंत्रण आसान होता है और कर्मचारियों का कार्यभार कम किया जा सकता है।
हाई-स्पीड इमेजिंग में कई लगातार फ्रेम तेज गति से कैप्चर होते हैं। वेल्डिंग उद्योग में इसका उपयोग मुख्यतः अनुसंधान एवं विकास के लिए होता है।
हाई-स्पीड इमेजिंग से तेज और अल्ट्राफास्ट घटनाओं को स्लो मोशन में देखा जा सकता है, जिससे उनकी बारीकी से जांच और गहन समझ संभव होती है।
चुनी गई तकनीक ही कैप्चर स्पीड तय करती है: इन-सिटू स्टोरेज CCD समाधान 10 Mfps पर 103 इमेज कैप्चर कर सकते हैं, जबकि इंटेंसिफाइड और शटर CCD समाधान 200 Mfps पर 4 से 12 इमेज ले सकते हैं। CMOS समाधानों से भी इसी तरह की गति मिल सकती है।
मशीन विजन और हाई-स्पीड इमेजिंग का संयोजन भी वेल्डिंग की औद्योगिक प्रक्रियाओं की निगरानी के लिए उपयोग किया जा सकता है। सॉफ़्टवेयर को ऐसे प्रोग्राम किया जा सकता है कि जब एल्गोरिद्म किसी रुचिकर बदलाव या फीचर को डिटेक्ट करें, तो हाई-स्पीड इमेजिंग एक्टिवेट हो जाए। प्रोसेस इंडस्ट्री अपने नियंत्रण के लिए इसी तरह की ऑटोमेटेड तकनीकों की ओर बढ़ रही है।
वेल्डिंग प्रक्रियाओं की इमेजिंग में लेजर लाइटिंग का सबसे बड़ा लाभ यह है कि अत्यंत कुशल नैरो-बैंड फिल्टर का उपयोग किया जा सकता है। इसलिए, लेजर को इस बैंड में प्रक्रिया की रोशनी से केवल थोड़ा अधिक शक्तिशाली होना चाहिए। व्यवहार में, कुछ सौ वाट का लेजर पर्याप्त है।
इसी के साथ, प्रोसेस लाइट का फिल्टरिंग ब्राइटनेस को नियंत्रित करने की सुविधा देता है और कैप्चर की गई इमेज में अधिक जानकारी मिलती है।
लेजर लाइटिंग से उच्च शक्ति की रोशनी को केवल कुछ मिलीमीटर की ओपनिंग से पास किया जा सकता है, जिससे अत्यधिक ब्राइटनेस मिलती है।
लाइट डिलीवरी को बिल्कुल सटीकता के साथ सिंक्रोनाइज और 10 ns के इन्क्रीमेंट में एडजस्ट किया जा सकता है।
LED लाइटिंग की तुलना में, लेजर मोनोक्रोमेटिक, बिना स्पेकल के और उच्च इर्रेडियंस वाली रोशनी प्रदान करते हैं। आमतौर पर, लेजर कॉम्पैक्ट होते हैं, जिससे वे विभिन्न सेटअप के लिए उपयुक्त होते हैं।
फाइबर ऑप्टिकल कपलिंग से लेजर को टारगेट के पास रखने की आवश्यकता नहीं होती। शॉर्ट पल्स का विकल्प तेज घटनाओं को बिना मोशन ब्लर के रिकॉर्ड करने की सुविधा देता है।
वेल्डिंग प्रक्रियाओं की विज़ुअलाइज़ेशन के लिए लेजर लाइटिंग के अन्य फायदे हैं:
लेजर द्वारा सक्षम की गई लाइटिंग तकनीकें बहुपरकारी हैं, जिनमें डायरेक्ट फाइबर कपल्ड लाइटिंग, स्ट्रक्चर्ड पैटर्न और लंबी दूरी की लाइटिंग शामिल है।
विशेष रूप से तेज घटनाओं, जैसे शॉक वेव के लिए, लेजर लाइटिंग डबल पल्स का उपयोग संभव बनाती है, जिससे शॉक वेव के विस्तार की गति को कैप्चर किया जा सकता है।
फिल्टर का मुख्य उद्देश्य इमेज क्वालिटी में सुधार करना है। फिल्टर कैमरा सेंसर में जाने वाली रोशनी की मात्रा और प्रकार को नियंत्रित करने का उत्कृष्ट साधन है। यह विशेष रूप से GMAW और GTAW में महत्वपूर्ण है, जहाँ इलेक्ट्रिक आर्क बहुत चमकीला होता है।
सेटअप और अतिरिक्त कंपोनेंट्स की उपलब्धता के अनुसार, न्यूट्रल डेंसिटी और नैरो-बैंड फिल्टर का उपयोग किया जा सकता है। (देखें अनुभाग 3.1.1)
श्लीरेन इमेजिंग आमतौर पर उन घटनाओं का अध्ययन करने के लिए की जाती है जिन्हें आँखों से नहीं देखा जा सकता, लेकिन जो प्रकाश की दिशा बदल सकते हैं। यह तकनीक ट्रांसपेरेंट मीडिया (जैसे हवा या पानी) के रिफ्रैक्टिव इंडेक्स में अंतर को विज़ुअलाइज़ करती है। एक श्लीरेन सेटअप का उदाहरण चित्र में दिखाया गया है।
दूसरी ओर, शैडोग्राफी एक विज़ुअलाइज़ेशन तकनीक है जिसमें श्लीरेन की तरह ही सेटअप होता है, बस इसमें मास्क नहीं होता।
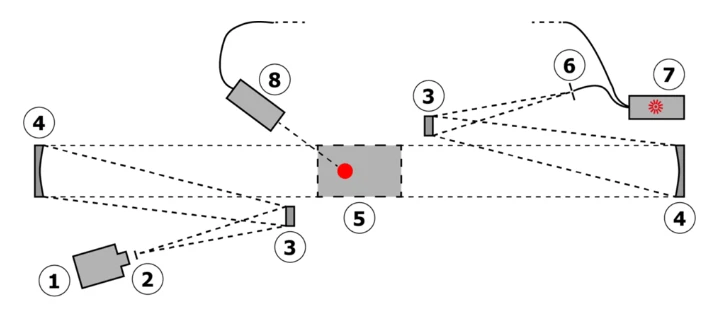
(1) कैमरा, (2) मास्क, (3) सहायक दर्पण, (4) दर्पण, (5) परीक्षण क्षेत्र, (6) स्लिट, (7) लेज़र और (8) वैकल्पिक फ्रंट इल्यूमिनेशन।
शैडोग्राफी “शैडोग्राम” बनाती है, जैसा कि Settles (2001:29) लिखते हैं, “यह एक स्पष्ट ऑप्टिकल इमेज नहीं है,” बल्कि “सिर्फ एक छाया है।”
शैडोग्राफी श्लीरेन से कम संवेदनशील होती है, लेकिन शॉक वेव और टर्बुलेंट फ्लो देखने के लिए उपयुक्त है। दोनों तकनीकें किसी घटना के बारे में अलग-अलग जानकारी देती हैं। जहाँ शैडोग्राफी डेंसिटी में बदलाव दिखाती है, वहीं वह दिशा नहीं बता सकती।
मास्क के उपयोग के अलावा, मुख्य अंतर यह है कि “श्लीरेन इमेज डिफ्लेक्शन का कोण दिखाती है,” जबकि “शैडोग्राफी डिफ्लेक्शन से उत्पन्न रेज का डिस्प्लेसमेंट दिखाती है” (Settles 2001:29)।
शैडोग्राफ सिस्टम बनाना बहुत आसान है, क्योंकि श्लीरेन में सबसे कठिन काम मास्क की सही स्थिति और आवश्यक संवेदनशीलता निर्धारित करना है।
फिर भी, श्लीरेन की जटिलता के बावजूद उसके फायदे अधिक हैं: श्लीरेन “ऑब्जेक्ट के विवरणों को उजागर और बढ़ा-चढ़ा कर दिखाती है, जहाँ शैडोग्राफी उन्हें कम कर देती है” (Settles 2001:29)। इसके अलावा, “1:1 इमेज ऑब्जेक्ट करेस्पॉन्डेंस अक्सर निर्णायक लाभ होती है” (Settles 2001:29)।
वेल्डिंग प्रक्रियाओं में कई तरह के घटक और घटनाएँ शामिल होती हैं जिन्हें पूर्व में प्रस्तुत तकनीकों का उपयोग करके देखा जा सकता है।
मुख्य ध्यान वेल्डिंग प्रक्रिया के दृश्य गुणों पर केंद्रित होता है। इन गुणों की छवि और मूल्यांकन के माध्यम से, दोषों की पहचान और रोकथाम की जा सकती है, साथ ही प्रक्रिया को नियंत्रित व अनुकूलित किया जा सकता है।
यह अनुभाग बताता है कि कौन से घटक और घटनाएँ देखी जा सकती हैं, और उनके अध्ययन के लिए रुचिकर कुछ गुणों के उदाहरण प्रस्तुत करता है।
ग्रूव उस स्थान को कहते हैं जो वेल्डिंग के लिए दो टुकड़ों के बीच या किसी एकल टुकड़े की सतह पर एक चैनल के रूप में मौजूद रहता है।
ग्रूव ही वह जगह है जहाँ पिघला हुआ धातु जमा होता है और वेल्ड बीड बनता है। ग्रूव वेल्डिंग में आम तौर पर जॉइंट को तैयार करना आवश्यक होता है। विभिन्न प्रकार के ग्रूव के उदाहरण चित्र में दर्शाए गए हैं।
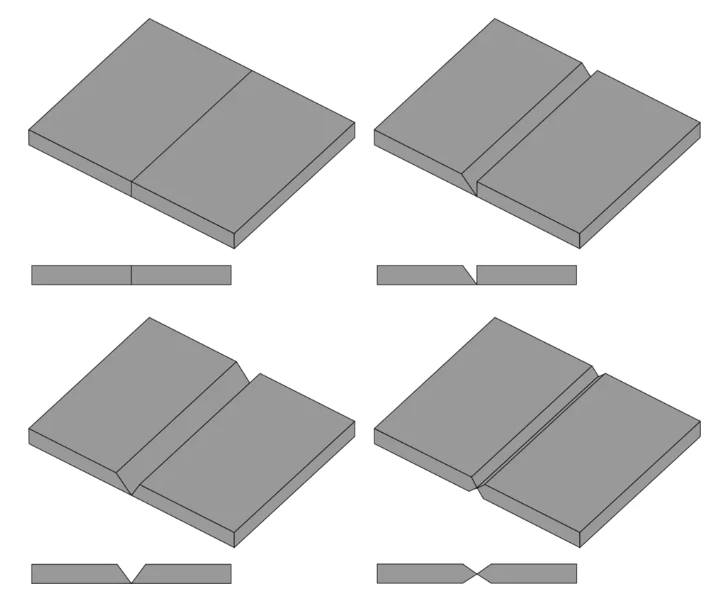
ग्रूव की कुछ विशेषताएँ सफल वेल्डिंग के लिए महत्वपूर्ण हैं, जैसे वेल्डेड टुकड़ों के किनारों का आकार, टुकड़ों की आपसी ऊँचाई, उनके बीच ग्रूव का आकार और उनकी संरेखण। इन सभी गुणों को वेल्डिंग प्रक्रिया के दौरान देखा और ट्रैक किया जा सकता है।
जॉइंट वह स्थान है जहाँ दो या अधिक टुकड़े आपस में जुड़ते हैं, जिससे यह कई बार ‘ग्रूव’ के समानार्थी बन जाता है। हालांकि, ग्रूव किसी एकल टुकड़े की सतह पर भी देखे जा सकते हैं।
वेल्डिंग में, जॉइंट की टॉर्च के संबंध में स्थिति मजबूत और एकसमान वेल्ड बीड के निर्माण के लिए महत्वपूर्ण है, और हीट की सटीक गाइडिंग वेल्डिंग की गुणवत्ता को बेहतर बनाती है। यह विशेष रूप से लेजर बीम वेल्डिंग (LBW) में महत्वपूर्ण है, जहाँ बीड आमतौर पर संकीर्ण होते हैं और कोई भी विचलन साइड फ्यूजन की कमी का कारण बन सकता है (देखें, उदाहरण के लिए, Nilsen et al. 2017)।
वेल्डिंग प्रक्रिया की विज़ुअलाइज़ेशन और शक्तिशाली विश्लेषण एल्गोरिद्म के संयोजन से, टॉर्च की जॉइंट के सापेक्ष स्थिति को ट्रैक और स्वचालित रूप से समायोजित किया जा सकता है।
GMAW और SMAW में उपभोज्य फिलर तारों का उपयोग किया जाता है, जो वेल्डिंग गन के माध्यम से एक स्थिर गति से खिलाए जाते हैं। विद्युत आर्क फिलर वायर और वर्कपीस के बीच उत्पन्न होता है।
फिलर वायर का सामग्री वर्कपीस की सामग्री और वेल्डिंग प्रक्रिया की अन्य विशेषताओं पर निर्भर करता है, जो वेल्डिंग की अंतिम गुणवत्ता को प्रभावित करता है।
GTAW और PAW में, फिलर वायर को टॉर्च के बाहर से वेल्डिंग ज़ोन में डाला जाता है, क्योंकि आर्क बनाने के लिए नॉन-कंज्यूमेबल इलेक्ट्रोड का उपयोग किया जाता है (आगे देखें)।
जैसे-जैसे फिलर वायर पिघलता है, वेल्ड बीड फिलर मेटल की ड्रॉपलेट्स के वर्कपीस पर ट्रांसफर होने से बनता है। ड्रॉपलेट्स को कैप्चर और जाँचने का मुख्य उद्देश्य यह जानना है कि ड्रॉप्स का निर्माण नियमित है या नहीं तथा प्रक्रिया को अनुकूलित करना। फिलर वायर की ग्रूव के सापेक्ष स्थिति भी एक अच्छी तरह से निर्मित बीड पाने के लिए महत्वपूर्ण है।
स्पैटर वे वेल्डिंग मटीरियल की बूंदें हैं जो वेल्डिंग प्रक्रिया के दौरान वर्कबेंच या टुकड़ों पर छिटक जाती हैं।
बहुत अधिक तापमान के कारण, यदि क्षेत्र को ठीक से तैयार नहीं किया गया है तो स्पैटर कार्यक्षेत्र को नुकसान पहुँचा सकता है, जिससे तैयार उत्पाद पर अवांछनीय गोलाकार निशान बन सकते हैं।
स्पैटर के निशान जंग का कारण बन सकते हैं और ये फिलर वायर या वेल्ड पूल दोनों से उत्पन्न हो सकते हैं, आमतौर पर GMAW से जुड़े होते हैं।
स्पैटर के कारणों में वर्कपीस की सतह पर अशुद्धियाँ, आर्क की कुछ विशेषताएँ, कुछ शील्डिंग गैस, वेल्डिंग का कोण और फिलर वायर की गति शामिल हैं।
Gunenthiram और सहयोगियों (2018) ने दिखाया कि हाई-स्पीड इमेजिंग, लेजर लाइटिंग और इमेज एनालिसिस को मिलाकर स्पैटर को सफलतापूर्वक विश्लेषित किया जा सकता है।
अध्ययन में निष्कर्ष निकाला गया कि पाउडर की सामग्री पाउडर बेड लेजर बीम वेल्डिंग में उत्पन्न स्पैटर की मात्रा को प्रभावित करती है, और इमेजिंग को स्पैटर को कम करने के लिए विश्लेषण उपकरण के रूप में इस्तेमाल किया जा सकता है।
GTAW और PAW में, एक नॉन-कंज्यूमेबल टंग्सटन इलेक्ट्रोड वेल्डिंग टॉर्च के केंद्र में स्थित होता है।
इलेक्ट्रिक या प्लाज्मा आर्क इसी इलेक्ट्रोड और वर्कपीस के बीच बनता है। इलेक्ट्रोड की जिन विशेषताओं को देखा और जाँचा जाता है, उनमें उसका स्थिति और वर्कपीस के सापेक्ष उसका स्थान शामिल है।
आर्क वेल्डिंग में, फिलर वायर या इलेक्ट्रोड और वर्कपीस के बीच एक इलेक्ट्रिक आर्क बनता है। यह आर्क विद्युत डिस्चार्ज के कारण उत्पन्न होता है और वेल्डिंग के दौरान धातु को गर्म करने के लिए जिम्मेदार होता है।
आर्क को उसके अत्यधिक ब्राइटनेस के कारण देखना मुश्किल हो सकता है। ब्राइटनेस को फ़िल्टर करके, लेजर लाइटिंग का उपयोग आर्क की विशेषताओं को कैप्चर करने के लिए लगभग अनिवार्य हो जाता है।
हाई-पावर लाइट सोर्स के साथ श्लिरन सेटअप का उपयोग आर्क और वर्कपीस के बीच की इंटरैक्शन की जाँच के लिए किया जा सकता है (देखें, उदाहरण के लिए, Siewert et al. 2014)।
वेल्डिंग के दौरान गन या टॉर्च से लगातार बहने वाली गैसों के मिश्रण को शील्डिंग गैस कहा जाता है। यह पिघली हुई धातु के ऑक्सीकरण को रोकती है, जिससे मजबूत और स्वस्थ जॉइंट सुनिश्चित होता है।
शील्डिंग गैस वेल्डिंग का एक प्रमुख तत्व है, क्योंकि गैस का निर्बाध और अनुकूलित प्रवाह वेल्ड को वायुमंडलीय संदूषकों से बचाता है।
Siewert et al. (2014: 1) के अनुसार, प्रदूषण “आर्क अस्थिरता, ऑक्सीकरण, पोरोसिटी और स्पैटर” का कारण बन सकता है।
इसके अलावा, प्लाज्मा और आर्क पॉइंट्स पर भी नकारात्मक प्रभाव पड़ सकता है यदि वे ऑक्सीजन या अन्य वायुमंडलीय गैसों के संपर्क में आते हैं। शील्डिंग गैस के प्रवाह और कार्यक्षमता के विवरण नई वेल्डिंग गन और टॉर्च के विकास में उपयोगी होते हैं।
शील्डिंग गैस के लिए गन और टॉर्च की सबसे महत्वपूर्ण विशेषता है नोजल का ठीक से काम करना, जिससे गैस का प्रवाह बिना किसी रुकावट या टर्बुलेंस के हो (Siewert et al. 2014)।
शील्डिंग गैस वेल्डिंग में सबसे अधिक शोधित घटकों में से एक है। Siewert et al. (2014: 1) ने बताया कि शील्डिंग गैस के प्रवाह के विश्लेषण के लिए लेजर डॉपलर एनेमोमेट्री (LDA) और पार्टिकल इमेज वेलोसिमीट्री (PIV) दोनों का परीक्षण किया गया है।
PIV सबसे उपयुक्त पाई गई, क्योंकि इसने “टू-डायमेंशनल गैस प्रवाह क्षेत्र का गैर-आक्रामक और समय-समाधान डिटेक्शन” GMAW और GTAW दोनों में संभव बनाया। हालांकि, माप तकनीक में निपुणता के लिए काफी समर्पण और लागत की आवश्यकता होती है।
शील्डिंग गैस प्रवाह के प्रभावी मूल्यांकन का एक अधिक किफायती और सरल तरीका श्लिरन इमेजिंग तकनीक है। हालाँकि, आर्क की ब्राइटनेस एक चुनौती है, खासकर GMAW में, जिससे छवियों में डिस्टॉर्शन हो सकता है।
GMAW एक ऐसी प्रक्रिया है जिसे देखना मुश्किल है। हालाँकि, प्रमुख घटकों, जैसे लाइट सोर्स और मास्क को बदलकर, शील्डिंग गैस की उच्च गुणवत्ता वाली श्लिरन इमेजिंग प्राप्त की जा सकती है।
मास्क के रूप में, Siewert et al. (2014) ने निर्धारित किया कि वर्कपीस के लंबवत एक नाइफ-एज मास्क सबसे अच्छा समाधान है, हालांकि विभिन्न रूपों और आकारों के मास्क विभिन्न घटनाओं के विज़ुअलाइज़ेशन के लिए उपयुक्त होते हैं।
किसी एप्लिकेशन के लिए सबसे उपयुक्त मास्क लाइट सोर्स के आकार पर भी निर्भर करता है, क्योंकि आदर्श स्थिति में मास्क का आकार लाइट सोर्स के आकार के सापेक्ष होता है।
टर्बुलेंस की दृश्यता बढ़ाने के लिए बाइकलर फिल्टर का उपयोग किया जा सकता है, जो कंट्रास्ट बढ़ाते हैं और प्रकाश की तीव्रता को कम करते हैं। आर्क की ब्राइटनेस को पूरी तरह ब्लॉक करने के लिए, “1% ट्रांसमिटेंस वाले न्यूट्रल ग्रे फिल्टर” के साथ लेजर लाइट सोर्स के संयोजन का उपयोग किया जा सकता है (Siewert et al. 2014: 4)।
Siewert et al. (2014: 4) ने पाया कि शील्डिंग गैस की संरचना श्लिरन इमेज में गैस की दृश्यता को प्रभावित करती है: “प्रोसेस गैस जेट के मुक्त प्रवाह की वायुमंडल की ओर ट्रांज़िशन खासतौर पर तब देखना आसान होता है जब शील्डिंग गैस के रूप में 50% हीलियम के साथ आर्गन का उपयोग किया जाता है। हालांकि, यह मान लेना चाहिए कि हीलियम आर्क की ज्योमेट्री और विशेषकर गैस प्रवाह पर महत्वपूर्ण प्रभाव डालता है।”
दूसरी ओर, Bitharas et al. (2018) ने 80% आर्गन और 20% कार्बन डाइऑक्साइड (CO2), तथा 86% आर्गन, 12% CO2 और 2% ऑक्सीजन (O2) वाले शील्डिंग गैस प्रवाह का अध्ययन करने के लिए सफलतापूर्वक श्लिरन तकनीक का उपयोग किया।
Dreher et al. (2009) ने आर्क की उपस्थिति में शील्डिंग गैस को देखने के लिए श्लिरन इमेजिंग का उपयोग किया। टीम ने ज़ेड-टाइप श्लिरन सेटअप, जिसमें विशेष एपर्चर, फिल्टर, लेंस और मिरर का उपयोग हुआ, के साथ अच्छे परिणाम हासिल किए।
कैप्चर की गई छवियों ने आर्क के साथ और बिना शील्डिंग गैस प्रवाह की विशेषताओं का मूल्यांकन करने में मदद की, खासकर टर्बुलेंस और उनके वर्कपीस पर प्रभाव को लेकर। इस तरह की जानकारी का उपयोग नई वेल्डिंग टॉर्च के विकास में किया जा सकता है, जिनमें शील्डिंग गैस प्रवाह को अनुकूलित किया गया हो।
ऐसे ही एक अध्ययन में, Dreher et al. (2013) ने PIV और श्लिरन इमेजिंग का उपयोग कर यह पता लगाया कि विभिन्न शील्डिंग गैस नोजल्स गैस प्रवाह को कैसे प्रभावित करते हैं। उन्होंने टॉर्च की संरेखण और जॉइंट के प्रकार को भी उन कारकों के रूप में देखा जो प्रवाह की विशेषताओं को प्रभावित कर सकते हैं।
शील्डिंग गैस को PIV के माध्यम से देखने के लिए, Dreher et al. (2013) ने ट्रेसिंग कणों के लिए लेजर लाइटिंग का संयोजन किया। PIV की सबसे बड़ी खासियत यह है कि माप उपकरणों को आसानी से ले जाया जा सकता है और यह किसी भी शील्डिंग गैस के रासायनिक मिश्रण के साथ संगत है।
PIV शील्डिंग गैस के फ्री जेट में और आर्क के पास फ्लो फील्ड के विश्लेषण के लिए उपयुक्त है। श्लिरन तकनीक से शील्डिंग गैस के टर्बुलेंट फ्लो प्रभाव को अधिक प्रभावी ढंग से देखा जा सकता है। हालाँकि, गैस की एकरूपता आवश्यक है, क्योंकि यह तकनीक घनत्व में बदलावों पर आधारित है।
PIV और श्लिरन इमेजिंग के अलावा, शील्डिंग गैस फ्लो को शैडोग्राफी का उपयोग करके भी सफलतापूर्वक कैप्चर और विश्लेषित किया गया है। Beyer et al. (2013) ने पोर्टेबल शैडोग्राफी सिस्टम और लेजर इल्यूमिनेशन का उपयोग करते हुए शील्डिंग गैस की इष्टतम फ्लो दरों और वेल्डिंग के दौरान क्रॉस करंट्स तथा नोजल साइज के प्रभावों का विश्लेषण किया।
यह पाया गया कि वेल्डर अनावश्यक रूप से शील्डिंग गैस की फ्लो दरें बढ़ा देते हैं, जिससे अनावश्यक लागत आती है। यह भी पता चला कि फ्लो दर को सबसे अधिक अपेक्षित क्रॉस करंट और उपयोग किए गए नोजल के आकार के आधार पर सेट किया जाना चाहिए।
विश्लेषण से यह भी पता चला कि कुछ वेल्डिंग प्रक्रियाओं में, शील्डिंग गैस की फ्लो दर में 50% की कमी के बावजूद वेल्डिंग की गुणवत्ता प्रभावित नहीं होती, जिससे यह सिद्ध होता है कि प्रक्रिया का अध्ययन और इष्टतम पैरामीटर स्थापित करना सालाना महत्वपूर्ण बचत ला सकता है।
वेल्ड पूल पिघला हुआ वेल्डिंग धातु होता है जो अभी तक ठोस नहीं हुआ है, यानी यह आम तौर पर उसी बिंदु पर पाया जाता है जहाँ वेल्डिंग की जा रही है।
वेल्ड पूल के आकार और व्यवहार को प्रभावित करने वाले कारकों में प्रयुक्त शक्ति, वेल्डिंग की गति और फोकल पॉइंट शामिल हैं। वेल्ड पूल की विशेषताओं को समझना आवश्यक है ताकि फिलर मेटल की ड्रॉपलेट्स को वेल्ड पूल में अनुकूलित रूप से मिलाया जा सके, जिससे स्पैटर की मात्रा कम हो (Gunenthiram et al. 2018 में वेल्डिंग मैटेरियल, वेल्ड पूल की विस्कोसिटी और स्पैटर पर, और Fabbro 2010 में लेजर बीम वेल्डिंग में वेल्ड पूल व्यवहार पर देखें)।
लेजर इल्यूमिनेशन के साथ श्लिरन इमेजिंग सिस्टम का उपयोग करते हुए, Salminen et al. (2008) ने वेल्ड पूल के आकार और ऑक्सीकरण को सफलतापूर्वक देखा।
टीम ने यह बताया कि पूर्व हाई-स्पीड इमेजिंग अध्ययनों से यह पता चला है कि वेल्डिंग की गति बढ़ाने पर अधिक संकीर्ण वेल्ड और सतह के पास अधिक तीव्र मोल्टन फ्लो प्राप्त किया जा सकता है। हालाँकि, जब गति एक सीमा से अधिक हो जाती है, तो स्पैटर बढ़ने के कारण जॉइंट की गुणवत्ता खराब हो जाती है।
वे अपने अध्ययन में वेल्ड पूल के व्यवहार का ट्रैक नहीं कर सके क्योंकि उपकरण सीमित थे, फिर भी उन्होंने पाया कि वेल्ड पूल आमतौर पर कीहोल के पीछे चौड़ा हो जाता है। इसके अलावा, पूल की गहराई में समान विशेषताएँ होती हैं।
दूसरी ओर, Coniglio et al. (2014) ने वेल्ड पूल की टोपोग्राफिक कैरेक्टराइजेशन के लिए शेप-फ्रॉम-पोलराइजेशन मेथड अपनाया। यह विधि वेल्ड पूल द्वारा उत्सर्जित थर्मल रेडिएशन पर आधारित है और पूल सतह की री-कंस्ट्रक्शन में सहायता के लिए बॉटम-ओरिएंटेड श्लिरन तकनीक का उपयोग करती है।
यह विधि कम करंट इंटेंसिटी पर बेहतर काम करती है। ऐसे टोपोग्राफिक माप वेल्ड पूल की अवतलता और उत्तलता के बारे में महत्वपूर्ण जानकारी देते हैं, जो या तो फिलर मेटल की कमी या अधिकता को दर्शाते हैं।
जब आर्क सामग्री को गर्म करता है और उसका कुछ भाग वाष्पित हो जाता है, तो वेल्ड पूल के केंद्र में एक कीहोल बनता है।
कीहोल लेजर बीम वेल्डिंग में विशेष महत्व रखते हैं, जहाँ लेजर बीम वेल्डिंग मटीरियल को प्रभावी रूप से वाष्पित करता है, एक कीहोल बनाता है जिसके माध्यम से ऊर्जा आसपास के क्षेत्रों में पहुँचती है। कीहोल की मुख्य विशेषताओं में उसका आकार, आकार और व्यवहार शामिल हैं, जो सभी वेल्डिंग की गुणवत्ता को प्रभावित करते हैं। कीहोल वेल्ड पूल से गहराई से जुड़ा होता है।
Salminen et al. (2008) के अनुसार, कीहोल और फोकल पॉइंट के बीच संबंध उच्च गुणवत्ता वाली वेल्डिंग सुनिश्चित करने के लिए महत्वपूर्ण है। पूर्व अध्ययनों से पता चलता है कि फोकल पॉइंट को वर्कपीस की सतह के नीचे स्थित होना चाहिए और कीहोल का आकार फोकल पॉइंट के आकार का लगभग 85% होना चाहिए।
हालाँकि, Salminen et al. (2008) ने पाया कि कीहोल का आकार वेल्डिंग गति के अनुसार बदल सकता है, और अधिक गति से कीहोल अधिक लम्बा और अंडाकार बनता है, जबकि कम गति पर कीहोल अधिक गोलाकार होता है।
कम हीट इनपुट कीहोल में अस्थिर प्रभाव उत्पन्न करता है। वेल्डिंग प्रक्रिया की छवियाँ कैप्चर करने के लिए लेजर इल्यूमिनेशन के साथ श्लिरन सिस्टम का उपयोग किया गया। जबकि छवि प्राप्ति सफल रही, यह निर्धारित किया गया कि 10,000 fps से अधिक की हाई-स्पीड कैमरा कीहोल में तेजी से होने वाले बदलावों को कैप्चर करने के लिए अधिक उपयुक्त होगी।
Fabbro (2010) ने भी लेजर बीम वेल्डिंग में कीहोल और वेल्डिंग गति के बीच संबंध का अध्ययन किया। यह पाया गया कि वेल्डिंग गति के अलावा, प्रयुक्त लेजर भी कीहोल के आकार और आकार में महत्वपूर्ण भूमिका निभाता है।
आधुनिक और उच्च गुणवत्ता वाले लेजर बीम का फोकल पॉइंट बहुत अधिक संकेंद्रित होता है और उसकी अधिक तीव्रता के कारण कीहोल का आकार अधिक स्थिर रहता है (उदाहरण के लिए, कीहोल की फ्रंट वॉल के झुकाव के लिए सीमा अधिक होती है)।
