प्रेस ब्रेक मेंटेनेंस और रिपेयर के लिए अंतिम मार्गदर्शिका
Published Time: December 9th, 2025
I. रणनीतिक दृष्टिकोण – मेंटेनेंस को प्रतिस्पर्धात्मक लाभ में बदलना
धातु निर्माण की प्रतिस्पर्धी दुनिया में प्रेस ब्रेक केवल एक मशीन नहीं होती—यह उत्पादन की धड़कन है। दुर्भाग्यवश, अनेक संयंत्र प्रबंधक अब भी मेंटेनेंस को केवल खर्च या आवश्यक झंझट के रूप में देखते हैं। यह पुराना दृष्टिकोण उत्पादकता को गहराई से प्रभावित करता है। विश्वस्तरीय स्तर पर संचालन के लिए मेंटेनेंस को एक रणनीतिक निवेश के रूप में देखा जाना चाहिए—जो लाभप्रदता, सटीकता और दीर्घकालिक प्रतिस्पर्धात्मक शक्ति को आगे बढ़ाता है। विभिन्न तकनीकों के लिए सही मशीन का चयन भी महत्वपूर्ण है, जैसे कि उच्च सटीकता के लिए WAD सीरीज़ CNC प्रेस ब्रेक या ऊर्जा दक्षता हेतु WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक।
1.1 मेंटेनेंस का अर्थशास्त्र: क्यों केवल खराबी के बाद मरम्मत करना लाभ को नष्ट करता है
प्रेस ब्रेक के खराब होने की वास्तविक लागत अक्सर मरम्मत के बिल में नजर नहीं आती। “रन-टू-फेल्योर” मॉडल—यानी जब तक मशीन पूरी तरह रुक न जाए, तब तक कुछ न करना—उतना ही जोखिम भरा है जितना बिना तेल जांचे कार चलाते रहना जब तक इंजन जाम न हो जाए। इस तरह की लापरवाही के आर्थिक परिणाम अनेक और गंभीर होते हैं:
अनियोजित डाउनटाइम का छिपा हिमखंड
जब प्रेस ब्रेक अचानक खराब हो जाती है, तो उसके स्पेयर पार्ट्स की कीमत केवल उस नुकसान का ऊपरी हिस्सा होती है। इसके नीचे छिपे होते हैं कई अप्रत्यक्ष और विशाल नुकसान:
उत्पादन ठप होना: “डाउनटाइम × क्षमता” समीकरण। यदि एक मशीन प्रति घंटे 500 डॉलर का उत्पादन करती है और एक शिफ्ट के लिए रुक जाती है, तो नुकसान केवल ऑपरेटर की मजदूरी नहीं होता—यह लगभग 4,000 डॉलर की संभावित उत्पादन हानि होती है।
आपात लागत में बढ़ोतरी: तकनीशियन को तत्काल भेजना और पुर्जों की रातोंरात आपूर्ति करवाना योजनाबद्ध मेंटेनेंस की तुलना में 200–300% तक अधिक खर्चीला पड़ सकता है।
साख को नुकसान: वितरण समयसीमा चूकने से न केवल जुर्माने लगते हैं, बल्कि ग्राहक का विश्वास भी डगमगा जाता है—जिसे दोबारा हासिल करना किसी भी मार्केटिंग अभियान के लिए मुश्किल होता है।
स्वच्छता और सटीकता के बीच सीधा संबंध
धातु निर्माण में सटीकता ही सबकुछ है। उपकरण की स्वच्छता सीधे तौर पर आयामिक शुद्धता और तैयार उत्पाद की गुणवत्ता को प्रभावित करती है। यदि आप नई पीढ़ी के NC विकल्प देख रहे हैं, तो WC67K सीरीज़ NC प्रेस ब्रेक पारंपरिक हाइड्रोलिक मेंटेनेंस के साथ एक संतुलित समाधान देता है।
एंगल सटीकता: यदि हाइड्रोलिक प्रणाली में कीचड़ या गंदगी जमा हो जाती है, तो वाल्व अटकने लगते हैं जिससे रैम की स्थिति अस्थिर हो जाती है। परिणामस्वरूप ऑपरेटरों को लगातार परीक्षण बेंड्स और बार-बार समायोजन करना पड़ता है।
स्क्रैप दर में वृद्धि: केवल 0.05 मिलीमीटर की पुनरावृत्ति हानि—जो घिसे हुए गिब्स या गंदे लीनियर स्केल के कारण हो सकती है—स्क्रैप दर को 0.5% से बढ़ाकर 3–5% तक पहुंचा सकती है, जिससे लाभ में भारी गिरावट आती है।
आगे की प्रक्रियाओं में बाधा: यदि बेंड की गई शीट्स निर्धारित सहनशीलता से बाहर चली जाती हैं, तो वेल्डिंग सेक्शन में भारी देरी होती है, जहां कुशल श्रम उत्पादक वेल्डिंग की जगह क्लैंपिंग और रीवर्किंग में खर्च हो जाता है।
परिसंपत्ति जीवनचक्र अनुकूलन (पूंजीगत व्यय रणनीति)
प्रेस ब्रेक एक बड़ा पूंजीगत निवेश है। दीर्घकालिक अध्ययनों से पता चलता है कि अनुशासित निवारक रखरखाव (PM) से मशीन के संचालन जीवनकाल में 30% से 50% तक की वृद्धि संभव है।
लगन का लाभ (ROI): एक $150,000 की मशीन जिसे केवल समस्या आने पर ही मेंटेन किया जाता है, उसे एक दशक में बदलने की आवश्यकता पड़ सकती है। इसके विपरीत, यदि उसी मशीन का रखरखाव नियमित PM योजना के तहत सतत रूप से किया जाए, तो यह 15 वर्ष या उससे अधिक समय तक सटीक प्रदर्शन बनाए रख सकती है। इससे प्रारंभिक पूंजी निवेश का अमूर्तिकरण काल बढ़ जाता है और निवेश पर रिटर्न (ROI) में उल्लेखनीय वृद्धि होती है।
1.2 तकनीकी स्तरीकरण और लक्षित रखरखाव रणनीतियाँ
कोई भी दो प्रेस ब्रेक पूरी तरह समान नहीं होते। विविध उत्पादन स्थल पर एक जैसी रखरखाव चेकलिस्ट लागू करना अक्षमता को आमंत्रित करने जैसा है। रखरखाव प्रोटोकॉल को प्रत्येक मशीन के ड्राइव सिस्टम और नियंत्रण आर्किटेक्चर के विशिष्ट गुणों के अनुसार अनुकूलित किया जाना चाहिए। विशेषकर यदि आप इलेक्ट्रिक मॉडल जैसे WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक का उपयोग करते हैं, तो रखरखाव में कुछ खास अंतर होंगे।
ड्राइव आर्किटेक्चर: विफलता के भौतिक विज्ञान को समझना
हाइड्रोलिक सिस्टम (जीवनरेखा): पारंपरिक हाइड्रोलिक ब्रेकों में लगभग 80% रखरखाव प्रयास द्रव प्रबंधन पर केंद्रित होते हैं। मुख्य तत्वों में सही तेल तापमान बनाए रखना (इष्टतम सीमा: 40°C–50°C), फिल्ट्रेशन को ISO स्वच्छता मानकों के अनुरूप रखना और सील की अखंडता सुनिश्चित करना शामिल है। इसके सबसे बड़े शत्रु हैं संदूषण और अत्यधिक तापमान।
इलेक्ट्रिक/सर्वो-इलेक्ट्रिक सिस्टम (तंत्रिका तंत्र): ये डिज़ाइन हाइड्रोलिक तेल को समाप्त कर देते हैं लेकिन उच्च टॉर्क मोटर और मजबूत बॉल स्क्रू पेश करते हैं। रखरखाव प्राथमिकताएँ इलेक्ट्रॉनिक घटकों के थर्मल नियंत्रण (कैबिनेट के पंखों और फिल्टर को साफ रखना बेहद जरूरी है) तथा ड्राइव स्क्रू और बेल्ट के सटीक स्नेहन पर केंद्रित हो जाती हैं।
हाइब्रिड सिस्टम: सर्वो मोटर्स को हाइड्रोलिक पंप के साथ संयोजित करने वाले ये सिस्टम दोहरी देखभाल मांगते हैं—कम क्षमता वाले तेल रिसर्वॉयर की निगरानी और इलेक्ट्रॉनिक फीडबैक सर्किट को स्वच्छ, ठंडा और धूल-मुक्त रखना।
CNC पीढ़ियाँ: यांत्रिक से डिजिटल सटीकता तक
टॉर्शन बार (पारंपरिक): ये मशीनें रैम पैरेललिज़्म बनाए रखने के लिए यांत्रिक स्टॉप और कठोर बार पर निर्भर करती हैं। रखरखाव में यांत्रिक संरेखण, प्रमुख पिवट जोड़ों का स्नेहन, तथा भौतिक स्टॉप का समायोजन शामिल होता है।
इलेक्ट्रो-हाइड्रोलिक सिंक्रो (आधुनिक): स्वतंत्र सिलेंडरों को CNC और प्रोपोर्शनल वाल्व के माध्यम से नियंत्रित करने वाली ये प्रणालियाँ बेहद सटीक कैलिब्रेशन की मांग करती हैं। लाइनियर एनकोडर्स हमेशा साफ-सुथरे रहने चाहिए—ज़रा सा भी धूल या गंदगी डेटा की शुद्धता को बिगाड़ सकती है और दोषपूर्ण उत्पादन का कारण बन सकती है। मशीन के पैरामीटर और PLC डेटा का नियमित बैकअप लेना उतना ही आवश्यक है जितना यांत्रिक भागों का लुब्रिकेशन।
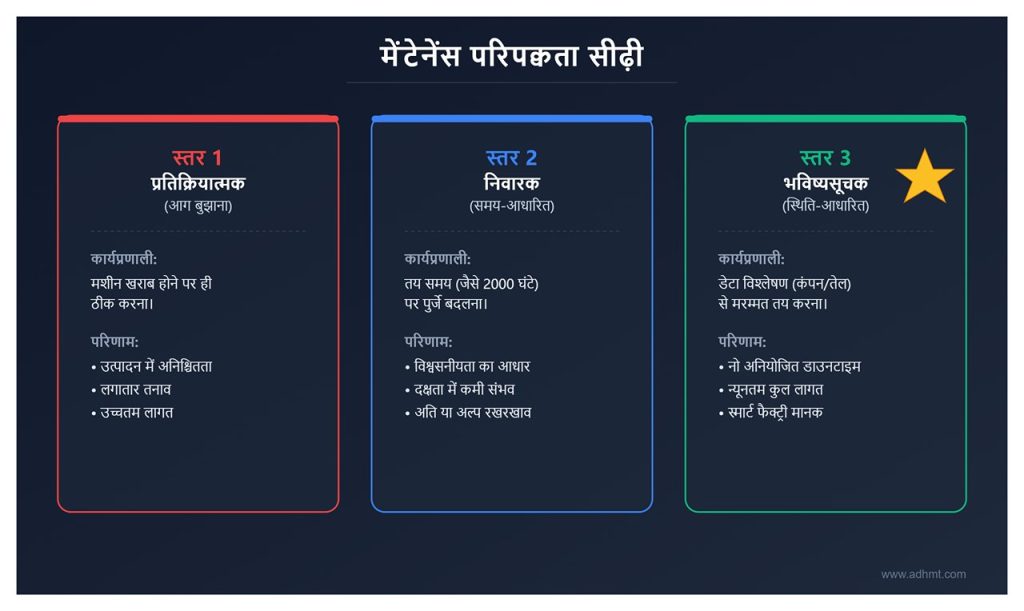
मेंटेनेंस परिपक्वता सीढ़ी
आपकी सुविधा इस रखरखाव परिपक्वता पैमाने पर किस स्थिति में है?
स्तर 1: प्रतिक्रियात्मक (आग बुझाना)
कार्यप्रणाली: “जब मशीन खराब हो जाए तब ठीक करो—या और भी बुरा, तब जब इससे धुआं निकलना शुरू हो जाए।”
परिणाम: उत्पादन में अनिश्चितता, लगातार तनाव, और उच्चतम संभव लागत।
स्तर 2: निवारक (समय-आधारित)
कार्यप्रणाली: “तेल को हर 2,000 घंटे पर बदलो, चाहे उसकी स्थिति कैसी भी हो।”
परिणाम: विश्वसनीयता का स्थिर आधार बनाता है, लेकिन दक्षता में कमी ला सकता है—कभी हिस्से समय से पहले बदलने (“अति-रखरखाव”) या कभी निर्धारित सेवा के बीच आने वाली आकस्मिक खराबियों को छोड़ देने (“अल्प-रखरखाव”)।
स्तर 3: भविष्यसूचक (स्थिति-आधारित)
कार्यप्रणाली: “कंपन और तेल विश्लेषण से पता चलता है कि बेयरिंग 300 घंटे में खराब होगी—मरम्मत को शुक्रवार दोपहर के लिए निर्धारित करो।”
परिणाम: बिना योजना वाले डाउनटाइम को समाप्त करता है, पुर्जों की आयु बढ़ाता है, और स्वामित्व की न्यूनतम कुल लागत प्राप्त करता है—यह आधुनिक स्मार्ट फैक्ट्री का मानक है।
II. व्यावहारिक आधार – एक मानकीकृत निवारक रखरखाव (PM) प्रणाली की रूपरेखा
बीस साल तक सेवा देने वाली प्रेस ब्रेक और पाँच साल में बंद हो जाने वाली मशीन के बीच का अंतर अक्सर ब्रांड नहीं होता—बल्कि यह रोज़ाना अनुशासन की कठोरता पर निर्भर करता है। एक मजबूत PM प्रणाली केवल चेकलिस्ट भरने का काम नहीं है; यह पूंजीगत साधनों के लिए एक रणनीतिक सुरक्षा कवच है। इस अनुभाग में जिम्मेदारियों के तीन स्तर परिभाषित किए गए हैं, जिससे “देखभाल” को ठोस, क्रियात्मक इंजीनियरिंग प्रक्रियाओं में बदला जा सके।
2.1 दैनिक “प्रि-फ्लाइट” जांच (ऑपरेटर-स्तरीय जिम्मेदारी)
यह पाँच मिनट की “त्वरित समीक्षा” पायलट की उड़ान-पूर्व निरीक्षण प्रक्रिया के समान है। इसका उद्देश्य है: दृष्टि, श्रवण और स्पर्श का उपयोग करके दिन की पहली बेंडिंग से पहले असामान्यताओं को पहचानना।
ठंडे आरंभ से बचाव: हाइड्रोलिक वार्म-अप प्रक्रिया
जब कार्यशाला का तापमान 10°C (50°F) से नीचे चला जाता है, तो हाइड्रोलिक तेल अत्यधिक गाढ़ा हो जाता है। ठंडे सिस्टम को भार वहन संचालन में जबरन डालना पंप कैविटेशन, धीमी सर्वो प्रतिक्रिया और सिलेंडर रॉड्स पर संभावित स्कोरिंग का खतरा पैदा करता है।
प्रक्रिया: मुख्य मोटर चालू करें और पंप को न्यूनतम दबाव पर 5–10 मिनट तक खाली चलने दें। इस अवधि में किसी भी तरह की मोड़ (bending) की क्रिया न करें। गर्म तेल के प्रवाह के लिए धीरे-धीरे बिना सामग्री के रैम को 25% दबाव पर चक्रित करें।
उद्देश्य: तेल का तापमान 20°C (68°F) से ऊपर, और आदर्श रूप से 40–45°C तक पहुँचाएं, इसके बाद ही पूर्ण भार लागू करें। इस सोच-समझकर किए गए वार्म-अप से उस “थर्मल शॉक” को रोका जाता है जो सील और पंप को नष्ट कर सकता है।
दृश्य निरीक्षण चेकलिस्ट
लीक जांच: फर्श और मशीन के निचले हिस्से को ध्यानपूर्वक देखें। हल्का, पीला सा तरल प्रायः हाइड्रॉलिक लीक का संकेत देता है, जबकि गाढ़ा, गहरे रंग का तरल वे लुब्रिकेशन का होता है।
सुरक्षा सत्यापन: यह चरण बिल्कुल अनिवार्य है। परीक्षण वॉन्ड का प्रयोग करें—कभी भी हाथ का नहीं—ऊपरी, मध्य और निचली स्थिति में लाइट कर्टेन बीम को अवरुद्ध कर रैम का तुरंत रुकना सुनिश्चित करें। प्रत्येक इमरजेंसी स्टॉप (E-Stop) बटन की जाँच करें और फुट पैडल के रिलीज़ मैकेनिज़्म के सही काम करने की पुष्टि करें।
निरीक्षण के रूप में स्वच्छता: TPM सिद्धांत अपनाएं कि “सफाई ही निरीक्षण है।” बैकगेज फिंगर्स को पोंछते समय और डाई होल्डर से मिल स्केल हटाते समय, ऑपरेटर को खुरदरापन, गड्ढे या ढीले फास्टनरों का अहसास भी होता है। छोड़ा गया मिल स्केल घिसावकारी की तरह काम करता है और एक बार टूलिंग में जम जाने पर स्थायी रूप से सटीकता को खराब करता है।
बेसलाइन कैलिब्रेशन परीक्षण
पूरी संदर्भ (होमिंग) अनुक्रम चालू करें। बैकगेज की गति को देखें—क्या यह सहज चल रहा है या झटके दे रहा है? क्या रैम बिना बहाव के सही रूप से टॉप डेड सेंटर (TDC) पर लौट रहा है? गलत संदर्भ अक्सर गाइड रेल में गंदगी या एन्कोडर की समस्या को दर्शाता है, न कि मोटर की खराबी।
2.2 साप्ताहिक और मासिक रखरखाव (तकनीशियन-स्तर कार्य)
इस चरण में ध्यान गुणात्मक अवलोकन से मात्रात्मक माप की ओर जाता है। 30–60 मिनट की यह दिनचर्या घिसावट के पैटर्न को उस समय रोकने के लिए बनाई गई है जब वे अभी पुर्जों की ज्यामिति को प्रभावित नहीं करते।
ग्रीस प्रबंधन का विज्ञान
गिब्स और बॉलस्क्रू: OEM की लुब्रिकेशन अनुसूची का सटीक पालन करें। स्वर्णिम नियम है—“पतला और समान”। यह एक खतरनाक मिथक है कि अधिक ग्रीस बेहतर सुरक्षा देता है। अतिरिक्त ग्रीस धातु की धूल को आकर्षित करता है, जो एक घिसावकारी पेस्ट बना देती है और सटीक सतहों को खराब करती है।
वाइप-डाउन नियम: हमेशा नई लुब्रिकेंट लगाने से पहले लीनियर गाइड्स या बॉलस्क्रू से पुराना ग्रीस पूरी तरह हटाएं। दूषित अवशेष पर नया ग्रीस लगाने से घिसावकारी कण बेयरिंग के अंदर गहराई तक धकेले जाते हैं।
दृश्य ऑडिट: ज़्यादा ग्रीस लगाने के संकेतों में रेल पर चिपचिपा जमा शामिल है, जबकि कम ग्रीस के लक्षण सूखी, चमकदार पटरियां या लालिमा लिए सूक्ष्म घिसावट (फ्रेटिंग) का क्षरण होते हैं।
निस्पंदन और वायु प्रवाह प्रणाली
हाइड्रोलिक फ़िल्टर डेल्टा-पी: अधिकांश आधुनिक प्रणालियों में भिन्न दबाव सूचक लगा होता है। गेज जब चेतावनी क्षेत्र (आमतौर पर 5–8 बार) में पहुंच जाए, तो फ़िल्टर को बायपास वाल्व सक्रिय होने से पहले बदल दें।
प्रो टिप: इस्तेमाल किया हुआ फ़िल्टर सीधे फेंकें नहीं—इसे काटें और फोल्डेड परतों की जाँच करें। पीतल के कण पंप शू के घिसने का संकेत देते हैं, जबकि स्टील की बुरादें पंप या वाल्व में क्षरण की ओर इशारा करती हैं। यह तेज़ निरीक्षण सबसे किफ़ायती आंतरिक डायग्नोस्टिक है जो आप कर सकते हैं।
इलेक्ट्रिकल कैबिनेट की सफ़ाई: अत्यधिक गर्मी CNC इलेक्ट्रॉनिक्स के लिए मूक घातक है। जब कैबिनेट के फैन फ़िल्टर बंद हो जाते हैं, तो सर्वो ड्राइव और CPU ओवरहीट हो जाते हैं, जिससे बीच-बीच में “भूत” जैसी गड़बड़ियां उत्पन्न होती हैं और बोर्ड की आयु घटती है। इन फ़िल्टरों को कम से कम महीने में एक बार वैक्यूम से साफ़ करें।
यांत्रिक सटीकता का सत्यापन
राम पैरालेलिज़्म (ब्लॉक टेस्ट): दो समान ऊंचाई वाले, उच्च-सटीक पिसे हुए ब्लॉक को बेड के बिल्कुल बाएँ और दाएँ छोर पर रखें। राम को नीचे करें जब तक कि वह दोनों ब्लॉक को हल्के से पकड़ न ले। पंच और प्रत्येक ब्लॉक के बीच की दूरी फीलर गेज से मापें। यदि अंतर 0.05 मिमी से अधिक है, तो तुरंत गिब एडजस्टमेंट या मशीन लेवलिंग की आवश्यकता है।
टॉर्क सत्यापन: कंपन विश्वसनीयता को कमजोर करता है। टॉर्क रिंच का उपयोग करके एंकर बोल्ट, मोल्ड क्लैंप और बैकगेज सपोर्ट आर्म्स की जांच करें। अध्ययनों से पता चलता है कि 70% से अधिक इलेक्ट्रिकल समस्याएं कंपन से ढीले हुए कनेक्शनों के कारण होती हैं, न कि घटकों की खराबी से।
2.3 वार्षिक गहन निरीक्षण और ओवरहाल (विशेषज्ञ/OEM स्तर)
इसे मशीन का वार्षिक स्वास्थ्य परीक्षण समझें—एक विस्तृत जाँच जिसमें विशेष उपकरण और प्रमाणित तकनीशियन शामिल होते हैं, ताकि इकाई को फैक्ट्री-स्तरीय सटीकता पर पुनर्स्थापित किया जा सके।
हाइड्रोलिक “ब्लड वर्क”: NAS ऑयल एनालिसिस
अनुमान के आधार पर तेल बदलने के बजाय, ISO/NAS कण संख्या और स्पेक्ट्रल विश्लेषण के लिए नमूना लैब में भेजें, ताकि आपके हाइड्रोलिक फ्लूइड की वास्तविक स्थिति समझी जा सके।
अनुशंसित तरीका: यदि तेल की रासायनिक संरचना सही है लेकिन प्रदूषण स्तर अधिक है, तो इसे ऑफ़-लाइन किडनी-लूप फिल्ट्रेशन सिस्टम से चलाएँ। यदि योजक खत्म हो गए हैं या पानी का प्रदूषण अधिक है, तो पूरे सिस्टम को फ्लश करें।
स्पेक्ट्रम विश्लेषण निष्कर्ष: तांबे की मात्रा अधिक पाई गई? पिस्टन शूज की जांच करें। एल्यूमिनियम का स्तर ऊँचा है? पंप हाउसिंग की जाँच करें। इस प्रकार की जानकारी कंडीशन-बेस्ड मेंटेनेंस (CBM) को संभव करती है—ऐसी लक्षित मरम्मत जो किसी गंभीर खराबी से पहले ही समस्या को रोक देती है।
लेज़र इंटरफेरोमीटर कैलिब्रेशन
माइक्रोन-स्तरीय सटीकता बनाए रखने के लिए तकनीशियनों को लेज़र इंटरफेरोमीटर का उपयोग करके Y1/Y2 अक्ष की पुनरावृत्ति तथा बैकगेज (X/R/Z) की सटीकता को मापना चाहिए। यह प्रक्रिया समय के साथ जमा होने वाली लीड स्क्रू पिच त्रुटियों और यांत्रिक बैकलैश को संतुलित करती है, जिससे यह सुनिश्चित हो कि प्रोग्राम किए गए 90° मोड़ को पूरी बेड लंबाई में ठीक उसी कोण पर दोहराया जा सके।
चेतावनी: यह कार्य केवल योग्य कर्मियों द्वारा, लाइव विद्युत कैबिनेट पर ही किया जाना चाहिए। थर्मल इमेजिंग कैमरे का प्रयोग करें ताकि लोड के दौरान कैबिनेट को स्कैन किया जा सके। कॉन्टैक्टर, रिले या टर्मिनल ब्लॉक्स पर किसी भी “हॉट स्पॉट” को पहचानें। यदि किसी टर्मिनल का तापमान आसपास के टर्मिनलों से लगभग 10°C अधिक है तो यह आमतौर पर ढीले कनेक्शन या आंतरिक प्रतिरोध का संकेत है—जो तार पिघलने या आग लगने का प्रारंभिक चेतावनी संकेत हो सकता है। इसके विपरीत, यदि कोई घटक स्पष्ट रूप से “ठंडा” है तो यह संभवतः फ्यूज उड़ने या तीन-फेज सिस्टम में किसी एक फेज के निष्क्रिय होने का प्रमाण है।
क्राउनिंग सिस्टम का रखरखाव
मैकेनिकल वेजेस: इन असेंबली को समय-समय पर खोलकर, साफ करके और पुनः ग्रीस करना आवश्यक है। अगर धूल या कणों के कारण वेज जाम हो जाएँ, तो सिस्टम बेड डिफ्लेक्शन को संतुलित करने की क्षमता खो देता है, जिससे बने हुए हिस्सों का आकार “नाव के तले” जैसा हो जाता है—जहाँ बीच और किनारों के कोण अलग-अलग निकलते हैं।
हाइड्रोलिक क्राउनिंग: सिलेंडर में किसी भी रिसाव को जाँचें और यह सुनिश्चित करें कि प्रेशर रिस्पॉन्स रैखिक बना हुआ है। यद्यपि हाइड्रोलिक क्राउनिंग को मैकेनिकल वेजेस की तुलना में कम देखभाल की आवश्यकता होती है, फिर भी इसकी सटीकता और विश्वसनीयता बनाए रखने के लिए अत्यंत स्वच्छ तेल अनिवार्य है।
III. सिस्टम-विशिष्ट अनुभाग – महत्वपूर्ण उप-प्रणालियों का गहन निदान
प्रेस ब्रेक को उच्चतम अवस्था में बनाए रखने के लिए इसके आंतरिक सिस्टम को समझना आवश्यक है। केवल साधारण सफाई पर्याप्त नहीं होती—हर उप-प्रणाली को उसकी खुद की विशेष देखभाल की योजना चाहिए। इस अनुभाग में मशीन के हाइड्रोलिक सिस्टम (इसका परिसंचरण तंत्र), विद्युत नियंत्रण (इसका स्नायु तंत्र), और यांत्रिक फ्रेम (इसका अस्थि तंत्र) की उन्नत रखरखाव तकनीकों का विवरण दिया गया है।
3.1 हाइड्रोलिक सिस्टम: दबाव और प्रवाह प्रबंधन की कला
हाइड्रॉलिक सिस्टम को प्रेस ब्रेक का संजीवनी स्रोत माना जा सकता है। इसमें किसी भी प्रकार का संदूषण, तापमान में उतार-चढ़ाव, या वाल्व का हिस्टेरेसिस तुरंत कोण में बदलाव, सिंक्रोनाइज़ेशन त्रुटियों, या यहां तक कि पूरे सिस्टम के बंद होने के रूप में सामने आता है।
सील के जीवन को अधिकतम करने का सूत्र: 40–50°C का आदर्श तापमान
हाइड्रॉलिक सील तापमान के प्रति अत्यधिक संवेदनशील होती हैं। यद्यपि मानक NBR (नाइट्राइल) सील -40°C से 100°C तक का तापमान सहन कर सकती हैं, लेकिन सबसे लंबा संचालन जीवन इनका केवल 40°C से 50°C (104–122°F) के संकीर्ण दायरे में प्राप्त होता है।
थर्मल क्लिफ: तेल का तापमान 60°C (140°F) से ऊपर जाते ही सील की गुणवत्ता तेजी से गिरने लगती है। इस सीमा से प्रत्येक 15°C अतिरिक्त वृद्धि पर तेल का ऑक्सीकरण और सील की उम्र घटने की दर दोगुनी हो जाती है—अर्थात कंपोनेंट का जीवन आधा हो जाता है।
सक्रिय शीतलन रणनीति: सिस्टम में एक तापमान सेंसर लगाएं जो 55°C पर हार्ड अलार्म ट्रिगर करे। यदि अलार्म बार-बार बज रहा है, तो यह संकेत है कि हीट एक्सचेंजर को अपग्रेड करना या रेडिएटर की सफाई आवश्यक है। उच्च उत्पादन वाले माहौल में इस आदर्श तापमान सीमा में बने रहना महंगी सील क्षति और डाउनटाइम से बचाता है।
कोल्ड स्टार्ट नियम: हाइड्रॉलिक पंप के लिए सबसे जोखिमभरा समय ठंडी शुरुआत होती है। जब परिवेश का तापमान 10°C से नीचे चला जाता है, तो तेल की चिपचिपाहट काफी बढ़ जाती है, जिससे पंप को तेल खींचने में कठिनाई होती है। सुनहरा नियम: किसी भी लोड को लागू करने से पहले पंप को 5–10 मिनट तक आइडल पर चलाकर तेल को कम से कम 20°C तक गर्म करें। यह हल्का वार्म-अप उस “कोल्ड शॉक” से बचाता है जो सील के टूटने का कारण बन सकता है।
वाल्व लॉजिक समस्या निवारण: प्रपोर्शनल और सर्वो वाल्व की देखभाल
प्रपोर्शनल और सर्वो वाल्व मशीन के सटीक नियामक होते हैं। यदि रैम में झटके, बहाव, या सिंक्रोनाइज़ेशन (Y1 बनाम Y2) की गड़बड़ी दिखे, तो लगभग 80% मामलों में इसका कारण इन वाल्वों में संदूषण होता है।
निदान प्रोटोकॉल:
सिग्नल सत्यापन: यह सुनिश्चित करें कि कमांड जारी होने पर एम्प्लीफायर कार्ड या वाल्व कॉयल के LED इंडिकेटर जल रहे हैं।
सटीक सफाई: कार्ट्रिज या स्पूल को निकालकर अत्यंत स्वच्छ हाइड्रॉलिक फ्लुइड या स्वीकृत सॉल्वेंट से साफ करें ताकि वार्निश और सूक्ष्म कण पूरी तरह हट जाएं।
दृश्य निरीक्षण: स्पूल लैंड के किनारों को घिसावट या क्षरण के लिए जांचें। यदि नंगी आंखों से खरोंच दिखाई देती हैं, तो वाल्व उपयोग योग्य स्थिति में नहीं रह गया है।
विशेषज्ञ सुझाव: आधुनिक CNC प्रणालियों में अंतर्निहित वाल्व डायग्नोस्टिक होते हैं। इनका उपयोग कर कमांड करंट (mA) की तुलना स्पूल स्थिति फीडबैक से करें। यदि करंट उच्च है लेकिन गति नहीं हो रही है, तो सम्भावना है कि यांत्रिक जाम—जो अक्सर स्लज के कारण होता है—इसका कारण है।
पंप स्वास्थ्य प्रबंधन: “मौत की आवाज़” की पहचान
कैविटेशन हाइड्रोलिक पंप का सबसे बड़ा दुश्मन है। यह तब होता है जब सक्शन दबाव तेल के वाष्प दबाव से नीचे चला जाता है, जिससे वाष्प बुलबुले बनते हैं जो दबाव पक्ष में फटकर समाप्त हो जाते हैं। प्रत्येक फटना एक सूक्ष्म विस्फोट जैसा होता है जो पंप की आंतरिक सतहों को क्षतिग्रस्त कर देता है।
श्रव्य निदान:
चीख जैसी आवाज़: तेज़, तीखी आवाज़ कैविटेशन की शुरुआती अवस्था या सक्शन की कमी का संकेत देती है—अक्सर आंशिक रूप से जाम सक्शन फिल्टर के कारण।
कंचों जैसी आवाज़: डिब्बे में कंचे खनखनाने या पॉपकॉर्न फूटने जैसी ध्वनि गंभीर कैविटेशन का संकेत देती है—पंप स्वयं को नष्ट कर रहा है।
तत्काल उपाय: सक्शन स्ट्रेनर में जाम, तेल का निम्न स्तर (जिससे भंवर बनता है), या सक्शन लाइन में हवा के रिसाव (तेल में झाग बनने से स्पष्ट) की जांच करें। कैविटेशन कर रहे पंप को कभी न चलाएं; कुछ ही मिनटों में स्थायी क्षति हो सकती है।
3.2 विद्युत और CNC प्रणालियाँ: दिमाग और नसों की देखभाल
विद्युत दोषों को अक्सर यांत्रिक खराबी समझ लिया जाता है। “भूतिया” गति या आकस्मिक त्रुटि शायद ही अलौकिक हो—यह आमतौर पर गर्मी, धूल, या विद्युतचुंबकीय व्यवधान (EMI) के कारण होती है।
डाटा सुरक्षा: “शून्य हानि” बैटरी बदलने का प्रोटोकॉल
CNC की SRAM मेमोरी मशीन का सार संजोए रखती है—इसमें टूल लाइब्रेरी, सुरक्षा पैरामीटर, बैकलैश कम्पेन्सेशन तालिकाएँ और PLC लॉजिक शामिल होते हैं। यह अस्थिर मेमोरी एक छोटी लिथियम बैटरी (आमतौर पर 3.6V) पर निर्भर करती है ताकि सक्रिय बनी रहे।
जोखिम: जब “बैटरी लो” चेतावनी दिखाई दे, तो आपके पास केवल सीमित समय होता है—शायद कुछ सप्ताह, कभी-कभी केवल कुछ दिन—इससे पहले कि सिस्टम का सारा डाटा खो जाए। अगर बैटरी मशीन के बंद रहने के दौरान विफल हो जाए, तो मेमोरी पूरी तरह मिट जाती है।
प्रोटोकॉल (अनिवार्य):
कभी भी मशीन बंद न करें: बैटरी को मशीन चालू रखते हुए बदलें, और इमरजेंसी स्टॉप सक्रिय रखें। इससे बैटरी बदलते समय SRAM को बिजली मुख्य सप्लाई से मिलती रहती है।
बैकअप सुरक्षा तैयार करें: बैटरी को संभालने से पहले सभी बैकअप लें—पैरामीटर्स, पार्ट प्रोग्राम और टूल डाटा—USB ड्राइव या नेटवर्क लोकेशन पर।
बदलाव करें: बैटरी कम्पार्टमेंट खोलें, 15 सेकंड के भीतर सेल को बदलें और उसे सुरक्षित रूप से बंद करें। चेतावनी का इंतजार न करें—इस प्रतिस्थापन का वार्षिक शेड्यूल बनाएं।
सर्वो ड्राइव मेंटेनेंस: EMI के खिलाफ जंग
सर्वो मोटरों से जुड़ी फीडबैक केबलें बेहद कम वोल्टेज संकेत ले जाती हैं, जो पास के उपकरण जैसे वेल्डर, प्लाज़्मा कटर या मशीन के अपने वेरिएबल फ्रीक्वेंसी ड्राइव (VFD) से उत्पन्न विद्युतचुंबकीय हस्तक्षेप (EMI) के प्रति अत्यधिक संवेदनशील होती हैं।
शील्डिंग की अखंडता: एनकोडर केबलों को ट्विस्टेड पेयर होना चाहिए, जिसमें फॉइल या ब्रेडेड शील्डिंग हो। महत्वपूर्ण बात यह है कि शील्ड को सिर्फ एक छोर पर—आमतौर पर ड्राइव पर—ग्राउंड करें। दोनों छोरों पर ग्राउंड करने से “ग्राउंड लूप” बन जाता है, जो केबल को एंटीना में बदलकर हस्तक्षेप बढ़ा देता है।
फेराइट फिल्टरिंग: एनकोडर केबलों पर मोटर और ड्राइव के पास फेराइट कोर (चुंबकीय मोतियां) लगाएं। ये निष्क्रिय घटक उच्च-आवृत्ति वाली विद्युत शोर को अवशोषित करते हैं, जो पोज़िशनिंग त्रुटियों का कारण बन सकता है।
भौतिक स्वच्छता: केबल ट्रे में कम-वोल्टेज सिग्नल केबल और उच्च-वोल्टेज पावर केबल के बीच कम से कम 30 सेमी (12 इंच) की दूरी बनाए रखें।
HMI सुरक्षा: इंटरफ़ेस की हिफ़ाज़त
टचस्क्रीन सिस्टम का सबसे अधिक उपयोग किया जाने वाला हिस्सा है, जो लगातार तैलीय हाथों और धात्विक धूल के संपर्क में रहता है।
सील की अखंडता: सुनिश्चित करें कि HMI एनक्लोज़र IP65 संरक्षण मानकों को पूरा करता है। स्क्रीन और कंसोल हाउसिंग के बीच रबर गैस्केट की जांच करें। इस गैप से अंदर जाने वाली संवाहक धूल मदरबोर्ड में शॉर्ट सर्किट कर सकती है।
साफ़-सफ़ाई का अनुशासन: रेसिस्टिव टचस्क्रीन पर कभी भी एसीटोन या अल्कोहल जैसे सॉल्वेंट का इस्तेमाल न करें—ये सुरक्षात्मक परत को घोल देते हैं। इसके बजाय उचित स्क्रीन क्लीनर और माइक्रोफ़ाइबर कपड़े का उपयोग करें।
3.3 मैकेनिकल संरचना और टूलिंग सिस्टम: मशीन के ढांचे को मजबूत करना
यांत्रिक सटीकता ही CNC को सही प्रदर्शन करने में सक्षम बनाती है। यदि संरचनात्मक ढांचा ढीला है, तो कोई भी प्रोग्रामिंग उसकी भरपाई नहीं कर सकती।
गिब समायोजन: “डगमगाहट” समाप्त करना
गिब्स या गाइडवे सुनिश्चित करते हैं कि रैम बिल्कुल सीधी ऊर्ध्वाधर दिशा में चले। समय के साथ घिसाव अवांछित खाली जगह पैदा कर देता है, जिससे भार पड़ने पर रैम का झुकना या मुड़ना शुरू हो जाता है।
लक्षण: रैम साइड की ओर खिसक जाती है या मशीन की चौड़ाई पर bending कोण असंगत हो जाते हैं।
समायोजन: बिजली बंद होने पर, रैम के दोनों सिरों पर पुश–पुल परीक्षण करें। यदि किसी भी दिशा में 0.1 मिमी से अधिक की हलचल पाई जाए, तो यह अस्वीकार्य है। निर्माता द्वारा निर्दिष्ट क्रम के अनुसार गिब के स्क्रू या वेज को समायोजित करें।
“गोल्डीलॉक्स” ज़ोन: यदि गिब बहुत ढीले हैं तो सटीकता कम हो जाती है; और यदि बहुत कसे हुए हैं तो घर्षण, ताप तथा रुक-रुक कर चलने की समस्या उत्पन्न होती है। रैम को बिना किसी जकड़न के सहज रूप से चलना चाहिए और उसमें पार्श्व दिशा में कोई लचक महसूस नहीं होनी चाहिए।
बैकगेज सटीकता की पुनर्स्थापना: बेल्ट तनाव और बैकलैश
बैकगेज सीधे तौर पर फ्लैंज की लंबाई की सटीकता को निर्धारित करता है।
बेल्ट तनाव: बेल्ट-चालित बैकगेज के लिए, तनाव को आवृत्ति या मोड़ की जाँच करके सत्यापित करें। ढीली बेल्ट पोज़िशनिंग में देरी करती है, जिससे ओवरशूट या अंडरशूट जैसी स्थिति उत्पन्न होती है।
बैकलैश सुधार:
यांत्रिक समायोजन: बॉलस्क्रू पर प्रीलोड नट को कसें ताकि किसी भी ढील को भौतिक रूप से समाप्त किया जा सके।
सॉफ्टवेयर क्षतिपूर्ति: CNC प्रणालियाँ प्रायः “बैकलैश कम्पेंसेशन” नामक पैरामीटर प्रदान करती हैं (उदाहरण के लिए, गति आदेशों में 0.05 मिमी जोड़ना)। नोट: केवल सॉफ्टवेयर के माध्यम से यांत्रिक घिसाई का सुधार करना एक अल्पकालिक उपाय है। यदि भौतिक बैकलैश 0.1 मिमी से अधिक हो जाए, तो बॉलस्क्रू या नट को बदल दें।
टूलिंग जीवनचक्र प्रबंधन
टूलिंग को एक दीर्घकालिक संपत्ति के रूप में माना जाना चाहिए, न कि एक उपभोग्य वस्तु के रूप में।
टन भार सीमा: प्रत्येक पंच और डाई की एक निर्धारित टन भार रेटिंग होती है (उदाहरण के लिए, प्रति मीटर 100 टन)। इस सीमा को पार करना गंभीर सुरक्षा जोखिम पैदा करता है और उपकरण को स्थायी रूप से विकृत कर सकता है। इन सीमाओं को उपकरण या उसके भंडारण रैक पर स्पष्ट रूप से अंकित करें।
भंडारण अनुशासन: उपकरणों को निर्दिष्ट रैक में ऊर्ध्वाधर स्थिति में रखें। लंबे सेक्शन को समतल या तिरछे रखने से धीरे-धीरे झुकाव आ सकता है, जिससे सीधाई और सटीकता पर प्रभाव पड़ता है।
घिसाव त्रिज्या: पंच टिप और डाई के कंधे की त्रिज्या को नियमित रूप से मापें। जैसे-जैसे ये घिसते हैं, कार्यशील “V” खुलाव बदल जाता है, जिससे बेंड डिडक्शन और कोणों में भिन्नता आती है। यदि ज्यामिति 0.02 मिमी से अधिक भिन्न हो, तो उसे पुनः ग्राइंड करें या बदलें।
IV. ट्रबलशूटिंग – लक्षण-आधारित निदान रूपरेखा
प्रभावी ट्रबलशूटिंग का आधार अनुमान नहीं बल्कि सुव्यवस्थित तर्कशक्ति है। एक टेक्नीशियन जो मशीन को आधे घंटे में दुरुस्त कर देता है और दूसरा जो कई दिन पुर्जे बदलने में लगाता है, उनके बीच का अंतर उनके कार्य-प्रक्रिया में होता है। यह अनुभाग परीक्षण और त्रुटि के बजाय अनुशासित, साक्ष्य-आधारित निदान दृष्टिकोण प्रस्तुत करता है।
4.1 निदान कार्यप्रणाली: S.O.S. ढाँचा
यह सुव्यवस्थित तीन-स्तरीय मॉडल औद्योगिक नियंत्रण तर्क पर आधारित है, जो बिखरे हुए लक्षणों को एक स्पष्ट, चरण-दर-चरण मरम्मत मार्ग में बदल देता है।
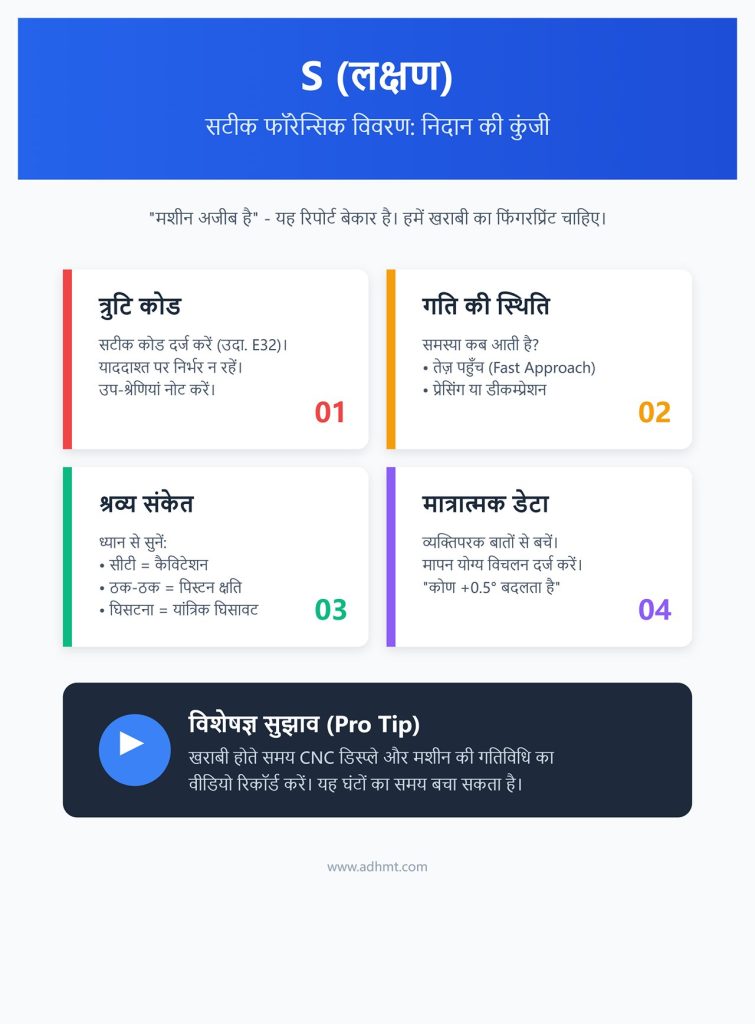
S (लक्षण): सटीक फॉरेन्सिक विवरण
“मशीन अजीब तरह से काम कर रही है” जैसी अस्पष्ट रिपोर्ट किसी भी निदान में सहायक नहीं होती। प्रभावी ट्रबलशूटिंग के लिए, आपको खराबी का अनूठा “फिंगरप्रिंट” दर्ज करना आवश्यक है।
त्रुटि कोड: सटीक अल्फ़ान्यूमेरिक त्रुटि कोड दर्ज करें (जैसे, “E32: Y1 पोज़िशनिंग त्रुटि”)। कभी केवल याददाश्त पर निर्भर न रहें—कई कोड में उप-श्रेणियां होती हैं जो अत्यंत महत्वपूर्ण हो सकती हैं।
गति की स्थिति: यह पहचानें कि दोष किस समय उत्पन्न होता है—तेज़ पहुँच (Fast Approach), म्यूटिंग पॉइंट ट्रांज़िशन, प्रेसिंग या डीकम्प्रेशन के दौरान। यदि राम तेज़ी से नीचे जाते समय अटक जाता है, तो यह उस कारण से अलग समस्या दर्शाता है जब स्ट्रोक के निचले हिस्से में दबाव कम हो जाता है।
श्रव्य संकेत: ध्यान से सुनें। तीखी सीटी जैसी आवाज़ कैविटेशन दर्शा सकती है, तालबद्ध ठक-ठक पंप पिस्टन क्षति का संकेत हो सकती है, जबकि घिसटने की आवाज़ यांत्रिक घिसावट का सूचक होती है।
मात्रात्मक डेटा: “कोण सही नहीं लग रहा” जैसी व्यक्तिपरक बातों से बचें। इसके बजाय मापन योग्य विचलन दर्ज करें—“हर तीसरी बेंड में कोण +0.5° बदलता है”—जो गिनती में त्रुटि या यांत्रिक फिसलन का पता लगा सकता है।
विशेषज्ञ सुझाव: खराबी होते समय CNC डिस्प्ले और राम की गतिविधि दोनों का अपने स्मार्टफोन से वीडियो रिकॉर्ड करें। वास्तविक समय में साक्ष्य कैप्चर करना—जैसे I/O इंडिकेटर की झिलमिलाहट या प्रेशर गेज में उतार-चढ़ाव—OEM ट्रबलशूटिंग समय को घंटों से घटाकर मिनटों में कर सकता है।
O (अवलोकन): I/O मॉनिटर का “एक्स-रे”
आधुनिक CNC सिस्टम में एक शक्तिशाली, लेकिन अक्सर अनदेखा किया जाने वाला निदान संसाधन होता है: I/O (इनपुट/आउटपुट) मॉनिटर। यह इंटरफ़ेस हर सेंसर, स्विच और वाल्व कॉइल की लाइव स्थिति दिखाता है, जिससे आप नियंत्रक के दृष्टिकोण से पूरे सिस्टम को देख सकते हैं।
इनपुट ऑडिट: वास्तविक सेंसर स्थिति की डिजिटल रीडिंग से तुलना करें। यदि राम वास्तव में टॉप डेड सेंटर (TDC) पर है, लेकिन “अपर लिमिट स्विच” इनपुट “0” (OFF) दिखा रहा है, तो आपने तुरंत खराब सेंसर या टूटी हुई तार की पहचान कर ली है।
आउटपुट लॉजिक: यदि PLC आउटपुट “Fast Down Valve” के लिए “1” (ON) दिखा रहा है, लेकिन वाल्व की LED बंद है, तो रिले या फ़्यूज़ खराब है। इसके विपरीत, अगर LED चालू है, लेकिन राम नहीं चल रहा, तो समस्या हाइड्रोलिक—संभवत: अटके हुए स्पूल—में है, न कि विद्युत में।
अवलोकन का स्वर्ण नियम: “सॉफ़्टवेयर दुनिया” (I/O डिस्प्ले) को बिल्कुल “भौतिक दुनिया” का प्रतिबिंब होना चाहिए। दोनों में कोई भी असंगति आपके लिए सबसे अहम सुराग है।
S (समाधान): “सॉफ्ट-से-हार्ड” समाधान मार्ग
हमेशा सबसे सरल और कम हस्तक्षेप वाले कदम से शुरुआत करें। जब तक सभी सॉफ़्टवेयर और विद्युत कारणों को पूरी तरह से खारिज न कर दें, विशेषकर हाइड्रोलिक घटकों का यांत्रिक विघटन करने की जल्दबाजी न करें।
स्तर 1: सॉफ़्टवेयर (पैरामीटर): खराब या भ्रष्ट पैरामीटर, अनुचित गेन सेटिंग, या ऑपरेटर इनपुट की गलती की जांच करें। जो समस्या “ड्रिफ्ट” जैसी लग रही है, वह सिर्फ गलत म्यूट पॉइंट सेटिंग से भी हो सकती है।
स्तर 2: विद्युत (सिग्नल): उचित वोल्टेज स्तर की पुष्टि करें, फ्यूज की जांच करें और केबल की स्थिति देखें। ढीली 24V DC वायर ज्यादातर अस्थायी विद्युत समस्याओं की जिम्मेदार होती है।
स्तर 3: हाइड्रोलिक (फ्लो/दबाव): वाल्व को साफ करें, सिस्टम दबाव की पुष्टि करें और आवश्यकता अनुसार फिल्टर की जांच या बदलें।
स्तर 4: यांत्रिक (आयरन): सभी पिछले स्तरों को खारिज करने के बाद ही सिलेंडर खोलना, पंप बदलना या गाइड सतह को फिर से तैयार करना शुरू करें। यह चरण सबसे महंगा और समय लेने वाला होता है।
4.2 सामान्य समस्याएँ और समाधान संदर्भ
ये चार निदान श्रेणियाँ प्रेस ब्रेक की 70% से ज़्यादा सर्विस समस्याओं को कवर करती हैं। इन्हें माहिर करना मानो आपके पास अपना निजी “रिपेयर ब्लैक बुक” होना है।
रैम ड्रिफ्ट: “ग्रैविटी फॉल” घटना
लक्षण: मशीन के निष्क्रिय रहने पर रैम धीरे-धीरे नीचे आ जाता है या टॉप डेड सेंटर (TDC) पर अपनी स्थिति बनाए रखने में विफल रहता है। मूल कारण विश्लेषण:
प्रीफिल वाल्व लीकेज: प्रीफिल वाल्व तेज़ी से नीचे जाने के समय तेल का प्रवाह बढ़ाता है। अगर यह होल्ड फेज़ में पूरी तरह सील नहीं होता है, तो तेल वापस टैंक में लीक हो जाता है।
काउंटरबैलेंस/सपोर्ट वाल्व खराबी: ये वाल्व तेल को रोककर गुरुत्वाकर्षण का मुकाबला करते हैं। गंदगी या कण इसमें फंसकर सही तरीके से सीलिंग रोक सकते हैं।
सिलेंडर आंतरिक बाईपास: सिलेंडर के अंदर पिस्टन सील क्षतिग्रस्त होने पर उच्च दबाव वाले हिस्से से निम्न दबाव वाले हिस्से में तेल रिस सकता है।
अलगाव परीक्षण (“रॉड-एंड” विधि): यह पता लगाने के लिए कि समस्या वाल्व में है या सिलेंडर सील के अंदर:
रैम को उसकी टॉप स्थिति तक उठाएं।
रॉड-एंड (लिफ्टिंग साइड) हाइड्रोलिक लाइन के मैनुअल शट-ऑफ वाल्व को बंद करें।
अवलोकन: यदि रैम ड्रिफ्ट होना बंद कर देता है, तो लीकेज बाहरी है (वाल्व असेंबली में)। अगर यह जारी रहता है, तो समस्या आंतरिक है (पिस्टन सील विफल)।
कार्यवाही: सबसे पहले प्रीफिल वाल्व की सफाई करें—यह सरल समाधान है। अगर अलगाव परीक्षण सिलेंडर में दोष दिखाता है, तो सील किट बदलने की योजना बनाएं।
कोण विचलन: “कनू” प्रभाव
लक्षण: लंबाई में एक मीटर से अधिक वाले हिस्सों में मोड़ कोण समान नहीं रहता — सिरों पर सटीक होता है लेकिन बीच में खुला या कम मुड़ा हुआ रहता है, जिससे भाग का आकार ‘डोंगी’ जैसा दिखता है। मूल कारण विश्लेषण:
विकृति प्रतिपूर्ति (Crowning) में त्रुटि: भारी लोड के दौरान प्रेस ब्रेक स्वयं थोड़ा झुक जाता है, लेकिन क्राउनिंग सिस्टम बिस्तर को पूरी तरह समतल रखने के लिए पर्याप्त प्रतिपूर्ति नहीं कर पाता।
औज़ार (टूलिंग) का घिसाव: प्रेस ब्रेक का मध्य भाग लगभग 80% कार्यभार संभालता है। इसके परिणामस्वरूप इस क्षेत्र के पंच और डाई जल्दी घिस जाते हैं, जिससे प्रभावी V-ओपनिंग बदल जाती है और कोण में असमानता उत्पन्न होती है।
सुधार प्रक्रिया:
मापन: एक परीक्षण मोड़ बनाएं और तीन बिंदुओं—बाएँ, केंद्र और दाएँ—पर कोण मापें। किसी भी भिन्नता को दर्ज करें (उदाहरण के लिए, बाएँ: 90°, केंद्र: 92°, दाएँ: 90°)।
पैरामीटर समायोजन: CNC नियंत्रण प्रणाली में “Crowning” या “Deflection” पैरामीटर खोजें। यदि केंद्र का कोण 90° से अधिक खुला है, तो क्राउनिंग मान बढ़ाएँ। यह समायोजन हाइड्रॉलिक या यांत्रिक वेज सिस्टम को बिस्तर के बीच भाग को ऊपर की ओर धकेलने का निर्देश देता है, जिससे झुकाव का संतुलन बना रहता है।
फाइन-ट्यूनिंग: 0.05–0.10 मिमी के छोटे-छोटे समायोजन करें। पुनः मोड़ करें और पुनर्मापन करें जब तक कि विचलन स्वीकार्य सहनशीलता सीमा (±0.5°) के भीतर न आ जाए।
नोट: यदि पैरामीटर समायोजन से समस्या हल नहीं होती है, तो लेज़र एलाइन्मेंट टूल की मदद से जांचें कि कहीं बिस्तर स्थायी रूप से विकृत तो नहीं हो गया — यह सामान्यतः लंबे समय तक ओवरलोडिंग का संकेत होता है।
स्थिति त्रुटि: “धीरे-धीरे सरकता” बैकगेज
लक्षण: मोड़ की फ्लैंज लंबाई में परिवर्तन आता है। प्रत्येक अगला भाग थोड़ा लंबा हो जाता है (उदाहरण के लिए, 0.1 मिमी से), या बैकगेज रुकने से पहले हल्का दोलन (“शिकार”) करता है। मूल कारण विश्लेषण:
सर्वो गेन में असमानता: यदि प्रोपोर्शनल गेन (Kp) बहुत कम है, तो मोटर की प्रतिक्रिया धीमी रहती है और वह पीछे रह जाती है। यदि यह बहुत अधिक है, तो प्रणाली आगे निकल जाती है और कंपन करने लगती है।
यांत्रिक ढीलापन (Backlash): बॉलस्क्रू नट के घिसाव या ढीली टाइमिंग बेल्ट के कारण ऐसा अंतर उत्पन्न होता है जिसे एन्कोडर महसूस नहीं कर पाता।
ढीला ड्राइव कनेक्शन: मोटर और स्क्रू के बीच की पुली सेट स्क्रू या कपलिंग ढीली होने पर भी इसी प्रकार की अस्थिरता आती है।
समाधान दृष्टिकोण:
पहले यांत्रिक घटकों का निरीक्षण करें: बिजली बंद करके बैकगेज फिंगर को हाथ से धीरे-धीरे हिलाएँ। यदि कोई स्पष्ट “खटक” या ढीलापन महसूस हो, तो यह यांत्रिक बैकलैश का संकेत है। बेल्ट को निर्माता द्वारा निर्दिष्ट तन्यता (आमतौर पर 150–200 N) पर समायोजित या कसें।
सॉफ़्टवेयर क्षतिपूर्ति लागू करें: यदि यांत्रिक ढीलापन बहुत मामूली है (0.1 मिमी से कम), तो CNC पैरामीटर सेटिंग्स में “बैकलैश कम्पेन्सेशन” का मान दर्ज करें।
सर्वो ट्यूनिंग: यदि गेज स्थिर स्थिति में रहते हुए कंपन करता है या हल्की गूंज उत्पन्न करता है, तो “सर्वो गेन” पैरामीटर को क्रमशः 10% की कमी के साथ घटाएं जब तक कि संचालन पूरी तरह स्थिर न हो जाए।
प्रेशर अस्थिरता: कमजोर दाब स्पंदन
लक्षण: प्रेस ब्रेक पूर्ण टन भार तक नहीं पहुँच पाता (जैसे 100 टन की जगह 80 टन पर रुक जाता है) या मोड़ने के दौरान दबाव में अनियमित उतार-चढ़ाव दिखाता है। मूल कारण विश्लेषण:
रिलीफ़ वाल्व सेटिंग: प्रणाली का मुख्य रिलीफ़ वाल्व (दबाव सुरक्षा सीमा) निरंतर कंपन के कारण ढीला हो सकता है या उसका स्प्रिंग समय के साथ कमजोर पड़ गया हो।
प्रोपोर्शनल वाल्व कैलिब्रेशन में विचलन: दबाव वाल्व को नियंत्रित करने वाला एम्प्लीफायर कार्ड अस्थिर हो सकता है, जिससे “10V” पूर्ण कमांड केवल लगभग “8V” के बराबर दबाव आउटपुट देता है।
पंप कैविटेशन या घिसावट: पंप की आंतरिक सतहें खराब हो चुकी हैं, जिसके चलते हाइड्रोलिक तेल वैन या पिस्टन के चारों ओर से रिसने लगता है और दक्षता में गिरावट आती है।
निदान प्रक्रिया:
डेडहेड परीक्षण: दबाव गेज लगाएँ और निचले डाई के खिलाफ पूर्ण दबाव कमांड दें (बॉटमिंग स्थिति)। यदि दबाव स्थिर रहता है लेकिन अपेक्षा से कम है, तो मुख्य रिलीफ़ वाल्व को सूक्ष्म रूप से समायोजित करें।
“टच” परीक्षण: सावधानीपूर्वक सोलनॉयड वाल्व की कॉइल्स को स्पर्श करें। यदि किसी एक कॉइल का तापमान अन्य से अधिक महसूस होता है, तो उसमें आंतरिक शॉर्टिंग हो सकती है और वह पर्याप्त चुंबकीय बल नहीं उत्पन्न कर रही।
एम्प्लीफायर कैलिब्रेशन: CNC की वाल्व डायग्नोस्टिक इंटरफ़ेस तक पहुँचें और “मैक्स करेंट” कैलिब्रेशन करें ताकि यह सुनिश्चित हो सके कि प्रोपोर्शनल वाल्व को उसका पूरा सिग्नल रेंज (आमतौर पर 0–1000 mA) प्राप्त हो रहा है।
पंप की स्थिति: यदि पंप से आवाज़ आती है जैसे “डिब्बे में कंचे खड़क रहे हों” और उसका बाहरी हिस्सा 60°C से अधिक गर्म हो रहा है, तो यह कैविटेशन या आंतरिक क्षति का संकेत है। ऐसी स्थिति में किसी भी प्रकार का समायोजन मदद नहीं करेगा — पंप को बदलना ही एकमात्र समाधान है।
V. उन्नत और भविष्य की दिशा – इंडस्ट्री 4.0 की ओर स्मार्ट मेंटेनेंस का संक्रमण
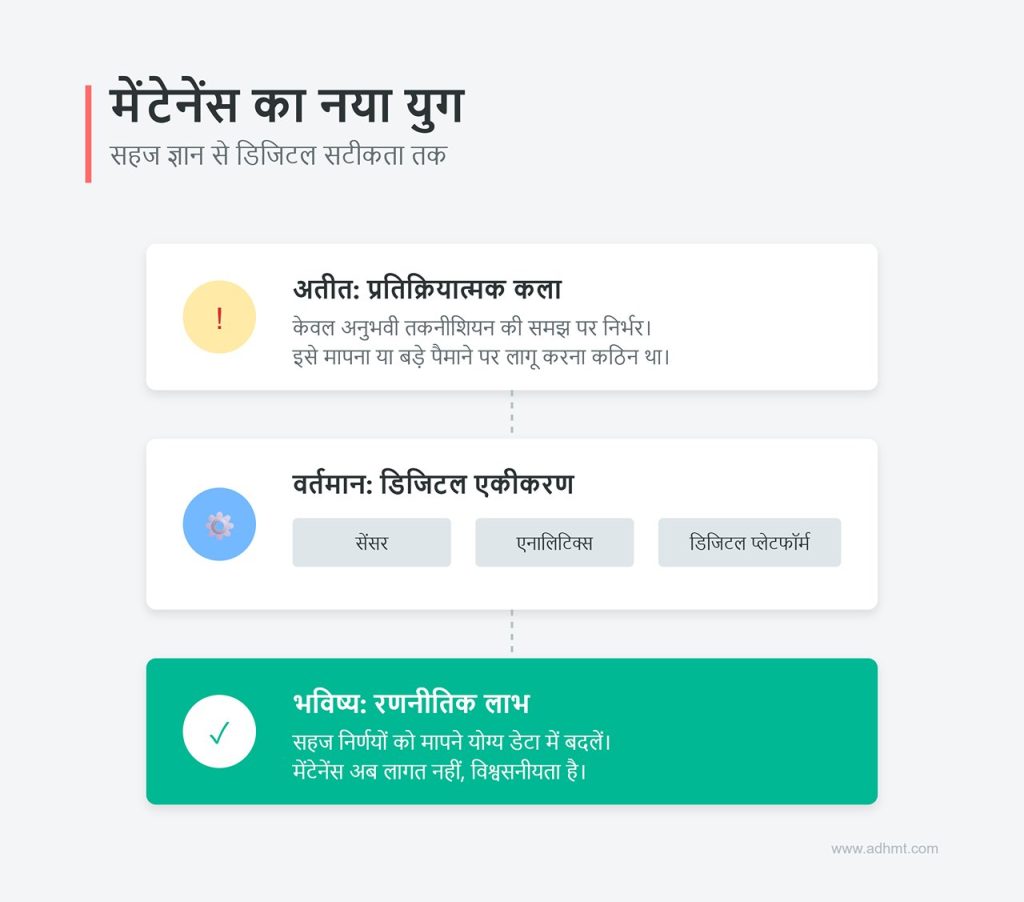
सिर्फ एक अनुभवी तकनीशियन की सहज समझ पर आधारित प्रेस ब्रेक की जाँच का दौर अब समाप्ति की ओर है। विशेषज्ञता आज भी जरूरी है, लेकिन इसे बड़े पैमाने पर लागू करना, मापना या आसानी से साझा करना संभव नहीं। इंडस्ट्री 4.0 एक ऐसे नए युग की शुरुआत कर रहा है जिसमें मेंटेनेंस प्रतिक्रियात्मक कला से आगे बढ़कर सक्रिय और योजनाबद्ध अनुशासन का रूप ले रहा है। सेंसर, एनालिटिक्स और डिजिटल प्रबंधन प्लेटफ़ॉर्म के एकीकरण से निर्माता सहज निर्णयों को मापने योग्य डेटा में बदल सकते हैं—मेंटेनेंस को लागत का बोझ नहीं, बल्कि विश्वसनीयता पर आधारित रणनीतिक लाभ बनाया जा सकता है।
5.1 “अनुभव-आधारित” से “डेटा-आधारित” तक
पारंपरिक मेंटेनेंस निर्धारित समय पर निरीक्षणों या खराबी के स्पष्ट संकेतों पर निर्भर करता है। इसके विपरीत, डेटा-आधारित मेंटेनेंस मशीन के महत्वपूर्ण पैरामीटर को डिजिटल रूप में बदल देता है, जिससे किसी भी असामान्यता—सामान्य संचालन स्थितियों से विचलन—का पता बहुत पहले लगाया जा सकता है, शारीरिक खराबी होने से पहले ही।
IoT सेंसर तैनाती: “स्वास्थ्य फिंगरप्रिंट” स्थापित करना
जैसे कोई चिकित्सक मरीज के जीवन-निर्देशांक पर नज़र रखता है, वैसे ही वायरलेस IIoT (इंडस्ट्रियल इंटरनेट ऑफ थिंग्स) सेंसर लगाना आपके प्रेस ब्रेक का सतत स्वास्थ्य प्रोफ़ाइल तैयार करता है। लक्ष्य है एक बेसलाइन सिग्नेचर तय करना, ताकि किसी भी सांख्यिकीय विचलन पर स्वतः चेतावनी जारी हो सके।
मापदंड: RMS वेग (मिमी/सेकंड) को ट्रैक करें। यदि बेसलाइन 2.0 मिमी/सेकंड से बढ़कर 5.0 मिमी/सेकंड हो जाए, तो यह बेयरिंग के शुरुआती घिसाव या कैविटेशन का संकेत है, जो अक्सर पंप के पूरी तरह खराब होने से कई दिन पहले देखा जा सकता है।
तापमान: रेज़रवॉयर और पंप केस दोनों के तापमान को एक साथ मॉनिटर करें। लगातार 65°C से ऊपर का रीडिंग आंतरिक बाईपासिंग (वॉल्यूमेट्रिक दक्षता में कमी) या कूलिंग सिस्टम की विफलता दर्शाती है।
सर्वो मोटर्स और बॉलस्क्रू: इलेक्ट्रिक प्रेस ब्रेक पर बैकगॉज मोटर्स और बॉलस्क्रू सपोर्ट बेयरिंग में वाइब्रेशन और तापमान सेंसर लगाएँ।
महत्वपूर्ण जानकारी: उच्च-आवृत्ति कंपन आमतौर पर अपर्याप्त चिकनाई या बॉल नट में मलबे का संकेत देते हैं, जबकि मोटर हाउसिंग तापमान में वृद्धि यांत्रिक जाम की वजह से अत्यधिक टॉर्क का संकेत है।
एज कंप्यूटिंग बनाम क्लाउड: आधुनिक सेंसर अब “एज एआई” तकनीक से लैस हैं। बिना बड़ी मात्रा में कच्चे वेवफ़ॉर्म डेटा को क्लाउड पर भेजे—जो महंगा और धीमा होता है—सेंसर स्थानीय स्तर पर फास्ट फूरियर ट्रांसफॉर्म (FFT) विश्लेषण करता है। यह केवल प्रसंस्कृत परिणाम या अलार्म संकेत भेजता है, जिससे बैंडविड्थ उपयोग और विलंबता में उल्लेखनीय कमी आती है।
ऑनलाइन ऑयल मॉनिटरिंग: लैब सैंपलिंग से रियल-टाइम “डायलिसिस” तक का विकास
पारंपरिक लैब-आधारित तेल विश्लेषण अभी भी उपयोगी है, लेकिन इसकी गति बहुत धीमी है; अक्सर परिणाम आने में दो सप्ताह लग जाते हैं, और तब तक मशीन को नुकसान पहुंच सकता है। आज का सर्वोत्तम तरीका है ऑनलाइन पार्टिकल काउंटिंग।
सेटअप: किडनी लूप या रिटर्न लाइन में स्थायी ऑप्टिकल पार्टिकल काउंटर स्थापित करें। प्रकाश-अवरोध तकनीक का उपयोग करके ये सेंसर ISO 4406 स्वच्छता स्तर को चौबीसों घंटे लगातार मापते हैं।
लाभ: अगर स्वच्छता रीडिंग एक शिफ्ट में ही ISO 18/16/13 से बढ़कर 20/18/15 हो जाए, तो यह तुरंत फिल्टर के खराब होने या किसी आंतरिक पुर्जे के घिसने का संकेत देता है।
वॉटर सेंसिंग: अंतर्निर्मित रिलेटिव ह्यूमिडिटी (%RH) सेंसर नमी के प्रवेश को उसके तेल के साथ मिश्रित होने से पहले ही पहचान लेते हैं। पानी की मात्रा को 0.05% से नीचे रखना आवश्यक है, ताकि एसिड का निर्माण न हो जो सर्वो वाल्व को जंग लगा सकता है।
CNC डेटा से खनन: लोड कर्व्स की भविष्यवाणी करने की शक्ति
CNC कंट्रोलर में कई अनदेखी डायग्नोस्टिक जानकारियां छिपी होती हैं। हर रैम साइकिल के साथ, यह करंट, पोज़िशन और हाइड्रोलिक प्रेशर जैसी पैरामीटर रिकॉर्ड करता है।
लोड टॉनेज ट्रेंड विश्लेषण: एक नियमित कार्य के ऐतिहासिक डेटा को प्राप्त करें। यदि कोई पार्ट तीन महीने पहले 80 टन बल में मुड़ता था और अब उसी कोण के लिए 85 टन बल लग रहा है, तो मशीन में आंतरिक घर्षण बढ़ गया है—संभावना है कि गिब्स सूख गए हों या सिलेंडर सील खराब हो रही हो।
साइकिल टाइम ड्रिफ्ट: मानक बेंडिंग ऑपरेशन की शुरुआत से अंत तक के समय को ट्रैक करें। समय में मिलीसेकंड स्तर की धीमी वृद्धि अक्सर प्रोपोर्शनल वाल्व के सुस्त होने या पंप की क्षमता में कमी का संकेत देती है।
प्रीडिक्शन विंडो: इन मापदंडों पर साधारण रिग्रेशन विश्लेषण लागू करके, मेंटेनेंस टीमें संभावित “फंक्शनल फेल्योर पॉइंट” का अनुमान 30 दिन पहले तक लगा सकती हैं। यह दूरदर्शिता उन्हें नियोजित शटडाउन के दौरान मरम्मत की योजना बनाने में मदद करती है, बजाय इसके कि किसी महत्वपूर्ण ऑर्डर के बीच उत्पादन रोकना पड़े।
5.2 डिजिटल मेंटेनेंस मैनेजमेंट टूल्स (CMMS)
तेल से दागदार क्लिपबोर्ड और बिखरे हुए एक्सेल लॉग का युग अब समाप्त हो रहा है। कंप्यूटरीकृत मेंटेनेंस मैनेजमेंट सिस्टम (CMMS) मरम्मत विभाग के लिए ERP सिस्टम जैसा काम करता है, जो पूरे मरम्मत संचालन—लोग, मशीनें, तरीके और सामग्री—को डिजिटल रूप में व्यवस्थित करता है।
मेंटेनेंस रिकॉर्ड का डिजिटलीकरण: “जीरो-लेटेंसी” वर्कफ़्लो हासिल करना
QR कोड एसेट टैगिंग: हर प्रेस ब्रेक, पंप स्टेशन और बैकगॉज असेंबली पर उसका अलग और विशिष्ट QR कोड होना चाहिए, जिससे उसे डिजिटल रूप से आसानी से पहचाना जा सके।
स्कैन-टू-इंटरैक्ट: जब तकनीशियन मोबाइल डिवाइस से QR कोड स्कैन करता है, तो उसे तत्काल मशीन का पूरा डिजिटल रिकॉर्ड मिल जाता है—मूल मैनुअल, वायरिंग डायग्राम, मेंटेनेंस इतिहास और स्पेयर पार्ट्स इन्वेंटरी सहित।
रियल-टाइम रिपोर्टिंग: शिफ्ट के अंत में कागजी फॉर्म भरने के बजाय, निरीक्षण तुरंत लॉग किए जाते हैं। यदि तकनीशियन किसी रिसाव वाली पाइप को देखता है, तो वह फोटो खींचकर, संक्षिप्त नोट लिखकर और सीधे ऐप में वर्क ऑर्डर बनाकर सिस्टम में दर्ज कर सकता है। इसके बाद सिस्टम पार्ट्स मैनेजर को सही रिप्लेसमेंट मंगाने के लिए सूचित करता है, जिससे प्रशासनिक देरी लगभग समाप्त हो जाती है।
नॉलेज बेस अवसादन: “अनुभवजन्य ज्ञान” को कॉर्पोरेट संपत्ति में बदलना
निर्माण उद्योग के सबसे बड़े जोखिमों में से एक है “सेवानिवृत्त विशेषज्ञ” की समस्या—जब कोई वरिष्ठ मैकेनिक विदा लेता है, तो उसके दशकों का निदान अनुभव और व्यावहारिक समझ भी साथ चली जाती है।
मानकीकृत फेल्योर कोड्स: CMMS यह सुनिश्चित करता है कि तकनीशियन समस्याओं का दस्तावेज ढंग से तैयार करें। “डगमगाहट ठीक की” जैसी अस्पष्ट टिप्पणियों के बजाय उन्हें समस्या को सटीक श्रेणी में दर्ज करना होता है (जैसे “हाइड्रोलिक → प्रोपोर्शनल वाल्व → हिस्टेरिसिस”), जिससे ट्रेसबिलिटी और स्पष्टता बेहतर होती है।
सॉल्यूशन लाइब्रेरी: जब भी कोई जटिल समस्या हल की जाती है, उसका मूल कारण और सुधारात्मक कार्य डेटाबेस में दर्ज और टैग किया जाता है। बाद में जब कोई अन्य तकनीशियन “त्रुटि E24” का सामना करता है, तो सिस्टम स्वतः पहले से सत्यापित समाधान सुझा देता है। इससे व्यक्तिगत विशेषज्ञता साझा संगठनात्मक ज्ञान में बदल जाती है, और समस्या समाधान व प्रशिक्षण दोनों में तेजी आती है।
एआर रिमोट सहयोग: वह विशेषज्ञ जो कभी कार्यालय से बाहर नहीं जाता
जटिल CNC या हाइड्रोलिक खराबियों के लिए अक्सर OEM स्तर की विशेषज्ञता की ज़रूरत होती है, लेकिन साइट पर फील्ड इंजीनियर के आने का इंतजार करने से कई दिनों का उत्पादन नुकसान हो सकता है।
तकनीक: AR ग्लासेस जैसे HoloLens या AR-सक्षम मोबाइल ऐप के माध्यम से, ऑन-साइट तकनीशियन अपनी फर्स्ट-पर्सन व्यू सीधे किसी दूरस्थ OEM विशेषज्ञ को स्ट्रीम कर सकता है, जिससे यात्रा में होने वाली देरी के बिना वास्तविक समय में, हाथों-हाथ मार्गदर्शन मिल सकता है।
एनोटेशन: दूरस्थ विशेषज्ञ डिजिटल गोले, तीर और आरेख सीधे तकनीशियन के दृश्य में वास्तविक मशीन के भागों पर स्थायी रूप से ओवरले कर सकते हैं। वे यह स्पष्ट रूप से निर्देशित कर सकते हैं, “यह विशिष्ट वाल्व घुमाएँ,” जिसे 3D स्पेस में सीधे हाईलाइट किया जाता है, जिससे फोन-आधारित मार्गदर्शन की अस्पष्टता खत्म हो जाती है। यह क्षमता समस्या-निवारण समय को दिनों से घटाकर कुछ ही घंटों में कर देती है।
5.3 ग्रीन मेंटेनेंस और स्थिरता
सस्टेनेबिलिटी अब केवल अनुपालन की आवश्यकता नहीं रह गई है—यह संचालन दक्षता का एक प्रमुख प्रेरक बन चुकी है। ग्रीन मेंटेनेंस का उद्देश्य ऊर्जा उपयोग को न्यूनतम करना और खतरनाक अपशिष्ट को समाप्त करना है, जिससे लागत बचत को पर्यावरणीय, सामाजिक और प्रशासनिक (ESG) उद्देश्यों के साथ जोड़ा जा सके।
ऊर्जा दक्षता: VFD रेट्रोफिट का निवेश प्रतिफल (ROI)
पारंपरिक हाइड्रोलिक प्रेस ब्रेक अपने मुख्य AC मोटरों को पूरे दिन एक निश्चित गति (लगभग 1800 RPM) पर चलाते हैं, भले ही मशीन निष्क्रिय हो। यह निरंतर संचालन अत्यधिक ऊर्जा की बर्बादी करता है और अतिरिक्त गर्मी उत्पन्न करता है, जिसे चिलर के माध्यम से निकालना पड़ता है।
अपग्रेड: मुख्य पंप को वेरिएबल फ्रीक्वेंसी ड्राइव (VFD) या सर्वोड्राइव सिस्टम से रेट्रोफिट करें। यह तकनीक लोड मांग के अनुसार मोटर की गति समायोजित करती है—एप्रोच या स्टैंडबाय के दौरान लगभग निष्क्रिय गति पर और केवल प्रेसिंग चक्र के दौरान गति को बढ़ाती है।
आंकड़े:
ऊर्जा बचत: बिजली खपत में 50% से 80% तक की कमी।
गर्मी में कमी: तेल के तापमान को 10–15°C तक घटाता है, जिससे बाहरी चिलर की आवश्यकता अक्सर खत्म हो जाती है।
शोर में कमी: निष्क्रिय शोर को 75 dB से लगभग शून्य तक लाता है, जिससे कार्यस्थल की सुरक्षा और आराम बढ़ता है।
निवेश प्रतिफल (ROI): हालांकि रेट्रोफिट किट की लागत $15,000 से $25,000 के बीच होती है, लेकिन बिजली, कूलिंग और कम्पोनेंट्स की लंबी उम्र से मिली संयुक्त बचत आमतौर पर दो साल से भी कम समय में लागत वसूली कर देती है।
पर्यावरण-अनुकूल तरल पदार्थ: बायोडिग्रेडेबल परिवर्तन
ISO 15380 पर्यावरण-अनुकूल हाइड्रोलिक तरल पदार्थों (जैसे HEES और HEPG) के लिए मानक निर्धारित करता है। जैसे-जैसे पर्यावरणीय नियम सख्त होते जा रहे हैं, बायो-आधारित तेलों का उपयोग मिट्टी प्रदूषण से जुड़ी जोखिम और जिम्मेदारियों को कम करता है।
प्रदर्शन वास्तविकता जांच: आधुनिक सिंथेटिक एस्टर (HEES) बायो-ऑयल अब खनिज तेलों के बराबर या उनसे बेहतर प्रदर्शन करते हैं। उच्च प्राकृतिक विस्कोसिटी इंडेक्स (VI > 150) के साथ, ये उच्च तापमान पर बेहतर स्नेहन देते हैं और ठंडे हालात में भी तरल बने रहते हैं।
रखरखाव सम्बन्धी विचार: बायो-तेल पानी के प्रदूषण और हाइड्रोलाइसिस के प्रति अधिक संवेदनशील होते हैं। किसी सिस्टम को रूपांतरित करते समय संपूर्ण फ्लशिंग आवश्यक होती है (इस तरह कि खनिज तेल का अवशेष 2% से कम रहे), और सील संगतता की पुष्टि की जानी चाहिए—आमतौर पर Viton/FKM सील की सिफारिश की जाती है।
“बीमा” से जुड़ा पहलू: भले ही बायो-तेल प्रति गैलन महंगे हों, लेकिन 50 गैलन खनिज तेल के रिसाव से जुड़ा आर्थिक जोखिम—जुर्माने और सफाई लागत सहित—$50,000 से अधिक तक पहुँच सकता है। क्योंकि बायो-तेल आसानी से बायोडिग्रेडेबल होते हैं, वे इस प्रकार की महंगी पर्यावरणीय जिम्मेदारियों के जोखिम को काफी हद तक घटा देते हैं।
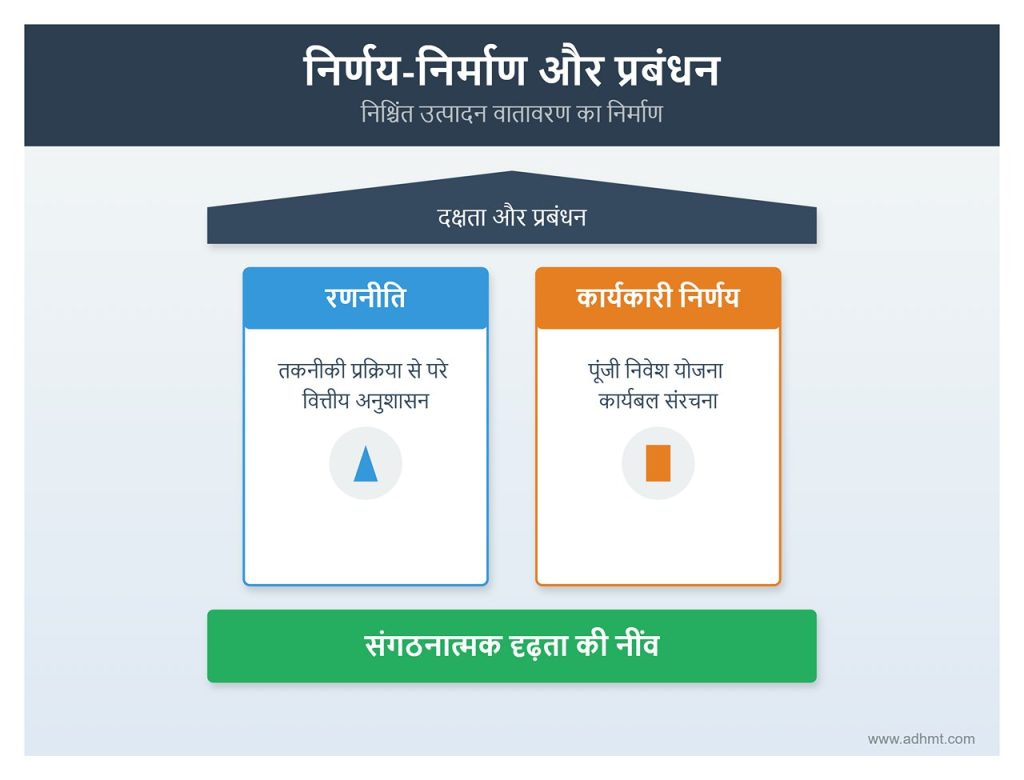
VI. निर्णय-निर्माण और प्रबंधन – निश्चिंत उत्पादन वातावरण का निर्माण
रखरखाव केवल एक तकनीकी प्रक्रिया नहीं है—यह एक रणनीतिक और वित्तीय अनुशासन भी है। रिंच और मल्टीमीटर से आगे बढ़कर, यह खंड उन कार्यकारी स्तर के निर्णयों पर केंद्रित है जो उत्पादन इकाई की दक्षता को संचालित करते हैं। पूंजी निवेश की योजना से लेकर कार्यबल संरचना तक, ये रणनीतियाँ रखरखाव को खर्च के बोझ से बदलकर संगठनात्मक दृढ़ता की नींव बनाती हैं।
6.1 मरम्मत बनाम प्रतिस्थापन (निर्णय मैट्रिक्स)
निर्माण प्रबंधन में सबसे कठिन निर्णयों में से एक यह तय करना होता है कि किसी प्रेस ब्रेक ने अपनी आर्थिक आयु पूरी कर ली है या नहीं। केवल सहज अनुमान या मनमाने नियमों (जैसे “तीन बार खराबी के बाद बदलें”) पर निर्भर रहने से आर्थिक नुकसान होता है। डेटा-आधारित निर्णय मैट्रिक्स प्रबंधकों को इस जटिल प्रश्न को मात्रात्मक रूप से मूल्यांकित करने और ठोस साक्ष्यों पर आधारित निर्णय लेने में मदद करती है।
भारांकित मूल्यांकन मॉडल
भावनात्मक पक्षपात को हटाने के लिए, 1–5 के पैमाने पर एक मानकीकृत स्कोरिंग प्रणाली लागू करें, जहाँ 5 सर्वश्रेष्ठ प्रदर्शन को दर्शाता है। यदि कुल भारांकित स्कोर किसी निर्धारित सीमा (उदाहरण के लिए, 60 अंक) से नीचे आता है, तो प्रतिस्थापन तार्किक विकल्प बन जाता है।
हाइड्रॉलिक फ्रेम लगभग 30 वर्षों तक चलते हैं, लेकिन CNC सिस्टम आमतौर पर लगभग 15 वर्षों के बाद अप्रचलित बोझ बन जाते हैं।
मरम्मत बनाम प्रतिस्थापन लागत
30%
5: मरम्मत <20% नई मशीन की कीमत 1: मरम्मत >60% नई मशीन की कीमत
जब मुख्य सिलेंडर, पंप यूनिट और CNC, सभी को बदलने की आवश्यकता होती है, तो कुल लागत अक्सर नई मशीन की कीमत के 60% से अधिक हो जाती है।
तकनीकी अंतर
20%
5: वर्तमान तकनीक 1: अप्रचलित / प्रतिस्पर्धाहीन
टॉर्शन बार मॉडल, उनकी यांत्रिक स्थिति चाहे जितनी भी अच्छी हो, उच्च-सटीकता वाले बाजार की मांगों को पूरा नहीं कर सकते।
पुर्जों की उपलब्धता
15%
5: OEM समर्थन सक्रिय 1: उत्पादन बंद / केवल कस्टम
पुराने नियंत्रण प्रणाली (जैसे Cybelec DNC 60, Delem DA52) अब उत्पादन में नहीं हैं, जिससे स्पेयर पार्ट्स महंगे और धीमे मिलते हैं।
विफलता प्रवृत्ति (MTBF)
10%
5: दुर्लभ / स्थिर 1: बढ़ती आवृत्ति
यदि Mean Time Between Failures 1000 घंटे से घटकर 200 घंटे रह जाए, तो इसका अर्थ है कि मशीन अपनी सेवा आयु के अंतिम चरण में पहुँच रही है।
“रिट्रोफिट” विकल्प: एक समझदार मध्य मार्ग मरम्मत और बदलने के बीच स्थित है रिट्रोफिट—एक व्यावहारिक तीसरा विकल्प। जबकि प्रेस ब्रेक का मजबूत फ्रेम (यानी “लोहा हिस्सा”) शायद ही कभी विफल होता है, इसका “मस्तिष्क” (CNC) और “तंत्रिका तंत्र” (इलेक्ट्रॉनिक्स) धीरे-धीरे पुराने हो जाते हैं और पिछड़ जाते हैं।
आर्थिक पहलू: एक पूर्ण रिट्रोफिट—जिसमें नया CNC नियंत्रक, सर्वो ड्राइव, बैकगेज और सेफ्टी लाइट कर्टन शामिल हैं—आमतौर पर $20,000 से $30,000 तक खर्च आता है। तुलना में, एक नई मध्यम श्रेणी की मशीन की कीमत लगभग $150,000 होती है। इसका अर्थ है कि आप कुल लागत का केवल 15–20% खर्च करके लगभग 90% प्रदर्शन फिर से प्राप्त कर सकते हैं।
इनसाइडर अपग्रेड: उन्नत रिट्रोफिट इससे भी आगे जा सकता है—पुराने इंडक्शन मोटर और पंप को सर्वो-हाइड्रोलिक सिस्टम से बदलना। यह “हाइब्रिड अपग्रेड” मौजूदा हाइड्रॉलिक सिलेंडर को बरकरार रखते हुए ऊर्जा खपत को 50–70% तक घटाता है और शोर को भी उल्लेखनीय रूप से कम करता है—मूल रूप से, यह पुराने ढांचे को आधुनिक और कुशल केंद्र प्रदान करता है।
स्पेयर पार्ट्स का प्रबंधन पूंजी बचत और परिचालन जोखिम को न्यूनतम रखने के बीच एक निरंतर संतुलन है। सख्त “ज़ीरो इन्वेंटरी” नीति एक जोखिम भरा दांव है, जो अंततः महंगे डाउनटाइम की ओर ले जाती है। एक समझदार रणनीति जोखिम स्तर, लागत और प्रतिस्थापन समय के आधार पर हिस्सों को प्राथमिकता देती है।
क्रैश किट: कम लागत, अधिक प्रभाव
“क्रैश किट” में ऐसे कम लागत (500 डॉलर से कम) लेकिन बेहद महत्वपूर्ण पुर्जे शामिल होते हैं, जिनकी खराबी उत्पादन को तुरंत रोक देती है।
इलेक्ट्रिकल: रिले (विशेषकर पंप स्टार्ट और वाल्व कॉइल के लिए), सभी रेटिंग के फ्यूज़, इमरजेंसी स्टॉप स्विच, और सबसे महत्वपूर्ण शील्डेड एन्कोडर केबल, जो बार-बार मोड़े जाने से अक्सर खराब हो जाते हैं।
हाइड्रोलिक: ओ-रिंग्स का पूरा सेट (NBR/विटॉन), उच्च दबाव वाली पाइपें (निर्धारित लंबाई में काटी गई और क्रिम्प फिटिंग के साथ), तथा सोलनॉइड वाल्व कॉइल्स।
यह पहचानना कि कौन-से पुर्जे परस्पर बदले जा सकते हैं—या “फंजिबल” हैं—बिना विश्वसनीयता और प्रदर्शन से समझौता किए हजारों की बचत कर सकता है।
सख्ती से OEM (ओरिजिनल इक्विपमेंट मैन्युफैक्चरर): ऐसे कंपोनेंट जो खास संचार प्रोटोकॉल पर निर्भर हों या अत्यधिक सटीकता की मांग करें, उन्हें हमेशा OEM ही रखना चाहिए। इसमें CNC मदरबोर्ड, सर्वोड्राइव, और प्रोपोर्शनल वाल्व स्पूल शामिल हैं। इन मामलों में सामान्य विकल्प प्रयोग करने से संगतता समस्याएं हो सकती हैं और वारंटी शून्य हो सकती है।
मानक औद्योगिक (जेनरिक): परिधीय कंपोनेंट्स के लिए ब्रांड के बजाय प्रदर्शन पर निवेश करें। उच्च-गुणवत्ता वाली औद्योगिक पाइपें (जैसे Parker, Gates), मानक बियरिंग्स (SKF, NSK), और इलेक्ट्रिकल रिले (Schneider, Omron) अक्सर OEM गुणवत्ता के बराबर होते हैं लेकिन 30–50% कम कीमत में उपलब्ध होते हैं।
वेंडर मैनेज्ड इन्वेंटरी (VMI): फिल्टर और सील जैसी नियमित उपभोग सामग्री के लिए एक कंसाइनमेंट स्टॉक व्यवस्था बनाएं। सप्लायर आपके परिसर में स्टॉक रखता है और आप केवल इस्तेमाल किए गए माल के लिए बिल का भुगतान करते हैं। यह तरीका लीड टाइम को समाप्त करता है और अनावश्यक स्टॉक में पूंजी फंसने से बचाता है।
6.3 प्रतिभा विकास और सुरक्षा संस्कृति
सबसे उन्नत उपकरण भी कुशल ऑपरेटर और सुरक्षा की ठोस संस्कृति के बिना बेकार हैं। सक्षम और लचीली मेंटेनेंस टीम बनाने की शुरुआत स्पष्ट कौशल सीमा तय करने और अडिग सुरक्षा मानकों को बनाए रखने से होती है।
कौशल मैट्रिक्स और उत्तराधिकार योजना
टीम के कौशल का नक्शा बनाना किसी एक “मुख्य” तकनीशियन पर निर्भरता को रोकने में मदद करता है। एक कौशल मैट्रिक्स विकसित करें जो कर्मचारियों (पंक्तियां) और प्रमुख दक्षताओं (स्तंभ) को दर्शाए, जैसे “हाइड्रोलिक स्कीमैटिक इंटरप्रिटेशन,” “CNC पैरामीटर ऑप्टिमाइजेशन,” और “सर्वोड्राइव रिप्लेसमेंट।”
शैडोइंग प्रोग्राम: जब कोई वरिष्ठ तकनीशियन—जो संस्थागत ज्ञान का मुख्य संरक्षक होता है—सेवानिवृत्ति के करीब होता है, तब 6 से 12 महीने का शैडोइंग प्रोग्राम शुरू करें। इसका उद्देश्य उनके अनुभवजन्य ज्ञान को संजोना और दस्तावेज़ करना है—विशेष रूप से उन मशीनों की विशिष्ट विशेषताओं को जिनकी जानकारी केवल उन्हें होती है—ताकि इस विशेषज्ञता को खोने से पहले CMMS नॉलेज बेस में सुरक्षित किया जा सके।
LOTO (लॉकआउट/टैगआउट): अपरिहार्य सुरक्षा रेखा
प्रेस ब्रेक की मेंटेनेंस प्रक्रिया कर्मचारियों को तीन घातक ऊर्जा स्रोतों—उच्च वोल्टेज (विद्युत), उच्च दबाव (हाइड्रोलिक) और गुरुत्वाकर्षण (रैम)—के संपर्क में लाती है। LOTO कोई प्रशासनिक औपचारिकता नहीं है, बल्कि यह एक जीवन-रक्षक प्रक्रिया है।
गुरुत्वाकर्षण का जाल: केवल बिजली काट देना पर्याप्त नहीं है। रैम का भार हाइड्रोलिक दबाव द्वारा संभाला जाता है। यदि मेंटेनेंस के दौरान कोई वाल्व गलती से खोला गया, तो गुरुत्वाकर्षण के कारण रैम तत्काल नीचे गिर जाएगा।
सेफ़्टी ब्लॉक: जब तक रैम और बेड के बीच एक मजबूत सुरक्षा ब्लॉक (स्टील का सहारा) नहीं लगाया गया हो, कभी भी डाई क्षेत्र में हाथ न डालें या हाइड्रोलिक प्रणाली पर कार्य न करें।
ऊर्जा पृथक्करण:
विद्युत: मुख्य डिस्कनेक्ट स्विच को लॉक करें।
हाइड्रोलिक: सिस्टम का दबाव पूरी तरह निकालें और सुनिश्चित करें कि सभी गेज शून्य दिखा रहे हों।
यांत्रिक: रैम को मजबूती से सेफ़्टी ब्लॉकों पर स्थिर करें।
हाइब्रिड मेंटेनेंस इकोसिस्टम
कोई भी औद्योगिक इकाई हर मेंटेनेंस कार्य को पूरी तरह अपने भीतर नहीं संभाल सकती। सबसे टिकाऊ मॉडल एक हाइब्रिड इकोसिस्टम है, जो आंतरिक विशेषज्ञता और बाहरी साझेदारियों का संयोजन करता है:
आंतरिक टीम: निवारक मेंटेनेंस, प्रथम-स्तरीय ट्रबलशूटिंग और क्रैश किट के पुर्जों के प्रतिस्थापन की जिम्मेदारी संभालती है। (प्रतिक्रिया समय: तात्कालिक)।
थर्ड-पार्टी विशेषज्ञ: जटिल कार्यों के लिए जैसे पुराने नियंत्रण प्रणालियों का रेट्रोफिट या पंपों का ओवरहॉल। वारंटी समाप्त मशीनों के लिए, ये अक्सर OEM से अधिक त्वरित और किफायती साबित होते हैं।
OEM समर्थन: केवल तब शामिल किया जाता है जब कोई गंभीर सिस्टम विफलता हो—जैसे सॉफ्टवेयर खराबी या जटिल सर्किट बोर्ड की मरम्मत—साथ ही वार्षिक उच्च-सटीकता कैलिब्रेशन के लिए।
इन निर्णय-निर्माण रूपरेखाओं को प्रभावी परिचालन रणनीतियों और सुदृढ़ सुरक्षा संस्कृति के साथ जोड़कर, प्रबंधन प्रेस ब्रेक विभाग को अनिश्चितता और तनाव के स्रोत से एक स्थायी लाभ केंद्र में परिवर्तित कर सकता है।
इन निर्णय-निर्माण रूपरेखाओं को प्रभावी परिचालन रणनीतियों और सुदृढ़ सुरक्षा संस्कृति के साथ जोड़कर, प्रबंधन प्रेस ब्रेक विभाग को अनिश्चितता और तनाव के स्रोत से एक स्थायी लाभ केंद्र में परिवर्तित कर सकता है। यदि आपको मशीन अपग्रेड, नई तकनीकी मशीनों या दस्तावेज़ों की आवश्यकता हो, तो डाउनलोड करें संसाधन या सीधे संपर्क करें हमारी टीम से।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।