हीट ट्रीटमेंट के लिए विभिन्न प्रकार के भट्टियाँ कौन सी हैं?
हीट ट्रीटमेंट एक महत्वपूर्ण प्रक्रिया है, जिसका उपयोग विभिन्न उद्योगों में धातुओं और मिश्रधातुओं के यांत्रिक गुणों को बेहतर बनाने…

सतही सीमेंटेशन एक धातुकर्म प्रक्रिया है, जो हमें विशिष्ट गुणों वाली विशेष वस्तुएँ बनाने की अनुमति देती है। इस लेख में, हम इसकी प्रकृति, प्रक्रिया और अनुप्रयोगों की खोज करेंगे।
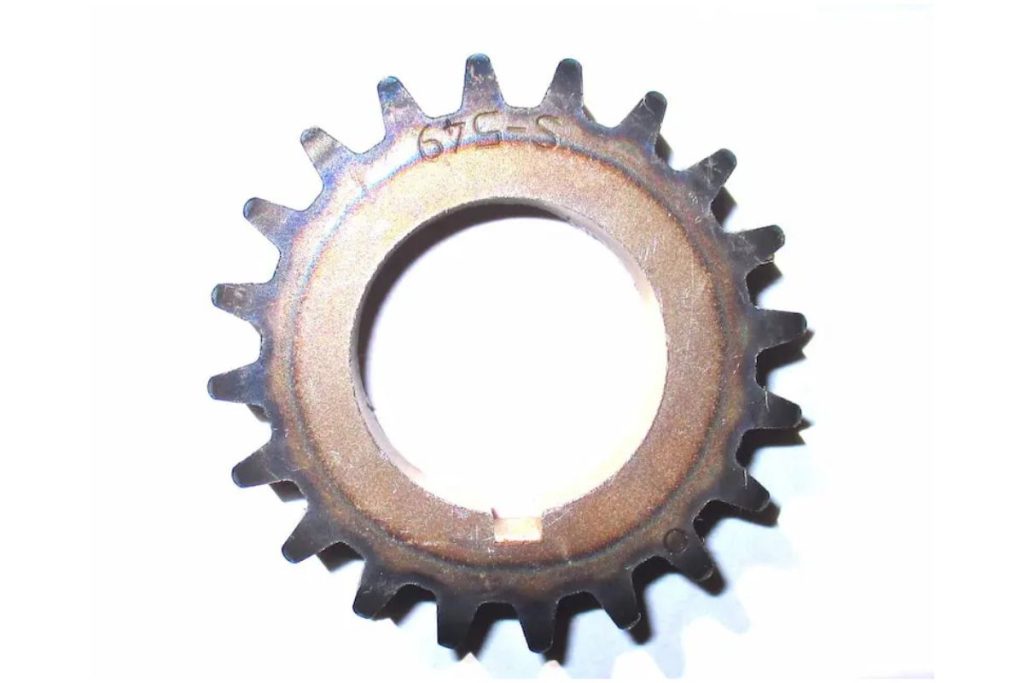
सतही सीमेंटेशन एक ताप उपचार प्रक्रिया है जो किसी धातु सब्सट्रेट की सतह को कठोर बनाती है, जबकि उसका कोर अपेक्षाकृत कोमल बना रहता है। इससे हम एक ही वस्तु में कोमल और कठोर धातु के सर्वोत्तम गुणों का संयोजन कर सकते हैं।
कोमल सामग्री झटकों को कठोर सामग्री की तुलना में बेहतर सहन कर सकती है। यह अधिक मजबूत, लचीली और तन्य होती है, लेकिन उसमें घर्षण प्रतिरोध की कमी होती है। घर्षण प्रतिरोध यह सुनिश्चित करने के लिए आवश्यक है कि सामग्री घिसने या रगड़ के कारण खराब न हो। केवल बाहरी सतह को कठोर बनाकर, हम घिसाव को काफी हद तक कम कर सकते हैं, बिना अन्य गुणों से समझौता किए।
हम विभिन्न विधियों के माध्यम से पतली और कठोर सतह प्राप्त कर सकते हैं, जैसे क्रिस्टलीय संरचना में परिवर्तन या सतह पर नए तत्वों की जोड़। हालांकि, चाहे जो भी प्रक्रिया हो, सतही सीमेंटेशन के लिए सामान्यत: उच्च तापमान की आवश्यकता होती है।
सतही सीमेंटेशन का उपयोग तब किया जाता है जब हमें कोमल धातुओं जैसे लोहे या कम कार्बन वाले स्टील के सतह को कठोर बनाना हो। आमतौर पर, इसे सभी यांत्रिक प्रसंस्करण एवं आकार देने के बाद किया जाता है, क्योंकि इसके बाद वस्तु की मशीनिंग कठिन हो जाती है। हालांकि, इसे निर्माण की प्रारंभिक अवस्थाओं में भी लागू किया जा सकता है। सतही सीमेंटेशन के कुछ प्रमुख उपयोग इस प्रकार हैं:
कम कार्बन स्टील और टूल स्टील (जैसे हाई स्पीड स्टील) की कीमत में काफी अंतर होता है, जो कई बार 20 गुना तक हो सकता है। ऐसे में, सीमित बजट होने पर, हम टूल स्टील की बजाय सतही सीमेंटेड कम कार्बन स्टील का प्रयोग कर सकते हैं।
साथ ही, सतही सीमेंटेशन पूर्ण कठोरीकरण की तुलना में कम ऊर्जा और समय लेता है, क्योंकि इसमें पूरी वस्तु को कठोर नहीं किया जाता। इससे कच्चे माल की लागत के साथ-साथ उत्पादन संसाधनों की भी बचत होती है।
कोमल कोर और कठोर सतह का संयोजन अद्वितीय गुण प्रदान करता है, जैसा कि पहले बताया गया। सतही सीमेंटेशन इन गुणों का लाभ लेने की सुविधा देता है। सीमेंटेड कपलिंग्स टिकाऊ एवं मजबूत होती हैं। ये पूर्ण कठोरीकृत वस्तुओं की तुलना में हल्की असंतुलन को बेहतर ढंग से सहन कर सकती हैं।
जब सामग्री की उपलब्धता सीमित हो, तो सतही सीमेंटेड कम कार्बन स्टील का उपयोग किया जा सकता है, विशेषकर गैर-आवश्यक अनुप्रयोगों में। कई जगह वांछित आकारों में टूल स्टील उपलब्ध नहीं होता। ऐसे में, बड़ा आकार खरीदने की बजाय, हम कम कार्बन स्टील खरीदकर उसे सतही सीमेंट कर सकते हैं।
कई बार केवल सतह को कठोर बनाने की आवश्यकता होती है। ऐसे मामलों में, पूर्ण कठोरीकरण की बजाय सतही कठोरीकरण किया जाता है। उदाहरण के लिए फाइल, बोल्ट और गियर।
फाइल में, केवल दांतों को कार्य करना होता है, इसलिए सतह को ही कठोर बनाना अधिक व्यावहारिक और किफायती है। इसी तरह, गियर के लिए दांतों की सतह पर उच्च कठोरता चाहिए, लेकिन पूरे गियर का कठोरीकरण आवश्यक नहीं। वास्तव में, कोर को कोमल रखना बेहतर होता है ताकि भार के तहत अचानक विफलता न हो। सतही सीमेंटेड गियर में लचीलापन और सतही कठोरता दोनों एक साथ उपलब्ध होते हैं।
सतही सीमेंटेशन का सिद्धांत सरल है। हमारा उद्देश्य सतह पर एक कठोर संरचना बनाना है, जिसे मार्टनसाइट कहा जाता है। यह संरचना तभी बनती है जब स्टील के हिस्से को उच्च तापमान से तेजी से ठंडा किया जाता है, बशर्ते मिश्रधातु में कार्बन की मात्रा पर्याप्त हो।
यदि कार्बन की मात्रा पर्याप्त हो, तो केवल गर्म करके तेजी से ठंडा करना ही पर्याप्त है। लेकिन यदि कार्बन कम हो या अत्यधिक कठोरता चाहिए, तो सतह पर कार्बन या नाइट्रोजन जैसे तत्वों को जोड़ना आवश्यक है। आइए, विभिन्न सतही सीमेंटेशन प्रक्रियाओं पर चर्चा करें।
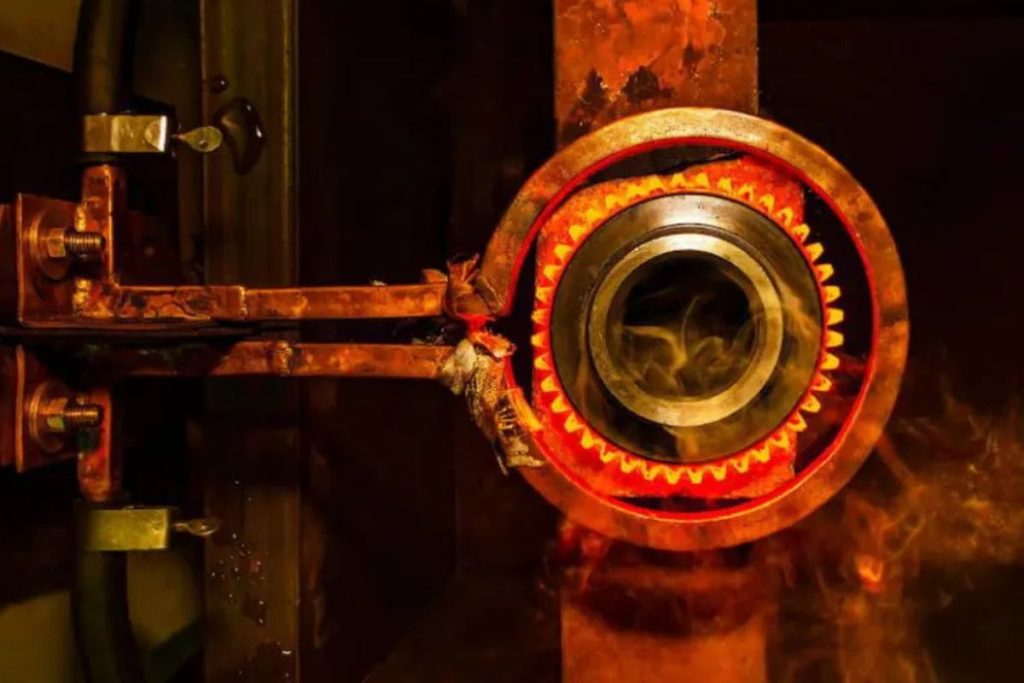
पारंपरिक रूप से, हीटिंग और क्वेंचिंग का उपयोग कई धातुओं को कठोर बनाने के लिए किया गया है। सतही सीमेंटेशन के लिए, ऑक्सी-गैस फ्लेम या इंडक्शन हीटिंग से स्टील की सतह को तेजी से गर्म किया जाता है, जिससे उसकी क्रिस्टलीय संरचना पर्लाइट से ऑस्टेनाइट में बदल जाती है।
इच्छित तापमान पर पहुँचने के बाद, वस्तु को तुरंत पानी में डुबोकर ठंडा किया जाता है, जिससे संरचना ऑस्टेनाइट से मार्टनसाइट में बदल जाती है, जो अत्यधिक कठोर होती है।
चूंकि यह परिवर्तन केवल सतह तक सीमित रहता है, इसलिए केवल वही भाग कठोर होता है। परंतु, इस विधि के लिए मूल सामग्री में कार्बन का स्तर 0.3% से अधिक होना चाहिए; इससे कम कार्बन पर यह विधि प्रभावी नहीं होगी।
यदि कार्बन की मात्रा 0.3% से कम हो, तो हीटिंग और क्वेंचिंग से पहले उसमें अतिरिक्त कार्बन डालना आवश्यक है। इसके लिए सीमेंटेशन प्रक्रिया अपनाई जाती है।
सीमेंटेशन में, स्टील की वस्तु को कार्बन स्रोत के साथ उच्च तापमान पर कुछ समय के लिए रखा जाता है। इस दौरान, कार्बन सतह में फैलता है। उच्च तापमान और अधिक समय, सतह में ज्यादा कार्बन के समावेश को संभव बनाते हैं।
मुख्यतः तीन तरीके हैं: बॉक्स सीमेंटेशन, लिक्विड बाथ सीमेंटेशन और गैस सीमेंटेशन। लिक्विड बाथ और गैस विधियाँ, बॉक्स सीमेंटेशन की अपेक्षा अधिक प्रभावी हैं। यह प्रक्रिया सामान्यत: 930°C (1700°F) पर होती है।
सीमेंटेशन के बाद, सतह पर कार्बन की मात्रा बढ़ जाने पर, फ्लेम या इंडक्शन क्वेंचिंग से कठोरता और बढ़ाई जाती है।
ऐसे स्टील मिश्रधातु, जिनमें एल्युमिनियम, क्रोमियम और मोलिब्डेनम जैसे तत्व होते हैं, के सतही सीमेंटेशन के लिए नाइट्राइडिंग विधि अपनाई जाती है।
इसमें, वस्तु को नाइट्रोजन गैस और अमोनिया के वातावरण में गर्म किया जाता है, जिससे सतह पर नाइट्राइड्स बनते हैं। ये नाइट्राइड्स सामग्री की कठोरता बढ़ाते हैं।
नाइट्राइडिंग की तीन प्रमुख विधियाँ हैं: सॉल्ट बाथ नाइट्राइडिंग, गैस नाइट्राइडिंग और प्लाज्मा नाइट्राइडिंग।
यह प्रक्रिया अपेक्षाकृत कम तापमान (620°C / 1150°F) पर होती है। जितनी देर तक वस्तु तापमान पर रखी जाती है, उतनी ही अधिक नाइट्रोजन का प्रसार और कठोरीकरण होता है।
सायनाइडिंग एक प्रकार का सतही सीमेंटेशन है, जिसमें सायनाइड बेस्ड सॉल्ट के साथ कार्बन और नाइट्रोजन का प्रसार कराया जाता है। वस्तु को पहले 950°C (1750°F) तापमान पर निश्चित समय के लिए गर्म किया जाता है।
उचित मात्रा में कार्बन और नाइट्रोजन के समावेश के बाद, वस्तु को क्वेंच करके, सायनाइड अवशेषों को धोकर हटाया जाता है। यह अंतिम चरण बहुत महत्वपूर्ण है, क्योंकि सायनाइड विषैला होता है और इसे अत्यंत सावधानी से संभालना चाहिए।
कार्बनाइट्राइडिंग में, स्टील की सतह पर पतली परत में कार्बन और नाइट्रोजन डाले जाते हैं। यह गैस सीमेंटेशन के समान है, लेकिन इसमें अमोनिया का भी उपयोग होता है।
अमोनिया प्रक्रिया के लिए आवश्यक नाइट्रोजन प्रदान करता है। कार्बनाइट्राइडिंग की तापमान सीमा लगभग 840°C (1550°F) है, जो नाइट्राइडिंग और सीमेंटेशन के बीच है। बाद में वस्तु को तेल या गैस में क्वेंच किया जाता है।
कम तापमान के कारण क्वेंचिंग के दौरान वस्तु का विकृति कम होती है। इस प्रक्रिया से प्राप्त वस्तु की कठोरता 60 HRC तक पहुँच सकती है, जो सीमेंटेशन से अधिक है।
कार्बनाइट्राइडेड वस्तुएँ उच्च तापमान पर भी बेहतर प्रदर्शन करती हैं। जहाँ सीमेंटेड वस्तुएँ 200°C से ऊपर कठोरता खोने लगती हैं, वहीं कार्बनाइट्राइडेड वस्तुएँ अपने कठोर नाइट्राइड्स के कारण कठोरता बरकरार रखती हैं।
अधिकांश निर्माता इंजन के क्रैंकशाफ्ट को कार्बनाइट्राइडिंग प्रक्रिया द्वारा सतही कठोर करते हैं।
फेरीटिक नाइट्रोकार्बराइजेशन में, स्टील को फेरीटिक अवस्था में रहते हुए कार्बन और नाइट्रोजन मिलाए जाते हैं। पिछली प्रक्रियाओं में, तापमान बढ़ने पर सूक्ष्मसंरचना फेरीट से ऑस्टेनाइट में बदल जाती है।
फेरीटिक नाइट्रोकार्बराइजेशन में, यह तापमान प्राप्त नहीं किया जाता। वस्तु को कार्बन और नाइट्रोजन युक्त वातावरण में फेरीटिक अवस्था में ही रखा जाता है।
इसके तीन प्रमुख प्रकार हैं: सॉल्ट बाथ फेरीटिक नाइट्रोकार्बराइजेशन, गैस नाइट्रोकार्बराइजेशन और आयन नाइट्रोकार्बराइजेशन।
सतही सीमेंटेशन प्रक्रिया आज उद्योग में सतही उपचार के लिए अत्यंत प्रचलित है। यह विशेष रूप से उन अनुप्रयोगों में उपयोगी है जहाँ कंपन, झटके और असंतुलन होते हैं। सतही सीमेंटेशन इन परिस्थितियों में उत्कृष्ट कठोरता प्रदान करता है, बिना भंगुरता बढ़ाए।
हमें उम्मीद है कि इस लेख ने आपको सतही सीमेंटेशन प्रक्रिया की समग्र जानकारी दी है। ताप उपचार की अन्य विधियों के बारे में जानने के लिए हमारे अन्य लेख अवश्य पढ़ें और नवीनतम जानकारियों, लेखों और यांत्रिक इंजीनियरिंग की दुनिया की खबरों के लिए हमारे न्यूज़लेटर को सब्सक्राइब करना न भूलें।
