एल्यूमीनियम के लिए GMAW सेटअप: सावधानीपूर्वक और व्यावहारिक सेटिंग्स से मिलती है सफल वेल्डिंग
किसी भी एप्लिकेशन की तरह, एल्यूमीनियम के लिए गैस मेटल आर्क वेल्डिंग (GMAW) में सफलता पाने के लिए डिटेल्स पर…

एल्यूमीनियम वेल्डिंग मैन्युफैक्चरिंग और एयरोस्पेस उद्योगों में इसकी अनूठी यांत्रिक विशेषताओं के कारण काफी आम है। एल्यूमीनियम हल्का, टिकाऊ और अत्यधिक जंग प्रतिरोधी है, जिसकी वजह से यह अन्य धातुओं की तुलना में कई अनुप्रयोगों के लिए आकर्षक विकल्प बनता है।
हालाँकि, एल्यूमीनियम वेल्डिंग में सफल और दोष रहित परिणाम पाने के लिए कई विशिष्ट चुनौतियाँ सामने आती हैं।
मुख्य बिंदु
एल्यूमीनियम की वेल्डिंग एक जटिल प्रक्रिया है, जिसमें ज्ञान, कौशल और अनुभव की आवश्यकता होती है। एल्यूमीनियम के लिए उपयुक्त विभिन्न वेल्डिंग प्रक्रियाओं, उनकी चुनौतियों और समाधानों को समझना सफल वेल्डेड जॉइंट्स के लिए अनिवार्य है।
एल्यूमीनियम हवा के संपर्क में आते ही तेजी से ऑक्सीडाइज हो जाता है, जिससे उस पर एक पतली ऑक्साइड परत बन जाती है, जिसका गलनांक स्वयं एल्यूमीनियम (660°C) से कहीं अधिक (2072°C) होता है। इस बाधा के चलते वेल्डिंग के दौरान छेद या पंक्चर हो सकते हैं।
इस ऑक्साइड परत को वेल्डिंग से पहले सॉल्वेंट्स या एसिड से या फिर स्टेनलेस स्टील ब्रश या सैंडिंग जैसी यांत्रिक विधियों से हटाया जा सकता है।
पिघले हुए एल्यूमीनियम में बड़ी मात्रा में हाइड्रोजन घुल जाती है, जिससे वेल्डेड धातु में छोटे-छोटे बुलबुले या खाली स्थान बनते हैं। इससे मटेरियल की संरचनात्मक मजबूती कमजोर हो जाती है और वह दबाव या तनाव में विफल हो सकता है।
साफ-सुथरे मटेरियल और उपकरणों का उपयोग, सतह से तेल-चिकनाई हटाना और शील्डिंग गैस का प्रयोग कर पोरोसिटी को कम किया जा सकता है।
तेल, धूल, हवा और अवशेष वेल्डिंग क्षेत्र को प्रभावित कर सकते हैं, जिससे जोड़ की मजबूती और फिनिश पर असर पड़ता है। ये अशुद्धियाँ वातावरण, उपकरण, तैयारी या भंडारण से आ सकती हैं। वेल्डेड जॉइंट में रंग बदलना, धारियाँ, जंग या ऑक्सीकरण अशुद्धियों के संकेत हैं।
सही भंडारण, उपकरणों का रखरखाव और धातु की तैयारी अशुद्धियों से बचाव के लिए बेहद जरूरी हैं।
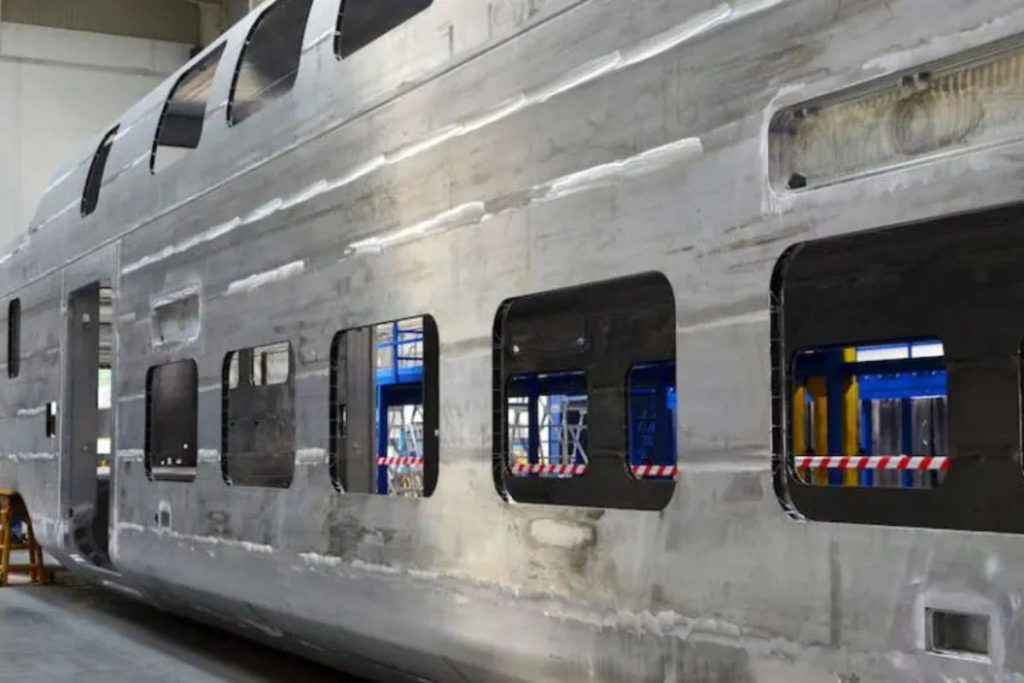
एल्यूमीनियम के साथ काम करते समय अक्सर विभिन्न मोटाई वाले मटेरियल को वेल्ड करना पड़ता है। एक साथ पतली और मोटी शीट्स वेल्ड करना चुनौतीपूर्ण होता है: अधिक गर्मी पतली शीट को जला सकती है, जबकि मोटी शीट में पर्याप्त पैठ नहीं बन पाती।
विभिन्न ग्रेड के एल्यूमीनियम, वेल्डिंग विधियाँ और उपयुक्त तकनीकों की समझ, तथा सही पैरामीटर (जैसे एम्पीयर और ऊष्मा) का चयन, विभिन्न मोटाई के मटेरियल की सफल वेल्डिंग के लिए महत्वपूर्ण है।
अत्यधिक तापीय तनाव के कारण एल्यूमीनियम वेल्डिंग में हॉट क्रैकिंग या सॉलिडिफिकेशन क्रैकिंग हो सकती है। यही वजह थी कि पहले एल्यूमीनियम को आर्क वेल्डिंग के लिए अनुपयुक्त माना जाता था।
विभिन्न मिश्रधातुओं के संयोजन और उचित हीट ट्रीटमेंट से एल्यूमीनियम की यांत्रिक विशेषताओं में काफी सुधार किया जा सकता है। (Al-Cu) 2xxx और (Al-Zn) 7xxx सीरीज की मिश्रधातुओं पर हीट ट्रीटमेंट किया जा सकता है।
एल्यूमीनियम की उच्च तापीय चालकता वेल्डिंग के दौरान गर्मी को तेजी से सोख और फैला देती है, जिससे वेल्ड में गहराई तक पैठ पाना कठिन हो जाता है।
अधिक ऊष्मा देने के लिए वेल्डिंग उपकरण को समायोजित करने से पैठ में सुधार होता है।
एल्यूमीनियम वेल्डिंग के लिए कई प्रक्रियाएँ उपलब्ध हैं, जिनकी अपनी-अपनी खूबियाँ और सीमाएँ हैं। वेल्डर आमतौर पर TIG या MIG चुनते हैं, लेकिन विशिष्ट परिणामों के लिए अन्य विधियाँ भी अपनाई जा सकती हैं।
विधि चुनते समय सप्लाई, लागत (उपकरण, फिलर, कंज्यूमेबल्स), जोड़ का डिज़ाइन, वेल्डिंग परफॉर्मेंस, दोहराव, डिस्टॉर्शन टॉलरेंस, उत्पादन गति और सुरक्षा जैसे कारकों पर ध्यान देना चाहिए।
टंगस्टन इनर्ट गैस आर्क वेल्डिंग (GTAW) या TIG एल्यूमीनियम को जोड़ने के लिए सबसे लोकप्रिय तकनीकों में से एक है, जो अपनी सटीकता और गुणवत्ता के लिए जानी जाती है। यह अल्टरनेटिंग करंट (AC) के साथ काम कर सकती है, जिससे आर्क स्थिर होता है और ऑक्साइड परत हट जाती है। TIG मशीन पर्याप्त गर्मी देती है, जिससे पतली और मोटी दोनों प्रकार की एल्यूमीनियम शीट वेल्ड की जा सकती हैं।
इनर्ट शील्डिंग गैस, आमतौर पर आर्गन, TIG टॉर्च से सप्लाई की जाती है, जिससे वेल्ड पूल को संदूषण से बचाया जाता है। जब फिलर रोड की जरूरत हो, तो अक्सर 4xxx सीरीज का एल्यूमीनियम इस्तेमाल होता है।
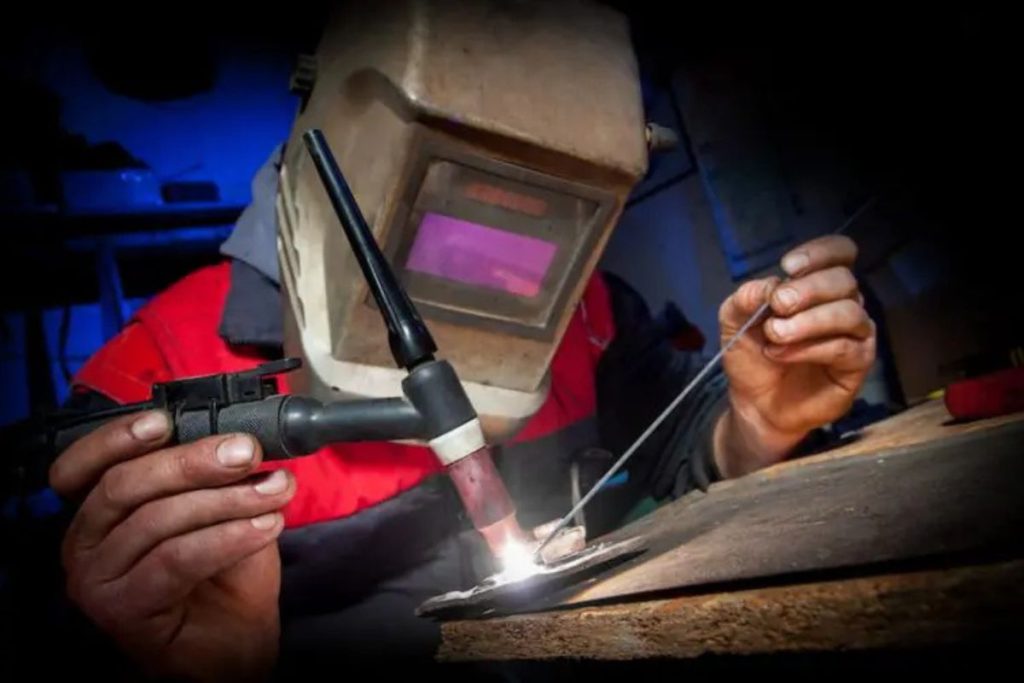
मेटल इनर्ट गैस आर्क वेल्डिंग (GMAW) या MIG मोटी एल्यूमीनियम शीट्स के लिए उपयुक्त है, क्योंकि इसमें TIG की तुलना में अधिक ऊष्मा मिलती है। इस प्रक्रिया में भी शील्डिंग गैस का उपयोग होता है, लेकिन इसमें एक कंज्यूमेबल इलेक्ट्रोड होता है, जिसे ऑटोमैटिकली फीड किया जाता है, जिससे वेल्डिंग गति बढ़ जाती है। यह संदूषण से बचाव के लिए शील्डिंग गैस का उपयोग करता है।
लेज़र वेल्डिंग एक तेज़ प्रक्रिया है, जिसमें उच्च शक्ति सघनता वाली बीम एल्यूमीनियम सतह पर केंद्रित की जाती है। इससे संकरी या गहरी जॉइंट्स को सटीकता से वेल्ड किया जा सकता है, जिससे साफ-सुथरे वेल्ड बनाए जाते हैं और शील्डिंग गैस का उपयोग होता है। 6xxx सीरीज की एल्यूमीनियम मिश्रधातुएँ लेज़र वेल्डिंग के लिए उपयुक्त मानी जाती हैं, जिनके साथ आमतौर पर 4032 या 4047 फिलर रोड्स का उपयोग किया जाता है।
इलेक्ट्रॉन बीम वेल्डिंग मोटे हिस्सों के लिए उपयुक्त है, क्योंकि इससे छोटा और सटीक वेल्ड पूल बनता है। यह प्रक्रिया वैक्यूम चैंबर में की जाती है, जिससे बिना अतिरिक्त शील्डिंग गैस के अशुद्धियों से बचाव हो जाता है।
एल्यूमीनियम की रेसिस्टेंस वेल्डिंग में दबाव और विद्युत धारा का उपयोग कर मटेरियल को पिघलाया जाता है। स्पॉट और सीम वेल्डिंग का प्रयोग आमतौर पर एल्यूमीनियम शीट्स को जोड़ने के लिए किया जाता है। हालाँकि, एल्यूमीनियम की उच्च तापीय और विद्युत चालकता इस तकनीक के प्रयोग को चुनौतीपूर्ण बना सकती है।
फ्रिक्शन वेल्डिंग एक ठोस अवस्था की प्रक्रिया है, जिसमें एल्यूमीनियम के टुकड़ों के बीच यांत्रिक घर्षण से गर्मी उत्पन्न कर वेल्डिंग की जाती है। इसमें शील्डिंग गैस की आवश्यकता नहीं होती। यह सभी एल्यूमीनियम मिश्रधातुओं के लिए उपयुक्त है, यहाँ तक कि 2xxx और 7xxx जैसी कठिन-से-वेल्ड सीरीज के लिए भी।
फ्लक्स युक्त प्रक्रियाएँ (फ्लक्स कोर फिलर, ग्रैन्युलर फ्लक्स या अन्य) एल्यूमीनियम वेल्डिंग के लिए उपयुक्त नहीं हैं, क्योंकि इससे पोरोसिटी का खतरा बढ़ जाता है।
1. सुरक्षा और तैयारी – किसी भी वेल्डिंग विधि की तरह, सुरक्षात्मक उपकरण (चश्मा, हेलमेट, दस्ताने आदि) का उपयोग जरूरी है। वेल्डिंग प्रक्रिया की पहले से समझ और योजना बनाना आवश्यक है। इसमें ऑक्साइड परत हटाना (रासायनिक उत्पाद या स्टील ब्रश से) और उपकरण की सफाई भी शामिल है।
2. विवरण पर ध्यान – अनुभवी वेल्डर इस बात को अच्छी तरह समझते हैं कि प्रोजेक्ट कैसे आगे बढ़ाना है। वेल्डिंग प्रक्रिया, उपकरण पैरामीटर और संपूर्ण दृष्टिकोण जैसे विवरण सफलता के लिए जरूरी हैं। पेशेवर वेल्डिंग सेवाएँ भविष्य की समस्याओं से बचाती हैं।
3. धैर्य – उच्च गुणवत्ता की वेल्डिंग में समय लगता है, इसलिए लगातार पैरामीटर समायोजित करते हुए धैर्य रखना जरूरी है। कई टुकड़ों की सीरियल वेल्डिंग में दोहराए जाने योग्य और उच्च गुणवत्ता वाले परिणाम सफलता की कुंजी हैं।
4. भंडारण – एल्यूमीनियम को इनडोर, कमरे के तापमान और सूखी जगह पर स्टोर करना चाहिए। टुकड़ों को एक-दूसरे पर न रखें (जैसे एल्यूमीनियम शीट्स), बल्कि खड़ा करके रखें, क्योंकि एल्यूमीनियम मुलायम होता है।
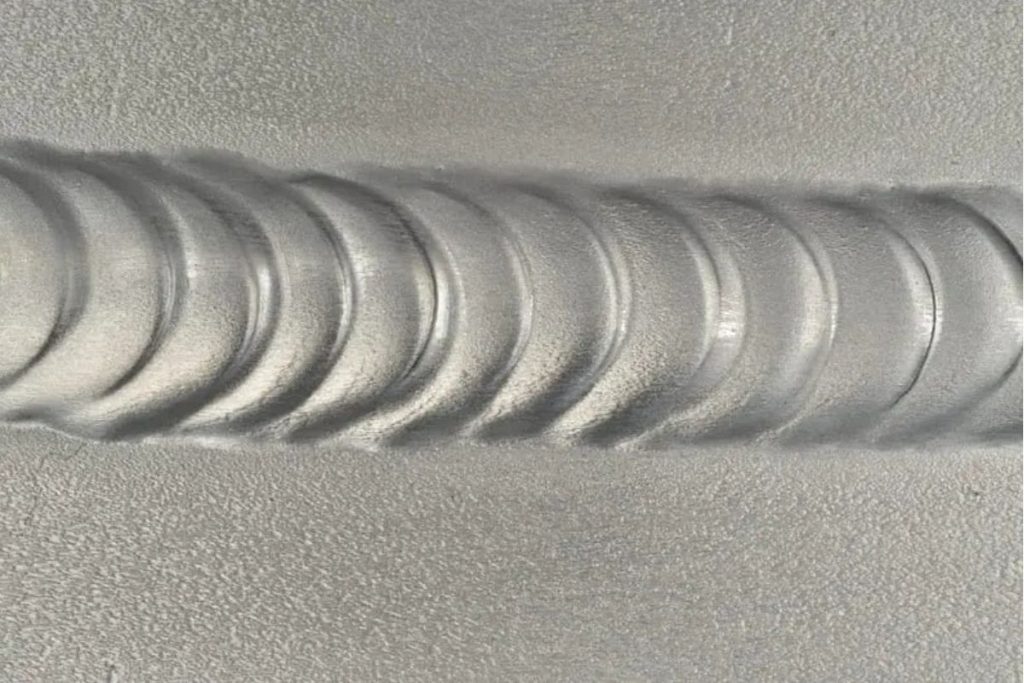
5. वेल्ड बीड प्रोफाइल – एल्यूमीनियम वेल्डिंग में अधिकतर मामलों में रैखिक बीड प्रोफाइल को प्राथमिकता दी जाती है, जबकि स्टील में आमतौर पर ज़िगज़ैग तकनीक का प्रयोग होता है।
