लेजर कटिंग बनाम सीएनसी मिलिंग: सही उपकरण का चयन
जब सटीक निर्माण और सामग्री के आकार देने की बात आती है, तो लेजर कटिंग और सीएनसी मिलिंग के बीच…

सीएनसी मिलिंग उन सबसे सामान्य प्रक्रियाओं में से एक है, जब जटिल पुर्जों का निर्माण करना होता है। जटिल क्यों? जब अन्य निर्माण विधियाँ, जैसे लेज़र या प्लाज़मा कटिंग, वही परिणाम दे सकती हैं, तो अक्सर उनके विकल्प को चुनना अधिक किफायती होता है। हालांकि, इन दोनों में सीएनसी मिलिंग जैसी क्षमताएँ नहीं होती।
इसी वजह से, हम मिलिंग प्रक्रिया और मशीनों के विभिन्न पहलुओं का गहराई से विश्लेषण करेंगे। इससे आपको यह निर्णय लेने में सहायता मिलेगी कि क्या आपको अपने पुर्जों के निर्माण के लिए सीएनसी मिलिंग सेवाओं की आवश्यकता है, या कोई अन्य अधिक लाभकारी विकल्प उपलब्ध है।
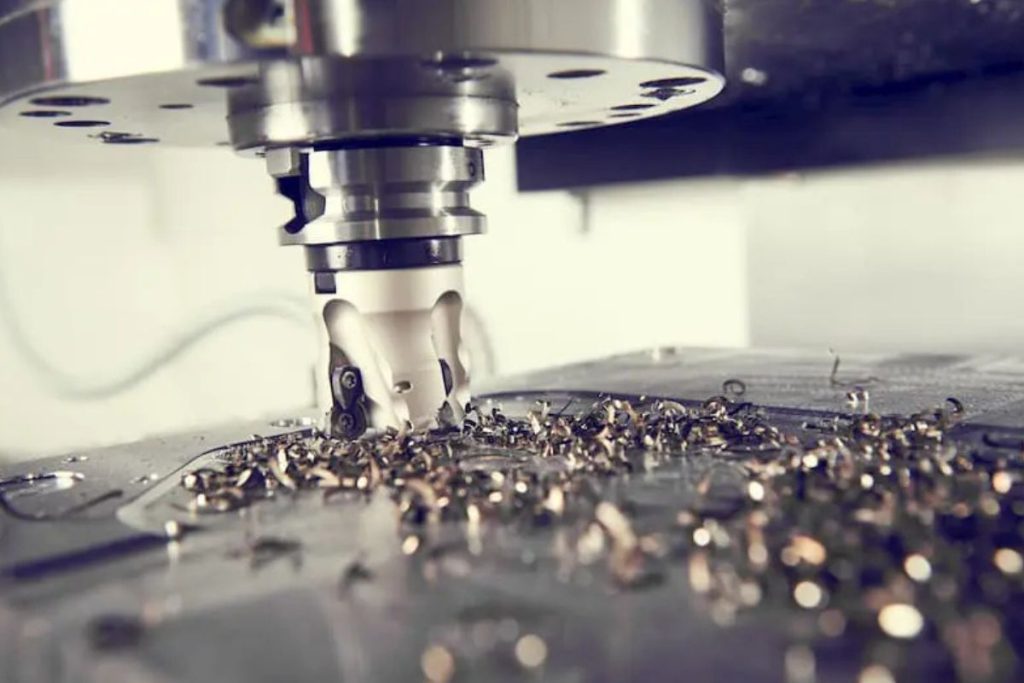
आगे चलकर हम विस्तार से प्रक्रिया, मशीनरी आदि के बारे में जानेंगे। लेकिन पहले, आइए स्पष्ट करें कि सीएनसी मिलिंग से हमारा क्या तात्पर्य है और इस शब्द से जुड़ी आम शंकाएँ क्या हैं।
सबसे पहले, बहुत से लोग जब मिलिंग की आवश्यकता होती है, तो सीएनसी मशीनिंग सेवाएँ खोजते हैं। मशीनिंग में मिलिंग और टर्निंग दोनों ही आते हैं, किंतु इनमें महत्वपूर्ण अंतर हैं। मशीनिंग एक यांत्रिक कटिंग टेक्नोलॉजी है जिसमें सामग्री को हटाने के लिए भौतिक संपर्क और विभिन्न प्रकार के टूल्स का उपयोग किया जाता है।
दूसरे, सभी सीएनसी मशीनिंग प्रक्रियाएँ सीएनसी मशीनों का उपयोग करती हैं, लेकिन सभी सीएनसी मशीनें मशीनिंग के लिए उपयुक्त नहीं होतीं। सीएनसी का अर्थ है कंप्यूटर न्यूमेरिकल कंट्रोल। कोई भी मशीन जो सीएनसी का उपयोग करती है, उसमें कम्प्यूटरीकृत सिस्टम के ज़रिए कटिंग प्रक्रिया को स्वचालित किया जाता है।
इसलिए, सीएनसी मशीनों में लेज़र कटर्स, प्लाज़मा कटर्स, प्रेस ब्रेक आदि भी शामिल हैं।
इस प्रकार, सीएनसी मशीनिंग इन दोनों अवधारणाओं का संयोजन है, और यह हमारे शीर्षक में पूछे गए प्रश्न का उत्तर है। सीएनसी मिलिंग एक सब्ट्रैक्टिव मैन्युफैक्चरिंग विधि है, जिसमें कंप्यूटर न्यूमेरिकल कंट्रोल सिस्टम्स के माध्यम से प्रक्रिया का स्वचालन किया जाता है।
हम केवल मैन्युफैक्चरिंग प्रक्रिया का ही वर्णन कर सकते थे, लेकिन संपूर्ण प्रवाह की एक विस्तृत जानकारी देना अधिक स्पष्टता प्रदान करता है।
मिलिंग प्रक्रिया में शामिल हैं:
पहला कदम है फाइनल प्रोडक्ट की वर्चुअल प्रस्तुति किसी CAD सॉफ्टवेयर में तैयार करना। कई शक्तिशाली CAD-CAM प्रोग्राम हैं, जो उपयोगकर्ता को आवश्यक G-कोड जेनरेट करने में सक्षम बनाते हैं।
कोड उपलब्ध रहता है, जिसे जरूरत अनुसार मशीन की क्षमताओं के अनुसार संशोधित किया जा सकता है। साथ ही, मैन्युफैक्चरिंग इंजीनियर इस सॉफ्टवेयर की मदद से पूरे कटिंग प्रोसेस का सिमुलेशन कर सकते हैं।
इससे डिज़ाइन में त्रुटियों का पता लगाया जा सकता है और ऐसे मॉडल बनाने से बचा जा सकता है, जिन्हें बनाना संभव न हो।
G-कोड को मैन्युअली भी लिखा जा सकता है, जैसा पहले किया जाता था, लेकिन इससे पूरी प्रक्रिया काफी लंबी हो जाती है। इसीलिए हम आधुनिक इंजीनियरिंग सॉफ्टवेयर की पूरी क्षमताओं का उपयोग करने की सलाह देते हैं।
हालांकि सीएनसी मशीनें कटिंग का कार्य स्वचालित रूप से करती हैं, लेकिन प्रक्रिया के कई अन्य पहलुओं के लिए ऑपरेटर की आवश्यकता होती है। उदाहरण के लिए, वर्कपीस को टेबल पर फिक्स करना और कटिंग टूल्स को मशीन के स्पिंडल में फिट करना।
मैन्युअल मिलिंग में ऑपरेटर की भूमिका अधिक होती है, जबकि नवीनतम मॉडल्स में उन्नत ऑटोमेशन सिस्टम्स होते हैं। आधुनिक मिलिंग सेंटर्स टूल्स को प्रक्रिया के दौरान बदल भी सकते हैं। इससे रुकावटें कम होती हैं, हालांकि किसी को सेटअप पहले से करना होता है।
प्रारंभिक सेटअप के बाद, ऑपरेटर मशीन के प्रोग्राम की अंतिम बार समीक्षा करता है, फिर स्टार्ट का आदेश देता है।
मिलिंग प्रक्रिया में एक घूर्णनशील टूल का उपयोग होता है, जो वर्कपीस के संपर्क में आकर चिप्स हटाता है। लगातार कटिंग से वांछित आकार प्राप्त होता है।
हालांकि, कटिंग के कई तरीके हैं:
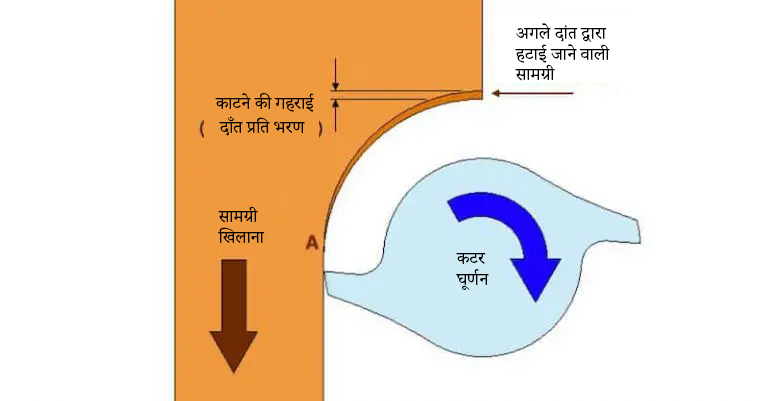
जैसा कि नाम से ही स्पष्ट है, पारंपरिक मिलिंग अतीत में सबसे सामान्य तरीका रहा है। इसकी यांत्रिकी इस प्रकार है:
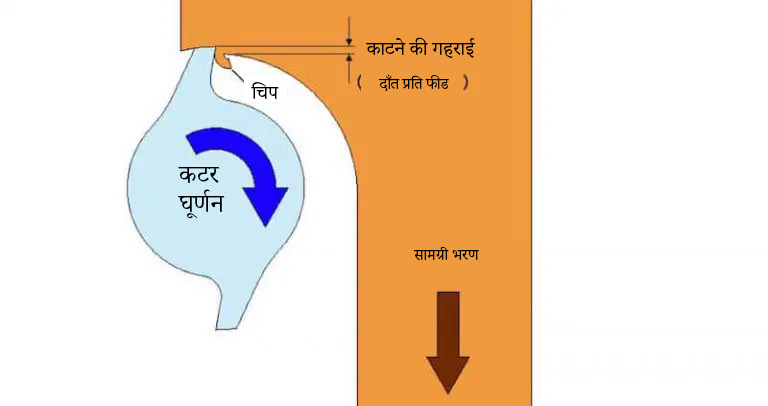
आधुनिक सीएनसी मिलिंग में आमतौर पर कॉनकोर्डेंस मिलिंग का प्रयोग किया जाता है। इसकी मुख्य विशेषताएँ हैं:
मिलिंग प्रक्रिया में आमतौर पर कई ऑपरेशंस होते हैं, लेकिन यह अंतिम उत्पाद के आकार और कच्चे माल की स्थिति पर निर्भर करता है। अक्सर, सटीक फिनिशिंग और डिटेलिंग (जैसे ग्रूव या थ्रेडेड होल) के लिए मिलिंग आवश्यक होती है।
लेकिन इसे कच्चे ब्लॉक से पूरा पुर्जा बनाने के लिए भी इस्तेमाल किया जाता है। शुरुआती ऑपरेशन्स में बड़े टूल्स का उपयोग करके तेजी से सामग्री हटाई जाती है और वांछित आकार के करीब लाया जाता है।
उच्च सटीकता वाली मशीनिंग के लिए टूल बदलना आवश्यक है। मिलिंग की उच्च सटीकता अंतिम चरण में प्राप्त की जाती है, जिसमें इंजीनियरिंग टॉलरेंस और सतह की चिकनाई प्राप्त की जाती है, जो अन्य निर्माण प्रक्रियाओं में मुश्किल होती है।
अब देखते हैं कि एक मिलिंग मशीन में क्या-क्या होता है। हालांकि आधुनिक मिलिंग सेंटर्स सभी प्रकार के ऑपरेशन कर सकते हैं, वे अधिक जटिल होते हैं। इसलिए, यहां हम पारंपरिक मशीनों के आधार पर सामान्य कम्पोनेंट्स की जानकारी देंगे।
क्षैतिज मिलिंग मशीन को इसका नाम टूल एक्सिस की क्षैतिज स्थिति के कारण मिला है। ऊपर दी गई छवियों में इसके फ्लैट मिलिंग में उपयोग का उदाहरण दिखाया गया है। स्वाभाविक है, क्षैतिज मिलिंग मशीनें फ्रंट मिलिंग के लिए भी उपयुक्त हैं।
क्षैतिज मिलिंग मशीन की संरचना बहुत सरल होती है। कटिंग टूल आर्बर में फिट होता है। टूल बदलने के लिए आर्बर सपोर्ट और स्पेसर्स को हटाकर नया टूल फिट किया जाता है।
वर्कपीस को टेबल पर वाइस की मदद से फिक्स किया जाता है। टेबल X, Y और Z एक्सिस पर मूव हो सकती है, जिससे वर्कपीस की स्थिति तय की जाती है।
आधुनिक मशीनों का स्वरूप अलग होता है, जिससे वे ऑटोमेशन के लिए उपयुक्त होती हैं। क्षैतिज मिलिंग सेंटर्स में कई स्पिंडल हो सकते हैं, जिनमें अलग-अलग टूल्स फिट होते हैं, जिससे प्रक्रिया तेज होती है। साथ ही टेबल और टूल्स अधिक दिशाओं में, जिनमें घूर्णन भी शामिल है, मूव हो सकते हैं।
हालांकि, मूल सिद्धांत वही हैं और पारंपरिक मशीन को समझना आधुनिक मशीनों को समझने के लिए पर्याप्त है।
क्षैतिज मिलिंग के फायदे:
फिर से, वर्टिकल मिलिंग मशीन का नाम तस्वीर देखकर ही आसानी से समझ आता है। टूल एक्सिस की वर्टिकल स्थिति इसे फ्रंट मिलिंग के लिए अधिक उपयुक्त बनाती है।
क्षैतिज और वर्टिकल मिलिंग मशीनों में कुछ अंतर हैं, लेकिन मुख्य घटक मिलते-जुलते हैं। मशीन का हेड एक बाहरी हाथ के अंतिम छोर पर होता है। कटिंग टूल के लिए स्पिंडल हेड में फिट होता है।
टेबल की व्यवस्था क्षैतिज मशीन जैसी ही है, जो तीनों दिशाओं में मूव कर सकती है।
आधुनिक 5-एक्सिस वर्टिकल मिलिंग मशीनें वर्कपीस को घुमा सकती हैं, जिससे पहुँच बढ़ती है और मैन्युफैक्चरिंग समय कम होता है। सभी मूवमेंट्स का ऑटोमेशन अधिक सटीकता, कम डिलीवरी समय और लगभग एक जैसे बैच प्रदान करता है।
वर्टिकल मिलिंग के फायदे:
वर्तमान बाजार में कई प्रकार की मिलिंग मशीनें उपलब्ध हैं। इन्हें वर्गीकृत करने के भी कई तरीके हैं। सभी में मूल सिद्धांत समान होते हैं, कुछ संशोधनों के साथ जो नई संभावनाएँ और अलग-अलग प्रकार की मशीनें प्रस्तुत करते हैं।
मिलिंग मशीन के सबसे सामान्य प्रकार हैं:
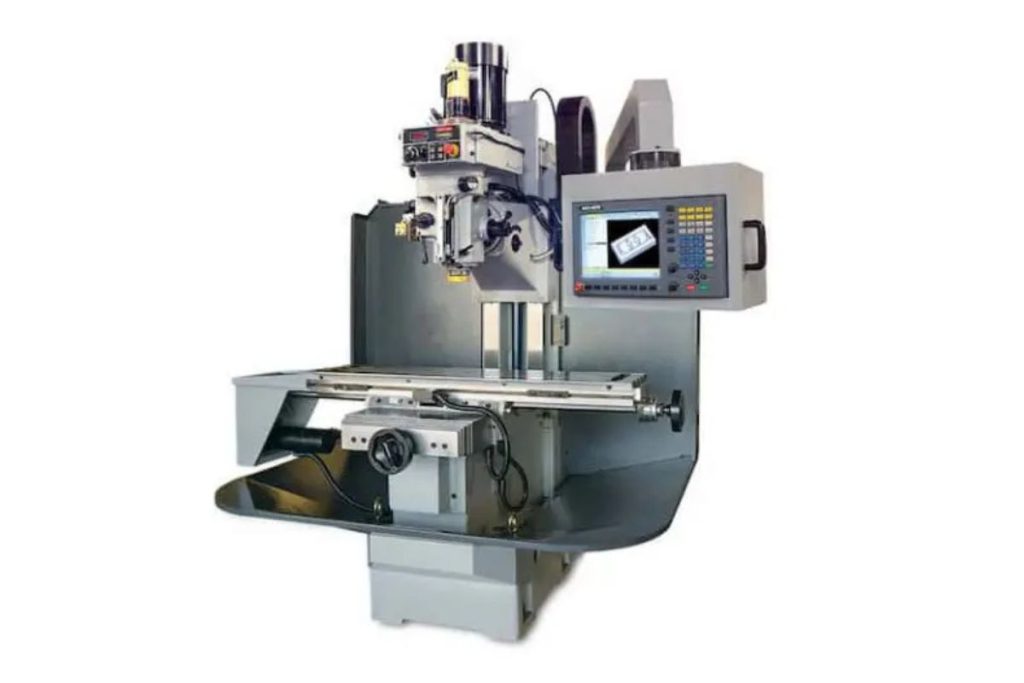
बेड टाइप मिलिंग मशीनों की डिजाइन में एक मजबूत और स्थिर बेस होता है। जहाँ भारी और बड़े वर्कपीस कंसोल टाइप मशीनों में अस्थिरता ला सकते हैं, वहीं बेड टाइप मशीनें स्थिर रहती हैं। बेड की लंबाई एक साथ कई वर्कपीस क्लैंप करने की सुविधा देती है, जिससे डेड टाइम कम होता है और काम की दक्षता बढ़ती है।
वर्क टेबल सीधे बेड से जुड़ी होती है और दो दिशाओं में मूव कर सकती है। स्पिंडल हेड एक्सियल दिशा में मूव कर सकता है, जिससे कटिंग गहराई तय होती है। एक्सिस की दिशा मशीन पर निर्भर करती है, क्योंकि क्षैतिज, वर्टिकल और यूनिवर्सल बेड टाइप मिलिंग मशीनें उपलब्ध हैं। सभी को सीएनसी के माध्यम से ऑटोमेट किया जा सकता है।
सबसे लोकप्रिय विकल्प यूनिवर्सल सीएनसी मिलिंग मशीन है। क्षैतिज और वर्टिकल मिलिंग मशीनों में कुछ सीमाएँ होती हैं, जबकि यूनिवर्सल मशीनें अधिक लचीलापन देती हैं।
दक्षता बढ़ाने के लिए डबल बेड का भी उपयोग किया जा सकता है। इससे कई वर्कपीस एक साथ प्रोसेस किए जा सकते हैं या एक बड़े वर्कपीस को बिना दोबारा क्लैंप किए दोनों सिरों पर काम किया जा सकता है। ध्यान दें कि इस सेटअप में टूल्स के टकराने का जोखिम रहता है, जिसे सही सीएनसी प्रोग्रामिंग से रोका जा सकता है।
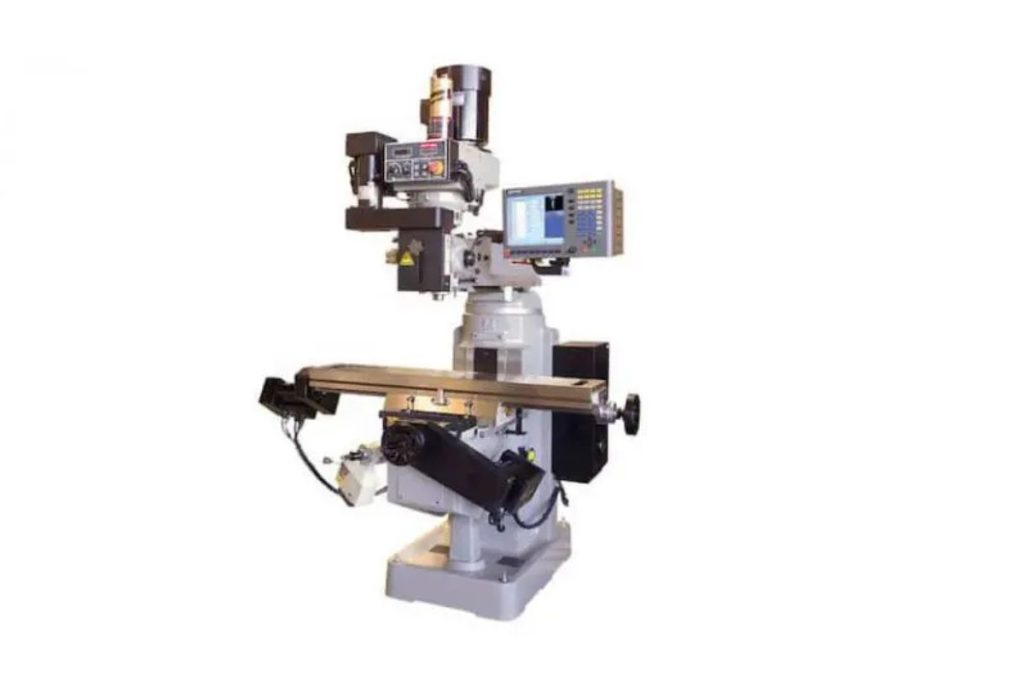
ये मशीनें छोटे से मध्यम आकार के पुर्जे बनाने के लिए उपयुक्त होती हैं। इनकी सीमा यह है कि इनमें बेड टाइप के मुकाबले कम स्थिरता होती है। साथ ही, मशीन का फ्रेम वर्कपीस के आकार को सीमित करता है।
पारंपरिक कंसोल टाइप मिलिंग मशीन एकल पीस निर्माण, मरम्मत, प्रिपरेटरी वर्क आदि के लिए उपयुक्त है। कटिंग हेड की एक दिशा में ही मूवमेंट दुर्घटनाओं की संभावना घटाता है। इन्हें अक्सर सीएनसी स्टेशन पर बाद के मशीनिंग से पहले वर्कपीस की तैयारी के लिए उपयोग किया जाता है।
इन मशीनों में हर ऑपरेशन के बाद मैन्युअल टूल बदलना पड़ता है, जिससे प्रक्रिया धीमी होती है। फिर भी, आधुनिक सीएनसी मशीनिंग सेंटर्स में कंसोल टाइप की क्षमताएँ शामिल होती हैं।
मूवेबल आर्म टाइप मिलिंग मशीन में कटिंग हेड एक ऐसे आर्म पर होता है जो आगे-पीछे स्लाइड कर सकता है। इससे टूल दो दिशाओं (X और Y) में मूव कर सकता है। बाजार में क्षैतिज और वर्टिकल दोनों विकल्प उपलब्ध हैं। कई मशीनों में कटिंग हेड को घुमाया भी जा सकता है।
प्लानर टाइप मिलिंग मशीनें बेड टाइप के बहुत समान होती हैं। दोनों में बड़ी टेबल्स और तीन दिशाओं में मूव होने वाले स्पिंडल्स होते हैं। मुख्य अंतर यह है कि प्लानर टाइप मिलिंग मशीन में एक साथ अधिक टूल्स फिट किए जा सकते हैं, आमतौर पर चार तक।
यह अतिरिक्त लचीलापन दक्षता बढ़ाता है और टूल बदलने के लिए प्रक्रिया रोकने की आवश्यकता कम करता है।
इस लेख में हमने विभिन्न एक्सिस का उल्लेख किया है, लेकिन आइए स्पष्ट रूप से समझें कि प्रत्येक का अर्थ क्या है।
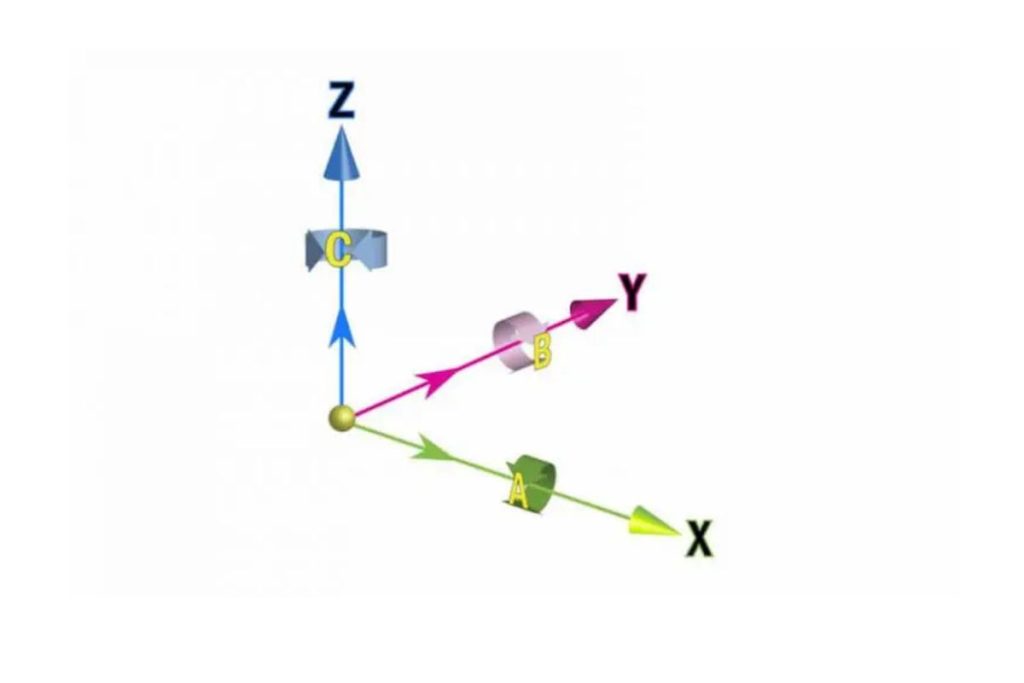
एक 3-एक्सिस वर्टिकल मिलिंग मशीन में टेबल दो दिशाओं (X और Y) में मूव कर सकती है। इससे वर्कपीस को टूल के सापेक्ष पोजीशन किया जा सकता है, दूरी स्थिर रखते हुए। तीसरा एक्सिस (Z) कटिंग टूल को नीचे लाने की सुविधा देता है।
सीएनसी कंट्रोलर तीनों एक्सिस को एक साथ मूव कर सकते हैं, जिससे अधिकांश प्रक्रियाओं के लिए आवश्यक लचीलापन मिलता है।
4-एक्सिस मिलिंग मशीन में ऊपर बताई गई तीन एक्सिस के साथ एक और (A एक्सिस) जुड़ती है। अब टेबल X एक्सिस के चारों ओर घूम सकती है, जिससे वर्कपीस को बार-बार रिपोजिशन किए बिना साइड फेसिंग मशीनिंग संभव होती है।
जैसा कि आप समझ सकते हैं, 4-एक्सिस की सारी बातें 5-एक्सिस मशीन पर भी लागू होती हैं। इसमें B एक्सिस जुड़ती है, जो Y एक्सिस के चारों ओर घूमने की अनुमति देती है।
5-एक्सिस सीएनसी मशीनिंग सेंटर्स बहुत महंगे होते हैं, लेकिन ये एक ही ऑपरेशन में अत्यंत जटिल पुर्जे बना सकते हैं। अतिरिक्त सेटअप की आवश्यकता नहीं होती और वर्कपीस की बेहतर ओरिएंटेशन से टूल की आयु बढ़ती है।
6-एक्सिस सीएनसी मिलिंग मशीनें बहुत आम नहीं हैं, क्योंकि वे अत्यधिक महंगी होती हैं। ये 5-एक्सिस मशीनों से लगभग 75% तक तेज हो सकती हैं, लेकिन इतनी क्षमताओं की आवश्यकता अक्सर नहीं होती कि इतनी लागत को उचित ठहराया जा सके। ऊपर दिए गए वीडियो में 5 और 6-एक्सिस मशीनों की तुलना भी दिखाई गई है।
6-एक्सिस मिलिंग मशीन में वर्क टेबल स्थिर रहती है और सारा मूवमेंट कटिंग हेड में होता है। यह तीनों दिशाओं में मूव हो सकता है और सभी एक्सिस के चारों ओर घूम सकता है।
मिलिंग का उपयोग विभिन्न फीचर्स (जैसे थ्रेडिंग, चेम्फर, ग्रूव, आदि) बनाने के लिए किया जाता है। इससे एक ही सीएनसी मिलिंग सेंटर में जटिल डिज़ाइनों का निर्माण संभव है, और सटीकता +/- 0.1 मिमी तक होती है।
इन फीचर्स के निर्माण के लिए विभिन्न मिलिंग ऑपरेशंस की आवश्यकता होती है:
फ्लैट मिलिंग, जिसे सरफेस मिलिंग भी कहा जाता है, आमतौर पर क्षैतिज मिलिंग मशीन पर की जाती है, यानी टूल का घूर्णन अक्ष कटिंग सतह के समानांतर होता है।
फ्लैट मिलिंग में चौड़े या पतले कटर का उपयोग किया जा सकता है, जो वांछित परिणाम पर निर्भर करता है। चौड़े कटर, कम स्पीड और तेज फीड तथा मोटे दांतों के साथ, तेज सामग्री हटाने की सुविधा देते हैं, लेकिन सतह फिनिश अच्छी नहीं होती।
इसलिए, दूसरे चरण में, अधिक फाइन दांतों वाले कटर का उपयोग किया जा सकता है, जिसके लिए उच्च स्पीड और धीमी फीड की आवश्यकता होती है, जिससे प्रति यूनिट समय में कम सामग्री हटती है, लेकिन फिनिश बेहतर मिलता है। दोनों तरीकों का संयोजन आर्थिक दृष्टि से अच्छा विकल्प है।
इस ऑपरेशन में ऐसे कटिंग टूल का उपयोग होता है, जिसमें साइड और सिरे दोनों पर दांत होते हैं। टूल का अक्ष वर्कपीस के लंबवत होता है।
फ्रंट मिलिंग आमतौर पर फ्लैट मिलिंग के बाद की जाती है, जिससे जटिल कॉन्टूर और बेहतर फिनिश मिलती है। साइड दांत अधिकांश कटिंग करते हैं, जबकि सिरे के दांत सतह की फिनिशिंग में मदद करते हैं।
इस मिलिंग ऑपरेशन से चेम्फर, ग्रूव आदि बनाना संभव है। इन फीचर्स को बनाने के कई तरीके हैं।
3-एक्सिस मशीन में विभिन्न कटर का उपयोग सबसे तर्कसंगत है। डोवटेल कटर से एंगल्ड ग्रूव बन सकते हैं, जबकि टेपर कटर से चेम्फर बनते हैं। ये दोनों टूल्स लगभग एक-दूसरे के विपरीत होते हैं।
कटर का अक्ष सतह के लंबवत या समांतर हो सकता है।
इस प्रकार की मिलिंग में विशेष टूल्स का उपयोग कर जटिल सतही कॉन्टूर बनाए जाते हैं। कंवेक्स और कंकैव कटर इसके उदाहरण हैं।
फॉर्म मिलिंग से इन कॉन्टूर को एक ही कट में बनाया जा सकता है। टूल्स से गोल खांचे, घुमावदार किनारे आदि आसानी से बनते हैं। वांछित परिणाम के लिए टूल्स के पैरामीटर उपयुक्त होना जरूरी है।
मल्टीपल मिलिंग इसकी एक उपश्रेणी है, जिसमें एक साथ कई कटर का उपयोग कर पैटर्न बनाए जाते हैं।
कन्वेक्स और कंकैव पुर्जों के निर्माण के लिए एक आम ऑपरेशन है। प्रक्रिया में तीन चरण होते हैं: रफिंग, सेमी-फिनिशिंग और फिनिशिंग।
रफिंग में गोल इंसर्ट्स का उपयोग कर अधिकांश सामग्री हटाई जाती है। सेमी-फिनिशिंग और फिनिशिंग के लिए बॉल नोज कटर उपयुक्त हैं।
यह कार्य सीएनसी मिलिंग से अत्यधिक लाभान्वित होता है, क्योंकि 4 और 5-अक्ष तकनीकें प्रक्रिया को तेज और गुणवत्ता को बेहतर बनाती हैं।
मिलिंग का उपयोग विभिन्न प्रकार के गियर बनाने में भी किया जाता है। प्रक्रिया दो चरणों में होती है।
पहले गियर की मिलिंग की जाती है। सामग्री की मुलायम स्थिति में यह कार्य सरल और उच्च टॉलरेंस के साथ किया जा सकता है। इसके बाद, गियर को हार्डनिंग के लिए हीट ट्रीटमेंट दिया जाता है। फिर, फाइनल फिनिशिंग के लिए सीएनसी टर्निंग की जाती है।
सीएनसी मिलिंग विभिन्न प्रकार की सामग्रियों के लिए उपयुक्त है। चयन, स्वाभाविक रूप से, आवश्यकताओं पर निर्भर करता है। चयन प्रक्रिया में ये कदम होते हैं:
हम इसमें आपके लिए अंतिम कदम की मदद कर सकते हैं।
सीएनसी मिलिंग के लिए उपयुक्त धातुएँ:
मिलिंग के लिए उपयुक्त प्लास्टिक:
