सीएनसी टर्निंग मशीन विद मोटराइज्ड टूल: वाई एक्सिस ओवरट्रैवल की व्याख्या
हालांकि एक सीएनसी टर्निंग मशीन में मोटराइज्ड टूल्स और मल्टीपल एक्सिस के साथ वाई एक्सिस होना एक साधारण बात लगती…

सीएनसी टर्निंग निर्माण के केंद्रीय तरीकों में से एक है। यह विभिन्न आकारों वाले बेलनाकार हिस्सों का निर्माण करने की अनुमति देता है।
मशीन निर्माण में, मोटर की शक्ति को चलती भागों तक पहुंचाने के लिए शाफ्ट्स का उपयोग अनिवार्य है। स्वाभाविक रूप से, इन शाफ्ट्स को टर्निंग की आवश्यकता होती है। हालांकि, सीएनसी टर्निंग और बोरिंग का व्यापक रूप से विभिन्न उद्योगों में उपयोग होता है, आम तौर पर धुरी-सममित (axisymmetric) घटकों के निर्माण के लिए।
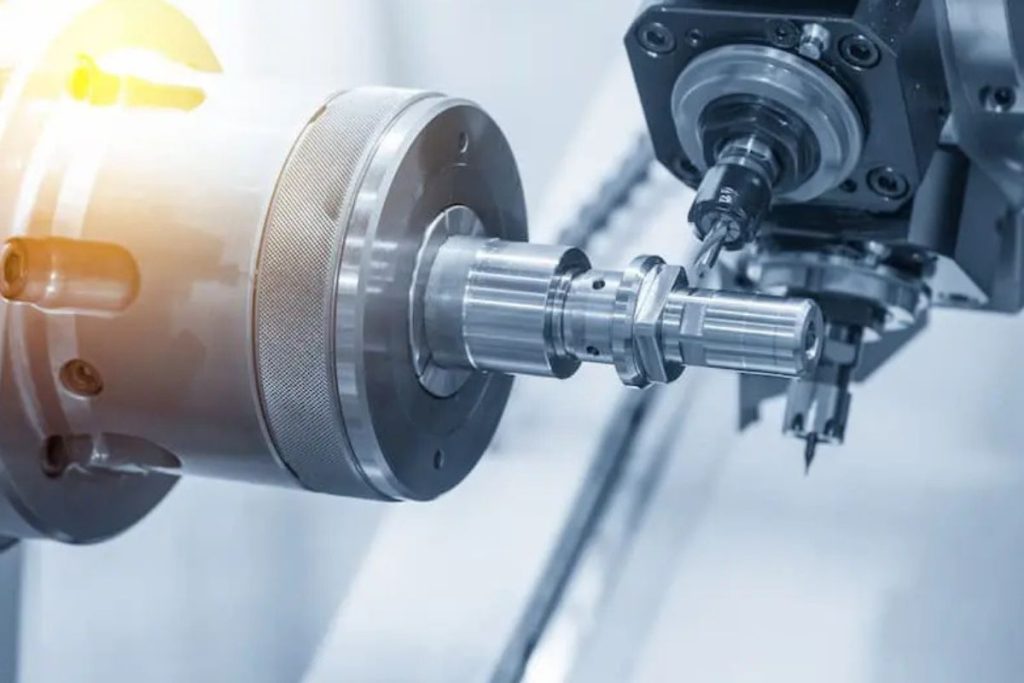
टर्निंग एक मशीनीकरण प्रक्रिया है जिसमें काटने वाले उपकरण का उपयोग करके सामग्री को हटाया जाता है और बेलनाकार हिस्से बनाए जाते हैं। इस प्रक्रिया में, उपकरण टुकड़े के अक्ष के साथ चलता है जबकि टुकड़ा घूमता है, जिससे हेलिकल ट्रैक बनती है।
टर्निंग शब्द बाहरी सतह पर कटिंग ऑपरेशनों के जरिए हिस्सों के निर्माण को संदर्भित करता है। इसके विपरीत प्रक्रिया को बोरिंग कहा जाता है, जिसमें टर्निंग मशीनों का उपयोग करके खोखले हिस्से बनाए जाते हैं, जैसे कि पाइप।
टर्निंग लेथ ऐतिहासिक रूप से पहली मशीनों में से एक है जिसे अर्ध-स्वचालित तरीके से हिस्से बनाने के लिए डिजाइन किया गया था। आजकल, अधिकांश कंपनियां सीएनसी टर्निंग सेवाएं प्रदान करती हैं, जिससे यह प्रक्रिया पूरी तरह स्वचालित हो गई है।
सीएनसी का अर्थ है कंप्यूटर न्यूमेरिकल कंट्रोल, यानी कंप्यूटरीकृत सिस्टम जो मशीनरी को नियंत्रित करते हैं। इनपुट एक डिजिटल कोड होता है जो उपकरण की सभी गतियों, घूमने की गति और अन्य सहायक क्रियाओं जैसे कूलैंट के उपयोग को नियंत्रित करता है।
असल में टर्निंग प्रक्रिया क्या है? भले ही कटिंग स्वयं सरल है, यहां हम पूरी प्रक्रिया की समीक्षा करेंगे, जो सीएडी फाइल बनाने से शुरू होती है।
प्रक्रिया के चरण:
पहले दो चरणों को अलग या पूरक रूप में देखा जा सकता है। एक विकल्प है सीएडी प्रोग्राम का उपयोग कर फाइल तैयार करना और उसे उत्पादन के लिए भेजना। मैन्युफैक्चरिंग इंजीनियर मशीनीकरण के लिए जी-कोड और एम-कोड तैयार करेगा
एक अन्य विकल्प है सीएडी-सीएएम सॉफ्टवेयर का उपयोग, जिससे डिजाइन इंजीनियर हिस्से की मैन्युफैक्चरिंग योग्यता की जांच कर सकता है। शक्तिशाली सिमुलेशन टूल्स पूरे प्रक्रिया को कच्चे माल से लेकर अंतिम उत्पाद तक, यहां तक कि फिनिशिंग आवश्यकताओं को ध्यान में रखते हुए, विज़ुअलाइज़ कर सकते हैं।
अंत में, कोड को मैन्युअल रूप से तैयार करने का विकल्प भी है। उदाहरण के लिए, 2डी ड्राइंग से कोड स्वचालित रूप से तैयार नहीं किया जा सकता, तो दो विकल्प रहते हैं: या तो कोड मैन्युअल रूप से लिखें या पहले 3डी मॉडल बनाएं।
यहां तक कि सबसे उन्नत सीएएम प्रोग्राम भी हमेशा परिपूर्ण नहीं होते, इसलिए कोडिंग निर्देशों की समीक्षा करना उचित है।
इसके बाद मशीन की सेटिंग की जाती है। यहां ऑपरेटर की भूमिका महत्वपूर्ण है। भले ही आधुनिक सीएनसी लेथ अधिकांश कार्य अपने आप कर लेते हैं, ऑपरेटर अभी भी आवश्यक है।
सीएनसी टर्निंग सेंटर की सेटिंग के चरण:
निर्माण को समझने का सबसे आसान तरीका पिछले वीडियो को देखना है। उसमें आप टर्निंग और बोरिंग दोनों देख सकते हैं। प्रारंभिक सामग्री, जैसा कि स्पष्ट है, एक गोल बार नहीं है, जो आम तौर पर सबसे आम विकल्प है। इस मामले में, एक षट्कोणीय प्रोफ़ाइल सीएनसी मिलिंग से बचने के लिए अधिक कुशल है।
हिस्से की जटिलता के आधार पर, एक या एक से अधिक चक्रों की आवश्यकता हो सकती है। सायकल टाइम की गणना अंतिम इन्वेस्टमेंट टाइम का निर्धारण करती है, जो लागत की गणना के लिए महत्वपूर्ण है। एक टर्निंग सायकल में शामिल हैं:
सीएनसी टर्निंग के पैरामीटर कई कारकों पर निर्भर करते हैं, जैसे वर्कपीस और टूल का मटेरियल, टूल का आकार, फिनिशिंग आवश्यकताएं आदि।
मुख्य पैरामीटर हैं:
अब देखते हैं एक टर्निंग सेंटर के मुख्य घटक।
सीएनसी लेथ का हेडस्टॉक मशीन का अगला हिस्सा है। इसमें मुख्य मोटर और वे मैनिज्म होते हैं जो स्पिंडल तक पावर ट्रांसफर करते हैं।
चक या कलेक्टर स्पिंडल से जुड़े रहते हैं। ये दोनों टर्निंग ऑपरेशन के दौरान वर्कपीस को पकड़कर रखते हैं।
चक अपने जबड़ों के माध्यम से वर्कपीस को पकड़ता है। यह सीधे स्पिंडल से जुड़ा होता है, लेकिन विभिन्न आकार के हिस्सों को मशीनीकृत करने के लिए इसे बदला जा सकता है।
कलेक्टर मूल रूप से चक का छोटा संस्करण है। यह 60 मिमी तक के हिस्सों के लिए उपयुक्त है और छोटे वर्कपीस पर बेहतर पकड़ प्रदान करता है।
यह सीएनसी टर्निंग सेंटर के विपरीत छोर पर स्थित होता है। टेलस्टॉक सीधे बेड से जुड़ा होता है और इसका कार्य लंबे हिस्सों को सपोर्ट देना है।ेलस्टॉक का बैरल हाइड्रोलिक फोर्स के ज़रिए सपोर्ट प्रदान करता है।
ड्राइविंग फोर्स स्पिंडल से ही आती है, और टेलस्टॉक सिर्फ वर्कपीस के साथ चलता है। फेसिंग ऑपरेशनों में टेलस्टॉक का उपयोग अनुशंसित नहीं है, क्योंकि यह आड़े आएगा।
बेड मशीन का बेस है जिस पर बाकी हिस्से टिके होते हैं। कैरिज बेड पर चलता है, जिसे थर्मल ट्रीटमेंट द्वारा मशीनीकरण के घिसाव से बचाया जाता है।
कैरिज गाइड्स पर चलता है और घूमती वर्कपीस के साथ स्लाइड करता है। यह टूल्स को होल्ड करता है और कटिंग प्रोसेस के लिए अनुमति देता है।
आधुनिक मशीनों में आम तौर पर टरेट होता है, जो कैरिज की जगह लेता है। इसमें एक साथ अधिक टूल्स रखे जा सकते हैं, जिससे ऑपरेशनों के बीच स्विच करना तेज हो जाता है।
सीएनसी मशीनिंग सेंटर में मोटराइज्ड टूल्स हो सकते हैं। भले ही सिंगल पॉइंट टूल्स अधिकांश टर्निंग ऑपरेशनों के लिए पर्याप्त हैं, मोटराइज्ड टूल्स में मिलिंग कटर, ड्रिल्स और अन्य टूल्स शामिल हो सकते हैं, जिनकी अपनी पावर होती है। इससे वर्कपीस की धुरी के लंबवत ग्रूव्स या छेद बनाए जा सकते हैं, बिना अतिरिक्त मशीनरी के।
यहीं कंप्यूटर न्यूमेरिकल कंट्रोल का रोल आता है। सीएनसी टर्निंग मशीन का दिमाग पैनल के ठीक पीछे होता है, जिससे ऑपरेटर प्रोग्राम को एडजस्ट और शुरू कर सकता है।
सीएनसी लेथ की कई किस्में हैं, हर एक में अलग विशेषताएं और स्वचालन स्तर होते हैं। इसलिए, हर एक का स्थान अलग है, चाहे छोटे वर्कशॉप में विशेष कार्यों के लिए हो या बड़े पैमाने पर उत्पादन के लिए।
जैसा कि नाम से स्पष्ट है, इसे आसानी से एक वर्कबेंच पर रखा जा सकता है। हालांकि, यह माइक्रो या मिनी-लेथ से बड़ा होता है।
यह सामान्य मशीनीकरण के लिए आदर्श है या शौकीनों के लिए एक विशेष टूल के तौर पर, जो अधिकांश आवश्यक ऑपरेशनों को कर सकता है। इसमें लगभग कोई स्वचालन नहीं होता, इसलिए अनुभवी ऑपरेटर की आवश्यकता होती है।
सबसे आम टर्निंग मशीन। नाम उन्नीसवीं सदी से आया है, जब स्टीम इंजन ने इस मॉडल को अन्य मैन्युअल लेथ्स से अलग किया। बीसवीं सदी की शुरुआत में इलेक्ट्रिक मोटर का उपयोग शुरू हुआ।
हेडस्टॉक में गियरबॉक्स ने स्पिंडल स्पीड चुनना आसान बना दिया, और हाई-स्पीड टूल्स मानक बन गए। ज्यादा पावर से टूल लाइफ बढ़ाने के नए तरीके खोजे गए। रिप्लेसबल कार्बाइड इंसर्ट्स इसका समाधान बने।
परिणामस्वरूप, पैरेलल लेथ्स हाई स्पीड सीएनसी मशीनिंग कर सकते हैं, जिससे उत्पादन समय कम और लागत घट जाती है। भले ही ये आज भी वर्कशॉप्स में आम हैं, इन्होंने बेहतर प्रदर्शन और स्वचालन की नींव रखी।
यह पैरेलल लेथ जैसा ही है, लेकिन कुछ अंतर के साथ। आमतौर पर यह छोटा होता है ताकि छोटे स्थानों में फिट हो सके। इसमें अतिरिक्त कार्य होते हैं, जिससे यह हाई-एंड मशीन बन जाता है, जो शुरुआती लोगों के लिए उपयुक्त नहीं है।
टूलरूम लेथ्स में चक, कलेक्टर और कटिंग एक्सेसरीज़ होते हैं, जो साधारण बेंच लेथ्स में नहीं होते।
ये लेथ्स लगभग एक जैसे हैं और कई ऑपरेशनों के लिए उपयोग किए जा सकते हैं। जैसा कि पहले बताया, टरेट के उपयोग से स्वचालन की संभावनाएं बहुत बढ़ जाती हैं। साथ ही, एक ही वर्कस्टेशन पर कई ऑपरेशन किए जा सकते हैं।
टर्निंग और बोरिंग से लेकर ड्रिलिंग, थ्रेडिंग और ग्रूविंग तक, सब कुछ बिना टूल बदले संभव है। टरेट एक साथ सभी आवश्यक टूल्स को होल्ड करती है, जिससे एक प्रक्रिया से दूसरी प्रक्रिया में आसानी से स्विच किया जा सकता है।
सीएनसी के संयोजन से मैन्युअल कार्य कम होते हैं, और लगभग एक जैसी पीसों का सीरियल उत्पादन संभव होता है – यही इस मशीन की सबसे बड़ी खासियत है।
स्विस लेथ्स बेहद छोटे टॉलरेंस और पारंपरिक लेथ्स की तुलना में कम चक्र समय के साथ काम करते हैं, जिससे वे जटिल हिस्सों के बड़े पैमाने पर उत्पादन के लिए आदर्श हैं।
इन मशीनों में मूवेबल हेडस्टॉक होता है, जिससे वर्कपीस को Z-अक्ष के साथ पुनः स्थित किया जा सकता है। यानी, वर्कपीस को लंबाई में काटने के लिए टूल्स चलते हैं और सामग्री भी Z-अक्ष पर आगे-पीछे होती है। इससे सारा काम गाइड बुश के पास होता है, जहां वर्कपीस सबसे कठोर होती है, जिससे विकृति और कंपन समाप्त हो जाते हैं।
मल्टी-स्पिंडल लेथ में एक से अधिक स्पिंडल होते हैं। यह अतिरिक्त क्षमता बड़े पैमाने पर उत्पादन के लिए खासतौर पर उपयुक्त है।
इनकी सेटिंग में काफी समय लगता है, इसलिए मशीन के उच्च लागत के साथ, इनका उपयोग मुख्यत: बड़े पैमाने पर उत्पादन में ही उचित है। इससे उच्च सटीकता, कम चक्र समय और न्यूनतम मैन्युअल हस्तक्षेप के साथ एक जैसी पीसों का उत्पादन संभव है।
इसलिए, बड़े पैमाने पर निर्माण सीएनसी मशीनीकरण की लागत को काफी कम कर सकता है।
हालांकि ऊपर बताई गई कई टाइप्स में सीएनसी सिस्टम शामिल हो सकते हैं, सीएनसी लेथ का अलग से उल्लेख जरूरी है।
सीएनसी का अर्थ है कंप्यूटर न्यूमेरिकल कंट्रोल, जो किसी हद तक मशीन की संचालन प्रक्रिया को स्वचालित करता है। यह मशीन की विशिष्टता पर निर्भर करता है, वे पूरी तरह या अर्ध-स्वचालित हो सकती हैं।
सीएनसी लेथ्स में अर्ध-स्वचालित मशीनों में ऑपरेटर की भूमिका थोड़ी अधिक होती है, जबकि पूरी तरह स्वचालित सेंटर सब कुछ कर सकते हैं – वर्कपीस की लोडिंग से टूल चेंज तक।
हाई-प्रिसिजन सीएनसी मशीनें आज की इंडस्ट्री के लिए सर्वोत्तम हैं। पूरे प्रोसेस को – सीएडी से तैयार हिस्से तक – डिजिटाइज करना संभव है। साथ ही, सुरक्षा कवच मशीनीकरण के दौरान जोखिम को काफी कम करते हैं, क्योंकि ऑपरेटर चलती मशीनरी से दूर रहते हैं और सब कुछ कंप्यूटर स्क्रीन से नियंत्रित किया जाता है।
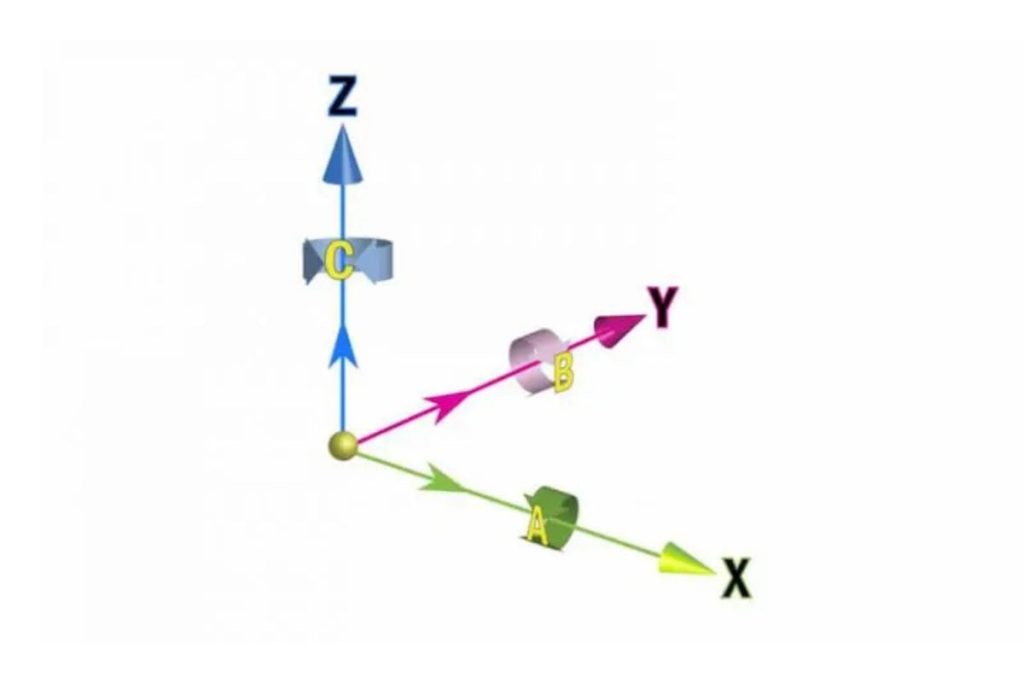
पारंपरिक सीएनसी लेथ में धुरियों की पहचान का सबसे सामान्य तरीका यह है:
Z-अक्ष वर्कपीस के अक्ष के समानांतर चलता है। इस प्रकार, टूल सामग्री के साथ-साथ चल सकता है जबकि वर्कपीस Z (C) अक्ष के चारों ओर घूमती है। Z-अक्ष के साथ मूवमेंट वर्क की लंबाई तय करता है।
जैसा कि स्पष्ट है, X-अक्ष Z-अक्ष के लंबवत होता है। इसलिए, टूल X-अक्ष के साथ वर्कपीस के पास या दूर जा सकता है, जिससे वर्कपीस का व्यास तय होता है।
सीएनसी टर्निंग की मदद से कई तरह के ऑपरेशन्स किए जा सकते हैं। हमने कुछ पहले ही बताए, लेकिन अब हम इन्हें विस्तार से देखेंगे ताकि लेथ की क्षमताएं स्पष्ट हो सकें।
सबसे आम ऑपरेशन। एक सिंगल-पॉइंट टूल वर्कपीस के अक्ष के साथ चलता है और सतह से सामग्री हटाता है। इससे विभिन्न शेप्स, जैसे स्टेप्स, कोन आदि बनाए जा सकते हैं। अंतिम परिणाम पाने के लिए आमतौर पर कई पास की जरूरत होती है।
उच्च सटीकता प्राप्त करने के कारण, एडजस्टमेंट और टॉलरेंस आमतौर पर छिद्रों के आधार पर चुने जाते हैं। टर्निंग में सख्त टॉलरेंस हासिल करना, छेद करने की तुलना में अधिक आसान है।
फेसिंग में वर्कपीस के छोर से एक परत हटाई जाती है। आमतौर पर इसका उद्देश्य वांछित सतही फिनिश प्राप्त करना होता है। कट की गहराई बहुत अधिक नहीं होनी चाहिए, इसलिए एक ही पास पर्याप्त होता है। टूल का मूवमेंट घूमने के अक्ष के लंबवत होता है।
फेसिंग जैसा ही, लेकिन इसमें टूल घूमने के अक्ष के लंबवत चलता है। वर्कपीस के छोर को काटने के बजाय, ग्रूविंग साइड में किसी भी बिंदु पर की जाती है। यदि कट की चौड़ाई टूल के बराबर है तो एक पास में कट हो सकता है, अन्यथा कई पास की जरूरत पड़ती है।
इसे कटिंग भी कहा जाता है। यह शब्द इस ऑपरेशन को स्पष्ट रूप से दर्शाता है। यह प्रक्रिया ग्रूविंग जैसी है, लेकिन कटिंग टूल वर्कपीस के अक्ष तक पहुंच जाता है, जिससे उसका एक हिस्सा अलग हो जाता है।
यहां हम बाहरी ऑपरेशनों की बात कर रहे हैं।्रेडिंग का उपयोग वर्कपीस की सतह पर थ्रेड्स काटने के लिए किया जाता है। थ्रेड की विशेषताएं सेट की जा सकती हैं और अंतिम परिणाम पाने के लिए कई पास की जरूरत हो सकती है।
इस सूची में पहलींतरिक प्रक्रिया। पारंपरिक टर्निंग में, ड्रिलिंग वर्कपीस के छोर पर, अक्ष के ऊपर की जाती है। चूंकि वर्कपीस पहले से घूम रही होती है, इसलिए ड्रिल स्थिर रह सकती है। नए सीएनसी टर्निंग सेंटर में मोटराइज्ड टूल्स का उपयोग कर साइड या अन्य बिंदुओं पर लंबवत छेद बनाए जा सकते हैं।
यह टर्निंग के विपरीत ऑपरेशन है। वही ऑपरेशन अंदरूनी सतह पर किए जा सकते हैं। बोरिंग के लिए पहले छेद करना जरूरी होता है ताकि टूल अंदर जा सके। इसके बाद, सिंगल-पॉइंट कटर से छेद को बढ़ाया जा सकता है, स्टेप्स, चेम्फर आदि जोड़े जा सकते हैं।
रीमिंग एक प्रक्रिया है जिसमें बहु-धारीदार टूल मौजूदा छेद में जाकर उसे बड़ा करता है। इससे बहुत चिकनी सतह और सटीक इंजीनियरिंग टॉलरेंस मिलते हैं। यह प्रक्रिया दिखने में ड्रिलिंग जैसी ही लगती है।
रीमिंग की तरह, इसमें भी पहले ड्रिल किया गया छेद चाहिए। टेप मौजूदा छेद में जाकर आंतरिक थ्रेड बनाता है। छेद का आकार थ्रेड के अनुसार टेप के दांतों की नोक के पास होना चाहिए।
बताए गए टर्निंग टाइप्स के अलावा, मटेरियल के हिसाब से भी टर्निंग मशीनों की श्रेणियां होती हैं। लकड़ी, धातु और कांच के लिए अलग लेथ्स जरूरी हैं, क्योंकि उनकी विशेषताएं और कटिंग स्पीड अलग होती है।
मटेरियल प्रोफाइल के अनुसार, चौकोर, गोल, षट्कोणीय आदि प्रोफाइल स्वीकार्य हैं। जैसा कि पहले के वीडियो में दिखाया गया है, यदि अंतिम पीस पूरी तरह से गोल नहीं है, तो गैर-गोल प्रोफाइल उपयोगी हो सकते हैं।
टर्निंग के लिए उपयुक्त सामग्री में शामिल हैं:
Fractory में, हम धातु टर्निंग सेवाएं प्रदान करते हैं।
टर्निंग निर्माण उद्योग के स्तंभों में एक है। धुरी-सममित हिस्सों में सटीक परिणाम प्राप्त करने के लिए यह निर्माण विधि सर्वश्रेष्ठ है। इसकी फ्लेक्सिबिलिटी और उत्पादन क्षमता के चलते बड़े बैचों में लगभग एक जैसी क्वालिटी वाली पीसों का निर्माण संभव है।
आजकल, बड़े सीएनसी मशीनिंग सेंटर में सीएनसी मिलिंग और टर्निंग दोनों क्षमताएं हो सकती हैं। मिलिंग मशीनें अतिरिक्त बहु-कार्यात्मकता जोड़ती हैं, जिससे ये मशीनें जटिल हिस्सों के निर्माण के लिए वास्तव में शक्तिशाली बन जाती हैं।
