प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

इंडक्शन हीटिंग एक व्यापक रूप से स्थापित ताप विधि है, हालांकि कई लोग इसे अभी भी एक नवीन तकनीक मानते हैं। भले ही इंडक्शन हीटिंग तकनीक को बाज़ार में आए लगभग 100 साल हो गए हों, इसके बारे में अभी भी संदेह और गलतफहमियां बनी हुई हैं। उदाहरण के लिए, एक आम गलतफहमी यह है कि इंडक्शन हीटिंग केवल चुंबकीय (मैग्नेटिक) घटकों को ही गर्म कर सकता है। लेकिन असल में, इंडक्शन किसी भी विद्युत चालक सामग्री को गर्म कर सकता है।
सॉल्डरिंग और इंडक्शन हीटिंग को अलग-अलग और विशिष्ट प्रक्रियाओं के रूप में समझना और उनका सही से मूल्यांकन करना जरूरी है। सॉल्डरिंग एक जोड़ने की प्रक्रिया है, जबकि इंडक्शन हीटिंग एक ताप विधि है, जिसे अक्सर सॉल्डरिंग प्रक्रिया के एक चरण के रूप में उपयोग किया जाता है।
सॉल्डरिंग और अन्य धातु जोड़ने की तकनीकों पर कई ग्रंथ और अध्ययन प्रकाशित किए गए हैं। यह लेख सॉल्डरिंग प्रक्रियाओं के सभी विवरणों को विस्तार से बताने के लिए नहीं है। इसके बजाय, इसमें इंडक्शन हीटिंग तकनीक पर विस्तृत चर्चा के लिए सामान्य नियम दिए जाएंगे, और इंडक्शन हीटिंग से जुड़े आम मिथकों को स्पष्ट किया जाएगा, खासकर जब इसका उपयोग सॉल्डरिंग में किया जाता है।
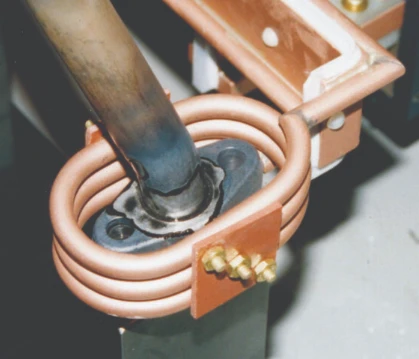
इंडक्शन हीटिंग एक ऐसी ताप प्रक्रिया है, जिसमें विद्युत चालक सामग्री को एक परिवर्तनीय चुंबकीय क्षेत्र में रखने पर वह हाइस्टेरेसिस (सिर्फ मैग्नेटिक सामग्री में) तथा/या इंड्यूस्ड करंट (सभी चालक सामग्रियों में) की वजह से गर्म होती है। यह परिवर्तनीय चुंबकीय क्षेत्र एक कॉइल या इंडक्टर से गुजरती एसी करंट द्वारा उत्पन्न होता है। इंडक्शन हीटिंग एक बिना संपर्क के, अत्यंत तेज़ और अन्य हीटिंग तकनीकों की तुलना में अधिक कुशल ताप विधि है, खासकर सॉल्डरिंग के लिए।
इंडक्शन हीटिंग किसी भी विद्युत चालक पदार्थ को, चाहे वह मैग्नेटिक हो या नॉन-मैग्नेटिक, गर्म कर सकता है। हालांकि, मैग्नेटिक और नॉन-मैग्नेटिक पीस के हीटिंग में एक मुख्य अंतर है। लोहे जैसी मैग्नेटिक सामग्रियों के परमाणु ढांचे में छोटे-छोटे मैग्नेटिक डोमेन होते हैं। ये डोमेन बाहरी चुंबकीय क्षेत्र की दिशा में एकत्रित हो जाते हैं। जब चुंबकीय क्षेत्र की दिशा बदलती है, तो डोमेन भी अपनी दिशा बदलते हैं, जिससे आंतरिक घर्षण उत्पन्न होता है और गर्मी पैदा होती है। डोमेन की दिशा बदलने से होने वाली यह हीटिंग ‘हाइस्टेरेसिस हीटिंग’ कहलाती है। हाइस्टेरेसिस केवल मैग्नेटिक सामग्रियों में होती है और यह इंडक्शन हीटिंग की सबसे कुशल विधि है, जिसकी दक्षता 90% से अधिक हो सकती है।
जब मैग्नेटिक पदार्थों को पर्याप्त गर्म किया जाता है, तो वे अपना चुंबकत्व खो देते हैं। इसे ‘क्यूरी पॉइंट’ कहते हैं (आम तौर पर लोहे के लिए लगभग 760°C)। जैसे ही कोई मैग्नेटिक पीस अपने क्यूरी पॉइंट पर पहुंचती है, हाइस्टेरेसिस हीटिंग बंद हो जाती है। यदि सही फ्रिक्वेंसी और/या पावर नहीं चुनी जाए तो हीटिंग 760°C के आसपास रुक सकती है। यही वजह है कि कई शुरुआती लोग मानते हैं कि इंडक्शन हीटिंग इससे अधिक तापमान नहीं दे सकती। लेकिन, सही फ्रिक्वेंसी व पावर के साथ, कई हज़ार डिग्री सेल्सियस तक ताप संभव है।
क्यूरी पॉइंट के बाद, या नॉन-मैग्नेटिक सामग्रियों में, एड्डी करंट हीटिंग होती है। यह ऊर्जा स्थानांतरण उनके जैसा है, जैसा इलेक्ट्रिकल ट्रांसफॉर्मर में होता है। हीटिंग इंडक्टर ट्रांसफॉर्मर के प्राइमरी की तरह काम करता है, और गर्म होने वाला पीस सेकेंडरी की तरह। इससे उत्पन्न गर्मी ‘I स्क्वायर R लॉसेस’ (P = I²R), ओम के नियम (V = I*R) से निकलती है।
एड्डी करंट हीटिंग के जरिए इंडक्शन किसी भी विद्युत चालक सामग्री—सोना, तांबा, चांदी, एल्युमिनियम आदि—को गर्म कर सकता है। इसकी दक्षता मिश्रधातु के अनुसार 50% से लेकर 5% तक हो सकती है। ‘एड्डी करंट’ शब्द उन सतही धाराओं का वर्णन करता है, जो नदी की भंवरों जैसी होती हैं और मुख्यतः पीस की सतह पर प्रवाहित होती हैं।
जितनी अधिक ऑपरेशन फ्रिक्वेंसी (Hz) होगी, एड्डी करंट उतनी ही सतही रहेगी। जिस गहराई तक करंट सतह में प्रवेश करता है, उसे संदर्भ गहराई कहते हैं, और यह वह क्षेत्र है, जहां 63% इंड्यूस्ड करंट प्रवाहित होती है। अधिकतर इंडक्शन हीटिंग सिस्टम्स (सॉल्डरिंग के लिए) 10 से 50 kHz फ्रिक्वेंसी पर काम करते हैं। चुंबकीय पारगम्यता और विद्युत प्रतिरोध के अनुसार, इस फ्रिक्वेंसी रेंज में संदर्भ गहराई 0.2 से 5 मिमी तक होती है।
सिस्टम चुनते समय हीटिंग गहराई का ध्यान रखना जरूरी है। यदि गहराई बहुत ज्यादा है, तो एड्डी करंट की कैंसिलेशन के कारण हीटिंग बहुत कम होगी। कैंसिलेशन तब होती है, जब पीस के विपरीत सिरों से आने वाली करंट आपस में मिल जाती है। सामान्य नियम के तौर पर, करंट की गहराई पीस की मोटाई या व्यास के आधे से ज्यादा नहीं होनी चाहिए।
हालांकि फ्रिक्वेंसी मुख्य कारक है, विद्युत प्रतिरोध और चुंबकीय पारगम्यता भी हीटिंग गहराई को प्रभावित करते हैं। संदर्भ गहराई की गणना का फॉर्मूला है: D = 3160*√(ρ/μf), जहां ρ है विद्युत प्रतिरोध (माइक्रो-ओम/इंच), μ है चुंबकीय पारगम्यता (हेनरी/मीटर में) और f है फ्रिक्वेंसी (हर्ट्ज़)। इससे पता चलता है कि जैसे-जैसे विद्युत प्रतिरोध बढ़ेगा, गहराई भी बढ़ेगी। जबकि चुंबकीय पारगम्यता या फ्रिक्वेंसी बढ़ाने पर गहराई घटेगी।
चुंबकीय पारगम्यता किसी सामग्री की चुंबकीय फ्लक्स को ग्रहण और रोकने की क्षमता है। यह जितनी अधिक होगी, उतनी अधिक पारगम्यता होगी। नॉन-मैग्नेटिक सामग्रियों की पारगम्यता 1 होती है, जबकि लोहे जैसी मैग्नेटिक सामग्री की 5000 तक हो सकती है। कार्बन स्टील की सापेक्ष पारगम्यता 100 है। सॉल्डरिंग तापमान पर पारगम्यता का ध्यान रखना जरूरी है, क्योंकि कुछ सामग्रियों का क्यूरी पॉइंट होता है। याद रखें, स्टील लगभग 760°C पर अपना चुंबकत्व खो देता है, जिससे उसकी पारगम्यता 100 से घटकर 1 हो जाती है। इससे क्यूरी पॉइंट के ऊपर करंट पेनिट्रेशन गहराई 10 गुना बढ़ जाती है। गलत फ्रिक्वेंसी चुनने पर हीटिंग क्यूरी पॉइंट पर रुक सकती है।
इंडक्शन हीटिंग में थर्मोडायनामिक्स के नियम नहीं बदलते। पीस के भीतर उत्पन्न गर्मी करंट पेनिट्रेशन तक सीमित नहीं रहती। यह गर्मी कंडक्शन से और फैलती है। इस अतिरिक्त गहराई का अनुमान D = √0.0015t (D: इंच, t: सेकंड) से लगाया जा सकता है।
चूंकि अल्टरनेटिंग करंट पीस की सतह पर अधिक केंद्रित होती है, बहुत अधिक फ्रिक्वेंसी चुनने से समस्या आ सकती है। अत्याधिक फ्रिक्वेंसी से करंट पीस के किनारों, जैसे हेक्सागोनल नट के सिरों में, जमा हो जाएगी, जिससे हॉट स्पॉट बन सकते हैं और बेस मेटल, फिलर मेटल से पहले गल सकता है। फ्रिक्वेंसी दक्षता को अधिकतम करती है, लेकिन असली काम पावर करती है।
पावर वह ऊर्जा है, जो एक निश्चित समय में ट्रांसफर होती है। ज़्यादातर इंडक्शन हीटरों की क्षमता पावर डिलीवरी (kW) के हिसाब से आँकी जाती है। इंडस्ट्रियल इंडक्शन हीटिंग पावर सप्लाई 1 kW से लेकर 20 MW (1,000 से 20,000,000 W) तक उपलब्ध हैं। सॉल्डरिंग के लिए अधिकतर प्रक्रियाएं 5 से 50 kW के बीच होती हैं, हालांकि बड़े अनुप्रयोगों में कुछ सौ kW तक की आवश्यकता हो सकती है।
सही पावर (kW) चुनना सही फ्रिक्वेंसी जितना ही महत्वपूर्ण है। बहुत कम पावर सॉल्डरिंग तापमान तक नहीं पहुंचेगी, प्रक्रिया को लंबा कर देगी और हीट-अफेक्टेड ज़ोन (HAZ) बड़ा हो जाएगा। बहुत अधिक पावर से प्रक्रिया कंट्रोल करना मुश्किल हो जाएगा, पीस ओवरहीट हो सकती है और संसाधनों की अनावश्यक बर्बादी होगी।
सही पावर निर्धारण के कारक हैं: अनुमत हीटिंग समय, लक्ष्य तापमान, प्रारंभिक तापमान, हीटिंग के लिए मास तथा बेस मेटल की मिश्रधातु। हीटिंग का समय इतना होना चाहिए कि फ्लक्स सक्रिय हो जाए और फिलर मेटल कैपिलरी एक्शन से जॉइंट में बह सके। अत्यधिक समय से बचना चाहिए क्योंकि गर्म फ्लक्स की सक्रिय आयु सीमित होती है। साथ ही, लंबे समय तक उच्च तापमान पर रहने से ऑक्साइड बन सकते हैं।
बेस मेटल की घनता, विशिष्ट ऊष्मा, विद्युत प्रतिरोध और चुंबकीय पारगम्यता मुख्य मापदंड हैं, जिनसे पावर आवश्यकता निकलती है।
उदाहरण के लिए, समान मास की दो पीस—एक लोहा, एक तांबा—को गर्म करना है। तांबा इंडक्शन से गर्म करने में सबसे कठिन सामग्रियों में है, जबकि लोहा सबसे सरल। तांबे की हीटिंग दक्षता 15% है, जबकि लोहे की 90% से अधिक। दोनों को एक ही तापमान, एक ही समय में पहुंचाने के लिए तांबे के लिए पांच गुना अधिक पावर लगेगी। इसकी वजह तांबे की कम विद्युत प्रतिरोधता और कम चुंबकीय पारगम्यता है। कम प्रतिरोध के कारण तांबे में वही I²R लॉस पाने के लिए ज़्यादा करंट चाहिए, जबकि लोहा उच्च पारगम्यता से हाइस्टेरेसिस हीटिंग का लाभ भी लेता है।
आम बेस मेटल की इंडक्शन हीटिंग दक्षता सारांश:
हीटिंग इंडक्टर (कॉइल) एक विद्युत वाइंडिंग है, जिसमें एसी करंट प्रवाहित करके एक विशिष्ट चुंबकीय क्षेत्र बनाया जाता है, जिससे कोई चालक वस्तु गर्म होती है।
अधिकतर लोग इंडक्शन हीटिंग कॉइल के बारे में सोचते हैं तो उनके मन में तांबे के ट्यूब से बनी एक साधारण हेलीकल वाइंडिंग आती है, जो पीस को घेरे रहती है। हालांकि यह आम है, लेकिन अन्य विकल्प भी हैं। इंडक्टर खोखले तांबे के ट्यूब, ठोस बार, फ्लेक्सिबल वायर, मशीन किए ब्लॉक या 3D प्रिंटेड (कॉपर पाउडर मिश्रधातु) से बनाए जा सकते हैं। इसकी ज्यामिति मुख्यतः प्रक्रिया की आवश्यकता से तय होती है। तांबा इसकी उच्च विद्युत चालकता (कम पावर लॉस), उच्च ताप चालकता (आसान वॉटर कूलिंग) और कम लागत के कारण पसंदीदा है। अधिकतर इंडक्टर पानी से ठंडे किए जाते हैं, क्योंकि रिफ्लेक्टेड हीट और उच्च करंट (1000A आम है) से वे गर्म हो जाते हैं।
हीटिंग इंडक्टर इंडक्शन सिस्टम का सबसे महत्वपूर्ण हिस्सा है। इसके कई प्रकार हैं: सॉलेनॉइड, फोर्क, पैनकेक, ट्रांसवर्स, इनर डायमीटर, चैनल, शेल टाइप, प्रोफाइल मशीन या 3D प्रिंटेड। केवल सॉलेनॉइड टाइप पूरी तरह पीस को घेरता है।
यह एक आम गलतफहमी है कि इंडक्टर को पीस को घेरना जरूरी है। लेकिन इंडक्टर बाहर, अंदर, एक, दो या तीन दिशाओं से भी हीटिंग कर सकता है। इंडक्टर अक्सर पीस की शेप या हीटिंग एरिया के अनुरूप बनाए जाते हैं। इंडक्टर का प्रकार दक्षता को प्रभावित करता है। उदाहरण के लिए, इनर हीटिंग इंडक्टर को सॉलेनॉइड से लगभग दोगुनी पावर चाहिए। पीस और इंडक्टर के बीच अधिक दूरी से दक्षता घट जाती है।
इंडक्शन सॉल्डरिंग प्रक्रिया के शुरुआती चरण में इंडक्टर विशेषज्ञ से सलाह लेना सफलता की संभावना बढ़ाता है। खराब डिज़ाइन किया गया इंडक्टर ज़्यादा पावर लेगा, कम रिपीटेबल होगा, दोबारा काम करना पड़ सकता है या बिलकुल काम नहीं करेगा। इंडक्शन हीटिंग प्रक्रिया उतनी ही अच्छी होगी, जितना अच्छा इंडक्टर होगा।
आधुनिक कंट्रोल्स को इंडक्शन सॉल्डरिंग प्रक्रिया में शामिल करके सटीकता और निरंतरता सुनिश्चित की जा सकती है। आज के सिस्टम में कई माइक्रोप्रोसेसर होते हैं और वे प्रक्रिया के प्रदर्शन डेटा दे सकते हैं। फिलर मेटल वॉल्यूम, न्यूनतम/अधिकतम तापमान, कूलिंग रेट, टेम्परिंग फ्लो, एनर्जी डिलीवरी आदि जैसी मापें एक छोटा सा हिस्सा हैं, जो रिकॉर्ड की जा सकती हैं। ये डेटा कॉर्पोरेट नेटवर्क और इंटरनेट के माध्यम से रिमोटली भी मॉनिटर किए जा सकते हैं। हर पीस का व्यक्तिगत डेटा भविष्य में देखने के लिए सहेजा जा सकता है। हर पीस की प्रोसेसिंग, चेकिंग और एक्सट्रीम रिपीटेबिलिटी इंडक्शन हीटिंग की प्रमुख खूबियां हैं।
फाइनाइट एलिमेंट एनालिसिस (FEA) और विशेष सिमुलेशन सॉफ्टवेयर की मदद से इंडक्शन इक्विपमेंट निर्माता तापमान वितरण, तापमान वृद्धि, थर्मल प्रोफाइल, तनाव, डिफॉर्मेशन और मेटलर्जिकल बदलावों की भविष्यवाणी कर सकते हैं, बिना एक भी असली पीस को गर्म किए।
यह स्पष्ट है कि इंडक्शन हीटिंग अन्य हीटिंग विधियों की तुलना में अधिक सटीकता, गति, नियंत्रण और ऊर्जा दक्षता देती है। फिर भी, इंडक्शन केवल सॉल्डरिंग प्रक्रिया का एक हिस्सा है। भले ही इंडक्शन पूरी थर्मल कंट्रोल दे, समग्र प्रक्रिया उतनी ही सटीक और रिपीटेबल होगी, जितना अन्य वेरिएबल—जैसे पीस की टॉलरेंस, स्थिति, सफाई, समान फ्लक्स अप्लिकेशन और फिलर मेटल की गुणवत्ता—की कंट्रोलिंग होगी।
हीटिंग से पहले पीस को अच्छी तरह से साफ करना चाहिए, ताकि बेस मेटल और फिलर मेटल के बीच अधिकतम एलायिंग हो सके। साफ पीस को हीटिंग के दौरान ऑक्सीकरण से बचाने के लिए रासायनिक फ्लक्स या नियंत्रित वातावरण में रखना चाहिए। इंडक्शन हीटिंग पारंपरिक फ्लक्स और नियंत्रित वातावरण—दोनों प्रकार की सॉल्डरिंग के लिए उपयुक्त है। कार्बाइड कटिंग टूल्स में प्रायः पारंपरिक खनिज फ्लक्स और सिल्वर बेस्ड फिलर मेटल की जरूरत होती है, जबकि हाई-प्रेशर ऑटोमोबाइल फ्यूल रेल्स में कपर बेस्ड फिलर मेटल का उपयोग किया जाता है, जिसे वैक्यूम या इनर्ट वातावरण में सॉल्डर किया जाता है। कभी भी खराब सतह की तैयारी के लिए केवल फ्लक्स या रिड्यूसिंग वातावरण पर निर्भर नहीं रहना चाहिए।
सॉल्डरिंग जॉइंट ज्यामिति को अत्यधिक सरल बनाना आसान है, पर मूलतः दो ही कॉन्फिगरेशन होते हैं: बट जॉइंट और लैप जॉइंट। बाकी सारे वेरिएंट्स इन्हीं से निकलते हैं। जॉइंट का डिज़ाइन इसके इस्तेमाल, फिलर मेटल, फ्लक्स और हीटिंग विधि पर निर्भर करता है। मुख्य बात यह है कि जॉइंट और पीस की ज्यामिति एकसमान हो, जिससे प्रक्रिया दोहराव योग्य रहे। इंडक्शन हीटिंग हर बार एक समान हीट डिलीवर करेगा, लेकिन जॉइंट ज्यामिति में असमानता से थर्मल ट्रांसफर और जॉइंट स्ट्रेंथ में अंतर आ सकता है।
जॉइंट गैप फिलर मेटल, फ्लक्स और दोनों पार्ट्स की थर्मल एक्सपेंशन के अनुसार तय होता है। यह गैप हल्के इंटरफेरेंस फिट से 0.25 मिमी तक हो सकता है। अधिकतर इंडक्शन सॉल्डरिंग में यह गैप 0.05 से 0.13 मिमी के बीच होता है, जो अधिकतम जॉइंट स्ट्रेंथ के लिए उपयुक्त है। इससे कम गैप या इंटरफेरेंस फिट बिना फ्लक्स (जैसे इनर्ट वातावरण में कॉपर का उपयोग) सॉल्डरिंग में भी ठीक है।
ज्यादातर इंडक्शन प्रक्रियाओं में फिक्स्ड ज्यामित्री वाले इंडक्टर होते हैं। इसलिए जॉइंट डिजाइन में इंडक्टर ज्यामिति का ध्यान रखना चाहिए। कंपोनेंट्स को इंडक्टर के भीतर बैठाना और सॉल्डरिंग के बाद निकालना संभव होना चाहिए।
बेस मेटल, फिलर मेटल, फ्लक्स, जॉइंट ज्यामिति और हीटिंग विधि को चुनने में महत्वपूर्ण निवेश किया गया है। सॉल्डरिंग में पीस को पकड़ने वाले उपयुक्त क्लैम्पिंग डिवाइस भी प्रक्रिया की सफलता के लिए उतने ही ज़रूरी हैं। इंडक्शन सॉल्डरिंग के क्लैम्पिंग डिवाइस नॉन-मैग्नेटिक होने चाहिए, ताकि डिवाइस खुद अनचाही हीटिंग से बचा रहे।
स्वीकार्य नॉन-मैग्नेटिक मटीरियल्स में 300-सीरीज़ स्टेनलेस स्टील्स और एल्युमिनियम शामिल हैं। स्टेनलेस स्टील ताप, रसायन और घिसाव के प्रति सहनशील है, इसकी ताप चालकता कम है और टफनेस अच्छी है। हीटिंग के दौरान पीस की थर्मल एक्सपेंशन को ध्यान में रखते हुए क्लैम्पिंग डिवाइस डिज़ाइन करना जरूरी है।
