प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

जब धातु के घटक निर्माण प्रक्रिया से बाहर निकलते हैं, तो आमतौर पर उनकी उपस्थिति या जंग-प्रतिरोध गुणों को बेहतर बनाने के लिए किसी न किसी सतह फिनिशिंग प्रक्रिया की आवश्यकता होती है।
कई बार ये उपचार टुकड़े की विद्युत या यांत्रिक गुणों को भी अनुकूलित कर सकते हैं। यह चरण निर्माण में महत्वपूर्ण है और टुकड़े की टिकाऊपन और कार्यक्षमता पर गहरा प्रभाव डाल सकता है।
इस लेख में, हम ऐसी ही एक प्रक्रिया – इलेक्ट्रोपॉलिशिंग – पर चर्चा करेंगे। हम जानेंगे कि यह क्या है, इसका कार्य कैसे होता है, और यह अन्य सतह उपचार विधियों की तुलना में किस तरह फायदेमंद है। तो आइए शुरू करते हैं।
इलेक्ट्रोपॉलिशिंग, जिसे एनोडिक पॉलिशिंग भी कहा जाता है, एक विद्युत-रासायनिक प्रक्रिया है, जिसमें विद्युत प्रवाहकीय धातुओं की सतह से एक पतली परत को हटाने के लिए बिजली का उपयोग किया जाता है। इस परत को हटाने से धातु की सतह की खुरदरापन कम होती है और उसकी जंग-प्रतिरोध क्षमता बढ़ जाती है। परिणामस्वरूप उत्पादों की सतह चमकदार और साफ बनती है, क्योंकि निर्माण के पिछले चरणों में आई मलिनता या बाहरी पदार्थ हट जाते हैं।
इलेक्ट्रोपॉलिशिंग के जरिए सतह से अधिकतम 40 माइक्रोमीटर तक की परत हटाई जा सकती है, जो प्रक्रिया के पैरामीटर पर निर्भर करता है। हालांकि, आमतौर पर 8 से 20 माइक्रोमीटर तक की परत हटाई जाती है।
कुछ अनुप्रयोगों में बहुत ही कम मात्रा में धातु हटाना आवश्यक होता है। उदाहरण के लिए, हाइपोडर्मिक सुइयों का इलेक्ट्रोपॉलिशिंग करके उनमें से बर्स हटाए जाते हैं और कम धारा व समय का उपयोग कर सतह को निष्क्रिय किया जाता है।
फिनिश की गुणवत्ता मूल सतह फिनिश पर निर्भर करती है। इलेक्ट्रोपॉलिशिंग से Ra (औसत खुरदरापन) मान में 50% तक की कमी संभव है, लेकिन व्यावहारिक रूप से 25 से 40% की कमी हासिल होती है।
हालांकि, जैसे-जैसे Ra मान कम होता जाता है, उसका लाभ भी कम होता जाता है। यानी, पहले से ही अच्छी फिनिश वाली सतह को इलेक्ट्रोपॉलिशिंग से उतना लाभ नहीं मिलेगा, जितना एक खुरदरी सतह को। उदाहरण के लिए, यदि किसी धातु की सतह का Ra 10–15 है, तो इलेक्ट्रोपॉलिशिंग से केवल लगभग 10% की कमी ही संभव है।
इलेक्ट्रोपॉलिशिंग का उपयोग अक्सर यांत्रिक पॉलिशिंग के पूरक के रूप में किया जाता है। जबकि यांत्रिक पद्धतियां मैक्रो स्तर की खामियां दूर करती हैं, इलेक्ट्रोपॉलिशिंग सूक्ष्म स्तर की खामियां हटाती है।
उदाहरण के लिए, किसी टुकड़े का Ra 70 है, तो इलेक्ट्रोपॉलिशिंग से उसमें 40% तक की कमी आ सकती है, और अंतिम Ra लगभग 40 के आसपास होगा। यदि पहले यांत्रिक पॉलिशिंग करके Ra को 40 किया जाए और फिर इलेक्ट्रोपॉलिशिंग द्वारा 40% और कमी लाई जाए, तो अंतिम Ra 20–25 के बीच होगा।
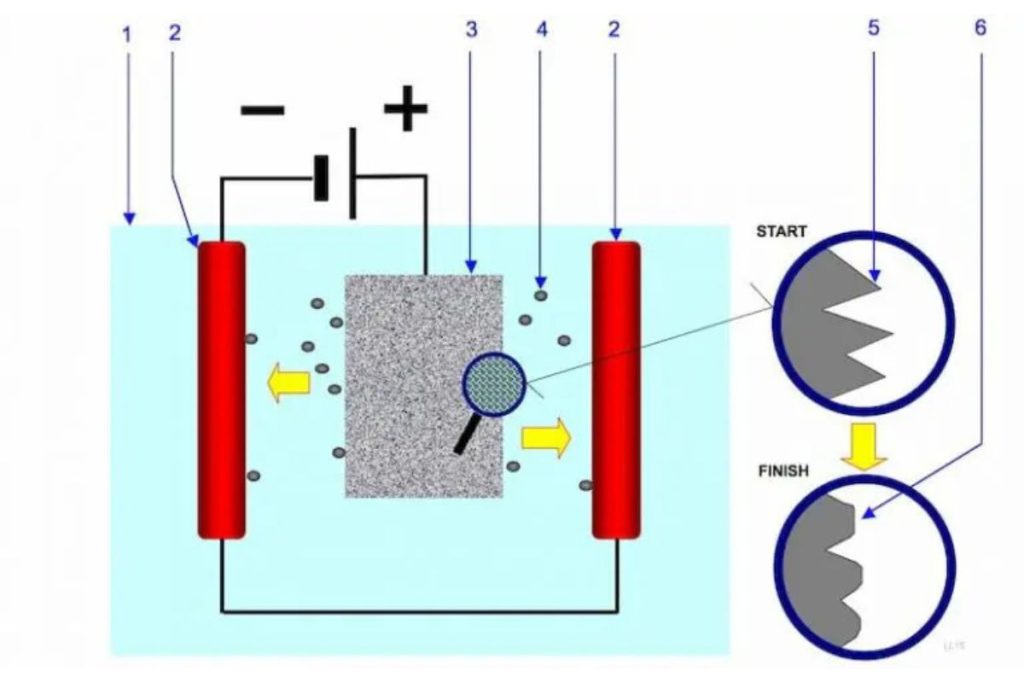
1 – इलेक्ट्रोलाइट, 2 – कैथोड, 3 – एनोड (वर्कपीस), 4 – वर्कपीस से कैथोड की ओर जाती कण, 5 – पॉलिशिंग से पहले की सतह, 6 – पॉलिशिंग के बाद की सतह
इलेक्ट्रोपॉलिशिंग प्रक्रिया, इलेक्ट्रोलाइटिक सेल के सिद्धांत पर आधारित है। इसमें जिस टुकड़े को पॉलिश करना है, उसे सेल के पॉजिटिव टर्मिनल से जोड़कर एनोड बनाया जाता है।
एक उपयुक्त धातु को निगेटिव टर्मिनल से जोड़कर कैथोड बनाया जाता है। आमतौर पर यह सेल एक डीसी रेक्टिफायर होती है, जो एसी को डीसी में बदलती है।
इलेक्ट्रोपॉलिशिंग को तीन मुख्य चरणों में बांटा जा सकता है:
इलेक्ट्रोपॉलिशिंग के लिए सतह का स्वच्छ होना जरूरी है, जिससे विद्युत धारा समान रूप से प्रवाहित हो सके। सतह पर मौजूद अशुद्धियां धारा के वितरण में असमानता लाती हैं, जिससे सतह का क्षरण अनियमित हो जाता है।
सतह पर अशुद्धियां निर्माण प्रक्रिया या वर्कशॉप हैंडलिंग के दौरान—जैसे ग्रीस, तेल, गंदगी, उंगलियों के निशान या किसी भी प्रकार की अवशिष्ट परत—आ सकती हैं। अशुद्धियों की मात्रा से फिनिश की गुणवत्ता सीधे प्रभावित होती है।
इसीलिए, पहला कदम सतह को पूरी तरह से साफ करना है। यह प्रक्रिया क्षारीय क्लीनर और साल्वेंट से शुरू होती है, उसके बाद पिकलिंग किया जाता है। हर चरण के बाद, टुकड़े को अच्छी तरह धोया जाता है ताकि कोई अवशेष न रहे।
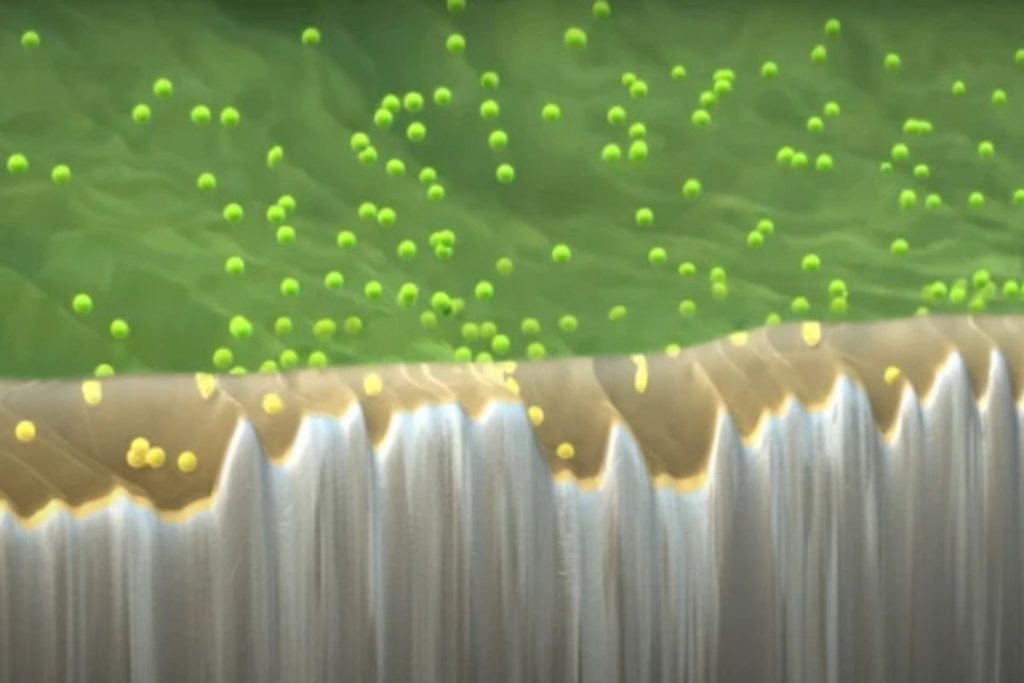
पॉलिश किए जाने वाले धातु को पॉजिटिव टर्मिनल (एनोड) से जोड़ा जाता है और दूसरी धातु को निगेटिव टर्मिनल (कैथोड) से।
एनोड व कैथोड को उपयुक्त इलेक्ट्रोलाइट सॉल्यूशन में डुबोया जाता है। एनोड पर धातु धनावेशित होती है, ऑक्सीकृत होकर इलेक्ट्रोलाइट में घुल जाती है। बर्स और कोनों पर धारा घनत्व अधिक होता है।
यह चरण सूक्ष्म स्तर पर धातु की परत हटाता है। हटाई जाने वाली परत की मोटाई को सटीक रूप से नियंत्रित किया जा सकता है।
निम्नलिखित कारक, हटाई गई परत की मोटाई व अंतिम सतह गुणवत्ता को प्रभावित करते हैं:
इलेक्ट्रोपॉलिशिंग प्रक्रिया में कुछ अवांछित रासायनिक प्रतिक्रियाएं भी होती हैं। इन प्रतिक्रियाओं के उप-उत्पाद सतह पर जमा हो जाते हैं, जिन्हें अंतिम उत्पाद की गुणवत्ता सुनिश्चित करने के लिए साफ करना जरूरी है।
यदि इन अवशेषों को न हटाया जाए तो सेवा के दौरान असंगतियां, जंग और दाग-धब्बे जैसी समस्याएं आ सकती हैं। विशेषकर स्टेनलेस स्टील के फिनिश के लिए, पोस्ट-ट्रीटमेंट में नाइट्रिक एसिड और उसके बाद गर्म पानी से धुलाई की जाती है।
अगर तुलना करें, तो इलेक्ट्रोपॉलिशिंग गैल्वेनोप्लास्टिक प्रक्रिया का विपरीत है। गैल्वेनोप्लास्टिक में, एक धातु की पतली परत दूसरी धातु पर इलेक्ट्रोकेमिकल रिएक्शन द्वारा चढ़ाई जाती है। जिस टुकड़े को कोट करना है, वह कैथोड होता है, और जिस धातु की परत चढ़ाई जानी है, वह एनोड होती है; इस प्रकार, एनोड घुलकर कैथोड पर जमा हो जाता है।
वहीं, इलेक्ट्रोपॉलिशिंग में हमें सतह की परत हटानी होती है, इसलिए टुकड़े को एनोड बनाकर पॉजिटिव टर्मिनल से जोड़ा जाता है। इसी कारण इलेक्ट्रोपॉलिशिंग को इलेक्ट्रो-डिकैपिंग प्रक्रिया भी कहा जाता है।
इलेक्ट्रोपॉलिशिंग की तुलना कभी-कभी पासिवेशन प्रक्रिया से भी की जाती है। हालांकि, न तो प्राकृतिक और न ही रासायनिक पासिवेशन में इस सुरक्षात्मक परत के लिए बिजली का उपयोग किया जाता है।
इलेक्ट्रोपॉलिशिंग एक लागत-कुशल और बहुपरकीय सतही उपचार प्रक्रिया है। सामग्री की बात करें तो यह कई प्रकार की धातुओं के साथ काम करता है।
कुछ आम धातुएं हैं – एल्यूमिनियम, पीतल, तांबा, मोलिब्डेनम, निकल, टाइटेनियम, टंगस्टन और ज़िरकोनियम। यह निकल, कोबाल्ट और तांबे की मिश्रधातुओं के साथ भी संगत है। यहां तक कि कच्चा लोहा भी इससे लाभान्वित हो सकता है, हालांकि सीमित हद तक। कार्बन स्टील का इलेक्ट्रोपॉलिशिंग आम है, जिससे बर्स हटाकर, कोटिंग से पहले सतह फिनिश सुधारी जाती है।
लेकिन सबसे ज्यादा इस्तेमाल स्टेनलेस स्टील—विशेष रूप से 300 और 400 सीरीज—के इलेक्ट्रोपॉलिशिंग में होता है।
इलेक्ट्रोपॉलिशिंग कई क्षेत्रों में अहम भूमिका निभाता है। आइए कुछ उदाहरण देखें।
चिकित्सा क्षेत्र में, इलेक्ट्रोपॉलिशिंग का उपयोग सर्जिकल उपकरणों को विश्वसनीय रूप से साफ और स्टरलाइज करने के लिए किया जाता है। इन उपकरणों की धारियां हटाना भी जरूरी है, वरना ये मरीजों को नुकसान पहुंचा सकती हैं।
साथ ही, इलेक्ट्रोपॉलिश्ड सतहें जीवाणुओं की वृद्धि का विरोध करती हैं और अद्वितीय सटीकता प्रदान करती हैं, जिससे वे उच्च जैव-संगत हो जाती हैं। बढ़ी हुई जंग-प्रतिरोध क्षमता भी सर्जिकल उपकरणों के लिए फायदेमंद है।
इलेक्ट्रोपॉलिश्ड पाइपलाइन, गियर और फ्यूल लाइनों से घर्षण कम होता है और टुकड़ों का प्रदर्शन व टिकाऊपन बढ़ता है।
वाहन के बाहरी हिस्सों में, इलेक्ट्रोपॉलिशिंग द्वारा टायर, ग्रिल, एग्जॉस्ट कंपोनेंट्स और मोल्डिंग्स को अधिक चमकदार, चिकना और जंग-प्रतिरोधी बनाया जा सकता है।
कई उद्योगों में, जैसे हीट एक्सचेंजर, रिएक्शन वेसल, मिक्सर, स्टोरेज टैंक और पाइपिंग, इलेक्ट्रोपॉलिशिंग से लाभान्वित होते हैं।
यह सतह घर्षण, जंग और सतही तनाव को कम करता है, साथ ही थर्मल ट्रांसफर दक्षता, फ्लो क्वालिटी, टिकाऊपन और क्लीनिंग में आसानी बढ़ाता है। कई अनुप्रयोगों में इलेक्ट्रोपॉलिश्ड सतहें कांच की सतहों के बराबर प्रदर्शन देती हैं।
इन क्षेत्रों के अलावा, इलेक्ट्रोपॉलिश्ड टुकड़े एयरोस्पेस, खाद्य-और-पेय प्रसंस्करण, न्यूक्लियर, क्लीनरूम, सेमीकंडक्टर, जल उपचार और घरेलू उपकरणों में भी व्यापक रूप से उपयोग होते हैं।
जैसा कि हमने देखा, इलेक्ट्रोपॉलिशिंग विभिन्न अनुप्रयोगों में कई फायदे देता है। यह ज्यादातर धातु टुकड़ों की कार्यक्षमता, फिनिश, फिट और टिकाऊपन को बेहतर बनाता है। आइए इसके प्रमुख लाभों का संक्षिप्त विवरण देखें:
यह प्रक्रिया सतही दरार, क्रैक, माइक्रो-बर्स, घर्षण, दाग, वेल्डिंग से आई मलिनता और सतही परत के टूटने जैसे दोषों को प्रभावी रूप से हटाती है। बाहरी परत को घोलने से अधिकतर सतही दोष या तो समाप्त हो जाते हैं या बहुत हद तक कम हो जाते हैं।
इलेक्ट्रोपॉलिशिंग के दौरान सतह के सूक्ष्म शिखरों से धातु जल्दी हटती है, जिससे वे समतल हो जाते हैं (एनोडिक लेवलिंग)। इससे सतह अधिक चिकनी हो जाती है। सिलेक्टिव इलेक्ट्रोपॉलिशिंग से सतही खुरदरापन में 50% तक की कमी लाई जा सकती है।
जटिल आकृति वाली सतहों के लिए काम करने की क्षमता इलेक्ट्रोपॉलिशिंग की प्रमुख विशेषताओं में से एक है। जहां समतल सतहों की पॉलिशिंग यांत्रिक तरीकों से संभव है, वहीं जटिल ज्यामिति में यह हमेशा चुनौतीपूर्ण होता है।
इलेक्ट्रोपॉलिशिंग के जरिए पूरी सतह—यहां तक कि कोनों और आंतरिक चैनलों में भी—समान मोटाई की परत हटाई जा सकती है।
स्टेनलेस स्टील में स्वाभाविक रूप से एक निष्क्रिय परत बनती है, जो जंग-प्रतिरोधी है। लेकिन नमक-पानी या रासायनिक पर्यावरण में यह परत पर्याप्त नहीं होती।
इलेक्ट्रोपॉलिशिंग स्टेनलेस स्टील टुकड़ों की जंग-प्रतिरोध क्षमता को पासिवेशन की तुलना में 30 गुना तक बढ़ा सकता है।
इलेक्ट्रोपॉलिशिंग थकान के खिलाफ भी टुकड़ों की उम्र बढ़ा सकता है। जो टुकड़े बार-बार खिंचते, मोड़ते या ट्विस्ट होते हैं, वे इलेक्ट्रोपॉलिशिंग से लाभान्वित होते हैं।
हर तैयार टुकड़े में कुछ न कुछ दोष होते हैं। अगर ये सतही दरार, छिद्र, क्रैक या खांचे हैं, तो थकान के दौरान ये समस्याएं गहरा सकती हैं और टूट-फूट का कारण बनती हैं।
इलेक्ट्रोपॉलिशिंग द्वारा इन दोषों को हटाकर या कम करके, उनकी खराबी की शुरुआत और प्रसार की संभावना कम हो जाती है, जिससे टुकड़े की उम्र बढ़ती है।
इलेक्ट्रोपॉलिशिंग सतह की परत हटाकर उसकी शुद्ध परत को उजागर करता है, जिससे टुकड़े अत्यंत साफ और आकर्षक दिखते हैं।
यह प्रक्रिया निर्माण या पोस्ट-ट्रीटमेंट के दौरान सतह में समाए किसी भी बाहरी पदार्थ को भी हटा देती है।
इलेक्ट्रोपॉलिश्ड सतहों पर विशेषकर स्टेनलेस स्टील में, जीवाणुओं का विकास मुश्किल होता है। सतह की विद्युत चार्ज में बदलाव से बैक्टीरिया की वृद्धि रुकती है और स्टील के नए अनुप्रयोग खुलते हैं।
साथ ही, पॉलिशिंग सतही दरारों और गड्ढों जैसे दोषों को भी हटाता है, जहां आमतौर पर जीवाणुनाशक क्रिया बेअसर रहती है।
इसलिए, इलेक्ट्रोपॉलिश्ड स्टील का उपयोग चिकित्सा उपकरणों, इम्प्लांट्स, प्रोस्थेटिक्स के अलावा खाद्य व स्वच्छता उद्योग के उत्पादों में भी किया जा सकता है।
