सीएनसी मशीनिंग में टोलरेंस पर गाइड
सीएनसी मशीनिंग (कंप्यूटर न्यूमेरिकल कंट्रोल) का मतलब है कम्प्यूटर प्रोग्रामिंग और इलेक्ट्रोमैकेनिकल डिवाइसेज़ के इस्तेमाल से धातु (और गैर-धातु) के…

स्विस मशीनिंग, जिसे स्विस टर्निंग भी कहा जाता है, एक उच्च-परिशुद्धता सीएनसी मशीनिंग प्रक्रिया है, जो विशेष रूप से छोटे और जटिल पुर्जे बनाने के लिए डिज़ाइन की गई एक खास प्रकार की टर्निंग मशीन पर की जाती है।
स्विस लेथ पारंपरिक लेथ की तुलना में बेहद कम टॉलरेंस और कम सायकल समय के साथ काम करते हैं, जिससे ये जटिल पुर्जों के बड़े पैमाने पर निर्माण के लिए आकर्षक विकल्प बन जाते हैं।
आइए हम इस अत्याधुनिक टर्निंग प्रक्रिया की मूल बातें समझते हैं।
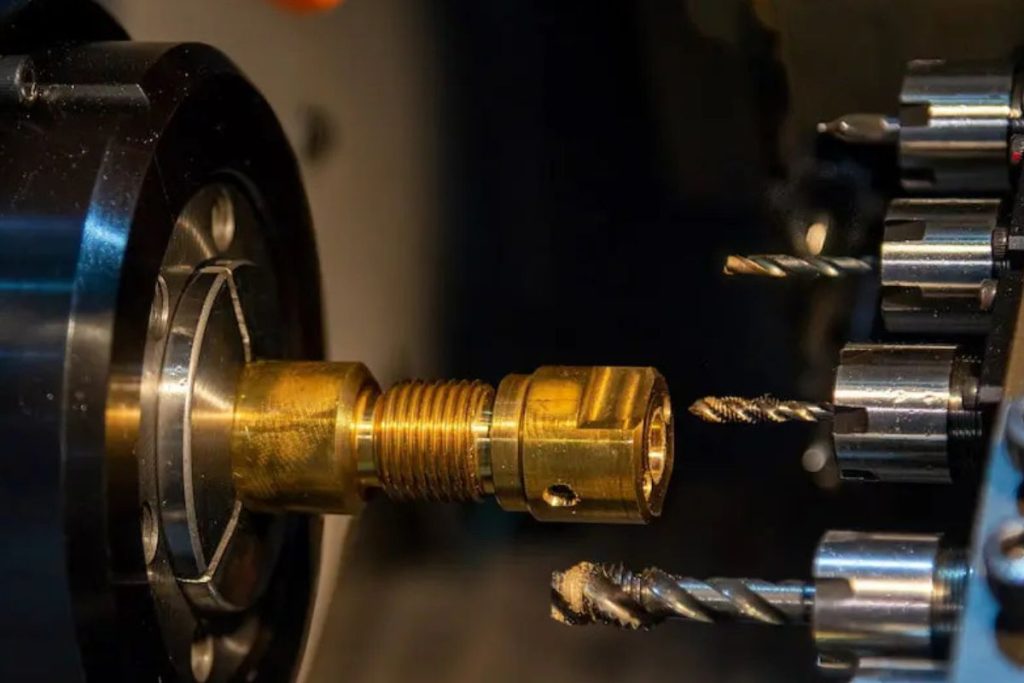
स्विस लेथ की मूल डिज़ाइन स्विट्ज़रलैंड के घड़ीसाज़ याकब श्वाइज़र ने घड़ी उद्योग के लिए बेहद छोटे पुर्जे बनाने हेतु की थी। पहली स्विस-स्टाइल लेथ 1870 के दशक में विकसित हुई थी, लेकिन इसकी उच्च परिशुद्धता और कम त्रुटि मार्जिन के कारण 1960 के दशक में यह अन्य उद्योगों में भी लोकप्रिय होने लगी।
सीएनसी स्विस मशीन में, स्लाइडिंग हेडस्टॉक धातु स्टॉक का एक हिस्सा गाइड बुशिंग के माध्यम से आगे बढ़ाता है। वर्कपीस का बाकी हिस्सा चक में मजबूती से पकड़ा जाता है और सीधे टूलिंग एरिया में उजागर नहीं रहता।
जैसे ही वर्कपीस के एक हिस्से की मशीनिंग पूरी होती है, बार स्टॉक को z-एक्सिस के साथ आगे बढ़ाया जाता है ताकि अगले हिस्से की मशीनिंग की जा सके। यह खंडित दृष्टिकोण पुर्जों को तेज़ी से और सटीकता से टर्न करने की अनुमति देता है, क्योंकि इससे भारी कटिंग फोर्स के कारण डिफ्लेक्शन समाप्त हो जाता है और एक्यूरेसी बढ़ती है।
आजकल अधिकतर स्विस-स्टाइल लेथ में एक या दो मुख्य स्पिंडल और एक या दो सेकेंडरी बैक स्पिंडल होते हैं। मुख्य स्पिंडल का उपयोग अधिकांश मशीनिंग कार्यों के लिए किया जाता है। सेकेंडरी स्पिंडल, जो पुर्जे के पीछे स्थित होता है, आमतौर पर पुर्जे को कट ऑफ होने पर पकड़ता है और ड्रिलिंग या टैपिंग जैसे अन्य ऑपरेशन्स करता है, जो पार्टिंग से पहले संभव नहीं होते।
इन सभी ऑपरेशन्स के बाद, सेकेंडरी स्पिंडल तैयार पुर्जे को एक बिन में छोड़ देता है, जिससे हर बार मैन्युअल रूप से पार्ट बदलने की आवश्यकता नहीं रहती, जैसा कि पारंपरिक सीएनसी टर्निंग मशीनों में होता है।
सामग्री की बात करें तो, स्विस लेथ आमतौर पर धातुओं (कार्बन स्टील, एल्यूमीनियम, स्टेनलेस स्टील, पीतल आदि) के लिए उपयोग होती है, कभी-कभी प्लास्टिक (नायलॉन, पॉलीकार्बोनेट आदि) के लिए भी, लेकिन लकड़ी के लिए नहीं।
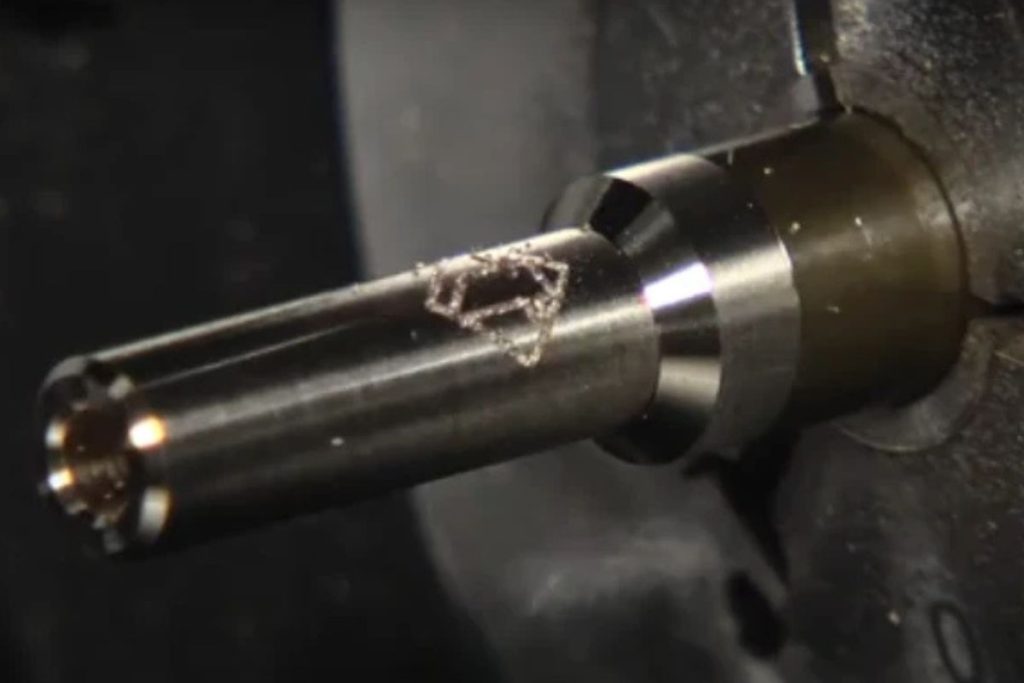
स्विस-टाइप लेथ आमतौर पर पारंपरिक लेथ की तुलना में अधिक लचीली, उत्पादक और सटीक होती हैं। आइए दोनों के बीच कुछ प्रमुख अंतर जानते हैं:
पारंपरिक लेथ में हेडस्टॉक फिक्स रहता है, जो वर्कपीस को एक या दोनों सिरों से पकड़ता है (टेलस्टॉक के साथ)। वहीं स्विस मशीनों में मूविंग हेडस्टॉक होता है, जिससे वर्कपीस को मशीनिंग प्रक्रिया के दौरान z-एक्सिस के साथ पुनः स्थिति में लाया जा सकता है।
स्विस मशीनिंग अपने संचालन में खंडित दृष्टिकोण अपनाती है, जिसमें वर्कपीस के एक विशेष हिस्से की मशीनिंग गाइड बुशिंग के माध्यम से आगे बढ़ते हुए की जाती है। यह खंडित प्रक्रिया लगातार एक जैसी गुणवत्ता देती है, जिससे सीएनसी-टर्न्ड पुर्जे वांछित टॉलरेंस के साथ बनते हैं।
पारंपरिक लेथ एक समय में एक ही ऑपरेशन हैंडल करती है और हर स्टेप के बाद कटिंग टूल बदलती है। इसकी गति स्विस मशीनिंग की तुलना में कम होती है, लेकिन पूरी वर्कपीस एक साथ एक्सेसिबल रहती है, जबकि स्विस मशीनिंग में बार स्टॉक को गाइड बुशिंग के माध्यम से फीड किया जाता है।
पारंपरिक लेथ में वर्कपीस को मुख्य स्पिंडल के कोलेट चक में स्थिर रखा जाता है। लंबी वर्कपीस जिनका लंबाई-से-व्यास अनुपात 4:1 से अधिक होता है, वे ओवरहैंग के कारण डिफ्लेक्शन का शिकार हो सकती हैं।
स्विस लेथ वर्कपीस को सपोर्ट देने के लिए गाइड बुशिंग का उपयोग करती है। मशीनिंग गाइड बुशिंग के पास ही की जाती है, जिससे ओवरहैंग और डिफ्लेक्शन की समस्या नहीं रहती। इसके अलावा, स्विस-टाइप लेथ में एक ही पास में गहरी कटिंग संभव है, जबकि पारंपरिक लेथ में कई हल्की कटिंग करनी पड़ती है, क्योंकि गाइड बुशिंग वर्कपीस को जबरदस्त सपोर्ट देती है।
हालांकि, बाजार में स्लाइडिंग हेडस्टॉक सीएनसी लेथ भी उपलब्ध हैं, जिनमें गाइड बुशिंग नहीं होती। ये तेज़ सेटअप और बेहतर केंद्रीयता देती हैं, लेकिन ये लाभ मुख्य रूप से छोटी वर्कपीस और कम लंबाई-से-व्यास अनुपात के लिए होते हैं।
स्विस-टाइप मशीनें जटिल ज्यामितियों के निर्माण में पारंपरिक मशीनिंग की तुलना में सायकल समय को काफी कम कर देती हैं, क्योंकि एक ही सेटिंग में कई मशीनिंग ऑपरेशन किए जा सकते हैं। स्विस लेथ में एक्स की संख्या आमतौर पर 7 से 13 तक होती है, जबकि पारंपरिक लेथ में यह 2-5 तक सीमित रहती है।
स्विस लेथ पर बार स्टॉक की स्वचालित फीडिंग मशीन डाउनटाइम को कम करती है और उत्पादकता बढ़ाती है, क्योंकि वर्कपीस को मैन्युअल रूप से बदलने की आवश्यकता नहीं होती।
स्विस मशीनिंग में कूलिंग के लिए तेल का उपयोग होता है, जबकि पारंपरिक लेथ में पानी का। हालांकि तेल की हीट कैपेसिटी पानी से कम होती है, इसकी उच्च चिकनाई घर्षण कम करती है और कुल मिलाकर हीट जेनरेशन को भी सीमित रखती है। साथ ही, तेल टूल वियर कम करता है और जंग से बचाता है।
जटिलता के अनुसार, पारंपरिक लेथ पर बने पुर्जों को अक्सर अतिरिक्त फिनिशिंग की आवश्यकता होती है। स्विस लेथ इतने सूक्ष्म और सटीक पुर्जे बनाती है कि सेकेंडरी फिनिशिंग की आवश्यकता कम या कई बार बिल्कुल नहीं रहती।
स्विस लेथ आमतौर पर पारंपरिक लेथ की तुलना में महंगी होती है, क्योंकि इसका डिज़ाइन उन्नत होता है और टूलिंग विकल्प अधिक होते हैं। हालांकि, अंतर उतना बड़ा नहीं है जितना लगता है, क्योंकि कुछ स्विस सीएनसी मशीनें बाजार में उपलब्ध हैं जिनकी कीमत पारंपरिक लेथ से बहुत अधिक नहीं है।
जब जटिल पुर्जों के बड़े उत्पादन रन बनाने के लिए उपयोग की जाती है, तो स्विस लेथ अपनी आरंभिक लागत के बावजूद लंबे समय में अधिक किफायती विकल्प बन जाती है।
तेज़ उत्पादन दर और सटीकता के कारण स्विस टर्निंग मशीन कई मामलों में अपने समकक्षों से बेहतर है:
स्विस सीएनसी मशीनिंग के स्पष्ट फायदों के बावजूद, इसमें कुछ सीमाएं भी हैं।
स्विस मशीनें अत्यंत बहुमुखी होती हैं, जिससे वे कई उद्योगों में पुर्जों के निर्माण के लिए आदर्श विकल्प बनती हैं।