प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

गैस वेल्डिंग गर्मी पर आधारित सबसे पुरानी वेल्डिंग विधियों में से एक है, जिसमें ऑक्सीजन और ईंधन गैस का उपयोग करके धातुओं को जोड़ा जाता है। एक समय था जब गैस वेल्डिंग लगभग इकलौता ऐसा तरीका था जिससे व्यावसायिक उपयोग की अधिकांश धातुओं की उच्च गुणवत्ता वाली वेल्डिंग संभव थी। तब से, वेल्डिंग के नए तरीके अधिक कुशल, बेहतर गुणवत्ता वाले और कई प्रमुख पहलुओं में गैस वेल्डिंग से बेहतर साबित हुए हैं।
इसके बावजूद, अपनी सरलता और बहुप्रयोज्यता के कारण गैस वेल्डिंग प्रक्रिया आज भी शौकिया और छोटे मेटल वर्कशॉप्स में एक महत्वपूर्ण स्थान रखती है। हालांकि, आज इसका उपयोग मुख्यतः पतली सामग्री और मरम्मत कार्यों तक ही सीमित है।
मुख्य बिंदु
गैस या ऑक्सिफ्यूल वेल्डिंग एक ऐसी प्रक्रिया है जिसमें गैसों के मिश्रण के दहन से उत्पन्न गर्मी का उपयोग करके धातुओं को पिघलाकर जोड़ा जाता है। यद्यपि अतिरिक्त फिलर मटेरियल के बिना भी धातुओं को जोड़ा जा सकता है, फिर भी मजबूत और टिकाऊ वेल्डिंग के लिए फिलर रॉड्स का इस्तेमाल करना अनुशंसित है।
ज्यादातर वेल्डिंग प्रक्रियाओं में गर्मी उत्पन्न करने के लिए बिजली का उपयोग किया जाता है (जैसे आर्क वेल्डिंग: MIG, TIG और SMAW), लेकिन गैस वेल्डिंग में लौ केवल गैसों के मिश्रण के दहन से पैदा होती है। ऑक्सीजन और एसीटिलीन की मिश्रण को मुख्य माना जाता है, क्योंकि यह स्टील वेल्डिंग के लिए सबसे प्रभावी है—इसीलिए इस प्रक्रिया को ऑक्सिफ्यूल वेल्डिंग या ऑक्सिएक्टिलीन वेल्डिंग भी कहते हैं।
अन्य ईंधन गैसें, जैसे प्रोपेन, हाइड्रोजन और कोल गैस, भी इस प्रक्रिया में इस्तेमाल होती हैं, खासकर नॉन-फेरस धातुओं और विशेष अनुप्रयोगों (सिल्वर ब्रेजिंग, सॉफ्ट ब्रेजिंग) के लिए।
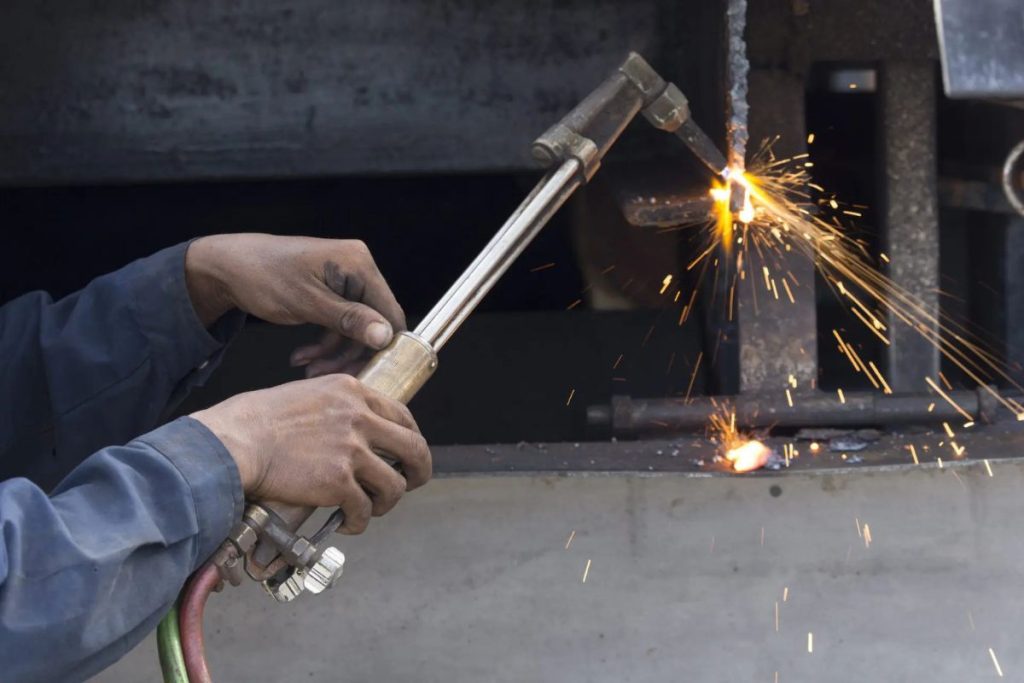
इसी ऑक्सिएक्टिलीन वेल्डिंग उपकरण का उपयोग ऑक्सिएक्टिलीन कटिंग के लिए भी किया जा सकता है, बस लौ की प्रोफाइल को समायोजित करके और एक सरल कटिंग अटैचमेंट जोड़कर। कटिंग टॉर्च में एक ऑक्सीजन ट्रिगर होता है, जो कटिंग क्षेत्र से पिघली धातु को जलाकर बाहर निकालने में मदद करता है।
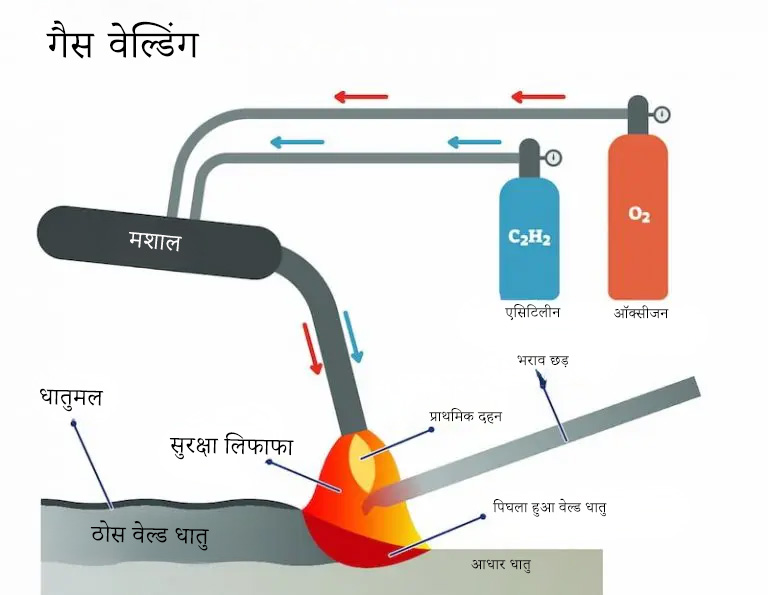
ऑक्सिएक्टिलीन वेल्डिंग में ऑक्सीजन और ईंधन गैस के दहन से उत्पन्न गर्मी पर आधारित है। गैसों की सप्लाई उच्च दबाव वाले सिलेंडरों में संग्रहित रहती है, जो प्रेशर रेगुलेटर्स द्वारा फ्लेक्सिबल होसेस (एक ऑक्सीजन, एक फ्यूल गैस) के जरिए टॉर्च तक पहुंचती है। गैसें टॉर्च के मिक्सिंग चैंबर में आपस में मिलती हैं और नोजल के छिद्र से बाहर निकलती हैं। नोजल के छिद्र का आकार बहुत महत्वपूर्ण होता है और इसे अनुप्रयोग के अनुसार चुना जाना चाहिए।
जैसे ही बेस मटेरियल को गर्म किया जाता है, वह अपने मेल्टिंग पॉइंट (लगभग 3200°C) तक पहुंचता है, जिससे फ्यूजन वेल्डिंग संभव होती है। अन्य इलेक्ट्रिक वेल्डिंग तकनीकों में इससे भी ज्यादा तापमान (5000°C से अधिक) प्राप्त किया जा सकता है, इसलिए ऑक्सिएक्टिलीन वेल्डिंग पतली धातुओं के लिए ज्यादा उपयुक्त है। फिलर रॉड्स का इस्तेमाल वैकल्पिक है और यह प्रोजेक्ट पर निर्भर करता है।
चूंकि गैस वेल्डिंग में ज्वलनशील सामग्री का उपयोग होता है, इसलिए उचित सुरक्षा उपाय अपनाना आवश्यक है।
वेल्डिंग की लौ का प्रकार, जोड़ की गुणवत्ता और उसकी विशेषताओं को निर्धारित करने में अहम भूमिका निभाता है। लौ का प्रोफाइल गैस और ऑक्सीजन के अनुपात को समायोजित करके बदला जा सकता है।
अधिक ऑक्सीजन देने पर लौ ज्यादा गर्म हो जाती है, जिससे धातु में विकृति आ सकती है। वहीं, अधिक ईंधन गैस देने से लौ ठंडी रहती है, जिससे वेल्डिंग की गुणवत्ता कम हो सकती है।
वेल्डिंग गैसों का समान अनुपात न्यूट्रल लौ बनाता है। गैस और संपीड़ित ऑक्सीजन का पूरा दहन सुनिश्चित करता है कि धातु की विशेषताएं प्रभावित न हों और साथ ही बहुत कम धुआं उत्पन्न होता है।
इस लौ में दो जोन होते हैं: एक भीतरी सफेद (लगभग 3100°C) और एक बाहरी नीला (लगभग 1275°C)। न्यूट्रल लौ कास्ट आयरन, माइल्ड स्टील और स्टेनलेस स्टील की वेल्डिंग के लिए पसंद की जाती है।
कार्ब्यूराइज़िंग (या रिड्यूसिंग) लौ तब बनती है जब ईंधन गैस की मात्रा ऑक्सीजन से अधिक होती है। यह लौ धुएं वाली और शांत होती है तथा केमिकल रूप से मेटल कार्बाइड्स बनाती है।
इसमें तीन जोन होते हैं: भीतरी सफेद (2900°C), मध्यवर्ती लाल (2500°C) और बाहरी नीला (1275°C)। कार्ब्यूराइज़िंग लौ निकल, स्टील एलॉय और नॉन-फेरस धातुओं की वेल्डिंग के लिए आदर्श है।
ऑक्सिडाइजिंग लौ तब बनती है जब सिलेंडर से दी जाने वाली ऑक्सीजन की मात्रा ईंधन गैस से अधिक हो जाती है; अतिरिक्त ऑक्सीजन न्यूट्रल लौ की तुलना में ज्यादा तापमान पैदा करती है।
इस लौ में दो जोन होते हैं: भीतरी सफेद (लगभग 3500°C) और बाहरी नीला (1275°C)। ऑक्सिडाइजिंग लौ पीतल, तांबा, कांस्य और जिंक जैसे धातुओं की वेल्डिंग में प्रयोग होती है।
टॉर्च को जोड़ के दाएं से बाएं घुमाया जाता है, जिससे वर्कपीस के साथ 60-70 डिग्री का कार्य कोण बनता है। फिलर रॉड को प्लेट के साथ 30-40 डिग्री के कोण पर रखा जाता है। लौ के जरिए सर्कुलर, रोटेशनल या लेटरल—तीन गति से एकसमान फ्यूजन मिलती है।
बाईं ओर वेल्डिंग का उपयोग मुख्यतः 5 मिमी तक की बिना बेवल वाली प्लेटों, कास्ट आयरन और नॉन-फेरस धातुओं के लिए होता है।
पिछली तकनीक के विपरीत, दाईं ओर वेल्डिंग का आरंभ जोड़ के बाएं छोर से होता है और दाईं ओर बढ़ती है। टॉर्च की नोक और वर्कपीस के बीच 40-50 डिग्री का कोण बनता है, जबकि फिलर रॉड वर्कपीस से 30-40 डिग्री के कोण पर रहती है।
दाईं ओर वेल्डिंग आमतौर पर तेज होती है, इसमें कम डिस्टॉर्शन होता है और कम फिलर मटेरियल की आवश्यकता होती है। इससे ज्यादा घना और मजबूत वेल्ड बनता है, जो संदूषण से सुरक्षा के लिए उपयुक्त है।
दाईं ओर वेल्डिंग का यह वेरिएंट मुख्यतः स्टील प्लेट्स, कुछ पाइप्स और बट वेल्डिंग (5 से 8 मिमी मोटाई) के लिए प्रयुक्त होता है, जहां पूरी दृश्यता और मूवमेंट आवश्यक होती है।
इसमें जोड़ नीचे से ऊपर की ओर फिलर रॉड और टॉर्च को हिलाते हुए किया जाता है। रॉड 30 डिग्री और टॉर्च 25 से 90 डिग्री के कोण पर वर्कपीस के अनुसार रखी जाती है।
एक ही ऑपरेटर 5 मिमी तक की स्टील प्लेट्स में यह तकनीक अपना सकता है, वहीं मोटी धातुओं के लिए दो ऑपरेटरों की आवश्यकता होती है।
ऑक्सिफ्यूल वेल्डिंग औद्योगिक क्रांति के शुरुआती दौर की अग्रणी तकनीकों में से एक रही है, जिसने वेल्डिंग के क्षेत्र में विविधता और बहुप्रयोज्यता प्रदान की। आज, अत्याधुनिक और अभिनव वेल्डिंग तकनीकों के आगमन के चलते इसका औद्योगिक उपयोग कम हो गया है। फिर भी, कुछ खास अनुप्रयोगों में गैस वेल्डिंग एक भरोसेमंद विकल्प बनी हुई है और कई शौकीनों एवं पेशेवरों की पसंद है।
