लौहकार्बन अवस्था चित्र समझाया गया
मिश्रित धातुएँ विभिन्न अवस्थाओं में मौजूद हो सकती हैं। अवस्थाएँ किसी मिश्रधातु की भौतिक रूप से समरूप स्थितियाँ होती हैं।…

टेम्परिंग लोहे पर आधारित मिश्रधातुओं के लिए किए जाने वाले कई हीट ट्रीटमेंट प्रक्रियाओं में से एक है। ये प्रक्रियाएँ धातु की आंतरिक संरचना, लचक, कठोरता, मजबूती, मशीनिंग क्षमता, रूप-परिवर्तन क्षमता, प्रत्यास्थता और ताकत जैसी भौतिक और यांत्रिक विशेषताओं को बदलती हैं।
हमें ये बदलाव इसलिए चाहिए ताकि धातुएँ अपनी उपयोगिता और सेवा के वातावरण के अनुसार उपयुक्त बन सकें। हीट ट्रीटमेंट के बिना, अधिकांश प्रणालियों में धातुओं का उनकी पूरी क्षमता से उपयोग करना संभव नहीं हो पाएगा।
इस लेख में, हम टेम्परिंग की प्रक्रिया को विस्तार से समझेंगे। आइए शुरू करते हैं।
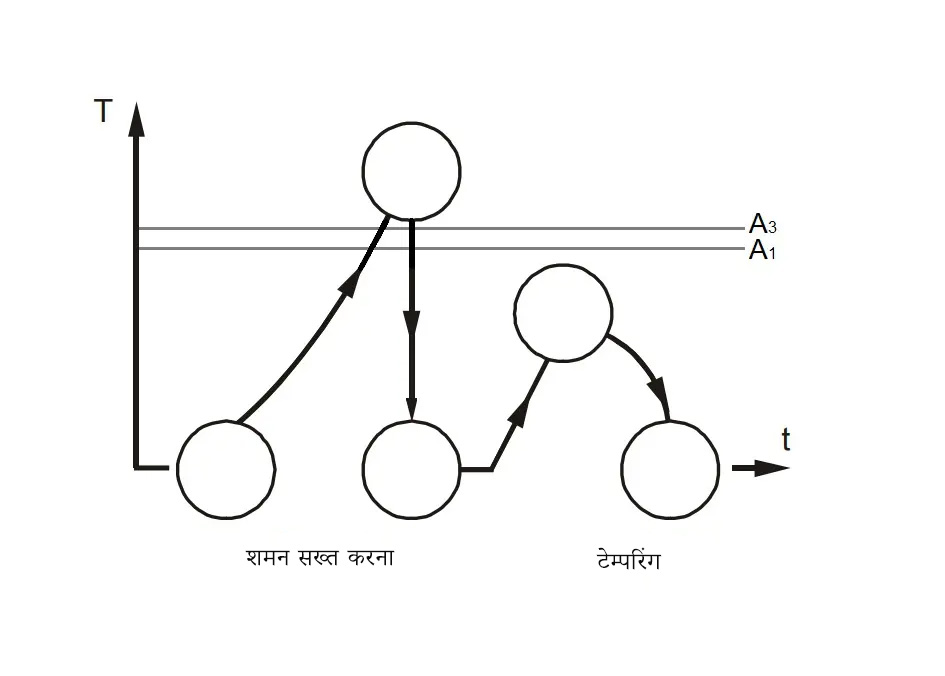
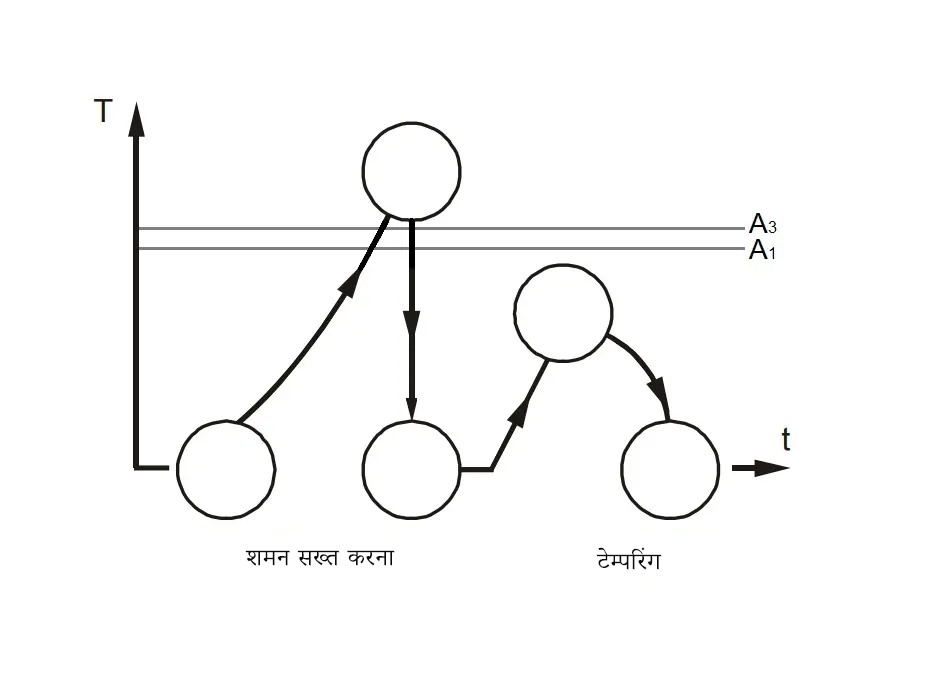
टेम्परिंग, जिसे रिवेनिंग भी कहा जाता है, एक हीट ट्रीटमेंट प्रक्रिया है जिसमें धातु के घटकों को एक निर्धारित तापमान पर, जो कि क्रिटिकल पॉइंट से नीचे होता है, एक निर्धारित समय के लिए गर्म किया जाता है। इसके बाद इन घटकों को स्थिर हवा में कमरे के तापमान तक धीरे-धीरे ठंडा किया जाता है।
अन्य हीट ट्रीटमेंट प्रक्रियाओं जैसे ऐनीलिंग और नॉर्मलाइजिंग की तरह ही, टेम्परिंग की प्रक्रिया भी धातु की अवांछित यांत्रिक विशेषताओं को बदलकर उसे इच्छित अनुप्रयोग के लिए उपयुक्त बनाती है।
टेम्परिंग पूरे घटक की यांत्रिक विशेषताओं को प्रभावित करता है, सतह से लेकर कोर तक। हालांकि, इंडक्शन की तकनीक से आंशिक टेम्परिंग भी संभव है।
टेम्पर किए गए धातु उन अनुप्रयोगों में उपयोगी होते हैं, जहाँ घटकों में लचीलापन आवश्यक होता है।
यह तापीय प्रक्रिया नए वेल्ड किए गए घटकों की कठोरता कम करने के लिए भी प्रयुक्त हो सकती है। वेल्डिंग के दौरान स्थानीय उच्च तापमान के कारण हीट अफेक्टेड ज़ोन में अधिक कठोरता हो सकती है। टेम्परिंग इन क्षेत्रों की कठोरता को कम करने में मदद करता है।
सैद्धांतिक रूप से, टेम्परिंग बहुत सारी धातुओं पर की जा सकती है, लेकिन सामान्यतः यह कार्बन स्टील के साथ जुड़ा होता है, क्योंकि बहुत कम अन्य धातुएँ इस प्रक्रिया पर स्टील जैसी प्रतिक्रिया देती हैं।
टेम्परिंग आमतौर पर हार्डनिंग प्रक्रिया के बाद किया जाता है। इन प्रक्रियाओं में, धातु को उसके उच्चतम क्रिटिकल तापमान से ऊपर गर्म किया जाता है और फिर तेजी से ठंडा किया जाता है, जिसे क्वेंचिंग कहा जाता है। क्वेंचिंग में स्टील को तेल, गर्म पानी या तेज हवा में डुबोया जाता है।
इस प्रक्रिया से सामग्री कठोर और भंगुर हो जाती है, कई बार काँच जैसी भंगुरता भी आ जाती है। हालांकि कई अनुप्रयोगों में उच्च कठोरता वांछनीय है, लेकिन अत्यधिक भंगुरता उपयोगी नहीं होती।
भंगुरता कम करने और लचक वापस पाने के लिए, धातु को दोबारा गर्म किया जाता है, इस बार अपेक्षाकृत कम तापमान (200°C से ऊपर)। इससे कठोरता और लचीलापन के बीच संतुलन प्राप्त किया जा सकता है। टेम्परिंग के दौरान ठंडा करने की गति भी क्वेंचिंग की तुलना में धीमी होती है।
सबसे अच्छे परिणाम के लिए, टेम्परिंग प्रक्रिया को क्वेंचिंग के तुरंत बाद किया जाना चाहिए। इससे हार्डनिंग के दौरान उत्पन्न भंगुरता को कम किया जा सकता है।
यह ध्यान देना चाहिए कि यदि प्रक्रिया के दौरान कोई गलती हो जाए तो सामग्री में क्षति, विकृति या विरूपण हो सकता है।
टेम्परिंग तब भी किया जाता है जब सामग्री को अन्य तरीकों से हार्डन किया गया हो, जैसे वेल्डिंग। यह वर्क हार्डन किए गए मटीरियल्स पर भी प्रभावी है, जैसे बेंडिंग, ड्रिलिंग, फॉर्मिंग, पंचिंग और रोलिंग द्वारा हार्डन किए गए मटीरियल्स।
अन्य हीट ट्रीटमेंट प्रक्रियाओं की तरह, टेम्परिंग तीन चरणों में होती है। ये चरण हैं:
इस चरण में, धातु को एक निर्धारित तापमान तक गर्म किया जाता है, जो कमरे के तापमान और क्रिटिकल तापमान से कम होता है। यही हमारा टेम्परिंग तापमान होता है।
सटीक तापमान तक गर्म करना नियंत्रित गति से किया जाना चाहिए, क्योंकि बहुत तेजी से गर्म करने पर दरारें आ सकती हैं। उपयुक्त तापमान स्टील के प्रकार और आवश्यक गुणों पर निर्भर करता है। उदाहरण के लिए, टूल स्टील्स को 200-300°C, स्प्रिंग स्टील्स को 300-400°C और स्ट्रक्चरल स्टील्स को 450-650°C पर टेम्पर किया जाता है।
आमतौर पर, धातु को एक भट्ठी (गैस, इलेक्ट्रिक या इंडक्शन) में एक निष्क्रिय गैस या वैक्यूम की उपस्थिति में गर्म किया जाता है ताकि ऑक्सीकरण न हो। लेकिन कुछ स्टील्स को नमक के स्नान या यहाँ तक कि हवा में भी टेम्पर किया जाता है।
चुनी गई वातावरण भी घटकों की सतह को प्रभावित करती है।
एक बार जब धातु वांछित तापमान (क्रिटिकल पॉइंट से नीचे) पर पहुँच जाती है, तो उसे एक निर्धारित समय तक उसी तापमान पर बनाए रखना होता है। अवधि स्टील के प्रकार, घटक के क्रॉस-सेक्शन, लोड के आकार और आवश्यक यांत्रिक गुणों पर निर्भर करती है।
टेम्परिंग तापमान और समय के अनुसार, हार्डन किए गए स्टील के यांत्रिक गुण बदलते हैं।
लचीलापन, प्रभाव प्रतिरोध और मजबूती तापमान और समय बढ़ने के साथ बढ़ते हैं। हालांकि, तापमान बढ़ने के साथ अंतिम तन्यता ताकत कम हो जाती है।
कठोरता पर प्रभाव विभिन्न चरणों की अनुपात पर निर्भर करता है, जैसे मार्टेंसाइट, रिटेन्ड ऑस्टेनाइट और ग्रेफाइट नोड्यूल। जैसे-जैसे भट्ठी में समय बढ़ता है, मार्टेंसाइट चरण कम होती है और ऑस्टेनाइट चरण बढ़ती है। चूंकि ऑस्टेनाइट अपेक्षाकृत नरम है, इसलिए कुल कठोरता घट जाती है।
ठंडा करने का चरण भी उतना ही महत्वपूर्ण है जितना पहले दो। इसमें, घटक को आमतौर पर नियंत्रित रूप से हवा में ठंडा किया जाता है।
टेम्परिंग में, ठंडा करना सामान्यतः स्थिर हवा में किया जाता है। ठंडा करने की गति और तरीका कई कारकों पर निर्भर करता है।
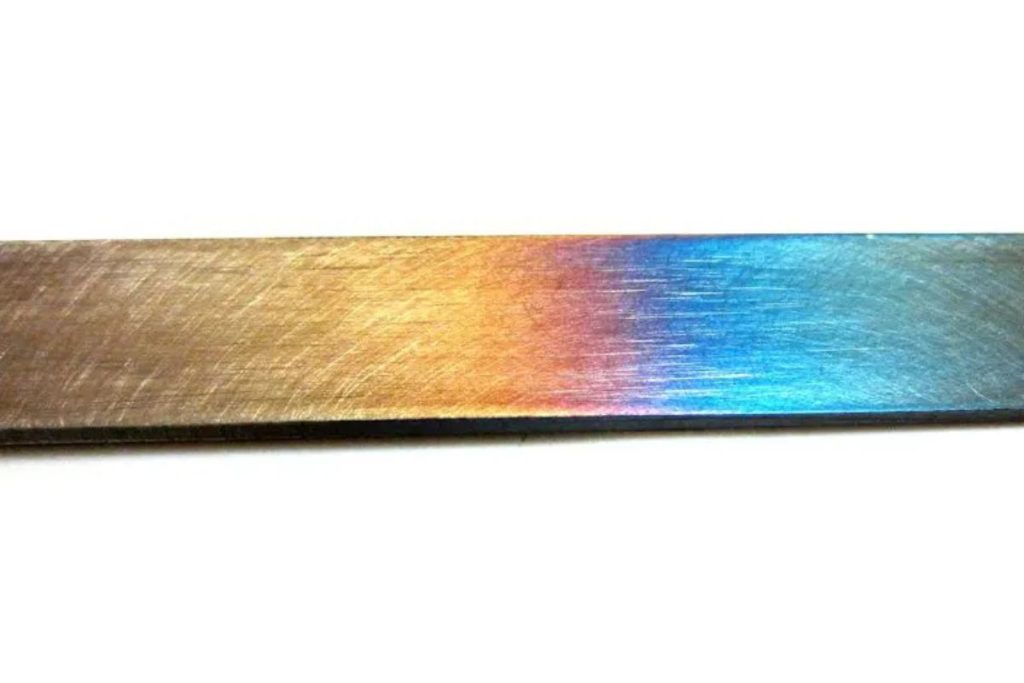
जब हम धातु उत्पादों को गर्म करते हैं, तो वे ऑक्सीडाइज हो जाते हैं। इससे धातु की सतह पर विभिन्न रंग विकसित होते हैं। जो रंग बनता है, वह टेम्परिंग तापमान का संकेत देता है।
रंग हल्के पीले से लेकर नीले के विभिन्न शेड्स तक बदलते हैं। विभिन्न तापमानों पर प्राप्त रंगों की पूरी सूची निम्नलिखित है:
हालांकि, ये रंग हमेशा सटीक टेम्परिंग तापमान नहीं दर्शाते। मिश्रधातु के तत्व, वातावरण, सतह की फिनिशिंग और टेम्परिंग की अवधि जैसे कई अन्य कारक अंतिम रंग को प्रभावित करते हैं। उदाहरण के लिए, संक्षारण प्रतिरोधी स्टील्स में ऑक्सीकरण कम होता है, इसलिए वे अपने समकक्षों की तुलना में उच्च तापमान पर टेम्परिंग रंग प्राप्त करते हैं।
इसलिए, इन रंगों को टेम्परिंग तापमान निर्धारित करने के लिए विश्वसनीय नहीं माना जाना चाहिए। ये रंग केवल प्रक्रिया के दौरान धातु की सतह के तापमान का मोटा-मोटा अनुमान लगाने के लिए प्रयोग किए जाने चाहिए।
चाहे आपको एक सेफ्टी पिन चाहिए या 80,000 लोगों के लिए स्टेडियम बनाना हो, टेम्परिंग अनिवार्य है। यह स्टील की ढेरों अलग-अलग उपयोगों में सबसे महत्वपूर्ण और व्यापक रूप से अपनाई गई हीट ट्रीटमेंट प्रक्रियाओं में से एक है।
जैसे-जैसे हम और जटिल संरचनाएँ बनाएंगे, निर्माण और मैन्युफैक्चरिंग में टेम्पर किए गए घटकों का उपयोग भी लगातार बढ़ता जाएगा।
