प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

ऑक्सी-कंबस्टिबल कटिंग उन तरीकों में से एक है जिनका उपयोग मोटी धातु प्लेटों से पुर्जे बनाने के लिए किया जाता है। आमतौर पर, एक निर्माता के लिए अधिकतम सीमा लगभग 150 मिमी होती है, हालांकि मोटाई इससे कहीं अधिक भी हो सकती है।
इस प्रक्रिया में, धातु को ऑक्सीजन और ईंधन गैसों के मिश्रण से गर्म किया जाता है और फिर उसे ऑक्सीकृत किया जाता है। उच्च दबाव में ऑक्सीजन की धारा स्लैग को हटा देती है, जिससे कट भी बनता है।
गर्म करने और ऑक्सीकरण दोनों चरण धातुओं की उन किस्मों पर सीमाएं लगाते हैं, जिन्हें फ्लेम कटिंग के लिए उपयुक्त माना जा सकता है।
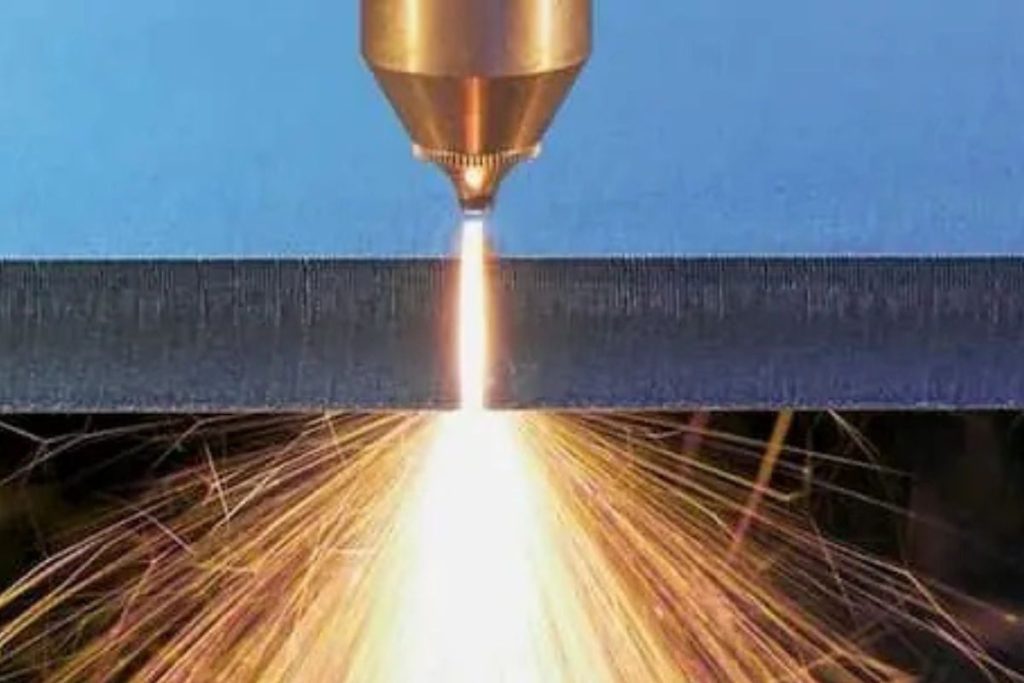
जैसा कि बताया गया, सबसे पहले धातु को इतनी तापमान तक प्रीहीट करना जरूरी है कि जब ऑक्सीजन का प्रवाह उस पर पड़े तो उसमें इग्निशन हो जाए। हालांकि, यह तापमान धातु के गलनांक से कम ही होना चाहिए।
इस कारण से, कई धातुएं इस प्रक्रिया के लिए उपयुक्त नहीं हैं। (यह ध्यान देने योग्य है कि ऑक्सी-कटिंग और वेल्डिंग के लिए उपयुक्त सामग्रियों में थोड़ा फर्क हो सकता है।)
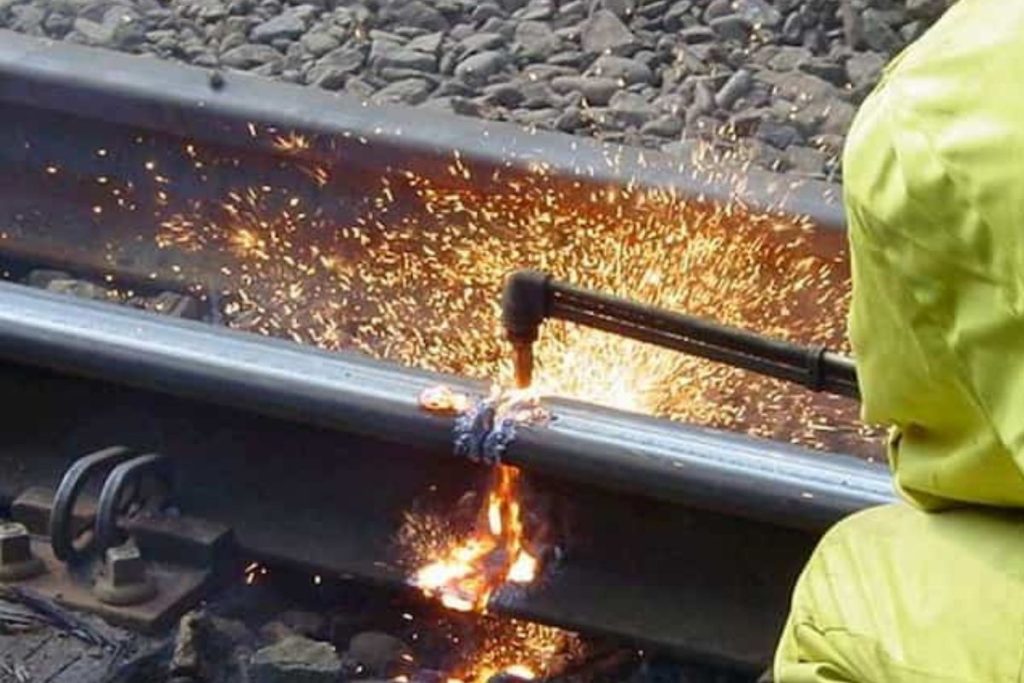
फ्लेम कटिंग दो प्रकार के स्टील के लिए उपयुक्त है: लो कार्बन स्टील या माइल्ड स्टील और जाली लोहा।
हालांकि विकल्प सीमित नजर आते हैं, फ्लेम कटिंग अपने अपेक्षाकृत कम लागत के कारण मैन्युफैक्चरिंग इंडस्ट्री में आज भी अहम स्थान रखती है।
एक और बात लागत से जुड़ी है। जितनी मोटी प्लेटें या ब्लॉक होते हैं, उन्हें संभव हो तो हमेशा कार्बन स्टील से ही बनाया जाता है ताकि लागत कम हो सके। इसलिए, भले ही सामग्री के लिहाज से सीमाएं कड़ी हों, फिर भी फ्लेम कटिंग के लिए कई उपयुक्त उपयोग मौजूद हैं।
फ्लेम कटिंग किसी भी ऐसे धातु के लिए उपयुक्त नहीं है, जो कार्बन स्टील या जाली लोहा न हो।
आइए इन सीमाओं के कारणों को थोड़ा विस्तार से समझें। ये सभी ऊपर बताए गए प्रक्रिया चरणों से संबंधित हैं।
सबसे पहले, हाई कार्बन स्टील दिखने में लो कार्बन स्टील जैसा ही होता है। लेकिन इन्हें हटाने का कारण है स्लैग का उच्च गलनांक, जो बेस मेटल से ज्यादा होता है। स्लैग कट के पास पिघली धातु में मिल जाता है और ऑक्सीजन की क्रिया में बाधा डालता है।
कास्ट आयरन एक और धातु है जो देखने में उपयुक्त लग सकती है, लेकिन वास्तव में नहीं है। इसमें ग्रेफाइट की अधिकता और इसकी माइक्रोस्ट्रक्चर के कारण इसे काटना असंभव हो जाता है।
स्टेनलेस स्टील की समस्या अलग है। चूंकि ऑक्सीकरण इस प्रक्रिया का मूल आधार है, इन धातुओं की स्वाभाविक विशेषताएं प्रक्रिया के पूरे सिद्धांत के खिलाफ जाती हैं।
अंत में आते हैं नॉन-फेरस मेटल्स। एल्यूमिनियम और कॉपर की एलॉयज का गलनांक बहुत कम होता है। प्रीहीटिंग इस प्रक्रिया का अहम हिस्सा है, लेकिन ये धातुएं उसके लिए उपयुक्त नहीं हैं।
