प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

फ्लेम कटिंग एक थर्मल विधि है जिसका उपयोग धातुओं को काटने के लिए किया जाता है। इसकी मुख्य विशेषता यह है कि इससे बहुत मोटी धातु की प्लेटों को काटा जा सकता है, आमतौर पर 150 मिमी तक। कुछ विशेष परिस्थितियों में यह मोटाई 1200 मिमी तक भी हो सकती है, हालांकि ऐसा हर निर्माता के लिए संभव नहीं है।
मोटाई के मामले में केवल वॉटर जेट कटिंग ही इसकी बराबरी कर सकता है। जहां ऑक्सीकंबस्टिबल कटिंग केवल कुछ खास धातुओं के लिए उपयुक्त है, वहीं वॉटर जेट लगभग किसी भी सामग्री को काट सकता है। फिर भी, ऑक्सीकंबस्टिबल कटिंग की लागत वॉटर जेट कटिंग की तुलना में कहीं अधिक कम होती है।
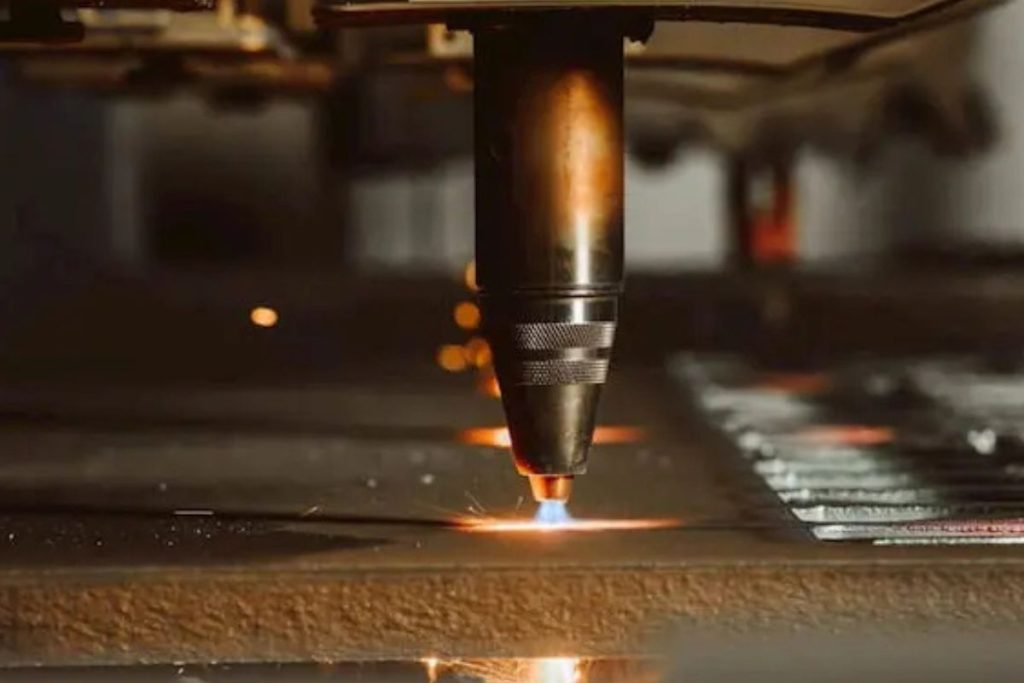
ऑक्सीकंबस्टिबल कटिंग प्रक्रिया तीन मुख्य चरणों में होती है:
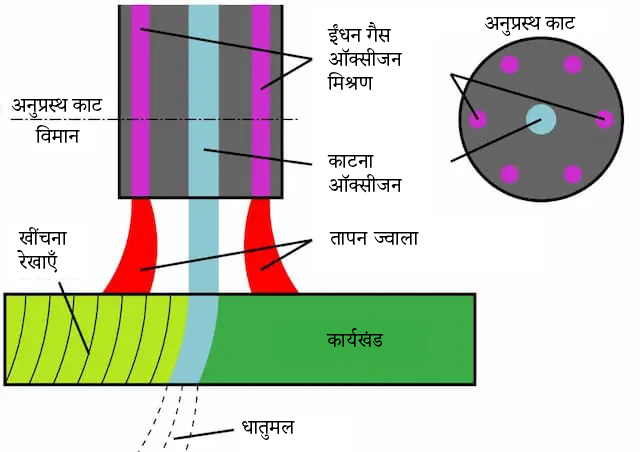
सबसे पहले, गैस फ्यूल और ऑक्सीजन का मिश्रण कटिंग टॉर्च के माध्यम से मैटेरियल पर डाला जाता है, जिससे उसे प्रीहीट किया जाता है। इसका मकसद धातु को इग्निशन टेम्परेचर तक पहुंचाना होता है, जो कार्बन स्टील के लिए सामान्यतः 700 से 900° C के बीच होती है।
यह तापमान उसके मेल्टिंग पॉइंट से काफी कम होता है, इसलिए कुछ धातुओं जैसे एल्युमिनियम के लिए फ्लेम कटिंग उपयुक्त नहीं है।
इसके बाद शुद्ध ऑक्सीजन की धारा छोड़ी जाती है। जब धातु जलने लगती है तो एक रासायनिक प्रतिक्रिया होती है जिससे उसका ऑक्सीकरण होता है। यही कारण है कि फ्लेम कटिंग स्टेनलेस स्टील को काटने के लिए उपयुक्त नहीं है।
अंत में, उच्च दबाव में छोड़ी गई ऑक्सीजन की धारा स्लैग या आयरन ऑक्साइड को हटा देती है, जिससे धातु की कटिंग पूरी होती है।
इस प्रक्रिया का नाम ही सबकुछ स्पष्ट करता है। कटिंग के लिए ऑक्सीजन और एक फ्यूल गैस दोनों का उपयोग होता है, लेकिन इसमें कई विकल्प मौजूद हैं।
ऑक्सिएकेटिलीन कटिंग लगभग ऑक्सीकंबस्टिबल कटिंग का पर्याय बन गया है। इसका मुख्य कारण यह है कि यह इस प्रक्रिया में सबसे अधिक प्रयोग होने वाली फ्यूल गैस है।
इसका मुख्य कारण इसकी हाई टेम्परेचर है – लगभग 3200° C। इतनी अधिक गर्मी से कटिंग और ड्रिलिंग तेज़ी से होती है। वहीं, सेकंडरी फ्लेम का तापमान अपेक्षाकृत कम रहता है। इन्हीं कारणों से ऑक्सीकंबस्टिबल वेल्डिंग में भी यही गैस सबसे ज्यादा इस्तेमाल होती है।
मुख्य या इंटर्नल फ्लेम से धातु कटती है, जबकि बाहरी सेकंडरी फ्लेम मैटेरियल को प्रीहीट करती है।
साथ ही, अन्य गैसों की तुलना में इससे हीट प्रभावित क्षेत्र कम होता है, क्योंकि एक्सपोजर का समय कम रहता है।
ऑक्सीजन और एसीटिलीन का अनुपात लगभग 1.2:1 होता है।
यह दूसरी फ्यूल गैस है, जो उच्च तापमान तक पहुंच सकती है, अधिकतम लगभग 2800° C।
एसीटिलीन की तुलना में इसकी लौ की तीव्रता कम होती है, जिससे हीट प्रभावित क्षेत्र बड़ा होता है और ड्रिलिंग में अधिक समय लगता है।
हालांकि, इसकी कटिंग स्पीड लगभग बराबर है।
ऑक्सीजन और प्रोपेन का अनुपात लगभग 4.3:1 होता है। यानी, अधिकतम तापमान पाने के लिए ऑक्सिएकेटिलीन कटिंग की तुलना में लगभग 3.5 गुना अधिक ऑक्सीजन की जरूरत होती है।
प्रोपिलीन, ऑक्सीकंबस्टिबल कटिंग में एसीटिलीन के मुकाबले तेजी से लोकप्रिय हो रहा है।
इसके कई कारण हैं। पहला, इसकी एफिशिएंसी – उतनी ही मात्रा में प्रोपिलीन, एसीटिलीन के मुकाबले पांच गुना ज्यादा समय तक चलता है। इसके अलावा, प्रोपिलीन से कटिंग तेज़ होती है और कम स्लैग बनता है।
इसकी फ्लेम का तापमान लगभग 2900° C होता है। कटिंग की स्पीड में बढ़त सेकंडरी फ्लेम के अधिक तापमान के कारण मिलती है।
यह गैस अलग-अलग हाइड्रोकार्बन का मिश्रण होती है।
MAPP से प्राप्त तापमान एसीटिलीन से कम होता है और हीटिंग का क्षेत्र बड़ा होता है। इसी वजह से ड्रिलिंग और कटिंग की गति धीमी रहती है।
फिर भी, MAPP का एक महत्वपूर्ण फायदा है: यह पानी के नीचे काम के लिए उपयुक्त है, क्योंकि अन्य गैसों की तरह यह समुद्री वातावरण में अपने घटकों में टूटती नहीं है।
ड्रिलिंग और कटिंग स्पीड के लिहाज से यह सूची में सबसे धीमी गैस है। फिर भी, लिक्विफाइड पेट्रोलियम गैस (LPG) बाज़ार में आसानी से उपलब्ध है, जिससे यह ऊपर बताई गई अन्य फ्यूल गैसों की एक व्यावहारिक विकल्प बनती है।
