प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

वे ट्यूब निर्माता जो ऑटोमोटिव़ इंडस्ट्री को सप्लाई करते हैं, उन्हें ऐसे सख्त मानकों का पालन करना पड़ता है जो लगातार और अधिक कठोर तथा कठिन होते जा रहे हैं। इनमें सबसे बड़ी चुनौती है, घटकों के वजन को कम करना ताकि वजन की सीमाओं का पालन किया जा सके। ये सख्त प्रतिबंध अधिक फ्यूल एफिशिएंट वाहनों की ओर बढ़ती प्रवृत्ति का नतीजा हैं। ऑटो पार्ट्स के सप्लायर से लगातार यह अपेक्षा की जाती है कि वे अपने हर कंपोनेंट का वजन कुछ औंस भी कम करें ताकि हल्के वाहन बनाए जा सकें जो कम ईंधन खपत करें।
ट्यूब निर्माता जब वजन की सीमाओं को पूरा करना चाहते हैं, तो उन्हें हल्के मटीरियल, पतली दीवारों और उच्च यील्ड स्ट्रेंथ वाले मटीरियल का इस्तेमाल करना पड़ता है। साथ ही, उन्हें कड़े क्वालिटी स्टैंडर्ड्स का भी पालन करना होता है, जबकि हल्के, मजबूत और पतली दीवारों वाले मटीरियल के कारण कई अतिरिक्त चुनौतियों का सामना करना पड़ता है। ऐसे मामलों में ट्यूब डिफेक्ट्स की संभावना बढ़ जाती है, जिनमें मिसएलाइन्मेंट, डिबरिंग प्रोसेस में त्रुटियां और कोटेड ट्यूब्स पर महीन खरोंचें शामिल हैं।
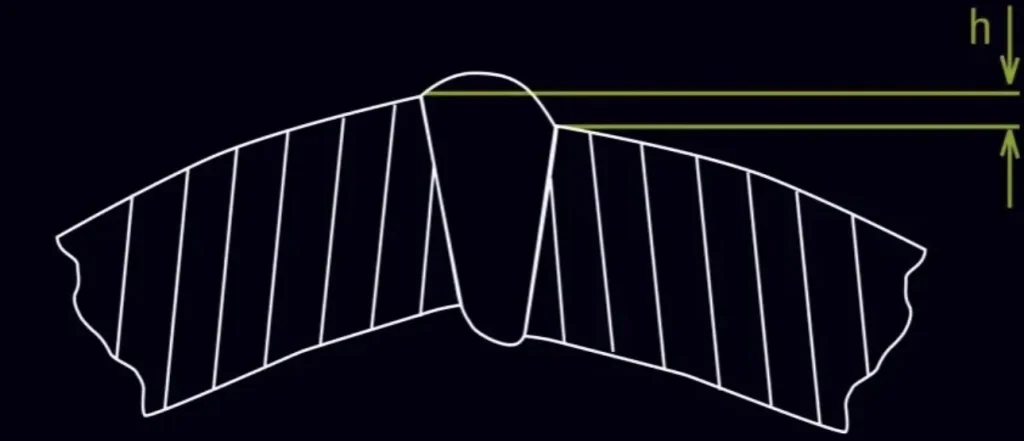
ज्यादा यील्ड स्ट्रेंथ वाले मटीरियल से बनी ट्यूब्स खासतौर पर मिसएलाइन्मेंट की शिकार होती हैं। यह दोष तब पैदा होता है जब वेल्डिंग से पहले ट्यूब की स्ट्रिप के किनारे बराबर नहीं मिलते। वेल्डिंग के बाद आमतौर पर ग्राइंडिंग या डिबरिंग की जाती है ताकि कोई भी उभरी हुई बर्ब हटाई जा सके। अगर ट्यूब में मिसएलाइन्मेंट है, तो ऊँचे हिस्से की दीवार का एक भाग डिबरिंग के दौरान हट सकता है, जिससे ट्यूब की दीवार में काफी पतलापन आ सकता है। इसलिए, मिसएलाइन्मेंट की मॉनिटरिंग बहुत जरूरी है, खासकर पतली दीवार वाली ट्यूब्स में।
परंपरागत रूप से निर्माता, लोंगीट्यूडिनल वेल्डेड ट्यूब्स में दीवार की मोटाई का अधिकतम 5% तक मिसएलाइन्मेंट स्वीकार करते हैं। जब दीवारें पतली होती हैं, तो यह 5% टोलरेंस और भी कम हो जाती है। इसके अलावा, मजबूत मटीरियल के इस्तेमाल से मिसएलाइन्मेंट की संभावना और बढ़ जाती है, और इसी टोलरेंस में फेल्यर रेट भी काफी बढ़ जाता है। इसीलिए, अधिकतर निर्माता जो वजन के मानकों को पूरा करना चाहते हैं, वे मिसएलाइन्मेंट की टोलरेंस 2 से 3% के बीच ला देते हैं, जिससे अंतराल बहुत कम रह जाता है और मिसएलाइन्मेंट को पकड़ना और भी कठिन हो जाता है।
मिसएलाइन्मेंट और डिबरिंग के दौरान पैदा होने वाले डिफेक्ट्स के अलावा, निर्माताओं को खुद डिबरिंग प्रक्रिया पर भी निगरानी रखनी होती है ताकि अपर्याप्त या अत्यधिक डिबरिंग जैसी त्रुटियों से बचा जा सके। ऑटोमोटिव़ अनुप्रयोगों के लिए बनने वाली ट्यूब्स को पूरी तरह गोल होना चाहिए ताकि कंप्रेशन फिटिंग्स के साथ सही सीलिंग मिल सके। इसका मतलब है कि ट्यूब की सतह पर वेल्ड बर्ब नहीं होनी चाहिए, जिसे डिबरिंग के जरिए हटाया जाता है। यह प्रक्रिया कई तरीकों से हो सकती है, जैसे चाकू से बर्ब काटना। हालांकि, डिबरिंग अक्सर कंप्रेशन फिटिंग्स में लीक का मुख्य कारण बन जाता है।
अपर्याप्त डिबरिंग से ट्यूब की सतह से थोड़ी बर्ब बाहर रह सकती है। दूसरी ओर, अत्यधिक डिबरिंग का पता लगाना काफी कठिन होता है, क्योंकि ट्यूब देखने में पूरी तरह गोल लग सकती है, लेकिन उसकी दीवार की मोटाई में असमानता छिपी रह जाती है। इससे ट्यूब की दीवार पतली हो सकती है, जिससे उसकी मजबूती प्रभावित होती है।
कई क्षेत्रों में, जिनमें ऑटोमोटिव़ भी शामिल है, विशेष अनुप्रयोगों में प्रिसिजन कोटेड ट्यूब्स का इस्तेमाल होता है। इसका कारण है कि प्रोटेक्टिव कोटिंग्स फील्ड में घिसाई और जंग के खिलाफ बेहतर सुरक्षा देती हैं। हालांकि, ये प्लास्टिक कोटिंग्स सतह पर खामियां या असमानताएं पैदा कर सकती हैं। सामान्यतः, प्रोटेक्टिव कोटिंग्स ट्यूब वेल्डिंग की अंतिम प्रक्रिया के रूप में एक्सट्रूड की जाती हैं। वक्त के साथ, प्रोफाइल देने वाली एक्सट्रूज़न नोजल्स घिस सकती हैं या उनमें गंदगी आ सकती है। नतीजतन, ट्यूब के साथ महीन खरोंचों जैसी खामियां आ सकती हैं।
यह समस्या उस समय और गंभीर हो जाती है जब कोटेड ट्यूब्स का इस्तेमाल फ्यूल ट्रांसपोर्ट जैसी जगहों पर होता है, जहां उन्हें कंप्रेशन फिटिंग्स के साथ जोड़ा जाता है। अगर ट्यूब की कोटिंग में महीन खरोंचें मौजूद हैं, तो फिटिंग लगाते समय वहां से लीक हो सकता है, जिससे खतरनाक हालात पैदा हो सकते हैं। इसलिए, यह जरूरी है कि कोटेड ट्यूब्स की बारीकी से जांच की जाए ताकि वे ऑटोमोटिव़ सेक्टर के ग्राहकों की अपेक्षाओं और मानकों पर पूरी तरह खरी उतरें। निर्माता को ट्यूब की सतह पर 0.015 मिमी से ज्यादा चौड़ाई या गहराई वाली महीन खरोंचों का पता लगाते रहना चाहिए, जिन्हें पहचानना बेहद मुश्किल हो सकता है। कई बार जब सतही दोष पकड़े भी जाते हैं, तब तक उत्पादन लाइन में समस्या की जड़ को ठीक करना संभव नहीं होता और ट्यूब का एक हिस्सा खराब मानकर निकालना पड़ता है।
कोटेड ट्यूब की सतह पर समस्याओं का सही से पता लगाने का एकमात्र तरीका है लेजर इंस्पेक्शन सिस्टम का इस्तेमाल। WI-2200 – 360° जैसे स्क्रैच इंस्पेक्शन सिस्टम की मदद से ऑपरेटर ट्यूब की पूरी परिधि पर माप ले सकते हैं और ऊपर बताए गए सतही डिफेक्ट्स, जैसे महीन खरोंचें, पकड़ सकते हैं। इससे ऑपरेटर प्रॉब्लम बढ़ने या बहुत देर होने से पहले ही सुधारात्मक कदम उठा सकते हैं और खराब ट्यूब ग्राहक तक पहुंचने से बचाई जा सकती है। इस तरह, ऑटोमोटिव़ इंडस्ट्री के मानकों का पालन होता है, सप्लायर और निर्माता गुणवत्ता में सुधार देखते हैं और खराब उत्पादों तथा वेस्टेज में कमी आती है।
