विशेष सामग्री के साथ काम करना: स्टेनलेस स्टील और एल्यूमीनियम के लिए प्रेस ब्रेक्स
धातुकर्म में, सामग्री और उपकरण का चयन सटीकता और दक्षता प्राप्त करने में महत्वपूर्ण भूमिका निभाता है। क्या आपने कभी…

किसी भी एप्लिकेशन की तरह, एल्यूमीनियम के लिए गैस मेटल आर्क वेल्डिंग (GMAW) में सफलता पाने के लिए डिटेल्स पर ध्यान और मजबूत ज्ञान का आधार जरूरी है। साथ ही, कुछ सामान्य गलतियों से बचाव भी ज़रूरी है, क्योंकि ये समस्याएं पैदा कर सकती हैं जिससे वेल्डिंग की गुणवत्ता प्रभावित हो सकती है और समस्या सुलझाने में समय बर्बाद होता है।
सबसे आम चुनौतियों में से एक है फीडेबिलिटी, क्योंकि एल्यूमीनियम वेल्डिंग वायर बहुत नरम होता है, और अगर ऑपरेटर वेल्डिंग गन को लपेट देता है या ड्राइव रोलर्स को बहुत ज्यादा टाइट करता है, तो समस्या और बढ़ जाती है। सफाई में कमी और शील्डिंग गैस की लीकेज से वेल्डिंग में पोरोसिटी आ सकती है। पतली मैटेरियल सेक्शन में बर्न-थ्रू और मोटी सेक्शन में इनकंप्लीट फ्यूजन भी हो सकता है, अगर वेल्डर ने सही सेटिंग्स या तकनीकें नहीं अपनाईं।
एल्यूमीनियम वेल्डिंग शुरू करने वाले लोगों को सफाई की ज़रूरत, ड्रम या स्पूल की सही तैयारी, उपयुक्त उपकरण और अन्य महत्वपूर्ण बातों के बारे में जानकारी होनी चाहिए।
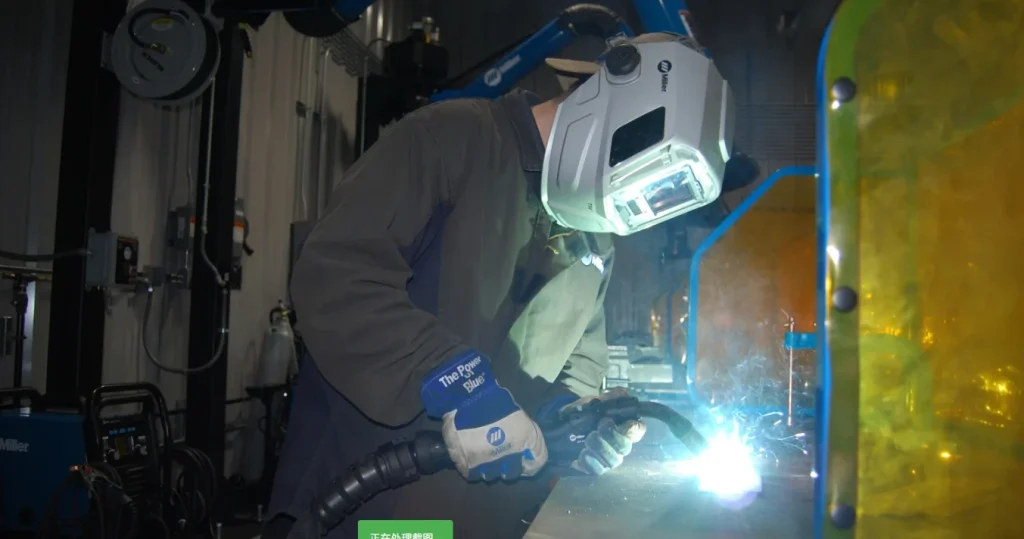
एल्यूमीनियम के साथ GMAW वेल्डिंग की तैयारी करते समय, वेल्डिंग सिस्टम के हर कंपोनेंट की जांच जरूरी है। हर पार्ट के अलग-अलग डिमांड्स होते हैं और उनके लिए बेस्ट प्रैक्टिसेस को फॉलो करना चाहिए।
स्पूल को इंस्टॉल करना आमतौर पर आसान होता है। कभी-कभी, स्पूल को वायर फीडर में लगाते समय उलझन हो सकती है; लेकिन ऑपरेटर इसे फीडर से निकालकर और एक-दो लेयर वायर अनरोल करके आसानी से सुलझा सकता है। स्पूल को नीचे से पकड़ें (किनारे से नहीं) और उसे सही जगह पर लगाएं, जहां स्पूल का होल फीडर की पिन से मैच हो। स्पूल को फिक्स करने के लिए रिटेनिंग क्लिप लगाएं।
एल्यूमीनियम वेल्डिंग वायर के ड्रम को सेटअप करना थोड़ा समय और अनुभव मांगता है, क्योंकि वायर ड्रम से निकालते समय पलट सकता है। अगर यह ट्विस्ट बाहर नहीं निकलता, तो ड्रम के अंदर उलझ सकता है। हर निर्माता का ड्रम डिजाइन और इंस्टॉलेशन गाइड अलग होता है, जिसे ऑपरेटर को फॉलो करना चाहिए। ध्यान देने वाली बात यह है कि अलग-अलग एल्यूमीनियम अलॉय के लिए ड्रम फीडिंग के कंपोनेंट्स भी अलग हो सकते हैं। जैसे, 4XXX सीरीज़ का फिलर मेटल आमतौर पर एक ऐसा डिवाइस मांगता है जो ड्रम में घूमे, जबकि 5XXX सीरीज़ के लिए केवल एक रिंग या कोन ऊपर की तरफ चाहिए होता है जो वायर को सेंटर से गाइड करे।
ड्रम का डिजाइन चाहे जो भी हो, ड्रम से फीडर तक जाने वाले सभी कंड्युट्स सीधे होने चाहिए, ताकि वायर स्मूदली फीड हो सके। अगर कर्व देना ज़रूरी है तो रेडियस कम से कम 60 से 90 सेमी होना चाहिए, इससे ज्यादा टाइट नहीं, ताकि वायर आसानी से घूम सके। कंड्युट की लंबाई भी सही रखें ताकि फीडर तक वायर जाने के रास्ते में कोई पिक या आर्क न बने।
कुछ एल्यूमीनियम GMAW वायर फीडर में इलेक्ट्रिक ब्रेक होते हैं, ताकि फीडर बंद होने पर स्पूल ज्यादा न घूमे। कुछ में एक्सल टेंशन सिस्टम होता है, जिसमें जितना टाइट करेंगे, स्पूल का मूवमेंट उतना ही कम होगा। इसे इस तरह सेट करें कि स्पूल बहुत कम फोर्स में घूमे, लेकिन फीडर रुकते ही थम जाए।
एल्यूमीनियम वेल्डिंग के लिए हमेशा “U” टाइप के ड्राइव रोलर्स यूज करें, क्योंकि वायर नरम होता है और दूसरे रोलर्स से जल्दी घिस सकता है। रोलर की प्रेसर कम से कम रखें ताकि वायर न दबे और न ही घिसे। प्रेसर चेक करने के लिए एक आसान टेस्ट है—पिस्टल से वायर को ग्लव पहने हाथ में फीड करें; वायर को 5-7 सेमी के डायामीटर की स्पाइरल बनानी चाहिए। अगर स्पाइरल छोटी है तो प्रेसर ज्यादा है, रोलर्स को ढीला करें। सही टेंशन पर, ऑपरेटर अगर ज्यादा फोर्स लगाए तो रोलर फिसलने लगना चाहिए और वायर फीड होना बंद हो जाए।
एल्यूमीनियम GMAW में पुश-पुल गन सबसे ज्यादा यूज होती हैं, क्योंकि ये नायलॉन या प्लास्टिक लाइनर के साथ वायर की विश्वसनीय फीडिंग देती हैं। ये लाइनर्स वायर को घिसने से बचाते हैं, जिससे जाम या खराब फीडिंग नहीं होती। पुश-पुल गन हर डायामीटर के वायर के लिए उपयुक्त है। छोटे प्रोजेक्ट्स के लिए स्पूल गन सस्ता विकल्प है, लेकिन इसमें बार-बार स्पूल बदलना पड़ता है। कभी-कभी स्टैंडर्ड पुश सिस्टम भी यूज होता है, जिसमें स्टील मोनो-कॉयल लाइनर और बड़ी डायामीटर (जैसे 1.2 से 1.6 मिमी) वायर होती है, साथ में शॉर्ट पावर केबल्स होती हैं। इस सेटअप में, स्टील लाइनर के सिरों को डिबरिंग करना जरूरी है ताकि घिसावट की समस्या न हो।
एल्यूमीनियम GMAW के लिए खास कॉन्टैक्ट टिप्स चाहिए, जिनका अंदर का डायामीटर वायर के डायामीटर से 10-15% ज्यादा हो। साथ ही, ये टिप्स अच्छी तरह पॉलिश्ड होनी चाहिए, ताकि कोई बूर न रहे जिससे वायर घिसे। ध्यान दें, 3/64″ एल्यूमीनियम वायर असल में 0.045″ नहीं, बल्कि 0.047″ होती है। 0.045″ की स्टैंडर्ड टिप यूज करने से फ्यूजन बैकअप और फीडिंग प्रॉब्लम्स आ सकती हैं।
कोई भी DCEP (डायरेक्ट करंट इलेक्ट्रोड पॉजिटिव) GMAW पावर सोर्स एल्यूमीनियम वेल्डिंग के लिए उपयुक्त है। छोटे पावर सोर्स में सीमित फैक्टर मैटेरियल की मोटाई होती है, क्योंकि एल्यूमीनियम हीट का अच्छा कंडक्टर है और वेल्डिंग के लिए ज्यादा ऊर्जा चाहिए। पतली शीट वेल्डिंग के लिए, पल्स्ड वेल्डिंग वाला पावर सोर्स चुनना चाहिए, जिससे बर्न-थ्रू और डिस्टॉर्शन कम होती है।
एल्यूमीनियम GMAW के वेल्डिंग पैरामीटर्स सेट करने के लिए कोई फिक्स्ड रूल नहीं है। वायर फीड स्पीड (WFS), करंट, वोल्टेज और ट्रैवल स्पीड का निर्धारण एप्लिकेशन, अलॉय, बेस मैटेरियल की मोटाई और वायर के डायामीटर पर निर्भर करता है। उदाहरण के लिए, 5XXX सीरीज़ के एल्यूमीनियम वायर को वही एम्परेज पाने के लिए 4XXX के मुकाबले ज्यादा फीड स्पीड चाहिए, क्योंकि दोनों की इलेक्ट्रिकल कंडक्टिविटी में फर्क है। ज्यादा WFS के साथ ऑपरेटर को तेज़ी से मूव करना होगा, ताकि वेल्ड सही आकार का बने और फ्यूजन पूल से आगे रहे।
कुछ फिलर मेटल निर्माता अपनी टेक्निकल शीट्स में वेल्डिंग पैरामीटर्स के लिए शुरुआती वैल्यूज की टेबल देते हैं, जिसमें वायर डायामीटर और बेस मेटल की मोटाई के अनुसार पैरामीटर्स दिए जाते हैं। कुछ पावर सोर्स ऐसे हैं, जिनमें ऑपरेटर मेटल की मोटाई और अलॉय चुन सकता है, और मशीन खुद ही शुरुआती पैरामीटर्स सजेस्ट कर देती है, जिन्हें जरूरत के मुताबिक एडजस्ट किया जा सकता है।
एल्यूमीनियम GMAW के लिए सबसे आम शील्डिंग गैस प्योर आर्गन (100%) है। आर्गन अच्छी शील्डिंग देता है, उसकी क्लीनिंग प्रॉपर्टीज़ कंसिस्टेंट हैं और यह किफायती भी है। 25 मिमी या उससे ज्यादा मोटाई वाले एल्यूमीनियम की वेल्डिंग के लिए आर्गन/हीलियम मिक्स भी एक विकल्प है। इस मिक्स से गैस की आयोनाइजेशन पोटेंशियल और थर्मल कंडक्टिविटी बढ़ती है, जिससे आर्क ज्यादा गर्म होता है। नतीजतन, गहरी पेनिट्रेशन मिलती है और पोरोसिटी का चांस कम होता है, क्योंकि वेल्ड पूल ज्यादा देर तक लिक्विड रहता है।
फिलर मेटल का चयन वेल्ड किए जाने वाले एल्यूमीनियम अलॉय और उसके सेवा की परिस्थितियों पर निर्भर करता है। सही गाइडेंस के लिए फिलर मेटल टेबल देखें।
अगर एल्यूमीनियम GMAW प्रक्रिया के सभी कंपोनेंट्स सही तरीके से सेट हैं, लेकिन सफाई में कमी रह गई, तो परिणाम खराब ही होंगे।
सफाई और तैयारी में पहला कदम है नमी हटाना। एल्यूमीनियम में मामूली नमी भी पोरोसिटी पैदा कर सकती है। आदर्श रूप से, नमी बनने ही न दें—इसके लिए स्टोरेज एरिया का ड्यूपॉइंट और ह्यूमिडिटी नियंत्रित करें, जिससे कंडेनसेशन न हो, और वेल्डिंग से 24 घंटे पहले मेटल को वेल्ड एरिया में ले आएं। इससे मेटल कमरे के तापमान पर आ जाता है और ठंडे से गर्म के झटके से बचाव होता है।
एक बार जब बेस एल्यूमीनियम नमी से मुक्त हो जाए, तो ऑपरेटर को सॉल्वेंट और साफ कपड़े से डिग्रीजिंग करनी चाहिए। ऑयल, ग्रीस और पेंट में हाइड्रोकार्बन होते हैं, जो वेल्डिंग के समय पोरोसिटी लाते हैं।
अंत में, सफाई के लिए एल्यूमीनियम के लिए खास स्टेनलेस स्टील वायर ब्रश का इस्तेमाल करें, जिससे पोरोसिटी नहीं आती। ब्रशिंग जरूरी है ताकि सतह की ऑक्साइड लेयर हट जाए। हमेशा एक ही दिशा में ब्रश करें, जिससे कोई गंदगी सतह में न घुसे। कुछ ऑपरेटर मैन्युअल ब्रश की जगह इलेक्ट्रिक टूल्स पसंद करते हैं, लेकिन इन्हें कम प्रेशर और कम आरपीएम पर चलाएं। इलेक्ट्रिक ग्राइंडर, न्यूमैटिक टूल से बेहतर है, क्योंकि न्यूमैटिक टूल के एग्जॉस्ट में थोड़ा ऑयल हो सकता है, जिससे बेस मेटल गंदा हो सकता है।
भले ही एल्यूमीनियम वेल्डिंग कई स्टेप्स में होती है, लेकिन सावधानीपूर्वक सेटअप और लगातार अभ्यास से अच्छे परिणाम मिल सकते हैं। GMAW प्रक्रिया के लिए, वायर फीडिंग के सभी कंपोनेंट्स और उपकरण व फिलर मेटल निर्माताओं द्वारा सुझाए गए पैरामीटर्स पर ध्यान दें, ताकि वेल्डिंग की गुणवत्ता बनी रहे।
