प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

आपका लीड ऑपरेटर रोटरी चक के ऊपर झुका हुआ है, हाथ में रिंच और अग्रबाहुओं पर ग्रीस लगा है, एक भारी ट्यूब को संरेखित करने में जूझ रहा है, जबकि उसके बगल में पैलेट पर शीट मेटल के जरूरी कामों का ढेर अछूता पड़ा है। वह उस चेंजओवर में बीस मिनट लगा चुका है जिसे ब्रोशर ने “seamless” बताया था, लेकिन लेज़र ठंडा है और समय-सीमा हाथ से निकल रही है। यही वह घर्षण है जो उस फ्लोर-प्लान स्केच के नीचे छिपा है, जहाँ आपने एक “combo” मशीन को तंग कोने में फिट करने के लिए टेप मेज़र इस्तेमाल किया था, इस उम्मीद में कि एक मशीन के फुटप्रिंट में दो वर्कफ़्लो मिल जाएंगे। प्लेट-और-ट्यूब डुअल-यूज़ लेज़र कोई जादुई दो-के-बदले-एक सौदा नहीं है; यह एक कठोर परिचालन समझौता है, जो हाई-मिक्स शॉप्स के लिए पूंजी और जगह बचाता है, लेकिन जैसे ही आपकी उत्पादन मांगें बढ़ती हैं, एक छिपा हुआ “changeover tax” लगा देता है।
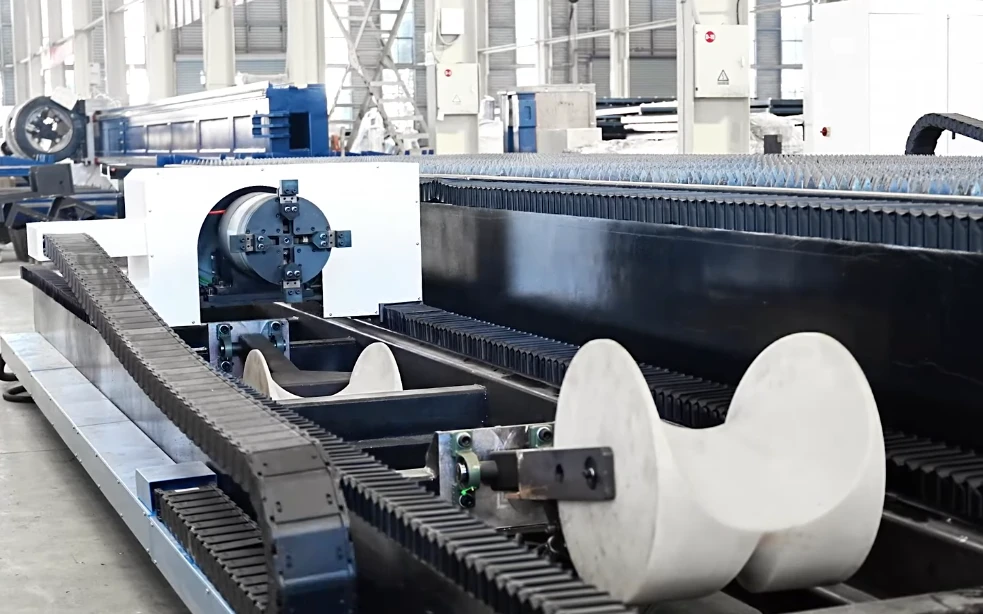
मशीनरी की दुनिया में हम अक्सर “compact” को “economical” समझ बैठते हैं, लेकिन डुअल-यूज़ लेज़र का हिसाब शायद ही कभी वह 50% बचत देता है जिसकी खरीदार उम्मीद करते हैं। फाइबर लेज़र के बिल ऑफ़ मटेरियल्स पर विचार करें: रेज़ोनेटर, चिलर और CNC कंट्रोलर लागत का सबसे बड़ा हिस्सा बनाते हैं। कॉम्बो मशीन में भी आप ये सभी महंगे घटक खरीद रहे होते हैं, बस वे एक ही फ्रेम में पैक होते हैं। आप कुछ लीनियर गाइड्स और दूसरे फ्रेम कास्टिंग पर बचत कर सकते हैं, लेकिन एक ही कटिंग हेड को फ्लैट बेड और रोटरी चक के बीच चलाने के लिए जरूरी विशेष इंजीनियरिंग पर आप फिर भी प्रीमियम चुका रहे होते हैं।
मिड-टियर 3kW कॉम्बो मशीन की वास्तविक दुनिया की कीमत अक्सर लगभग $150,000 के आसपास रहती है, जबकि दो अलग-अलग, एंट्री-लेवल समर्पित मशीनों की संयुक्त लागत लगभग $190,000 हो सकती है। आपने पूंजी में $40,000 बचाए हैं, लेकिन आपने प्रभावी रूप से अपने हाथ बाँध लिए हैं। समर्पित सेटअप में, वह अतिरिक्त $40,000 आपको एक दूसरा “employee” खरीदकर देता है—एक दूसरी मशीन, जो पहली मशीन के ट्यूब प्रोसेस करने के दौरान प्लेट काट सकती है। जब आप कॉम्बो खरीदते हैं, तो आपने कीमत का 80% चुका दिया है, लेकिन अपनी संभावित थ्रूपुट को 50% पर सीमित कर दिया है।
इसके अलावा, “बचाई गई” फ़्लोर स्पेस अक्सर मटेरियल हैंडलिंग की लॉजिस्टिक अव्यवस्था में वापस चली जाती है। आपको फिर भी 10-foot by 5-foot स्टील शीट्स को स्टेज करने की जगह चाहिए और 20-foot स्ट्रक्चरल ट्यूब्स को संभालने के लिए जगह चाहिए। यदि आप छोटे फुटप्रिंट के कारण कॉम्बो मशीन को तंग कोने में ठूँस देते हैं, तो जल्द ही पता चलता है कि उत्पादन रोके बिना आप वास्तव में सामग्री को मशीन तक पहुँचा ही नहीं सकते। मशीन पर बचाई गई जगह अक्सर उन फोर्कलिफ्ट्स के लिए जरूरी “dead zone” में खो जाती है जिन्हें दो अलग-अलग लोडिंग पॉइंट्स की सेवा करनी होती है।
क्या कोई मशीन सच में आपका पैसा बचा रही है, अगर वह आपकी सबसे महंगी संपत्तियों को निष्क्रिय बैठने पर मजबूर कर दे?
फाइबर रेज़ोनेटर को ऑपरेशन का दिल समझिए। डुअल-यूज़ मशीन में आपके पास दो बहुत अलग शरीर होते हैं—फ्लैटबेड और रोटरी—जो एक ही दिल साझा करते हैं। यह सिर्फ दार्शनिक समस्या नहीं है; यह एक ठोस यांत्रिक सीमा है। जब लेज़र 2-inch स्क्वायर ट्यूबिंग के एक टुकड़े में फायर कर रहा होता है, तो फ्लैटबेड एक ठंडी, महंगी टेबल मात्र होता है। जब वह 12-gauge की शीट पर 500 छोटे ब्रैकेट्स नेस्ट कर रहा होता है, तो रोटरी चक सिर्फ एक भारी सजावट बनकर रह जाता है।
यह “shared heart” विफलता का एक अकेला बिंदु बनाता है, जो किसी शॉप को ठप कर सकता है। यदि ट्यूब-लोडिंग आर्म का कोई सेंसर खराब हो जाए या रोटरी चक को एक दिन के रखरखाव की जरूरत हो, तो आपका फ्लैटबेड उत्पादन भी वहीं रुक जाता है। आप शीट मेटल पर ध्यान स्थानांतरित करके मरम्मत को “work around” नहीं कर सकते, क्योंकि पूरे सिस्टम का दिमाग और पावर सोर्स उसी टूटे हुए अंग से जुड़े होते हैं। दो समर्पित मशीनों वाली शॉप में, ट्यूब लेज़र का ब्रेकडाउन एक सिरदर्द है; कॉम्बो मशीन पर, यह पूरे साइट की आपात स्थिति बन जाता है।
रखरखाव से आगे, साझा स्रोत एक अदृश्य प्रदर्शन सीमा भी बना देता है। प्लेट कटिंग और ट्यूब कटिंग के लिए गैस प्रेशर, नोज़ल ऊँचाई और फोकल पोज़िशन के अलग-अलग “sweet spots” चाहिए होते हैं। आधुनिक मशीनें भले ही सॉफ़्टवेयर के ज़रिए इन पैरामीटरों को बदल सकती हैं, लेकिन भौतिक हार्डवेयर अक्सर एक समझौता होता है। तेज़ गति से समतल शीट पर दौड़ने के लिए डिज़ाइन किया गया हेड, मुड़ी-तुड़ी स्ट्रक्चरल ट्यूब की अनियमितताओं के लिए शायद इष्टतम क्लीयरेंस या कठोरता न रखता हो। आपको दोनों दुनिया का सर्वश्रेष्ठ नहीं मिल रहा; आपको ऐसी दुनिया मिल रही है जहाँ दोनों पक्षों को दूसरे को समायोजित करने के लिए थोड़ा-थोड़ा सीमित कर दिया गया है।
अगर मशीन एक समय में केवल एक ही काम कर सकती है, तो क्या होगा जब दो अलग-अलग ग्राहकों को शुक्रवार तक अपने पार्ट्स चाहिए हों?
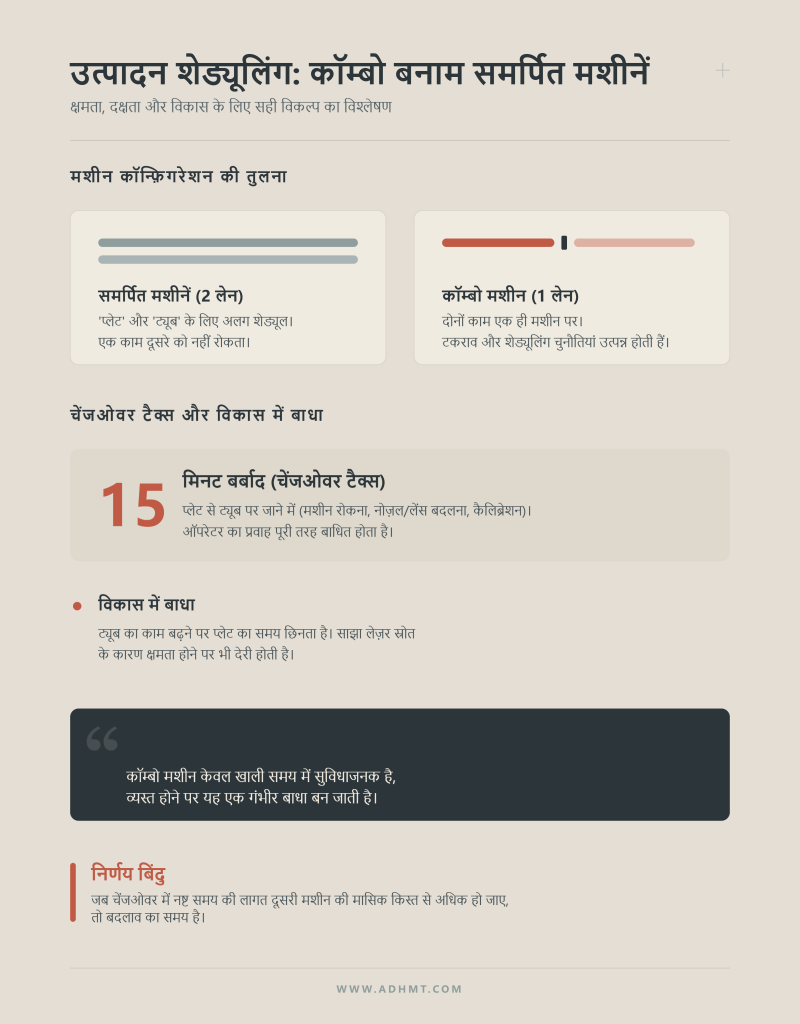
जॉब शॉप में उत्पादन शेड्यूलिंग बदलती समय-सीमाओं के साथ खेला जाने वाला टेट्रिस का खेल है। जब आपके पास समर्पित मशीनें होती हैं, तो आप दो शेड्यूल समानांतर चला सकते हैं: “Plate Schedule” और “Tube Schedule.” अगर बेसप्लेट्स के एक बैच के लिए कोई जल्दबाज़ी वाला काम आ जाता है, तो इससे ट्यूब लेज़र पर कट रहे हैंडरेल प्रोजेक्ट की प्रगति प्रभावित नहीं होती। आपके पास ट्रैफ़िक की दो लेन होती हैं।
कॉम्बो मशीन उन दो लेनों को एक में समेट देती है। हर बार जब आप प्लेट से ट्यूब पर स्विच करते हैं, तो आप सिर्फ “कोई अलग फ़ाइल चुन” नहीं रहे होते। आप मशीन रोक रहे होते हैं, बेड खाली कर रहे होते हैं, संभवतः नोज़ल या लेंस बदल रहे होते हैं, और रोटरी अक्ष को फिर से कैलिब्रेट कर रहे होते हैं। यही “changeover tax” है। भले ही भौतिक बदलाव में केवल 15 मिनट लगें, ऑपरेटर के लिए मानसिक और लॉजिस्टिक रीसेट—भारी शीटों को संभालने से लंबी ट्यूबों को संभालने पर जाना—शिफ्ट के प्रवाह को बाधित कर देता है।
जब आप तेज़ वृद्धि के दौर में पहुँचते हैं, तो यह कर असहनीय हो जाता है। कल्पना करें कि आपका ट्यूब काम तेज़ी से बढ़ने लगता है, लेकिन आपका प्लेट काम स्थिर रहता है। कॉम्बो मशीन पर, आपका बढ़ता हुआ ट्यूब व्यवसाय आपके स्थापित प्लेट व्यवसाय से समय “चुराना” शुरू कर देता है। आप खुद को इस बेतुकी स्थिति में पाते हैं कि एक प्लेट ग्राहक से कह रहे हैं कि आप पीछे चल रहे हैं क्योंकि आप ट्यूब काटने में बहुत व्यस्त थे—जबकि फ्लैटबेड वहीं खाली और उपलब्ध पड़ा था। सिद्धांत में आपके पास क्षमता है, लेकिन साझा लेज़र स्रोत व्यवहार में उस तक पहुँचना असंभव बना देता है।
एक ही बॉक्स में दोनों फ़ंक्शन होने की “सुविधा” केवल तब सुविधाजनक होती है जब आपकी मशीन ज़्यादातर खाली रहती है। जैसे ही आप व्यस्त होते हैं, वही सुविधा एक बाधा बन जाती है जो आपको यह चुनने पर मजबूर करती है कि किस ग्राहक को निराश करना है। अगर आप बढ़ने की योजना बना रहे हैं, तो आपको पूछना होगा: किस बिंदु पर इन चेंजओवर में खोया समय दूसरी मशीन की मासिक किस्त से अधिक हो जाता है?
एक प्रतिनिधि डुअल-यूज़ मशीन का सेल्स ब्रोशर गर्व से 220 mm से 350 mm की रोटरी चक क्षमता, 6000 mm तक की कटिंग लंबाई, और ±0.02 mm की दोहराई जाने वाली पोज़िशनिंग सटीकता का विज्ञापन करेगा। ये आँकड़े अलग से देखने पर शानदार लगते हैं। वे ऐसी मशीन की तस्वीर बनाते हैं जो भारी-भरकम स्ट्रक्चरल ट्यूबों को शल्य-स्तर की सटीकता से संभालने के लिए तैयार है। लेकिन वह स्पेक शीट मानकर चलती है कि मशीन पहले से ही ट्यूब कार्य के लिए सेट अप है। यह उस भौतिक वास्तविकता को पूरी तरह अनदेखा करती है जिसमें मशीन को उस स्थिति में लाना पड़ता है, ठीक तब जब उसने अभी-अभी चार घंटे 1/4-inch mild steel plates काटने में बिताए हों। क्योंकि आपके पास केवल एक लेज़र स्रोत है, आप प्लेट कटने के दौरान ट्यूब को स्टेज नहीं कर सकते। संक्रमण एक पूरा ठहराव है। इसी वजह से स्पेक तुलना करते समय केवल चक क्षमता नहीं, बल्कि मशीन कॉन्फ़िगरेशन, कवर, ऑपरेटर सुरक्षा और बाद की सर्विस उपलब्धता भी देखनी चाहिए; ADH की कवर वाली डुअल-यूज़ फाइबर लेज़र कटिंग मशीन जैसे विकल्प इस मूल्यांकन में इसलिए प्रासंगिक हैं क्योंकि कंपनी 100 से अधिक देशों और क्षेत्रों में बिक्री करती है और व्यापक सेल्स-सर्विस नेटवर्क के साथ कार्यान्वयन के जोखिम को कम करने में मदद कर सकती है।
यदि आप इन्हीं स्पेक्स को वास्तविक खरीद-निर्णय से जोड़कर देखना चाहते हैं, तो ADH के वैश्विक बिक्री और सेवा नेटवर्क के संदर्भ में उपलब्ध मशीन विकल्पों और तकनीकी विवरणों को उत्पाद ब्रॉशर डाउनलोड करें में देख सकते हैं।
स्पेक शीट बटन-क्लिक ट्रांज़िशन बेचती है। शॉप फ़्लोर एक मैकेनिकल ओवरहॉल मांगता है। जब आप फ्लैटबेड नेस्ट पूरा करते हैं और ट्यूब पर स्विच करना होता है, तो लेज़र फायर करना बंद कर देता है। आपको ऑपरेटर के भारी प्लेट स्केलेटन को हटाने का इंतज़ार करना पड़ता है। फिर, गैंट्री को पार्क करना होता है, नोज़ल बदलना होता है, और नए मटेरियल प्रोफ़ाइल के लिए फोकल डेप्थ समायोजित करनी होती है। अंत में, ऑपरेटर को कच्ची ट्यूबिंग की 20-foot स्टिक को रोटरी चक में मैन्युअली लोड करना, उसे सुरक्षित करना, और सपोर्ट्स की जाँच करनी होती है।
आइए 30 मिनट के एक रूढ़िवादी चेंजओवर पर गणित को समझते हैं। यदि आपकी हाई-मिक्स शॉप दिन में सिर्फ एक बार प्लेट से ट्यूब और फिर वापस प्लेट पर स्विच करती है, तो आप प्रति शिफ्ट एक घंटे का कटिंग समय खो देते हैं। पाँच-दिन के सप्ताह में, यह पाँच घंटे का निष्क्रिय समय है। प्रति घंटे $150 की मानक शॉप दर पर, आप हर सप्ताह $750, या लगभग $39,000 सालाना गंवा रहे हैं। दो समर्पित यूनिटों के बजाय कॉम्बो मशीन खरीदकर आपने जो $40,000 “बचाए” थे, वे पहले साल के अंत तक पूरी तरह खत्म हो जाते हैं। आपने पूंजीगत खर्च से बचाव नहीं किया; आपने बस उसे एक अदृश्य, बार-बार आने वाले परिचालन कर में बदल दिया है।
सटीकता नाजुक होती है। विज्ञापित ±0.02 mm पोजिशनिंग सटीकता एक सर्वोत्तम-स्थिति परिदृश्य है, जो तब हासिल होती है जब मशीन ठीक से सेट हो और स्थिर अवस्था में चल रही हो। जब आप मशीन के उद्देश्य को 2D फ्लैटबेड कटिंग से 3D रोटरी मोशन में अचानक बदलते हैं, तो आप यांत्रिक अव्यवस्था पैदा करते हैं। रोटरी अक्ष निष्क्रिय पड़ा रहा है और फ्लैटबेड कटिंग प्रक्रिया की सूक्ष्म कंपनें सोखता रहा है। जब आप अंततः चक को सक्रिय करते हैं, तो सेंटर लाइन एक मिलीमीटर के अंश जितनी खिसकी हो सकती है।
हर बार जब आप मोड बदलते हैं, आप “स्वीट स्पॉट” खो देते हैं। ऑपरेटर ट्यूब पर टेस्ट कट चलाता है और किनारे पर हल्का बेवल पाता है। वे रुकते हैं, गैस प्रेशर में हल्का बदलाव करते हैं, नोज़ल सेंटरिंग समायोजित करते हैं, और दूसरा टेस्ट कट चलाते हैं। यही कैलिब्रेशन ड्रिफ्ट है। अब आप केवल सामग्री की भौतिक अदला-बदली में समय नहीं खो रहे हैं; आप महंगी असिस्ट गैस खर्च कर रहे हैं, कच्चा माल बर्बाद कर रहे हैं, और सिर्फ मशीन को कल वाली बेसलाइन सटीकता पर वापस लाने के लिए ऑपरेटर का ध्यान खर्च कर रहे हैं।
इस डाउनटाइम से निपटने के लिए, कुछ शॉप मैनेजर समस्या पर श्रम झोंकने की कोशिश करते हैं। वे उसी मशीन पर एक प्लेट विशेषज्ञ और एक ट्यूब विशेषज्ञ नियुक्त करते हैं, यह मानकर कि हैंड-ऑफ चेंजओवर को तेज कर देगा। तर्क सही लगता है: जब मशीन मोड बदलती है, तो विशेषज्ञ आ जाता है और सेटअप समय आधा कर देता है।
जब ट्यूब ऑपरेटर रोटरी चक में एक भारी स्ट्रक्चरल बीम को सावधानी से अलाइन कर रहा होता है, प्लेट ऑपरेटर फर्श बुहार रहा होता है, अपना फोन देख रहा होता है, या बातचीत करने के लिए प्रेस ब्रेक के पास चला जाता है। आप एक ही लेज़र रेज़ोनेटर की सेवा के लिए दो पूर्णकालिक वेतन दे रहे हैं। क्योंकि आपके पास दो समर्पित मशीनों जैसी समानांतरता नहीं है, प्रति कट पार्ट आपकी श्रम लागत तेजी से बढ़ जाती है। आपने कटिंग क्षमता में एक भी वाट जोड़े बिना अपना पेरोल सफलतापूर्वक दोगुना कर दिया है।
यदि हर मोड स्विच समय खर्च करता है, कैलिब्रेशन बिगाड़ता है, और आपकी वर्कफोर्स को हरी बत्ती का इंतजार करते हुए खड़ा छोड़ देता है, तो डुअल-यूज़ मशीन एक बहुउद्देशीय टूल से कम और आपके मार्जिन के लिए सक्रिय खतरे जैसी अधिक दिखती है। फिर भी, हर साल ऐसी हजारों मशीनें उन शॉप्स को बेची जाती हैं जो उन पर भरोसा जताती हैं। ये खरीदार कौन हैं, और उनके उत्पादन शेड्यूल कैसे दिखते हैं कि यह कठोर कर स्वीकार्य हो जाता है? जगह की कमी वाले स्टार्टअप या अव्यवस्थित कस्टम जॉब शॉप के लिए, यह दैनिक दंड चुकाना अक्सर वही समझौता होता है जो उनके कारोबार को चालू रखता है।
हमने अभी साबित किया कि डुअल-यूज़ लेज़र को हाई-वॉल्यूम प्रोडक्शन सेल की तरह चलाना आर्थिक आत्मघात है। गणित बेरहम है। लेकिन एक मिनट के लिए स्प्रेडशीट से हटकर छोटे व्यवसाय के वास्तविक शॉप फ्लोर को देखते हैं।
कल्पना करें कि आप Appalachian Trail पर पैदल यात्रा कर रहे हैं। आप Swiss Army knife इसलिए नहीं रखते कि वह सबसे अच्छा शेफ नाइफ या सबसे बेहतरीन लकड़ी काटने वाली आरी है, बल्कि इसलिए कि आपके पास केवल एक बैकपैक है। समझौता ही मुख्य बात है। फैब्रिकेशन की दुनिया में, कुछ विशिष्ट बिजनेस मॉडल हैं जहाँ ऐसी मशीन खरीदना जो दो काम पर्याप्त रूप से कर सके, जीवित रहने का एकमात्र तरीका है। यदि आपका लक्ष्य प्रति घंटे अधिकतम थ्रूपुट नहीं, बल्कि विविध काम लेने की मूल क्षमता है, तो कहानी पलट जाती है—यहीं ADH की CNC-आधारित लेज़र कटिंग क्षमताओं में आने वाली डुअल-यूज़ फाइबर लेज़र कटिंग मशीन प्लेट और ट्यूब दोनों तरह के काम सँभालने के लिए व्यावहारिक अगला कदम बन सकती है।
किसी असली कस्टम जॉब शॉप में जाएँ, और आपको तीन दिन की रन के इंतज़ार में रखे समान पुर्जों के पैलेट नहीं दिखेंगे। आपको आर्किटेक्चरल ब्रैकेट्स, एकबारगी मशीनरी गार्ड्स, और शायद किसी स्थानीय कॉन्ट्रैक्टर के लिए स्क्वायर-ट्यूब फ्रेम्स की छोटी रन का एक हड़बड़ाया हुआ मिश्रण दिखेगा। यहाँ अस्थिरता ही आधार स्थिति है।
जब आपका उत्पादन शेड्यूल रोज़ इस आधार पर बदलता है कि दरवाज़े से कौन आता है, तो एक समर्पित ट्यूब लेज़र बहुत बड़ा जोखिम है। वह हफ्तों तक खाली पड़ा रहेगा और आपकी बैलेंस शीट पर बोझ बनता रहेगा। ड्यूल-यूज़ मशीन इस समीकरण को पूरी तरह बदल देती है। यह आपको विशेषीकृत भारी मशीन में बड़ी प्रतिबद्धता किए बिना किसी लाभदायक ट्यूब जॉब को “हाँ” कहने की क्षमता देती है।
चेंजओवर टैक्स फिर भी मौजूद रहता है। लेकिन इस माहौल में, आप पीक थ्रूपुट नहीं खो रहे होते, क्योंकि आपके पास शुरू से ही पीक थ्रूपुट था ही नहीं। आप अव्यवस्था को संभालने के लिए लचीलापन खरीद रहे होते हैं। मशीन एक प्रेशर वाल्व की तरह काम करती है, जिससे आप वे जॉब्स कोट कर सकते हैं जिन्हें पहले ठुकराना पड़ता था, और राजस्व प्रवाह को व्यापक बनाए रखती है, भले ही वह पूरी तरह कुशल न हो।
कभी-कभी bottleneck पूंजी नहीं होता। कभी-कभी वह कंक्रीट होता है।
पहली बार खरीदने वाले अक्सर लीज़ पर लिए गए औद्योगिक बे से काम करते हैं, जहाँ हर वर्ग फुट का हिसाब रखा जाता है। एक कोने में आपके पास प्रेस ब्रेक होता है, दूसरे में वेल्डिंग सेल, और बस इतना ही स्थान बचता है कि एक कटिंग सिस्टम और उसके मटेरियल हैंडलिंग फुटप्रिंट को रखा जा सके। आप भौतिक रूप से एक फ्लैटबेड लेज़र और एक समर्पित ट्यूब मशीन को एक ही छत के नीचे फिट नहीं कर सकते।
यहीं कॉम्बो मशीन अपनी कीमत वसूल करती है। यह एक ही फुटप्रिंट में दो राजस्व धाराएँ समेट देती है। हाँ, यह लेज़र कटिंग की बुनियादी कमियाँ भी साथ लाती है—ऊर्जा की अधिक खपत और सामग्री-मोटाई की सख्त सीमाएँ—लेकिन यह तत्काल भौगोलिक संकट का समाधान करती है। किसी ऐसे स्टार्टअप के लिए, जो 10,000-वर्ग-फुट सुविधा पर लीज़ साइन करने से पहले अपनी अवधारणा साबित करने की कोशिश कर रहा है, यह मशीन एक महत्वपूर्ण पुल है। यह आपको खेल में उतार देती है।
R&D लैब के इंजीनियर तीस मिनट के चेंजओवर की परवाह नहीं करते। वे दोपहर के भोजन से पहले अपने हाथों में एक कार्यशील प्रोटोटाइप चाहते हैं।
प्रोटोटाइपिंग सुविधा में, मशीन का मुख्य उत्पाद कटे हुए पुर्जों का ढेर नहीं, बल्कि नवाचार की गति होता है। किसी प्रोडक्ट डेवलपर को एक जटिल शीट मेटल एनक्लोज़र काटना, उसे फोल्ड करना, और फिर तुरंत उसके सहारे के लिए आंतरिक ट्यूबुलर चेसिस काटना पड़ सकता है। यदि उन्हें ट्यूब कटिंग आउटसोर्स करनी पड़े क्योंकि उनके पास केवल फ्लैटबेड लेज़र है, तो दो घंटे का इटरेशन चक्र दो सप्ताह की सप्लाई चेन देरी में बदल जाता है।
ड्यूल-यूज़ मशीन यहाँ चमकती है, क्योंकि पहले रन के प्रोटोटाइप के लिए सटीकता की आवश्यकताएँ अक्सर उदार होती हैं, और मात्रा ठीक एक होती है। चेंजओवर समय बस इंजीनियरिंग प्रक्रिया में समाहित हो जाता है।
लेकिन उन तीनों सफल उदाहरणों को जोड़ने वाली समान बात पर ध्यान दें। वे सभी कम-वॉल्यूम वाले वातावरण हैं। जैसे ही कोई जॉब शॉप एक आवर्ती अनुबंध हासिल करती है, या कोई स्टार्टअप सीरियल उत्पादन तक स्केल करता है, वही मशीन जिसने उन्हें बचाया था, उन्हें बाधित करना शुरू कर देगी।
एक बार आपकी ट्यूब कटिंग सप्ताह में 15 से 20 घंटे की उस सीमा को पार कर जाती है, या कोई एक आवर्ती अनुबंध आपको रोज़ाना चेंजओवर करने पर मजबूर कर देता है, तो वह “स्वीकार्य” लागत अचानक आपके लाभ मार्जिन को बुरी तरह खा जाती है। तब आप लचीलापन के लिए भुगतान नहीं कर रहे होते; आप उन यांत्रिक समझौतों के लिए कठोर दंड चुका रहे होते हैं जिन्हें कभी स्केल के लिए इंजीनियर ही नहीं किया गया था।
एक डेडिकेटेड फाइबर लेजर फ्लैटबेड वजन-से-मज़बूती अनुपात का एक उत्कृष्ट उदाहरण होता है, जिसमें गैंट्री ब्रिज अक्सर एयरोस्पेस-ग्रेड एल्युमिनियम या उच्च-कठोरता वाले वेल्डेड स्टील से बना होता है और 2.0G से 3.0G तक की तेजी हासिल करने के लिए डिज़ाइन किया जाता है। 16-गेज प्लेट में छोटे छेदों के बीच बिजली जैसी तेज़ “जंप” हासिल करने के लिए उस गैंट्री को जितना संभव हो उतना हल्का होना पड़ता है। लेकिन जैसे ही आप ट्यूब संभालने के लिए उस मशीन के किनारे पर एक रोटरी ऐक्सिस बोल्ट करते हैं, भौतिकी बदल जाती है। अब रोटरी चक तक पहुँचने के लिए गैंट्री को लंबा होना पड़ता है, और वह अतिरिक्त लंबाई एक लीवर प्रभाव पैदा करती है जो हर छोटी कंपन को बढ़ा देता है।
यदि आप किसी कॉम्बो मशीन को काम करते हुए देखें, तो आप पाएँगे कि वह शायद ही कभी अपनी डेडिकेटेड समकक्ष मशीनों की शीर्ष-स्तर की त्वरण क्षमता तक पहुँचती है। घूमते समय कंपन कर सकने वाली ट्यूब को काटते हुए प्रिसिशन बनाए रखने के लिए निर्माता को अक्सर सॉफ्टवेयर के माध्यम से गैंट्री की “फुर्ती” को कम करना पड़ता है, ताकि लंबा ब्रिज ट्यूनिंग फोर्क की तरह “रिंग” न करे। आप केवल ट्यूब साइड पर सेकंड नहीं खो रहे होते; आप हर दिन, अपने काटे जाने वाले हर एक फ्लैट पार्ट पर गति की कीमत चुका रहे होते हैं। इसी कारण 120 मीटर प्रति मिनट के लिए रेटेड मशीन भी अक्सर डेडिकेटेड फ्लैटबेड की तुलना में कोनों में सुस्त महसूस होती है।
क्या एक-बारगी प्रोटोटाइप काटते समय 15% धीमा साइकिल टाइम मायने रखता है? शायद नहीं। लेकिन क्या यह तब मायने रखता है जब आप डेडिकेटेड मशीन वाली किसी शॉप के मुकाबले 5,000-पीस उत्पादन रन का कोट दे रहे हों?
दो डेडिकेटेड मशीनों वाली शॉप में “क्रैश” एक स्थानीय आपदा होता है; कॉम्बो शॉप में यह पूरी तरह अंधेरा छा जाने जैसा है। कल्पना करें कि प्लेट-कटिंग ऑपरेटर एक टिप-अप—कटे हुए स्क्रैप का छोटा टुकड़ा जो लंबवत खड़ा हो जाता है—का गलत अनुमान लगा देता है और लेजर हेड पूरी गति से उससे टकरा जाता है, जिससे सिरेमिक नोज़ल होल्डर टूट जाता है या Z-ऐक्सिस का अलाइनमेंट बिगड़ जाता है। डेडिकेटेड मशीन पर, तकनीशियन का इंतज़ार करते समय आपकी ट्यूब प्रोडक्शन सुचारु रूप से चलती रहती। डुअल-यूज़ मशीन पर, उस एक टक्कर ने आपके सबसे अच्छे ग्राहक को ट्यूब डिलीवर करने की आपकी क्षमता ही खत्म कर दी।
यह कमजोरी सबसे सामान्य रखरखाव कार्यों तक भी फैलती है, जैसे स्लैट की सफाई या बेड से स्लैग हटाना। क्योंकि ट्यूब-कटिंग रोटरी आमतौर पर प्लेट बेड के ठीक बगल में या उसके अंत में बैठती है, भारी प्लेट कटिंग का “गंदा” वातावरण—धूल, चिंगारियाँ और पिघला हुआ स्लैग—लगातार रोटरी चक के प्रिसिशन बेयरिंग्स पर असर डालता रहता है। आप खुद को संवेदनशील रोटरी घटकों की सफाई में दोगुना समय लगाते पाते हैं, सिर्फ इसलिए क्योंकि पास में आप उच्च-वॉल्यूम प्लेट जॉब काट रहे थे।
मशीन के दो कार्य हैं, लेकिन उसका नर्वस सिस्टम केवल एक है। यदि चिलर फेल हो जाए, रेज़ोनेटर अपना गैस मिक्स खो दे, या कंट्रोल बोर्ड जल जाए, तो आप सिर्फ एक मशीन डाउन नहीं करते—आपने एक ही दोपहर में अपनी पूरी लेजर क्षमता खो दी है। यदि आपका एकमात्र “Swiss Army knife” मरम्मत के लिए वर्कशॉप में है, तो आपका उत्पादन शेड्यूल कितने दिन टिक सकता है?
दोहरे उपयोग वाली मशीन की “उत्पादकता सीमा” कोई नरम सीमा नहीं है; जैसे ही आपका ट्यूब वॉल्यूम सप्ताह में 20 घंटे तक पहुँचता है, यह एक ठोस दीवार बन जाती है। उस बिंदु पर, आप ट्यूबों में केवल “हाथ आज़मा” नहीं रहे होते; आप एक दो-सिर वाले राक्षस को संभाल रहे होते हैं, जिसे अपनी प्लेट और ट्यूब शेड्यूल पूरे करने के लिए कुल 24 घंटे से अधिक रनटाइम चाहिए। क्योंकि आप दोनों मोड एक साथ नहीं चला सकते, स्केल करने का एकमात्र तरीका दूसरी शिफ्ट जोड़ना है, जो उस मशीन के लिए आपकी श्रम लागत को दोगुना कर देता है जो अभी भी केवल एक मशीन के बराबर आउटपुट दे रही है।
फैब शॉप में वास्तविक स्केलिंग समानांतरता पर निर्भर करती है—यानी एक मशीन 1/4″ बेसप्लेट काट रही हो, जबकि दूसरी मशीन 3″ स्क्वायर ट्यूबिंग में नॉच बना रही हो, जिन्हें अंततः उन्हीं से वेल्ड किया जाएगा। कॉम्बो शॉप में ये दोनों प्रक्रियाएँ सख्ती से क्रमिक होती हैं। आपकी वेल्ड शॉप ट्यूबों के खत्म होने का इंतज़ार करते हुए खाली बैठी रहती है, फिर लेज़र स्विच होकर प्लेटों पर काम शुरू करता है, लेकिन तब तक आपका ट्यूब-नॉचिंग विशेषज्ञ बिना काम के खड़ा होता है। आपने अपने उत्पादन प्रवाह में एक बुनियादी “रुक-रुक कर चलने” वाली स्थिति बना दी है, जिसे कितनी भी चतुर शेड्यूलिंग ठीक नहीं कर सकती।
दोहरे उपयोग वाली मशीन शुरुआत के लिए एक शानदार स्टार्टर मोटर है, लेकिन बढ़ती कंपनी के लिए यह बहुत खराब इंजन है। जब आपके ट्यूब काम से होने वाली आय एक समर्पित सिस्टम की मासिक किस्त को कवर कर सकती है, तब “समझौता” रणनीतिक लाभ रहना बंद कर देता है और वही चीज़ बन जाता है जो आपको अगला बड़ा कॉन्ट्रैक्ट लेने से रोक रही है। क्या आपकी मौजूदा मशीन एक ऐसी नींव है जिस पर आप आगे निर्माण कर सकते हैं, या यह एक अस्थायी पुल है जिसे आप जल्द ही पीछे छोड़ने वाले हैं?
यदि आप दोहरे उपयोग वाली मशीन को ऐसे पुराने ग्राहक को “हाँ” कहने का तरीका मानते हैं जिसे कभी-कभार कुछ नॉच्ड पाइप चाहिए होते हैं, तो आपने एक ढाल खरीदी है। यह एक रक्षात्मक क्षमता है। इसका काम उस ग्राहक को प्रतिस्पर्धी की दुकान में जाने से रोकना है, जहाँ वे आगे चलकर अपना हाई-वॉल्यूम प्लेट काम भी स्थानांतरित कर सकते हैं। इस परिदृश्य में, मशीन वैसे भी 30% समय खाली बैठी रहती है, इसलिए एक घंटे का चेंजओवर वित्तीय रक्तस्राव नहीं, बल्कि केवल शेड्यूलिंग की झुंझलाहट है।
“80/20” राजस्व विभाजन पर विचार करें: यदि आपकी बिलिंग का 80% फ्लैट प्लेट से आता है और ट्यूब काम एक “वैल्यू-ऐड” है जो खाली समय भरता है, तो यह समझौता उचित है। आप ट्यूब कटिंग नहीं बेच रहे हैं; आप वन-स्टॉप शॉप की सुविधा बेच रहे हैं। धीमा गैंट्री और उत्पादन में “रुक-रुक कर चलना” वह कीमत है जो आप इसलिए चुकाते हैं कि $200,000 का समर्पित ट्यूब लेज़र सप्ताह में चार दिन बिना उपयोग पड़े न रहे।
रक्षात्मक क्षमता तभी देनदारी बनती है जब “साइड हसल” “मुख्य व्यवसाय” जितने ही संसाधन माँगने लगे। जैसे ही आप खुद को किसी उच्च-मार्जिन प्लेट जॉब को मना करते हुए पाते हैं क्योंकि मशीन तीन दिन की ट्यूब रन में फँसी हुई है, ढाल बेड़ी बन चुकी होती है। अब आप दूसरी मशीन पर पैसा “बचा” नहीं रहे हैं; आप अपने सबसे लाभदायक काम से एक अक्षम प्रक्रिया को सक्रिय रूप से सब्सिडी दे रहे हैं।
दोनों टूल्स को एक ही बॉक्स में रखने की “सुविधा” कब उस बॉक्स की कीमत के लायक रहना बंद कर देती है?
समर्पित ट्यूब लेज़र के लिए निर्णायक मोड़ शायद ही कभी रहस्य होता है; यह आम तौर पर आपके मासिक ओवरटाइम बिल में दिखाई देता है। यदि आपका ऑपरेटर प्लेट जॉब पूरा करने के लिए देर तक रुक रहा है क्योंकि ट्यूब सेटअप ने पूरी दोपहर की शिफ्ट खा ली, तो आप पहले से ही दूसरी मशीन के लिए भुगतान कर रहे हैं—बस आपके पास दिखाने के लिए हार्डवेयर नहीं है। समर्पित ट्यूब लेज़र सिर्फ तेज़ नहीं काटता; यह 45 मिनट के “मानसिक चेंजओवर” को समाप्त करता है, जहाँ आपके सबसे अच्छे व्यक्ति को उत्पादक प्रवाह रोककर रोटरी एक्सिस को फिर से कैलिब्रेट करना पड़ता है।
जब आप गणना करें, तो “वापस मिले घंटों” को देखें। यदि एक समर्पित ट्यूब लेज़र सेटअप और धीमे साइकिल टाइम में आपको सप्ताह में 15 घंटे बचाता है, तो यह महीने में 60 घंटे की “मुफ़्त” क्षमता है। प्रति घंटे $150 के शॉप रेट पर, यह मासिक संभावित राजस्व में $9,000 है, जिसे एक कॉम्बो मशीन अभी खर्च कर रही है। कई मामलों में, यह $9,000 किसी हाई-एंड, समर्पित ट्यूब-कटिंग सिस्टम की लीज़ किस्त का दोगुना होता है।
यह “पूंजीगत भ्रम” अपने सबसे खतरनाक रूप में है। आपको सुरक्षित महसूस होता है क्योंकि आपके पास केवल एक उपकरण भुगतान है, लेकिन समानांतर क्षमता की कमी आपके विकास पर एक छिपी हुई सीमा बना रही है। आप 10,000-पीस वाले बड़े ट्यूब कॉन्ट्रैक्ट पर बोली नहीं लगा सकते, क्योंकि उन्हें पूरा करने में लगने वाले महीने के दौरान आपके प्लेट ग्राहक छोड़कर चले जाएंगे।
क्या आप फैसले उस नकदी के आधार पर कर रहे हैं जो आज आपके बैंक खाते से निकल रही है, या उस राजस्व के आधार पर जो इसलिए नहीं आ पा रहा क्योंकि आपका वर्कफ़्लो एक bottleneck में अटका हुआ है?
क्या मेरे ट्यूब पार्ट्स और प्लेट पार्ट्स उसी अंतिम असेंबली का हिस्सा हैं? यदि हाँ, तो वेल्डिंग टेबल को लगातार काम देते रहने के लिए आपको समानांतर थ्रूपुट चाहिए; यदि नहीं, तो कॉम्बो का शेड्यूलिंग संघर्ष संभाला जा सकता है।
आपकी दो उत्पाद लाइनों के बीच प्रिसिजन “डेल्टा” क्या है? यदि अंतर बड़ा है, तो उच्च-सटीकता वाले गैंट्री की लगातार री-कैलिब्रेशन से बचने के लिए समर्पित मशीन खरीदें—ऐसे मामलों में प्रिसिजन लेज़र कटिंग मशीन कॉम्बो के बजाय अधिक स्थिर टॉलरेंस और पूर्वानुमेय थ्रूपुट का बेहतर रास्ता हो सकती है; यदि सभी जगह टॉलरेंस ढीले हैं, तो कॉम्बो टिकता है।
आपके निष्क्रिय श्रम की लागत क्या है? यदि आपके पास कई ऑपरेटर हैं, तो समर्पित मशीन खरीदें ताकि एक को दूसरे को रिंच घुमाते हुए देखने के लिए भुगतान करना बंद हो; यदि आप अकेले ऑपरेटर हैं, तो कॉम्बो की बहुउपयोगिता कुल मिलाकर लाभ है।
खरीद आदेश पर हस्ताक्षर करने से पहले, 80/20 राजस्व विभाजन की ठोस गणना करें ताकि यह देखा जा सके कि ट्यूब का काम सचमुच लाभ केंद्र है या सिर्फ़ फ़्लोर-स्पेस हॉबी। प्रति सप्ताह ट्यूब-घंटों के लिए एक सख्त सीमा तय करें, जहाँ चेंजओवर टैक्स दूसरी लीज़ किस्त से अधिक हो जाता है; यदि अपनी वास्तविक जॉब मिक्स, चेंजओवर समय या कॉन्फ़िगरेशन विकल्पों पर दूसरी राय चाहिए, तो संपर्क करके चर्चा करें और जैसे ही गणित लाल संकेत दे, कॉम्बो से दूर हो जाएँ।
