प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

शीट मेटल निर्माण प्रक्रियाओं में पतली धातु की चादरों (< 6 मिमी मोटाई) को इच्छित रूप और आकार में काटने के लिए विभिन्न विधियों और औजारों का उपयोग किया जाता है। इन टुकड़ों का बाद में कई उत्पादों में उपयोग होता है और ये रोबोटिक्स, चिकित्सा, घरेलू उपकरण, उपभोक्ता इलेक्ट्रॉनिक्स जैसी कई उद्योगों के लिए अनिवार्य हैं।
आइए इस विषय को और गहराई से समझें।
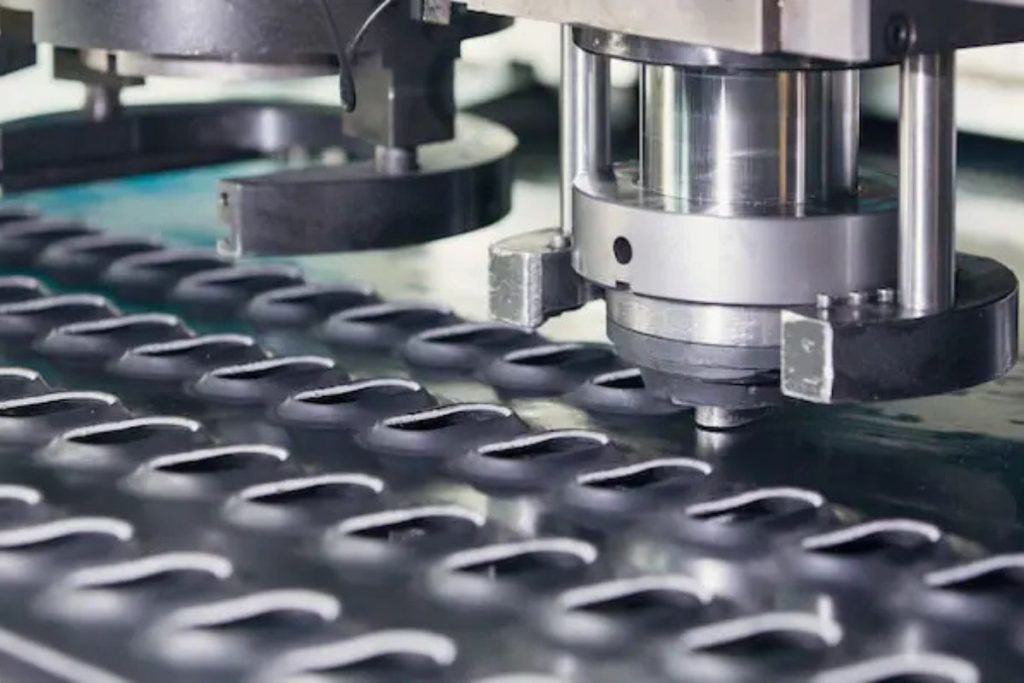
कटाई की प्रक्रियाएँ ठंडी यांत्रिक विधियाँ हैं, जिनमें शीट को दो तेज धार वाली ब्लेड्स के बीच रखा जाता है, जो गाइड्स या स्टॉप्स की मदद से नियंत्रित होती हैं। निचली ब्लेड (या डाई) स्थिर रहती है जबकि ऊपरी ब्लेड (या पंच) शीट पर तीव्र दबाव डालकर कट करती है। डाई और पंच आमतौर पर टूल स्टील या कार्बाइड से बने होते हैं। कटाई के दौरान शीट पर तनाव लागू होता है, और जब यह तनाव सामग्री की अधिकतम कटाई शक्ति से अधिक हो जाता है, तो शीट दो भागों में विभाजित हो जाती है।
शीट को यांत्रिक रूप से काटने के कई तरीके हैं, लेकिन मूल अवधारणा यह है कि कटाई के लिए ब्लेड्स को सामग्री के दोनों ओर से लगाया जाए। इस प्रक्रिया के उपकरण को कई तरीकों (मैनुअल, इलेक्ट्रिक, न्यूमैटिक, हाइड्रोलिक) से संचालित किया जा सकता है।
ये प्रक्रियाएँ तब अधिक किफायती होती हैं जब मध्यम या बड़े बैच में उत्पादन किया जाता है, क्योंकि उपकरणों और डाई की तैयारी में लगने वाला समय और लागत अधिक होती है। एकल या कम संख्या में टुकड़ों के लिए, लेजर कटिंग जैसी अन्य विधियाँ आम तौर पर अधिक किफायती होती हैं।
आइए कटाई के तीन मुख्य औद्योगिक प्रक्रियाओं (कटाई, ट्रोक्विलाडो, पंचिंग) के साथ-साथ उनके उप-प्रक्रियाओं और विशेषताओं का विश्लेषण करें।
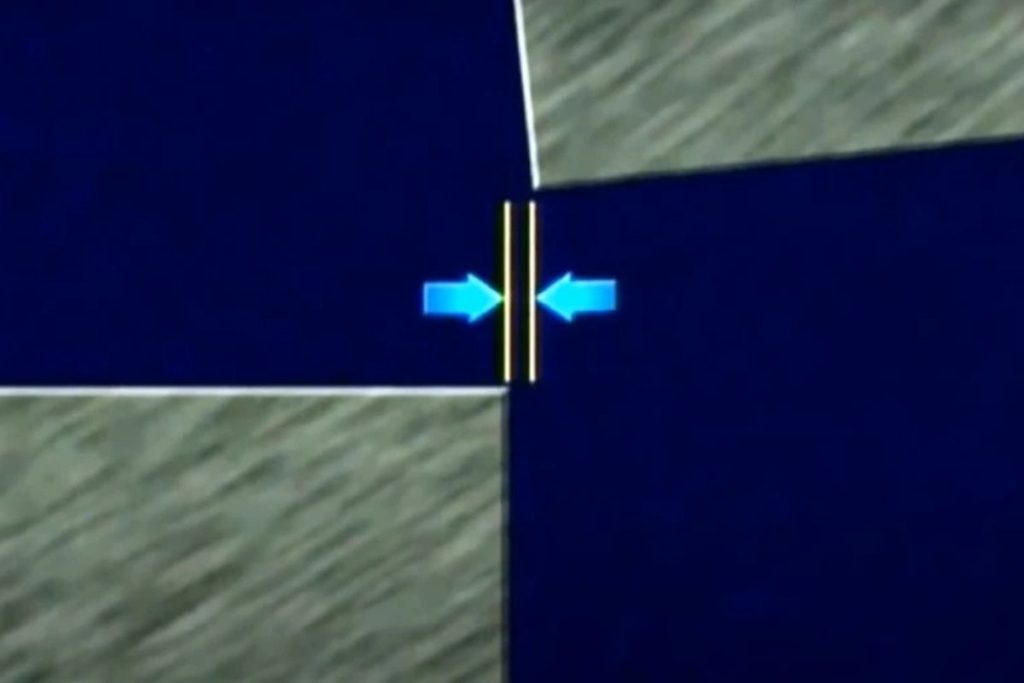
हालांकि इस लेख में वर्णित सभी प्रक्रियाएँ कटाई की श्रेणी में आती हैं, “कटाई” शब्द मुख्य रूप से बड़ी शीट्स या बार्स को सीधी रेखा में काटने के लिए प्रयुक्त होता है। इसमें तेज ब्लेड्स की मदद से सामग्री को काटा जाता है, जिससे शीट में एक साफ कटा हुआ किनारा बनता है।
शीट कटिंग या ट्रोक्विलाडो का उपयोग अक्सर अन्य कटाई प्रक्रियाओं से पहले किया जाता है, जिससे यह 6 मिमी (0.25 इंच) तक की शीट्स के लिए उपयुक्त होती है। कटाई के लिए शीट की मोटाई के 5-10% के बराबर क्लीयरेंस रखा जाता है, जिससे ब्लेड्स के बीच शीट प्लास्टिक रूप से विकृत हो सके।
यह प्रक्रिया शीट को बिना जलाए या चिप्स बनाए काट सकती है, जिससे यह एल्यूमीनियम, पीतल, कांस्य और कम कार्बन स्टील जैसी मुलायम धातुओं के लिए उपयुक्त है।
फायदे
सीमाएँ
ट्रोक्विलाडो एक सटीक प्रक्रिया है जिसमें शीट से इच्छित आकार का टुकड़ा काटा जाता है। इसमें पंच और डाई का उपयोग होता है, जो उच्च कटिंग फोर्स लगाते हैं। पंच द्वारा निकाला गया हिस्सा आवश्यक उपयोग के लिए होता है, शेष सामग्री वेस्ट मानी जाती है।
एक ट्रोक्विलाडो डाई में डाई, गाइड प्लेट और पंच होते हैं। डाई आमतौर पर शीट के नीचे स्थिर रहती है, जिसे गाइड प्लेट द्वारा पकड़ा जाता है। डाई की ज्योमेट्री से कटे हुए टुकड़े का आकार निर्धारित होता है। पंच शीट पर आवश्यक दबाव डालता है।
एल्यूमीनियम, मिश्रित स्टील, पीतल, तांबा, कार्बन स्टील, स्टेनलेस स्टील, विशेष मिश्रण और अन्य फेरस धातुओं को ट्रोक्विलाडो किया जाता है। इनका उपयोग ऑटोमोबाइल, इलेक्ट्रॉनिक और अन्य औद्योगिक अनुप्रयोगों में होता है।
फायदे
सीमाएँ
पारंपरिक ट्रोक्विलाडो में एक ही नीचे की दिशा में बल लगाकर शीट से इच्छित आकार निकाला जाता है। इसमें आमतौर पर शीट की मोटाई के 10% के बराबर क्लीयरेंस होता है, जिससे फाइन ब्लैंकिंग की अपेक्षा अधिक वेस्ट बनता है।
फाइन ब्लैंकिंग में एक ही नीचे की दिशा वाले बल की जगह तीन बल (क्लैम्पिंग, काउंटर-फोर्स, ट्रोक्विलाडो फोर्स) लगाए जाते हैं। इससे बर्ड्स कम बनते हैं, किनारे अधिक स्मूद और समतल रहते हैं, और टॉलरेंस भी बहुत कम (±0.0003) होती है।
क्लैम्पिंग फोर्स शीट को दबाती है, काउंटर-फोर्स नीचे से लगती है, जहां ट्रोक्विलाडो हो रहा है। इससे जब ट्रोक्विलाडो फोर्स लगती है, तो विकृति कम होती है और टुकड़ा अलग हो जाता है। फाइन ब्लैंकिंग को उसकी सटीकता और उच्च दबाव के कारण कोल्ड एक्सट्रूज़न प्रक्रिया भी माना जाता है।
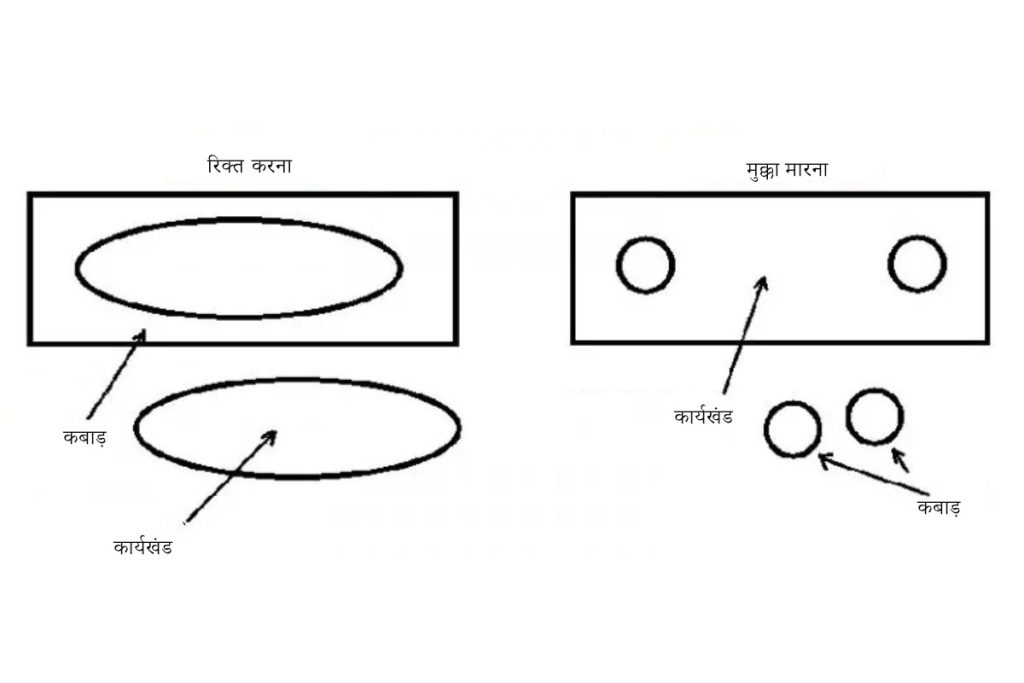
पंचिंग में शीट से छेद या जटिल आकार काटकर सामग्री निकाली जाती है। निकाली गई सामग्री वेस्ट मानी जाती है, जबकि ट्रोक्विलाडो में निकला टुकड़ा ही उत्पाद होता है। पंचिंग की विभिन्न प्रक्रियाएँ नीचे बताई गई हैं।
पंचिंग मशीनें मैन्युअल या सीएनसी नियंत्रित हो सकती हैं, और शीट की कॉइल्स को लगातार प्रोसेस कर सकती हैं।
पंचिंग का उपयोग लगभग सभी उद्योगों में होता है, जैसे ऑटोमोबाइल चेसिस, वेंटिलेशन और घरेलू उत्पाद।
फायदे
सीमाएँ
छिद्रण ट्रोक्विलाडो के समान प्रक्रिया है, जिसमें शीट से बेलनाकार टुकड़े निकाले जाते हैं। इसमें भी वही मशीनरी इस्तेमाल होती है, पर निकाला गया टुकड़ा वेस्ट माना जाता है।
कभी-कभी छिद्रण के नाम से भी जाना जाता है, स्लॉटिंग में बेलनाकार की बजाय आयताकार टुकड़े निकाले जाते हैं।
पर्फोरेशन में शीट पर छोटे-छोटे पैटर्न बनाए जाते हैं। बड़ी शीट्स के लिए यह प्रक्रिया एक ही ऑपरेशन में होती है, जिसमें कॉइल को रोलर कन्वेयर से फीड किया जाता है।
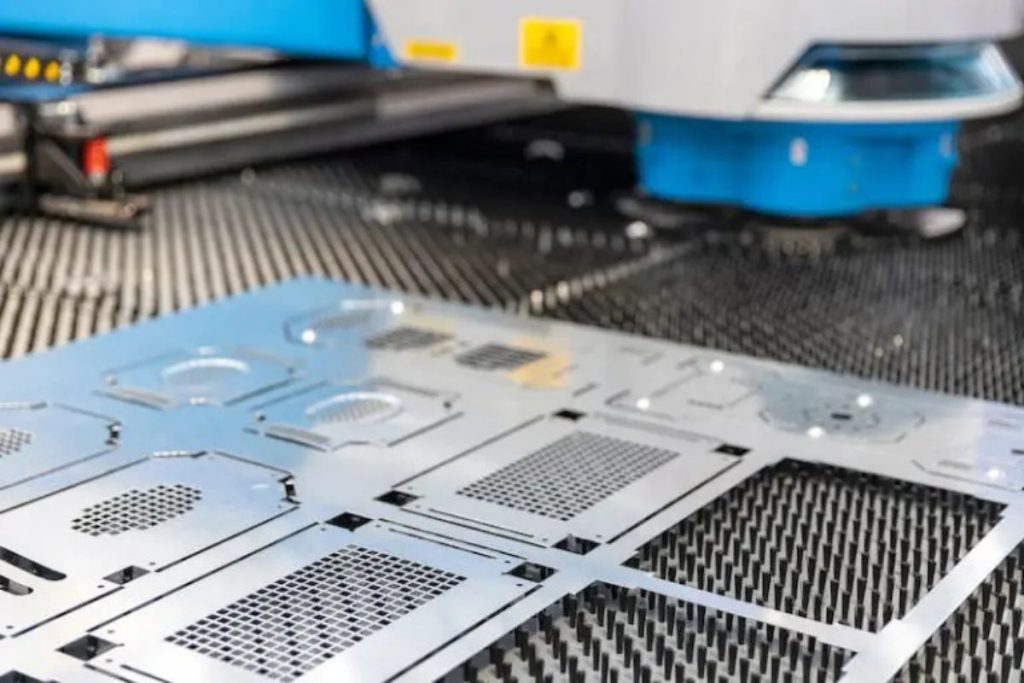
नॉटिंग में शीट के किनारे से अतिरिक्त सामग्री हटाई जाती है। इससे प्राप्त टुकड़े को मोड़कर विशेष आकृतियाँ जैसे कंटेनर या जटिल 3डी फॉर्म बनाए जा सकते हैं।
निब्लिंग में एक के बाद एक कई पंचिंग या छिद्रण किए जाते हैं, ताकि मनचाहे आकार की कटिंग की जा सके। जब किसी विशेष आकार के लिए कस्टम टूलिंग बनाना संभव न हो, तब इसका उपयोग किया जाता है।
निब्लिंग के बाद ज्योमेट्रिक सटीकता और सतह की गुणवत्ता के लिए फिनिशिंग की आवश्यकता होती है।
लैंसिंग में शीट में आंशिक कट किया जाता है, जिससे कोई वेस्ट नहीं बनता। कटे हुए हिस्से को विभिन्न रूपों में मोड़ा जाता है।
लैंसिंग का उपयोग वेंटिलेशन ग्रिल्स, टैब्स और वेंट्स बनाने में होता है, जो घरेलू उपकरण, इलेक्ट्रॉनिक्स और ऑटोमोबाइल पार्ट्स में प्रयुक्त होते हैं।
स्लिटिंग में शीट की कॉइल्स को लंबाई में काटकर पतली स्ट्रिप्स बनाई जाती हैं। शीट मशीन में फीड की जाती है, जो बड़ी गोलाकार ब्लेड्स से इसे काटती है।
यह प्रक्रिया वेस्ट नहीं बनाती और कटे हुए स्ट्रिप्स को आगे विभिन्न तरीकों से प्रोसेस किया जा सकता है।
सेपरेशन में शीट को दो या अधिक टुकड़ों में बांटा जाता है और जोड़ने वाली सामग्री हटाई जाती है। यह ब्लेड्स की मदद से किया जाता है, और जोड़ी गई सामग्री वेस्ट होती है।
सेक्शन कटिंग में एक या अधिक लाइनों के द्वारा शीट को विभिन्न टुकड़ों में विभाजित किया जाता है। यह श्रृंखलाबद्ध उत्पादन में सामान्य है, जहां शीट मशीन में फीड की जाती है।
इस प्रक्रिया में वेस्ट नहीं बनता, और कटिंग सीधी, घुमावदार या तिरछी हो सकती है।
ट्रिमिंग एक फिनिशिंग प्रक्रिया है, जिसमें किनारों से अतिरिक्त सामग्री और अन्य अनियमितताएँ हटाई जाती हैं।
यह उन सामग्रियों के लिए उपयोगी है, जिनमें सटीक टॉलरेंस और साफ सतह फिनिश आवश्यक है।
फाइन डिबरिंग एक फिनिशिंग प्रक्रिया है, जिसमें ट्रोक्विलाडो या पंचिंग के बाद बने छोटे मेटल पार्टिकल्स हटाए जाते हैं। इससे सटीकता और फिनिश में सुधार होता है, और किनारे सम और चिकने हो जाते हैं। इसमें 0.025 मिमी तक की टॉलरेंस पाई जा सकती है।
डाई कटिंग, जिसे कटाई द्वारा पंचिंग भी कहते हैं, में खोखली डाई का उपयोग सॉफ्ट या कम ताकत की धातुओं में छिद्र करने के लिए किया जाता है। इसमें मैकेनिकल प्रेस का प्रयोग होता है और डाई के किनारों पर आम तौर पर 20° का बेवल होता है।
इस प्रक्रिया में सामग्री को सॉफ्ट मेटल या लकड़ी के ब्लॉक पर दबाया जाता है, जिससे डाई के किनारों का घिसाव कम हो।
धातु की शीट्स को काटने, ट्रोक्विलाडो और पंचिंग करने के कई तरीके मौजूद हैं। अक्सर, धातु निर्माता इन प्रक्रियाओं को मिलाकर एक ही टुकड़ा बनाते हैं। इन विधियों, उनके फायदे, सीमाओं और उपयोग को समझना शीट मेटल प्रोजेक्ट की योजना बनाने में निर्णय लेना आसान बनाता है।
तकनीक और स्वचालन के विकास से कटाई प्रक्रियाएँ और तेज, कुशल व सटीक हुई हैं—और भविष्य में इनके और बेहतर होने की ही संभावना है।
