स्टेनलेस स्टील प्रेस ब्रेक क्रैकिंग: कारण और समाधान
दरार तब शुरू होती है जब स्थानीय बेंड स्ट्रेन सामग्री की फॉर्मिंग सीमा से अधिक हो जाता है स्टेनलेस स्टील…

स्टेनलेस स्टील एक ऐसा धातु है, जिसे उसकी टिकाऊपन, जंग रोधकता और आकर्षक रूप के चलते लगभग हर क्षेत्र में बड़े पैमाने पर इस्तेमाल किया जाता है। इसमें कार्बन स्टील जैसी कई विशेषताएँ होती हैं, लेकिन इसमें कम-से-कम 10.5% क्रोमियम होता है, जो इसे ज्यादा जंग रोधी बनाता है।
आइए, स्टेनलेस स्टील वेल्डिंग की अनूठी खूबियों को समझें, जिससे आप बेहतरीन नतीजे पा सकें।
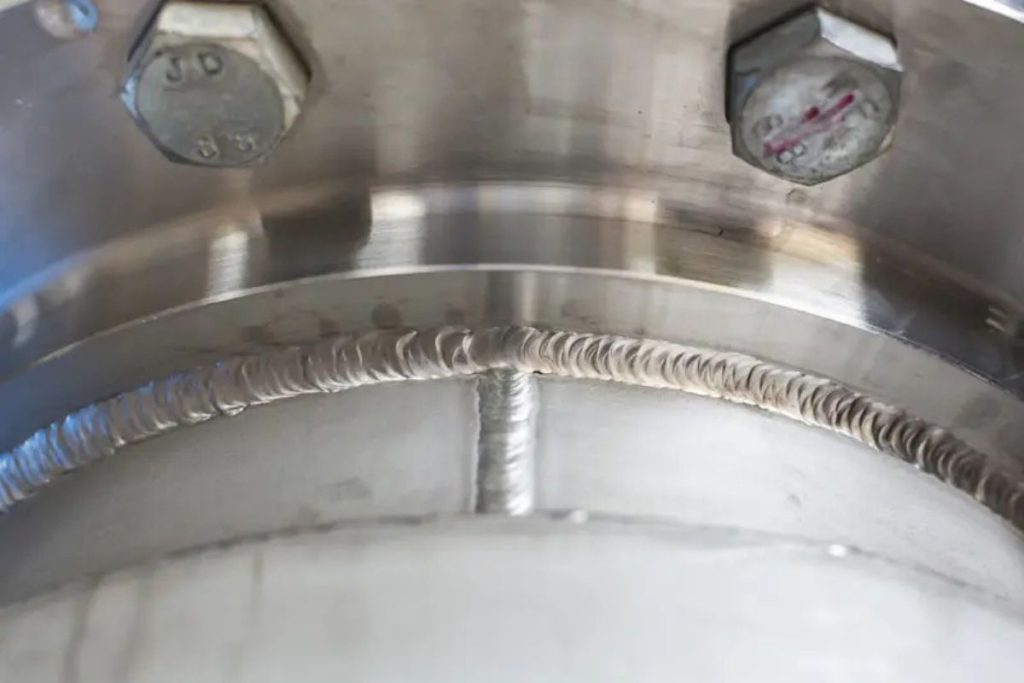
मुख्य बातें
स्टेनलेस स्टील वेल्डिंग खास तौर पर इसकी यांत्रिक खूबियों के चलते कई चुनौतियाँ पेश करती है। इसके विभिन्न ग्रेड और प्रकार (जैसे ऑस्टेनिटिक, फेरिटिक, मार्टेंसिटिक, प्रेसीपिटेशन हार्डेंड, डुप्लेक्स आदि) विषय को और जटिल बना देते हैं।
आइए, स्टेनलेस स्टील वेल्डिंग में आने वाली कुछ चुनौतियों और उनके समाधान पर नजर डालते हैं।
स्टेनलेस स्टील की तापीय चालकता कम और तापीय विस्तार अधिक होता है, जिससे उसमें विकृति और दरारें आने की संभावना बढ़ जाती है। वेल्डिंग के दौरान अत्यधिक ताप या तेज तापमान परिवर्तन से धातु में तनाव आ जाता है, जिससे ठंडा होने पर विकृति हो सकती है।
विकृति और दरारें रोकने के लिए कई तरीके हैं, जिनमें से एक है कम हीट इनपुट के साथ काम करना। हालांकि यह तर्कसंगत लगता है, लेकिन इससे वेल्डिंग की गुणवत्ता प्रभावित हो सकती है, क्योंकि टुकड़ों के बीच पूरा गलन नहीं हो पाता। इसलिए दोनों के बीच संतुलन बनाना जरूरी है। एक और उपाय है कि जॉइंट के पीछे कॉपर या ब्रास लगाकर हीट सिंक तैयार किया जाए, ताकि अतिरिक्त ताप को अवशोषित किया जा सके।
स्टेनलेस स्टील अपने उच्च जंग रोधक गुणों के लिए जाना जाता है, लेकिन अत्यधिक ताप से वेल्डिंग पर ऑक्साइड बन सकता है। यह तब भी हो सकता है, जब फिलर मटेरियल का कार्बन हीट अफेक्टेड ज़ोन को दूषित कर देता है।
वेल्डिंग के लिए उपयुक्त तापमान और फिलर मिश्रधातु का चुनाव इस खतरे को काफी हद तक कम कर देता है।
अलग-अलग धातुओं या स्टेनलेस स्टील के विभिन्न ग्रेड को जोड़ना मुश्किल हो सकता है, खासकर जब उनके गलनांक में बड़ा अंतर हो। इससे मजबूत जॉइंट बनाना चुनौतीपूर्ण हो जाता है।
ऐसे मामलों में सही फिलर रॉड का चयन अत्यंत आवश्यक है। साथ ही, धातुओं को प्रीहीट करना इस समस्या को कम करने में मदद करता है।
स्टेनलेस स्टील का गलनांक (1375 – 1530°C) माइल्ड स्टील (1425-1540°C) की तुलना में कम होता है, जिससे दोनों के बीच बार-बार बदलते समय परेशानी हो सकती है।
स्टेनलेस स्टील की वेल्डिंग के दौरान विषैली गैसें, जैसे हेक्सावैलेन्ट क्रोमियम बनती हैं। यह तब बनती है, जब क्रोमियम की ऑक्साइड परत वेल्डिंग के दौरान या उसके ठंडा होने पर टूट जाती है।
इसलिए वेल्डर की सुरक्षा के लिए अच्छी गुणवत्ता का मास्क और उचित वेंटिलेशन जरूरी है।
प्रोजेक्ट की आवश्यकता के अनुसार स्टेनलेस स्टील के विभिन्न टुकड़ों को जोड़ने के लिए कई वेल्डिंग प्रक्रियाएँ हैं। यहाँ हम कुछ प्रमुख प्रक्रियाओं पर प्रकाश डालेंगे, हालांकि यह सूची पूरी नहीं है—प्लाज्मा वेल्डिंग, इलेक्ट्रॉन बीम वेल्डिंग, सबमर्ज्ड आर्क वेल्डिंग आदि भी स्टेनलेस स्टील वेल्डिंग के लिए उपयुक्त हैं।
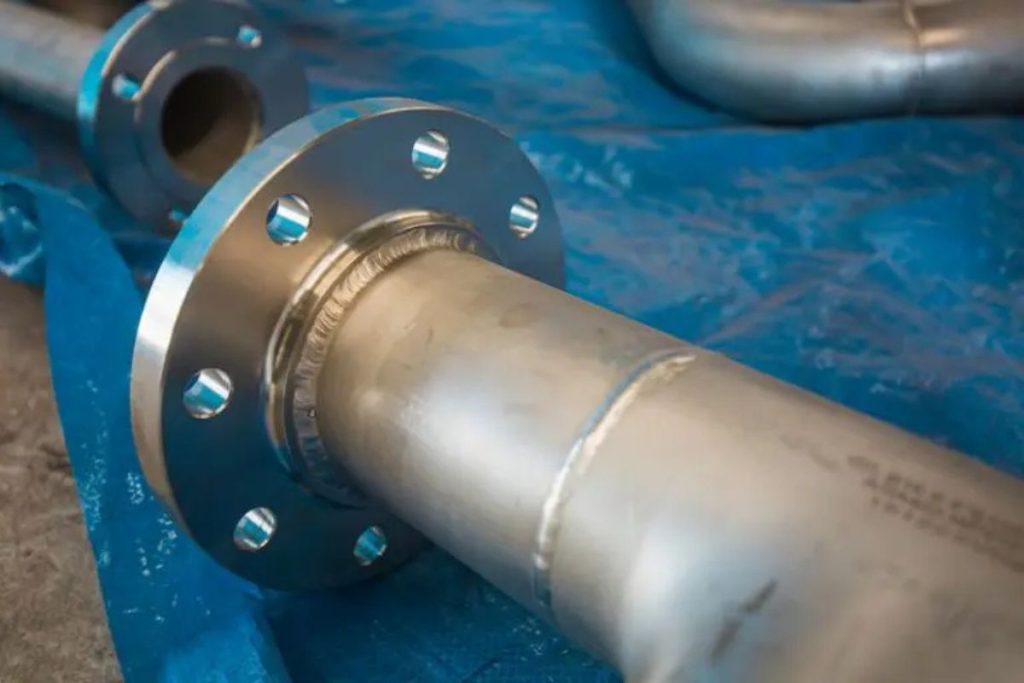
TIG वेल्डिंग स्टेनलेस स्टील के लिए उद्योग में बहुत लोकप्रिय है, क्योंकि इसमें आर्क स्थिर रहता है और प्रक्रिया ऑटोमेटेड होती है। TIG प्रक्रिया में तापमान को पेडल या मैन्युअल कंट्रोल से सटीक रूप से नियंत्रित किया जा सकता है, जिससे विकृति की संभावना कम होती है। TIG मशीनें AC और DC दोनों पोलरिटी में स्विच करने की सुविधा देती हैं, जिससे लचीलापन और सुविधा मिलती है।
स्टेनलेस स्टील के लिए गैस टंगस्टन आर्क वेल्डिंग अपेक्षाकृत महंगी होती है, क्योंकि इसमें प्रोटेक्टिव गैस (अक्सर शुद्ध आर्गन) और वैकल्पिक फिलर रॉड्स जैसे उपभोग्य वस्तुएँ चाहिए होती हैं। वेल्डिंग शुरू करने से पहले इलेक्ट्रोड की बनावट और आकार का सही चयन आवश्यक है।
स्टेनलेस स्टील वेल्डिंग के लिए MIG वेल्डिंग भी काफी लोकप्रिय विकल्प है। यह TIG से ज्यादा तेज है, खासकर लगातार फीड होने वाले इलेक्ट्रोड के चलते। हालांकि, इसका फिनिश TIG वेल्डिंग जितना आकर्षक नहीं होता।
MIG गन के डक्ट में टेफ्लॉन कोटिंग लगाने से वायर फीडिंग लगातार बनी रहती है और संदूषण से बचाव होता है। स्टेप्ड बैक तकनीक या जॉइंट को आंशिक रूप से ठंडा होने देना विकृति से बचाव में मदद करता है, क्योंकि स्टेनलेस स्टील में गर्मी अधिक समय तक रहती है।
इलेक्ट्रोड वेल्डिंग या स्टिक वेल्डिंग लागत, पोर्टेबिलिटी और सरलता के लिहाज से सबसे व्यावहारिक विकल्प है। SMAW लगभग हर वातावरण में किया जा सकता है, जिससे यह मरम्मत और बाहरी स्टेनलेस स्टील वेल्डिंग के लिए आदर्श है।
मोटे स्टेनलेस स्टील (2 मिमी से अधिक) के लिए यह तरीका ज्यादा उपयुक्त है, क्योंकि इसमें हीट इनपुट को नियंत्रित करना अन्य विधियों की तुलना में कठिन होता है। इलेक्ट्रोड का चयन (आम ग्रेड: 316, 308 या 312) प्रोजेक्ट की सफलता के लिए अहम है। वेल्डिंग के बाद स्लैग हटाना जरूरी है, क्योंकि यह जिद्दी हो सकता है।
स्टेनलेस स्टील के लिए फ्लक्स कोर आर्क वेल्डिंग को कभी-कभी SMAW पर प्राथमिकता दी जाती है, क्योंकि इसमें वेल्ड बीड ज्यादा एकसमान बनता है। FCAW में गैस शील्डिंग का उपयोग अलग-अलग मोटाई के मटेरियल या कठिन परिस्थितियों में किया जा सकता है।
10° के ड्रैग एंगल से फ्लक्स वेल्ड पूल में चढ़ता है और वेल्ड बीड को पूरी तरह से कवर करता है।
रेसिस्टेंस वेल्डिंग (स्पॉट वेल्डिंग, सीम वेल्डिंग) स्टेनलेस स्टील में आर्क वेल्डिंग की तुलना में साफ-सुथरे जॉइंट बनाती है, क्योंकि इसमें न तो फिलर मटेरियल लगता है और न ही स्पैटर बनता है। स्टेनलेस स्टील की उच्च विद्युत रेजिस्टेंस के कारण वेल्डिंग जल्दी पूरी हो जाती है।
इसके लिए अच्छी गुणवत्ता की और पर्याप्त पावर वाली वेल्डिंग मशीन जरूरी है, ताकि हीट अफेक्टेड ज़ोन के आसपास विकृति न हो। स्टेनलेस स्टील वेल्डिंग के लिए, जैसे तांबा या एल्यूमिनियम मिश्रधातुओं की तुलना में, ज्यादा करंट और वोल्टेज का इस्तेमाल करना चाहिए, क्योंकि उनकी विद्युत चालकता अलग होती है।
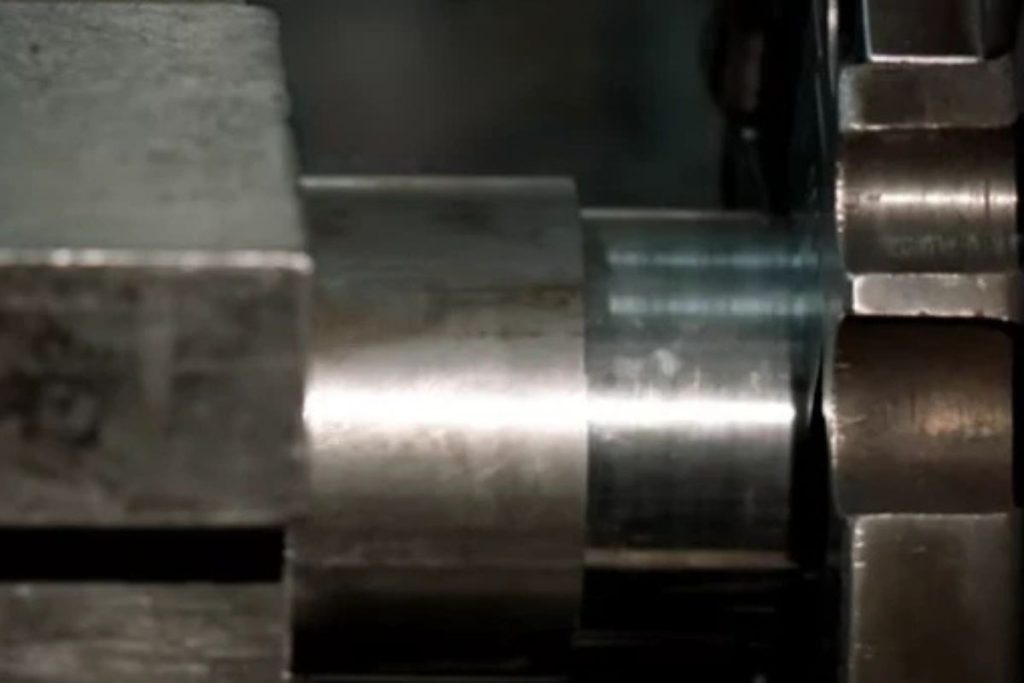
स्टेनलेस स्टील की फ्रिक्शन वेल्डिंग भी रेसिस्टेंस वेल्डिंग की तरह उपभोग्य वस्तुओं का इस्तेमाल नहीं करती, जिससे यह एक किफायती विकल्प बन जाती है, बशर्ते जॉइंट की बनावट अनुकूल हो। यह खासतौर पर ऑस्टेनिटिक स्टेनलेस स्टील (16-26% क्रोमियम और 8-22% निकल) के लिए उपयुक्त है।
कई बातों का ध्यान रखना चाहिए, जैसे फ्रिक्शन प्रेशर, हटाए गए मटेरियल की लंबाई और घुमाव की गति। फ्रिक्शन वेल्डिंग की कुछ किस्में खास अनुप्रयोगों के लिए उपयुक्त हो सकती हैं: पिलर हाइड्रो-फ्रिक्शन प्रोसेसिंग (FHPP), फ्रिक्शन स्टिर वेल्डिंग (FSW) और फ्रिक्शन इनसर्शन वेल्डिंग।
स्टेनलेस स्टील वेल्डिंग शुरू करने से पहले उपकरण, मटेरियल और कार्य क्षेत्र की तैयारी जरूरी है। स्टेनलेस स्टील के लिए अलग वायर ब्रश का इस्तेमाल करने से संदूषण का खतरा कम होता है। दस्ताने, चश्मा और अन्य सुरक्षात्मक उपकरण धुएँ या स्पैटर से होने वाली चोट से बचाते हैं। इन सुरक्षा उपायों के साथ वेल्डरों के लिए पब्लिक लाइबिलिटी इंश्योरेंस भी व्यवसाय की सुरक्षा बढ़ा सकता है।
काम की आवश्यकता के अनुसार सही फिलर मटेरियल का चयन जरूरी है। आम तौर पर इसका ग्रेड स्टेनलेस स्टील के ग्रेड से मेल खाना चाहिए, ताकि वेल्डिंग के गुण भी मिलते-जुलते रहें। अन्य कारकों में जॉइंट की डिजाइन, फिनिशिंग और वेल्डिंग का कुल प्रदर्शन शामिल है।
अनुभवी वेल्डिंग सप्लायर हर स्टेनलेस स्टील ग्रेड, संबंधित धातुओं और वेल्डिंग प्रक्रिया की बारीकियों को समझता है। इससे पावर सोर्स, टॉर्च का एंगल, ट्रैवल स्पीड और डिपॉजिशन रेट जैसे पैरामीटर का बेहतर चयन किया जा सकता है। इनका सही इस्तेमाल उच्चतम गुणवत्ता की वेल्डिंग सुनिश्चित करता है।
MIG और TIG जैसी वेल्डिंग प्रक्रियाओं में प्रोटेक्शन गैस का चुनाव वेल्ड पूल को संदूषण से बचाने के लिए बेहद जरूरी है। उपयुक्त गैस मिश्रण वेल्डिंग डिफेक्ट्स को कम करता है और वेल्डिंग का फाइनल रिजल्ट बेहतर बनाता है।
स्टेनलेस स्टील वेल्डिंग के लिए प्रोजेक्ट की जरूरतों के हिसाब से हीट इनपुट का निर्धारण करें। आम तौर पर, वेल्डिंग करंट कार्बन स्टील की तुलना में लगभग 20% कम होना चाहिए, ताकि जंग से बचाव हो सके।
