लेज़र कटिंग मशीन की एक्सेसरीज़: चयन, संगतता और खरीद प्राथमिकताएँ
अपनी मशीन, सामग्रियों और उस समस्या से शुरुआत करें जिसे आपको हल करना है एक्सेसरीज़ का चुनाव अपनी वास्तविक मशीन…

कटिंग कर्फ किसी कट का माप है। यह कटिंग प्रक्रिया के दौरान सामग्री को हटाने का परिणाम होता है।
लगभग सभी कटिंग तकनीकों में कर्फ बनता है, जैसे लेज़र कटिंग, प्लाज़्मा कटिंग और अन्य थर्मल कटिंग तरीके। इसके अलावा, मैकेनिकल कटिंग प्रक्रियाओं जैसे आरी से काटने में भी कर्फ बनता है।
कुछ कटिंग विधियाँ ऐसी भी हैं, जिनमें सामग्री की हानि नहीं होती। उदाहरण के लिए, कैंची से काटना या गिलोटिन से काटना। हालांकि, थर्मल कटिंग प्रक्रियाओं की स्वचालित प्रकृति के कारण इन्हें इंजीनियरिंग में व्यापक रूप से अपनाया जाता है। कई बार ऐसे भी हालात होते हैं, जब कटिंग कर्फ वांछनीय होता है।
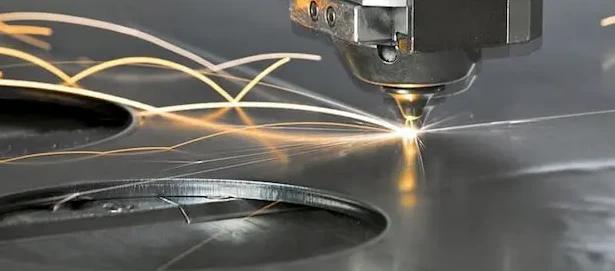
हर कटिंग प्रक्रिया से कट का अलग चौड़ाई वाला कर्फ बनता है। इसी वजह से, इस लेख में निम्नलिखित विधियों के बीच अंतर को उजागर किया गया है:
लेज़र कटिंग, जैसा कि इसके नाम से स्पष्ट है, एक ऐसी तकनीक है जिसमें किसी सामग्री को काटने के लिए लेज़र का उपयोग किया जाता है। लेज़र कटिंग की उच्च सटीकता का मुख्य कारण यह है कि इससे बनने वाला कर्फ अन्य तकनीकों की तुलना में बहुत कम होता है।
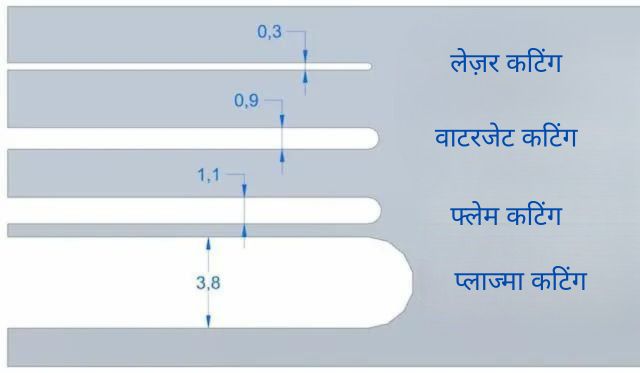
लेज़र कटिंग में कर्फ लगभग 0.3 मिमी होता है। यह इस लेख में बताई गई अन्य सभी तकनीकों में सबसे कम है। यानी, लेज़र, प्लाज़्मा, वॉटर जेट और ऑक्सीफ्यूल कटिंग में, लेज़र कटिंग सबसे अधिक सटीक मानी जाती है।
लेज़र कटिंग के मामले में दो कारक कर्फ की चौड़ाई निर्धारित करते हैं: बीम की चौड़ाई और सामग्री। बीम की चौड़ाई लेज़र लेंस द्वारा निर्धारित फोकल दूरी पर निर्भर करती है।
हालांकि लेज़र से प्लास्टिक भी काटे जा सकते हैं, लेकिन ऐसी स्थिति में कर्फ थोड़ा बढ़ जाता है। ठंडा होने की प्रक्रिया के दौरान प्लास्टिक सिकुड़ता है और गैप चौड़ा हो जाता है।
प्लाज़्मा कटिंग की प्रमुख सीमाओं में से एक है कि यह केवल कंडक्टिव (चालक) सामग्री पर ही लागू हो सकता है। इसलिए, प्लाज़्मा से केवल तांबा और उसके मिश्रधातु, स्टेनलेस स्टील, लोहा आदि काटे जा सकते हैं, लेकिन प्लास्टिक या लकड़ी जैसी इंसुलेटिंग सामग्री नहीं।
प्लाज़्मा कटिंग तकनीक में न्यूनतम कर्फ 3.8 मिमी तक ही प्राप्त किया जा सकता है। इसलिए, यह लेज़र कटिंग की तुलना में कम सटीक है।
यह जानना ज़रूरी है कि कर्फ का मान किसी एक प्रक्रिया के लिए स्थायी नहीं होता। कई कारक होते हैं, जो इसे प्रभावित करते हैं और बदल सकते हैं।
मोटा मटीरियल काटने के लिए ज्यादा पावर की जरूरत होती है। ऐसे में बड़ी नोजल और ज्यादा करंट की आवश्यकता पड़ती है, जिससे कट की चौड़ाई बढ़ जाती है।
वॉटर जेट कटिंग में केंद्रित पानी की बौछार का उपयोग करके सामग्री को काटा जाता है। कई बार बेहतर परिणाम के लिए पानी में एब्रैसिव मिलाया जाता है। वॉटर जेट कटिंग की कई खूबियां हैं, लेकिन इसकी लागत के कारण इसका इस्तेमाल मुख्य तौर पर औद्योगिक क्षेत्रों में ही होता है।
इसमें एक नोजल के जरिए पानी की धार को एक निश्चित बिंदु पर केंद्रित किया जाता है, जिससे बेहतरीन कटिंग मिलती है। इस तकनीक से हासिल कर्फ 0.9 मिमी होता है।
इसलिए, यह विधि प्लाज़्मा से बेहतर परिणाम देती है, लेकिन लेज़र कटिंग जैसी सटीकता नहीं देती।
इस लेख में बताई गई चौथी तकनीक ऑक्सी-फ्यूल कटिंग है। यह विधि मोटे धातु के टुकड़ों को काटने के लिए सबसे लोकप्रिय है क्योंकि इसकी कीमत वॉटर जेट कटिंग की तुलना में काफी कम है।
ऑक्सीफ्यूल कटिंग के लिए ऑक्सीजन और ईंधन (प्रोपेन, हाइड्रोजन, एसीटिलीन आदि) के मिश्रण को जलाया जाता है, जिससे इलेक्ट्रिक आर्क के जरिए लौ उत्पन्न होती है। एक अहम बात यह है कि आर्क जनरेट करने की आवश्यकता के कारण इस तकनीक से काटे जाने वाले मटीरियल्स की किस्म सीमित हो जाती है। यानी, यह सिर्फ धातुओं के लिए उपयुक्त है और वो भी सभी के लिए नहीं; उदाहरण के लिए, गैर-फेरस धातुओं के लिए यह उपयुक्त नहीं है।
फिर से, अगर मोटी धातु काटनी है तो ज्यादा ईंधन (पावर) की जरूरत होगी। इसलिए, फाइनल कर्फ मटीरियल की मोटाई पर निर्भर करता है।
ऑक्सीफ्यूल कटिंग में कर्फ लगभग 1.1 मिमी होता है। यानी, यह प्लाज़्मा कटिंग से ज्यादा सटीक है, लेकिन वॉटर जेट और लेज़र कटिंग की तुलना में कम सटीक है।
विभिन्न विधियों की तुलना करते हुए, कटिंग कर्फ इस प्रकार हैं:
चूंकि हर कटिंग तकनीक अलग-अलग कर्फ बनाती है, इसलिए मशीन को सेट करते समय इसका ध्यान रखना जरूरी है। उदाहरण के लिए, प्लाज़्मा कटिंग लें, जिसमें कट की चौड़ाई सबसे ज्यादा होती है।
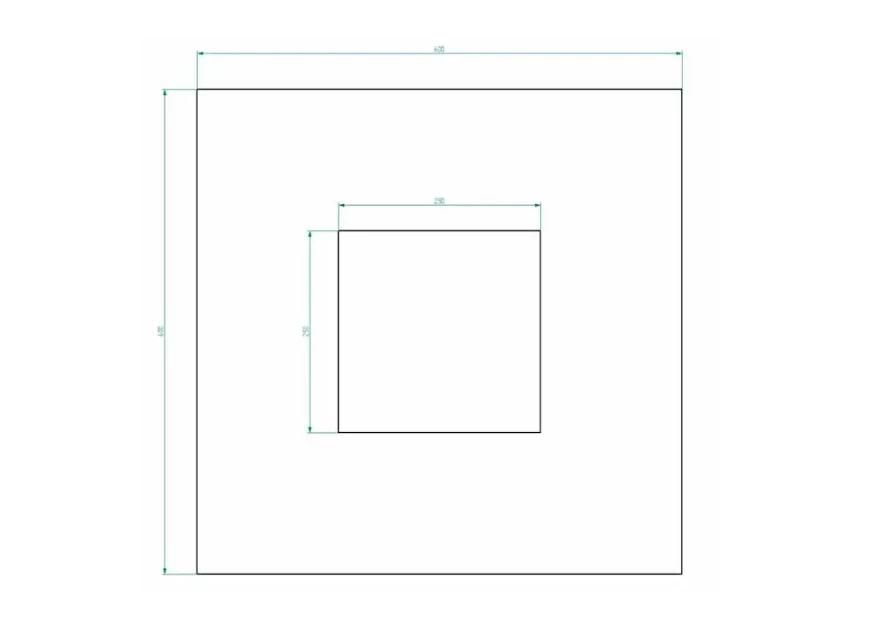
अगर 600×600 मिमी की प्लेट काटनी है, तो मशीन ऑपरेटर को यह सुनिश्चित करना चाहिए कि कटिंग एकदम ड्रा की गई लाइनों पर न हो। वरना, अंतिम टुकड़ा अपेक्षा से छोटा हो जाएगा।
इसी तरह, आंतरिक कटिंग के लिए भी यही सिद्धांत लागू होता है। जबकि बाहरी कटिंग के लिए लाइन कट के बाहर होनी चाहिए, आंतरिक कटिंग के लिए यह उल्टा है। अन्यथा, कट का हिस्सा बड़ा हो जाएगा।
हालांकि आप अपने ड्राइंग्स को सटीक माप के साथ बना सकते हैं, लेकिन डिजाइनिंग के दौरान आपको इस बात का ध्यान रखना चाहिए।
