कार्बन फाइबर और फाइबरग्लास काटने के लिए फाइबर लेजर की क्षमताएं
कल्पना कीजिए एक कटिंग टूल इतना सटीक है कि यह सबसे कठोर मिश्रित सामग्री को उनकी अखंडता से समझौता किए…

कल्पना करें कि हर कट के साथ पूर्ण सटीकता प्राप्त हो रही है, सामग्री को आसानी से गति और सटीकता के साथ काटते हुए। यह लेजर काटने की तकनीक का वादा है – लेकिन वास्तविकता लेजर सेटिंग्स के जटिल नृत्य को समझने पर निर्भर करती है। ये सेटिंग्स काटने की गुणवत्ता और गति को कैसे प्रभावित करती हैं? विभिन्न सामग्रियों के लिए इष्टतम कॉन्फ़िगरेशन क्या हैं? इस लेख में, हम लेजर सेटिंग्स के सूक्ष्मताओं में तल्लीन करते हैं, यह पता लगाते हैं कि वे आपकी लेजर काटने की मशीन के प्रदर्शन को कैसे प्रभावित करती हैं। आप उन प्रमुख कारकों की खोज करेंगे जो कट की गुणवत्ता को प्रभावित करते हैं, गति और सटीकता के बीच संतुलन, और अपने लेजर काटने के मापदंडों को अनुकूलित करने के व्यावहारिक सुझाव। उत्कृष्ट लेजर काटने के रहस्यों को अनलॉक करने के लिए तैयार हैं? आइए इसमें गोता लगाएँ और जानें कि अपने काटने के प्रोजेक्ट्स को औसत से असाधारण में कैसे बदलें।
लेजर सेटिंग्स एक लेजर काटने की मशीन पर समायोज्य मापदंड हैं जो काटने की प्रक्रिया को प्रभावित करते हैं। इन सेटिंग्स में लेजर पावर, काटने की गति, पल्स प्रति इंच (PPI), पास की संख्या, फोकस, और केरफ-ऑफसेट शामिल हैं, जो सभी कट की दक्षता और गुणवत्ता का निर्धारण करने में महत्वपूर्ण भूमिका निभाते हैं।
इष्टतम कट गुणवत्ता और गति प्राप्त करने के लिए सही लेजर सेटिंग्स महत्वपूर्ण हैं। ये सेटिंग्स कट किनारों की सटीकता, चिकनाई, और उपस्थिति को बहुत प्रभावित करती हैं। सही लेजर सेटिंग्स सामग्री को कुशलता से काटने में मदद करती हैं, अपशिष्ट को कम करती हैं और चारिंग, जलने या अधूरे कट जैसे दोषों से बचती हैं।
उदाहरण के लिए, लेजर पावर सेटिंग लेजर बीम द्वारा दी गई ऊर्जा की मात्रा निर्धारित करती है। उच्च पावर स्तर मोटी या घनी सामग्री के माध्यम से काट सकते हैं, लेकिन इससे अवांछित साइड इफेक्ट्स जैसे अत्यधिक गर्मी और सामग्री विकृति हो सकती है। इसके विपरीत, काटने की गति यह प्रभावित करती है कि लेजर सामग्री की सतह के साथ कितनी तेजी से चलता है। साफ कट प्राप्त करने के लिए पावर और गति के बीच संतुलन आवश्यक है, जिसमें सामग्री की अखंडता से समझौता नहीं होता है।
विभिन्न सामग्री उनकी अद्वितीय गुणों जैसे घनत्व, थर्मल कंडक्टिविटी, और मेल्टिंग पॉइंट के कारण लेजर काटने के लिए अलग तरह से प्रतिक्रिया करती हैं। इसलिए, लेजर सेटिंग्स और सामग्री गुणों के बीच संबंध को समझना काटने की प्रक्रिया को अनुकूलित करने के लिए आवश्यक है।
लेजर पावर और सामग्री गुणों के बीच की परस्पर क्रिया एक महत्वपूर्ण विचार है। उदाहरण के लिए, धातुएं आमतौर पर उच्च घनत्व और थर्मल कंडक्टिविटी के कारण काटने के लिए उच्च लेजर पावर की आवश्यकता होती है। हालांकि, अत्यधिक पावर का उपयोग करने से अत्यधिक बुर्र निर्माण या हीट-एफेक्टेड ज़ोन जैसी समस्याएं हो सकती हैं। इसके विपरीत, लकड़ी या एक्रिलिक जैसी जैविक सामग्री को जलने या चारिंग से बचने के लिए कम पावर सेटिंग्स की आवश्यकता होती है।
काटने की गति को सामग्री के लेजर एक्सपोज़र के तहत व्यवहार के आधार पर समायोजित किया जाना चाहिए। तेजी से काटने की गति उन सामग्री के लिए फायदेमंद होती है जो जलने के लिए प्रवण होती हैं, क्योंकि वे गर्मी संचय की मात्रा को कम करती हैं। हालाँकि, यदि गति बहुत अधिक है, तो लेजर के पास सामग्री को पूरी तरह से काटने का पर्याप्त समय नहीं हो सकता है, जिससे अधूरे कट हो सकते हैं।
PPI सेटिंग कट के प्रति इंच में लेजर पल्स की संख्या निर्धारित करती है। उच्च PPI मान अधिक विस्तृत और सटीक कट का परिणाम देते हैं, जो जटिल डिज़ाइनों के लिए विशेष रूप से महत्वपूर्ण है। हालांकि, उच्च PPI काटने की प्रक्रिया को धीमा कर सकता है और गर्मी इनपुट को बढ़ा सकता है, जो सभी सामग्री के लिए उपयुक्त नहीं हो सकता है।
मोटी सामग्री को कई पास के साथ काटना अधिक प्रभावी हो सकता है। अत्यधिक गर्मी और क्षति का कारण बनने वाली लेजर पावर को बढ़ाने के बजाय, लेजर कम पावर सेटिंग पर कई पास बना सकता है। यह दृष्टिकोण कट की गुणवत्ता बनाए रखते हुए गहरे कट की अनुमति देता है और थर्मल क्षति को कम करता है।
विभिन्न मोटाई की सामग्री को काटने के लिए लेजर फोकस को समायोजित करना महत्वपूर्ण है। मोटी सामग्री के लिए, सतह से थोड़ा नीचे फोकस बिंदु सेट करने से लेजर ऊर्जा को सामग्री के भीतर केंद्रित करने में सुधार हो सकता है। यह समायोजन साफ कट प्राप्त करने में मदद करता है और अधूरे कट या अत्यधिक केरफ चौड़ाई की संभावना को कम करता है।
केरफ-ऑफसेट लेजर बीम द्वारा हटाई गई सामग्री की भरपाई के लिए किया गया समायोजन है। यह सेटिंग यह सुनिश्चित करने के लिए महत्वपूर्ण है कि काटने के बाद भाग सटीक रूप से फिट हों। केरफ चौड़ाई का हिसाब लगाकर, ऑपरेटर सटीक आयाम प्राप्त कर सकते हैं और भाग असेंबली के मुद्दों से बच सकते हैं।
विशिष्ट सामग्री गुणों और वांछित परिणामों के आधार पर लेजर सेटिंग्स को समझना और अनुकूलित करना कुशल और उच्च-गुणवत्ता वाले लेजर कट प्राप्त करने के लिए मौलिक है। लेजर पावर, काटने की गति, PPI, पास की संख्या, फोकस, और केरफ-ऑफसेट को सावधानीपूर्वक समायोजित करके, ऑपरेटर अपनी लेजर काटने की मशीन के प्रदर्शन को बढ़ा सकते हैं और श्रेष्ठ परिणाम प्राप्त कर सकते हैं।
लेजर काटने की मशीनें उच्च-शक्ति वाले लेजर बीम का उपयोग करके सामग्री को सटीकता और दक्षता के साथ काटती हैं, उकेरती हैं, या चिह्नित करती हैं। इन मशीनों ने गैर-संपर्क काटने की विधि की पेशकश करके विनिर्माण और इंजीनियरिंग उद्योगों में क्रांति ला दी है, जो सामग्री विकृति को कम करती है और सटीकता को अधिकतम करती है।
लेजर काटने की मशीनों में कई विशेषताएं हैं जो उनके प्रदर्शन और बहुमुखी प्रतिभा को बढ़ाती हैं:
उपयुक्त लेजर काटने की मशीन का चयन कई कारकों पर निर्भर करता है, जिसमें आप जिस प्रकार की सामग्री को काटने का इरादा रखते हैं, उसकी मोटाई और आप जिन डिज़ाइनों का उत्पादन करने की योजना बना रहे हैं, उनकी जटिलता शामिल है।
विभिन्न लेजर काटने की मशीनें विशिष्ट सामग्रियों के लिए अनुकूलित होती हैं। उदाहरण के लिए, CO2 लेजर गैर-धातु सामग्री जैसे लकड़ी, एक्रिलिक, और कागज को काटने के लिए अत्यधिक प्रभावी होते हैं, जबकि फाइबर लेजर धातु जैसे स्टील, एल्यूमीनियम, और तांबे को काटने के लिए बेहतर होते हैं। मशीन की सामग्री संगतता जानना यह सुनिश्चित करता है कि यह अच्छी तरह से प्रदर्शन करती है और लंबे समय तक चलती है।
काटने के लिए सामग्री की मोटाई एक लेजर काटने की मशीन का चयन करने में एक महत्वपूर्ण कारक है। मोटी सामग्री को काटने के लिए उच्च-शक्ति वाले लेजर की आवश्यकता होती है, जबकि पतली सामग्री के लिए कम-शक्ति वाले लेजर पर्याप्त होते हैं। यह सुनिश्चित करना कि मशीन इच्छित मोटाई को कुशलता से संभाल सकती है, कट की गुणवत्ता को बनाए रखने के लिए आवश्यक है।
इलेक्ट्रॉनिक्स या आभूषण बनाने जैसे उच्च-सटीक कार्यों के लिए, आपको उत्कृष्ट रिज़ॉल्यूशन और सटीकता वाली मशीन की आवश्यकता होगी। उन्नत फोकसिंग तंत्र और उच्च PPI (पल्स प्रति इंच) सेटिंग्स वाली लेजर काटने की मशीनें इन उद्देश्यों के लिए आदर्श हैं।
अपने संचालन की उत्पादन मात्रा और गति आवश्यकताओं पर विचार करें। उच्च-गति लेजर काटने की मशीनें मजबूत स्वचालन क्षमताओं के साथ बड़े पैमाने पर उत्पादन के लिए फायदेमंद होती हैं, जो लगातार आउटपुट सुनिश्चित करती हैं और श्रम लागत को कम करती हैं।
लेजर काटने की मशीनों को शीर्ष स्थिति में रखने के लिए नियमित रखरखाव और समर्थन आवश्यक है। एक प्रतिष्ठित निर्माता से मशीन चुनें जो व्यापक रखरखाव सेवाएँ और तकनीकी समर्थन प्रदान करता है ताकि किसी भी समस्या को तुरंत हल किया जा सके।
लेजर काटने की मशीनों की सटीकता और दक्षता को समय के साथ सुनिश्चित करने के लिए उचित कैलिब्रेशन और रखरखाव आवश्यक हैं। नियमित कैलिब्रेशन जांच लेजर बीम के फोकस और पोजिशनिंग की सटीकता को बनाए रखने में मदद करती हैं, जो कट की गुणवत्ता और गति को प्रभावित कर सकती हैं। इसके अतिरिक्त, नियमित रखरखाव, जिसमें सफाई और घिसे हुए घटकों को बदलना शामिल है, यह सुनिश्चित करता है कि मशीन सुचारू रूप से संचालित हो और टूटने का जोखिम कम हो।
लेजर काटने की मशीनों की विशेषताओं, क्षमताओं, और चयन मानदंडों को समझना विभिन्न अनुप्रयोगों में उनके उपयोग को अनुकूलित करने के लिए महत्वपूर्ण है। सही मशीन का चयन करके और इसे सही तरीके से बनाए रखकर, ऑपरेटर सटीक, कुशल, और उच्च-गुणवत्ता वाले कट परिणाम प्राप्त कर सकते हैं।
कट गुणवत्ता से तात्पर्य लेजर काटने द्वारा उत्पादित किनारे की विशेषताओं और अखंडता से है, जिसमें चिकनाई, सटीकता, और न्यूनतम दोष शामिल हैं। उच्च कट गुणवत्ता प्राप्त करना यह सुनिश्चित करने के लिए आवश्यक है कि भाग सटीक रूप से फिट होते हैं और अपनी संरचनात्मक गुणों को बनाए रखते हैं।
कई कारक कट गुणवत्ता को प्रभावित करते हैं, जिसमें लेजर पावर, काटने की गति, फोकस स्थिति, सहायक गैस दबाव और प्रकार, और नोजल दूरी और स्थिति शामिल हैं। प्रत्येक लेजर काटने की प्रक्रिया के अंतिम परिणाम को निर्धारित करने में महत्वपूर्ण भूमिका निभाता है।
लेजर पावर सामग्री में प्रवेश करने और चिकनी कट प्राप्त करने के लिए महत्वपूर्ण है। यदि पावर बहुत कम है, तो कट अधूरे हो सकते हैं और किनारे मोटे हो सकते हैं, जबकि बहुत अधिक पावर से पिघलना, बड़े हीट-एफेक्टेड ज़ोन, और बुर्र हो सकते हैं। लेजर पावर का सही कैलिब्रेशन स्वच्छ काटने और न्यूनतम थर्मल क्षति के बीच संतुलन सुनिश्चित करता है।
काटने की गति को सामग्री के प्रकार और मोटाई के अनुसार अनुकूलित किया जाना चाहिए। बहुत तेज़ गति से अधूरे या मोटे कट हो सकते हैं, जबकि बहुत धीमी गति से अत्यधिक गर्मी इनपुट, विकृति, और ड्रॉस हो सकते हैं। पावर और सामग्री गुणों के साथ गति का मिलान कुशल काटने के साथ चिकनी किनारे सुनिश्चित करता है।
लेजर बीम का फोकल पॉइंट केरफ चौड़ाई और किनारे की गुणवत्ता को प्रभावित करता है। सही ढंग
ऑक्सीजन, नाइट्रोजन और हवा जैसी सहायक गैसें पिघले हुए पदार्थ को हटाकर और केर्फ को ठंडा करके कटाई की गुणवत्ता को प्रभावित करती हैं। इष्टतम गैस दबाव ड्रॉस निर्माण और ऑक्सीकरण को रोकता है और किनारों की चिकनाई बनाए रखता है। गलत गैस सेटिंग्स किनारे का रंग बदल सकती हैं, स्लैग या बुर्र उत्पन्न कर सकती हैं।
नोजल और कार्यपीस के बीच की दूरी गैस प्रवाह और लेज़र फोकस को प्रभावित करती है। सही नोजल-से-सामग्री अंतराल बनाए रखने से गैस की कुशल आपूर्ति और स्थिर कटाई की स्थिति सुनिश्चित होती है। जर्जर या क्षतिग्रस्त नोजल गैस डायनेमिक्स और बीम फोकस को बदलकर कटाई की गुणवत्ता को खराब कर सकते हैं।
कम अशुद्धियों वाले उच्च-शुद्धता वाले पदार्थ साफ कटाई करते हैं, और सामग्री की मोटाई लेजर की कटाई सीमा से मेल खानी चाहिए ताकि खराब सटीकता या नुकसान से बचा जा सके। मोटी सामग्री को उच्च शक्ति या धीमी गति की आवश्यकता होती है, जबकि पतली सामग्री यदि सेटिंग्स अनुकूलित नहीं हैं तो अतिच्छेदन का जोखिम रखती है।
कॉपर और एल्युमिनियम जैसी सामग्री, जो अत्यधिक परावर्तक और थर्मली कंडक्टिव होती हैं, चुनौतियां पेश करती हैं। वे अक्सर विशेष पैरामीटर समायोजन की मांग करते हैं, जैसे कम शक्ति, संशोधित गति, या कटाई की गुणवत्ता बनाए रखने के लिए विभिन्न गैस रणनीतियाँ।
तेज कोनों और तंग कोणों से बचना तनाव और थर्मल क्षति को कम करता है। डिज़ाइन जो कटिंग हेड दिशा में अचानक बदलाव को कम करते हैं, सटीकता में सुधार करते हैं और कटाई समय को कम करते हैं। उचित कर्फ़ मुआवजा और अनुकूलित टैब-स्लॉट जोड़ों ने सटीक असेंबली और किनारे की गुणवत्ता में योगदान दिया।
प्रत्येक सामग्री और मोटाई के लिए पावर, स्पीड, फ्रीक्वेंसी और फोकस के लिए निर्माता द्वारा अनुशंसित सेटिंग्स के साथ शुरू करें।
कार्यपीस के समान स्क्रैप सामग्री पर परीक्षण कट करें। किनारों की चिकनाई, बुर्रों की अनुपस्थिति, और न्यूनतम ताप-प्रभावित क्षेत्रों का निरीक्षण करें। इन अवलोकनों के आधार पर पैरामीटर धीरे-धीरे समायोजित करें।
यदि बुर्रे बनते हैं या किनारे खुरदरे हैं, तो लेजर शक्ति को थोड़ा बढ़ाएं। कट पूरा करने के लिए लेजर को अधिक समय देने के लिए कटिंग गति को कम करें। किनारे की गुणवत्ता को तेज करने और कट की चौड़ाई को कम करने के लिए फोकस पोजीशन को समायोजित करें। पिघली हुई सामग्री को हटाने और किनारे की फिनिश सुधारने के लिए गैस के दबाव को संशोधित करें।
जब इष्टतम गुणवत्ता प्राप्त हो जाए, तो सटीक पैरामीटर रिकॉर्ड करें। यह भविष्य के संचालन में निरंतर पुनरावृत्ति सुनिश्चित करता है और सेटअप समय को कम करता है।
सामान्य समस्याओं का प्रबंधन सक्रिय रूप से करें: बुर्रों का बनना अक्सर कम शक्ति या बहुत अधिक गति से संबंधित होता है, जिसके लिए संतुलित समायोजन की आवश्यकता होती है। खराब किनारे की खुरदरापन आमतौर पर फोकस या फ्रीक्वेंसी से संबंधित होती है, जिसके लिए फोकल पॉइंट को ठीक करने और आवश्यक होने पर फ्रीक्वेंसी बढ़ाने की आवश्यकता होती है। ताप-प्रभावित क्षेत्रों का प्रबंधन करने के लिए गति बढ़ाएं या शक्ति कम करें, उचित ठंडा करने की रणनीतियों को सुनिश्चित करें।
काटने की गति वह दर है जिस पर लेजर कटिंग हेड सामग्री की सतह पर कटिंग प्रक्रिया के दौरान चलता है, आमतौर पर मिलीमीटर प्रति मिनट (mm/min) या इंच प्रति मिनट (ipm) में मापा जाता है। यह लेजर कटिंग में एक महत्वपूर्ण पैरामीटर है, जो कट की दक्षता, गुणवत्ता और सटीकता को सीधे प्रभावित करता है।
उच्च गुणवत्ता वाले कट प्राप्त करने के लिए काटने की गति को सावधानीपूर्वक संतुलित करना आवश्यक है। यदि गति बहुत अधिक है, तो लेजर सामग्री को पूरी तरह से प्रवेश नहीं कर पाएगा, जिससे अपूर्ण कट और खुरदुरे किनारों हो सकते हैं। इसके विपरीत, यदि गति बहुत कम है, तो अत्यधिक गर्मी पिघलने, विकृति और बड़े गर्मी-प्रभावित क्षेत्र (HAZ) का कारण बन सकती है। विभिन्न सामग्रियों को अलग-अलग कट गति की आवश्यकता होती है; मोटी या घनी सामग्री को पूर्ण कटिंग सुनिश्चित करने के लिए आमतौर पर धीमी गति की आवश्यकता होती है, जबकि पतली सामग्री को गुणवत्ता से समझौता किए बिना तेजी से काटा जा सकता है।
काटने की गति और गुणवत्ता के बीच सही संतुलन हासिल करना अलग-अलग गति के साथ प्रयोग करने और परिणामों को देखने पर निर्भर करता है। ऑपरेटर निर्माता की अनुशंसित सेटिंग्स के साथ शुरुआत कर सकते हैं और सामग्री की प्रतिक्रिया के आधार पर क्रमिक समायोजन कर सकते हैं। लक्ष्य सबसे अधिक संभव गति को खोजना है जो अभी भी साफ, सटीक कट बिना दोषों के पैदा करती है।
कट गुणवत्ता बनाए रखने के लिए लेजर सेटिंग्स जैसे लेजर पावर, फोकस स्थिति और सहायक गैस दबाव के साथ काटने की गति को संतुलित करना आवश्यक है। उच्च लेजर पावर तेज गति की भरपाई कर सकती है, लेकिन इससे खुरदुरे किनारों और बर्स का जोखिम भी बढ़ सकता है। इसी तरह, फोकस स्थिति को समायोजित करना लेजर ऊर्जा को अधिक प्रभावी ढंग से केंद्रित करने में मदद कर सकता है, जिससे गुणवत्ता का त्याग किए बिना उच्च गति प्राप्त की जा सकती है।
काटने की गति सेट करते समय सामग्री की मोटाई और घनत्व प्रमुख विचार हैं; मोटी सामग्री को धीमी गति की आवश्यकता होती है, जबकि पतली सामग्री को तेजी से संसाधित किया जा सकता है। धातुओं जैसी घनी सामग्री को प्लास्टिक या लकड़ी जैसी कम घनी सामग्री की तुलना में धीमी गति की आवश्यकता हो सकती है। उच्च लेजर पावर तेज कटिंग गति को सक्षम बनाती है लेकिन दोषों से बचने के लिए इसे नियंत्रित किया जाना चाहिए। ऑक्सीजन, नाइट्रोजन और संपीड़ित हवा जैसी सहायक गैसें पिघली हुई सामग्री को हटाकर और ऑक्सीकरण को रोककर कट गुणवत्ता और गति को बेहतर बना सकती हैं। कटाई जा रही सामग्री के आधार पर सहायक गैस का प्रकार और दबाव अनुकूलित किया जाना चाहिए।
लेजर पावर से तात्पर्य लेजर कटिंग मशीन द्वारा उत्पन्न ऊर्जा की मात्रा से है, जिसे आमतौर पर वाट (W) में मापा जाता है। यह पैरामीटर महत्वपूर्ण है क्योंकि यह सामग्री के माध्यम से कटिंग में लेजर बीम की तीव्रता और प्रभावशीलता निर्धारित करता है। उच्च लेजर पावर एक अधिक तीव्र बीम पैदा करता है जो मोटी और घनी सामग्री को काट सकता है।
लेजर पावर सीधे कटिंग गति को प्रभावित करती है, उच्च पावर तेज गति को सक्षम बनाती है जिससे सामग्री को जल्दी पिघलाया और वाष्पीकृत किया जा सकता है। उदाहरण के लिए, 2kW फाइबर लेजर हल्के स्टील को 12 मीटर प्रति मिनट तक की गति पर काट सकता है, जो 1kW लेजर की तुलना में काफी तेज है। हालांकि, गति और गुणवत्ता के बीच इष्टतम संतुलन प्राप्त करना आवश्यक है, क्योंकि अत्यधिक उच्च गति दोष जैसे कि ड्रोस गठन का कारण बन सकती है।
मोटी सामग्री के माध्यम से काटने की लेजर की क्षमता मुख्य रूप से उसकी पावर पर निर्भर है। अधिक शक्तिशाली लेजर मोटी सामग्री को प्रभावी ढंग से संभाल सकते हैं। उदाहरण के लिए, 2000W लेजर 20mm मोटी धातु को काट सकता है, जबकि 500W लेजर लगभग 6mm तक सीमित है। विभिन्न सामग्रियों को भी अलग-अलग पावर स्तरों की आवश्यकता होती है; स्टील और एल्यूमीनियम जैसी धातुओं को कुशल कटिंग के लिए आमतौर पर उच्च पावर सेटिंग्स की आवश्यकता होती है।
लेजर पावर कट की सटीकता और सफाई को महत्वपूर्ण रूप से प्रभावित करती है। उच्च पावर अक्सर छोटे केंद्रित स्पॉट आकार और संकीर्ण केर्फ चौड़ाई के कारण कम ड्रोस और बुर्र गठन के साथ साफ कट का परिणाम देती है। हालांकि, अत्यधिक पावर गर्मी संवेदनशील सामग्री में गर्मी नुकसान का कारण बन सकती है, जिससे पिघलना और विकृति हो सकती है।
इष्टतम कटिंग प्रदर्शन के लिए लेजर पावर को सामग्री प्रकार, मोटाई, सहायक गैस दबाव और फोकसिंग ऑप्टिक्स जैसे कारकों के साथ संतुलित करना आवश्यक है। उदाहरण के लिए, लेजर पावर बढ़ाने से गति और कट गुणवत्ता में सुधार हो सकता है, लेकिन इससे गर्मी नुकसान का जोखिम भी बढ़ जाता है। इसलिए, सामग्री को जलाने या मोड़ने से बचने के लिए समायोजन सावधानीपूर्वक किए जाने चाहिए।
विशिष्ट सामग्री और वांछित कटिंग परिणाम के आधार पर लेजर पावर सेटिंग्स को ठीक करना महत्वपूर्ण है। उदाहरण के लिए, स्टेनलेस स्टील काटने के लिए एल्यूमीनियम काटने से अलग पावर सेटिंग्स की आवश्यकता हो सकती है। ऑपरेटरों को परीक्षण कट करने चाहिए और सर्वोत्तम परिणाम प्राप्त करने के लिए क्रमिक समायोजन करना चाहिए। मुख्य समायोजन में सामग्री के गुणों और वांछित कट गुणवत्ता के अनुसार पावर स्तर को संशोधित करना शामिल है, यह सुनिश्चित करना कि गति और गुणवत्ता के बीच संतुलन बनाए रखा जाए।
विभिन्न सामग्रियां लेजर पावर के प्रति अलग-अलग प्रतिक्रिया करती हैं। धातुओं को आमतौर पर गैर-धातुओं की तुलना में उच्च पावर स्तरों की आवश्यकता होती है। उदाहरण के लिए, मोटे स्टील या एल्यूमीनियम के माध्यम से काटने के लिए सामग्री को प्रभावी ढंग से प्रवेश करने के लिए उच्च पावर की आवश्यकता होती है। इसके विपरीत, प्लास्टिक और कंपोजिट्स को पिघलने या जलने से बचने के लिए कम पावर सेटिंग्स की आवश्यकता होती है।
लेजर पावर सेटिंग्स को समझने और अनुकूलित करने से ऑपरेटर लेजर कटिंग प्रक्रिया की दक्षता और गुणवत्ता को काफी हद तक बढ़ा सकते हैं। इसमें सामग्री गुणों और वांछित परिणामों के आधार पर सावधानीपूर्वक कैलिब्रेशन और निरंतर समायोजन शामिल हैं। उचित रूप से ट्यून की गई लेजर पावर सेटिंग्स सटीक, साफ कट, कम अपशिष्ट और लेजर कटिंग मशीन के समग्र प्रदर्शन को सुधारती हैं।
प्रत्येक सामग्री के गुणों को जानना सर्वोत्तम लेजर सेटिंग्स चुनने के लिए महत्वपूर्ण है। प्रत्येक सामग्री अपनी विशिष्ट विशेषताओं के कारण लेजर ऊर्जा के प्रति अलग-अलग प्रतिक्रिया करती है, जैसे थर्मल संवाहकता, परावर्तकता और घनत्व। इन अंतरों को पहचानने से ऑपरेटरों को सटीक कट प्राप्त करने और उच्च गुणवत्ता बनाए रखने के लिए लेजर सेटिंग्स को समायोजित करने की अनुमति मिलती है।
स्टेनलेस स्टील को उच्च लेजर पावर (100% तक) और धीमी कटिंग गति (1-5 mm/s) की आवश्यकता होती है। इसकी थर्मल संवाहकता और घनत्व के कारण, गलत सेटिंग्स अपूर्ण कट या गर्मी क्षति का कारण बन सकती हैं। साफ कट और उचित प्रवेश सुनिश्चित करने के लिए धीमी गति आवश्यक है। एल्यूमीनियम को भी उच्च पावर की आवश्यकता होती है लेकिन इसे मध्यम गति पर काटा जा सकता है। इसकी परावर्तकता विकृति या अपूर्ण कट से बचने के लिए सटीक पावर समायोजन की आवश्यकता होती है। गर्मी संचय को रोकने और साफ कट सुनिश्चित करने के लिए गति के साथ पावर को संतुलित करना महत्वपूर्ण है।
एक्रिलिक को कम से मध्यम लेजर पावर (20-30%) और उच्च कटिंग गति (20-30 mm/s) की आवश्यकता होती है। सटीक सेटिंग्स के साथ चिकने, साफ कट प्राप्त किए जा सकते हैं, जबकि गलत सेटिंग्स पिघले हुए किनारों का कारण बन सकती हैं। तेजी से गति स्पष्टता बनाए रखने और गर्मी संचय को कम करने में मदद करती है। पॉली कार्बोनेट को मध्यम पावर और उच्च गति की आवश्यकता होती है। नियंत्रित पावर पिघलने को रोकती है, जिससे चिकने किनारे सुनिश्चित होते हैं। तेजी से गति अत्यधिक गर्मी और विकृति को रोकती है।
कार्बन फाइबर को मध्यम से उच्च लेजर पावर और धीमी से मध्यम कटिंग गति की आवश्यकता होती है। सटीक पावर सेटिंग्स फ्राइंग को रोकती हैं और साफ कट सुनिश्चित करती हैं। धीमी गति गर्मी प्रभाव को कम करके कट गुणवत्ता में सुधार करती है। फाइबरग्लास को मध्यम पावर और मध्यम कटिंग गति की आवश्यकता होती है। सही पावर सेटिंग्स जलने से बचाती हैं और सामग्री की अखंडता बनाए रखती हैं। संतुलित गति दक्षता को कम किए बिना गुणवत्ता से समझौता किए बिना काटने को सुनिश्चित करती है।
मोटी सामग्री को साफ कट के लिए उच्च पावर या धीमी गति की आवश्यकता होती है। सामग्री के विशिष्ट गुणों के आधार पर समायोजन किया जाना चाहिए ताकि इष्टतम प्रदर्शन सुनिश्चित किया जा सके।
संगत परिणामों के लिए लेजर मशीन का नियमित कैलिब्रेशन महत्वपूर्ण है। कैलिब्रेशन सुनिश्चित करता है कि मशीन सेटिंग्स सटीक हैं और विभिन्न सामग्रियों की विशिष्ट आवश्यकताओं के अनुसार समायोजित की जा सकती हैं।
ऑपरेटरों को प्रत्येक सामग्री के लिए सर्वोत्तम सेटिंग्स निर्धारित करने के लिए परीक्षण कट करने चाहिए। अवलोकन के आधार पर क्रमिक समायोजन इष्टतम कट गुणवत्ता और दक्षता प्राप्त करने में मदद करते हैं।
विभिन्न सामग्रियों के लिए ले
लेजर कटिंग पैरामीटर का अनुकूलन सर्वोत्तम कट गुणवत्ता और दक्षता के बीच संतुलन प्राप्त करने के लिए आवश्यक है। यहां इन पैरामीटर को सर्वोत्तम परिणामों के लिए ठीक करने का एक संरचित दृष्टिकोण है:
लेजर पावर कट की गुणवत्ता और गति दोनों को प्रभावित करता है। लेजर पावर को समायोजित करने के लिए:
कटिंग गति दक्षता और गुणवत्ता दोनों के लिए महत्वपूर्ण है। कटिंग गति को अनुकूलित करने के लिए:
विभिन्न सामग्री लेजर कटिंग पैरामीटर पर अद्वितीय प्रतिक्रिया देती हैं। सूक्ष्म समायोजन में शामिल हैं:
लेजर कटिंग में सामान्य समस्याओं का समाधान अनुकूलन प्रक्रिया का हिस्सा है। यहां कुछ समस्याएं और उनके समाधान दिए गए हैं:
अनुकूलन एक सतत प्रक्रिया है जिसमें निरंतर निगरानी और समायोजन की आवश्यकता होती है:
इन चरणों का पालन करके और लेजर कटिंग पैरामीटर को लगातार परिष्कृत करके, ऑपरेटर उच्च गुणवत्ता वाले कट को कुशलतापूर्वक प्राप्त कर सकते हैं, जिससे अपशिष्ट कम होगा और उत्पादकता अधिकतम होगी।
कट गुणवत्ता से तात्पर्य लेजर कटिंग मशीन द्वारा उत्पन्न किनारे की विशेषताओं से है, जिसमें चिकनाई, लंबवतता और बर्स और ड्रॉस जैसे दोषों की अनुपस्थिति शामिल है। उच्च कट गुणवत्ता प्राप्त करना उन भागों के लिए महत्वपूर्ण है जिन्हें सटीक फिटिंग और सौंदर्य अपील की आवश्यकता होती है।
कई कारक कट गुणवत्ता को प्रभावित करते हैं, जिनमें लेजर पावर, कटिंग स्पीड, फोकस पोजीशन और सहायक गैसों का प्रकार और दबाव शामिल हैं। इन मापदंडों को अनुकूलित करके कटाई की गुणवत्ता में काफी सुधार किया जा सकता है।
लेजर पावर इस बात में महत्वपूर्ण है कि लेजर सामग्री को कितनी प्रभावी ढंग से भेद सकता है। उच्च शक्ति सेटिंग्स तेज कटाई गति को सक्षम बनाती हैं और मोटी सामग्री को संभाल सकती हैं, लेकिन वे गर्मी की क्षति और बर्स के गठन के जोखिम को भी बढ़ाती हैं, जबकि कम शक्ति सेटिंग्स जटिल कटौती और पतली सामग्री के लिए अधिक नियंत्रण और सटीकता प्रदान करती हैं।
कटिंग स्पीड उस दर को संदर्भित करती है जिस पर लेजर हेड सामग्री पर चलता है। तेज गति उत्पादन दक्षता में सुधार कर सकती है लेकिन मोटी सामग्री में कटाई की गुणवत्ता से समझौता कर सकती है। इसके विपरीत, धीमी गति से साफ और चिकनी कटौती होती है लेकिन उत्पादन समय और अत्यधिक गर्मी के संचय के जोखिम को बढ़ा देती है।
लेजर बीम की फोकस पोजीशन कर्फ चौड़ाई और किनारे की गुणवत्ता को प्रभावित करती है। सही ढंग से केंद्रित बीम एक संकीर्ण कर्फ और चिकनी किनारों का उत्पादन करता है। गलत फोकस से खुरदरे किनारे, असंगत कट गहराई और खराब सतह फिनिश हो सकता है। इष्टतम कट गुणवत्ता के लिए फोकस स्थिति को ठीक से ट्यून करना आवश्यक है।
ऑक्सीजन, नाइट्रोजन और हवा जैसी सहायक गैसें कटिंग प्रक्रिया में महत्वपूर्ण हैं। वे कर्फ से पिघली हुई सामग्री को हटाने, कटिंग क्षेत्र को ठंडा करने और ऑक्सीकरण को रोकने में मदद करती हैं। सर्वश्रेष्ठ परिणाम प्राप्त करने के लिए काटी जा रही सामग्री के आधार पर सहायक गैसों के प्रकार और दबाव को अनुकूलित करना चाहिए।
अत्यधिक गर्मी का निर्माण सामग्री को नुकसान पहुंचा सकता है और कटाई की गुणवत्ता को प्रभावित कर सकता है। कटाई के दौरान तापमान की निगरानी करें और गर्मी को नियंत्रित करने के लिए यदि आवश्यक हो तो शीतलन प्रणालियों या धीमी गति का उपयोग करें।
विस्तृत और सटीक कटौती प्राप्त करने के लिए पीपीआई और आवृत्ति को सही ढंग से सेट करना महत्वपूर्ण है। उच्च पीपीआई मान अधिक विस्तृत कटौती का परिणाम देते हैं लेकिन कटिंग प्रक्रिया को धीमा कर सकते हैं। इन सेटिंग्स को सामग्री के प्रकार और वांछित कट गुणवत्ता के आधार पर समायोजित करें।
इन व्यावहारिक सुझावों को लागू करके और लेजर सेटिंग्स का निरंतर अनुकूलन करके, ऑपरेटर अपने लेजर कटिंग प्रक्रियाओं में उत्कृष्ट कट गुणवत्ता और दक्षता प्राप्त कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले सवालों के जवाब दिए गए हैं:
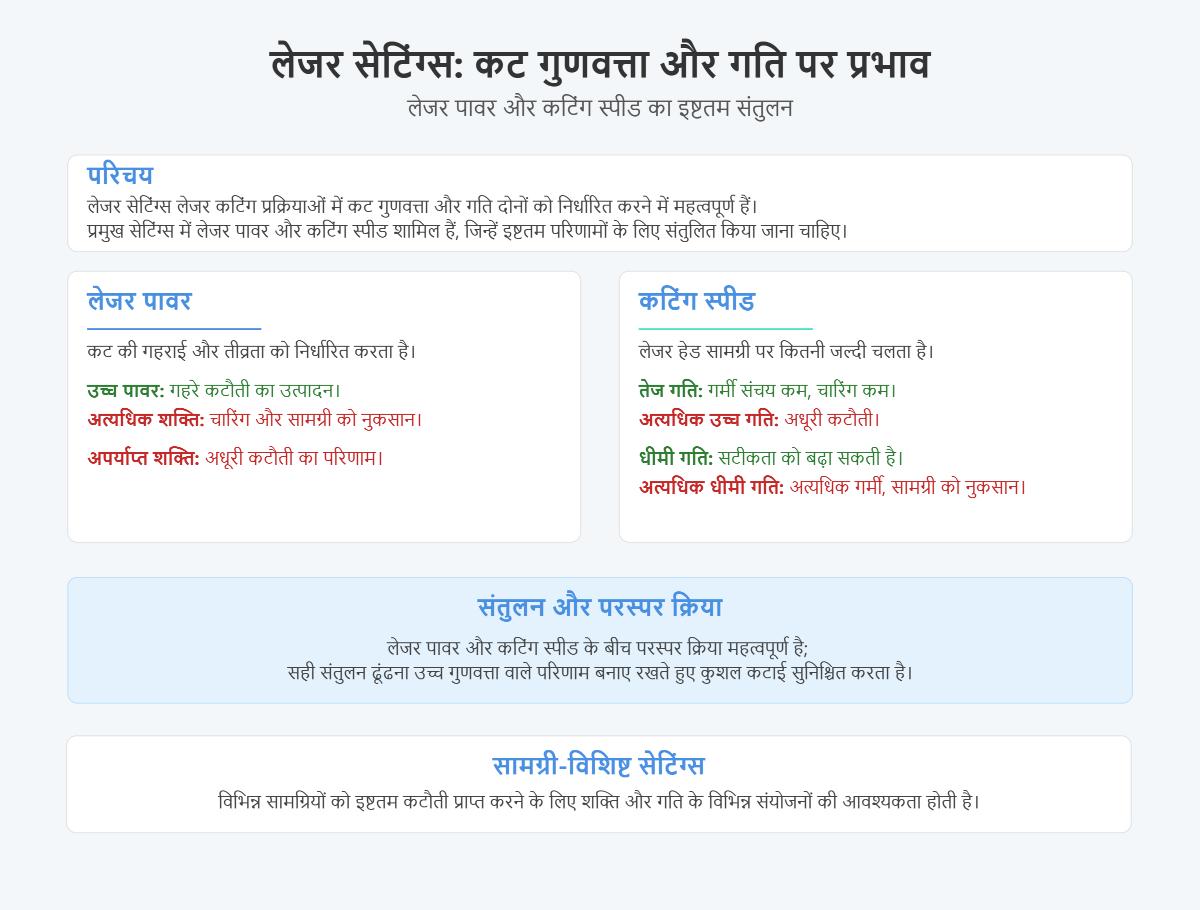
लेजर सेटिंग्स लेजर कटिंग प्रक्रियाओं में कट गुणवत्ता और गति दोनों को निर्धारित करने में महत्वपूर्ण हैं। प्रमुख सेटिंग्स में लेजर पावर और कटिंग स्पीड शामिल हैं, जिन्हें इष्टतम परिणामों के लिए संतुलित किया जाना चाहिए।
लेजर पावर कट की गुणवत्ता को प्रभावित करता है क्योंकि यह कट की गहराई और तीव्रता को निर्धारित करता है। उच्च पावर सेटिंग्स गहरे कटौती का उत्पादन कर सकती हैं, लेकिन अत्यधिक शक्ति से चारिंग और सामग्री को नुकसान हो सकता है। इसके विपरीत, अपर्याप्त शक्ति अधूरी कटौती का परिणाम हो सकती है।
कटिंग स्पीड प्रभावित करती है कि लेजर हेड सामग्री पर कितनी जल्दी चलता है। तेज गति गर्मी के संचय को कम करके और चारिंग को कम करके कटाई की गुणवत्ता में सुधार कर सकती है, लेकिन अत्यधिक उच्च गति सामग्री को पूरी तरह से काटने से रोक सकती है। दूसरी ओर, धीमी गति सटीकता को बढ़ा सकती है लेकिन अत्यधिक गर्मी और सामग्री को नुकसान पहुंचाने के जोखिम को बढ़ा सकती है।
लेजर पावर और कटिंग स्पीड के बीच परस्पर क्रिया महत्वपूर्ण है; सही संतुलन ढूंढना उच्च गुणवत्ता वाले परिणाम बनाए रखते हुए कुशल कटाई सुनिश्चित करता है। सामग्री-विशिष्ट सेटिंग्स भी महत्वपूर्ण हैं, क्योंकि विभिन्न सामग्रियों को इष्टतम कटौती प्राप्त करने के लिए शक्ति और गति के विभिन्न संयोजनों की आवश्यकता होती है।
सामग्री की मोटाई और वांछित कट गुणवत्ता के आधार पर इष्टतम लेजर सेटिंग्स भिन्न होती हैं। यहां कुछ सामान्य सामग्रियों के लिए प्रमुख दिशानिर्देश दिए गए हैं:
के लिएलकड़ी, विशिष्ट गति सीमा 20 से 80 मिमी/सेकंड होती है, जिसमें लेजर की अधिकतम शक्ति के 40% से 80% के बीच पावर सेटिंग्स होती हैं। जलने से बचने के लिए फोकस सटीक होना चाहिए।
एक्रिलिक के लिए आमतौर पर 50 से 200 मिमी/सेकंड के बीच तेज गति और पिघलने से बचने के लिए लगभग 20% से 40% के बीच कम पावर सेटिंग्स की आवश्यकता होती है। चिकनी कटौती के लिए उचित फोकस महत्वपूर्ण है।
जबचमड़ा काटा जा रहा हो, जलने से बचने के लिए 20 से 50 मिमी/सेकंड की धीमी गति और 10% से 30% की कम पावर सेटिंग्स की सिफारिश की जाती है। साफ कटौती के लिए फोकस समायोजन आवश्यक हैं।
ग्लास काटने में बहुत कम पावर सेटिंग्स और धीमी गति की आवश्यकता होती है ताकि दरारें न आएं, अक्सर थर्मल तनाव को प्रबंधित करने के लिए ठंडी हवा या गीले कागज के साथ।
के लिएस्टेनलेस स्टील, सामग्री की कठोरता के कारण उच्च पावर सेटिंग्स और सटीक फोकस आवश्यक हैं, जिससे कटाई अधिक चुनौतीपूर्ण हो जाती है।
प्लास्टिक को प्रकार और मोटाई के आधार पर परिवर्तनीय सेटिंग्स की आवश्यकता होती है, जिसमें मोटे प्लास्टिक को उच्च शक्ति और धीमी गति की आवश्यकता होती है।
ये सेटिंग्स सामग्री की मोटाई, घनत्व, लेजर शक्ति और पर्यावरणीय परिस्थितियों जैसे कारकों से प्रभावित होती हैं। छोटे नमूनों पर परीक्षण और क्रमिक समायोजन वांछित परिणाम प्राप्त करने में मदद करते हैं। लेजर कटर का नियमित रखरखाव निरंतर प्रदर्शन सुनिश्चित करता है।
एक लेजर कटिंग मशीन की दक्षता में सुधार करने में उच्च गुणवत्ता वाले कटौती और तेज प्रसंस्करण समय प्राप्त करने के लिए कई सेटिंग्स का अनुकूलन शामिल है। सबसे पहले, सामग्री की मोटाई के आधार पर लेजर शक्ति को समायोजित करना महत्वपूर्ण है; मोटी सामग्री के लिए उच्च शक्ति आवश्यक है, लेकिन अत्यधिक शक्ति से अधिक गर्मी और खराब कट गुणवत्ता हो सकती है। लेजर पावर का अंशांकन सटीकता सुनिश्चित करता है जबकि ऊर्जा खपत को कम करता है।
अगला, कटिंग स्पीड का अनुकूलन आवश्यक है। गति को सामग्री के प्रकार और मोटाई के अनुसार तैयार किया जाना चाहिए; साफ कट के लिए मोटी सामग्री को धीमी गति की आवश्यकता होती है, जबकि पतली सामग्री को तेजी से काटा जा सकता है। कटिंग स्पीड और कट गुणवत्ता को संतुलित करना महत्वपूर्ण है; बहुत तेज़ी से काटने से खुरदरे किनारे हो सकते हैं, जबकि बहुत धीमा समय और ऊर्जा की बर्बादी कर सकता है।
इसके अतिरिक्त, फ्रीक्वेंसी और ड्यूटी साइकिल को ठीक से ट्यून करना कट गुणवत्ता और गति दोनों को प्रभावित कर सकता है। कुछ सामग्रियों के लिए उच्च आवृत्तियों की आवश्यकता हो सकती है, और ड्यूटी साइकिल को समायोजित करने से अधिक गर्मी पैदा किए बिना कटिंग गति बढ़ सकती है। सॉफ़्टवेयर ऑप्टिमाइज़ेशन, जिसमें कुशल कटिंग पाथ और सामग्री हैंडलिंग सिस्टम शामिल हैं, अनावश्यक आंदोलनों और सेटअप समय को कम करके उत्पादकता बढ़ाते हैं।
अंत में, लंबे समय तक दक्षता के लिए लेजर कटिंग मशीन का नियमित रखरखाव महत्वपूर्ण है। इसमें घिसे हुए हिस्सों की जांच और प्रतिस्थापन, ऑप्टिकल पथ की सफाई और लेजर सिस्टम का अंशांकन शामिल है। इन क्षेत्रों पर ध्यान केंद्रित करके, उपयोगकर्ता अपनी लेजर कटिंग मशीनों की दक्षता में काफी सुधार कर सकते हैं, जिससे उच्च गुणवत्ता वाली कटौती और तेज उत्पादन समय सुनिश्चित होता है।
लेजर कटिंग में कई सामान्य समस्याएं आ सकती हैं जो कट गुणवत्ता और गति को प्रभावित करती हैं। ये समस्याएं अक्सर अनुचित लेजर सेटिंग्स, सामग्री गुणों और रखरखाव प्रथाओं से उत्पन्न होती हैं।
सामग्री की मोटाई,
सामग्री के माध्यम से लेजर न कटने का कारण आमतौर पर अपर्याप्त लेजर पावर या गलत फोकस स्थिति होती है। सामग्री की मोटाई के अनुसार लेजर पावर बढ़ाने और लेंस को साफ रखने से इस समस्या का समाधान हो सकता है।
अत्यधिक गर्मी का सामना करने वाले घटक एक और सामान्य समस्या है, जो अक्सर पर्याप्त शीतलन के बिना लंबे समय तक उपयोग के कारण होती है। एक शीतलन प्रणाली लागू करना और इसे नियमित रूप से बनाए रखना नुकसान को रोक सकता है।
लेजर बीम का गलत संरेखण गलत कटौती का कारण बन सकता है, जिसे बीम संरेखण की नियमित जांच और समायोजन से हल किया जा सकता है।
कटिंग के दौरान अत्यधिक गर्मी के कारण सामग्री का विकृत होना होता है। लेजर पावर को कम करना, कटिंग स्पीड को बढ़ाना और नाइट्रोजन जैसे सहायक गैसों का उपयोग करना गर्मी को फैलाने और विकृत होने से रोकने में मदद कर सकता है।
बुर्र का निर्माण अनुचित लेजर फोकस, अत्यधिक कटिंग स्पीड, या अपर्याप्त सहायक गैस दबाव के कारण होता है। लेजर फोकस का अनुकूलन, कटिंग स्पीड को समायोजित करना और उचित सहायक गैस दबाव का उपयोग करना पिघले हुए सामग्री को हटाने और कट गुणवत्ता में सुधार करने में मदद कर सकता है।
इन मुद्दों को नियमित रखरखाव, उचित कैलिब्रेशन, और सामग्री के गुणों के आधार पर लेजर सेटिंग्स को समायोजित करके संबोधित करने से कट की गुणवत्ता और गति में काफी सुधार हो सकता है।
लेजर शक्ति कटिंग प्रक्रिया को काफी प्रभावित करती है, क्योंकि यह कट्स की गति और गुणवत्ता दोनों को प्रभावित करती है। उच्च लेजर शक्ति तेज कटिंग गति को सक्षम बनाती है, जिससे मोटी सामग्रियों को कुशलतापूर्वक संसाधित करना संभव हो जाता है। हालांकि, इसे सामग्री के गुणों के साथ संतुलित करना आवश्यक है ताकि अधिक गर्मी या क्षति से बचा जा सके। उदाहरण के लिए, मोटी सामग्री उच्च शक्ति सेटिंग्स से लाभान्वित होती है, जबकि पतली सामग्री को गर्मी क्षति से बचाने और सटीकता सुनिश्चित करने के लिए कम शक्ति की आवश्यकता होती है।
इसके अतिरिक्त, कम लेजर शक्ति उच्च सटीकता और विवरण की आवश्यकता वाले कार्यों के लिए फायदेमंद होती है, जिससे कटिंग प्रक्रिया पर सावधानीपूर्वक नियंत्रण की अनुमति मिलती है और गर्मी क्षति का जोखिम कम होता है। लेजर शक्ति को अन्य मापदंडों जैसे कटिंग गति और सामग्री प्रकार के साथ संतुलित करना आवश्यक है ताकि सर्वोत्तम परिणाम प्राप्त किए जा सकें। उचित समायोजन विशिष्ट सामग्री आवश्यकताओं और वांछित परिणामों के लिए कुशल और उच्च गुणवत्ता वाली कट सुनिश्चित करता है।
लेजर कटिंग मशीन चुनते समय, इष्टतम प्रदर्शन, दक्षता और सटीकता सुनिश्चित करने के लिए कई महत्वपूर्ण कारकों पर विचार करना आवश्यक है, विशेष रूप से लेजर सेटिंग्स का कट गुणवत्ता और गति पर कैसे प्रभाव पड़ता है। पहले, उन सामग्रियों की पहचान करें जिन्हें आप नियमित रूप से काटने का इरादा रखते हैं, क्योंकि विभिन्न लेजर प्रकार विभिन्न सामग्रियों के लिए उपयुक्त होते हैं—CO₂ लेजर गैर-धातु सामग्री जैसे लकड़ी और प्लास्टिक के लिए, और फाइबर लेजर धातुओं के लिए। लेजर शक्ति कट गुणवत्ता और गति दोनों का मुख्य निर्धारक है; उच्च शक्ति तेजी से कटाई और मोटी सामग्रियों को प्रभावी ढंग से काटने की अनुमति देती है, लेकिन इसमें उच्च लागत और ऊर्जा खपत शामिल होती है। कटिंग स्पीड उत्पादकता को प्रभावित करती है, और इसे उस स्तर पर संतुलित करना चाहिए ताकि कट गुणवत्ता बनाए रखी जा सके, जो सामग्री के प्रकार, मोटाई और मशीन की सटीकता पर निर्भर करती है।
इसके अतिरिक्त, मशीन के कार्य क्षेत्र और बिस्तर के आकार पर विचार करें ताकि यह सुनिश्चित हो सके कि यह उन सामग्री शीटों के अधिकतम आकार को संभाल सकता है जिन्हें आप प्रक्रिया करने की योजना बना रहे हैं। सॉफ़्टवेयर संगतता और उपयोगिता लेजर सेटिंग्स पर आसान नियंत्रण और कटिंग मापदंडों को अनुकूलित करने के लिए आवश्यक हैं। बजट और लागत दक्षता को संचालन लागत और उत्पादकता लाभों के खिलाफ संतुलित किया जाना चाहिए, जिसमें दीर्घकालिक कारक जैसे रखरखाव और ऊर्जा खपत शामिल हैं। विश्वसनीयता और रखरखाव में आसानी भी महत्वपूर्ण हैं ताकि डाउनटाइम को कम किया जा सके और निरंतर प्रदर्शन सुनिश्चित किया जा सके। ये विचार आपको उस लेजर कटिंग मशीन को चुनने में मदद करेंगे जो आपकी सामग्री प्रकार, उत्पादन मात्रा और सटीकता आवश्यकताओं के साथ मेल खाती है, जिससे कुशल और उच्च गुणवत्ता वाली कटिंग प्रक्रियाएं सुनिश्चित हो सकें।
