फाइबर लेज़र कटिंग की मोटाई सीमा और क्षमता चार्ट
मोटाई चार्ट का उपयोग करने से पहले अपनी उत्पादन सीमा निर्धारित करें आपकी उत्पादन मोटाई सीमा वह अधिकतम मोटाई है…

किसी अनुकूलता चार्ट में स्टील, ABS, पॉलीकार्बोनेट और कंपोज़िट को फाइबर लेज़र के एक ही शीर्षक के अंतर्गत रखा जा सकता है। यह देखने में काटी जा सकने वाली सामग्रियों की सूची जैसा लगता है। लेकिन कुछ प्रविष्टियों का अर्थ केवल यह होता है कि किरण कोई दिखाई देने वाला निशान छोड़ सकती है; अन्य का अर्थ होता है कि वह सतह की एक पतली परत हटा सकती है; और केवल एक छोटा समूह ही पूरी मोटाई में साफ़ कटाव द्वारा अलगाव का समर्थन कर सकता है। जब तक “फाइबर लेज़र” को किसी विशेष मशीन से नहीं जोड़ा जाता, तब तक चार्ट गलत प्रश्न का उत्तर देता है।
स्रोत किरण उत्पन्न करता है, लेकिन उसके आसपास की मशीन उस किरण को एक विनिर्माण प्रक्रिया में बदलती है। पावर मायने रखती है। कटिंग हेड, फोकस नियंत्रण, मोशन सिस्टम, सहायक गैस, निष्कर्षण और वर्कपीस से सही दूरी बनाए रखने की मशीन की क्षमता भी उतनी ही महत्वपूर्ण हैं। दो प्रणालियाँ फाइबर स्रोत का उपयोग करते हुए भी व्यावहारिक रूप से पूरी तरह अलग-अलग कार्य-सीमाएँ रख सकती हैं।
गैल्वो मार्कर में छोटे दर्पण किरण को स्थिर कार्यक्षेत्र पर तेज़ी से घुमाते हैं। यह मशीन सीरियल नंबर, लोगो, बारकोड, एनील किए गए निशान और सतह से थोड़ी मात्रा में सामग्री हटाने के काम में उत्कृष्ट होती है। इसकी ऑप्टिक्स और गति-प्रणाली किसी केंद्रित बिंदु को सतह पर तेज़ी से घुमाने के लिए बनाई जाती हैं, न कि अनिवार्य रूप से कटे हुए किनारे का अनुसरण करते हुए लगातार गहरे होते कर्फ़—यानी किरण द्वारा बनाई गई संकरी नाली—से पिघली हुई सामग्री को बाहर निकालने के लिए।
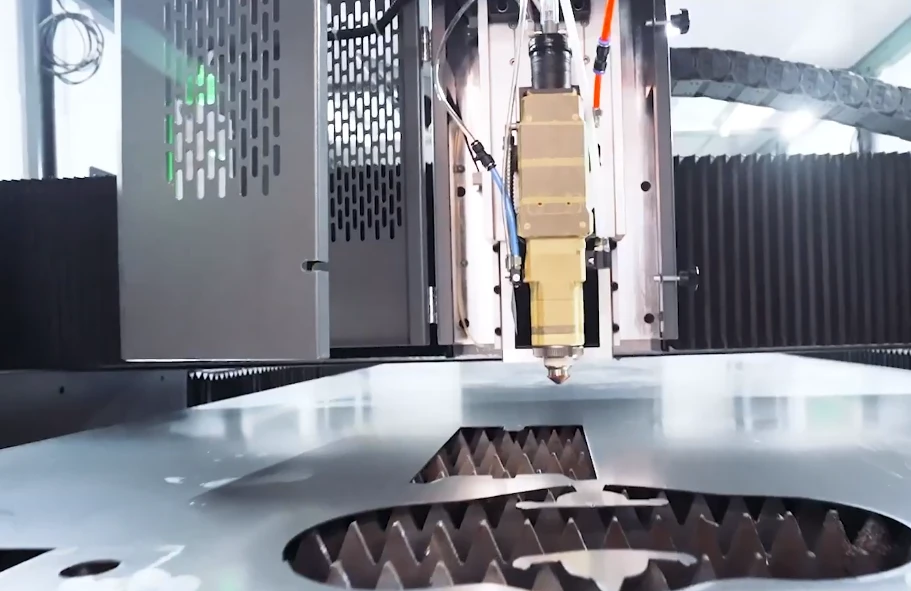
शीट-मेटल फाइबर कटर इसी दूसरे कार्य को ध्यान में रखकर बनाया जाता है। इसका कटिंग हेड शीट के ऊपर फोकस और निर्धारित दूरी बनाए रखता है, जबकि सहायक गैस कर्फ़ से पिघली हुई सामग्री हटाकर किनारे की गुणवत्ता को नियंत्रित करने में मदद करती है। मोशन प्लेटफ़ॉर्म हेड या वर्कपीस को तय पथ पर चलाता है और निष्कर्षण प्रणाली धुएँ तथा प्रक्रिया से निकले मलबे को संभालती है। इसलिए किसी सिंगल-टेबल फाइबर लेज़र कटिंग मशीन का मूल्यांकन करते समय केवल स्रोत की वाट क्षमता नहीं, बल्कि इन परस्पर निर्भर प्रणालियों की क्षमता और नियंत्रण भी देखना चाहिए।
यह अंतर “फाइबर लेज़र स्टील काटते हैं” जैसे सरल कथन को समझने का तरीका भी बदल देता है। कम-पावर वाली प्रणाली सीमित परिस्थितियों में केवल बहुत पतली धातु काट सकती है। उदाहरण के लिए, Trotec की एक फाइबर-लेज़र पुस्तिका में चर्चा की गई मशीनों पर एल्यूमीनियम, पीतल, स्टील और सोने जैसी कुछ धातुओं को केवल लगभग 0.5 मिलीमीटर की मोटाई तक काटने का वर्णन किया गया है। केवल सामग्री के नाम से प्रश्न का समाधान नहीं हुआ। मोटाई और मशीन के वर्ग ने इसे निर्धारित किया।
मार्किंग के दौरान होने वाली प्रक्रिया पर ध्यान दें। किरण को केवल एक उथली परत में बदलाव करना होता है: वह सतह का रंग बदल सकती है, कोटिंग हटा सकती है, बनावट बना सकती है या किसी स्थान विशेष पर प्रतिक्रिया उत्पन्न कर सकती है। कटिंग की आवश्यकता इससे कहीं अधिक कठिन होती है। ऊर्जा को पूरी मोटाई के आर-पार पहुँचना चाहिए, सामग्री को अनुमानित तरीके से पिघलना, वाष्पीकृत होना या किसी अन्य प्रकार से अलग होना चाहिए, और उप-उत्पादों को किरण में बाधा डालने से पहले कर्फ़ से बाहर निकल जाना चाहिए।
मान लें कि एक गैल्वो मार्कर काले प्लास्टिक पर एक साफ़-सुथरा सफ़ेद निशान बनाता है। इससे यह सिद्ध होता है कि तरंगदैर्घ्य और सेटिंग्स सतह पर उपयोगी प्रतिक्रिया उत्पन्न कर सकते हैं। इससे यह सिद्ध नहीं होता कि बार-बार पास चलाने पर शीट के आर-पार नियंत्रित किनारा बन जाएगा। इसके बजाय, अधिक पास ऊष्मा-प्रभावित क्षेत्र को चौड़ा कर सकते हैं, सतह को झुलसा सकते हैं, ऑप्टिक्स पर अवशेष दोबारा जमा कर सकते हैं या ऐसा धुआँ छोड़ सकते हैं जिसे संभालने के लिए मशीन को कभी कॉन्फ़िगर ही नहीं किया गया था।
इसी कारण निर्माता के चार्ट ABS, पॉलीकार्बोनेट, कार्बन फाइबर या कुछ कंपोज़िट के लिए फाइबर-लेज़र प्रसंस्करण को वैध रूप से दर्शा सकते हैं, फिर भी कटिंग के लिए उन सामग्रियों का समर्थन नहीं करते। “अनुकूल” का अर्थ हो सकता है कि उस पर निशान बनाया जा सकता है। इसका अर्थ यह भी हो सकता है कि उस पर हल्का प्रसंस्करण किया जा सकता है। इनमें से कोई भी अर्थ साफ़ और पूरी गहराई तक कटने का आश्वासन नहीं देता।
किसी सामग्री पर निशान बनाने वाली मशीन ने केवल उसके साथ लेज़र की अंतःक्रिया प्रदर्शित की है, काटने की क्षमता नहीं।
एक उपयोगी मूल्यांकन अंततः तीन वर्गीकरणों में से किसी एक पर पहुँचता है।
साफ कटाव: किरण सामग्री के साथ प्रभावी ढंग से युग्मित होती है, आवश्यक मोटाई को पूरी तरह भेदती है और मशीन के फोकस नियंत्रण, गति, सहायक गैस तथा निष्कर्षण प्रणाली के साथ समन्वय में काम करती है। स्वीकार्य किनारों और प्रबंधनीय तापीय प्रभावों के साथ पुर्जा लगातार अलग होता है। किसी सामग्री को व्यावहारिक रूप से काटने योग्य कहने का यही मानक है।
सीमांत परिणाम: किरण सामग्री को भेदती तो है, लेकिन बहुत धीरे, असंगत रूप से या अत्यधिक ड्रॉस, टेपर, झुलसन, रंग बदलने अथवा तापीय क्षति के साथ। कई पास सामग्री को अलग कर सकते हैं, लेकिन उनसे उपयोग योग्य पुर्जा मिलना आवश्यक नहीं है। यदि प्रक्रिया में दोहराव या स्वीकार्य गुणवत्ता का अभाव हो, तो सफल परीक्षण नमूना भी इसी श्रेणी में आता है; केवल भौतिक रूप से आर-पार हो जाना पर्याप्त मानदंड नहीं है।
असुरक्षित प्रयास: सामग्री का रासायनिक संघटन, कोटिंग, प्रबलन या उसके अपघटन से बने उत्पाद अस्वीकार्य खतरा पैदा करते हैं, भले ही किरण उसे भेद सकती हो। उदाहरण के लिए, Epilog के सुरक्षा दिशानिर्देश हैलोजन-युक्त सामग्रियों और क्रोमियम-युक्त कृत्रिम चमड़े को जोखिमपूर्ण बताते हैं, क्योंकि इनके प्रसंस्करण से ऐसे खतरनाक उप-उत्पाद बन सकते हैं जो ऑपरेटर और मशीन, दोनों के लिए खतरा हैं। अधिक शक्ति इस समस्या का समाधान नहीं करती। यह हानिकारक उप-उत्पादों को और तेजी से उत्पन्न कर सकती है।
इसलिए मशीन का प्रकार अनुकूलता की पहली कसौटी है, अंतिम निर्णय नहीं। वास्तविक कटिंग सिस्टम की पहचान हो जाने के बाद अगला प्रश्न अधिक जटिल हो जाता है: तरंगदैर्ध्य के प्रति प्रतिक्रिया, मोटाई, सतह की स्थिति, प्रक्रिया सेटिंग्स और सामग्री का रासायनिक संघटन किसी कार्य को साफ कटाव से सीमांत परिणाम तक, या सीमांत परिणाम से निषिद्ध श्रेणी तक कैसे ले जाते हैं?
कमरे के तापमान पर एल्युमिनियम 1,064 से 1,080 nm की सीमा वाले प्रकाश का लगभग 92% से 95% परावर्तित कर सकता है। उस पर अधिक शक्तिशाली फाइबर लेज़र डालने से आपतित ऊर्जा तो बढ़ती है, लेकिन उस ऊर्जा का बड़ा भाग फिर भी परावर्तित प्रकाश के रूप में सतह से वापस जा सकता है। स्रोत की रेटिंग यह बताती है कि कार्य-क्षेत्र तक कितनी ऊर्जा पहुँचती है, न कि सामग्री कितनी ऊर्जा ग्रहण करती है।
कटाव की शुरुआत केवल अवशोषित ऊर्जा से होती है। यह ऊर्जा सतह को गर्म करती है, पिघला हुआ क्षेत्र बनाती है और अंततः शीट के आर-पार एक मार्ग खोलती है। इसके बाद मशीन को किरण का फोकस उसी मार्ग में बनाए रखना होता है, जबकि सहायक गैस पिघली हुई सामग्री को बाहर निकालती है। यदि अवशोषण कमजोर हो, ताप बहुत तेजी से फैल जाए या पिघली सामग्री कटाव में बनी रहे, तो अतिरिक्त शक्ति स्थिर किनारा देने के बजाय अधिक छींटे, ड्रॉस, विकृति या परावर्तित ऊर्जा उत्पन्न कर सकती है।
इसलिए शक्ति तब मायने रखती है, जब कई अन्य शर्तें पूरी हो चुकी हों। सामग्री को तरंगदैर्ध्य के साथ प्रभावी ढंग से युग्मित होना चाहिए, मोटाई मशीन की नियंत्रित करने योग्य सीमा में होनी चाहिए और प्रक्रिया को उत्पन्न ताप, पिघली सामग्री, परावर्तन तथा धुएँ का प्रबंधन करना चाहिए। यही स्थितियाँ विश्वसनीय उत्पादन कटाव को सीमांत परीक्षण और तकनीकी रूप से संभव लेकिन असुरक्षित कार्य से अलग करती हैं।
फाइबर कटिंग लेज़र आमतौर पर निकट-अवरक्त स्पेक्ट्रम में लगभग 1,064 nm पर काम करता है। जब यह बीम किसी सतह तक पहुँचती है, तो कुछ ऊर्जा अवशोषित होती है, कुछ परावर्तित होती है, और इसका एक छोटा हिस्सा ऊष्मा में परिवर्तित होने से पहले सामग्री के भीतर प्रवेश कर सकता है। यह संतुलन उस विशिष्ट तरंगदैर्घ्य पर सामग्री की प्रकाशीय प्रतिक्रिया पर निर्भर करता है।
समान शुरुआती परिस्थितियों में सामान्य स्टील, एल्युमीनियम या ताँबे की तुलना में निकट-अवरक्त ऊर्जा को काफी अधिक अवशोषित करते हैं। इसलिए वे अधिक आसानी से गलन अवस्था तक पहुँच जाते हैं, जिससे यह समझने में मदद मिलती है कि कई फाइबर कटिंग प्रणालियों की मुख्य कार्य-सीमा में स्टील क्यों होता है। एल्युमीनियम और ताँबा शुरुआत में परावर्तनशीलता से अधिक सीमित अवस्था में होते हैं: आरंभिक बीम का कम हिस्सा उपयोगी ऊष्मा में बदलता है, जबकि अधिक ऊर्जा कटिंग हेड की ओर वापस लौट सकती है।
कटिंग की पूरी प्रक्रिया के दौरान यह प्रतिक्रिया स्थिर नहीं रहती। सतह के गर्म, ऑक्सीकृत, खुरदरी या पिघली हुई होने पर उसकी अवशोषणशीलता बदल सकती है। किसी मशीन को परावर्तक सतह में छेद करने में कठिनाई हो सकती है, लेकिन पिघला हुआ कर्फ़ बन जाने के बाद वह अधिक स्थिरता से काट सकती है। यह अस्थिर संक्रमण उन कारणों में से एक है जिनकी वजह से परावर्तक धातुओं के लिए केवल वाट क्षमता बढ़ाने के बजाय सत्यापित पियर्सिंग प्रक्रियाएँ, उपयुक्त ऑप्टिक्स और बैक-रिफ्लेक्शन से सुरक्षा आवश्यक होती है।
अवशोषण प्रवेश की पहली शर्त है। बीम की पर्याप्त ऊर्जा भीतर पहुँचने के बाद ही शक्ति प्रदर्शन निर्धारित करती है।
किसी सामग्री का नाम उसके महत्वपूर्ण अंतरों को छिपा देता है। स्टेनलेस स्टील, कार्बन स्टील और टूल स्टील में अलग-अलग मिश्रधातु तत्व होते हैं और वे गर्म होने तथा ऑक्सीकरण पर अलग तरह से प्रतिक्रिया करते हैं। एल्युमीनियम और ताँबे की मिश्रधातुओं में तापीय चालकता, गलन व्यवहार और सतही प्रतिक्रिया अलग-अलग हो सकती है। इसलिए किसी एक ग्रेड की सेटिंग्स तालिका केवल एक शुरुआती बिंदु है, न कि उस समूह की हर मिश्रधातु को समान मानने की अनुमति।
मोटाई इन अंतरों को और बढ़ा देती है। शीट की मोटाई बढ़ने पर बीम को कट के अधिक गहरे हिस्से तक उपयोगी ऊर्जा बनाए रखनी होती है, और सहायक गैस को पिघली हुई सामग्री को अधिक लंबे तथा संकरे मार्ग से बाहर निकालना पड़ता है। ऊष्मा को आसपास की शीट में फैलने के लिए भी अधिक समय मिलता है। जो पिघली सामग्री साफ़ तौर पर बाहर नहीं निकलती, वह निचले किनारे पर ठंडी होकर ड्रॉस बना सकती है, जबकि अस्थिर कट फ्रंट टेपर, धारियाँ या अधूरा पृथक्करण उत्पन्न कर सकता है।
इसी कारण कटिंग क्षमता स्रोत की शक्ति के सीधे अनुपात में नहीं बढ़ती। अतिरिक्त वाट क्षमता पियर्सिंग में सुधार कर सकती है और अधिक मोटे कट को बनाए रख सकती है, लेकिन इससे फोकस की गहराई, गैस आपूर्ति, गति की स्थिरता या पिघली सामग्री का निष्कासन अपने-आप बेहतर नहीं होता। मोटी परावर्तक मिश्रधातु एक साथ कई सीमाएँ उजागर कर सकती है: कम प्रारंभिक अवशोषण, कट से ऊष्मा का तेजी से दूर संचरित होना, कठिन पियर्सिंग और खतरनाक बैक-रिफ्लेक्शन।
सतह की स्थिति शुरुआती बिंदु को फिर से बदल सकती है। पॉलिश की हुई सतह, खुरदरी या ऑक्सीकृत सतह की तुलना में आरंभिक बीम का अधिक हिस्सा परावर्तित कर सकती है। तेल, स्केल, जंग या संदूषण स्थानीय रूप से अवशोषण को बदल सकते हैं, जिससे पियर्सिंग का व्यवहार एक क्षेत्र से दूसरे क्षेत्र में अलग हो सकता है। एक सफल नमूना केवल यह सिद्ध करता है कि जाँची गई मिश्रधातु, मोटाई, सतही फिनिश और सेटिंग्स ने एक साथ काम किया।
बीम द्वारा सामग्री को पिघला देने के बाद, सहायक गैस यह निर्धारित करती है कि वह सामग्री कट से कैसे बाहर निकलेगी और क्या रासायनिक प्रक्रिया अतिरिक्त ऊष्मा देगी। इसलिए गैस का चयन कटिंग तंत्र का हिस्सा है, केवल सफाई की सेटिंग नहीं।
ऑक्सीजन का उपयोग सामान्यतः कार्बन स्टील के साथ किया जाता है, क्योंकि यह गर्म लोहे के साथ प्रतिक्रिया करती है। इस ऑक्सीकरण से अतिरिक्त ऊष्मा निकलती है, जिससे कटिंग आगे बढ़ती है और अक्सर व्यावहारिक गति या मोटाई क्षमता बढ़ती है। इसका समझौता तैयार हिस्से पर दिखाई देता है: किनारे पर ऑक्साइड की परत बनती है और उसे अधिक रासायनिक ऊष्मा मिलती है, जो वेल्डिंग, कोटिंग या अन्य बाद की प्रक्रियाओं से पहले अस्वीकार्य हो सकती है।
नाइट्रोजन की भूमिका अलग होती है। ऑक्सीकरण को बढ़ावा देने के बजाय, यह किनारे के साथ होने वाली प्रतिक्रिया को सीमित रखते हुए दबाव के जरिए पिघली हुई सामग्री को कट से बाहर निकालता है। स्टेनलेस स्टील और अधिक साफ़, ऑक्साइड-मुक्त किनारे की आवश्यकता वाले अन्य कार्यों में आम तौर पर इस तरीके को प्राथमिकता दी जाती है। इस प्रक्रिया में गैस का पर्याप्त प्रवाह और ऑक्सीकरण अभिक्रिया की सहायता के बिना गर्म करने के लिए पर्याप्त लेज़र ऊर्जा की आवश्यकता हो सकती है।
शॉप की हवा में ऑक्सीजन और नाइट्रोजन दोनों होते हैं, साथ ही ऐसी नमी या संदूषण भी हो सकता है जिसे वायु प्रणाली ने न हटाया हो। यह गैस की लागत घटा सकती है और कुछ अनुप्रयोगों के लिए पर्याप्त रूप से काम कर सकती है, लेकिन यह न तो नियंत्रित ऑक्सीजन प्रक्रिया को दोहराती है, न ही उच्च-शुद्धता वाली नाइट्रोजन प्रक्रिया को। इसमें मौजूद ऑक्सीजन किनारे का रंग बदल सकती है या उसे ऑक्सीकृत कर सकती है, जबकि सीमित दबाव या प्रवाह के कारण ड्रॉस पीछे रह सकता है।
इसलिए सही प्रश्न केवल यह नहीं है कि बीम आर-पार जाती है या नहीं। प्रश्न यह है कि क्या चुनी गई गैस उस विशिष्ट सामग्री पर आवश्यक गति, किनारे की रासायनिक संरचना, स्वच्छता और दोहराव-क्षमता प्रदान करती है।
बीम आधार धातु से पहले कोटिंग के संपर्क में आती है। नीचे की शीट के कटिंग तापमान तक पहुँचने से पहले ही पेंट बीम को प्रबल रूप से अवशोषित कर सकता है, जल सकता है, धुआँ छोड़ सकता है, अवशेष छोड़ सकता है या आग पकड़ सकता है। प्लेटिंग सब्सट्रेट से अलग तापमान पर वाष्पित हो सकती है। भले ही नीचे की धातु सामान्यतः काटी जाने वाली सामग्री हो, सतही परत पियर्सिंग के व्यवहार को बदल सकती है, ऑप्टिक्स को संदूषित कर सकती है और वेंटिलेशन की अलग समस्या पैदा कर सकती है।
गैल्वनाइज्ड स्टील इस अंतर को विशेष रूप से स्पष्ट करता है। फाइबर लेज़र स्टील को काट सकता है, लेकिन जिंक की कोटिंग वाष्पित होकर जिंक ऑक्साइड का धुआँ बनाती है। 5 mg/m3 की उल्लिखित एक्सपोज़र सीमा के कारण निष्कर्षण और निस्पंदन निर्णायक आवश्यकताएँ बन जाते हैं। अधिक शक्ति पैठ को बेहतर बना सकती है, लेकिन साथ ही खतरनाक धुएँ को अधिक तेज़ी से उत्पन्न कर सकती है; यह अपर्याप्त धुआँ नियंत्रण को स्वीकार्य नहीं बना सकती।
इसलिए अज्ञात पेंट या प्लेटिंग वाले काम को तब तक रोक देना चाहिए, जब तक उसकी संरचना की पहचान न हो जाए और यह पुष्टि न हो जाए कि मशीन की निष्कर्षण प्रणाली उसके लिए उपयुक्त है। केवल कट के मार्ग से कोटिंग हटाने पर बीम की अंतःक्रिया बेहतर हो सकती है, लेकिन इससे अवशेष, आसपास के क्षेत्र पर ताप के प्रभाव या अपशिष्ट-प्रबंधन की आवश्यकताएँ अपने-आप हल नहीं होतीं। तकनीकी रूप से काटा जा सकने वाला सब्सट्रेट भी किसी विशेष शॉप में पूरे वर्कपीस को निषिद्ध बना सकता है।
ये कारक मिलकर व्यावहारिक संगतता परीक्षण बनाते हैं: फाइबर तरंगदैर्घ्य पर अवशोषण, मिश्रधातु और मोटाई, परावर्तनशीलता और फिनिश, सहायक गैस का व्यवहार, किनारे की अपेक्षित स्थिति तथा कोटिंग के उप-उत्पादों का नियंत्रण। जो धातुएँ इन परिस्थितियों के अनुरूप होती हैं, वे विश्वसनीय दायरे में आती हैं; जो एक या अधिक नियंत्रणों पर दबाव डालती हैं, वे सशर्त होती हैं, चाहे स्रोत पर कितनी भी वाट क्षमता अंकित हो।
फाइबर कटिंग मशीन के पास पहचानी गई माइल्ड स्टील, स्टेनलेस स्टील और एल्युमीनियम की शीटें रखें, फिर प्रत्येक ग्रेड और मोटाई का उसके कट चार्ट से मिलान करें। ये मेल फाइबर-लेज़र कार्य का भरोसेमंद मूल दायरा बनाते हैं। मशीन में इनके लिए शक्ति, फोकस, गति, नोज़ल और सहायक गैस का पहले से परीक्षित संयोजन होता है; ऑपरेटर बुनियादी संगतता पर प्रयोग करने के बजाय किसी प्रक्रिया की पुष्टि कर रहा होता है।
नियमित शीट उत्पादन में इन सत्यापित मापदंडों को अधिक कुशलता से लागू करने के लिए डबल-टेबल फाइबर लेज़र कटिंग मशीन एक व्यावहारिक अगला विकल्प हो सकती है, क्योंकि इसका विन्यास कटिंग और सामग्री लोडिंग-अनलोडिंग के बीच होने वाले निष्क्रिय समय को कम करने में मदद करता है।
यह अंतर महत्वपूर्ण है, क्योंकि “धातु काटता है” किसी खरीद का मार्गदर्शन करने या कोई काम स्वीकार करने के लिए बहुत व्यापक कथन है। निर्माता की प्रलेखित मोटाई-सीमा के भीतर आने वाले ज्ञात ग्रेड विश्वसनीय विकल्प होते हैं। टाइटेनियम, निकेल मिश्रधातुएँ और बहुमूल्य धातुएँ भी अच्छी तरह कट सकती हैं, लेकिन इनके लिए मापदंडों का अधिक सटीक नियंत्रण आवश्यक है। परावर्तक सतहें, मोटे सेक्शन, अज्ञात मिश्रधातुएँ और अनुपयुक्त मशीन विन्यास किसी काम को नियमित श्रेणी से बाहर कर देते हैं, भले ही स्रोत की नाममात्र शक्ति पर्याप्त हो।
खरीद से पहले मशीन-विन्यास, उपलब्ध श्रेणियों और प्रलेखित क्षमताओं की ठोस तुलना के लिए उत्पाद विवरणिका डाउनलोड करें।
साफ और समतल कार्बन-स्टील शीट पर किरण कट शुरू करती है, और गर्म लोहे के साथ अभिक्रिया करके ऑक्सीजन अतिरिक्त ऊष्मा प्रदान कर सकती है। यह संयोजन प्रक्रिया को निष्क्रिय-गैस कटिंग की तुलना में अधिक सहनशील बनाता है, जिसमें लेज़र को ही ऊष्मा देनी होती है और गैस का दबाव पिघली हुई धातु को बाहर निकालता है। इसलिए फाइबर-लेज़र कटिंग सीख रही किसी कार्यशाला के लिए माइल्ड स्टील अक्सर व्यावहारिक शुरुआती सामग्री होता है।
“सहनशील” का अर्थ यह नहीं है कि कोई सीमा नहीं है। मोटाई बढ़ने पर गलत फोकस, क्षतिग्रस्त नोज़ल, गैस की खराब आपूर्ति या अत्यधिक गति के कारण अब भी ड्रॉस रह सकता है या कट अधूरा हो सकता है। ऑक्सीजन ऑक्सीकृत किनारा भी बनाती है, जिसे सतह-गुणवत्ता के प्रति संवेदनशील वेल्डिंग या कोटिंग प्रक्रिया से पहले हटाना पड़ सकता है। कुछ प्रणालियों पर नाइट्रोजन या कार्यशाला की संपीड़ित हवा व्यवहार्य विकल्प हो सकती है, लेकिन गैस बदलने से गति, किनारे का रासायनिक स्वरूप और उपयोग योग्य मोटाई भी बदल जाती है।
नियमित उत्पादन के लिए सबसे उपयुक्त विकल्प केवल सामान्य अर्थ में कार्बन स्टील नहीं है। वह मशीन के कट चार्ट में सूचीबद्ध, स्पष्ट रूप से पहचाना गया ग्रेड और मोटाई है, जिसका किनारा अगली विनिर्माण प्रक्रिया के लिए स्वीकार्य हो।
10 मिमी स्टेनलेस-स्टील परीक्षण में 19 बार सहायक-गैस दबाव पर अधिकतम कटिंग गति 1.5 मीटर/मिनट रही। गति से भी अधिक महत्वपूर्ण सीमित परिचालन दायरा था: गैस के दबाव, शक्ति या संचलन गति में बदलाव से ड्रॉस बन सकता था और किनारे की गुणवत्ता घट सकती थी।
इसलिए स्टेनलेस स्टील फाइबर-लेज़र के लिए उत्कृष्ट सामग्री हो सकता है, फिर भी सेटअप संबंधी त्रुटियों के प्रति माइल्ड स्टील से कम सहनशील रहता है। नाइट्रोजन आमतौर पर स्टेनलेस कार्य में अपेक्षित साफ और ऑक्साइड-रहित किनारा देती है, लेकिन उसे कट की पूरी गहराई से पिघली सामग्री बाहर निकालनी होती है। बहुत कम दबाव या प्रवाह से पिघली धातु नीचे चिपकी रह जाती है। अत्यधिक गति कटिंग फ्रंट को स्थिर नहीं रहने देती। अतिरिक्त शक्ति इनमें से किसी भी विफलता की भरपाई अनिश्चित काल तक नहीं कर सकती।
जब स्टेनलेस स्टील के परिणाम खराब होने लगें, तो सबसे पहले सामग्री को दोष नहीं देना चाहिए। पहले मिश्रधातु और मोटाई की पुष्टि करें, फिर नोज़ल की स्थिति और संरेखण, फोकस की स्थिति, गैस की शुद्धता और दबाव तथा प्रोग्राम की गई गति की जाँच करें। पतली शीट के लिए सफल सेटिंग किसी मोटी प्लेट के लिए विश्वसनीय प्रक्रिया सुनिश्चित नहीं करती।
एल्युमिनियम में छेद आरंभ करते समय मशीन को ऐसी सतह पर अवशोषण स्थापित करना होता है जो शुरू में ऊर्जा का बड़ा हिस्सा लौटा देती है, और फिर ऐसी धातु को नियंत्रित करना होता है जो उस बिंदु से ऊष्मा को तेजी से दूर ले जाती है। आधुनिक फाइबर-कटिंग प्रणालियाँ नियमित रूप से इस समस्या को संभालती हैं, लेकिन ऐसा केवल इसलिए संभव है क्योंकि उनकी पियर्सिंग प्रक्रियाएँ, ऑप्टिक्स की सुरक्षा, गति नियंत्रण और पैरामीटर सेट इसी के अनुरूप तैयार किए जाते हैं।
मोटाई शेष सीमाओं को उजागर करती है। मौजूदा उद्योग मार्गदर्शन में आमतौर पर लगभग 20 मिमी से अधिक मोटे एल्युमिनियम पर किनारे की गुणवत्ता घटने की बात कही जाती है, हालांकि वास्तविक सीमा मशीन और अपेक्षित फिनिश पर निर्भर करती है। यह आँकड़ा कोई सार्वभौमिक अधिकतम सीमा नहीं है। यह उस बिंदु को दर्शाता है जहाँ खरीदारों को यह मानना बंद कर देना चाहिए कि उच्च-शक्ति स्रोत उत्पादन-स्तरीय गुणवत्ता के परिणामों की गारंटी देता है, और इच्छित मिश्रधातु, मोटाई तथा सतही फिनिश पर प्रदर्शित कट की माँग करनी चाहिए।
प्रतिपरावर्तन से सुरक्षा भी उतनी ही निर्णायक है। परावर्तक धातु की कटिंग के लिए प्रलेखित मशीन एल्युमिनियम को एक व्यावहारिक अनुप्रयोग बनाती है; कोई असमर्थित मशीन केवल इसलिए उपयुक्त नहीं हो जाती कि ऑपरेटर को ऐसी सेटिंग मिल जाए जो परीक्षण नमूने को भेद सके। एल्युमिनियम की विश्वसनीय कटिंग मशीन के विन्यास से शुरू होती है और फिर स्वीकृत प्रक्रिया-दायरे तक सीमित होती है।
टाइटेनियम का एक छोटा घटक, निकल-मिश्रधातु का एक भाग और बहुमूल्य धातु का एक ब्लैंक—सभी फाइबर किरण से साफ़-साफ़ काटे जा सकते हैं। फिर भी, केवल इसलिए किसी एक सामग्री की सेटिंग दूसरी पर लागू नहीं की जानी चाहिए कि समान मोटाई वाली किसी अन्य धातु की कटाई अच्छी हुई थी। अलग-अलग मिश्रधातुएँ ऊष्मा को अलग-अलग ढंग से अवशोषित और संचालित करती हैं, जबकि किनारे की अपेक्षित स्थिति ऐसी गैस अभिक्रियाओं या संदूषण की अनुमति नहीं दे सकती जो सामान्य स्टील के लिए स्वीकार्य हों।
ये सामग्रियाँ “योग्यता-पुष्टि के साथ अच्छे उम्मीदवार” की श्रेणी में आती हैं। मशीन निर्माता के अनुमोदित सामग्री डेटा से शुरुआत करें, सटीक मिश्रधातु और मोटाई की पुष्टि करें, किनारे की अपेक्षित रासायनिक संरचना के अनुकूल सहायक गैस चुनें और परीक्षण कटों में ड्रॉस, टेपर, रंग परिवर्तन तथा ऊष्मीय प्रभावों की जाँच करें। मूल्यवान स्टॉक के मामले में उत्पादन शुरू होने से पहले सावधानीपूर्ण पियर्सिंग परीक्षण और स्थिर पार्ट-सपोर्ट की आवश्यकता और भी बढ़ जाती है।
व्यावहारिक प्राथमिकता-क्रम अब स्पष्ट है: दस्तावेजीकृत स्टील, स्टेनलेस स्टील और एल्युमिनियम अनुप्रयोग विश्वसनीय केंद्र बनाते हैं; प्रक्रिया की योग्यता-पुष्टि होने पर विशिष्ट मिश्रधातुएँ भी मजबूत उम्मीदवार बनी रहती हैं। इस केंद्र से बाहर ऐसी धातुएँ और प्रारूप आते हैं जिन्हें काटना संभव तो हो सकता है, लेकिन केवल सुरक्षात्मक हार्डवेयर, अधिक कड़े नियंत्रणों या किसी अलग मशीन विन्यास के साथ।
तांबा, पीतल, कोटेड शीट, फॉइल, मोटी प्लेट और खोखली प्रोफाइल—ये सभी नियमित फाइबर-लेज़र कटिंग के दायरे से बाहर हो सकते हैं। कुछ सामग्रियाँ पियर्सिंग के दौरान बहुत अधिक ऊर्जा परावर्तित करती हैं, जबकि अन्य खतरनाक धुएँ छोड़ती हैं, ऊष्मा से विकृत होती हैं, कटाई के दौरान खिसकती हैं, किफायती मोटाई-सीमाओं से अधिक मोटी होती हैं या मशीन की हैंडलिंग प्रणाली में फिट नहीं बैठतीं। इसलिए शीट और खोखली प्रोफाइल जैसे अलग-अलग प्रारूपों के लिए ड्यूल-यूज़ फाइबर लेज़र कटिंग मशीन पर विचार करते समय केवल किरण की क्षमता नहीं, बल्कि पूरे मशीन-विन्यास की उपयुक्तता जाँचना आवश्यक है। किरण सामग्री को पिघला सकती है, फिर भी अपर्याप्त सुरक्षा, नियंत्रण या हैंडलिंग के कारण पूरी प्रक्रिया असुरक्षित, अस्थिर या व्यावसायिक रूप से अनुपयोगी रह सकती है।
मशीन का मूल्यांकन करते समय यह अंतर महत्वपूर्ण है। “धातु काटती है” लेज़र स्रोत का केवल व्यापक वर्णन है; इससे बैक-रिफ्लेक्शन सुरक्षा, निष्कर्षण, सहायक गैस की क्षमता, पियर्सिंग नियंत्रण, वर्कहोल्डिंग या त्रि-आयामी सतहों तक पहुँच के बारे में कुछ पता नहीं चलता। ये सहायक प्रणालियाँ तय करती हैं कि कोई कठिन अनुप्रयोग उत्पादन के लिए उपयुक्त है, उसके परीक्षण की आवश्यकता है या उसे अस्वीकार कर दिया जाना चाहिए।
तांबा और पीतल स्वतः ही निषिद्ध सामग्री नहीं हैं, लेकिन वे ऐसी कमज़ोरियाँ उजागर करते हैं जिन्हें सामान्य स्टील छिपा सकता है। किरण द्वारा एक स्थिर पिघला हुआ क्षेत्र बनाए जाने से पहले उनकी परावर्तक सतहें पर्याप्त ऊर्जा वापस कटिंग हेड की ओर भेज सकती हैं। सबसे कठिन क्षण अक्सर पियर्सिंग का होता है, जब लेज़र एक ही स्थान पर केंद्रित रहता है और सतह ने अभी तक ऊर्जा के साथ लगातार युग्मन शुरू नहीं किया होता।
विशेष रूप से निर्मित प्रणालियाँ बैक-रिफ्लेक्शन आइसोलेटर और रियल-टाइम निगरानी से इस जोखिम का समाधान करती हैं। प्रक्रिया नियंत्रण भी उतने ही महत्वपूर्ण हैं: परावर्तक सामग्री के लिए बनाई गई रणनीति फोकस को वर्कपीस की सतह पर रख सकती है, शीघ्र युग्मन स्थापित करने के लिए उच्च तीव्रता लागू कर सकती है और हानिकारक परावर्तन शिखर बनने देने के बजाय पियर्सिंग के दौरान शक्ति को क्रमशः बढ़ा सकती है। एक रिपोर्ट किए गए प्रणाली परीक्षण में, इन नियंत्रणों की मदद से बिना किसी रुकावट या विफल पियर्सिंग के तांबे पर लगातार 4,000 पियर्स किए गए। इसलिए तांबे की कटाई विश्वसनीय हो सकती है, लेकिन केवल तब, जब मशीन की संरचना और पियर्सिंग प्रक्रिया उसे विश्वसनीय बनाएँ।
इस परिणाम को ऐसी कटिंग मशीन पर सामान्यीकृत नहीं किया जाना चाहिए जिसमें आवश्यक सहायक व्यवस्था न हो। कोई मशीन यदि तांबे पर निशान बना सकती है या एक परीक्षण नमूने को भेद सकती है, तो इससे यह सिद्ध नहीं होता कि उसका स्रोत और ऑप्टिक्स पूरे उत्पादन क्रम में बार-बार होने वाले परावर्तनों को सह सकते हैं। तांबे या पीतल का काम स्वीकार करने से पहले पुष्टि करें कि निर्माता सटीक सामग्री और मोटाई को अनुमोदित करता है, उपयुक्त पैरामीटर उपलब्ध कराता है और परावर्तन सुरक्षा का दस्तावेजीकरण करता है। इन शर्तों के बिना, एक सफल परीक्षण कट क्षमता के बजाय संयोग का प्रमाण हो सकता है।
अपने अनुप्रयोग के लिए सामग्री, मोटाई, परावर्तन सुरक्षा और उपयुक्त मशीन विन्यास की पुष्टि करने हेतु तकनीकी परामर्श और कोटेशन के लिए संपर्क करें।
लेज़र किरण के आधार धातु तक पहुँचने से पहले ही कोटिंग कार्य की प्रकृति बदल देती है। जस्ता, पेंट, प्लेटिंग और पाउडर कोटिंग लेज़र की गर्मी से वाष्पित या विघटित हो सकती हैं, जिससे ऐसी धूम और अवशेष उत्पन्न होते हैं जो साफ शीट से निकलने वाले उत्सर्जन से अलग होते हैं। ये प्रारंभिक ऊर्जा-युग्मन में भी बाधा डाल सकती हैं, कटाई क्षेत्र को दूषित कर सकती हैं या ऐसी धार छोड़ सकती हैं जो वेल्डिंग, फिनिशिंग या संक्षारण सुरक्षा के लिए अस्वीकार्य हो।
निष्कर्षण व्यवस्था का आकलन केवल “धातु की धूम” के लिए नहीं, बल्कि कोटिंग को ध्यान में रखकर किया जाना चाहिए। प्रत्येक परत की पहचान करें, उसकी सुरक्षा-संबंधी जानकारी की समीक्षा करें और सत्यापित करें कि मशीन का आवरण, वेंटिलेशन, फिल्ट्रेशन और निपटान प्रक्रियाएँ उत्पन्न होने वाले उत्सर्जनों के लिए उपयुक्त हैं। अज्ञात पेंट कोई मामूली प्रक्रिया-चर नहीं है। उसकी संरचना, अन्यथा सरल दिखने वाली स्टील कटाई को अनियंत्रित जोखिम-संपर्क में बदल सकती है।
कोटिंगयुक्त सामग्री गुणवत्ता की ऐसी समस्या भी पैदा करती है जिसे वेंटिलेशन हल नहीं कर सकता। गर्मी दिखाई देने वाली कर्फ से आगे तक फिनिश को नुकसान पहुँचा सकती है, जबकि पिघली हुई कोटिंग या सुरक्षात्मक फिल्म धार से चिपक सकती है। कार्यशाला को वास्तविक कोटिंगयुक्त उत्पाद का परीक्षण करना चाहिए और दोनों सतहों, कटी हुई धार तथा बाद में होने वाली जोड़ने या फिनिशिंग की प्रक्रिया के परिणाम का निरीक्षण करना चाहिए। यदि कोटिंग की पहचान नहीं की जा सकती या धूम को नियंत्रित नहीं किया जा सकता, तो कटाई से पहले उसे किसी अनुमोदित विधि से हटाएँ या कार्य अस्वीकार कर दें।
बहुत पतली धातु को भेदने के लिए कम ऊर्जा की आवश्यकता होती है, इसलिए यह काम आसान लग सकता है। लेकिन उसका कम तापीय द्रव्यमान ही उसे अस्थिर बनाता है। फॉइल मुड़ सकती है, सहायक गैस के दबाव से फड़फड़ा सकती है, नोज़ल की ओर उठ सकती है या शुरुआती कटों द्वारा आसपास की शीट से अलग होते ही खिसक सकती है। अधिक शक्ति आम तौर पर इन विफलताओं को और तेज करती है।
प्रक्रिया में सामग्री को इस तरह समतल पकड़ा जाना चाहिए कि न तो किरण अवरुद्ध हो और न ही पिघला हुआ पदार्थ फँसे। उपयुक्त सहारा, नियंत्रित गैस-दबाव, छोटी पियर्सिंग अवधि, कम ऊष्मा इनपुट और जुड़ाव बनाए रखने वाला कटाई क्रम, स्रोत की वाट क्षमता से अधिक महत्त्वपूर्ण हो सकते हैं। छोटी आकृतियों की विशेष जाँच आवश्यक है, क्योंकि पास-पास के टूलपाथ एक ही संकरे क्षेत्र को बार-बार गर्म कर सकते हैं।
साफ-सुथरे ढंग से अलग हुआ भाग आवश्यक नहीं कि स्वीकार्य भी हो। उसमें मुड़ाव, आयामी परिवर्तन, बढ़े हुए कोने, ऊष्मा के कारण रंग बदलने और क्षतिग्रस्त धारों की जाँच करें। जब आवश्यक टॉलरेंस या समतलता कटाई प्रक्रिया के दौरान बनाए नहीं रखी जा सकती, तब कोई अन्य विधि अधिक उपयुक्त हो सकती है, भले ही फाइबर लेज़र फॉइल को आसानी से काट देता हो।
मोटी प्लेट में पतली फॉइल वाली समस्या उलट जाती है: लेज़र को गहरे अनुप्रस्थ खंड में कटाई का अग्रभाग स्थिर बनाए रखना पड़ता है, जबकि सहायक गैस पिघली हुई धातु की अधिक मात्रा को बाहर निकालती है। संचालन गति घटती है, गैस की माँग बढ़ती है, पियर्सिंग धीमी और अधिक कठोर हो जाती है तथा टेपर, धारियाँ, ड्रॉस या अधूरे पृथक्करण का जोखिम बढ़ता है। अंततः प्रश्न यह नहीं रह जाता कि लेज़र प्लेट को भेद सकता है या नहीं, बल्कि यह हो जाता है कि ऐसा करने के लिए भुगतान करना उचित है या नहीं।
संरचनात्मक स्टील के लिए, जब लेज़र जैसी तैयार धार की तुलना में उत्पादन-दर और परिचालन लागत अधिक महत्त्वपूर्ण हों, तो प्लाज़्मा उत्पादन का अधिक प्रभावी विकल्प बन सकता है। जब भाग में न्यूनतम ऊष्मा-प्रभावित क्षेत्र, कड़े टॉलरेंस या ऊष्मीय परिवर्तन के बिना किसी विशिष्ट मिश्रधातु के प्रसंस्करण की आवश्यकता हो, तब वॉटरजेट आकर्षक विकल्प बन जाता है। कोई भी विकल्प हर स्थिति में श्रेष्ठ नहीं है; प्रत्येक तब बेहतर होता है जब अपेक्षित परिणाम लेज़र की सबसे कमजोर सीमा को उजागर करता है।
इसलिए प्रदर्शन में केवल किसी मोटाई-नमूने पर सीधा कट लगाने के बजाय वास्तविक भाग को दोहराया जाना चाहिए। इसमें अपेक्षित छेदों के आकार, कोने, कंटूर के बीच की दूरी, धार-गुणवत्ता की आवश्यकता और पियर्सिंग की आवृत्ति शामिल करें, फिर चक्र समय और बाद की सफाई की तुलना करें। जो मोटी प्लेट भारी ड्रॉस के साथ धीरे-धीरे अलग होती है, वह व्यावहारिक लेज़र सीमा से बाहर है, चाहे बिक्री-पत्रक पर अधिकतम मोटाई कुछ भी छपी हो।
कोई फ्लैट-बेड मशीन ट्यूब की दीवार की सामग्री को पूरी तरह काट सकती है, फिर भी वह उस ट्यूब के लिए गलत मशीन हो सकती है। गोल, चौकोर और खुले प्रोफ़ाइलों को सहारा देना, घुमाना, केंद्रित करना और कटिंग हेड के साथ समकालिक करना आवश्यक है। उपयुक्त चक, सपोर्ट, गति नियंत्रण और ट्यूब-कटिंग सॉफ़्टवेयर के बिना, बीम वर्कपीस के चारों ओर आवश्यक स्थिति और फ़ोकस बनाए नहीं रख सकती।
ज्यामिति ऐसे खतरे पैदा करती है जो सपाट शीट में नहीं होते। बीम पास वाली दीवार को भेदकर दूसरी ओर की दीवार से टकरा सकती है, पिघली हुई सामग्री प्रोफ़ाइल के भीतर जमा हो सकती है और बिना सहारे वाला भाग घूमते समय झुक सकता है या तेजी से लहरा सकता है। सीम, कोने और दीवार के बदलते कोण भी पियर्सिंग और कटिंग की प्रतिक्रिया को बदल सकते हैं। केवल सामग्री और मोटाई का नाममात्र मेल इनमें से किसी भी समस्या का समाधान नहीं करता।
ट्यूब काटने की क्षमता को मशीन कॉन्फ़िगरेशन मानें, न कि किसी सहायक उपकरण से जुड़ा दावा। अनुमत व्यास या प्रोफ़ाइल सीमा, दीवार की मोटाई, लंबाई, द्रव्यमान, चक व्यवस्था, आंतरिक सुरक्षा और सपोर्ट रणनीति की पुष्टि करें। यदि वर्कपीस को उसके पूरे घूर्णन और कटिंग क्रम के दौरान नियंत्रित नहीं किया जा सकता, तो उसकी मिश्रधातु की अनुकूलता अप्रासंगिक है।
अज्ञात स्टॉक ऑपरेटर को वे जानकारियाँ उपलब्ध नहीं कराता जिनकी पैरामीटर चुनने या खतरों को नियंत्रित करने के लिए आवश्यकता होती है। दो टुकड़े एक जैसे दिख सकते हैं, लेकिन उनके मिश्रधातु तत्व, प्लेटिंग, ताप उपचार या सतही परत अलग हो सकते हैं। ये अंतर अवशोषण, ऊष्मा चालन, धुएँ की संरचना, किनारे की रासायनिक प्रकृति और स्थिर कट के लिए आवश्यक सेटिंग्स को बदल सकते हैं।
परीक्षण पियर्स पहचान का विकल्प नहीं है, क्योंकि परीक्षण स्वयं उसी जोखिम और परावर्तन की घटना को उत्पन्न करता है जिसकी जाँच की जा रही है। सामग्री को मशीन में रखने से पहले उसके चिह्नों, खरीद रिकॉर्ड, प्रमाणपत्रों या किसी उपयुक्त पहचान विधि के माध्यम से उसकी जानकारी का पता लगाएँ। स्क्रैप बिन की सामग्री और ग्राहक द्वारा दिए गए बचे हुए टुकड़ों की जाँच कम नहीं, बल्कि अधिक सावधानी से की जानी चाहिए, क्योंकि उनका इतिहास अनिश्चित होता है।
ऐसी सामग्री को अस्वीकार करें जिसकी पहचान मशीन की स्वीकृति, निष्कर्षण संबंधी आवश्यकताओं और स्वीकार्य कटिंग स्थितियों की पुष्टि करने लायक पर्याप्त रूप से नहीं की जा सकती। यह नियम ऐसी धातु को भी बाहर कर सकता है जिसे लेज़र भौतिक रूप से पिघला सकती है, लेकिन इस प्रक्रिया में पिघलना सबसे न्यूनतम मानदंड है। धातुओं से इतर सामग्रियों में यह मानदंड भी अविश्वसनीय हो जाता है: फ़ाइबर तरंगदैर्घ्य सामग्री के साथ ठीक से युग्मित नहीं हो सकता, जबकि सामग्री जल सकती है, झुलस सकती है, अनियंत्रित रूप से पिघल सकती है या ऐसे पदार्थ छोड़ सकती है जिन्हें संभालने के लिए मशीन कभी डिज़ाइन ही नहीं की गई थी।
पारदर्शी PMMA, जिसे सामान्यतः ऐक्रेलिक कहा जाता है, फ़ाइबर लेज़र की 1.06-माइक्रोन तरंगदैर्घ्य पर प्रभावी रूप से पारदर्शी होता है। हालाँकि, गहरा वर्णक या अवशोषक कोटिंग जोड़ने पर इसकी सतह अचानक गर्म हो सकती है। लेज़र ऐक्रेलिक के लिए सार्वभौमिक रूप से उपयुक्त नहीं हो गई है; सतह केवल अस्थायी रूप से ऊर्जा ग्रहण करने लगी है, जबकि उसके नीचे की सामग्री अब भी इसके लिए अनुपयुक्त रहती है।
अधिकांश अधातु अनुप्रयोगों में यही अंतर निर्णायक होता है। लकड़ी और वस्त्र आग पकड़ सकते हैं, प्लास्टिक पिघल या विघटित हो सकते हैं, भंगुर खनिजों में दरारें पड़ सकती हैं और परतदार कंपोज़िट भीतर से अलग हो सकते हैं। वॉट क्षमता बढ़ाने से अक्सर ये विफलताएँ और गंभीर हो जाती हैं, क्योंकि इससे कमजोर अवशोषण या अस्थिर ऊष्मा प्रवाह ठीक किए बिना ऊर्जा बढ़ जाती है। अज्ञात योजकों, बाइंडरों, कोटिंग या प्रबलन वाली सामग्री को तब तक मशीन में बिल्कुल नहीं डालना चाहिए, जब तक उसकी संरचना और उत्सर्जनों का सत्यापन न हो जाए।
जब फाइबर लेज़र की किरण लकड़ी, कागज़, चमड़े या कपड़े पर पड़ती है, तो पहली दिखाई देने वाली प्रतिक्रिया धुआँ, काली पड़ी रेखा, पिघला हुआ रेशा या खुली लौ हो सकती है। इनमें से कोई भी नियंत्रित कटाई को प्रमाणित नहीं करता। ऊर्जा एक संकीर्ण और दोहराने योग्य कट-फ्रंट बनाए रखने के बजाय निर्धारित पथ के आसपास की सामग्री को नुकसान पहुँचा रही होती है।
अधिक शक्ति क्षतिग्रस्त क्षेत्र को गहरा कर सकती है, साथ ही कोयला बनने, किनारों के कठोर होने, रंग बदलने और आग लगने के जोखिम को बढ़ा सकती है। पतला कागज़ या कपड़ा वायु प्रवाह से ऊपर भी उठ सकता है, जिससे वह नोज़ल के करीब आ सकता है या लौ को टूलपाथ से आगे ले जा सकता है। चमड़ा एक और अनिश्चितता उत्पन्न करता है, क्योंकि टैनिंग रसायन, रंग, फिनिश और सिंथेटिक बैकिंग—कटाई की प्रतिक्रिया और उत्पन्न धुएँ, दोनों को बदल सकते हैं।
इन सामग्रियों को सामान्यतः ऐसे उपकरण पर संसाधित किया जाना चाहिए जिसकी तरंगदैर्घ्य, धुआँ-निकासी, सहायक वायु, कार्य-वस्तु का आधार और अग्नि-नियंत्रण जैविक सामग्रियों के लिए डिज़ाइन किए गए हों। केवल इसलिए किसी फाइबर मशीन को ऐसा उपकरण नहीं मानना चाहिए कि वह एक रेखा बना सकती है या किसी नमूने को जलाकर आर-पार कर सकती है।
काली ऐक्रेलिक शीट वहाँ प्रतिक्रिया कर सकती है जहाँ पारदर्शी शीट नहीं करती। पेंट या लेज़र-अवशोषक कोटिंग भी यही उलटा प्रभाव उत्पन्न कर सकती है, क्योंकि जोड़ी गई सतही परत किरण को अवशोषित करके ऊष्मा प्लास्टिक में स्थानांतरित करती है। यह व्यवस्था किसी विशेष मार्किंग या सीमित प्रसंस्करण विधि के लिए उपयोगी हो सकती है, लेकिन इससे पूरी शीट की मोटाई में विश्वसनीय कटाई सिद्ध नहीं होती।
जैसे-जैसे किरण उपचारित सतह के नीचे जाती है, अवशोषण और ऊष्मा प्रवाह बदल सकते हैं। परिणामस्वरूप ऐक्रेलिक कटाई से सामान्यतः अपेक्षित चिकनी फिनिश के बजाय अधूरा कट, पिघलाव की चौड़ी नाली, उभरा हुआ किनारा, बुलबुले, रंग बदलना या खुरदरा किनारा मिल सकता है। पिगमेंट, फिलर, ज्वाला-मंदक और कोटिंग में अंतर भी “प्लास्टिक” को उपयोगी अनुकूलता श्रेणी के रूप में काम करने से रोकता है।
दिखावट से भी अधिक महत्वपूर्ण संरचना है। किसी अज्ञात प्लास्टिक पर परीक्षण के लिए कभी भी प्रयोगात्मक कट नहीं लगाना चाहिए: देखकर यह निर्धारित नहीं किया जा सकता कि उसमें कौन-से योजक मौजूद हैं या गर्म करने पर अपघटन के कौन-से उत्पाद निकलेंगे। यह तय करने से पहले कि अवशोषक कोटिंग “नहीं” को “शायद” में बदल सकती है, सटीक पॉलिमर, मशीन की स्वीकृति, धुआँ-निकासी की आवश्यकताओं और परीक्षित प्रक्रिया की पुष्टि करें।
केंद्रित बिंदु गर्म हो सकता है, जबकि आसपास का काँच, पत्थर या सिरेमिक तुलनात्मक रूप से ठंडा रहता है। गर्म क्षेत्र ठंडे द्रव्यमान के विरुद्ध फैलने का प्रयास करता है, जिससे आंतरिक तनाव उत्पन्न होता है। स्थिर कट विकसित होने से पहले ही टुकड़े उखड़ सकते हैं, सतह टूट सकती है या दरार निर्धारित पथ से आगे बढ़ सकती है।
अतिरिक्त शक्ति उस तापमान-अंतर को और गंभीर बना देती है, जब तक कि पूरी प्रक्रिया ऊष्मा निवेश और तनाव के प्रसार को नियंत्रित न करे। कुछ विशेष प्रणालियाँ कुछ भंगुर सामग्रियों पर निशान बना सकती हैं, उन्हें संशोधित या स्क्राइब कर सकती हैं अथवा उनके पृथक्करण में सहायता कर सकती हैं, लेकिन ये परिणाम सामग्री के ग्रेड, किरण पहुँचाने की व्यवस्था, गति-रणनीति, शीतलन की स्थितियों और विशेष रूप से निर्मित प्रक्रिया पर निर्भर करते हैं। इनके कारण धातु काटने वाली सामान्य फाइबर मशीन काँच या पत्थर काटने की सर्वसामान्य मशीन नहीं बन जाती।
यदि मशीन आपूर्तिकर्ता ने सटीक सामग्री और प्रक्रिया को स्वीकृति नहीं दी है, तो काम अस्वीकार कर दें। टूटा हुआ नमूना केवल खराब गुणवत्ता वाला कट नहीं होता; उससे नुकीले टुकड़े निकल सकते हैं, पास के घटक क्षतिग्रस्त हो सकते हैं और तुरंत दिखाई न देने वाली दरारों के कारण वह बाद में विफल हो सकता है।
लैमिनेट में एक ही टूलपाथ को ऐसी सामग्रियों से होकर गुजरना पड़ता है जिनकी प्रतिक्रिया अलग-अलग होती है। प्रबलन फाइबर, क्योर की गई रेज़िन, सतही कोटिंग, चिपकने वाले पदार्थ और कोर की परतें न तो समान दर से ऊष्मा अवशोषित करती हैं और न ही विघटित होती हैं। रेज़िन पीछे तक जल सकती है, जबकि फाइबर आंशिक रूप से जुड़े रह सकते हैं; इससे खुरदुरा किनारा बनता है और ऊष्मा से क्षतिग्रस्त क्षेत्र दिखाई देने वाले कट से अधिक चौड़ा हो जाता है।
आंतरिक क्षति किनारे को देखकर लगने वाली क्षति से अधिक गंभीर हो सकती है। असमान ताप बंधी हुई परतों को अलग कर सकता है, आसपास की रेज़िन को कमजोर कर सकता है या प्रबलन को आंशिक रूप से कटा हुआ छोड़ सकता है। क्योर किया गया एपॉक्सी भी विघटित होकर खतरनाक अपघटन उत्पाद बना सकता है, जबकि फाइबरग्लास के प्रसंस्करण से कांच के महीन रेशे निकल सकते हैं, जो त्वचा और श्वसन तंत्र में जलन पैदा करते हैं। धातु के धुएं को ध्यान में रखकर बनाई गई निष्कर्षण प्रणाली इन जोखिमों को स्वतः नियंत्रित नहीं करती।
ज्ञात और योग्यताप्राप्त कंपोज़िट के लिए विशेष लेज़र प्रक्रियाएं उपलब्ध हो सकती हैं, लेकिन किसी अज्ञात लैमिनेट का परीक्षण कभी भी लापरवाही से नहीं किया जाना चाहिए। पहले उसके सुरक्षा डेटा, घटक परतों, अपघटन संबंधी खतरों, निष्कर्षण योजना और मशीन की स्वीकृति की पुष्टि की जानी चाहिए। जब कटाई केवल खराब किनारा बनाने के बजाय अनियंत्रित जोखिम उत्पन्न कर सकती है, तब कमजोर अनुकूलता निषेध की श्रेणी में आ जाती है।
बीम चालू करने से पहले केवल सामग्री का नाम जानना पर्याप्त नहीं है। उत्पाद और उसकी संरचना की सटीक पुष्टि करें, उसकी वर्तमान सुरक्षा डेटा शीट प्राप्त करें, सामग्री आपूर्तिकर्ता से पूछें कि लेज़र प्रसंस्करण के दौरान तापीय अपघटन से कौन-से उत्पाद निकल सकते हैं, और मशीन निर्माता से उस सामग्री तथा प्रक्रिया के लिए लिखित स्वीकृति प्राप्त करें। इसके बाद पुष्टि करें कि एनक्लोज़र, निष्कर्षण प्रणाली, फिल्टर, सहायक गैस, कार्य-आधार और अग्नि-नियंत्रण उन खतरों के लिए उपयुक्त हैं। यदि इस शृंखला का कोई भी हिस्सा अज्ञात है, तो परीक्षण के लिए कट न लगाएं।
केवल सुरक्षा डेटा शीट से इस प्रश्न का निर्णायक उत्तर नहीं मिल सकता। यह सामान्य हैंडलिंग के दौरान होने वाले खतरों का वर्णन कर सकती है, लेकिन तीव्र स्थानीय ताप के प्रभावों को पूरी तरह स्पष्ट नहीं कर सकती। वहीं, “प्लास्टिक,” “कंपोज़िट” या “सुरक्षात्मक फिल्म” जैसे लेबल योजकों, चिपकने वाले पदार्थों, रंगद्रव्यों और ज्वाला-मंदकों को छिपा सकते हैं। स्वीकृति केवल आधार सामग्री पर नहीं, बल्कि मशीन में रखे गए संपूर्ण स्टॉक पर लागू होनी चाहिए।
आर-पार कट जाना सुरक्षा का प्रमाण नहीं है।
पीवीसी, विनाइल और अन्य हैलोजन-युक्त प्लास्टिक गर्म होने या जलने पर विषैली और संक्षारक गैसें छोड़ सकते हैं। ये उत्सर्जन ऑपरेटर के लिए खतरा पैदा करते हैं, लेकिन क्षति निकास प्रणाली के प्रवेश बिंदु तक सीमित नहीं रहती: संक्षारक अवशेष रेल, ऑप्टिक्स, फ्रेम, डक्टिंग और मशीन के अन्य घटकों पर जम सकते हैं। Boss Support Hub के अनुसार, वेंटिलेशन चालू होने पर भी यह क्षति धीरे-धीरे होती है और स्थायी रहती है।
इस कारण सामान्य निष्कर्षण प्रणाली पर्याप्त सुरक्षा नहीं देती। निकास पंखा दूषित हवा को बाहर ले जा सकता है, लेकिन इससे दूषित हवा के पूरी तरह कैद होने, डक्टवर्क की रासायनिक अनुकूलता या धुएं के एनक्लोज़र से बाहर निकलने से पहले उसके संपर्क में आने वाली सतहों की सुरक्षा सिद्ध नहीं होती। धुएं का कोई बड़ा बादल न दिखना या मशीन का तुरंत खराब न होना संचित संदूषण के बारे में बहुत कम बताता है।
खतरा वर्कपीस से आगे भी फैला होता है। Stanford Environmental Health and Safety चेतावनी देता है कि परावर्तित या बिखरी हुई लेज़र ऊर्जा, विशेष रूप से अदृश्य तरंगदैर्घ्य पर, खुले हुए तारों के इन्सुलेशन और प्लास्टिक ट्यूबिंग में आग लगा सकती है। इसलिए किसी भी असामान्य सामग्री को संसाधित करने से पहले निरीक्षण में केवल कटिंग बेड पर रखी शीट ही नहीं, बल्कि एनक्लोज़र के भीतर आसपास मौजूद पॉलिमर भी शामिल होने चाहिए।
पीवीसी, विनाइल और अज्ञात हैलोजनयुक्त स्टॉक को तब तक निषिद्ध मानें, जब तक उपकरण और संपूर्ण प्रक्रिया को उनके लिए स्पष्ट रूप से डिज़ाइन, आकलित और स्वीकृत न किया गया हो। अधिक शक्तिशाली निष्कर्षण प्रणाली किसी असंगत सामग्री को सामान्य परीक्षण के योग्य नहीं बना देती।
साफ़ दिखाई देने वाला परीक्षण कट केवल एक सीमित प्रश्न का उत्तर देता है: किरण ने उस नमूने को अलग करने के लिए पर्याप्त ऊर्जा स्थानांतरित की। यह धुएँ की पहचान नहीं करता, यह सिद्ध नहीं करता कि निष्कर्षण प्रणाली ने उसे पूरी तरह पकड़ लिया, मशीन के भीतर हुए संदूषण को उजागर नहीं करता, और न ही यह दिखाता है कि बिखरी हुई ऊर्जा ने किसी अन्य घटक को गर्म किया या नहीं।
केवल बाहरी रूप से इन कमियों का समाधान नहीं हो सकता। एक जैसी दिखने वाली दो शीटों में अलग-अलग रंगद्रव्य, फिलर, बाइंडर, ज्वाला-मंदक, प्रबलन फाइबर या पुनर्चक्रित सामग्री हो सकती है, और किसी कंपोज़िट की बाहरी परत के नीचे चिपकाने वाले पदार्थ तथा कोर सामग्री छिपी हो सकती है। FLUX Help Center का मार्गदर्शन PVC से आगे बढ़कर हैलोजन, नाइट्रोजन या एरोमैटिक संरचनाओं वाले प्लास्टिक के बारे में भी चिंता जताता है, क्योंकि उन्हें गर्म करने पर जटिल और संभावित रूप से कैंसरकारी गैसें उत्पन्न हो सकती हैं।
“इंजीनियरिंग प्लास्टिक” या “कार्बन पैनल” जैसे नाम कोई विनिर्देश नहीं हैं।
निर्माता और उत्पाद की सटीक पहचान, सुरक्षा और तकनीकी डेटा शीट, प्रत्येक परत या बैकिंग का विवरण तथा लेज़र की गर्मी में अपघटन से संबंधित आपूर्तिकर्ता की जानकारी अनिवार्य रूप से प्राप्त करें। इन प्रमाणों का मिलान लेज़र निर्माता के अनुमोदित-सामग्री संबंधी मार्गदर्शन और निष्कर्षण प्रणाली की प्रलेखित क्षमता से करें। यदि फॉर्मूलेशन मालिकाना, मिश्रित, पुनर्चक्रित या बिना लेबल वाला है, अथवा पता लगाए जा सकने योग्य दस्तावेज़ों के बिना बदला गया है, तो उसे अस्वीकार करना ही सही निर्णय है।
गंध, दिखाई देने वाला धुआँ और किनारे की गुणवत्ता जाँच के लिए विशेष रूप से अनुपयुक्त साधन हैं, क्योंकि खतरनाक उत्सर्जन आवश्यक नहीं कि समय रहते इंद्रियों द्वारा महसूस होने वाली चेतावनी दें। पहले परीक्षण कट करना और बाद में जाँच-पड़ताल करना नियंत्रण के क्रम को उलट देता है: इससे यह निर्धारित करने से पहले ही जोखिम उत्पन्न हो जाता है कि नियंत्रण उपाय उसे सीमित रख सकते हैं या नहीं।
आधार धातु की जानकारी होने मात्र से कोई अज्ञात सतह सुरक्षित नहीं हो जाती। काटने से उत्पन्न गर्मी तेल को प्रज्वलित कर सकती है, सफ़ाई के अवशेष को वाष्पित कर सकती है, या पेंट, सीलेंट, चिपकाने वाले पदार्थ, सुरक्षात्मक फिल्म, संक्षारण अवरोधक और प्लेटिंग को ऐसे यौगिकों में विघटित कर सकती है जिन्हें पकड़ने के लिए प्रक्रिया को कभी विन्यस्त ही नहीं किया गया था। एक पतली परत भी कटाई के स्थान पर प्रज्वलन के व्यवहार और निष्कर्षण प्रणाली से होकर गुजरने वाले रसायनों—दोनों को बदल सकती है।
सबसे पहले यह पहचानें कि सतह पर यह परत क्यों मौजूद है और इसमें क्या-क्या शामिल है। कोटिंग या उपचार का विनिर्देश, उसकी सुरक्षा डेटा शीट, आपूर्तिकर्ता के तापीय प्रसंस्करण संबंधी निर्देश और यह पुष्टि प्राप्त करें कि उसे हटाने से कोई दूसरा खतरा पैदा नहीं होगा या कोई अवशेष नहीं बचेगा। भंडारण या पिछले उपयोग के दौरान संदूषित हुए स्टॉक के लिए भी संदूषक की पहचान और अनुमोदित सफ़ाई विधि आवश्यक है; किसी अज्ञात तरल को पोंछ देने मात्र से यह सिद्ध नहीं होता कि सतह साफ़ है।
परिचालन अनुमोदन में स्टॉक की वास्तविक अवस्था शामिल होनी चाहिए। जाँच करें कि निष्कर्षण और निस्पंदन प्रणालियाँ अपेक्षित उत्सर्जनों के अनुरूप हैं, बेड या डक्टिंग के भीतर कोई ज्वलनशील अवशेष नहीं बचा है, आसपास की ट्यूबिंग और वायरिंग बिखरी हुई ऊर्जा से सुरक्षित हैं, और आग का पता लगाने तथा प्रतिक्रिया की प्रक्रियाएँ इस प्रक्रिया के अनुरूप हैं। मशीन के लिखित अनुमोदन में सभी आवश्यक तैयारियाँ, पैरामीटर, रखरखाव और फ़िल्टर बदलने की आवश्यकताएँ स्पष्ट होनी चाहिए, न कि केवल यह सामान्य दावा कि लेज़र “धातु काटता है।”
जो आपूर्तिकर्ता सटीक सामग्री, सतह उपचार, अपघटन संबंधी खतरों और अनुमोदित मशीन सेटअप का दस्तावेज़ीकरण नहीं कर सकता, उसने कटाई के लिए तैयार स्टॉक की आपूर्ति नहीं की है। इस अनुपस्थित प्रमाण को खरीद से पहले उपकरण चयन को प्रभावित करना चाहिए, क्योंकि सही प्रश्न अब यह नहीं है कि लेज़र नमूने को भेद सकता है या नहीं; बल्कि यह है कि क्या विक्रेता खरीदार से परीक्षण द्वारा खतरों का पता लगाने को कहे बिना पूरी प्रक्रिया को परिभाषित कर सकता है और उसके लिए सहायता प्रदान कर सकता है।
ऐसा खरीद अनुरोध, जिसमें केवल “धातु के लिए 1,000-वाट फाइबर लेज़र” लिखा हो, आपूर्तिकर्ता को आसानी से काटी जा सकने वाली सामग्री, अनुकूल मोटाई और ऐसी कट-धार प्रदर्शित करने की छूट देता है जो आपके निरीक्षण में कभी स्वीकार न हो। किरण नमूने को काट सकती है। इससे यह सिद्ध नहीं होता कि वह आपके पुर्जों को काट सकती है, आपके गुणवत्ता मानक को पूरा कर सकती है या आपके स्टॉक को सुरक्षित रूप से संसाधित कर सकती है।
अनुरोध को उत्पादन संबंधी प्रमाण के आधार पर दोबारा लिखें। प्रत्येक बार-बार किए जाने वाले काम के लिए स्टॉक, उसकी दस्तावेज़ीकृत सतह की स्थिति, मोटाई की सीमा, आवश्यक ज्यामिति और स्वीकार्य कट माने जाने वाले परिणाम की पहचान करें। धुएँ, आग संबंधी व्यवहार और मशीन की अनुकूलता का मूल्यांकन करने के लिए आवश्यक सामग्री और कोटिंग के दस्तावेज़ संलग्न करें। इसके बाद, संपूर्ण कॉन्फ़िगरेशन की लिखित स्वीकृति और वास्तविक स्टॉक से प्रतिनिधि कट की माँग करें।
इससे खरीद संबंधी प्रश्न “हमें कितने वाट की आवश्यकता है?” से बदलकर “कौन-सा दस्तावेज़ीकृत सेटअप इस निर्धारित परिणाम को बार-बार दे सकता है?” हो जाता है। यही वह प्रश्न है जिसका आपूर्तिकर्ता परीक्षण कर सकता है और जिसके लिए उसे जवाबदेह ठहराया जा सकता है।
“एल्युमिनियम शीट” कोई उपयोगी प्रक्रिया आवश्यकता नहीं है। Superstar Laser की 1,500-वाट गाइड में एल्युमिनियम के लिए लगभग 5 से 6 मिमी और पीतल या ताँबे के लिए लगभग 4 से 5 मिमी की सीमा दी गई है, साथ ही यह चेतावनी भी दी गई है कि परावर्तनशीलता, तापीय चालकता, स्वच्छता और मिश्रधातु की स्थिति परिणाम को सीमित कर सकती है। सामग्री का व्यापक नाम उन कारकों को छिपा देता है जो काटने के प्रदर्शन और जोखिम—दोनों को प्रभावित करते हैं।
प्रत्येक विशिष्ट संयोजन के लिए आवश्यकताओं की एक पंक्ति बनाएँ:
किनारे का मानक महत्वपूर्ण है, क्योंकि “आर-पार कटना” केवल एक द्विआधारी घटना है। कोई पुर्जा अलग तो हो सकता है, लेकिन उस पर अस्वीकार्य ड्रॉस, टेपर, गर्मी से उत्पन्न रंगत, आयामी त्रुटि या छोटी आकृतियों के आसपास क्षति हो सकती है। स्पष्ट करें कि स्वीकार्यता कैसे मापी जाएगी और क्या सीमित डिबरिंग या सफाई की अनुमति है। अन्यथा, आपूर्तिकर्ता तकनीकी रूप से पूर्ण कट प्रस्तुत कर सकता है, जिससे छिपा हुआ श्रम आपकी कार्यशाला पर स्थानांतरित हो जाता है।
कभी-कभार होने वाले काम को नियमित उत्पादन से अलग रखें। मशीन का चयन उन कार्यों के आधार पर किया जाना चाहिए जो क्षमता, गुणवत्ता और परिचालन लागत निर्धारित करते हैं, न कि किसी असामान्य रूप से अनुकूल प्रदर्शन नमूने के आधार पर।
Missile CNC का 2025 का चार्ट दर्शाता है कि केवल वाट क्षमता पर्याप्त क्यों नहीं है। नाममात्र 1,000 वाट पर इसमें कार्बन स्टील के लिए 10 मिमी, स्टेनलेस स्टील के लिए 5 मिमी और एल्युमीनियम तथा ताँबे—दोनों के लिए 3 मिमी की व्यावहारिक अधिकतम सीमाएँ दी गई हैं। एक ही पावर रेटिंग से कई भौतिक रूप से भिन्न सीमाएँ प्राप्त होती हैं।
ये आँकड़े भी सार्वभौमिक सीमाएँ नहीं हैं। औद्योगिक प्रणालियाँ इससे काफी अधिक मोटाई काटने का दावा कर सकती हैं, क्योंकि मशीन की श्रेणी, बीम डिलीवरी, सहायक गैस, प्रक्रिया नियंत्रण और स्वीकार्य किनारे की परिभाषा अलग-अलग होती है। इसलिए उपयोगी प्रश्न यह नहीं है कि कहीं किसी अन्य फाइबर लेज़र ने इतनी मोटाई काटी है या नहीं। प्रश्न यह है कि प्रस्तावित मॉडल अपने प्रलेखित प्रक्रिया-दायरे में आपकी सामग्री, मोटाई, गुणवत्ता लक्ष्य और उत्पादन परिस्थितियों का समर्थन करता है या नहीं।
उद्धृत किए जा रहे सटीक सोर्स, कटिंग हेड, नोज़ल सिस्टम और मशीन मॉडल के लिए जारी किया गया कट चार्ट माँगें। उसमें सामग्रियों और मोटाइयों को अलग-अलग दर्शाया जाना चाहिए तथा आवश्यक गैसों, दबावों, नोज़ल व्यवस्थाओं, फोकल सेटिंग्स या अन्य सेटअप स्थितियों की पहचान होनी चाहिए। पुष्टि करें कि उसके आँकड़े अधिकतम पृथक्करण, अनुशंसित उत्पादन कटिंग या किसी विशिष्ट गुणवत्ता ग्रेड को दर्शाते हैं।
प्रलेखित चार्ट से बाहर के किसी भी आवश्यक कार्य को अप्रमाणित अनुप्रयोग मानें। आपूर्तिकर्ता को या तो उसका परीक्षण करके लिखित स्वीकृति देनी होगी या किसी अन्य कॉन्फ़िगरेशन का मूल्य उद्धृत करना होगा। “10 मिमी तक” जैसा सामान्य कथन तब तक अधूरा है, जब तक उसमें उस सीमा से संबंधित सामग्री, अपेक्षित किनारे, परिचालन स्थितियाँ और ड्यूटी स्तर निर्दिष्ट न हों।
सोर्स रेटिंग बताती है कि कितनी ऑप्टिकल पावर उपलब्ध है। यह नहीं बताती कि मशीन का शेष भाग उस पावर को परावर्तक सामग्री तक पहुँचा सकता है, कट को बनाए रख सकता है, पिघली हुई सामग्री हटा सकता है, उत्सर्जन नियंत्रित कर सकता है या अपने ऑप्टिक्स की सुरक्षा कर सकता है।
आधुनिक कट चार्ट इस अंतर को दर्शाते हैं। Loowong का 2026 का चार्ट मोटाई को सामग्री के प्रकार से जोड़ता है और चेतावनी देता है कि एल्युमीनियम जैसी परावर्तक मिश्रधातुओं के लिए एंटी-रिफ्लेक्शन सुरक्षा की आवश्यकता हो सकती है। ऐसे कार्यों में कच्ची पावर से पहले ऑप्टिक्स की सुरक्षा सीमाकारी स्थिति बन सकती है।
आपूर्तिकर्ता से संपूर्ण प्रणाली के रूप में कॉन्फ़िगरेशन को मंज़ूरी देने की अपेक्षा करें:
गैस की उपलब्धता की व्यावहारिक जाँच आवश्यक है। ऐसा पैरामीटर सेट, जो उस दबाव या प्रवाह पर निर्भर हो जिसे आपकी आपूर्ति बनाए नहीं रख सकती, उत्पादन के लिए तैयार नहीं है—भले ही उसने किसी संक्षिप्त प्रदर्शन के दौरान काम किया हो। निष्कर्षण की भी उतनी ही गहन जाँच आवश्यक है: लिखित मंज़ूरी में ठीक उसी सामग्री और फ़िनिश से होने वाले अपेक्षित उत्सर्जन शामिल होने चाहिए, न कि केवल आधार धातु या मशीन के आवरण से संबंधित उत्सर्जन।
पूछें कि प्रत्येक मंज़ूरी की ज़िम्मेदारी किसकी है। मशीन आपूर्तिकर्ता या इंटीग्रेटर को लेज़र कॉन्फ़िगरेशन और प्रक्रिया-सीमा को मंज़ूरी देनी चाहिए; निष्कर्षण प्रदाता को कैप्चर और फ़िल्ट्रेशन संबंधी आवश्यकताओं की पुष्टि करनी चाहिए; सामग्री दस्तावेज़ों में स्टॉक और सतह पर मौजूद सभी यौगिकों की पहचान होनी चाहिए। जहाँ किसी कोटिंग या अपघटन से जुड़े खतरे को लेकर अनिश्चितता बनी रहती है, वहाँ वह कार्य अनुमोदित सूची से बाहर रहेगा। किसी बिक्री प्रतिनिधि का व्यापक अनुकूलता संबंधी कथन इन अभिलेखों का स्थान नहीं ले सकता।
आपूर्तिकर्ता को उसी स्रोत, ग्रेड, मोटाई, फिनिश और कोटिंग की स्थिति वाली प्रतिनिधि शीटें भेजें, जैसी आप उत्पादन में इस्तेमाल करने की अपेक्षा रखते हैं। इनमें कठिन ज्यामिति शामिल करें: छोटे छेद, संकरे स्लॉट, तीखे कोने, पास-पास स्थित फीचर, लंबे कंटूर और ऐसे सभी क्षेत्र जहाँ विकृति या ऊष्मा के प्रभाव दिखाई देने की संभावना हो। एक साधारण वर्गाकार नमूना उन पुर्जों के बारे में बहुत कम साबित करता है जो उत्पादन की आवश्यकताएँ निर्धारित करेंगे।
परीक्षण शुरू होने से पहले ही उसे परिभाषित करें। स्वीकार्य आयाम, किनारे की स्थिति, ड्रॉस, रंग में बदलाव, टेपर, विकृति, पियर्सिंग से होने वाली क्षति और बाद की तैयारी निर्दिष्ट करें। आपूर्तिकर्ता से मशीन मॉडल, स्रोत, हेड, ऑप्टिक्स सुरक्षा, नोज़ल, सहायक गैस, दबाव, काटने की गति, फोकल स्थिति, निष्कर्षण व्यवस्था और इस्तेमाल की गई किसी भी स्टॉक तैयारी का रिकॉर्ड रखने की माँग करें। ये रिकॉर्ड नमूने को केवल शोरूम के परिणाम के बजाय एक दोहराने योग्य प्रक्रिया में बदल देते हैं।
केवल सबसे अच्छे पुर्जे का निरीक्षण न करें। बार-बार कट लगाने का अनुरोध करें और पूरी शीट पर, कोनों के आसपास, पियर्सिंग वाले स्थानों पर तथा अस्थिर सेटिंग्स को उजागर करने के लिए पर्याप्त समय तक संचालन के बाद परिणामों की एकरूपता जाँचें। यदि उत्पादन दर और परिचालन लागत खरीद के निर्णय को प्रभावित करती हैं, तो चक्र समय और उपभोग्य सामग्रियों के उपयोग को दर्ज करें। किसी भी मैनुअल ग्राइंडिंग, फिल्म हटाने, विशेष सफाई, पैरामीटर में हस्तक्षेप या अस्वीकृत पुर्जे को परिणाम में शामिल किया जाना चाहिए।
अंतिम स्वीकृति में स्वीकार्य स्टॉक, मोटाई की सीमा, आवश्यक तैयारी, मशीन का पूरा कॉन्फ़िगरेशन, प्रक्रिया सेटिंग्स या समर्थित पैरामीटर लाइब्रेरी, सुरक्षा नियंत्रण और उत्तीर्ण होने के मानदंड स्पष्ट रूप से दर्ज होने चाहिए। परीक्षण के दौरान सामने आई शर्तों को खरीद विनिर्देश और स्वीकृति परीक्षण में शामिल किया जाना चाहिए; उन्हें केवल ईमेल या मौखिक आश्वासन तक सीमित नहीं रहना चाहिए।
कुछ कार्य फिर भी प्रमाणित सीमा से बाहर रहेंगे। यह उपयोगी साक्ष्य है, विफल अभ्यास नहीं। नियमित रूप से इस्तेमाल होने वाली सामग्री की सूची का संपूर्ण फाइबर-लेज़र कॉन्फ़िगरेशन के साथ परीक्षण हो जाने पर, असमर्थित कार्य वास्तविक अगला निर्णय स्पष्ट करता है: क्या कार्यशाला को केवल फाइबर लेज़र चाहिए या शेष सामग्री मिश्रण के लिए CO2, डायोड या गैल्वो उपकरण, प्लाज़्मा अथवा वॉटरजेट जैसी किसी अलग प्रक्रिया की आवश्यकता है।
एक काल्पनिक कार्यशाला पर विचार करें, जो हर दिन स्टील और महीने में दो बार ऐक्रेलिक काटती है। ऐक्रेलिक वाले अपवाद को ध्यान में रखकर उसकी मुख्य मशीन खरीदने से सबसे अधिक इस्तेमाल होने वाली प्रक्रिया कमजोर पड़ जाएगी। स्टील के लिए फाइबर मशीन खरीदने और ऐक्रेलिक का काम CO2 मशीन या किसी योग्य आपूर्तिकर्ता को सौंपने से दोनों कार्यों को उनकी वास्तविक आवश्यकताओं के अनुकूल प्रक्रिया मिलती है।
नियमित उत्पादन को कभी-कभार आने वाले अपवादों से अलग करके शुरुआत करें। प्रत्येक नियमित कार्य के लिए सटीक सामग्री, मोटाई की सीमा, सतह की स्थिति, पुर्जे की ज्यामिति, स्वीकार्य किनारा, आवश्यक उत्पादन क्षमता और सुरक्षा नियंत्रण निर्धारित करें। जो प्रक्रिया बार-बार इस सूची की आवश्यकताएँ पूरी करती है, उसे प्राथमिक मशीन बनना चाहिए, भले ही कोई दूसरी मशीन अधिक लंबी अनुकूलता सूची का विज्ञापन करती हो।
अपवादों के लिए भी सुविचारित प्रक्रिया आवश्यक है। कुछ के लिए अलग लेज़र तरंगदैर्घ्य उपयुक्त होता है, कुछ को कटर के बजाय मार्किंग सिस्टम की आवश्यकता होती है और कुछ को प्लाज़्मा या वॉटरजेट से बेहतर ढंग से संसाधित किया जा सकता है। अज्ञात प्लास्टिक, कोटिंग और कंपोज़िट तब तक अस्वीकृत रहेंगे, जब तक उनके घटकों और उत्सर्जनों का आकलन नहीं किया जाता; मशीन बदलने से सामग्री से जुड़ा खतरा समाप्त नहीं होता।
फाइबर तब चुनें, जब पहचानी गई धातुएँ मुख्य कार्यभार का हिस्सा हों और मशीन के संपूर्ण कॉन्फ़िगरेशन ने आवश्यक कटों की क्षमता प्रदर्शित की हो। इसका मूल्य स्रोत, कटिंग हेड, ऑप्टिक्स सुरक्षा, सहायक गैस, निष्कर्षण प्रणाली, पैरामीटर लाइब्रेरी और सेवा संरचना द्वारा समर्थित एक दोहराने योग्य धातु-कटाई प्रक्रिया में निहित है।
उस अनुशंसा की एक सीमा है। जो फाइबर लेज़र कार्यशाला की नियमित शीट मेटल का काम अच्छी तरह करता है, उसे केवल इसलिए अस्वीकार नहीं किया जाना चाहिए कि वह ऐक्रिलिक, लकड़ी या किसी असामान्य कंपोज़िट पर खराब प्रदर्शन करता है। ये सामग्रियाँ तरंगदैर्ध्य के साथ अलग तरह से अंतःक्रिया करती हैं और आग, पिघलने तथा उत्सर्जन से जुड़े अलग-अलग जोखिम पैदा करती हैं। व्यापक अनुकूलता की तुलना में उस काम पर भरोसेमंद प्रदर्शन अधिक मूल्यवान है, जिससे मशीन की लागत निकलती है।
कभी-कभार मिली सफलता के आधार पर भी अनुमोदित दायरा नहीं बढ़ाया जाना चाहिए। किसी हाइब्रिड मशीन में अलग-अलग सोर्स मॉड्यूल एक ही एनक्लोज़र में हो सकते हैं, लेकिन मॉड्यूल बदलने से तरंगदैर्ध्य और प्रक्रिया का व्यवहार बदल जाता है। अनुमोदन विशिष्ट सोर्स, सामग्री, मोटाई और सेटअप के लिए होता है, पूरी मशीन कैबिनेट के लिए नहीं।
जब कटिंग कार्यक्रम में ऐक्रिलिक, लकड़ी, चमड़ा, कपड़ा और इसी तरह की अधात्विक सामग्रियाँ प्रमुख हों, तो आम तौर पर CO2 लेज़र अधिक उपयुक्त शुरुआती विकल्प होता है। इसका तरंगदैर्ध्य निकट-अवरक्त फाइबर सोर्स की तुलना में कई जैविक सामग्रियों के साथ अधिक प्रभावी ढंग से अंतःक्रिया करता है। इसलिए कार्यशाला इन सामग्रियों को धातु-कटिंग प्लेटफ़ॉर्म पर जबरन संसाधित करने के बजाय, उनके अनुरूप बनी प्रक्रिया चुनती है।
“जैविक” कोई सुरक्षा वर्गीकरण नहीं है।
प्लास्टिक, सिंथेटिक कपड़े, चिपकने वाले पदार्थ, फिनिश और उपचारित लकड़ी खतरनाक अपघटन उत्पाद या लंबे समय तक बने रहने वाले जमाव उत्पन्न कर सकते हैं। किसी कार्य को अनुमोदित करने से पहले, स्टॉक की पूरी संरचना पहचानें, सत्यापित करें कि लेज़र प्रसंस्करण की अनुमति है, और निष्कर्षण, निस्पंदन, अग्नि-नियंत्रण तथा अपशिष्ट-प्रबंधन संबंधी आवश्यकताओं की पुष्टि करें। किसी अज्ञात शीट सामग्री को कटिंग सूची से बाहर रखा जाना चाहिए, भले ही उसका परीक्षण नमूना साफ़-सुथरा कटता दिखाई दे।
अंतिम चयन फिर भी अपेक्षित परिणाम पर निर्भर करता है। वास्तविक ग्रेड, रंग, मोटाई, फिनिश और सुरक्षात्मक फिल्म का परीक्षण करें, फिर किनारे, आयाम, रंग में बदलाव, तापीय प्रभाव और पुनरावृत्ति-क्षमता का निरीक्षण करें। कई अधात्विक कार्यों के लिए CO2 सही श्रेणी है, लेकिन नमूने से उत्पादन प्रक्रिया की उपयुक्तता सिद्ध होनी चाहिए।
मार्किंग में बीम से सतह में बदलाव किया जाता है; कटिंग में ऊष्मा को नियंत्रित करते हुए पूरी मोटाई को भेदकर अलग करना और कर्फ़ से सामग्री हटाना होता है। इन प्रक्रियाओं को परस्पर विनिमेय मानने से खरीदार अनुपयुक्त पावर तुलनाओं की ओर बढ़ते हैं।
अनुमोदित मार्किंग, उत्कीर्णन और अनुकूल पतली अधात्विक सामग्रियों पर सीमित कार्य के लिए डायोड सिस्टम एक व्यावहारिक विकल्प हो सकता है। गैल्वो सिस्टम में तेज़ी से घूमने वाले दर्पणों की मदद से केंद्रित बीम को निर्धारित कार्यक्षेत्र में स्कैन किया जाता है, जिससे यह तेज़ मार्किंग, क्रमांक संबंधी जानकारी, लोगो और स्थानीयकृत सतह उपचार के लिए उपयुक्त होता है। गैल्वो सिस्टम के भीतर मौजूद सोर्स भी सब्सट्रेट और वांछित निशान के अनुरूप होना चाहिए।
इन प्रणालियों को तब चुनें, जब मार्क का कंट्रास्ट, स्थायित्व, फील्ड का आकार, चक्र समय और पुर्ज़े की स्थिति कार्य को परिभाषित करते हों। इन्हें केवल इसलिए उत्पादन शीट कटर का विकल्प न चुनें कि किसी प्रदर्शन में मशीन ने एक छोटे नमूने को भेद दिया था। यदि आवश्यकता नियंत्रित किनारों और दोहराए जा सकने वाले आयामों के साथ पूरी शीट को अलग करने की है, तो किसी कटिंग प्लेटफ़ॉर्म का मूल्यांकन करें।
जैसे-जैसे धातु की मोटाई बढ़ती है, महत्वपूर्ण प्रश्न यह नहीं रहता कि पर्याप्त शक्तिशाली फाइबर लेज़र अंततः उसे काटकर अलग कर सकता है या नहीं। प्रश्न यह है कि क्या उससे मिलने वाली गति, किनारे की गुणवत्ता, छेदन का व्यवहार, गैस की मांग, उपभोज्य सामग्रियों की लागत और मशीन की कीमत उत्पादन के लिहाज से अब भी व्यावहारिक हैं।
जब मशीन से सीधे लेज़र-जैसा किनारा प्राप्त करने की तुलना में उत्पादन गति अधिक महत्वपूर्ण हो, तब मोटी विद्युत-चालक प्लेट के लिए प्लाज़्मा एक मजबूत विकल्प है। इसकी प्रक्रिया में ऊष्मा उत्पन्न होती है और बाद में किनारों को तैयार करने की आवश्यकता पड़ सकती है, इसलिए तुलना में सहनशीलता, विकृति, छिद्रों की गुणवत्ता और फिनिशिंग श्रम को भी शामिल किया जाना चाहिए।
जब कार्यभार में ऐसी सामग्रियाँ शामिल हों जो लेज़र से गर्म करके काटने के लिए उपयुक्त न हों, जब ऊष्मा-प्रभावित किनारे स्वीकार्य न हों, या जब एक ही प्रक्रिया से विभिन्न सामग्रियों के मिश्रण को संभालना हो, तब वॉटरजेट अधिक आकर्षक विकल्प बन जाता है। इस लचीलेपन के साथ काटने की गति, अपघर्षक के उपयोग, रखरखाव, जल प्रबंधन और अपशिष्ट से जुड़ी लागतें आती हैं। कंपोज़िट और परतदार स्टॉक के लिए भी विशिष्ट स्वीकृति आवश्यक होती है, क्योंकि काटने से खतरनाक घटक उजागर हो सकते हैं या परतें अलग हो सकती हैं।
अंतिम निर्णय अनुकूलता की प्रतिस्पर्धा नहीं, बल्कि कार्य-निर्धारण का नियम है। प्रत्येक बार-बार आने वाले काम को पाँच कसौटियों से गुजारें: सटीक सामग्री, मोटाई, अपेक्षित परिणाम, उत्पादन दर और सुरक्षा। वह प्रक्रिया खरीदें जो इन पाँचों कसौटियों पर लगातार खरी उतरती हो; जो काम ऐसा न करे, उसे आउटसोर्स करें या उसके लिए दूसरी मशीन जोड़ें। सही मशीन वह है जो कार्यशाला के उत्पादन प्रवाह के अनुकूल हो, न कि वह जिसके पास संभावित रूप से काटी जा सकने वाली चीज़ों की सबसे लंबी सूची हो।
