हाइड्रोलिक शियरिंग मशीन बनाम लेज़र कटिंग मशीन: क्यों “सिर्फ-लेज़र” वर्कशॉप चुपचाप मुनाफा गंवा रही है
रात के 2:17 बजे मैं एक 5,00,000 डॉलर की फाइबर लेज़र मशीन के सामने खड़ा था, जो 1/4-इंच माइल्ड स्टील…

शियरिंग सीधी कटाई, किनारों की ट्रिमिंग और साधारण ब्लैंक—यानी बाद की प्रक्रियाओं के लिए निर्धारित आकार में काटे गए सामग्री के टुकड़े—बनाने की एक व्यावहारिक विधि है। उपयुक्त शियर चुनने के लिए मशीन का मिलान सामग्री के आकार, मजबूती और मोटाई से करना होता है। कटा हुआ भाग उपयोग के लिए तैयार है या नहीं, यह एक अलग प्रश्न है: शियर से कटे किनारे को अभी भी फिनिशिंग की आवश्यकता हो सकती है।
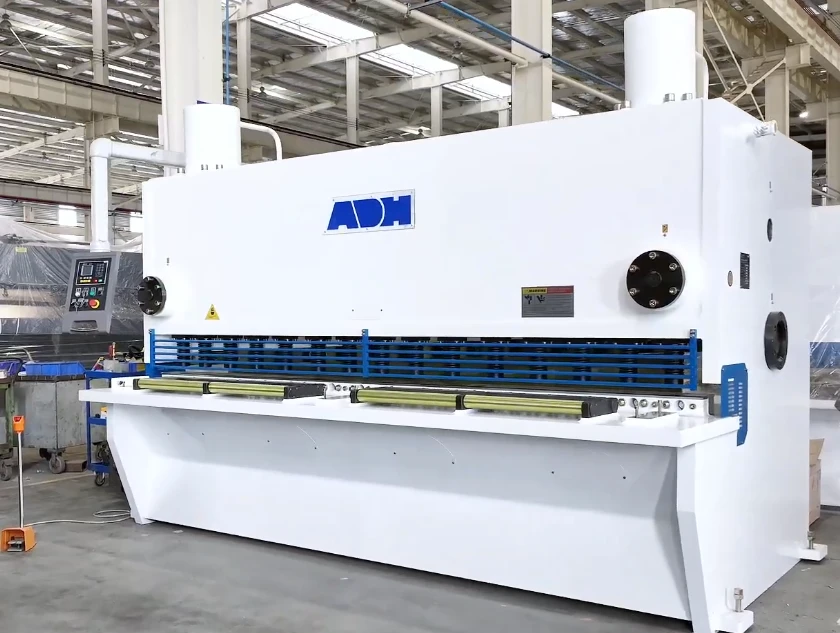
शियर दो विपरीत कटिंग धारों को एक-दूसरे के आगे से गुजरने के लिए बल लगाता है। ब्लेड पहले प्लास्टिक विरूपण उत्पन्न करते हैं: सामग्री यील्ड होती है और उसका आकार स्थायी रूप से बदल जाता है। जैसे-जैसे ब्लेड भीतर प्रवेश करते हैं, दरारें बनती हैं और शेष मोटाई में फैलती जाती हैं, जिससे सामग्री अलग हो जाती है।
इस प्रक्रिया में वर्कपीस न तो पिघलता है और न ही सामग्री आरी के चिप्स के रूप में हटती है। इसका अर्थ यह नहीं है कि इसमें कोई स्क्रैप नहीं बनता: किनारे की ट्रिमिंग से फिर भी एक कटा हुआ बेकार टुकड़ा निकलता है। उपयोगी अंतर यह है कि पृथक्करण कैसे होता है—पिघलने या सामग्री की एक पट्टी को क्रमशः हटाने के बजाय विरूपण और फ्रैक्चर के माध्यम से।
सीधे ब्लेड वाला शीट शियर किसी प्रोफाइल का अनुसरण करने के बजाय एक रेखा के अनुदिश काटता है। यह क्षमता तीन सामान्य कार्यों के लिए उपयुक्त है:
उदाहरण के लिए, मोड़कर बनाए जाने वाले किसी एनक्लोजर के आयताकार ब्लैंक को फॉर्मिंग से पहले शियर से निर्धारित आकार में काटा जा सकता है। उसके माउंटिंग होल और घुमावदार खुले हिस्सों के लिए पंचिंग या कंटूर कटिंग जैसी किसी अन्य प्रक्रिया की आवश्यकता होती है।
यह सीमा सीधे ब्लेड वाली मशीन की है, न कि कर्तन बलों का उपयोग करने वाली हर प्रक्रिया की। चयन करते समय प्रश्न यह है कि क्या आवश्यक ज्यामिति को सीधे कटों से दक्षतापूर्वक बनाया जा सकता है—केवल यह नहीं कि सामग्री शीट मेटल है या नहीं।
स्टॉक का आकार निर्धारित करता है कि मशीन को सामग्री को किस प्रकार सहारा देना, स्थित करना और काटना चाहिए:
केवल मशीन के नाम से उसकी क्षमता निर्धारित नहीं होती। समान कटिंग आयामों पर, अधिक मजबूत सामग्री के लिए अधिक बल की आवश्यकता होती है; काटी जा रही मोटाई या सेक्शन बढ़ाने से भी भार बढ़ता है। मोटाई की रेटिंग को सार्वभौमिक मानने के बजाय वास्तविक सामग्री और स्टॉक के आयामों के अनुसार मशीन की रेटिंग जाँचें।
वास्तविक सामग्री, मोटाई और स्टॉक आयामों के अनुरूप मशीन चुनने के लिए उत्पाद ब्रोशर और तकनीकी विनिर्देश डाउनलोड करें।
शियर किया गया एक सामान्य किनारा एकसमान रूप से चिकना नहीं होता। मोटाई की दिशा में देखने पर, उसमें आम तौर पर चार विशेषताएँ होती हैं:
इन विशेषताओं का आकार और स्वरूप सामग्री तथा सेटअप पर निर्भर करता है। ब्लेड की धार, क्लीयरेंस—कटिंग किनारों के बीच का अंतर—अलाइनमेंट और स्टॉक का सहारा, सभी परिणाम को प्रभावित करते हैं। खराब सेटअप रोलओवर और बर्र बनने को बढ़ा सकता है तथा फ्रैक्चर वाली सतह को और खराब कर सकता है।
स्वीकार्यता इस बात पर निर्भर करती है कि आगे क्या किया जाना है। स्टॉक तैयार करने वाले ब्लैंक में फ्रैक्चर वाला किनारा स्वीकार्य हो सकता है, जबकि दिखाई देने वाले या सटीक फिट वाले किनारे को डिबरिंग या अतिरिक्त फिनिशिंग की आवश्यकता हो सकती है। मशीन का चयन स्टॉक और कटिंग कार्य के अनुसार करें, लेकिन बने हुए किनारे का आकलन अगली प्रक्रिया और तैयार पुर्ज़े की आवश्यकताओं के आधार पर करें।
मशीन का चयन केवल उद्योग के आधार पर नहीं, बल्कि कटिंग चरण के अनुसार करें। डक्ट ब्लैंक काटना, कॉइल को संकरी पट्टियों में विभाजित करना, स्ट्रक्चरल एंगल की क्रॉपिंग करना और स्क्रैप का आकार घटाना अलग-अलग कार्य हैं—भले ही इन सभी में शियरिंग शामिल हो सकती है।
गिलोटिन और पावर स्क्वेयरिंग शियर, फ्लैट स्टॉक से काटे जाने वाले सीधे किनारों वाले पैनल, पट्टियों और ब्लैंक के लिए उपयुक्त हैं। बार-बार समान माप पाने के लिए, बैकगेज—ब्लेड के पीछे लगा एक पोज़िशनिंग स्टॉप—प्रत्येक कट की स्थिति तय करने में मदद करता है, जबकि साइड गाइड स्टॉक को समकोण पर रखने के लिए संदर्भ प्रदान करता है। ऐसे दोहराव वाले उत्पादन कार्यों में सही क्षमता और नियंत्रण विकल्प चुनने के लिए उपलब्ध गिलोटिन शियरिंग मशीन समाधानों की तुलना की जा सकती है।
इस कारण ये कैबिनेट पैनल या वेल्डेड फैब्रिकेशन के लिए पट्टियाँ तैयार करने में उपयोगी होते हैं। जब पुर्ज़े में जटिल कंटूर भी आवश्यक हों, तो पूरी उत्पादन प्रक्रियाओं की तुलना करें: पहले शियरिंग करने से हैंडलिंग का एक चरण बढ़ जाता है, इसलिए लेज़र, प्लाज़्मा, वॉटरजेट या पंचिंग से सीधे ब्लैंक काटना अधिक उपयुक्त हो सकता है।
शीट शियर, गैल्वेनाइज़्ड स्टील और एल्युमिनियम को मोड़ने या सीम बनाने से पहले डक्ट ब्लैंक, फ्लैशिंग ब्लैंक, क्लैडिंग पैनल और रूफिंग पट्टियों के आकार में काटते हैं। इस चरण के लिए स्विंग बीम शियरिंग मशीन एक व्यावहारिक विकल्प हो सकती है, हालांकि शियर केवल सपाट सामग्री काटता है; वह डक्ट या फ्लैशिंग की प्रोफाइल नहीं बनाता।
लंबी और पतली सामग्री के लिए सहारा और उपयोगी कटाई लंबाई विशेष रूप से महत्वपूर्ण हैं। किसी मशीन में मोटाई की पर्याप्त क्षमता हो सकती है, फिर भी इच्छित कट के लिए आवश्यक ब्लेड की लंबाई कम पड़ सकती है। संकरी फ्लैशिंग पट्टियों के लिए, विकृति की जाँच हेतु एक प्रतिनिधि कट की जाँच करें; खुले दिखाई देने वाले काम के लिए, सतह पर निशानों और उन बर्रों की भी जाँच करें जिन्हें फिनिशिंग की आवश्यकता होगी।
यहाँ, शीयरिंग का उपयोग पंचिंग, बेंडिंग, डीप ड्रॉइंग या स्टैम्पिंग से पहले एकसमान ब्लैंक बनाने की प्रक्रिया के रूप में किया जाता है। उपयोगी आउटपुट अगली मशीन के लिए एकसमान शुरुआती सामग्री है, न कि तैयार उपकरण पैनल या ऑटोमोटिव घटक।
कटाई चक्र के साथ-साथ फीडिंग, गेजिंग और स्टैकिंग की व्यवस्थाओं का भी आकलन करें। ब्लैंक के आयामों या स्थिति में असंगति डाउनस्ट्रीम टूलिंग में रजिस्ट्रेशन को बाधित कर सकती है। जब बाद की प्रक्रियाओं में किनारे को काटकर हटा दिया जाता है या छिपा दिया जाता है, तब किनारे का रूप गौण हो सकता है; लेकिन उसे छिपाने से कार्यात्मक आवश्यकताएँ समाप्त नहीं होतीं: बर्र सही ढंग से बैठने में बाधा डाल सकते हैं, और बनाए रखे गए किनारों को फॉर्मिंग के दौरान खिंचाव सहने की आवश्यकता हो सकती है।
पतली शीट और कभी-कभार किए जाने वाले कामों के लिए, मैनुअल मशीनें बड़े पावर शीयर की सेटअप और जगह संबंधी माँगों से बचा सकती हैं। हैंड शीयर छोटे ट्रिमिंग कार्यों के लिए उपयुक्त हैं; बेंच और पैर से संचालित शीट शीयर मरम्मत के पैच, शिम या परीक्षण ब्लैंक में सीधे कट लगाने के लिए सहारा और मार्गदर्शन प्रदान करते हैं।
“पतली गेज” कोई सार्वभौमिक क्षमता रेटिंग नहीं है। वास्तविक सामग्री, मोटाई और अनुमत कट लंबाई की जाँच करें। जब बार-बार किए जाने वाले मैनुअल प्रयास, लंबे कट या उत्पादन की मात्रा छोटे औजार को अव्यावहारिक बना दें, तो पावर चालित उपकरण अपनाएँ—भले ही एक कट उसकी रेटिंग के भीतर बना रहे।
एक रोटरी स्लिटर घूमने वाले गोलाकार चाकुओं का उपयोग करके कॉइल की गति की दिशा में काटता है और चौड़ी सामग्री को संकरी पट्टियों में विभाजित करता है। एक कट-टू-लेंथ शीयर फीड की दिशा के आर-पार काटकर आवश्यक लंबाई की अलग-अलग शीट या ब्लैंक बनाता है। चौड़ाई नियंत्रित करने के लिए स्लिटिंग और लंबाई नियंत्रित करने के लिए कट-टू-लेंथ प्रोसेसिंग चुनें; किसी उत्पादन प्रक्रिया में दोनों की आवश्यकता हो सकती है।
आसपास के उपकरण भी महत्वपूर्ण होते हैं। कॉइल फीडिंग, वक्रता कम करने के लिए लेवलिंग, लंबाई मापन और पट्टी को सहारा देना, प्राप्त उत्पाद को प्रभावित करते हैं। केवल कटिंग हेड का चयन करने से शीट की समतलता या आयामी एकरूपता सुनिश्चित नहीं होती।
फ्लाइंग शीयर अपनी कटाई गति को चलती सामग्री के साथ समन्वित करता है, ताकि कटाई के दौरान लाइन की फीडिंग जारी रह सके। यह उन प्रक्रियाओं के लिए उपयुक्त है जहाँ प्रत्येक टुकड़े के लिए सामग्री को रोकना अपस्ट्रीम उत्पादन को बाधित करेगा या उत्पादन क्षमता को सीमित करेगा।
केवल मशीन की अधिकतम गति नहीं, बल्कि निर्धारित लाइन गति पर आवश्यक कट लंबाई की पुष्टि करें। समान फीड गति पर, छोटे टुकड़ों के लिए प्रति इकाई समय अधिक कट लगाने पड़ते हैं। शीयर को प्रत्येक कटिंग चक्र पूरा करके अगले चक्र के लिए तैयार होना चाहिए; “फ्लाइंग” इसकी संचालन विधि को दर्शाता है, असीमित कटिंग आवृत्ति या सामग्री क्षमता को नहीं।
प्लेट शीयर सीधे किनारों वाली डेक प्लेट, टैंक-शेल ब्लैंक और भारी उपकरण निर्माण के लिए स्टॉक तैयार करती हैं। इन अनुप्रयोगों में प्लेट की वास्तविक मोटाई, सामग्री की मजबूती और कट लंबाई के अनुरूप क्षमता आवश्यक होती है। किसी एक सामग्री के लिए दी गई रेटिंग को समान मोटाई वाली अधिक मजबूत प्लेट पर लागू नहीं माना जा सकता।
अपने अनुप्रयोग की प्लेट मोटाई, सामग्री की मजबूती और आवश्यक कट लंबाई के आधार पर उपयुक्त मशीन चुनने या कोटेशन प्राप्त करने के लिए विशेषज्ञ से संपर्क करें।
शीयरिंग से किनारे तैयार करने का हर कार्य भी पूरा नहीं होता। टैंक-शेल ब्लैंक को अभी भी रोलिंग की आवश्यकता होती है, और वेल्डेड जोड़ के लिए ऐसा बेवल आवश्यक हो सकता है जिसे शीयर नहीं बना सकती। शीयरिंग की तुलना किसी अन्य कटिंग प्रक्रिया से करते समय इस अतिरिक्त कार्य को शामिल करें; यदि स्टॉक रेटिंग से अधिक है, तो दूसरी मशीन या प्रक्रिया चुनें।
संगत बार, एंगल और अन्य प्रोफाइल को निर्धारित लंबाई में काटने के लिए आयरनवर्कर के शीयरिंग स्टेशन या समर्पित सेक्शन शीयर का उपयोग करें। सपाट शीट के विपरीत, आकारयुक्त सेक्शन के लिए उसके अनुप्रस्थ काट के अनुकूल ब्लेड और सपोर्ट आवश्यक होते हैं।
केवल मशीन की समग्र बल रेटिंग नहीं, बल्कि टूलिंग और रेटेड सेक्शन आयामों की भी जाँच करें। एंगल के लेग का आकार, मोटाई और कटिंग दिशा स्टेशन के अनुकूल होनी चाहिए। जहाँ सिरे की विकृति या समकोण से हटे हुए कट फिट-अप को प्रभावित कर सकते हैं, वहाँ जोड़ की आवश्यकताओं के अनुसार परीक्षण कट का निरीक्षण करें; यदि शीयर किया हुआ सिरा अत्यधिक फिनिशिंग के बिना उन आवश्यकताओं को पूरा नहीं कर सकता, तो सॉइंग बेहतर हो सकती है।
एलीगेटर और हेवी-ड्यूटी स्क्रैप शीयर उपयुक्त स्क्रैप को ऐसे टुकड़ों में काटती हैं जिन्हें संभालना, परिवहन करना या आगे की प्रक्रिया में भेजना आसान हो। इनका उद्देश्य प्रबंधनीय आकार प्राप्त करना है, न कि साफ-सुथरा दिखने वाला किनारा या कड़ी सहनशीलता वाला उत्पादन ब्लैंक बनाना।
इसलिए चयन मुख्यतः अनुमत फीडस्टॉक, कटिंग क्षमता, जॉ ओपनिंग और लोडिंग व्यवस्था पर केंद्रित होता है। अनियमित स्क्रैप भी मशीन की सीमाओं के भीतर फिट होना चाहिए; खुरदरे कट की स्वीकार्यता मशीन को ओवरलोड करने को उचित नहीं ठहराती।
ये अनुप्रयोग नाम अलग-अलग विशेषताओं को दर्शाते हैं। “गिलोटिन” ब्लेड की व्यवस्था बताता है, “पावर” शक्ति-संचालित संचालन को, “प्लेट” स्टॉक के वर्ग को और “फ्लाइंग” यह बताता है कि कटिंग चलती हुई लाइन के साथ कैसे समन्वित होती है। एक मशीन पर इनमें से कई लेबल लागू हो सकते हैं, इसलिए इन्हें परस्पर अनन्य श्रेणियाँ नहीं मानना चाहिए।
एक शियर एक ही समय में हाइड्रॉलिक, गिलोटिन और CNC-नियंत्रित हो सकता है। ये लेबल क्रमशः उसके ड्राइव, ब्लेड की गति और नियंत्रणों का वर्णन करते हैं—ये तीन परस्पर प्रतिस्पर्धी मशीन प्रकार नहीं हैं। किसी विनिर्देश को अलग-अलग विशेषताओं के समूह के रूप में पढ़ें: ब्लेड कैसे चलता है, उसे किससे शक्ति मिलती है, स्टॉक को कैसे स्थित किया जाता है और मशीन कौन-सा कटिंग ऑपरेशन करती है। इससे किसी नियंत्रण सुविधा या ड्राइव लेबल को इस बात का प्रमाण मानने की गलती नहीं होती कि मशीन आपके पार्ट के लिए उपयुक्त है।
एक गिलोटिन शियर अपने ऊपरी ब्लेड को सीधे ऊर्ध्वाधर पथ पर चलाता है। एक स्विंग-बीम शियर ऊपरी ब्लेड को एक ऐसी बीम पर रखता है जो धुरी पर घूमती है, इसलिए ब्लेड एक चाप का अनुसरण करता है। दोनों व्यवस्थाएँ सपाट स्टॉक में सीधे कट लगा सकती हैं; स्विंग-बीम की वक्र गति का अर्थ यह नहीं है कि वह वक्र रूपरेखाएँ काटती है।
अलग-अलग पथ इस बात को प्रभावित करते हैं कि ब्लेड एक-दूसरे के पास कैसे आते हैं और एक-दूसरे को कैसे पार करते हैं, लेकिन इनमें से कोई भी अपने आप कट की गुणवत्ता निर्धारित नहीं करता। ब्लेड क्लीयरेंस—कटिंग किनारों के बीच का अंतर—और रेक एंगल—एक कटिंग किनारे का दूसरे के सापेक्ष झुकाव—भी महत्त्वपूर्ण हैं। क्लीयरेंस किनारे पर होने वाले विरूपण और फ्रैक्चर को प्रभावित करता है; रेक कट को उसकी लंबाई के साथ क्रमिक रूप से फैलाता है और अलग हुई पट्टी के मुड़ने को प्रभावित कर सकता है। मशीन की दृढ़ता, स्टॉक की मोटाई और वर्कपीस का सपोर्ट भी परिणाम को प्रभावित करते हैं।
इन डिज़ाइनों की तुलना अपनी आवश्यक कट के आधार पर करें, न कि “विरूपण-मुक्त” संचालन के वादे के आधार पर। परीक्षण में प्रतिनिधि सामग्री और पार्ट के वास्तविकता-संगत आयामों का उपयोग होना चाहिए: एक चौड़ा ब्लैंक यह प्रदर्शित नहीं करता कि वही मशीन किसी संकरी पट्टी को कैसे संभालेगी। किनारे की सीध और पार्ट के समतलपन की अलग-अलग जाँच करें, क्योंकि सीधा कट भी पार्ट को विकृत छोड़ सकता है।
एक्चुएशन का अर्थ उस प्रणाली से है जो कटिंग बल की आपूर्ति और संचार करती है:
ये अंतर गति, ड्यूटी साइकल—संचालन और विश्राम का अनुमत क्रम—तथा रखरखाव से जुड़े प्रश्नों का मार्गदर्शन करते हैं। ये किसी एक विकल्प को सार्वभौमिक रूप से श्रेष्ठ सिद्ध नहीं करते। केवल उसके ड्राइव के कारण यह न मानें कि किसी हाइड्रॉलिक मशीन की क्षमता किसी मैकेनिकल मशीन से अधिक या उसकी सटीकता बेहतर है।
वास्तविक सामग्री की मजबूती, मोटाई और कट की लंबाई के लिए क्षमता सत्यापित करें। ब्लेड गाइडेंस, फ्रेम की स्थिति, गेजिंग और स्टॉक हैंडलिंग के आधार पर आयामी सटीकता का आकलन करें। उत्पादन कार्य के लिए, सबसे तेज़ विज्ञापित स्ट्रोक दर को तैयार पार्ट का आउटपुट मानने के बजाय इच्छित लोड के अंतर्गत निरंतर साइकल दर की जाँच करें।
बैकगेज एक समायोज्य स्टॉप है, जो शीट को कटिंग लाइन के सापेक्ष स्थिति में रखता है। इसकी स्थिति फीड की दिशा में ब्लैंक का आयाम तय करती है। हाथ से समायोजित बैकगेज बार-बार एक जैसे काम में मदद कर सकता है; मोटर से चलने वाला बैकगेज स्टॉप को खिसकाता है, जबकि कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) प्रोग्राम की गई स्थितियों और क्रमों के अनुसार उसे चला सकता है। मोटर से चलने वाला बैकगेज आवश्यक नहीं कि CNC-नियंत्रित भी हो।
इसलिए CNC बार-बार मापने और हाथ से समायोजन करने की जरूरत घटाता है, खासकर जब किसी काम में कई अलग-अलग ब्लैंक आयाम चाहिए हों। लेकिन स्टॉप की एक जैसी गति का मतलब तैयार पुर्जों का एक जैसा होना नहीं है। शीट को स्टॉप से ठीक तरह सटना चाहिए, कटिंग लाइन के साथ समकोण पर रहना चाहिए और कटाई के दौरान नियंत्रित रहना चाहिए। कैलिब्रेशन और यांत्रिक घिसावट भी प्राप्त आयाम को प्रभावित करते हैं।
CNC उस विकृति और टूटन की प्रक्रिया को नहीं बदलता जिससे सामग्री अलग होती है। केवल स्थिति निर्धारण के जरिए यह बर्र को खत्म नहीं कर सकता, ब्लेडों के बीच अनुचित अंतर को ठीक नहीं कर सकता, या सीधे ब्लेडों को रूपरेखा के अनुसार काटने वाले औजारों में नहीं बदल सकता। स्थिति निर्धारण के प्रदर्शन और वास्तविक कटाई के परिणाम, दोनों की तुलना करें; वे अलग-अलग सवालों के जवाब देते हैं।
रोटरी शब्द औजार की गति बताता है, जरूरी नहीं कि उससे बनने वाली आकृति भी बताए। रोटरी स्लिटर घूमने वाले गोल चाकुओं से आगे बढ़ती सामग्री को लगातार पट्टियों में काटता है। इसके विपरीत, सर्कल शियर काटने की क्रिया को गोलाकार पथ पर निर्देशित करता है, ताकि गोल पुर्जा या किनारा बन सके। केवल गोल चाकू होने से ये मशीनें एक-दूसरे का विकल्प नहीं बन जातीं।
स्लिटर के लिए आवश्यक पट्टी-चौड़ाइयों और सामग्री की फीडिंग, उसे सहारा देने तथा एकत्र करने की व्यवस्थाओं का मूल्यांकन करें। सर्कल शियर के लिए अनुमत कटिंग व्यास, सामग्री की मोटाई और वर्कपीस के लिए सहारे की पुष्टि करें। गोलाकार कट लगाने की उसकी क्षमता से यह सिद्ध नहीं होता कि वह मनचाहे घुमावदार प्रोफाइल भी काट सकता है।
अगली तुलना को व्यवस्थित करने के लिए स्पष्ट किए गए वर्गों का उपयोग करें: कटाई का कार्य, ब्लेड की गति, ड्राइव और नियंत्रण। फिर सत्यापित क्षमता, स्वीकार्य पुर्जा गुणवत्ता और व्यावहारिक उत्पादन क्रम की पुष्टि करें। ये वर्ग डिजाइन को स्पष्ट करते हैं; ये जाँच तय करती हैं कि मशीन आपकी प्रक्रिया के लिए उपयुक्त है या नहीं।
खरीद की विशिष्टताएँ ब्रोशर में दी गई सबसे अधिक क्षमता के बजाय स्वीकार्य तैयार पुर्जों के आधार पर तय करें। शियर तभी चुनें जब यह पुष्टि हो जाए कि वह वास्तविक सामग्री को आवश्यक मोटाई और लंबाई पर काट सकता है, पुर्जे की गुणवत्ता सीमाएँ पूरी कर सकता है और आवश्यक उत्पादन दर पर सुरक्षित उत्पादन में काम आ सकता है।
शुरुआत सामग्री और कटाई की सूची से करें: ग्रेड, अवस्था या टेम्पर, निर्दिष्ट मजबूती, स्टॉक की सहन-सीमाओं सहित मोटाई का दायरा और आवश्यक कटाई लंबाइयाँ। केवल सामग्री के नाम पर्याप्त नहीं हैं, क्योंकि अलग-अलग ग्रेड और अवस्थाओं की मजबूती अलग हो सकती है। अन्य स्थितियाँ समान होने पर अधिक मजबूती वाली सामग्री को काटने के लिए अधिक बल चाहिए; इसलिए माइल्ड स्टील के लिए निर्धारित मोटाई की रेटिंग उस पर लागू न भी हो सकती है।
आपूर्तिकर्ता से सामग्री, मोटाई और कटिंग लंबाई के अनुमत संयोजनों की पुष्टि करने को कहें। यह न मानें कि अलग-अलग विज्ञापित अधिकतम मोटाई और अधिकतम लंबाई एक साथ उपलब्ध होंगी। यदि रेटिंग में तनन या कतरनी सामर्थ्य निर्दिष्ट है, तो उसकी तुलना अपने स्टॉक के उसी संबंधित गुण से करें; ये मान परस्पर विनिमेय नहीं हैं।
जिस सबसे मोटे और सबसे पतले स्टॉक को आप संसाधित करना चाहते हैं, दोनों को शामिल करें। अधिकतम क्षमता पतली, सतह-संवेदनशील सामग्री के लिए उपयुक्तता सिद्ध नहीं करती। मनमाने ढंग से क्षमता घटाने का प्रतिशत लागू करने के बजाय निर्माता द्वारा अनुमोदित सीमाएँ प्राप्त करें, और यह न मानें कि छोटी कटिंग लंबाई अधिक मोटे स्टॉक की अनुमति देती है।
“साफ़ और सटीक कट” को मापने योग्य स्वीकृति मानदंडों में परिभाषित करें:
इन सीमाओं को ड्रॉइंग और बाद की प्रक्रिया के आधार पर निर्धारित करें। रफ ट्रिमिंग के लिए बनाए गए ब्लैंक में ऐसा किनारा स्वीकार्य हो सकता है जो असेंबली में बाधा डाले या वेल्डिंग से पहले तैयारी की माँग करे। दोनों में से किसी भी अनुप्रयोग के लिए कोई विशिष्ट सहनशीलता स्वतः आवश्यक नहीं होती; वास्तविक फिट और प्रक्रिया की आवश्यकताएँ इसे निर्धारित करती हैं।
स्वीकृति परीक्षणों में संबंधित सामग्री और भाग के आयामों को पुनरुत्पादित करें। केवल गेज की स्थिति नहीं, बल्कि काटकर अलग किए गए भाग को मापें, और क्लैंप तथा सपोर्ट हटाने के बाद समतलता का आकलन करें। यदि फिनिशिंग की अनुमति है, तो उसे कटिंग प्रक्रिया से बाहर का काम मानने के बजाय उसका समय और लागत शामिल करें।
स्टॉक के ग्रेड, मोटाई और ब्लेड की व्यवस्था के लिए मशीन निर्माता के सेटअप संबंधी मार्गदर्शन का पालन करें। ये सेटिंग्स परस्पर प्रभाव डालती हैं; किनारे को बेहतर बनाने के लिए किसी एक सेटिंग में बदलाव करने से भार, विकृति या अन्य स्थानों पर निशान बढ़ सकते हैं।
पुष्टि करें कि कौन-सी सेटिंग्स समायोज्य हैं और प्रत्येक के लिए कितना सेटअप कार्य आवश्यक है। परीक्षणों के दौरान अनुमोदित सेटअप दर्ज करें और जहाँ व्यावहारिक हो, एक समय में केवल एक चर बदलें। सफल परीक्षण कट केवल उन परिस्थितियों में प्राप्त परिणाम दर्शाता है; यह मशीन की परिचालन सीमाओं से आगे जाने की अनुमति स्थापित नहीं करता।
कोई संकरी पट्टी अपनी चौड़ाई की टॉलरेंस पूरी करने के बाद भी अनुपयोगी हो सकती है। बो (Bow) शीट के तल से बाहर की ओर वक्रता है; कैम्बर (Camber) उसी तल के भीतर पार्श्व वक्रता है; ट्विस्ट (Twist) पट्टी को उसकी लंबाई के साथ घुमाता है। पट्टी की गुणवत्ता के प्रमाण के रूप में चौड़े ब्लैंक को स्वीकार करने के बजाय, आवश्यक सबसे संकरी पट्टियों का प्रतिनिधिक लंबाइयों पर परीक्षण करें।
विकृति की जाँच करते समय फीडिंग, सपोर्ट, होल्ड-डाउन के प्रदर्शन, रेक और ब्लेड की स्थिति की जाँच करें। आने वाले स्टॉक में अवशिष्ट तनाव पर भी विचार करें: कटिंग से यह तनाव मुक्त हो सकता है, इसलिए केवल मशीन का समायोजन समतलता को बहाल करने में सक्षम नहीं भी हो सकता है। पट्टी को उतारने के बाद उसका निरीक्षण करें, जब सपोर्ट उसके वास्तविक आकार को छिपा नहीं रहे हों।
एल्युमीनियम और कोटेड शीट के लिए कटे हुए किनारे के साथ-साथ दोनों सतहों का भी निरीक्षण करें। गंदगी, घिसे हुए सपोर्ट, सरकता हुआ संपर्क और होल्ड-डाउन का संपर्क सतह को तब भी नुकसान पहुँचा सकते हैं, जब कट के आयाम सही हों। साफ संपर्क सतहें और निर्माता द्वारा अनुमोदित, निशान न छोड़ने वाले पैड या सपोर्ट सहायक हो सकते हैं, लेकिन उन्हें सामग्री का स्थिर नियंत्रण और सुरक्षित संचालन बनाए रखना चाहिए। अस्वीकार्य दिखावटी क्षति प्रक्रिया की एक सीमा है, केवल साफ-सफाई से जुड़ी समस्या नहीं।
उत्पादन का आकलन बिना लोड के प्रति मिनट स्ट्रोक के आधार पर नहीं, बल्कि प्रति उत्पादन अवधि स्वीकृत पुर्जों के आधार पर करें। इसमें सेटअप, लोडिंग, संरेखण, गेज की गति, कटिंग, अनलोडिंग, निरीक्षण और स्टैकिंग शामिल करें। तेज कटिंग स्ट्रोक से बहुत कम लाभ होता है, यदि ऑपरेटर चक्र का अधिकांश समय शीट को सहारा देने और उसकी स्थिति दोबारा निर्धारित करने में बिताता है।
छोटे बैचों के लिए सरल सेटअप और मैन्युअल गेजिंग अधिक उपयुक्त हो सकते हैं। बार-बार बनने वाले बैचों या अलग-अलग आकार के ब्लैंक के क्रमों के लिए पावर्ड पोजिशनिंग या प्रोग्राम किए गए नियंत्रण उचित हो सकते हैं, बशर्ते फीडिंग और अनलोडिंग उसी गति से हो सकें। स्वचालन केवल उसी कार्य को कम करता है, जिसे वह वास्तव में प्रतिस्थापित करता है।
निर्धारित कर्मचारियों और हैंडलिंग उपकरणों के साथ एक प्रतिनिधि बैच चलाएँ। जाँचें कि इनफीड सपोर्ट झुकाव को रोकते हैं या नहीं, स्टॉक गेज के सामने विश्वसनीय रूप से टिकता है या नहीं, और अलग किए गए पुर्जों तथा कटे हुए अवशेषों को काम बाधित किए बिना या किसी को जोखिम में डाले बिना एकत्र किया जा सकता है या नहीं। यदि कार्यशाला में सामग्री या आयामों को बार-बार बदला जाता है, तो आकलन में चेंजओवर भी शामिल करें।
मशीन या उसकी हैंडलिंग प्रणाली के लिए प्रतिबद्ध होने से पहले सुरक्षा और संयंत्र के अनुरूपता की समीक्षा करें:
आपातकालीन स्टॉप गार्डिंग का विकल्प नहीं हैं। उत्पादन प्रदर्शन में सामान्य कार्य के लिए निर्धारित सुरक्षा उपायों और हैंडलिंग विधियों का उपयोग अनिवार्य करें; उन्हें दरकिनार करके प्राप्त थ्रूपुट स्वीकार्य उत्पादन क्षमता नहीं है।
मशीनों की तुलना समान कार्य-मिश्रण और स्वीकृति मानदंडों के आधार पर करें। स्थापना, हैंडलिंग उपकरण, सेटअप श्रम, ऊर्जा, ब्लेड निरीक्षण और धार तेज करना, प्रतिस्थापन ब्लेड, क्लीयरेंस और संरेखण का काम, फिनिशिंग, स्क्रैप और डाउनटाइम को शामिल करें।
ब्लेड ग्राइंडिंग की सीमाओं, प्रतिस्थापन की उपलब्धता, रखरखाव के लिए पहुँच, प्रशिक्षण और सेवा प्रतिक्रिया के बारे में पूछें। यदि ब्लेड बदलने के लिए लंबे समायोजन की आवश्यकता हो या प्रतिस्थापन पुर्जों के अभाव में मशीन निष्क्रिय पड़ी रहे, तो कम खरीद मूल्य अपना लाभ खो सकता है। इसी तरह, जब बैच छोटे हों और चेंजओवर में अधिक समय लगता हो, तो ऑटोमेशन अपनी लागत की भरपाई नहीं कर सकता।
ऐसी न्यूनतम-लागत वाली व्यवस्था चुनें जो क्षमता, गुणवत्ता, सुरक्षा और कार्यप्रवाह की आवश्यकताओं को पूरा करती हो—न कि केवल सबसे सस्ती मशीन। यदि कोई भी विकल्प आवश्यक ज्यामिति, किनारे की स्थिति, सतह की फिनिश या सुरक्षित उत्पादन दर को पूरा नहीं करता, तो किसी अन्य कटिंग प्रक्रिया से तुलना करें। केवल अधिक क्षमता या अधिक स्वचालन इन सीमाओं को दूर नहीं कर सकता।
उपयुक्त सीधे कट वाले ब्लैंक के लिए शीयरिंग एक प्रभावी विकल्प बनी रहती है। जब किसी पुर्जे की आवश्यकताएँ इससे अधिक हों, तो संपूर्ण उत्पादन प्रक्रियाओं की तुलना करें: शीयरिंग के बाद पंचिंग या फिनिशिंग करना फिर भी किफायती हो सकता है, जबकि कोई अन्य प्राथमिक कटिंग प्रक्रिया हैंडलिंग और दोबारा काम करने की जरूरत को इतना कम कर सकती है कि वह अधिक उपयुक्त विकल्प बन जाए।
ये प्रक्रियाएँ प्रोग्राम किए गए पथों का अनुसरण करके घुमावदार बाहरी रूपरेखाएँ, छेद, स्लॉट और अन्य विशेषताएँ बनाती हैं, जिन्हें सीधे ब्लेड वाली शीट शीयर नहीं बना सकती। इनमें नेस्टिंग भी संभव है—अप्रयुक्त सामग्री कम करने के लिए एक शीट पर कई पुर्जों की प्रोफाइल व्यवस्थित करना। इनमें से चयन केवल ज्यामिति के आधार पर नहीं, बल्कि सामग्री की अनुकूलता और स्वीकार्य किनारे की स्थिति के आधार पर करें।
प्रोग्रामिंग, सेटअप, सामग्री की उपज, कटिंग समय, उपभोग्य सामग्रियों और फिनिशिंग की तुलना करें। लेज़र सहायक गैस, प्लाज़्मा टॉर्च की उपभोग्य सामग्रियाँ और वॉटरजेट एब्रेसिव परिचालन लागत में अलग-अलग तरह से योगदान करते हैं। बेहतर नेस्टिंग धीमी कटिंग या किनारों पर अतिरिक्त काम की भरपाई स्वतः नहीं करती।
पंचिंग में आकारयुक्त पंच और उससे मेल खाने वाली डाई का उपयोग करके छेद और स्लॉट जैसी स्थानीय विशेषताएँ बनाई जाती हैं; नॉचिंग किनारे या कोने से सामग्री हटाती है। उपयुक्त टूलिंग उपलब्ध होने पर ये प्रक्रियाएँ बार-बार बनाई जाने वाली विशेषताओं के लिए उपयुक्त होती हैं। ये शीयरिंग को बदलने के बजाय उसकी पूरक हो सकती हैं: शीयर ब्लैंक बनाती है और टूलिंग उसमें विशेषताएँ जोड़ती है।
बार-बार उत्पादन करने से टूलिंग और सेटअप की लागत अधिक पुर्जों में विभाजित हो जाती है, लेकिन प्रत्येक विशेषता को टूल और मशीन की सीमाओं के भीतर होना चाहिए। सामग्री की मजबूती, मोटाई और काटे जाने वाले किनारे की लंबाई आवश्यक बल को प्रभावित करती है। तेज पंच स्ट्रोक को स्वीकार्य प्रक्रिया का प्रमाण मानने से पहले टूल क्लीयरेंस, विशेषताओं के बीच की दूरी, बर्र और स्थानीय विरूपण की जाँच करें।
ट्यूब, बीम, चैनल, बार और ठोस स्टॉक में नियंत्रित अनुप्रस्थ कट लगाने के लिए आरी से काटना एक व्यावहारिक विकल्प है, जब उपलब्ध कतरनी मशीन उन्हें ठीक से सहारा नहीं दे सकती या अपनी अनुमोदित सीमाओं के भीतर नहीं काट सकती। फिर भी, विशेष सेक्शन या बार कतरनी मशीन उपयुक्त हो सकती है; केवल स्टॉक का आकार ही कतरनी के हर प्रकार को अनुपयुक्त नहीं ठहराता।
आरी विपरीत दिशाओं में लगे ब्लेडों के बीच पूरे सेक्शन को अलग करने के बजाय एक संकरे कट के माध्यम से सामग्री हटाती है। सामग्री और सेक्शन के अनुसार ब्लेड तथा काटने की स्थितियां चुनें और ऐसी क्लैंपिंग की व्यवस्था करें जो पतली दीवारों को कुचले बिना उनकी गति रोके। कर्फ़, यानी हटाई गई सामग्री की चौड़ाई, के लिए गुंजाइश रखें और कट का चौकोरपन तथा बर्र की स्थिति सत्यापित करें।
फिनिशिंग प्रक्रिया का मिलान वास्तविक दोष या आवश्यकता से करें। डीबरिंग नुकीले उभार हटाती है, लेकिन यह आयामी सटीकता सुनिश्चित नहीं करती या विकृति नहीं सुधारती। जहां ड्रॉइंग में सटीक स्थान पर स्थित चौकोर किनारा या नियंत्रित संदर्भ सतह आवश्यक हो, वहां कतरनी से बने किनारे के रोलओवर और फ्रैक्चर क्षेत्रों को हटाने के लिए मशीनिंग आवश्यक हो सकती है।
यदि कतरनी के बाद मशीनिंग की जाती है, तो एक निर्धारित मशीनिंग अलाउंस छोड़ें—अर्थात अतिरिक्त सामग्री, जिसे बाद की प्रक्रिया हटाती है। यह अलाउंस मनमाने मार्जिन के बजाय अपेक्षित ब्लैंक भिन्नता और आवश्यक तैयार ज्यामिति के आधार पर निर्धारित करें। जब संयुक्त प्रक्रिया विनिर्देशों को पूरा करती हो, तब कतरनी किफायती रफ़-कटिंग चरण बनी रह सकती है; फिनिशिंग का भार प्रमुख हो जाने पर विकल्पों की तुलना करें।
सीमांत निर्णय के लिए, वास्तविक उत्पादन सामग्री से बने समान प्रतिनिधि पुर्जों का उपयोग करके संभावित प्रक्रियाओं की तुलना करें। प्रत्येक मशीन की अनुमोदित परिचालन सीमा के भीतर मजबूती, मोटाई, चौड़ाई, फ़ीचर के आकार और सतह की संवेदनशीलता के सीमाकारी संयोजनों को शामिल करें। अपेक्षाकृत आसानी से काटे जाने वाले स्टॉक पर किया गया प्रदर्शन कठिन अनुप्रयोग के बारे में निर्णायक उत्तर नहीं देता।
नमूनों का निर्धारित स्वीकृति मानदंडों के अनुसार निरीक्षण करें:
कटाई के तुरंत बाद के नमूने और किसी भी प्रस्तावित द्वितीयक प्रक्रिया के बाद के भाग—दोनों का मूल्यांकन करें। उस प्रक्रिया-मार्ग को अपनाएँ जो आवश्यक उत्पादन दर पर स्वीकार्य तैयार भाग प्रदान करे और जिसमें हैंडलिंग, फिनिशिंग तथा लागतें भी शामिल हों—न कि केवल उस मशीन को, जो शुरुआती कटाई सबसे तेज़ करती है।
