ठंडे रोल्ड कार्बन स्टील बनाम गर्म रोल्ड कार्बन स्टील: क्या हैं मुख्य अंतर?
गर्म रोल्ड कार्बन स्टील (A36): सामान्य परिचय गर्म रोल्ड कार्बन स्टील को उसकी पुनःक्रिस्टलीकरण तापमान से ऊपर गर्म किया जाता…

टनेज चार्ट तभी उपयोगी होता है जब आप सामग्री, आवश्यक ज्यामिति और फॉर्मिंग विधि की पुष्टि कर लें। नाममात्र मोटाई और “कार्बन स्टील” का लेबल कई बातें अनिर्धारित छोड़ देता है: स्टील को आवश्यक त्रिज्या के अनुरूप बिना विफल हुए काम करना चाहिए, पार्ट को टूलिंग पर सही ढंग से फिट होकर पर्याप्त सहारा मिलना चाहिए, और गणना किया गया बल लागू होने वाली प्रत्येक लोड रेटिंग की सीमा के भीतर रहना चाहिए।
पंच और V-डाई चुनने से पहले एक सेटअप रिकॉर्ड तैयार करें। ड्रॉइंग की आवश्यकताओं को टूलिंग से बनने वाली त्रिज्या और स्प्रिंगबैक के अनुमानों से अलग रखें।
मशीन और उपलब्ध समाधानों की ठोस जानकारी के लिए उत्पाद ब्रोशर डाउनलोड करें और उपयुक्त विकल्पों की तुलना अपने सेटअप रिकॉर्ड से करें।
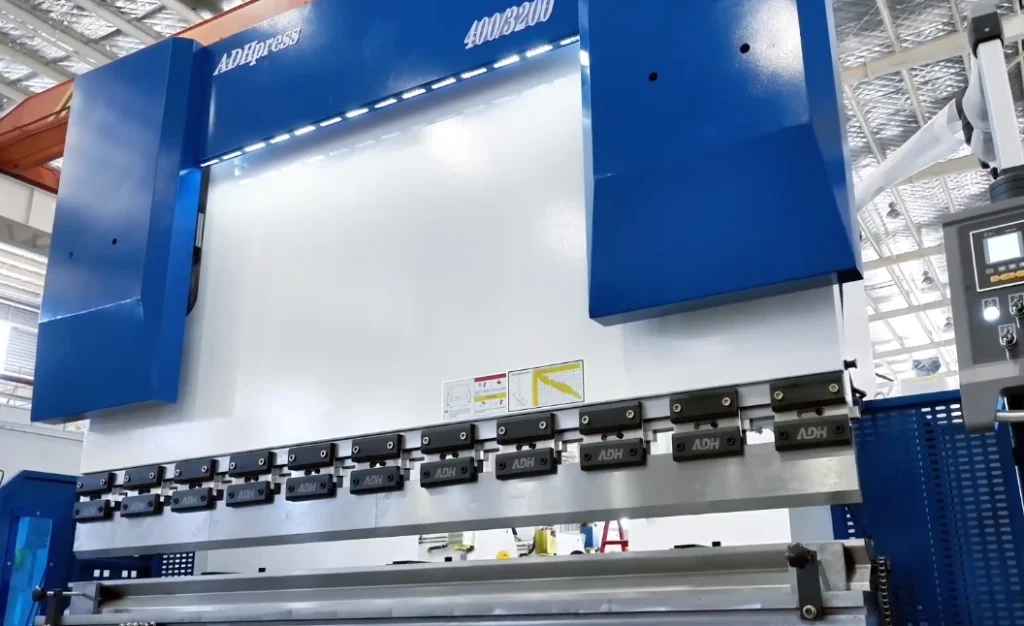
शीट की मोटाई को उपयुक्त कैलिब्रेट किए गए उपकरण से कई प्रतिनिधि स्थानों पर मापें। ऐसे बर्र या क्षतिग्रस्त किनारों से बचें जो रीडिंग को विकृत कर सकते हैं, और मापी गई सीमा दर्ज करें। एयर-बेंडिंग बल की गणना में मोटाई वर्ग वाले पद के रूप में शामिल होती है, इसलिए इसमें होने वाला अंतर लोड के अनुमान के साथ-साथ टूलिंग के चयन को भी प्रभावित करता है।
ट्रेस करने योग्य सामग्री दस्तावेज़ों से ग्रेड और आपूर्ति की गई स्थिति की पुष्टि करें तथा तन्य शक्ति को उसकी इकाइयों सहित दर्ज करें। केवल ग्रेड से फॉर्मिंग व्यवहार का पूरा विवरण नहीं मिलता: स्थिति में अंतर से शक्ति, तन्यता और स्प्रिंगबैक बदल सकते हैं। तन्य शक्ति बल की गणना में सहायक होती है; केवल इसके आधार पर सुरक्षित न्यूनतम बेंड त्रिज्या निर्धारित नहीं की जा सकती।
सामग्री लॉट दर्ज करें, ताकि ट्रायल-बेंड के परिणामों और बाद में उत्पादन में होने वाले बदलावों का उपयोग किए गए स्टॉक से पता लगाया जा सके। यदि गुणधर्म अज्ञात बने रहते हैं, तो उस कमी को स्पष्ट रूप से दर्ज करें। शक्ति के बारे में किसी भी अस्थायी अनुमान का ठोस और उचित आधार होना चाहिए; सफल ट्रायल बेंड अज्ञात सामग्री के गुणधर्म स्थापित नहीं कर सकता और न ही बिना जाँचे गए लोड को उचित ठहरा सकता है।
डाई ओपनिंग चुनने से पहले ड्रॉइंग की जानकारी सेटअप रिकॉर्ड में दर्ज करें:
ये आवश्यकताएँ मिलकर टूलिंग को सीमित करती हैं। छोटे फ्लैंज को चयनित टूलिंग की न्यूनतम फ्लैंज आवश्यकता पूरी करनी चाहिए और बेंडिंग के दौरान उचित रूप से समर्थित रहना चाहिए। टूल क्लीयरेंस में पार्ट के आकार और बेंड क्रम के लिए भी पर्याप्त जगह होनी चाहिए।
ड्रॉइंग में दी गई त्रिज्या को प्राप्त किए जाने वाले आवश्यक मान के रूप में लें। एयर बेंडिंग में बनने वाली अंदरूनी त्रिज्या डाई ओपनिंग, सामग्री और पंच ज्यामिति पर निर्भर करती है; यह स्वतः पंच-टिप की त्रिज्या के बराबर नहीं होती। इसी प्रकार, निर्दिष्ट अंतिम कोण प्राप्त करने से पहले प्रोग्राम किया गया फॉर्मिंग कोण स्प्रिंगबैक को ध्यान में रखकर निर्धारित किया जाना चाहिए।
रोलिंग दिशा चिह्नित करें और बेंड लाइन का उसके सापेक्ष अभिविन्यास दर्ज करें। जहाँ लेआउट इसकी अनुमति दे, बेंड लाइन को रोलिंग दिशा के लंबवत रखें। रोलिंग दिशा के समानांतर बेंड करने से सामान्यतः क्रैकिंग का जोखिम बढ़ता है और इसके लिए अधिक बड़ी न्यूनतम अंदरूनी त्रिज्या की आवश्यकता हो सकती है। ट्रायल पीस तैयार करते समय इस अभिविन्यास को बनाए रखें, ताकि उनके परिणाम उत्पादन ब्लैंक्स पर लागू हो सकें।
कटे हुए किनारों और पास के छेदों, नॉच तथा कटआउट का निरीक्षण करें। बर्र, किनारों की क्षति और सेक्शन में अचानक होने वाले बदलाव तनाव को केंद्रित कर सकते हैं और क्रैकिंग शुरू कर सकते हैं। बेंड के पास स्थित खुले हिस्से आसपास की सामग्री के खिंचने पर विकृत भी हो सकते हैं।
इन विशेषताओं का बेंड लाइन के सापेक्ष स्थान दर्ज करें। बिना क्षति वाली शीट के लिए न्यूनतम-त्रिज्या की सिफारिश क्षतिग्रस्त या बाधित बेंड क्षेत्र की व्यवहार्यता निर्धारित नहीं करती। सत्यापित सामग्री की स्थिति, ग्रेन का अभिविन्यास और आवश्यक त्रिज्या को पहली व्यवहार्यता जाँच में शामिल करें: क्या यह ब्लैंक निर्दिष्ट बेंड को सहन कर सकता है।
आगे दिए गए टूलिंग नियम और बल की गणना एयर बेंडिंग पर लागू होते हैं, जिसमें पंच शीट को डाई के शोल्डर के बीच बनाता है, लेकिन उसे डाई की सतहों पर पूरी तरह नहीं बैठाता। एयर-बेंडिंग चार्ट का उपयोग करने से पहले पुष्टि करें कि यही इच्छित प्रक्रिया है।
यह क्रम अपनाएँ: सामग्री और ज्यामिति का सत्यापन करें, त्रिज्या की व्यवहार्यता जाँचें, संगत पंच और V-ओपनिंग चुनें, बल की गणना करें, फिर मशीन की क्षमता, अनुमत लोड वितरण और टूलिंग रेटिंग की जाँच करें। इन जाँचों के बाद ही मापे गए ट्रायल बेंड से स्प्रिंगबैक क्षतिपूर्ति निर्धारित करें और अंतिम आयामों की पुष्टि करें; नियंत्रित और दोहराने योग्य उत्पादन के लिए उपयुक्त CNC प्रेस ब्रेक समाधान का मूल्यांकन भी इन्हीं गणनाओं और टूलिंग आवश्यकताओं के आधार पर करें।
बॉटमिंग और कॉइनिंग से संपर्क की स्थितियाँ तथा आवश्यक बल बदल जाते हैं। यदि इनमें से किसी प्रक्रिया का उपयोग करना है, तो उस विधि के लिए विशिष्ट मार्गदर्शन प्राप्त करें; एयर-बेंडिंग का अनुमान आवश्यक क्षमता या उपयुक्त टूलिंग निर्धारित नहीं करता।
आवश्यक अंदरूनी रेडियस को तभी स्वीकार करें जब नियोजित बेंडिंग परिस्थितियों में सामग्री की बेंडेबिलिटी संबंधी मार्गदर्शिका उसका समर्थन करती हो। यदि ड्रॉइंग में उस समर्थित सीमा से कम रेडियस आवश्यक है, तो टन भार बढ़ाने या बेंड कोण समायोजित करने से भी वह उत्पादन के लिए विश्वसनीय विकल्प नहीं बन सकता।
निर्दिष्ट ग्रेड और आपूर्ति की गई स्थिति के लिए न्यूनतम अंदरूनी रेडियस संबंधी मार्गदर्शन प्राप्त करें। उसमें दी गई लागू मोटाई-सीमा, बेंड की दिशा, बेंड कोण और किनारों की तैयारी की जाँच करें। पतले स्टॉक या अधिक नम्य स्थिति के लिए दी गई सिफारिश, प्रेस-ब्रेक पर मौजूद सामग्री के लिए सीमा निर्धारित नहीं करती।
जब मार्गदर्शन न्यूनतम मान को मोटाई के गुणज के रूप में व्यक्त करता है, तो उसे मार्गदर्शन में दी गई सीमा के भीतर वास्तविक स्टॉक पर लागू करें। उदाहरण के लिए, एक काल्पनिक विनिर्देश में यदि अंदरूनी रेडियस कम-से-कम मोटाई के दोगुने की माँग करता है, तो 3 मिमी स्टॉक के लिए अंदरूनी रेडियस कम-से-कम 6 मिमी होना चाहिए। यह गणना पहले से स्थापित आवश्यकता को लागू करती है; इससे यह सिद्ध नहीं होता कि किसी अन्य ग्रेड या स्थिति के लिए मोटाई का दोगुना उपयुक्त है।
तन्य शक्ति से फॉर्मिंग बल का अनुमान लगाने में सहायता मिलती है, जबकि बढ़ाव तन्य परीक्षण में होने वाले खिंचाव को दर्शाता है। इनमें से कोई भी गुण अकेले तीव्र बेंड में होने वाले स्थानीयकृत विरूपण और किनारों की संवेदनशीलता को पूरी तरह नहीं दर्शाता। जैसे-जैसे मोटाई की तुलना में अंदरूनी रेडियस घटता है, बाहरी सतह को अधिक खिंचाव सहना पड़ता है। इसलिए सामान्य रेडियस नियम प्रारंभिक जाँच का मार्गदर्शन कर सकता है, लेकिन लागू बेंडेबिलिटी मार्गदर्शन का स्थान नहीं ले सकता। यदि ऐसा मार्गदर्शन उपलब्ध नहीं है, तो रेडियस स्वीकार करने से पहले सामग्री-विशिष्ट सलाह या अनुमोदित क्वालिफिकेशन प्रक्रिया प्राप्त करें।
प्रत्येक बेंड का आकलन करने के लिए दर्ज की गई रोलिंग दिशा का उपयोग करें। रोलिंग दिशा के लंबवत बेंड लाइन, सामान्यतः, उसके समानांतर बेंड लाइन की तुलना में क्रैकिंग के प्रति बेहतर प्रतिरोध देती है। वास्तविक दिशा के लिए रेडियस संबंधी मार्गदर्शन लागू करें; ग्रेन के आर-पार बेंड की सीमा को समानांतर बेंड पर लागू न करें और यह न मानें कि कोई सार्वभौमिक गुणक इसे ठीक कर देगा।
जिन पुर्जों में अलग-अलग दिशाओं में बेंड हों, उनमें ब्लैंक की दिशा चुनने से पहले प्रत्येक महत्वपूर्ण बेंड का मूल्यांकन करें। ब्लैंक को घुमाने से एक बेंड बेहतर हो सकता है, जबकि दूसरा अधिक कठिन हो सकता है। रेडियस, दिशा और स्थानीय ज्यामिति का सबसे अधिक प्रतिबंधात्मक संयोजन यह निर्धारित करता है कि बेंड योजना स्वीकार्य है या नहीं। यदि ड्रॉइंग इसकी अनुमति देती है, तो एक बड़ा साझा रेडियस इस टकराव को हल कर सकता है।
जहाँ क्वालिफिकेशन बेंड आवश्यक हों, वहाँ परीक्षण नमूनों में उत्पादन सामग्री की स्थिति, मोटाई, रोलिंग दिशा और किनारों की तैयारी समान रखें। ये बेंड केवल टूलिंग की व्यवहार्यता और लोड रेटिंग की जाँच के बाद ही करें।
कटे हुए किनारों का निरीक्षण करें, जहाँ वे मोड़ की खिंची हुई बाहरी सतह को पार करते हैं। बर्र, खुरदरे कतरन-क्षेत्र और किनारों पर मौजूद दरारें तनाव को केंद्रित करती हैं और विफलता शुरू कर सकती हैं, भले ही नाममात्र की त्रिज्या स्वीकार्य दिखाई दे। मोड़ने की क्षमता का मूल्यांकन करने से पहले, लागू प्रक्रिया-आवश्यकताओं के अनुसार इन किनारों से बर्र हटाएँ और उन्हें तैयार करें।
बर्र हटाने से कटाई के बाद बचा हुआ कठोर या ऊष्मा-प्रभावित क्षेत्र आवश्यक रूप से समाप्त नहीं होता। यदि वह क्षेत्र संदिग्ध हो, तो किनारे की फिनिशिंग या कटाई-प्रक्रिया में स्वीकृत बदलाव निर्धारित करें; केवल दिखाई देने वाले बर्र को चिकना कर देना यह सिद्ध नहीं करता कि प्रभावित सामग्री हटा दी गई है।
जाँच की दिशा तय करने के लिए दरारों के स्थान का उपयोग करें। कटे हुए किनारों से शुरू होने वाली दरारों के मामले में किनारे की स्थिति और त्रिज्या, दोनों की जाँच करें। रोलिंग दिशा के समानांतर मोड़ों में केंद्रित दरारों के मामले में दिशा-विशिष्ट सीमाओं की समीक्षा करें। ये पैटर्न निदान संबंधी संकेत हैं, किसी एक कारण का प्रमाण नहीं।
ड्रॉइंग में अनुमत त्रिज्या-सीमा की तुलना नियोजित परिस्थितियों में सामग्री की समर्थित न्यूनतम त्रिज्या से करें। यदि इन सीमाओं में कोई ओवरलैप नहीं है, तो सेटअप रोकें और बदलाव के लिए स्वीकृति प्राप्त करें: अंदर की त्रिज्या बढ़ाएँ, जहाँ इससे सीमा का समाधान होता हो वहाँ ब्लैंक की दिशा बदलें, या उपयुक्त मोड़ने-क्षमता वाली सामग्री ग्रेड अथवा स्थिति चुनें। त्रिज्या या सामग्री बदलने पर प्रभावित आयामों और फिट की फिर से जाँच करें।
यदि स्वीकार्य त्रिज्या, सामग्री ग्रेड या ब्लैंक की दिशा तय करने के लिए तकनीकी मूल्यांकन अथवा कोटेशन की आवश्यकता हो, तो अपनी ड्रॉइंग और सामग्री संबंधी विवरण के साथ समाधान पर चर्चा करने के लिए संपर्क करें।
स्वीकृत त्रिज्या-सीमा और उसे समर्थित करने वाली परिस्थितियों को दर्ज करें। अब यही सीमा V-डाई के चयन को नियंत्रित करती है: ओपनिंग से स्वीकार्य त्रिज्या प्राप्त होनी चाहिए, और संबंधित पंच तथा डाई ज्यामिति को फ्लैंज का भी समर्थन करना चाहिए तथा स्प्रिंगबैक की क्षतिपूर्ति के लिए आवश्यक ओवरबेंड की अनुमति देनी चाहिए। सामग्री के लिए व्यवहार्य त्रिज्या पहला द्वार है; संगत टूलिंग अगला है।
ऐसे संभावित पंच-और-डाई संयोजन चुनें जो स्वीकृत त्रिज्या बना सकें, फ्लैंज को पर्याप्त समर्थन दें और स्प्रिंगबैक की क्षतिपूर्ति के लिए आवश्यक ओवरबेंड की अनुमति दें। टन भार तालिका से चुनी गई डाई ओपनिंग को भी मशीन की भार-क्षमता प्रासंगिक होने से पहले इन सभी ज्यामितीय जाँचों में सफल होना चाहिए; इसके बाद उत्पादन आवश्यकताओं के अनुरूप एनसी प्रेस ब्रेक विकल्प का मूल्यांकन किया जा सकता है।
एयर बेंडिंग में सामान्य माइल्ड स्टील के लिए इस प्रचलित प्रारंभिक अनुमान का उपयोग करें:
यहाँ, (V) डाई का ओपनिंग और (t) सामग्री की मोटाई है, जिन्हें समान इकाइयों में व्यक्त किया गया है। यह अनुमान एक संभावित ओपनिंग निर्धारित करता है; इससे यह सिद्ध नहीं होता कि टूलिंग पार्ट के लिए उपयुक्त है।
काल्पनिक 2 mm माइल्ड-स्टील पार्ट के लिए शुरुआती ओपनिंग (8 \times 2 = 16) mm है। इस आकार के सबसे निकट उपलब्ध डाई को स्वीकृत रेडियस सीमा और आपूर्तिकर्ता की न्यूनतम-फ्लैंज आवश्यकताओं के संदर्भ में जाँचें। यदि इनमें से कोई भी जाँच विफल हो, तो किसी अन्य ओपनिंग पर विचार करें और दोनों जाँचें दोहराएँ। ओपनिंग बदलने से केवल आवश्यक बल ही नहीं बदलता।
सामान्य माइल्ड-स्टील एयर बेंडिंग में, अंदरूनी रेडियस डाई के ओपनिंग के संबंध में लगभग इस प्रकार बनता है:
काल्पनिक 16 mm ओपनिंग के लिए इससे (r_i \approx 2.56) mm, अर्थात लगभग 2.6 mm, प्राप्त होता है। पूर्णांकित मान इस अनुमान की सीमित सटीकता को दर्शाता है। इसकी तुलना ड्रॉइंग और सामग्री के लिए पहले से स्वीकृत रेडियस सीमा से करें।
यह गुणांक अनुभवजन्य शुरुआती नियम है, सामग्री से स्वतंत्र संबंध नहीं। ग्रेड, आपूर्ति की स्थिति, वास्तविक मोटाई और टूल-संपर्क ज्यामिति परिणाम को बदल सकते हैं। अनुमान को परिष्कृत करने के लिए लागू सामग्री और टूलिंग डेटा का उपयोग करें। यदि अनुमानित रेडियस स्वीकृति सीमा के निकट हो, तो उत्पादन अनुमोदित करने के लिए इस नियम को पर्याप्त रूप से सटीक न मानें। लोड जाँच पूरी करने के बाद, प्रतिनिधि परीक्षण बेंडों पर रेडियस मापें।
पंच-नोज़ रेडियस अपने-आप तैयार अंदरूनी रेडियस नहीं बन जाता। एयर बेंडिंग में शीट डाई के शोल्डरों पर फैली रहती है और पंच के नीचे आकार लेती है; ओपनिंग और सामग्री की प्रतिक्रिया बेंड प्रोफ़ाइल को प्रभावित करती हैं।
सामग्री और मोटाई के लिए बहुत नुकीला नोज़ संपर्क दबाव को केंद्रित कर देता है, जिससे स्थानीय सिकुड़न या निशान पड़ सकते हैं। कसा हुआ रेडियस प्राप्त करने के लिए उपलब्ध सबसे छोटे नोज़ का चयन करने के बजाय, प्रस्तावित मोटाई, ओपनिंग और सामग्री के लिए टूलिंग सप्लायर के निर्देशों की जाँच करें।
बड़े नोज़ की भी सावधानीपूर्वक जाँच आवश्यक है। जब वह शीट के संपर्क में आने और पंच के चारों ओर लिपटने के तरीके को काफी बदल देता है, तो सरल (0.16V) अनुमान अब बेंड का सही वर्णन नहीं कर सकता। उस नोज़ और डाई के संयोजन पर लागू निर्देशों का उपयोग करें और ट्रायल निरीक्षण में प्राप्त रेडियस तथा पार्ट क्लीयरेंस को शामिल करें।
सबसे छोटे फ्लैंज की तुलना वास्तविक ओपनिंग, शोल्डर ज्यामिति और बेंड कोण के लिए डाई सप्लायर की न्यूनतम फ्लैंज आवश्यकता से करें। ड्रॉइंग से तुलना करने से पहले यह सुनिश्चित करें कि सप्लायर फ्लैंज लंबाई को किस प्रकार परिभाषित करता है: सैद्धांतिक तीखे कोने तक का आयाम, बेंड टैंजेंट तक के आयाम से अलग हो सकता है।
बेंड विकसित होते समय शीट को दोनों डाई शोल्डरों पर सपोर्ट बनाए रखना चाहिए। छोटा फ्लैंज संपर्क खो सकता है और ओपनिंग में फिसल सकता है, जिससे कोण में बदलाव, ट्विस्ट या बेंड स्थान में असंगति उत्पन्न हो सकती है। शोल्डर के साथ प्रारंभिक संपर्क यह सिद्ध नहीं करता कि पूरे ओवरबेंड के दौरान सपोर्ट पर्याप्त बना रहेगा।
बेंड के पास कटआउट, नॉच और कोणीय किनारों की भी जाँच करें। नाममात्र फ्लैंज लंबाई पर्याप्त दिखाई देने पर भी वे स्थानीय सपोर्ट हटा सकते हैं। यदि सपोर्ट अपर्याप्त हो, तो संकरी ओपनिंग या उपयुक्त वैकल्पिक टूलिंग पर विचार करें, फिर रेडियस, पंच संगतता और बल की दोबारा जाँच करें।
अनलोडिंग के बाद स्प्रिंगबैक बेंड को खोल देता है, इसलिए लोड के दौरान कोण, आवश्यक अंतिम कोण से अधिक तीक्ष्ण होना चाहिए। पंच और डाई दोनों की ज्यामिति को इच्छित एयर-बेंडिंग संपर्क स्थितियों को बनाए रखते हुए उस लोडेड कोण की अनुमति देनी चाहिए।
नाममात्र 90-डिग्री बेंड के लिए 88-डिग्री टूलिंग कुछ ओवरबेंड भत्ता दे सकती है, लेकिन केवल उसका नामांकन यह सिद्ध नहीं करता कि भत्ता पर्याप्त है। लागू सेटअप डेटा से अपेक्षित क्षतिपूर्ति निर्धारित करें, फिर पूरे टूल प्रोफाइल और नियोजित स्ट्रोक की जाँच करें। लोड क्षमता सत्यापित होने के बाद ट्रायल बेंड वास्तविक क्षतिपूर्ति निर्धारित करेंगे।
पूरे स्ट्रोक के दौरान वर्कपीस, पंच बॉडी, डाई, होल्डर और पहले से बने किसी भी फ्लैंज के बीच क्लीयरेंस की जाँच करें। यदि आवश्यक लोडेड कोण तक पहुँचने से पहले शीट डाई फेस पर बैठ जाती है या किसी इंटरफेरेंस का सामना करती है, तो अतिरिक्त रैम ट्रैवल को सामान्य एयर बेंडिंग नहीं माना जा सकता। इससे संपर्क स्थितियाँ बदलती हैं और बल तेजी से बढ़ सकता है। आगे बढ़ने से पहले संगत प्रोफाइल चुनें या बेंड क्रम में संशोधन करें।
अन्य परिस्थितियाँ समान होने पर, एयर बेंड में चौड़ी ओपनिंग फॉर्मिंग बल को लंबी मोमेंट आर्म देती है और आवश्यक बल घटाती है। इससे अनुमानित रेडियस भी बड़ा होता है, अधिक फ्लैंज सपोर्ट की आवश्यकता होती है और स्प्रिंगबैक तथा उसे सुधारने के लिए आवश्यक ओवरबेंड बढ़ सकता है।
काल्पनिक उदाहरण में, ओपनिंग को 16 mm से 20 mm तक बढ़ाने पर अनुमानित अंदरूनी त्रिज्या लगभग 2.6 mm से बढ़कर 3.2 mm हो जाती है। यह विकल्प तभी उपयोगी है जब बड़ी त्रिज्या स्वीकार्य बनी रहे, फ्लैंज अभी भी आपूर्तिकर्ता की सपोर्ट आवश्यकता पूरी करता हो, और पंच-डाई संयोजन पर्याप्त ओवरबेंड क्लीयरेंस उपलब्ध कराता हो।
बल की गणना में केवल ज्यामितीय रूप से व्यवहार्य संयोजनों को शामिल करें। अगली जाँच में यह स्थापित होना चाहिए कि मशीन और लोड के अधीन प्रत्येक टूलिंग घटक अपनी लागू लोड रेटिंग के अंतर्गत हर संभावित सेटअप को सहन कर सकता है।
प्रत्येक ज्यामितीय रूप से व्यवहार्य सेटअप के लिए अनुमानित एयर-बेंडिंग बल की गणना करें, फिर यह सत्यापित करें कि वास्तविक लोडिंग परिस्थितियों में प्रेस और लोड के अधीन प्रत्येक टूलिंग घटक उस बल को वहन कर सकता है। बेंड प्रेस की कुल टन भार रेटिंग से कम होते हुए भी पंच, डाई, होल्डर, अडैप्टर, क्लैंप या अनुमत संकेंद्रित-लोड सीमा से अधिक हो सकता है। कुल क्षमता केवल पहली जाँच है।
पारंपरिक एयर बेंडिंग के लिए उपयोग करें:
यहाँ, (F) kN में अनुमानित बल है, (\sigma_u) MPa में तन्य शक्ति है, (L) स्ट्रोक के दौरान सक्रिय बेंड लंबाई mm में है, (t) शीट की मोटाई mm में है, और (V) डाई ओपनिंग mm में है। स्थापित टूल की लंबाई के बजाय बनने वाली लंबाई का उपयोग करें।
तन्य शक्ति, तन्यता परीक्षण में प्राप्त अधिकतम इंजीनियरिंग तन्य तनाव है। यह इस अनुमान के लिए सामग्री-शक्ति इनपुट है। इसे यील्ड शक्ति से अलग रखें—जो स्थायी विकृति की शुरुआत से संबद्ध तनाव है—क्योंकि यील्ड शक्ति बाद की स्प्रिंगबैक चर्चा के लिए प्रासंगिक है। यील्ड शक्ति को प्रतिस्थापित करने से सूत्र का अभिप्रेत आधार बदल जाता है।
इकाइयाँ भाजक का कारण स्पष्ट करती हैं: MPa = N/mm², इसलिए (\sigma_u L t^2/V) से न्यूटन प्राप्त होते हैं; इस परिणाम को 1,000 से विभाजित करने पर इसे किलो-न्यूटन में बदला जाता है। गुणांक 1.42 अनुभवजन्य है, इसलिए केवल विमीय संगति से इसकी सटीकता स्थापित नहीं होती।
आपूर्तिकर्ता के चार्ट में सामग्री की शक्ति के आधार, इकाइयों, मोड़ कोण तथा लागू मोटाई और टूलिंग सीमा की जाँच करें। संदर्भ-शक्ति पर आधारित चार्ट में, जब वर्कपीस की शक्ति अलग हो, तो आपूर्तिकर्ता की सुधार-विधि आवश्यक होती है।
कुछ चार्ट-आधारित समीकरणों में 1.42 के बजाय 1.54 का गुणांक होता है। गुणांकों का औसत न निकालें और न ही वह चुनें जिससे बल कम प्राप्त हो। पहले यह निर्धारित करें कि दोनों समीकरणों में समान इकाइयों और अनुप्रयोग का उपयोग हो रहा है या नहीं, फिर आपूर्तिकर्ता की लागू गणना-विधि का उपयोग करें। टूलिंग संबंधी मार्गदर्शन अनुमान और टूल की सीमाएँ निर्धारित करता है; प्रेस निर्माता मशीन की सीमाएँ निर्धारित करता है।
यह संबंध पारंपरिक एयर बेंडिंग पर लागू होता है। यदि इच्छित स्ट्रोक शीट को बॉटमिंग या कॉइनिंग संपर्क में ले आता है, तो लोडिंग की प्रक्रिया बदल जाती है और यह अनुमान पूरे संचालन का वर्णन नहीं करता।
रेटिंग के साथ गणनाओं की तुलना करते समय बल की स्पष्ट इकाइयों का उपयोग करें:
100 kN के काल्पनिक अनुमानित भार के लिए, ये रूपांतरण लगभग 10.20 मीट्रिक टन-बल या 11.24 US शॉर्ट टन-बल देते हैं। ये एक ही बल को दर्शाते हैं। केवल “टन” के रूप में दिए गए रेटिंग की तुलना करने से पहले यह स्पष्ट करना आवश्यक है कि उसका अर्थ क्या है।
अन्य इनपुट को स्थिर रखने पर, बल तन्य शक्ति और प्रभावी लंबाई के साथ सीधे, मोटाई के वर्ग के साथ, तथा डाई-ओपनिंग के साथ व्युत्क्रमानुपाती रूप से बदलता है। तुलना के लिए उपयोगी संबंध है:
मोटाई का प्रभाव वर्ग के रूप में होता है, क्योंकि इसे बढ़ाने से सेक्शन का मुड़ने के प्रति प्रतिरोध बढ़ता है। अधिक चौड़ी ओपनिंग से फॉर्मिंग बल की मोमेंट आर्म बढ़ती है, जिससे अन्यथा समान परिस्थितियों में आवश्यक बल कम हो जाता है।
उदाहरण के लिए, यदि मोटाई को काल्पनिक रूप से 3.0 से बढ़ाकर 3.1 मिमी किया जाए, तो ताकत, लंबाई और ओपनिंग को अपरिवर्तित रखते हुए अनुमान ((3.1/3.0)^2), यानी लगभग 6.8%, बढ़ जाता है। मापी गई मोटाई और दस्तावेज़ित तन्य शक्ति का उपयोग करें। जहाँ उत्पादन सामग्री अनुमत सीमा में आती हो, वहाँ केवल नाममात्र मानों पर निर्भर रहने के बजाय उसकी विश्वसनीय ऊपरी मोटाई और शक्ति सीमाओं का मूल्यांकन करें।
कुल प्रेस क्षमता, कार्य स्थिति पर उपयोग योग्य बल तथा संकेंद्रित या ऑफ-सेंटर लोडिंग के लिए निर्माता की सीमाओं की जाँच करें
गणना की गई आवश्यकता की तुलना मशीन पर लागू प्रत्येक सीमा से करें:
ये जाँचें अलग-अलग तंत्रों से संबंधित हैं। छोटा बेंड बेड और रैम के सीमित क्षेत्र में बल को संकेंद्रित करता है; ऑफ-सेंटर बेंड मशीन पर असमान लोडिंग उत्पन्न करता है। कुल निर्धारित बल से कम रहने मात्र से इनमें से किसी भी स्थिति का समाधान नहीं होता। सेटअप को स्वीकृत करने से पहले निर्माता के लागू लोड आरेखों या निर्देशों का उपयोग करें।
प्रयुक्त लंबाई पर बल की तुलना पंच, डाई, होल्डर, अडैप्टर और क्लैंप की रेटिंग से करें
जहाँ किसी घटक की रेटिंग प्रति इकाई लंबाई बल के रूप में व्यक्त की गई हो, वहाँ औसत लाइन लोड की गणना करें:
काल्पनिक 100 kN भार को 500 mm पर लागू करने पर (q=0.20) kN/mm, अर्थात 200 kN/m, प्राप्त होता है। इस मान की तुलना समान इकाइयों में व्यक्त रेटिंग से करें।
भार वहन करने वाले वास्तविक पंच और डाई प्रोफाइल, होल्डर, अडैप्टर तथा क्लैंप की जाँच करें। इसमें सेगमेंट की लंबाई और माउंटिंग व्यवस्था से जुड़ी सीमाएँ भी शामिल हैं। किसी अन्य प्रोफाइल या एंगेजमेंट स्थिति की रेटिंग इस सेटअप की क्षमता निर्धारित नहीं करती।
औसत लाइन लोड केवल प्रारंभिक जाँच के लिए की जाने वाली गणना है। बाधित एंगेजमेंट, असमान संपर्क या स्थानीय विशेषताओं के कारण बल असमान रूप से वितरित हो सकता है। इसलिए कुल बल को लंबाई से विभाजित करना स्थानीय लोडिंग के लिए निर्माता के मार्गदर्शन का विकल्प नहीं है।
अनुमानित बल में मनमाने प्रतिशत की वृद्धि करने से यह निर्धारित नहीं किया जा सकता कि किसी विशेष टूल प्रोफाइल, छोटे सेगमेंट या ऑफ-सेंटर व्यवस्था की अनुमति है या नहीं। संबंधित निर्माता द्वारा निर्दिष्ट परिस्थितियों के अंतर्गत बताए गए किसी भी रिज़र्व या डीरेटिंग को लागू करें। यदि लागू रेटिंग उपलब्ध नहीं है, तो परीक्षणपूर्वक बेंडिंग करने से पहले उसे प्राप्त करें।
सामान्य बॉटमिंग गुणक भी एयर-बेंडिंग सेटअप को मान्य नहीं कर सकता और न ही अनपेक्षित बॉटमिंग को उचित ठहरा सकता है। संपर्क की बदली हुई परिस्थितियों के लिए उस ऑपरेशन के अनुरूप विधि और क्षमता का आकलन आवश्यक है।
अनुमानित आवश्यकता को लागू मशीन और घटक सीमाओं से अलग दर्ज करें। इसके बाद, एक 3 mm पार्ट के लिए दो संभावित डाई ओपनिंग पर यही गणना और समान क्षमता जाँच लागू करें। कम बल वाला विकल्प तभी संभावित माना जाएगा, जब वह निर्धारित ज्यामितीय आवश्यकताओं को भी पूरा करे।
इस काल्पनिक सेटअप में, V ओपनिंग को 24 से 30 mm तक बढ़ाने पर अनुमानित बल 20 प्रतिशत कम हो जाता है, लेकिन अनुमानित आंतरिक त्रिज्या 3.8 से 4.8 mm तक बढ़ जाती है। चौड़ी डाई तभी उपयोगी विकल्प है, जब बड़ी त्रिज्या, फ्लैंज-सपोर्ट की आवश्यकता और उपलब्ध ओवरबेंड क्लीयरेंस पार्ट के अनुकूल हों।
इस उदाहरणात्मक सेटअप के लिए 450 MPa तन्य शक्ति वाले 3 mm कार्बन स्टील की पारंपरिक एयर बेंडिंग और 1,000 mm की निरंतर एंगेज्ड बेंड लंबाई मान लें। ये इनपुट तुलना स्थापित करते हैं; वे सामग्री की बेंड-योग्यता या मशीन और टूलिंग की क्षमता निर्धारित नहीं करते।
24 मिमी का ओपनिंग सामग्री की मोटाई का आठ गुना है, इसलिए यह एक सामान्य प्रारंभिक विकल्प है। पिछली गणना-विधि के 1.42 गुणांक का उपयोग करते हुए:
यहाँ, (R_m) MPa में तन्य शक्ति है; (L), (t), और (V) क्रमशः संलग्न लंबाई, मोटाई और डाई ओपनिंग हैं, जिन्हें मिलीमीटर में व्यक्त किया गया है। परिणाम लगभग 240 kN है, जो 24.4 मीट्रिक टन-बल या 26.9 अमेरिकी शॉर्ट टन-बल के बराबर है; रूपांतरण के लिए अपरिष्कृत बल का उपयोग किया गया है। 1 मीटर की संलग्न लंबाई पर औसत रेखीय भार लगभग 240 kN/m है।
यह उदाहरण मानता है कि 1.42 वाली विधि लागू होती है। यदि टूलिंग आपूर्तिकर्ता कोई अन्य गुणांक या गणना-विधि निर्दिष्ट करता है, तो दोनों विकल्पों की रेटिंग से तुलना करने से पहले उनकी पुनर्गणना करें।
पहले दिए गए अनुमानित त्रिज्या आकलन, (r_i\approx0.16V), को लागू करते हुए:
यह एयर-फॉर्मिंग से प्राप्त होने वाली अपेक्षित त्रिज्या है; यह न तो सुनिश्चित अंतिम मान है और न ही केवल पंच-टिप की त्रिज्या। सामग्री की स्थिति और वास्तविक टूलिंग संयोजन की अभी पुष्टि आवश्यक है।
मोटाई, तन्य शक्ति और एंगेजमेंट को अपरिवर्तित रखते हुए:
यह लगभग 192 kN, 19.5 मीट्रिक टन-बल, या 21.5 अमेरिकी शॉर्ट टन-बल है, जिसका औसत लाइन लोड 192 kN/m है।
इस मॉडल के अनुसार, बल V ओपनिंग के साथ व्युत्क्रमानुपाती रूप से बदलता है:
वही त्रिज्या अनुमान देता है:
अधिक चौड़ा खुलाव लंबी फॉर्मिंग मोमेंट आर्म प्रदान करता है, जिससे बल कम होता है और अनुमानित बेंड त्रिज्या बढ़ती है। यह ज्यामितीय परिवर्तन निर्धारित करता है कि बल में हुई कमी व्यावहारिक रूप से उपयोगी है या नहीं।
प्रत्येक पूर्ण पंच-और-डाई संयोजन पर निम्नलिखित जाँचें लागू करें:
| जाँच | 24 mm V विकल्प | 30 mm V विकल्प |
|---|---|---|
| सामग्री की न्यूनतम त्रिज्या | पुष्टि करें कि लगभग 3.8 mm, सामग्री की स्थिति और ग्रेन की दिशा के सापेक्ष बेंड दिशा के लिए प्रलेखित बेंड-क्षमता आवश्यकताओं को पूरा करता है। | लगभग 4.8 mm पर वही जाँच लागू करें; केवल बड़ी त्रिज्या स्वीकार्यता सिद्ध नहीं करती। |
| ड्रॉइंग सीमाएँ | पुष्टि करें कि अनुमत अंतिम त्रिज्या सीमा में अपेक्षित परिणाम शामिल है। | यदि ड्रॉइंग बड़ी त्रिज्या को समायोजित नहीं कर सकती, तो इस विकल्प को अस्वीकार करें। |
| फ्लैंज सपोर्ट | चयनित प्रोफ़ाइल और बेंड कोण के लिए सप्लायर द्वारा निर्दिष्ट न्यूनतम आवश्यकता के विरुद्ध वास्तविक फ्लैंज की जाँच करें। | सपोर्ट की स्पष्ट रूप से पुनः जाँच करें: अधिक चौड़े खुलाव के लिए सामान्यतः लंबा फ्लैंज आवश्यक होता है। |
| पंच संगतता और ओवरबेंड क्लियरेंस | आवश्यक स्ट्रोक के दौरान उपयुक्त पंच त्रिज्या, टूल कोण और क्लियरेंस की पुष्टि करें। | पुष्टि करें कि चयनित संयोजन बिना इंटरफेरेंस या अनपेक्षित बॉटमिंग के आवश्यक ओवरबेंड तक पहुँच सकता है। |
| मशीन क्षमता | कुल क्षमता, कार्य स्थिति पर उपलब्ध बल तथा केंद्रित या ऑफ-सेंटर लोडिंग सीमाओं के विरुद्ध लगभग 240 kN की जाँच करें। | लगभग 192 kN पर उन्हीं सीमाओं को लागू करें। |
| लोडेड टूलिंग घटक | लागू पंच, डाई, होल्डर, अडैप्टर और क्लैंप रेटिंग के विरुद्ध लगभग 240 kN/m की जाँच करें। | इस सटीक संयोजन की रेटिंग के विरुद्ध लगभग 192 kN/m की जाँच करें। |
लाइन लोड निरंतर और उचित रूप से समान एंगेजमेंट मानकर निर्धारित किए गए हैं। सेगमेंट प्रतिबंधों, बाधित संपर्क और स्थानीय लोडिंग के लिए अभी भी लागू निर्माता के दिशा-निर्देश आवश्यक हैं। उत्पादन में संभावित अधिकतम मोटाई और मजबूती का भी आकलन करें; नाममात्र गणनाएँ अधिक मजबूत या अधिक मोटी सामग्री को स्वतः शामिल नहीं करतीं।
दिए गए आँकड़ों के आधार पर अकेले किसी भी विकल्प को स्वीकृत नहीं किया जा सकता: सामग्री की न्यूनतम त्रिज्या, ड्रॉइंग सहनशीलताएँ, फ्लैंज के आयाम, क्लियरेंस और लागू रेटिंग अभी भी आवश्यक इनपुट हैं।
24 mm V चुनें, यदि इसकी अधिक छोटी अनुमानित त्रिज्या पार्ट के लिए उपयुक्त हो और पूरा सेटअप अधिक लोड को सहन करता हो। 30 mm V चुनें, यदि बड़ी त्रिज्या और फ्लैंज की आवश्यकता स्वीकार्य हो तथा इसकी टूलिंग, क्लियरेंस और क्षमता संबंधी जाँचें सफल हों। यदि इनमें से कोई भी सभी शर्तें पूरी नहीं करता, तो ट्रायल बेंडिंग से पहले टूलिंग या पार्ट की आवश्यकताओं में संशोधन करें।
एक व्यवहार्य संयोजन चुनने के बाद, अपेक्षित बने हुए ज्यामितीय आकार और लागू बेंड अलाउंस का उपयोग करके प्रारंभिक फ्लैट पैटर्न की गणना करें। कोण क्षतिपूर्ति असंगत रेडियस या अपर्याप्त फ्लैंज सपोर्ट को ठीक नहीं कर सकती।
चयनित सेटअप को परीक्षण-उम्मीदवार मानें। प्रतिनिधि सामग्री पर अनलोडेड कोण, अंदरूनी रेडियस और अंतिम आयामों को मापें, फिर इन परिणामों का उपयोग स्प्रिंगबैक क्षतिपूर्ति निर्धारित करने और जहाँ आवश्यक हो, बेंड अलाउंस को परिष्कृत करने के लिए करें। उत्पादन सेटिंग्स तभी जारी करें जब पुष्टि करने वाला बेंड ड्रॉइंग के अनुरूप हो।
जारी किए गए पार्ट का उपयोग स्प्रिंगबैक क्षतिपूर्ति निर्धारित करने के लिए करें, फिर उसके अंतिम ज्यामितीय आकार का उपयोग फ्लैट पैटर्न को परिष्कृत करने में करें। चयनित टूलिंग तब तक परीक्षण सेटअप बनी रहती है, जब तक अनलोडेड कोण, रेडियस, फ्लैंज आयाम और सतह की स्थिति पूरी उत्पादन बेंड लंबाई पर ड्रॉइंग के अनुरूप न हों। प्रोग्राम किया गया ओवरबेंड और अंतिम पार्ट का बेंड अलाउंस अलग-अलग उद्देश्यों की पूर्ति करते हैं; इन्हें अलग रखें।
स्प्रिंगबैक वह प्रत्यास्थ पुनर्प्राप्ति है, जिसके कारण अनलोडिंग के बाद बेंड खुल जाता है। यह सामान्यतः अधिक यील्ड स्ट्रेंथ, कम इलास्टिक मॉड्यूलस और बने हुए अंदरूनी रेडियस-से-थिकनेस के बड़े अनुपात के साथ बढ़ता है। सामग्री की स्थिति भी प्रतिक्रिया बदलती है: पहले का कोल्ड वर्क और अलग-अलग लॉट के बीच के अंतर, नाममात्र ग्रेड और मोटाई समान होने पर भी, आवश्यक क्षतिपूर्ति को बदल सकते हैं।
टननेज की गणना सुधार कोण निर्धारित नहीं कर सकती। यह निर्दिष्ट मान्यताओं के अंतर्गत फॉर्मिंग बल का अनुमान लगाती है; यह निर्धारित नहीं करती कि पार्ट में कितनी प्रत्यास्थ पुनर्प्राप्ति शेष रहेगी। किसी भी मानक सुधार को ऐसे प्रारंभिक सेटिंग के रूप में मानें, जिसके लिए माप आवश्यक है।
तुलनीय सामग्री, मोटाई, टूलिंग, रेडियस और बेंड दिशा के लिए वर्कशॉप की किसी सत्यापित सेटिंग से शुरुआत करें। यदि ऐसा रिकॉर्ड उपलब्ध न हो, तो वास्तविक सामग्री और टूल इनपुट के साथ कंट्रोलर के बेंड मॉडल का उपयोग करें। यह पुष्टि करें कि कंट्रोल finished angle, angle correction या direct depth adjustment में से किसकी अपेक्षा करता है; क्षतिपूर्ति को दो बार दर्ज करने से अत्यधिक पेनेट्रेशन हो सकता है।
इस प्रारंभिक सेटिंग का उपयोग करके पहला कूपन बेंड बनाएं। उसके ब्लैंक आयामों और सेटअप का ट्रेसबिलिटी रिकॉर्ड बनाए रखें, ताकि जारी किया गया परिणाम कोण सुधार और बाद में बेंड-अलाउंस कैलिब्रेशन—दोनों का आधार बन सके। संग्रहीत सेटिंग तभी हस्तांतरणीय साक्ष्य बनती है, जब उसके पीछे की स्थितियां ज्ञात हों।
अनलोडिंग के बाद माप करें और ऐसा कोण-मापक उपकरण उपयोग करें, जो फ्लैंज की लंबाई और आवश्यक टॉलरेंस के अनुकूल हो। शामिल-कोण परंपरा के अनुसार, लक्ष्य से बड़ा जारी कोण बहुत खुला हुआ है; छोटा कोण बहुत बंद हुआ है।
हर परीक्षण के बाद पेनेट्रेशन या कंट्रोलर करेक्शन और रिलीज़ हुए कोण को दर्ज करें। तुलनीय मापन स्थानों और विधियों का उपयोग करें, ताकि दिखाई देने वाला सुधार निरीक्षण तकनीक में बदलाव के बजाय मोड़ को दर्शाए।
पेनेट्रेशन बढ़ाने की कोई सार्वभौमिक मात्रा नहीं होती। मशीन की समायोजन प्रक्रिया का पालन करें और पेनेट्रेशन बदलने पर वास्तविक बल पर निगरानी रखें। यदि आगे की गति किसी लागू मशीन, टूलिंग या मटेरियल सीमा को पार कर सकती हो, इंटरफेरेंस उत्पन्न कर सकती हो, या सेटअप को अनपेक्षित बॉटमिंग की स्थिति में ले जा सकती हो, तो रुक जाएँ। एक ही कूपन पर बार-बार री-स्ट्राइक करना प्रारंभिक परीक्षण में सहायक हो सकता है, लेकिन अंतिम सेटिंग की पुष्टि नए कूपन पर, इच्छित उत्पादन स्ट्रोक अनुक्रम का उपयोग करके करें।
कूपन उत्पादन मटेरियल लॉट से काटें और रोलिंग ग्रेन के सापेक्ष मोड़-रेखा की दिशा, प्रतिनिधि मोटाई, सतह की स्थिति तथा फ्लैंज ज्यामिति समान रखें। यदि ये स्थितियाँ अलग हों, तो कूपन केवल प्रारंभिक प्रमाण प्रदान करता है।
एक छोटा कूपन प्रारंभिक स्थानीय कोण-सुधार निर्धारित कर सकता है। यह मशीन और टूलिंग के पूरे-लंबाई वाले विक्षेपण को पुनरुत्पादित नहीं करता और न ही क्राउनिंग को मान्य करता है—क्राउनिंग वह क्षतिपूर्ति है जिसका उपयोग मोड़ के साथ होने वाले विक्षेपण का प्रतिकार करने के लिए किया जाता है। पूरे एंगेजमेंट की क्षमता की पुष्टि करने के बाद, प्रतिनिधि उत्पादन-लंबाई का मोड़ बनाएँ और रिलीज़ हुए कोण को दोनों सिरों के पास तथा बीच के स्थानों पर, जिसमें केंद्र भी शामिल है, मापें।
मोड़ के साथ लगातार बनी रहने वाली त्रुटि समग्र कोण सेटिंग बदलने का आधार देती है। बदलती हुई त्रुटि होने पर अधिक वैश्विक पेनेट्रेशन बढ़ाने से पहले क्राउनिंग, टूल सीटिंग और अलाइनमेंट तथा मटेरियल में भिन्नता की जाँच करें। मापन स्थान दर्ज करें, ताकि बाद के परीक्षण यह दिखा सकें कि सुधार से पूरे मोड़ में सुधार हुआ या नहीं।
बेंड अलाउंस, BA, तैयार मोड़ के वक्रित भाग के लिए निर्धारित विकसित लंबाई है:
यहाँ, (\theta) रेडियन में अंतिम बेंड रोटेशन है, (R) मापी गई बनी हुई अंदरूनी त्रिज्या है, और (T) सामग्री की मोटाई है। विमाहीन K-फैक्टर न्यूट्रल अक्ष का स्थान निर्धारित करता है—अर्थात वह परत, जिसकी अनुदैर्ध्य लंबाई में कोई परिवर्तन नहीं माना जाता—जो अंदरूनी सतह से (KT) दूरी पर होती है। (R) और (T) के लिए मिलीमीटर का उपयोग करने पर BA मिलीमीटर में प्राप्त होता है।
K कोई स्थिर सामग्री नियतांक नहीं है। तुलनीय टूलिंग और बनी हुई ज्यामिति के आधार पर कैलिब्रेट किया गया मान उपयोग करें। ज्ञात ब्लैंक लंबाई वाले सरल एकल-बेंड कैलिब्रेशन कूपन के लिए, उसके किनारों से बेंड के स्पर्श-बिंदुओं तक की सीधी लंबाइयाँ निर्धारित करें। प्रभावी मापी गई BA प्राप्त करने के लिए इन सीधी लंबाइयों को ब्लैंक लंबाई से घटाएँ, फिर गणना करें:
बाहरी फ्लैंज के आयामों को सीधे घटाएँ नहीं: उनमें स्पर्श-बिंदुओं से आगे की ज्यामिति भी शामिल होती है। यदि निरीक्षण में बाहरी आयामों का उपयोग किया जाता है, तो उन्हें लागू सेटबैक और बेंड-डिडक्शन ज्यामिति के माध्यम से सुसंगत रूप से परिवर्तित करें। उत्पादन फ्लैट्स के लिए इसे अपनाने से पहले किसी अन्य पार्ट पर प्राप्त अलाउंस की पुष्टि करें।
अंतिम शामिल कोण (\alpha) के लिए, जहाँ एक सपाट शीट का कोण (180°) होता है:
(120°) के सम्मिलित कोण, मापी गई (4.0) mm की आंतरिक त्रिज्या, (3.0) mm मोटाई और परीक्षण-कैलिब्रेटेड (K=0.40) वाले एक काल्पनिक तैयार बेंड पर विचार करें। इसका घूर्णन (60^\circ=\pi/3) रेडियन है:
इस उदाहरण में (120^\circ) के सम्मिलित कोण का सीधे उपयोग करने पर अलाउंस दोगुना हो जाएगा। लोड के तहत अस्थायी ओवरबेंड की आवश्यकता चाहे जो भी हो, तैयार फ्लैट-पैटर्न की गणना में रिलीज़ किए गए (120^\circ) ज्यामितीय विन्यास का उपयोग किया जाता है। यदि सेटअप को परिष्कृत करने के दौरान मापी गई तैयार त्रिज्या बदलती है, तो उस त्रिज्या और लागू कैलिब्रेटेड K-फैक्टर का उपयोग करके अलाउंस को अपडेट करें।
अंतिम सेटिंग्स और निर्धारित उत्पादन क्रम से बनाए गए एक पुष्टिकरण पार्ट का निरीक्षण करें। सेटअप तभी जारी करें जब:
अगले परिवर्तन को निर्धारित करने के लिए विफलताओं का उपयोग करें। गलत फ्लैंज आयामों के साथ सही कोण, फ्लैट अलाउंस, बैकगेज संदर्भ या ब्लैंक की सटीकता की ओर संकेत करता है। दरारें पड़ने पर त्रिज्या, सामग्री की स्थिति, दाने की दिशा और किनारे की गुणवत्ता का पुनर्मूल्यांकन करें; अधिक गहरा प्रवेश इसे और खराब कर सकता है। अत्यधिक निशान पड़ने पर संपर्क सतहों तथा टूलिंग या सतह सुरक्षा की उपयुक्तता की जाँच करें।
सामग्री की पहचान, टूलिंग, कोण सुधार या प्रवेश, क्राउनिंग सेटिंग, मापी गई त्रिज्या, कैलिब्रेटेड अलाउंस, फ्लैंज माप और निरीक्षण परिणाम दर्ज करके रखें। यह रिकॉर्ड बाद में होने वाले विचलनों की जाँच के लिए साक्ष्य तथा इस सेटअप के अनुमोदन के समय की स्थितियाँ प्रदान करता है।
अगली जाँच चुनने के लिए दोष के पैटर्न का उपयोग करें। एक समय में सेटअप के केवल एक चर को बदलें और समान निरीक्षण स्थानों पर परिणामों की तुलना करें। यदि बल या संपर्क व्यवहार ओवरलोड का संकेत दे, तो संशोधित सेटअप के लागू क्षमता परीक्षणों में उत्तीर्ण होने तक परीक्षण मोड़ना रोक दें।
बाहरी-त्रिज्या की दरारें दर्शाती हैं कि तनन विकृति सामग्री की स्थानीय तन्यता से अधिक हो गई है। मापी गई अंदरूनी त्रिज्या की तुलना सामग्री की मोड़ने की क्षमता संबंधी आवश्यकताओं से करें, ग्रेड और स्थिति की पुष्टि करें तथा पहले से हुई कार्य-कठोरीकरण की जाँच करें। रोलिंग दाने के समानांतर मोड़ रेखा होने से दरार का जोखिम बढ़ सकता है; जहाँ पुर्जे का लेआउट अनुमति दे, वहाँ दाने के आर-पार मोड़ने पर विचार करें।
किनारे से शुरू होने वाली दरारों के लिए बर्र, नॉच और कटे हुए किनारे की क्षति का निरीक्षण करें। जाँच करें कि कहीं छोटा पंच टिप मोड़ रेखा पर विकृति को केंद्रित तो नहीं कर रहा। साक्ष्यों के आधार पर किनारे की तैयारी ठीक करें या अधिक बड़ी, संगत त्रिज्या चुनें; चौड़ा V-ओपनिंग तभी विकल्प है जब उससे बनने वाली त्रिज्या, फ्लैंज का सहारा और क्लियरेंस स्वीकार्य रहें।
पुष्टि करें कि त्रुटि अनलोड किए गए पुर्जे में है और गेज ड्रॉइंग में दिए गए कोण संबंधी मानक का उपयोग करता है। फिर वास्तविक पंच प्रवेश, टूल डेटा और संग्रहीत कोण सुधार की जाँच करें। यदि त्रुटि पूरे मोड़ पर समान है, तो नियंत्रित परीक्षण में प्रवेश या कोण सुधार समायोजित करें और मापी गई मुक्त-कोण त्रुटि को प्रतिक्रिया के रूप में उपयोग करें। पहले यह सत्यापित करें कि टूल बिना हस्तक्षेप या अनपेक्षित बॉटमिंग के अतिरिक्त ओवरबेंड की अनुमति देते हैं। सुधार को तभी बनाए रखें जब पुष्टि करने वाला मोड़ सहनशीलता में हो।
केंद्र और दोनों सिरों की तुलना करें। केंद्र का अधिक खुला होना बिना क्षतिपूर्ति वाले रैम या बेड डिफ्लेक्शन का संकेत हो सकता है; वास्तविक भार और बेंड लंबाई के आधार पर क्राउनिंग की जाँच करें। एक सिरे से दूसरे सिरे तक का अंतर टूल की सीटिंग, संरेखण, घिसाव और मोटाई में भिन्नता की ओर ध्यान दिलाता है। ये पैटर्न निरीक्षण का मार्गदर्शन करते हैं, लेकिन किसी एक कारण को सिद्ध नहीं करते। संदिग्ध स्थिति को समायोजित करने से पहले उसकी जाँच करें, फिर दर्ज किए गए स्थानों पर माप दोहराएँ। अधिक व्यापक पेनेट्रेशन स्वीकार्य क्षेत्रों में ओवरबेंड कर सकता है, जबकि भिन्नता बनी रह सकती है।
मापी गई मोटाई, सामग्री की मजबूती, संलग्न बेंड लंबाई, इकाइयों और लगाए गए V-ओपनिंग को बल के अनुमान से मिलाकर फिर से जाँचें। पंच और डाई की संपर्क सतहों का निरीक्षण करें और पुष्टि करें कि स्ट्रोक अभी भी एयर बेंडिंग उत्पन्न करता है। अनपेक्षित बॉटमिंग लोडिंग की स्थितियों को बदल देती है और एयर-बेंडिंग बल के अनुमान को अमान्य कर देती है।
कुल बल और संलग्न लंबाई के प्रति बल की तुलना लागू रेटिंग से करें। टूल का कम संलग्न होना या बेंड-क्रम का कोई विशेष चरण लोड को केंद्रित कर सकता है, भले ही कुल बल मशीन की क्षमता से कम हो। केवल गहरी मार्किंग ओवरलोड सिद्ध नहीं करती, लेकिन पेनेट्रेशन बढ़ाने से पहले संपर्क की स्थिति और स्थानीय लोडिंग की जाँच करना आवश्यक है।
बने हुए अंदरूनी रेडियस को मापें और उसकी तुलना फ्लैट लेआउट में उपयोग किए गए रेडियस से करें। यदि दोनों अलग हैं, तो कैलिब्रेटेड बेंड डिडक्शन की समीक्षा करें—यह वह मात्रा है जिसे फ्लैट लंबाई प्राप्त करने के लिए लागू बाहरी फ्लैंज आयामों से घटाया जाता है। ब्लैंक के आयाम, बैकगेज संपर्क और प्रत्येक बेंड के बाद उपयोग किए गए संदर्भ फेस की भी जाँच करें। निरीक्षण ड्रॉइंग के डेटम के अनुसार होना चाहिए। स्वीकृत कोण सेटिंग को बनाए रखते हुए यह निर्धारित करें कि आयामी त्रुटि विकसित लंबाई से आ रही है या बेंड के स्थान से।
अगला स्ट्रोक लगाने से पहले अधिक चौड़ी V-ओपनिंग, अलग संगत टूल सेट, स्वीकृत बेंड क्रम या पर्याप्त क्षमता वाली मशीन का आकलन करें। क्रम में बदलाव के लिए नए सिरे से लोड का आकलन आवश्यक है; संलग्न लंबाई कम करने पर भी अत्यधिक स्थानीय लोडिंग बनी रह सकती है।
आवश्यकता की पुनर्गणना करें और लागू मशीन, पंच, डाई, होल्डर तथा एडाप्टर की प्रत्येक रेटिंग की जाँच करें, जिसमें कार्य स्थिति और केंद्रित लोड से जुड़े प्रतिबंध भी शामिल हैं। किसी भी टूलिंग परिवर्तन के बाद रेडियस, फ्लैंज-सपोर्ट, ओवरबेंड-क्लियरेंस और इंटरफेरेंस की जाँच दोहराएँ। परीक्षण तभी फिर शुरू करें जब ज्यामिति और क्षमता, दोनों स्वीकार्य हों।
पुनः उपयोग किए जा सकने वाले सेटअप रिकॉर्ड में निम्नलिखित शामिल रखें:
किसी सामग्री या उपकरण में बदलाव को पुनःसत्यापन के लिए ट्रिगर मानें। सहेजी गई नियंत्रक सेटिंग्स तभी प्रमाणित सेटअप बनती हैं, जब दर्ज की गई सामग्री और उपकरण के संयोजन से सत्यापित कोण, त्रिज्या और फ्लैंज के आयाम प्राप्त हों।
