स्टेनलेस स्टील प्रेस ब्रेक क्रैकिंग: कारण और समाधान
दरार तब शुरू होती है जब स्थानीय बेंड स्ट्रेन सामग्री की फॉर्मिंग सीमा से अधिक हो जाता है स्टेनलेस स्टील…

फाइबर लेजर जैसी उन्नत तकनीक का उपयोग करके स्टेनलेस स्टील को सटीकता और कुशलता से काटना एक चुनौतीपूर्ण कार्य हो सकता है। क्या आप सर्वोत्तम परिणाम प्राप्त करने के लिए इष्टतम सेटिंग्स खोजने के लिए संघर्ष कर रहे हैं? आप अकेले नहीं हैं। धातु कार्य उद्योग में कई पेशेवर इस दुविधा का सामना करते हैं। इस लेख में, हम महत्वपूर्ण सेटिंग्स और तकनीकों पर चर्चा करेंगे जो आपके फाइबर लेजर काटने की प्रक्रिया को बदल सकती हैं। पावर और स्पीड सेटिंग्स की बारीकियों को समझने से लेकर फोकस और गैस प्रेशर को ठीक करने तक, हम आपको कदम दर कदम आपके मशीन के प्रदर्शन को अनुकूलित करने के लिए मार्गदर्शन करेंगे। क्या आप अपने काटने के कौशल को बढ़ाने और बेदाग परिणाम प्राप्त करने के लिए तैयार हैं? चलिए शुरू करते हैं।
फाइबर लेजर काटने में विभिन्न सामग्रियों को काटने के लिए एक फाइबर लेजर का उपयोग किया जाता है, जिसमें स्टेनलेस स्टील जैसी धातुएं शामिल हैं। यह तकनीक एक फाइबर ऑप्टिक केबल के माध्यम से उत्पन्न उच्च शक्ति वाली लेजर बीम का उपयोग करती है, जिसे फिर सामग्री पर केंद्रित किया जाता है ताकि सटीक काटने को प्राप्त किया जा सके। फाइबर लेजर एक केंद्रित बीम प्रदान करता है जो उच्च सटीकता देता है, इसे जटिल डिजाइनों और विस्तृत कार्य के लिए आदर्श बनाता है।
फाइबर लेजर धातु कार्य में कई लाभ प्रदान करते हैं, जिससे वे विभिन्न अनुप्रयोगों के लिए एक लोकप्रिय विकल्प बन जाते हैं:
फाइबर लेजर काटने को औद्योगिक निर्माण और सटीक इंजीनियरिंग में व्यापक रूप से उपयोग किया जाता है, क्योंकि यह जटिल कार्यों को कुशलता से संभाल सकता है। प्रमुख अनुप्रयोगों में शामिल हैं:
स्टेनलेस स्टील अपनी अनूठी विशेषताओं के कारण कई उद्योगों में लोकप्रिय है:
स्टेनलेस स्टील काटने के लिए फाइबर लेजर विशेष रूप से प्रभावी होते हैं क्योंकि:
फाइबर लेजर के साथ उच्च गुणवत्ता वाली कटौती सुनिश्चित करने के लिए सही पावर सेटिंग चुनना आवश्यक है। पावर सेटिंग लेजर बीम की तीव्रता निर्धारित करती है, जो सीधे काटने की गति और किनारे की गुणवत्ता को प्रभावित करती है। स्टेनलेस स्टील के लिए, उच्च पावर सेटिंग्स तेज कटौती की सुविधा प्रदान कर सकती हैं लेकिन खुरदुरे किनारों या बढ़ी हुई बुर्र गठन का परिणाम हो सकता है। कम पावर सेटिंग्स, हालांकि धीमी, चिकने किनारे के साथ न्यूनतम बर्स का उत्पादन कर सकती हैं। स्टेनलेस स्टील की मोटाई और वांछित किनारे की गुणवत्ता के आधार पर पावर सेटिंग को संतुलित करना आवश्यक है। आमतौर पर, स्टेनलेस स्टील काटने के लिए पावर सेटिंग्स 500W से 3000W तक होती हैं, जो सामग्री की मोटाई पर निर्भर करती है।
गति सेटिंग्स एक और महत्वपूर्ण पैरामीटर हैं जिस पर विचार किया जाना चाहिए। काटने की गति प्रक्रिया की कुशलता और कट की गुणवत्ता को प्रभावित करती है। तेज गति उत्पादकता बढ़ा सकती है लेकिन किनारे की गुणवत्ता से समझौता कर सकती है, जबकि धीमी गति स्वच्छ कटौती और बेहतर सटीकता सुनिश्चित करती है। स्टेनलेस स्टील की मोटाई के आधार पर इष्टतम गति सेटिंग भिन्न होती है। पतली शीट्स के लिए, उच्च गति उपयुक्त होती है, जबकि मोटी सामग्री के लिए काटने की गुणवत्ता बनाए रखने के लिए धीमी गति की आवश्यकता होती है। आमतौर पर, स्टेनलेस स्टील के लिए काटने की गति कुछ मीटर प्रति मिनट से लेकर कई मीटर प्रति मिनट तक होती है।
फोकस और बीम की गुणवत्ता फाइबर लेजर के साथ सटीक और कुशल काटने के लिए आवश्यक हैं। उचित फोकस यह सुनिश्चित करता है कि लेजर बीम सामग्री की सतह पर केंद्रित हो, जिससे एक साफ और सटीक कट प्राप्त हो। सही बीम गुणवत्ता प्राप्त करने के लिए फोकस और लेंस प्रकार महत्वपूर्ण हैं। स्टेनलेस स्टील काटने के लिए अक्सर 150mm या 200mm जैसी छोटी फोकल लंबाई का उपयोग किया जाता है ताकि एक तेज बीम बनाए रखा जा सके। सामग्री की मोटाई और काटने की आवश्यकताओं के आधार पर फोकल पॉइंट को समायोजित करना प्रदर्शन अनुकूलन के लिए महत्वपूर्ण है।
फाइबर लेजर काटने में उपयोग की जाने वाली सहायक गैस का प्रकार और दबाव कट की गुणवत्ता और कुशलता को महत्वपूर्ण रूप से प्रभावित करते हैं। स्टेनलेस स्टील को काटने के लिए नाइट्रोजन का आमतौर पर सहायक गैस के रूप में उपयोग किया जाता है, क्योंकि यह ऑक्सीकरण को रोकता है और बिना रंग परिवर्तन के साफ, उज्ज्वल किनारों को सुनिश्चित करता है। एक कम दबाव, जैसे 10 PSI से शुरू करें, और काटने के लिए इष्टतम सेटिंग प्राप्त करने के लिए इसे धीरे-धीरे बढ़ाएं। इसके अतिरिक्त, नोजल का प्रकार सहायक गैस और सामग्री पर आधारित होना चाहिए। स्टेनलेस स्टील को नाइट्रोजन के साथ काटते समय, एकल नोजल का उपयोग करना सबसे अच्छा है।
काटने से पहले सुनिश्चित करें कि आपका फाइबर लेजर उपकरण ठीक से सेट है और सामग्री तैयार है। इसमें लेजर के घटकों की जांच करना, सामग्री की स्थिति और वातावरण शामिल हैं।
कुशल और उच्च गुणवत्ता वाली कटौती के लिए सही पावर स्तर चुनना महत्वपूर्ण है। पावर स्तर लेजर बीम की तीव्रता को निर्धारित करता है और काटने की गति और किनारे की गुणवत्ता को प्रभावित करता है।
काटने की गति सीधे प्रक्रिया की कुशलता और कट की गुणवत्ता को प्रभावित करती है। इष्टतम गति सेटिंग्स लेजर की पावर और स्टेनलेस स्टील की मोटाई पर निर्भर करती हैं।
फोकस और बीम की गुणवत्ता सटीक कटिंग के लिए आवश्यक हैं। उचित फोकस यह सुनिश्चित करता है कि लेजर बीम सामग्री की सतह पर केंद्रित हो, जिससे साफ और सटीक कट प्राप्त हो।
सहायक गैस का प्रकार और दबाव कटाई की गुणवत्ता और दक्षता में महत्वपूर्ण भूमिका निभाते हैं। ऑक्सीकरण को रोकने के लिए नाइट्रोजन का आमतौर पर स्टेनलेस स्टील के लिए उपयोग किया जाता है।
उन्नत तकनीकों का उपयोग करके आप अपने फाइबर लेजर की कटाई की गुणवत्ता और दक्षता को और बेहतर बना सकते हैं।
विभिन्न लेज़र शक्तियाँ विभिन्न सामग्री की मोटाई के साथ सबसे अच्छी तरह काम करती हैं। स्टेनलेस स्टील की मोटाई के आधार पर अपने सेटिंग्स को समायोजित करें।
अनुकूल सॉफ़्टवेयर का उपयोग करने से सही पैरामीटर लागू करने में मदद मिल सकती है ताकि अनुकूल कटिंग सेटिंग्स प्राप्त की जा सकें।
आपके फाइबर लेजर सिस्टम का नियमित रखरखाव सुनिश्चित करने के लिए महत्वपूर्ण है कि इसका प्रदर्शन और दीर्घायु बने रहें। नियमित रखरखाव अप्रत्याशित डाउनटाइम और महंगे मरम्मत को रोक सकता है।
लेजर बीम की सटीकता और शक्ति बनाए रखने के लिए नियमित रूप से लेंस, दर्पण, और नोजल को साफ करें, और गैस प्रवाह और कटिंग गुणवत्ता को प्रभावित करने वाले अवरोधों को रोकें। धूल और मलबे को लेजर सिस्टम में प्रवेश करने से रोकने के लिए समय-समय पर एयर फिल्टर को बदलें।
लेजर स्रोत में पहनने या क्षति के संकेतों की जांच करें। ओवरहीटिंग को रोकने के लिए कूलिंग सिस्टम सही ढंग से काम कर रहा है या नहीं, यह सुनिश्चित करें। विद्युत कनेक्शनों में किसी भी प्रकार की संक्षारण या ढीले संपर्क के संकेतों का निरीक्षण करें।
उन्नत तकनीकों को लागू करना आपके फाइबर लेजर कटिंग प्रक्रिया की दक्षता को काफी हद तक बढ़ा सकता है।
कटिंग स्पीड और गुणवत्ता के बीच संतुलन पाने के लिए गैस दबाव को समायोजित करें। निम्न दबाव से शुरू करें और धीरे-धीरे तब तक बढ़ाएं जब तक कि इष्टतम परिणाम प्राप्त न हों। स्टेनलेस स्टील को काटते समय जंग को रोकने और साफ किनारे पाने के लिए नाइट्रोजन का उपयोग करें।
सटीक कटिंग के लिए नियमित रूप से फोकस की जांच करें और समायोजित करें ताकि लेजर बीम सही स्थान पर हिट हो। सामग्री की मोटाई और कटिंग आवश्यकताओं के आधार पर स्वचालित रूप से फोकस को समायोजित करने वाले अनुकूली फोकस नियंत्रण प्रणालियों का उपयोग करें।
रियल-टाइम निगरानी और समायोजन निरंतर कटिंग गुणवत्ता और दक्षता बनाए रखने में मदद कर सकते हैं।
इष्टतम कटिंग स्थितियों को बनाए रखने के लिए रियल-टाइम फीडबैक के आधार पर लेजर पावर आउटपुट की लगातार निगरानी और स्वचालित समायोजन करें। सामग्री की मोटाई और डिज़ाइन की जटिलता के आधार पर कटिंग स्पीड को समायोजित करने के लिए डायनामिक स्पीड कंट्रोल सिस्टम का उपयोग करें। कटिंग प्रदर्शन पर रियल-टाइम डेटा प्रदान करने वाले फीडबैक लूप स्थापित करें, जिससे तत्काल समायोजन की अनुमति मिल सके।
फाइबर लेजर कटिंग सेटिंग्स को अनुकूलित करने के लिए उन्नत सॉफ्टवेयर उपकरणों का उपयोग करें।
सटीक कटिंग पैरामीटर प्रबंधित और लागू करने के लिए EZcad 2 या EZcad 3 सॉफ्टवेयर का उपयोग करें। ये उपकरण विभिन्न लेजर नियंत्रण कार्डों के साथ संगत हैं और सेटअप प्रक्रिया को सरल बना सकते हैं। विभिन्न सामग्रियों और मोटाई के लिए पूर्व-प्रोग्राम किए गए पैरामीटर के आधार पर सेटिंग्स को स्वचालित रूप से समायोजित करने वाले सॉफ्टवेयर का लाभ उठाएं।
स्वचालन फाइबर लेजर कटिंग की सुसंगतता और दक्षता को काफी हद तक बढ़ा सकता है।
सामग्री को स्वचालित रूप से लेजर कटर में रखने और खिलाने के लिए रोबोटिक लोडर का उपयोग करें, जिससे मैन्युअल कार्य कम हो और सटीकता बढ़े। सामग्री को कटिंग प्रक्रिया के माध्यम से निर्बाध रूप से ले जाने के लिए कन्वेयर सिस्टम का उपयोग करें, जिससे निरंतर संचालन सुनिश्चित हो।
कटिंग की गुणवत्ता का रियल-टाइम निरीक्षण करने और तत्काल समायोजन के लिए फीडबैक प्रदान करने वाले विजन सिस्टम को एकीकृत करें। कटिंग गुणवत्ता का विश्लेषण करने और रिपोर्ट उत्पन्न करने वाले सॉफ्टवेयर का उपयोग करें, जिससे किसी भी समस्या की त्वरित पहचान और सुधार संभव हो सके।
फाइबर लेजर के साथ उच्च-गुणवत्ता वाली कटिंग प्राप्त करने के लिए पावर और स्पीड सेटिंग्स का अनुकूलन करना महत्वपूर्ण है। ये पैरामीटर सीधे कटिंग प्रक्रिया की दक्षता और सटीकता को प्रभावित करते हैं।
सटीक कटिंग और गर्मी-प्रभावित क्षेत्रों को कम करने के लिए उचित फोकस और बीम डिलीवरी आवश्यक हैं।
गैस प्रवाह और बीम फोकस को अनुकूलित करने के लिए सही कटिंग हाइट बनाए रखें, जो कटिंग गुणवत्ता और किनारों की चिकनाई को सीधे प्रभावित करता है।
साफ, उच्च गुणवत्ता वाली कटिंग के लिए उपयुक्त सहायता गैस का चयन और उसके दबाव को प्रबंधित करना महत्वपूर्ण है।
सही गैस प्रवाह खपत को न्यूनतम करता है और साफ, स्लैग-रहित किनारों को सुनिश्चित करता है। अपर्याप्त प्रवाह खुरदरे या विकृत किनारों को जन्म दे सकता है, जबकि अत्यधिक प्रवाह मेल्ट पूल को बाधित कर सकता है और लागत बढ़ा सकता है।
निरंतर निगरानी और अनुकूली नियंत्रण कटिंग प्रक्रिया के गतिशील अनुकूलन के लिए महत्वपूर्ण हैं।
रियल-टाइम फीडबैक के आधार पर पावर, स्पीड, फोकस, और गैस सेटिंग्स को लगातार मॉनिटर और समायोजित करें। गतिशील अनुकूलन के लिए अनुकूली नियंत्रण के साथ आधुनिक लेजर सिस्टम का उपयोग करें।
कटिंग गुणवत्ता, उत्पादकता, और संसाधन दक्षता को एक साथ अनुकूलित करने के लिए ग्रे रिलेशनल विश्लेषण का उपयोग करें। यह दृष्टिकोण कई विरोधाभासी उद्देश्यों जैसे किनारे की गुणवत्ता, गति, और लागत को संतुलित करता है।
नियमित निरीक्षण और डेटा-चालित अनुकूलन कटिंग गुणवत्ता को बनाए रखने और सुधारने में मदद करते हैं।
खुरदरापन, स्लैग, और गर्मी-प्रभावित क्षेत्रों के लिए नियमित रूप से कटिंग किनारों का निरीक्षण करें। गुणवत्ता में निरंतर सुधार के लिए पोस्ट-कट निरीक्षण के आधार पर प्रक्रिया पैरामीटर को समायोजित करें।
विशिष्ट सामग्री ग्रेड और मोटाई के लिए सेटिंग्स को परिष्कृत करने और रुझानों की पहचान करने के लिए एकाधिक कटिंग चक्रों से डेटा एकत्र करें और उसका विश्लेषण करें।
स्टेनलेस स्टील के साथ काम करते समय कटाई की गुणवत्ता में असंगतता अक्सर अनियमित किनारों और गलत कटौती का परिणाम होती है।
जब लेजर स्टेनलेस स्टील को पूरी तरह से पार नहीं कर पाता है, तो इसका परिणाम अधूरी कटावट या कई पास के रूप में हो सकता है।
बुर्र कटे किनारों की गुणवत्ता को प्रभावित कर सकते हैं, विशेष रूप से कठोर स्टेनलेस स्टील के साथ काम करते समय।
अत्यधिक गरमी का निर्माण पतले स्टेनलेस स्टील शीट्स में विशेष रूप से मुड़ने का कारण बन सकता है।
गलत संरेखण से गलत कटौती, सामग्री की बर्बादी और खराब किनारे की गुणवत्ता हो सकती है, जो अक्सर लेजर बीम के बहाव या अपर्याप्त कैलिब्रेशन के कारण होती है।
गलत फोकस पोजिशनिंग से कटाई की चौड़ाई, कटाई की गुणवत्ता और ड्रोस निर्माण प्रभावित हो सकते हैं।
कम सहायक गैस दबाव के कारण पिघली हुई धातु का खराब निष्कासन हो सकता है, जिससे ड्रोस और खुरदरे किनारे हो सकते हैं।
अपूर्ण पियर्सिंग से रंग बदलना, जलना, या अधूरी प्रारंभिक कटाई हो सकती है।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
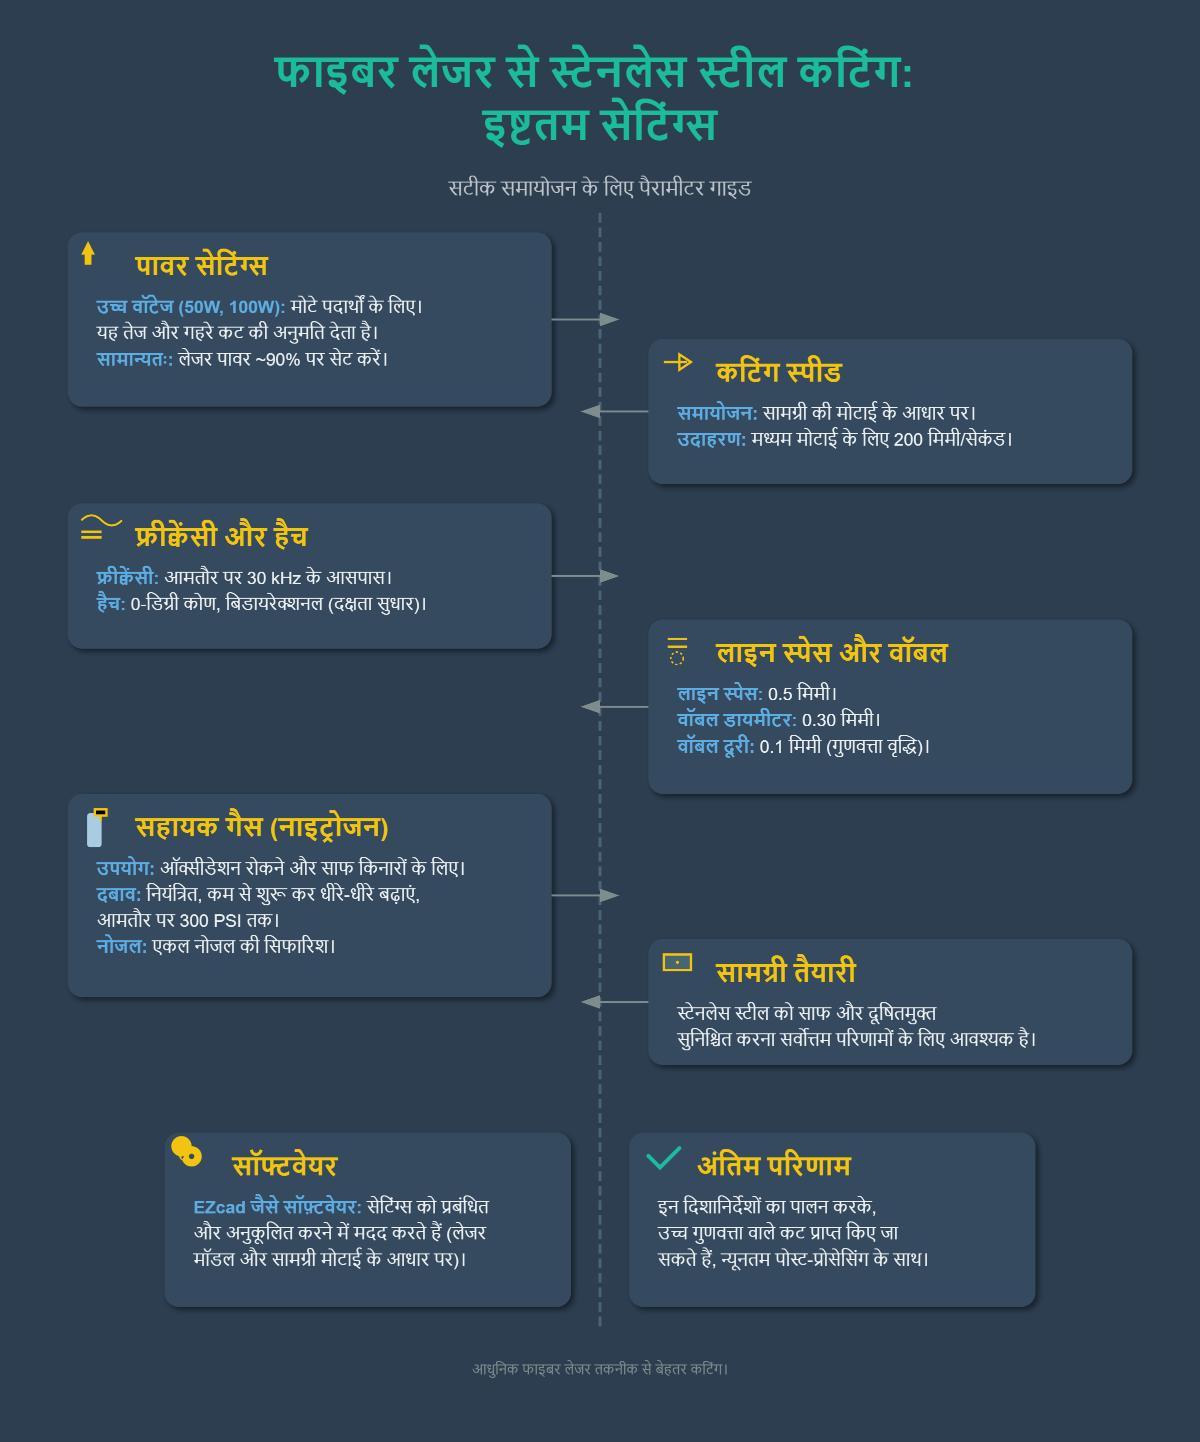
फाइबर लेजर से स्टेनलेस स्टील काटने के लिए इष्टतम सेटिंग्स प्राप्त करने के लिए कई पैरामीटरों को सटीक रूप से समायोजित करना आवश्यक है। पावर सेटिंग्स के लिए, मोटे पदार्थों के लिए उच्च वॉटेज लेजर, जैसे 50W या 100W, की सिफारिश की जाती है, क्योंकि यह तेज और गहरे कट की अनुमति देता है। सामान्यतः, लेजर पावर को लगभग 90% पर सेट करना प्रभावी होता है। कटिंग स्पीड को सामग्री की मोटाई के आधार पर समायोजित किया जाना चाहिए; उदाहरण के लिए, मध्यम मोटाई के लिए 200 मिमी/सेकंड की गति अच्छी तरह से काम करती है।
फ्रीक्वेंसी सेटिंग्स आमतौर पर 30 kHz के आसपास होती हैं, जबकि 0-डिग्री कोण के साथ बिडायरेक्शनल हैच कटिंग दक्षता में सुधार कर सकता है। 0.5 मिमी की लाइन स्पेस और 0.30 मिमी की वॉबल डायमीटर और 0.1 मिमी की वॉबल दूरी कटिंग गुणवत्ता को बढ़ाने के लिए सुझाई जाती हैं।
ऑक्सीडेशन को रोकने और साफ किनारों को सुनिश्चित करने के लिए नाइट्रोजन का उपयोग सहायक गैस के रूप में करना महत्वपूर्ण है। गैस का दबाव नियंत्रित किया जाना चाहिए, कम से शुरू करते हुए धीरे-धीरे बढ़ाकर इष्टतम सेटिंग्स तक पहुंचना चाहिए, आमतौर पर 300 PSI तक। नाइट्रोजन के साथ काटने के लिए एकल नोजल की सिफारिश की जाती है।
स्टेनलेस स्टील को साफ और दूषितमुक्त सुनिश्चित करना सर्वोत्तम परिणाम प्राप्त करने के लिए आवश्यक है। EZcad जैसे सॉफ़्टवेयर लेजर मॉडल और सामग्री की मोटाई के आधार पर सेटिंग्स को प्रबंधित और अनुकूलित करने में मदद कर सकते हैं। इन दिशानिर्देशों का पालन करके, न्यूनतम पोस्ट-प्रोसेसिंग के साथ उच्च गुणवत्ता वाले कट प्राप्त किए जा सकते हैं।
स्टेनलेस स्टील काटने के लिए अपने फाइबर लेजर की दक्षता बढ़ाने के लिए, प्रमुख पैरामीटरों और रखरखाव प्रथाओं को अनुकूलित करने पर ध्यान केंद्रित करें। पहले, सामग्री की मोटाई के अनुसार लेजर पावर को समायोजित करें; पतली चादरों के लिए कम पावर (लगभग 30W) और मोटे पदार्थों के लिए उच्च पावर (12kW तक)। कटिंग स्पीड को सामग्री की मोटाई के अनुसार कैलिब्रेट करें, पतले स्टेनलेस स्टील के लिए तेज और मोटे सेक्शनों के लिए धीमी गति सुनिश्चित करें ताकि अपूर्ण कट से बचा जा सके।
पल्स फ्रीक्वेंसी और ड्यूटी साइकिल को सटीक रूप से समायोजित करें, उच्च गुणवत्ता के लिए उच्च फ्रीक्वेंसी (लगभग 600 Hz) का लक्ष्य रखें लेकिन अत्यधिक फ्रीक्वेंसी से बचें ताकि स्लैग बिल्डअप न हो। ओवरहीटिंग से बचने के लिए लगभग 90% की ड्यूटी साइकिल का उपयोग करें।
सटीक फोकस सेटिंग्स सुनिश्चित करें, मोटे पदार्थों के लिए नकारात्मक फोकस का उपयोग करें ताकि ऊर्जा घनत्व को प्रभावी ढंग से केंद्रित किया जा सके। ऑक्सीडेशन को रोकने और साफ किनारों को प्राप्त करने के लिए नाइट्रोजन (N₂) को सहायक गैस के रूप में चुनें। कंसिस्टेंट प्रदर्शन के लिए फाइबर लेजर का नियमित रखरखाव, जैसे लेंस और शीशे की सफाई, महत्वपूर्ण है। इसके अलावा, कटिंग प्रक्रिया के दौरान किसी भी भिन्नता को अपनाने के लिए सेटिंग्स की रीयल-टाइम निगरानी और समायोजन करें।
इन रणनीतियों को लागू करके, आप अपने फाइबर लेजर कटिंग ऑपरेशंस की दक्षता और गुणवत्ता में उल्लेखनीय सुधार कर सकते हैं।
फाइबर लेजर से स्टेनलेस स्टील काटते समय, कई सामान्य गलतियाँ प्रक्रिया की गुणवत्ता और दक्षता को बाधित कर सकती हैं। सबसे पहले, गलत लेजर पावर और कटिंग स्पीड सेटिंग्स अपूर्ण कट, अत्यधिक गर्मी बिल्डअप, या बुर्र गठन का कारण बन सकती हैं। इन सेटिंग्स को उपयोग किए जा रहे स्टेनलेस स्टील के विशिष्ट ग्रेड और मोटाई के आधार पर कैलिब्रेट करना आवश्यक है।
एक और सामान्य त्रुटि है खराब फोकस समायोजन, जो कटिंग गहराई और किनारे की गुणवत्ता में असंगति का कारण बनती है। सटीकता सुनिश्चित करने के लिए नियमित कैलिब्रेशन और लेजर फोकस का संरेखण आवश्यक है। इसके अलावा, सामग्री हैंडलिंग और पोजिशनिंग की उपेक्षा असमान कट या सामग्री को नुकसान पहुंचा सकती है। स्टेनलेस स्टील की चादरों को काटने से पहले सही ढंग से सुरक्षित और संरेखित करना महत्वपूर्ण है।
लेजर उपकरण का अपर्याप्त रखरखाव, जैसे गंदे लेंस या खराब रखरखाव वाले कूलिंग सिस्टम, प्रदर्शन को खराब कर सकते हैं। एक सख्त रखरखाव शेड्यूल का पालन करने से कटिंग गुणवत्ता बनाए रखने में मदद मिलती है। गलत प्रकार या दबाव की सहायक गैस का उपयोग भी कट को नकारात्मक रूप से प्रभावित कर सकता है। स्टेनलेस स्टील के लिए, ऑक्सीडेशन को कम करने और साफ किनारों को उत्पन्न करने के लिए सामान्यतः नाइट्रोजन को प्राथमिकता दी जाती है।
अंत में, बुर्र गठन और सतह ऑक्सीडेशन की उपेक्षा करने से खुरदरे किनारे और कट सतह पर ऑक्साइड की परत बन सकती है। फीड दर, पावर को समायोजित करना और उपयुक्त सहायक गैस का उपयोग करना इन समस्याओं को कम कर सकता है। इन गलतियों से बचकर और सेटिंग्स और तकनीकों को अनुकूलित करके, आप फाइबर लेजर के साथ उच्च गुणवत्ता, सटीक कट प्राप्त कर सकते हैं।
304 और 316 जैसे स्टेनलेस स्टील के विभिन्न प्रकार फाइबर लेजर कटिंग सेटिंग्स को उनके विशिष्ट सामग्री गुणों के कारण प्रभावित करते हैं। उदाहरण के लिए, 316 स्टेनलेस स्टील में उच्च स्तर के निकल और मोलिब्डेनम होते हैं, जो इसकी जंग प्रतिरोध को बढ़ाते हैं लेकिन इसकी परावर्तनशीलता और अवशोषण विशेषताओं को भी बढ़ाते हैं। परिणामस्वरूप, 316 स्टेनलेस स्टील को काटने के लिए 304 स्टेनलेस स्टील की तुलना में थोड़ी उच्च लेजर पावर की आवश्यकता हो सकती है।
सामग्री की मोटाई भी कटिंग सेटिंग्स को महत्वपूर्ण रूप से प्रभावित करती है। मोटे स्टेनलेस स्टील के लिए साफ कट सुनिश्चित करने और जलने के निशान से बचने के लिए अधिक पावर और धीमी कटिंग स्पीड की आवश्यकता होती है। ऊर्जा अवशोषण और कट गुणवत्ता में सुधार करने के लिए फोकल पॉइंट की स्थिति को थोड़ी नीचे सामग्री सतह के नीचे समायोजित करना फायदेमंद हो सकता है।
इसके अतिरिक्त, सहायक गैस का चयन महत्वपूर्ण है। स्टेनलेस स्टील काटने के लिए आमतौर पर नाइट्रोजन को प्राथमिकता दी जाती है क्योंकि यह ऑक्सीडेशन को कम करता है और साफ कट सुनिश्चित करता है। पल्स फ्रीक्वेंसी और अवधि समायोजन भी कट की चिकनाई को बढ़ा सकते हैं, पतली सामग्री के लिए उच्च फ्रीक्वेंसी और मोटे पदार्थों के लिए लंबी पल्स अवधि उपयुक्त होती हैं।
इन कारकों पर विचार करके, आप विभिन्न प्रकार के स्टेनलेस स्टील में उच्च गुणवत्ता वाले परिणाम प्राप्त करने के लिए अपने फाइबर लेजर कटिंग सेटिंग्स को अनुकूलित कर सकते हैं।
स्टेनलेस स्टील काटने के लिए फाइबर लेजर का उपयोग करते समय, दुर्घटनाओं को रोकने और सुरक्षित कार्य वातावरण सुनिश्चित करने के लिए सुरक्षा को प्राथमिकता देना आवश्यक है। मुख्य सावधानियों में शामिल हैं:
इन सुरक्षा उपायों का पालन करके, आप स्टेनलेस स्टील की फाइबर लेजर कटिंग को प्रभावी और सुरक्षित बना सकते हैं।
स्टेनलेस स्टील काटते समय अपने फाइबर लेजर की खराब कटिंग गुणवत्ता को ठीक करने के लिए सेटिंग्स और तकनीकों को अनुकूलित करने पर ध्यान केंद्रित करें। यहाँ कुछ मुख्य कदम हैं:
इन कारकों को व्यवस्थित रूप से संबोधित करके, आप अपने फाइबर लेजर से स्टेनलेस स्टील की कटिंग गुणवत्ता में उल्लेखनीय सुधार कर सकते हैं। इष्टतम प्रदर्शन के लिए नियमित कैलिब्रेशन और निवारक रखरखाव महत्वपूर्ण हैं।
