स्टेनलेस स्टील प्रेस ब्रेक क्रैकिंग: कारण और समाधान
दरार तब शुरू होती है जब स्थानीय बेंड स्ट्रेन सामग्री की फॉर्मिंग सीमा से अधिक हो जाता है स्टेनलेस स्टील…

स्टेनलेस स्टील ग्रेड 416 एक मार्टेंसिटिक बार है जिसे मशीनिंग के लिए डिज़ाइन किया गया है। इसमें सल्फर और फॉस्फोरस की मिलावट से इसकी मशीनिंग क्षमता बेहतर हो जाती है। यह स्टील कठोर और बिना कठोर किए दोनों स्थितियों में तथा उच्च तापमान पर टेम्परिंग के साथ उपयोग किया जाता है, क्योंकि इसकी लागत कम है और इसे मशीन करना आसान है। ग्रेड 416 बार के रूप में उपलब्ध कराया जाता है।
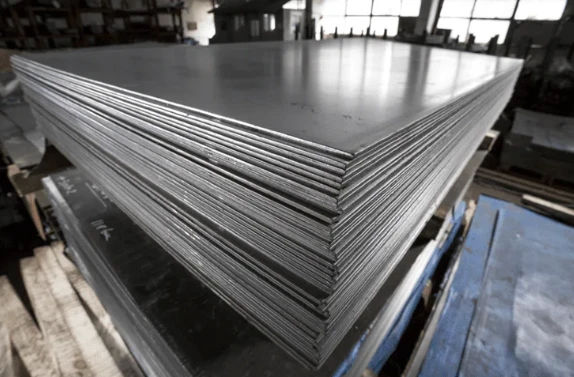
मार्टेंसिटिक स्टेनलेस स्टील्स को उच्च कठोरता प्रदान करने के लिए विकसित किया गया है, हालांकि इसकी अन्य विशेषताएँ कुछ हद तक प्रभावित हो सकती हैं। इसका उपयुक्त परिचालन तापमान सीमित है, क्योंकि शून्य से नीचे तापमान पर इसकी डक्टिलिटी कम हो जाती है और अत्यधिक टेम्परिंग से उच्च तापमान पर इसकी मजबूती घट सकती है।
आम ऑस्टेनिटिक ग्रेड्स की तुलना में, इन स्टील्स में जंग से सुरक्षा कम होती है। यह ताजे पानी, सूखी वायुमंडलीय परिस्थितियों और हल्के क्षार तथा अम्ल में प्रतिरोधी है, लेकिन इसकी जंग से सुरक्षा उन ग्रेड्स से कम है जिन्हें मशीनिंग के लिए विशेष रूप से डिजाइन नहीं किया गया है। सल्फर की अधिक मात्रा वाले ग्रेड्स जैसे 416 समुद्री या क्लोराइड युक्त वातावरण के लिए उपयुक्त नहीं हैं। अधिकतम जंग प्रतिरोध प्राप्त करने के लिए, स्टील को कठोर और चिकनी सतह के साथ तैयार करना चाहिए।
ग्रेड 416 इंटरमिटेंट ऑक्सिडेशन के लिए 760°C और लगातार सेवा में 675°C तक उचित प्रतिरोध देता है। इसे टेम्परिंग तापमान से अधिक तापमान पर उपयोग करने की सलाह नहीं दी जाती।
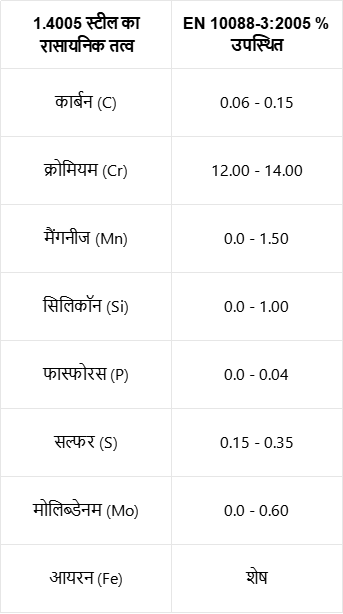
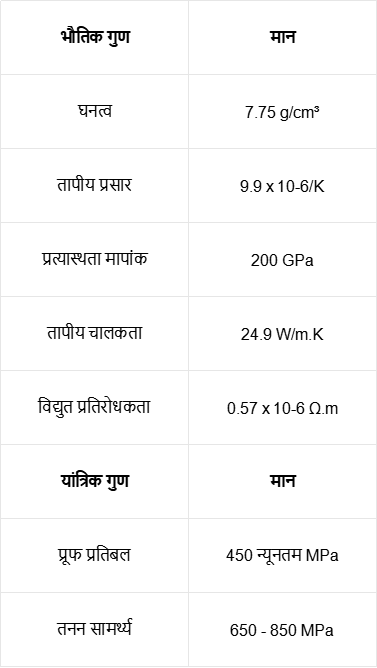
निर्माण – इसे ऐसी तकनीकों से बनाया जाना चाहिए, जिससे अंतिम चरण में कठोरता और टेम्परिंग हेतु थर्मल ट्रीटमेंट संभव हो, क्योंकि इसकी वेल्डिंग क्षमता कम है।
कोल्ड वर्किंग – यह तकनीक अनुशंसित नहीं है, सिवाय इसके कि बहुत छोटी डिफॉर्मेशन हो। यदि इसे अधिक डिफॉर्मेशन दी जाती है तो इसमें क्रैकिंग की संभावना होती है।
हॉट वर्किंग – सभी हॉट वर्किंग प्रक्रियाएं 1149-1232°C (2100-2250°F) पर समान रूप से गर्म करने के बाद ही करनी चाहिए। 927°C (1700°F) से कम तापमान पर काम करने से क्रैकिंग हो सकती है।
मशीनिंग – इस धातु की मशीनिंग क्षमता उत्कृष्ट है, और यह आम स्टेनलेस स्टील्स में सबसे बेहतर मानी जाती है, लगभग 85% तक एक आसान मशीनिंग वाले कार्बन स्टील के बराबर। मशीनिंग सबसे अच्छा सबक्रिटिकल एनील्ड स्थिति में की जाती है।
हीट ट्रीटमेंट – पूर्ण एनीलिंग 815-900°C पर ½ घंटे प्रति 25 मिमी मोटाई के लिए किया जाता है, उसके बाद अधिकतम 30°C प्रति घंटा की दर से 600°C तक ठंडा किया जाता है, फिर हवा में ठंडा किया जाता है।
सबक्रिटिकल एनीलिंग – सामग्री को 650-760°C पर गर्म किया जाता है और फिर हवा में ठंडा किया जाता है।
हार्डनिंग – ग्रेड 416 को 925-1010°C पर गर्म कर, ऑयल क्वेंच कर और फिर आवश्यक मैकेनिकल गुणों के अनुरूप टेम्परिंग कर कठोर किया जा सकता है।
स्थिति: टेन्साइल स्ट्रेंथ रेंज (N/mm² या MPa)
QT 650: 650-850
वेल्डिंग – इसकी वेल्डिंग क्षमता कमजोर है। यदि वेल्डिंग जरूरी हो, तो ग्रेड 410 के लिए लो-हाइड्रोजन इलेक्ट्रोड्स का उपयोग किया जा सकता है। 200-300°C पर प्रीहीटिंग के बाद सीधे एनीलिंग या री-हार्डनिंग या 650-675°C पर स्ट्रेस रिलीफ किया जा सकता है। यदि वेल्डिंग के बाद हार्डनिंग की आवश्यकता नहीं है, तो ऑस्टेनिटिक स्टेनलेस स्टील ग्रेड 309 की फिलर रॉड का उपयोग किया जा सकता है।
मार्टेंसिटिक स्टेनलेस स्टील ग्रेड 416 के उपयोग के क्षेत्र निम्नलिखित हैं:
