एयरोस्पेस अनुप्रयोगों के लिए सर्वश्रेष्ठ उच्च तापमान मिश्रधातुएं
एयरोस्पेस निर्माण में, उच्च तापमान मिश्रधातुओं के उपयोग ने अधिक विश्वसनीय और कुशल विमानों के विकास को संभव बनाया है,…

ताप उपचार वह प्रक्रिया है जिसमें धातुओं को विशिष्ट और पूर्वनिर्धारित विधियों का उपयोग करके गर्म और ठंडा किया जाता है, ताकि वांछित गुण प्राप्त किए जा सकें। फेरस और नॉन-फेरस दोनों प्रकार की धातुओं को उपयोग से पहले ताप उपचार के लिए तैयार किया जाता है।
समय के साथ, कई अलग-अलग तरीके विकसित किए गए हैं। आज भी, धातुविद इन प्रक्रियाओं के परिणामों और लागत-प्रभावशीलता को बेहतर बनाने के लिए लगातार प्रयासरत हैं।
इसके लिए वे नए प्रोग्राम या चक्र विकसित करते हैं, ताकि अलग-अलग गुणवत्ता के स्तर प्राप्त किए जा सकें। प्रत्येक प्रोग्राम में धातु को गर्म करने, तापमान बनाए रखने और ठंडा करने की अलग-अलग दर होती है।
इन विधियों का सावधानीपूर्वक पालन करने पर, विभिन्न मानकों और विशिष्ट भौतिक एवं रासायनिक गुणों वाली धातुएं प्राप्त की जा सकती हैं।
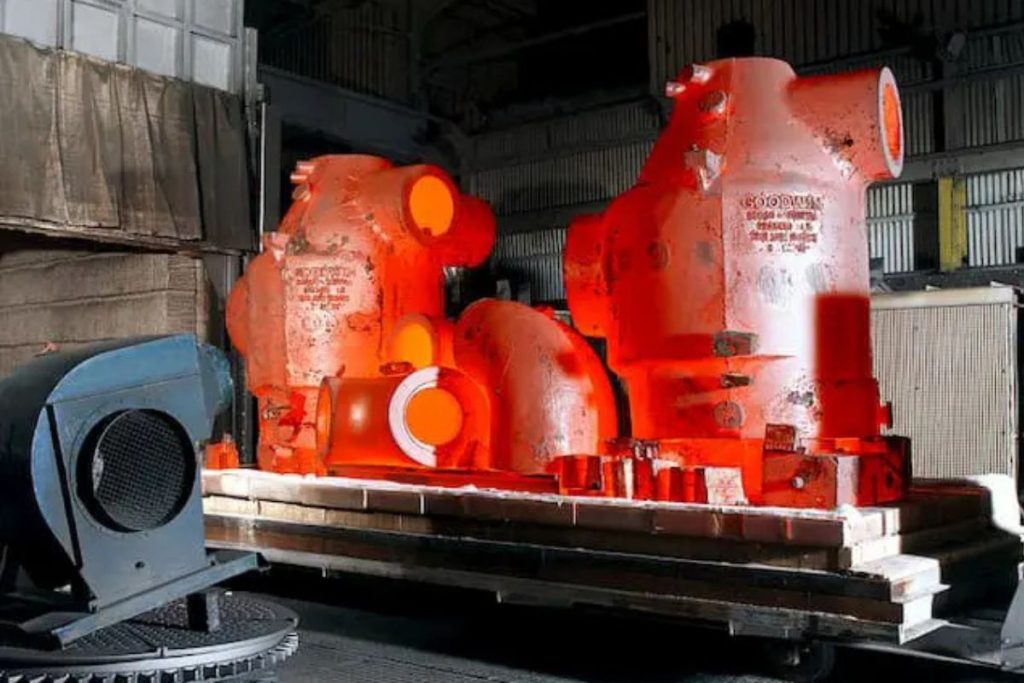
ताप उपचार के कई कारण हो सकते हैं। कुछ प्रक्रियाएं धातु को नरम बनाती हैं, जबकि अन्य उसकी कठोरता बढ़ाती हैं। ये प्रक्रियाएं धातु की विद्युत और तापीय चालकता में भी परिवर्तन कर सकती हैं।
कई ताप उपचार विधियां उन तनावों को कम करती हैं, जो पहले के शीत कार्य या कोल्ड वर्किंग के दौरान उत्पन्न हुए होते हैं। कुछ अन्य विधियां धातुओं में वांछित रासायनिक गुणों का विकास करती हैं। सही विधि का चयन मुख्यतः धातु की प्रकृति और आवश्यक गुणों पर निर्भर करता है।
कुछ मामलों में, एक धातु के हिस्से को कई ताप उपचार प्रक्रियाओं से गुजरना पड़ सकता है। उदाहरण के लिए, वायुयान उद्योग में उपयोग होने वाली कुछ सुपरएलॉय को उनकी एप्लिकेशन के अनुसार अनुकूलित करने के लिए छह चरणों के ताप उपचार से भी गुजारा जा सकता है।
सरल शब्दों में, ताप उपचार में धातु को गर्म करना, उस तापमान पर रखना और फिर ठंडा करना शामिल है। इस प्रक्रिया के दौरान, धातु के यांत्रिक गुणों में परिवर्तन होता है। ऐसा इसलिए होता है क्योंकि उच्च तापमान धातु की सूक्ष्मसंरचना को बदल देता है, जो उसके यांत्रिक गुणों में महत्वपूर्ण भूमिका निभाती है।
अंतिम परिणाम कई कारकों पर निर्भर करता है, जैसे गर्म करने का समय, तय तापमान पर बनाए रखने का समय, ठंडा करने की गति, पर्यावरणीय स्थितियां आदि। ये पैरामीटर ताप उपचार की विधि, धातु के प्रकार और उसके आकार के अनुसार अलग-अलग हो सकते हैं।
इस प्रक्रिया के दौरान, धातु के गुण बदल जाते हैं। इनमें विद्युत प्रतिरोध, चुम्बकीयता, कठोरता, Toughness, नम्यता, भंगुरता और संक्षारण प्रतिरोध जैसे गुण शामिल हैं।
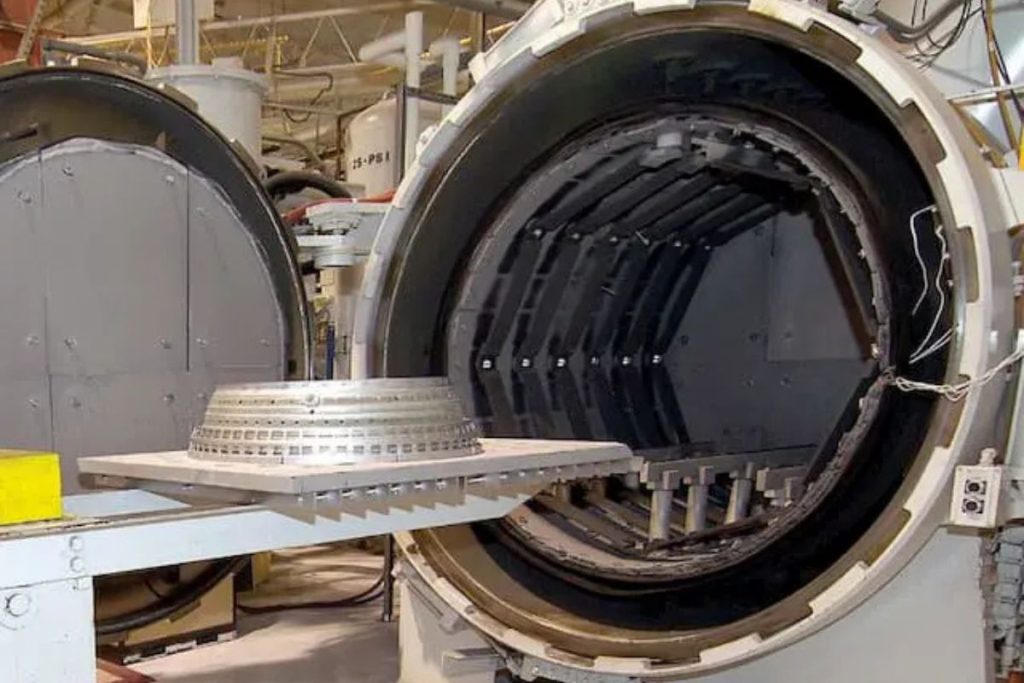
जेट इंजन के हिस्से एक भट्ठी में डाले जा रहे हैं
जैसा कि पहले बताया गया है, ताप उपचार के दौरान मिश्रधातुओं की सूक्ष्मसंरचना बदल जाती है। गर्म करना एक निर्धारित तापमान प्रोफ़ाइल के अनुसार किया जाता है।
एक मिश्रधातु को गर्म करते समय वह तीन अलग-अलग अवस्थाओं में हो सकती है: यांत्रिक मिश्रण, ठोस घोल (Solid Solution) या दोनों का मिश्रण।
यांत्रिक मिश्रण बिल्कुल कंक्रीट के मिश्रण की तरह होता है, जिसमें सीमेंट, रेत और बजरी को जोड़ता है। रेत और बजरी अलग-अलग कणों के रूप में दिखाई देती हैं। धातु मिश्रधातुओं में, यांत्रिक मिश्रण को आधार धातु जोड़ता है।
वहीं, एक ठोस घोल में सभी घटक पूरी तरह एकरूप हो जाते हैं, जिन्हें अलग-अलग पहचानना संभव नहीं होता, यहां तक कि माइक्रोस्कोप के नीचे भी नहीं।
हर अवस्था के अपने अलग गुण होते हैं। गर्म करने के तरीके और फेज डायग्राम के अनुसार अवस्था बदली जा सकती है। हालांकि, अंतिम परिणाम ठंडा करने के ढंग पर निर्भर करता है। केवल विधि के आधार पर, मिश्रधातु इन तीनों में से किसी भी अवस्था में रह सकती है।
इस चरण में, धातु को तय तापमान पर रखा जाता है। इस चरण की अवधि आवश्यकताओं पर निर्भर करती है।
उदाहरण के लिए, सतही सिमेंटेशन केवल धातु की सतह संरचना में बदलाव लाता है, जिससे सतह की कठोरता बढ़ती है। दूसरी ओर, अन्य विधियां पूरी वस्तु में गुणों की समानता चाहती हैं, इसलिए तापमान बनाए रखने का समय अधिक होता है।
रखाव का समय इस्तेमाल की गई सामग्री और हिस्से के आकार पर भी निर्भर करता है। बड़े हिस्सों को समान गुण प्रदान करने के लिए अधिक समय चाहिए, क्योंकि उनका कोर तापमान तक पहुंचने में अधिक समय लेता है।
रखाव चरण के बाद, धातु को तय ढंग से ठंडा किया जाता है। इस चरण में भी संरचनात्मक बदलाव होते हैं। ठोस घोल ठंडा होने पर अपनी अवस्था कायम रख सकता है, या पूरी तरह/आंशिक रूप से यांत्रिक मिश्रण में बदल सकता है, यह कई कारकों पर निर्भर करता है।
विभिन्न माध्यम जैसे नमक का घोल (ब्राइन), पानी, तेल या बलपूर्वक वायु ठंडा करने की गति को नियंत्रित करते हैं। इनमें सबसे तेज ब्राइन, फिर पानी, फिर तेल और सबसे धीमा हवा है।
ठंडा करने की प्रक्रिया में भट्टियों का भी उपयोग किया जा सकता है। नियंत्रित वातावरण धीमे ठंडे करने की स्थिति में उच्च सटीकता प्रदान करता है।
हर धातु मिश्रधातु का अपना अलग फेज डायग्राम होता है। जैसा पहले बताया गया, ताप उपचार इन्हीं डायग्राम के अनुसार किया जाता है, जो अलग-अलग तापमान और रासायनिक संरचना पर होने वाले संरचनात्मक बदलावों को दर्शाते हैं।
उदाहरण के लिए, लौह-कार्बन फेज डायग्राम सबसे प्रसिद्ध और विश्वविद्यालयों में सबसे अधिक पढ़ाया जाता है।
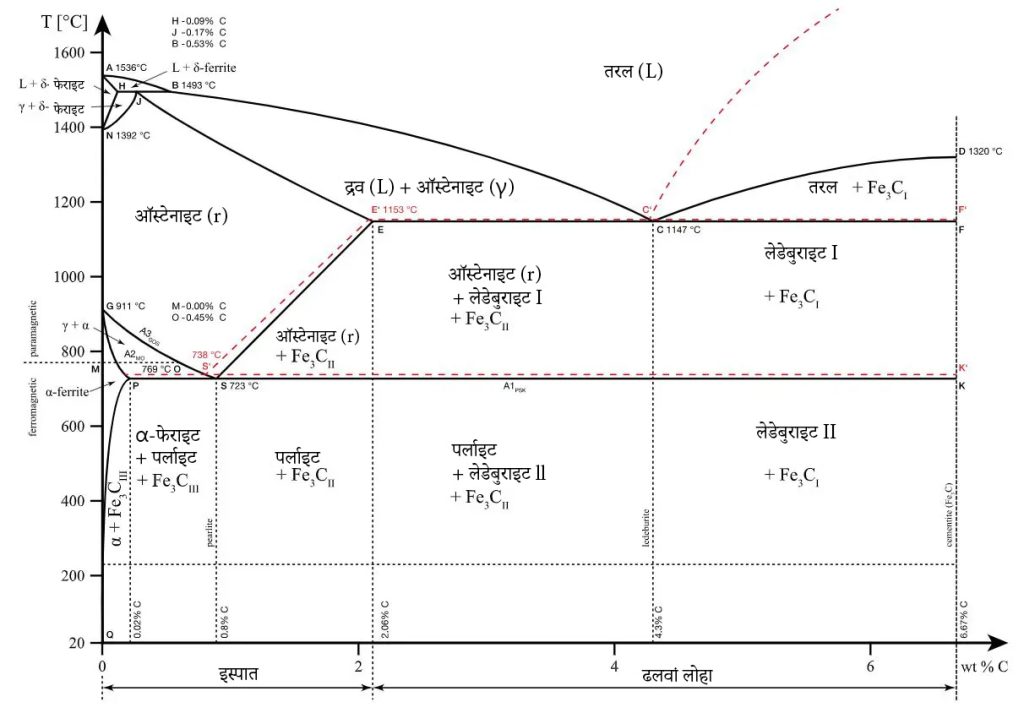
लौह-कार्बन फेज डायग्राम कार्बन स्टील का ताप उपचार करते समय उसके व्यवहार को समझने के लिए एक आवश्यक उपकरण है। क्षैतिज धुरी (x) मिश्रधातु में कार्बन की मात्रा और ऊर्ध्वाधर धुरी (y) तापमान को दर्शाती है।
यह उल्लेखनीय है कि 2.14% कार्बन वह सीमा है जिसके बाद स्टील पिघला हुआ लोहा (कास्ट आयरन) बन जाता है।
डायग्राम में कई क्षेत्र होते हैं, जहां धातु अलग-अलग सूक्ष्म अवस्थाओं में होती है, जैसे ऑस्टेनाइट, सिमेंटाइट और पर्लाइट। ये क्षेत्र A1, A2, A3 और Acm सीमाओं द्वारा निर्धारित होते हैं। इन्हीं सीमाओं पर तापमान या कार्बन की मात्रा बदलने पर फेज परिवर्तन होते हैं।
A1: सिमेंटाइट/फेराइट फेज की ऊपरी सीमा
A2: वह सीमा जहां लोहा अपनी चुम्बकीयता खो देता है। किसी धातु के चुम्बकीयता खोने के तापमान को क्यूरी तापमान भी कहा जाता है।
A3: ऑस्टेनाइट + फेराइट फेज और γ (गामा) ऑस्टेनाइट फेज को अलग करने वाली सीमा
Acm: γ ऑस्टेनाइट और ऑस्टेनाइट + सिमेंटाइट क्षेत्र को अलग करने वाली सीमा
फेज डायग्राम यह तय करने के लिए एक मूल उपकरण है कि ताप उपचार लाभकारी होगा या नहीं। हर संरचना अंतिम उत्पाद को अलग गुण देती है, और ताप उपचार का चयन इन्हीं के आधार पर होता है।
ताप उपचार के लिए कई तकनीकें उपलब्ध हैं। हर एक से सामग्री में विशेष गुण आते हैं।
सबसे सामान्य विधियां हैं:
रीक्वायरी में, धातु को उसकी क्रिटिकल ऊपरी सीमा से ऊपर गर्म किया जाता है और फिर धीरे-धीरे ठंडा किया जाता है।
रीक्वायरी से धातु नरम हो जाती है, जिससे वह कोल्ड वर्किंग और फॉर्मिंग के लिए अधिक उपयुक्त हो जाती है। इसके अलावा, इससे धातु की मशीनिंग, नम्यता और Toughness बेहतर होती है।
रीक्वायरी उन तनावों को भी दूर करने में सहायक है, जो ठंडी प्रक्रिया के दौरान उत्पन्न हुए थे। प्लास्टिक विकृतियां पुन:स्फुटन (Recrystallization) के दौरान समाप्त हो जाती हैं, जब धातु का तापमान उसकी क्रिटिकल ऊपरी सीमा से ऊपर होता है।
धातुओं पर रीक्वायरी की कई तकनीकें लागू की जा सकती हैं, जैसे पुन:स्फुटन रीक्वायरी, पूर्ण रीक्वायरी, आंशिक रीक्वायरी और अंतिम रीक्वायरी।
नॉर्मलाइजिंग एक ताप उपचार प्रक्रिया है, जिसका उद्देश्य वेल्डिंग, कास्टिंग या टेम्परिंग जैसी प्रक्रियाओं से उत्पन्न आंतरिक तनावों को दूर करना है।
इस प्रक्रिया में धातु को उसकी ऊपरी क्रिटिकल तापमान से 30 से 50°C अधिक तक गर्म किया जाता है।
यह तापमान टेम्परिंग या रीक्वायरी की तुलना में अधिक होता है। तय तापमान पर धातु को कुछ समय रखने के बाद, उसे हवा में ठंडा किया जाता है। नॉर्मलाइजिंग से धातु के पूरे हिस्से में समान अनाज आकार और संरचना मिलती है।
नॉर्मलाइज्ड स्टील, रीक्वायर्ड स्टील से अधिक कठोर और मजबूत होते हैं। वास्तव में, नॉर्मलाइजिंग स्थिति में स्टील सबसे Tough होता है। इसलिए, जिन हिस्सों को भारी भार या झटके को सहना होता है, वे लगभग हमेशा नॉर्मलाइज किए जाते हैं।
टेम्परिंग सबसे सामान्य ताप उपचार प्रक्रिया है, जिसे धातु की कठोरता बढ़ाने के लिए किया जाता है। कुछ मामलों में केवल सतह को कठोर किया जाता है।
इस प्रक्रिया में धातु को तय तापमान तक गर्म किया जाता है और फिर तेजी से ठंडा किया जाता है, यानी उसे किसी ठंडा करने वाले माध्यम – जैसे तेल, नमक का घोल, पॉलिमर या सामान्यतः पानी में डुबोकर – टेम्पर किया जाता है। परिणामस्वरूप धातु की कठोरता और ताकत बढ़ जाती है, लेकिन इसकी भंगुरता भी बढ़ सकती है।
सतही सिमेंटेशन एक प्रकार का टेम्परिंग है, जिसमें केवल बाहरी सतह कठोर की जाती है। प्रक्रिया वही रहती है, लेकिन केवल बाहरी पतली सतह पर लागू होती है, जिससे भीतरी भाग मुलायम रहता है।
यह विधि धुरी (शाफ्ट) आदि पर सामान्य है। कठोर सतह धुरी को घिसने से बचाती है। यदि किसी धुरी पर बेयरिंग लगाया जाए और सतह कठोर न हो, तो सतह क्षतिग्रस्त हो सकती है और कण हट सकते हैं, जिससे घिसाई तेज हो जाती है। कठोर सतह सुरक्षा देती है, जबकि कोर में fatigue सहने की क्षमता बनी रहती है।
टेम्परिंग के अन्य प्रकारों में इंडक्शन टेम्परिंग, डिफरेंशियल टेम्परिंग और फ्लेम टेम्परिंग शामिल हैं। हालांकि, फ्लेम टेम्परिंग में ठंडा करने पर हीट-अफेक्टेड ज़ोन बन सकता है।
एल्युमिनियम 6061 का एजिंग कार्यक्रम
एजिंग या प्रीसिपिटेशन हार्डनिंग मुख्य रूप से धातुओं की उपज शक्ति (Yield Strength) बढ़ाने के लिए किया जाता है। इस प्रक्रिया में धातु के अनाज की संरचना में सूक्ष्म कण समान रूप से वितरित हो जाते हैं, जिससे उसके गुण बदल जाते हैं।
प्रीसिपिटेशन हार्डनिंग सामान्यतः उच्च तापमान वाली किसी अन्य ताप उपचार प्रक्रिया के बाद की जाती है। एजिंग में सिर्फ मध्यम तापमान तक गर्म किया जाता है और फिर तेजी से ठंडा किया जाता है।
कुछ सामग्री स्वाभाविक रूप से (कमरे के तापमान पर) एज हो सकती हैं, जबकि अन्य सिर्फ कृत्रिम रूप से, यानी उच्च तापमान पर एज होती हैं। स्वाभाविक रूप से एज होने वाली सामग्री को कम तापमान पर स्टोर करना फायदेमंद हो सकता है।
तनाव मुक्त करना विशेष रूप से बॉयलर के हिस्सों, एयर बॉटल्स, एक्यूम्युलेटर आदि में आम है। इसमें धातु को उसकी निचली क्रिटिकल सीमा से थोड़ा कम तापमान तक गर्म किया जाता है। ठंडा करना धीरे-धीरे और समान रूप से किया जाता है।
यह प्रक्रिया ऐसे तनावों को दूर करने के लिए की जाती है, जो पूर्ववर्ती फॉर्मिंग, मशीनिंग, रोलिंग या सीधे करने की प्रक्रिया के दौरान उत्पन्न हुए हों।
टफनिंग या रिवनीडो वह प्रक्रिया है, जिसमें टेम्परिंग के दौरान उत्पन्न अत्यधिक कठोरता और भंगुरता को कम किया जाता है। साथ ही आंतरिक तनाव भी दूर होते हैं। यह प्रक्रिया धातु को कई ऐसे अनुप्रयोगों के लिए उपयुक्त बना देती है, जिनमें ऐसे गुण आवश्यक होते हैं।
इसमें प्रयुक्त तापमान सामान्यतः टेम्परिंग से काफी कम होते हैं। जितना अधिक तापमान होगा, अंतिम हिस्सा उतना ही नरम होगा। ठंडा करने की गति धातु की संरचना पर असर नहीं डालती और आमतौर पर धातु को स्थिर हवा में ठंडा किया जाता है।
इस ताप उपचार प्रक्रिया में धातु को ऐसे पदार्थ के साथ गर्म किया जाता है, जो विघटित होकर कार्बन छोड़ता है।
छूटा गया कार्बन धातु की सतह में अवशोषित हो जाता है, जिससे उसका कार्बन कंटेंट बढ़ता है और सतह, भीतरी कोर से अधिक कठोर हो जाती है।
हालांकि फेरस धातुएं ताप उपचारित सामग्रियों का सबसे बड़ा हिस्सा हैं, तांबा, मैग्नीशियम, एल्युमिनियम, निकल, पीतल और टाइटेनियम की मिश्रधातुएं भी ताप उपचार के लिए उपयुक्त हैं।
लगभग 80% ताप उपचारित धातुओं में विभिन्न ग्रेड के स्टील होते हैं। फेरस धातुओं में कास्ट आयरन, स्टेनलेस स्टील और टूल स्टील के कई ग्रेड ताप उपचार के लिए उपयुक्त हैं।
टेम्परिंग, रीक्वायरी, नॉर्मलाइजिंग, तनाव मुक्त करना, सतही सिमेंटेशन, नाइट्राइडिंग और टफनिंग जैसी प्रक्रियाएं सामान्यतः फेरस धातुओं पर लागू होती हैं।
तांबा और उसकी मिश्रधातुएं आमतौर पर रीक्वायरी, एजिंग और टेम्परिंग से गुजरती हैं।
एल्युमिनियम रीक्वायरी, सॉल्यूशन ट्रीटमेंट, स्वाभाविक और कृत्रिम एजिंग जैसे ताप उपचारों के लिए उपयुक्त है। एल्युमिनियम का ताप उपचार एक उच्च सटीकता वाली प्रक्रिया है: प्रक्रिया का दायरा निर्धारित करना और हर चरण में उसकी सावधानीपूर्वक निगरानी आवश्यक है, ताकि वांछित गुण मिल सकें।
स्पष्ट है कि हर सामग्री सभी प्रकार के ताप उपचार के लिए उपयुक्त नहीं होती। इसी तरह, एक ही सामग्री को हर विधि से हमेशा लाभ नहीं मिलेगा। इसलिए, प्रत्येक सामग्री को अलग-अलग अध्ययन करना आवश्यक है, ताकि अपेक्षित परिणाम मिल सके। फेज डायग्राम का उपयोग और उपलब्ध जानकारी इन विधियों के प्रभावों पर विचार करने के लिए शुरुआती बिंदु हैं।
